Logo depois das seis da manhã, a porta de enrolar de um cais de armazenamento refrigerado se levanta e o ar frio se espalha pela plataforma. Um caminhão refrigerado está estacionado no cais, e o motorista entrega a documentação de uma carga de carne porcionada. O supervisor do armazém não assina primeiro. Ele caminha até a parte de trás do caminhão e observa as caixas perto da porta: nada está danificado, o empilhamento está arrumado, mas as caixas mais próximas da porta claramente estiveram em um ambiente diferente das que estão mais para dentro. É uma pequena observação, e é exatamente por onde o manuseio de carne na cadeia do frio do armazém costuma começar a dar errado. As mercadorias não chegam em condições uniformes, e um armazém que aceita uma carga apenas pela documentação transfere a irregularidade do trecho de transporte diretamente para o seu próprio estoque.
Os relatórios sobre as operações da cadeia do frio voltam sempre ao mesmo padrão. A perda de qualidade no armazenamento de carne raramente vem de uma única falha espetacular. Ela vem de pequenos desvios que se somam: um zoneamento que existe apenas como marcações no piso, verificações de temperatura que capturam um único momento em vez de uma curva, e um descongelamento apressado porque uma onda de expedição está à espera. Cada um parece suportável isoladamente; juntos, eles encurtam silenciosamente a expectativa de vida útil de um lote. Zoneamento, controle de temperatura e descongelamento são, portanto, uma única cadeia contínua do recebimento à expedição, e o manuseio de carne na cadeia do frio do armazém é a disciplina de mantê-la intacta.
Zoneamento no manuseio de carne na cadeia do frio do armazém: separação, não apenas linhas no piso
Um armazém de distribuição regional no leste da China aprendeu essa lição da maneira mais cara. A carne refrigerada e a congelada compartilhavam uma única área de separação, divididas apenas por linhas pintadas. Durante uma movimentada janela de recebimento pela manhã, um palete de carne refrigerada foi temporariamente estacionado na borda da zona de congelados para liberar espaço. Ele ficou menos de um turno, e nada em sua aparência mudou. No entanto, as reclamações de clientes daquele lote incluíram depois relatos de odor estranho dentro da vida útil. Nenhuma pessoa teve culpa; cada um havia seguido o seu próprio passo. A falha estava no próprio zoneamento: ele nunca havia se tornado separação física, separação no tempo e separação do movimento de pessoas e equipamentos.
Um zoneamento real significa manter mercadorias de diferentes níveis de risco separadas no espaço, no tempo e na operação. O produto fresco e o congelado devem ser armazenados separadamente, e uma subdivisão adicional por origem, lote e status de inspeção importa tanto quanto isso. A área de quarentena merece atenção especial: mercadorias que ainda não passaram pela amostragem de temperatura e pela inspeção visual não devem ir diretamente para um local aprovado, nem mesmo como um favor temporário. Um favor que não causa nenhum incidente se torna um hábito, e, uma vez hábito, a rastreabilidade se perde: ninguém consegue depois reconstruir qual lote ficou onde, e por quanto tempo.
Uma segunda dimensão, muitas vezes esquecida, é o movimento de pessoas e equipamentos. Empilhadeiras indo diretamente do recebimento à expedição, carrinhos retornando do descongelamento para a separação, contêineres compartilhados circulando entre zonas: cada um cria uma rota ao longo da qual a contaminação pode viajar. A solução duradoura é deixar que as próprias rotas se tornem parte do zoneamento, com trajetos dedicados e áreas de amortecimento para recebimento, inspeção, armazenamento, descongelamento e expedição, e com ferramentas e contêineres designados para uma única zona em vez de compartilhados. Isso parece deslocamento extra na planta, mas elimina retrabalho e tratamento de reclamações depois, e ao longo de toda a cadeia economiza tempo.
Controle de temperatura no manuseio de carne na cadeia do frio do armazém: por que uma curva contínua supera uma única leitura favorável
O controle de temperatura é a segunda barreira, e a mais facilmente mal interpretada. Muitos armazéns ainda aceitam uma carga com base em um único número: uma leitura de superfície na chegada, e se ela passa, a carga vai para o estoque. Mas uma leitura de superfície descreve apenas um momento e um ponto; ela não diz nada sobre o que a carga experimentou nas horas anteriores. Um lote que aqueceu durante uma parada e depois esfriou novamente pode passar perfeitamente em uma verificação pontual, enquanto o dano à qualidade já aconteceu.
Um armazém urbano que atende clientes de redes de restaurantes mudou sua abordagem após um ponto cego semelhante. No recebimento, a equipe continuava amostrando as temperaturas das caixas, mas também pedia o registro contínuo de temperatura que viajava com a carga, arquivado por lote. No primeiro mês, a nova verificação flagrou duas cargas que haviam passado nas verificações pontuais, mas mostravam curvas anormais: uma havia aquecido significativamente durante uma parada prolongada, a outra havia sofrido falha intermitente de refrigeração durante a noite. Nenhuma foi diretamente para o estoque; ambas foram colocadas em quarentena e avaliadas em relação à especificação do cliente. A lição não foi um equipamento melhor, mas mudar a evidência de um ponto para uma linha.
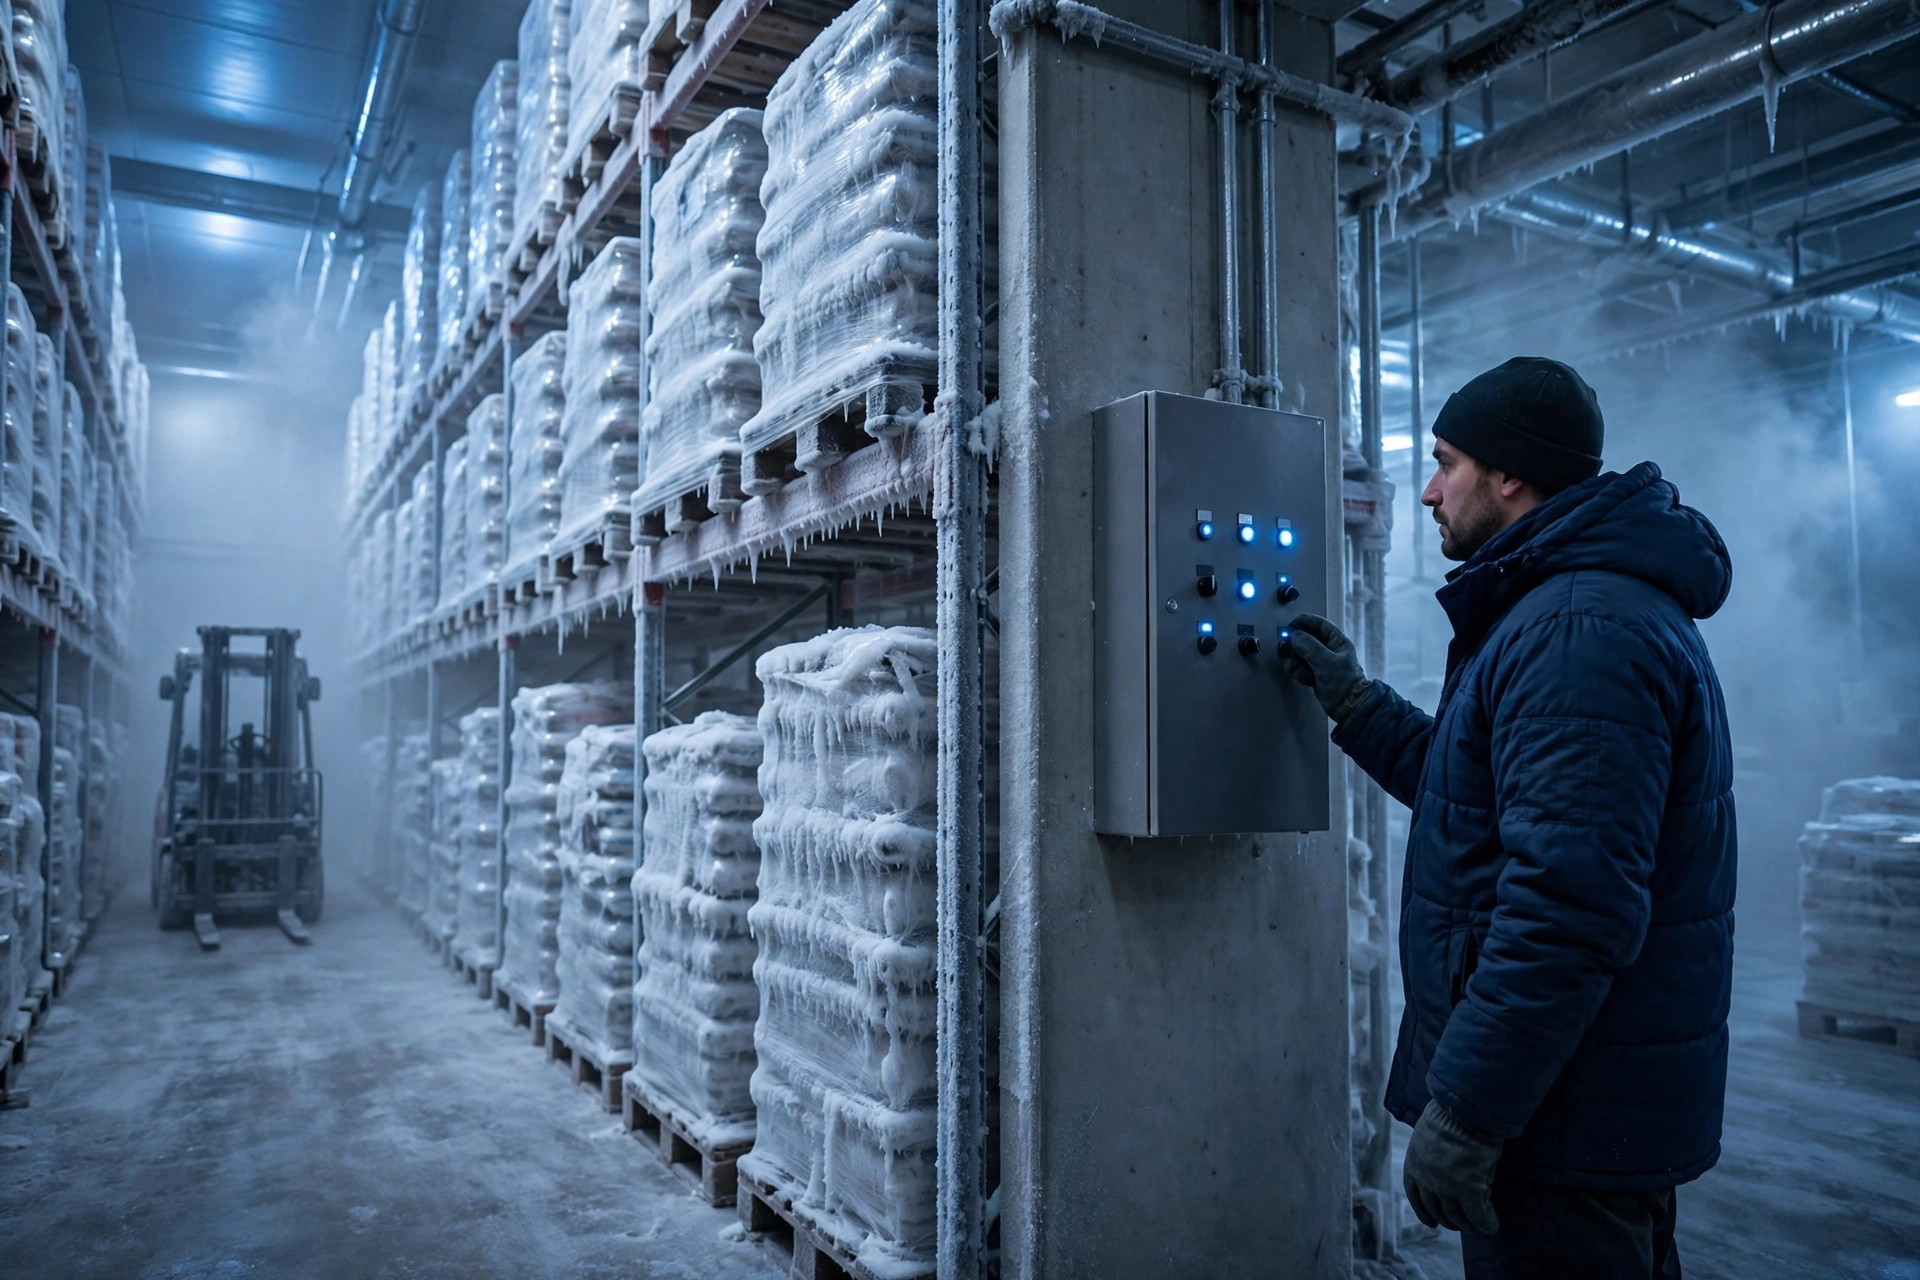
Dentro do armazém, aplica-se a mesma lógica. Portas que abrem com frequência, paletes empilhados tão juntos que bloqueiam o fluxo de ar e zonas que compartilham uma única unidade de refrigeração podem deixar uma área local à deriva enquanto o visor junto à porta indica valores normais. O monitoramento é, portanto, necessário em dois níveis: a câmara fria como um todo e re-verificações periódicas nas posições de palete que mais importam. Igualmente importante é acordar de antemão o que acontece quando algo parece errado: quarentena e observação, rotação acelerada ou notificação ao cliente. Cada uma deve ser um procedimento escrito com um registro anexado, e não improvisada por quem estiver de plantão. Um controle de temperatura sem registros não pode ser demonstrado depois, e uma cadeia do frio indemonstrável é difícil de defender quando um cliente faz perguntas.
| Etapa | Prática apenas com verificação pontual | Prática com curva contínua |
|---|---|---|
| Recebimento | Uma leitura de superfície; se passar, vai para o estoque | Amostragem de caixas mais o registro contínuo; lotes anormais ficam em quarentena |
| Armazenamento | Dependência do visor junto à porta | Monitoramento da câmara mais re-verificações em posições-chave de palete |
| Tratamento de exceções | Decidido na hora pela equipe de plantão | Passos de quarentena e notificação acordados de antemão, totalmente registrados |
| Expedição | Contagem em relação à documentação do pedido | Quantidade, lote e registro de temperatura verificados juntos antes da liberação |
O arcabouço por trás desta tabela é uma frase: qualquer prática que só consiga provar conformidade em um único momento é insuficiente para um produto tão sensível ao tempo quanto a carne; apenas uma que consiga reconstruir um período de tempo merece ser chamada de cadeia do frio.
Descongelamento no manuseio de carne na cadeia do frio do armazém: a barreira com maior probabilidade de ser sacrificada pela velocidade
O descongelamento é a barreira com maior probabilidade de ser subestimada, por uma razão compreensível: ele não gera receita direta, ocupa espaço, leva tempo e geralmente fica imediatamente antes de um pico de expedição. A tentação é encurtá-lo, ou mover o produto para uma área de amortecimento mais quente antes da hora. O resultado é familiar: o exterior descongela enquanto o centro ainda está congelado, os rendimentos de corte caem, há perda excessiva de líquido, e o cliente recebe um produto que parece e se sente abaixo do padrão.
Uma abordagem mais estável trata o descongelamento como uma etapa de produção planejada, e não como uma tarefa de última hora antes da expedição. O planejamento parte dos pedidos: trabalhar de trás para a frente a partir do plano de expedição dos próximos dias para decidir quais lotes entram em descongelamento e quando, de modo que o descongelamento termine lentamente em um ambiente refrigerado controlado em vez de ser apressado na manhã do embarque. A área de descongelamento precisa de sua própria disciplina de zoneamento, com lotes em diferentes estágios mantidos separados e claramente rotulados, para que o produto descongelado nunca se misture com o produto que acabou de entrar em descongelamento e o primeiro a entrar, primeiro a sair não se torne silenciosamente primeiro a entrar, último a sair.
Aqui há uma verdadeira troca sem resposta gratuita. Quanto mais completamente a carne é descongelada, mais fácil é o corte e o processamento posterior, mas mais curta é a janela restante de permanência no armazém. Quanto mais conservadoramente ela é descongelada, menor é o risco para o armazém, mas maior é o desperdício e o retrabalho posterior. Nenhum dos lados está simplesmente certo. A resposta prática é tornar a troca explícita: armazém, cliente e processador concordam de antemão sobre o que conta como descongelado, escrevem esse padrão na folha de trabalho e julgam com base nele. Mãos experientes podem julgar pelo tato, mas o tato não é um sistema. No dia em que o operador experiente está de folga e um novato o substitui, o padrão escrito é o que fala.
Vistos em conjunto, zoneamento, controle de temperatura e descongelamento compartilham um mesmo teste. Eles não perguntam se um armazém possui uma câmara fria. Eles perguntam se ele gerencia a cadeia do frio como uma cadeia rastreável de ponta a ponta, com registros em cada etapa. O equipamento pode ser atualizado gradualmente, mas se o zoneamento parar na tinta do piso, o controle de temperatura em uma única leitura e o descongelamento no julgamento pessoal, um hardware melhor não fechará uma lacuna que vive no processo. Nos próximos anos, à medida que os clientes pedirem evidências de rastreabilidade mais específicas sobre a qualidade da carne, os armazéns que conseguirem apresentar registros de zoneamento, curvas contínuas de temperatura e folhas de trabalho de descongelamento estarão em posição mais forte, enquanto os armazéns que dependem de garantias verbais podem descobrir, durante uma revisão de reclamações, que não possuem nenhuma evidência para mostrar. Corrigir um processo hoje custa um projeto; reconstruir a evidência lote por lote após uma reclamação custa tempo, credibilidade e confiança, que são muito mais difíceis de recuperar.
Por Dr. Chen, Pesquisador da Cadeia de Suprimentos
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.