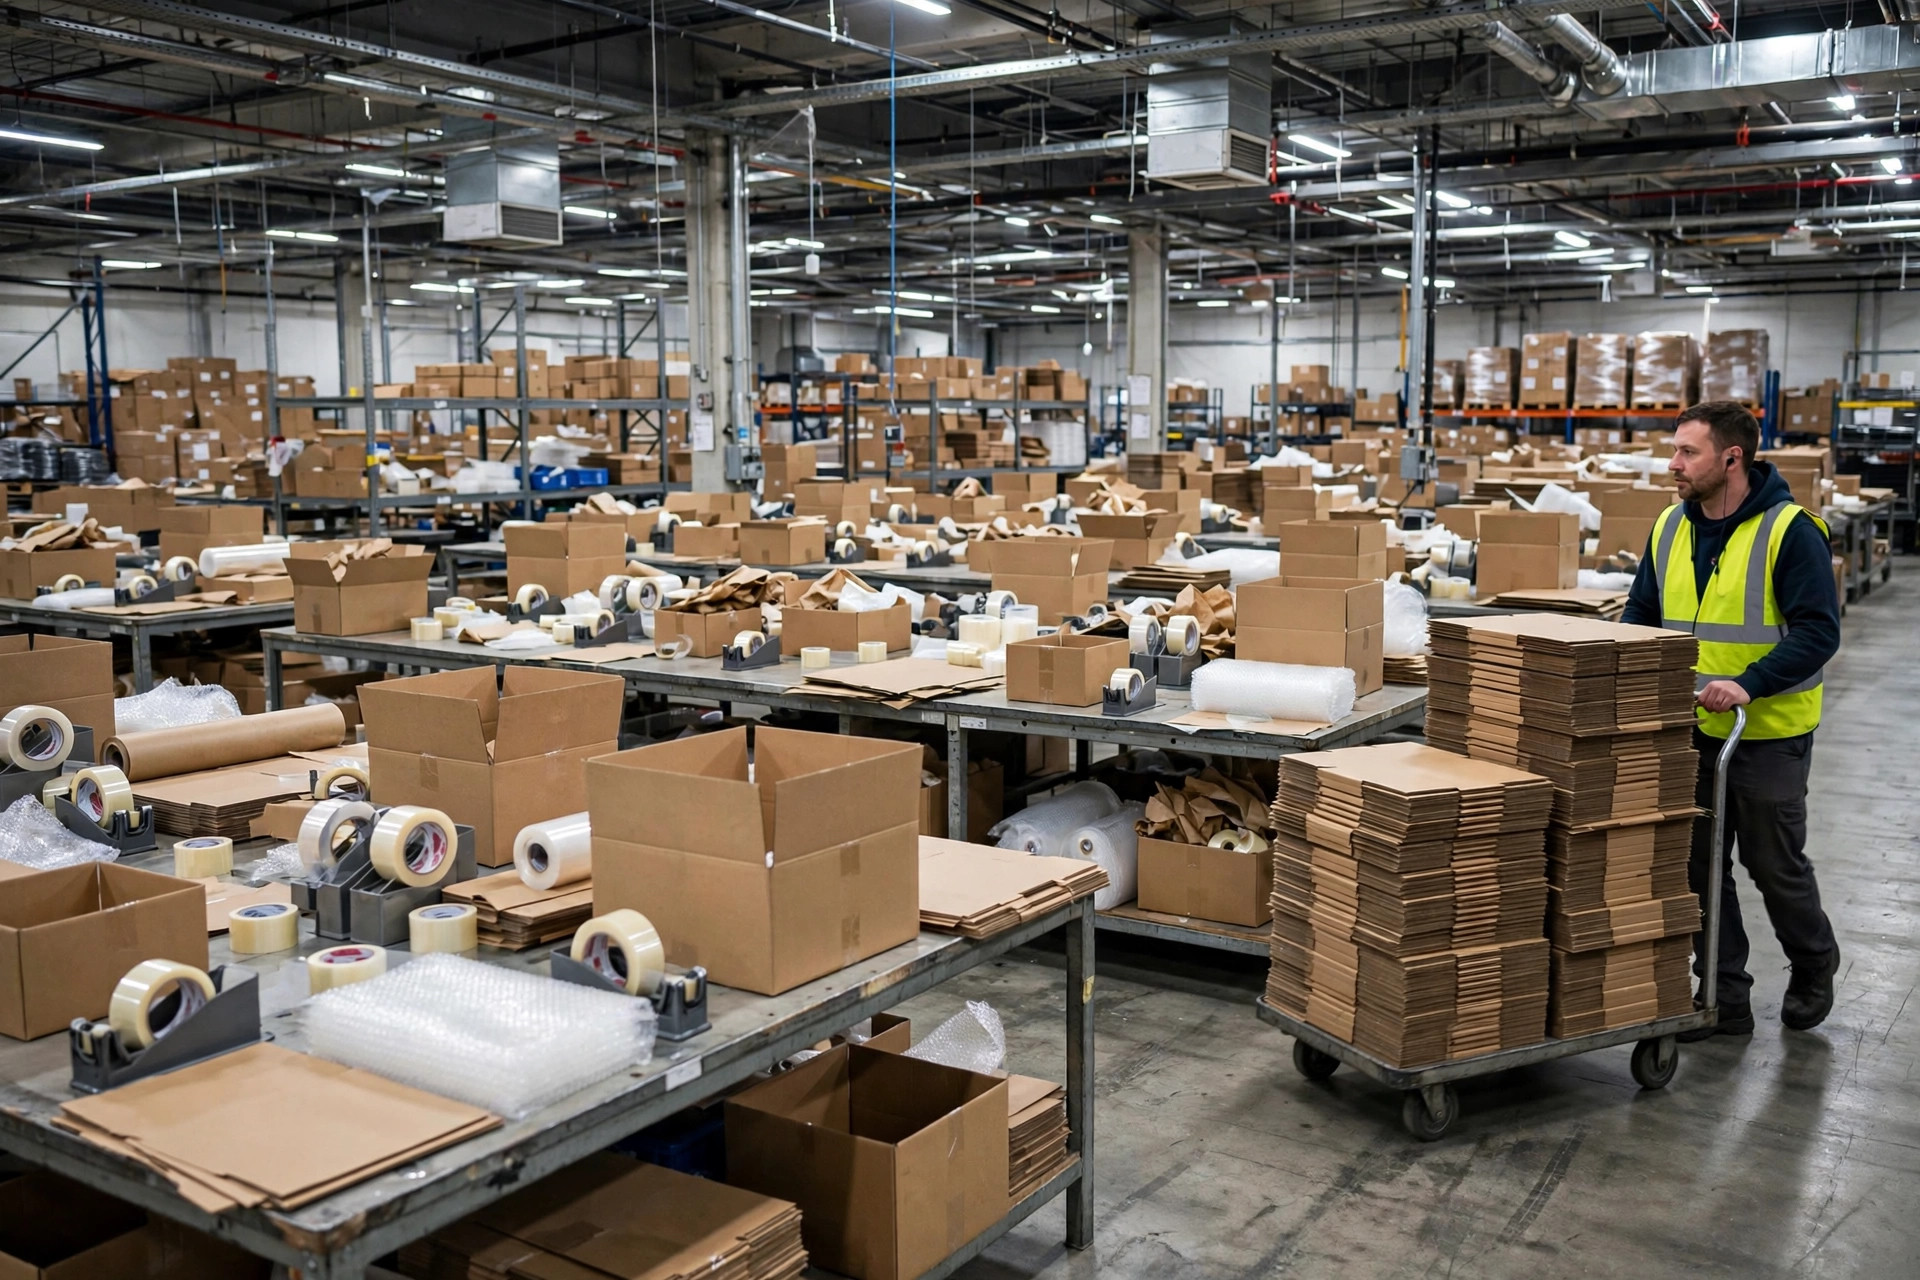
Resumindo: quando uma estação de embalagem fica sem caixas ou fita e a linha para por dez minutos, uma linha de embalagem de 20 pessoas perde mais de 80 pedidos naquele dia. A conta é simples: a 25 pedidos por embalador por hora, 20 pessoas movimentam 500 pedidos por hora, então dez minutos parados são 83 pedidos perdidos. E isso é só a parte visível. O que você não vê é a meia hora após o reinício: o ritmo quebra, erros se infiltram sob pressão, e o retrabalho, as reexpedições e as reclamações de clientes que seguem são a verdadeira fatura invisível.
O pior caso que já vi foi no fim de 2024, num armazém 3PL em Ontario, Califórnia — cerca de 80,000 pés quadrados, movimentando mais de dez mil pedidos por dia na alta temporada. O suprimento de caixas ficava empilhado contra uma parede a mais de 40 metros das estações de embalagem. Quando a fita acabava, os embaladores tinham que sair da estação e buscar ela mesmos. Cronometrei: de quatro a cinco minutos ida e volta, e no fim do dia cada embalador tinha gasto mais de meia hora só andando para buscar suprimentos. Ninguém naquele prédio contava isso como perda, porque a linha nunca parava oficialmente — mas esse era o custo invisível mais caro de todos. Pagavam por 20 embaladores, e o equivalente a uma pessoa em tempo integral era gasto fazendo de mensageiro.
E aqui está o ponto: quando faltas acontecem, 99% dos armazéns culpam a coisa errada. Supervisores gritam que não se estocou o suficiente, e os embaladores levam bronca por não terem avisado antes. Mas a verdade é que a reposição nunca foi desenhada. Onde as caixas ficam, quão baixa a fita chega antes de alguém repor, quem faz a reposição, a que horas acontece — tudo funciona na memória de um veterano e em quem grita mais alto. No dia em que esse veterano liga dizendo que está doente, a linha para.
Não é um problema de suprimento — é um problema de fluxo
Meu veredito adiantado: para consumíveis de estação de embalagem, o design do fluxo importa dez vezes mais do que quanto se estoca. Você pode ter uma montanha de caixas, mas se estão longe e as reposições são lentas, é como não ter nada.
Quando desenho um fluxo de reposição para um cliente, olho exatamente três coisas.
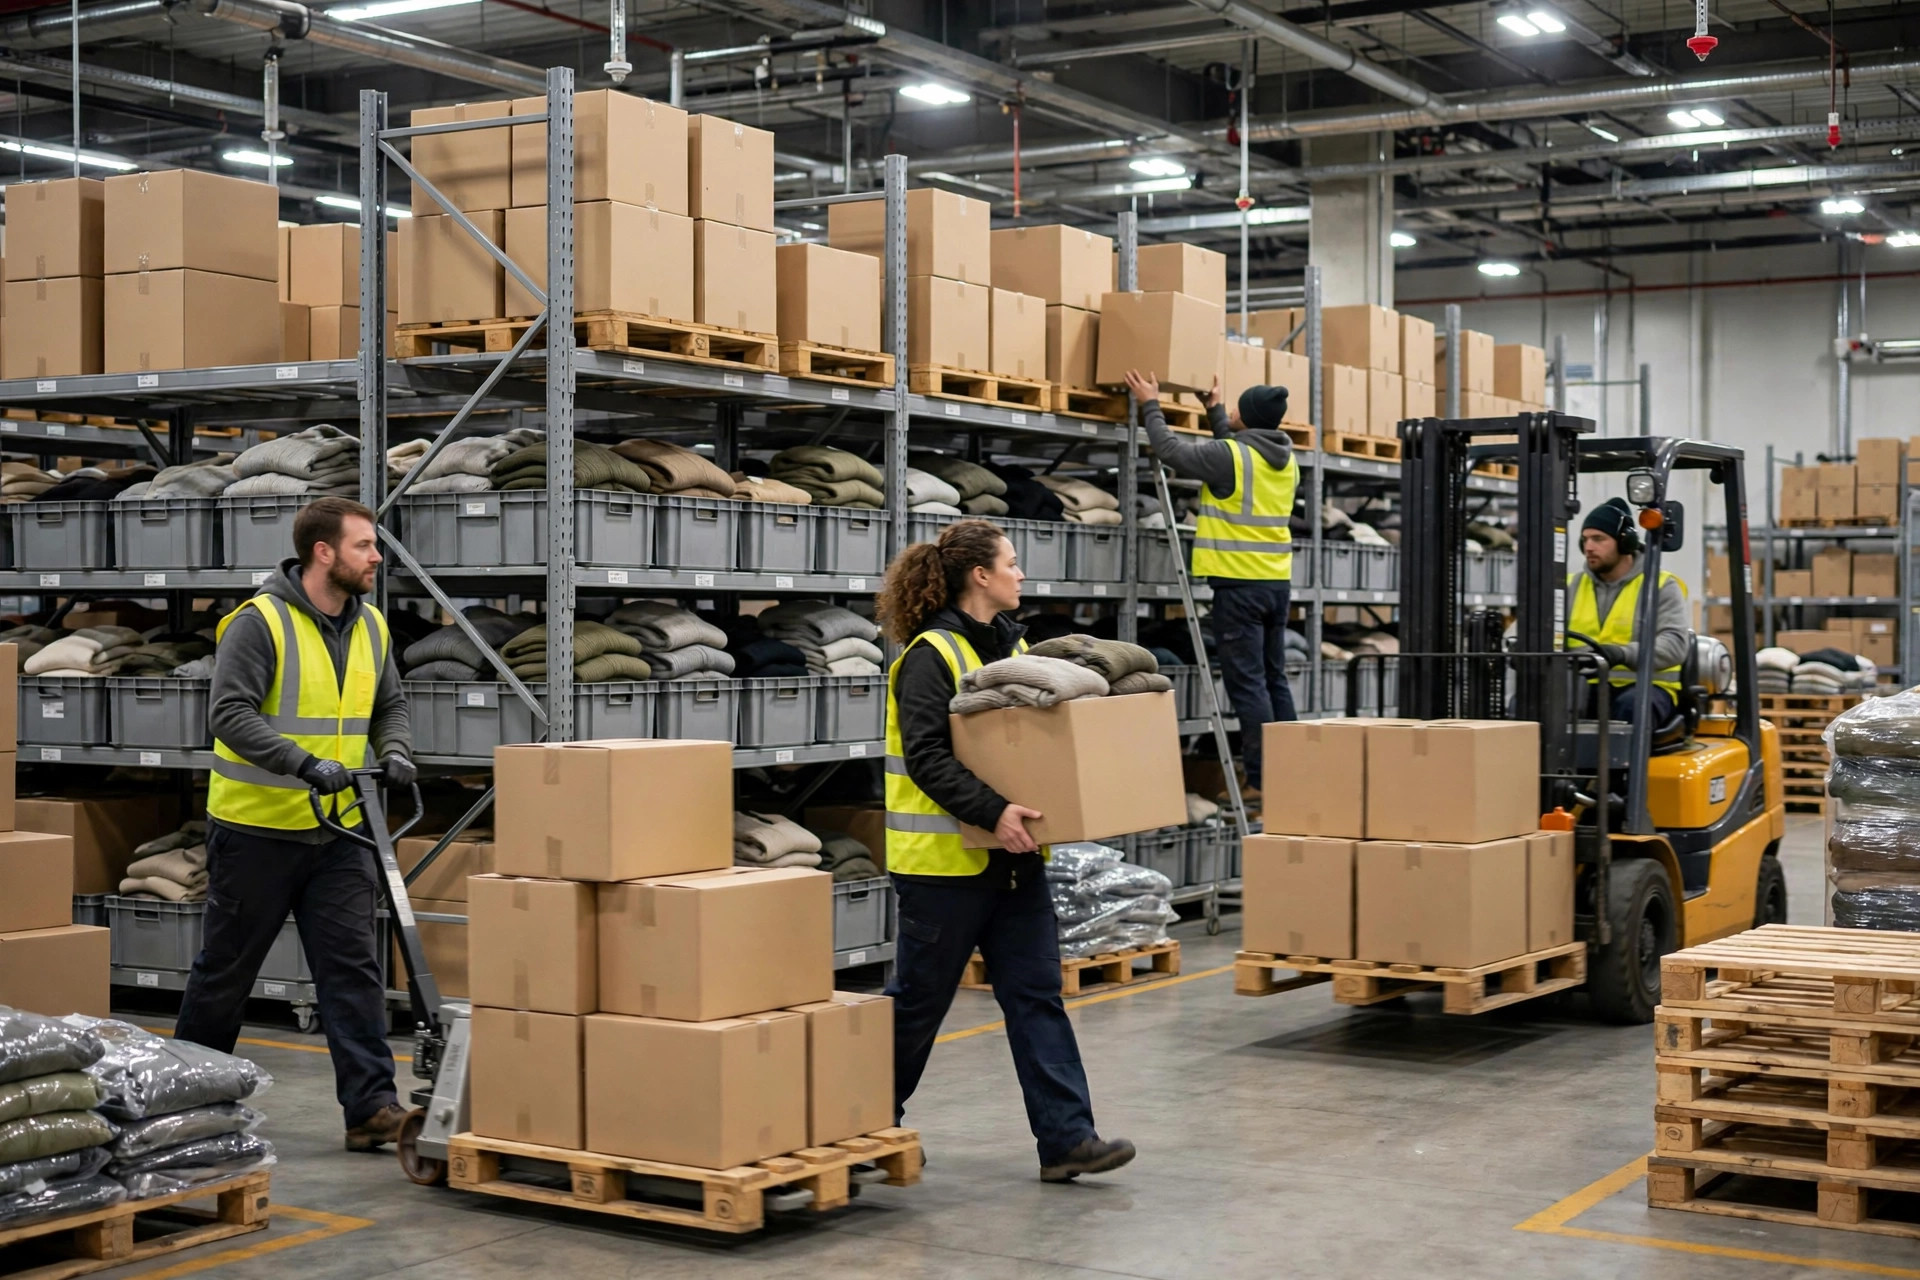
Primeiro, quão longe o ponto de preparação de consumíveis está das estações de embalagem? A linha aceitável é menos de 10 metros; idealmente ao alcance do braço atrás da estação — a zona dourada. Um armazém de e-commerce de artigos domésticos em Riverside, de cerca de 30,000 pés quadrados, costumava manter seus paletes de caixas ao lado do recebimento, o que significava uma caminhada de 30 metros cada vez que um embalador precisava de uma caixa. No redesenho, liberaram dois racks de fluxo atrás da área de embalagem como supermercado de consumíveis — caixas, fita, enchimento e estoque de etiquetas, tudo preparado por estação, reposto por um corredor com carrinho a cada duas horas. Essa única mudança elevou a produtividade de embalagem por pessoa em 12%. Nota: não adicionaram pessoal. Apenas devolveram o tempo de caminhada à embalagem.
Segundo, a rota do carrinho de reposição briga com as rotas dos separadores? Essa é a armadilha que quase todo mundo perde. A reposição acontece durante o dia, os separadores correm com carrinhos por todo o chão, e o corredor também corre com um carrinho por todo o chão — dois fluxos colidindo de frente no corredor principal, sem que nenhum possa ceder. A solução que vejo funcionar é pouco glamourosa, mas eficaz: direcionar a reposição pelo corredor secundário atrás da área de embalagem, ou simplesmente escalonar os horários. Se a separação tem pico das 10h às 15h, programe as reposições às 9h30 e 15h30. Os corredores são fixos; as pessoas são programáveis. Não faça duas equipes brigarem pelo mesmo caminho.
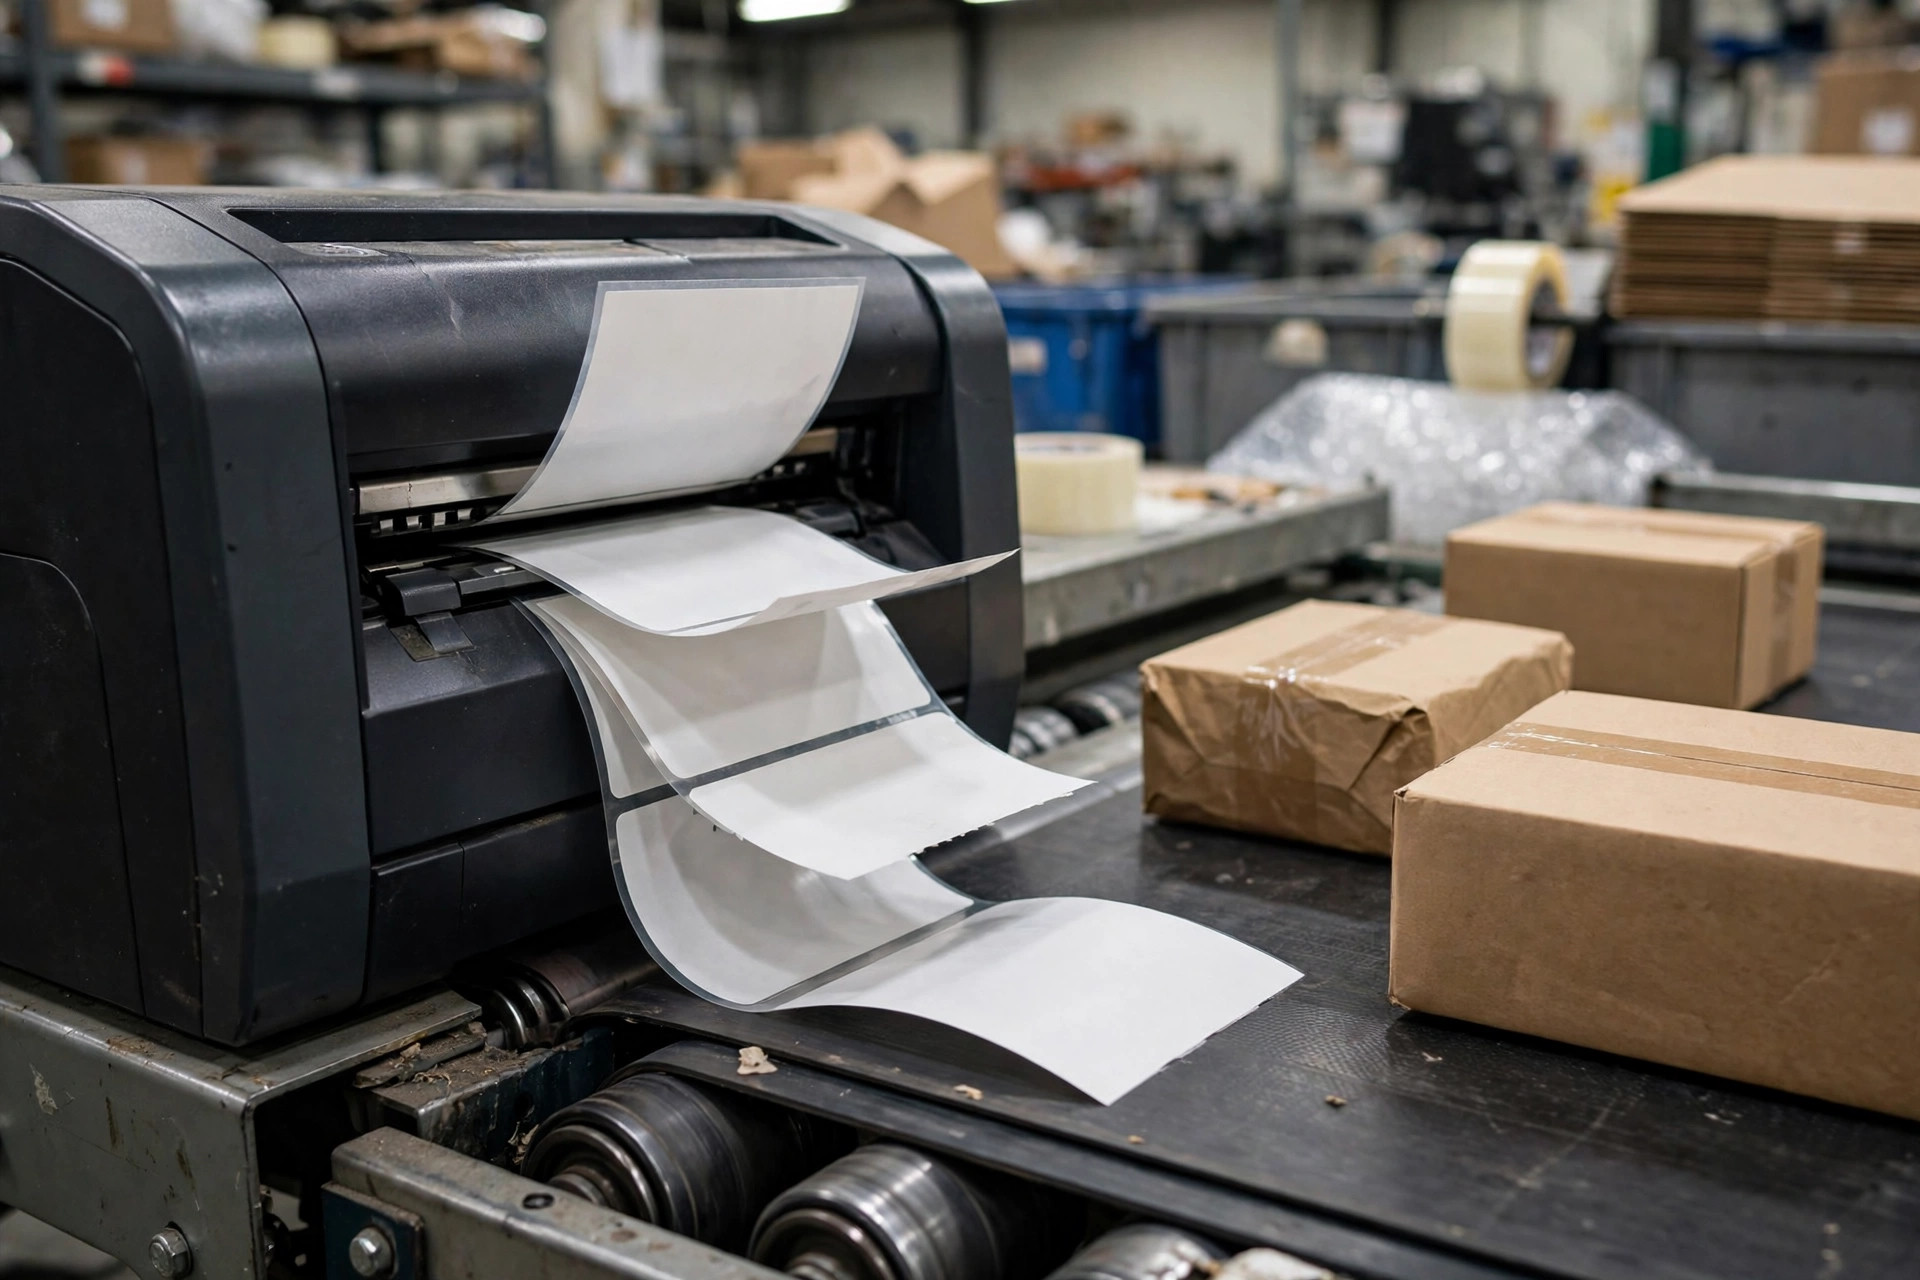
Terceiro, o que realmente dispara uma reposição? Em muitos armazéns a resposta é "um embalador grita". Um grito significa que você já secou. Um gatilho confiável precisa ser quantificado: troque um rolo de fita novo quando o do dispensador chegar às últimas duas voltas; dispare uma reposição de caixas quando o palete cair para duas camadas; mantenha um rolo reserva de etiquetas térmicas ao lado de cada impressora, porque um rolo de quatrocentas ou quinhentas etiquetas pode ser consumido várias vezes num dia de pico. Esses números não precisam ser exatos à unidade — mas precisam estar escritos na parede, não guardados na cabeça de alguém.
Kanban ou horário fixo? Ambos funcionam — no contexto errado, nenhum
Na verdade só existem dois modos de reposição: kanban (repor quando algo acaba) e horário fixo (percorrer as estações com o relógio e completar tudo). Minha opinião é direta: se você opera poucos SKUs, grandes volumes e consumo estável de consumíveis, vá de horário fixo. Se opera SKUs bagunçados, muitas ondas e um mix amplo de consumíveis, vá de kanban. Escolha errado e qualquer um vira teatro.
O horário fixo é sem preocupações. O corredor faz uma volta às 9, 11, 14 e 16, quinze minutos por volta, sem pensar. A troca é óbvia: você gasta um pouco de redundância de mão de obra para comprar zero faltas. O custo é o desperdício — na baixa temporada as caixas mal se movem e o carrinho ainda roda quatro vezes por dia. Combina com o armazém de e-commerce que faz alguns milhares de pedidos por dia com três ou quatro tamanhos principais de caixa.
O kanban economiza mão de obra, mas come gestão. Cada posição de consumível recebe um cartão kanban; quando o estoque atinge a linha de alerta, você vira o cartão, e o corredor verifica o quadro uma vez por hora — só as posições sinalizadas ganham uma viagem. Lindo no papel. O maior fracasso no mundo real é a disciplina: quando aperta, ninguém vira o cartão, cartões somem e ninguém os repõe, e em um mês você volta aos gritos. Então antes de ir para o kanban, faça a si mesmo uma pergunta honesta: seu chão consegue manter as ferramentas onde elas pertencem? Se não, não encoste no kanban. Rode o chato horário fixo.
Há também um híbrido que recomendo bastante: horário fixo como espinha dorsal, kanban como reserva. Três patrulhas programadas por dia garantem que a linha nunca passe fome, e os consumíveis críticos que param a linha — fita, estoque de etiquetas — ganham cartões kanban por cima como rede de segurança dupla. O custo é alguns cartões impressos e dez minutos de treinamento.
Uma última coisa, e é a mais subestimada: a pessoa que faz a reposição não pode ser o embalador. No momento em que o trabalho de reposição come o tempo do embalador, o design do fluxo falhou. A reposição deveria ser um papel dedicado, ou incorporada às rondas de um corredor de linha — mesmo que essa "pessoa dedicada" seja só alguém tirado de outras tarefas duas horas por dia. As horas de um embalador são pagas pelo pedido. Pô-los a carregar caixas é comprar mão de obra de movimentação a preço de embalagem. É um péssimo negócio.
Na reunião de amanhã de manhã, faça uma pergunta ao seu líder de embalagem: "Quantas vezes paramos por falta de suprimentos na semana passada, e quanto tempo cada vez?" Se ele não souber responder, não fique bravo — entregue uma folha de papel e diga para começar a contar hoje. Sem os números, todo esse discurso de design de fluxo é só discurso.
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.