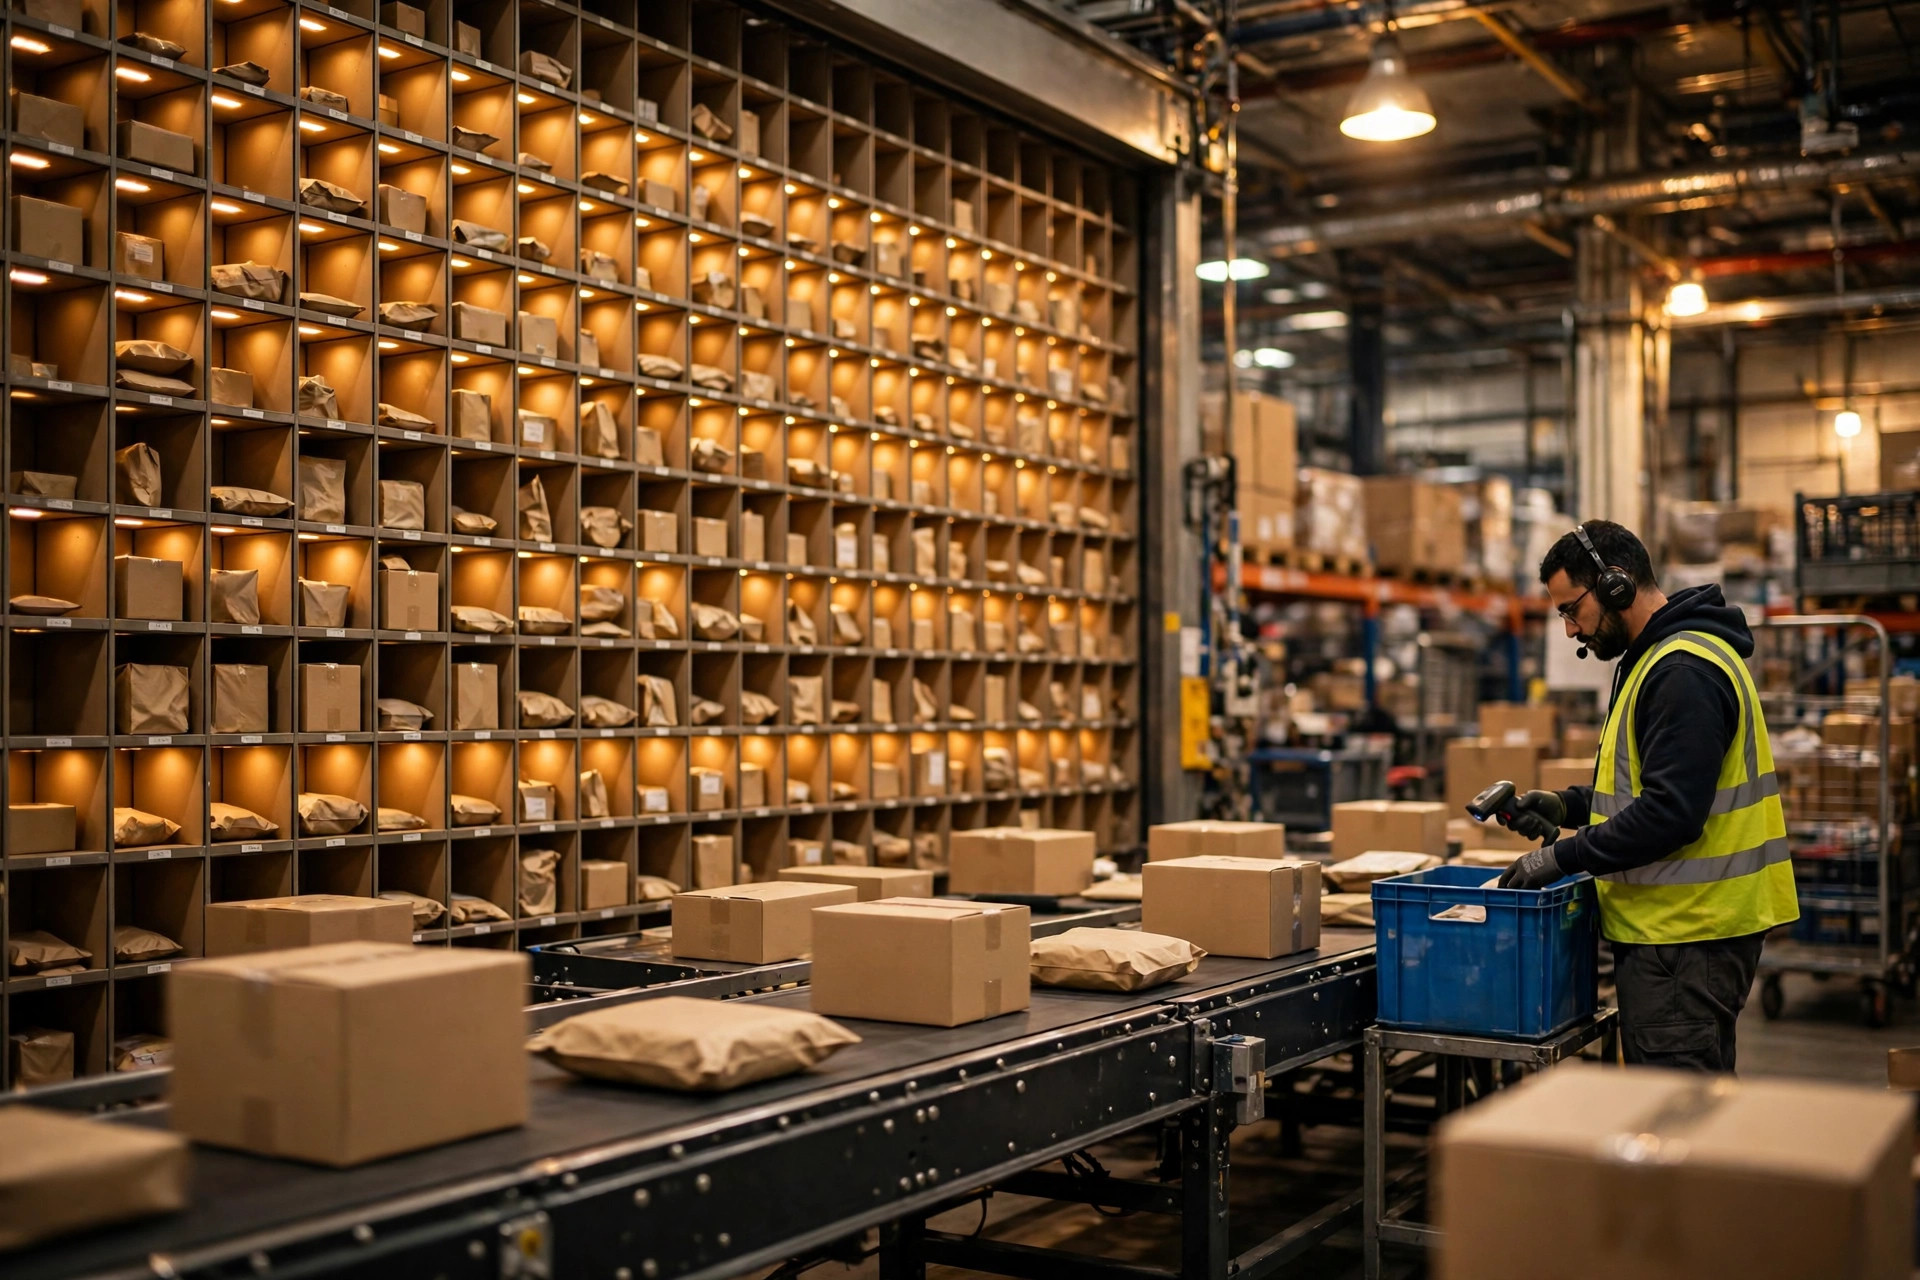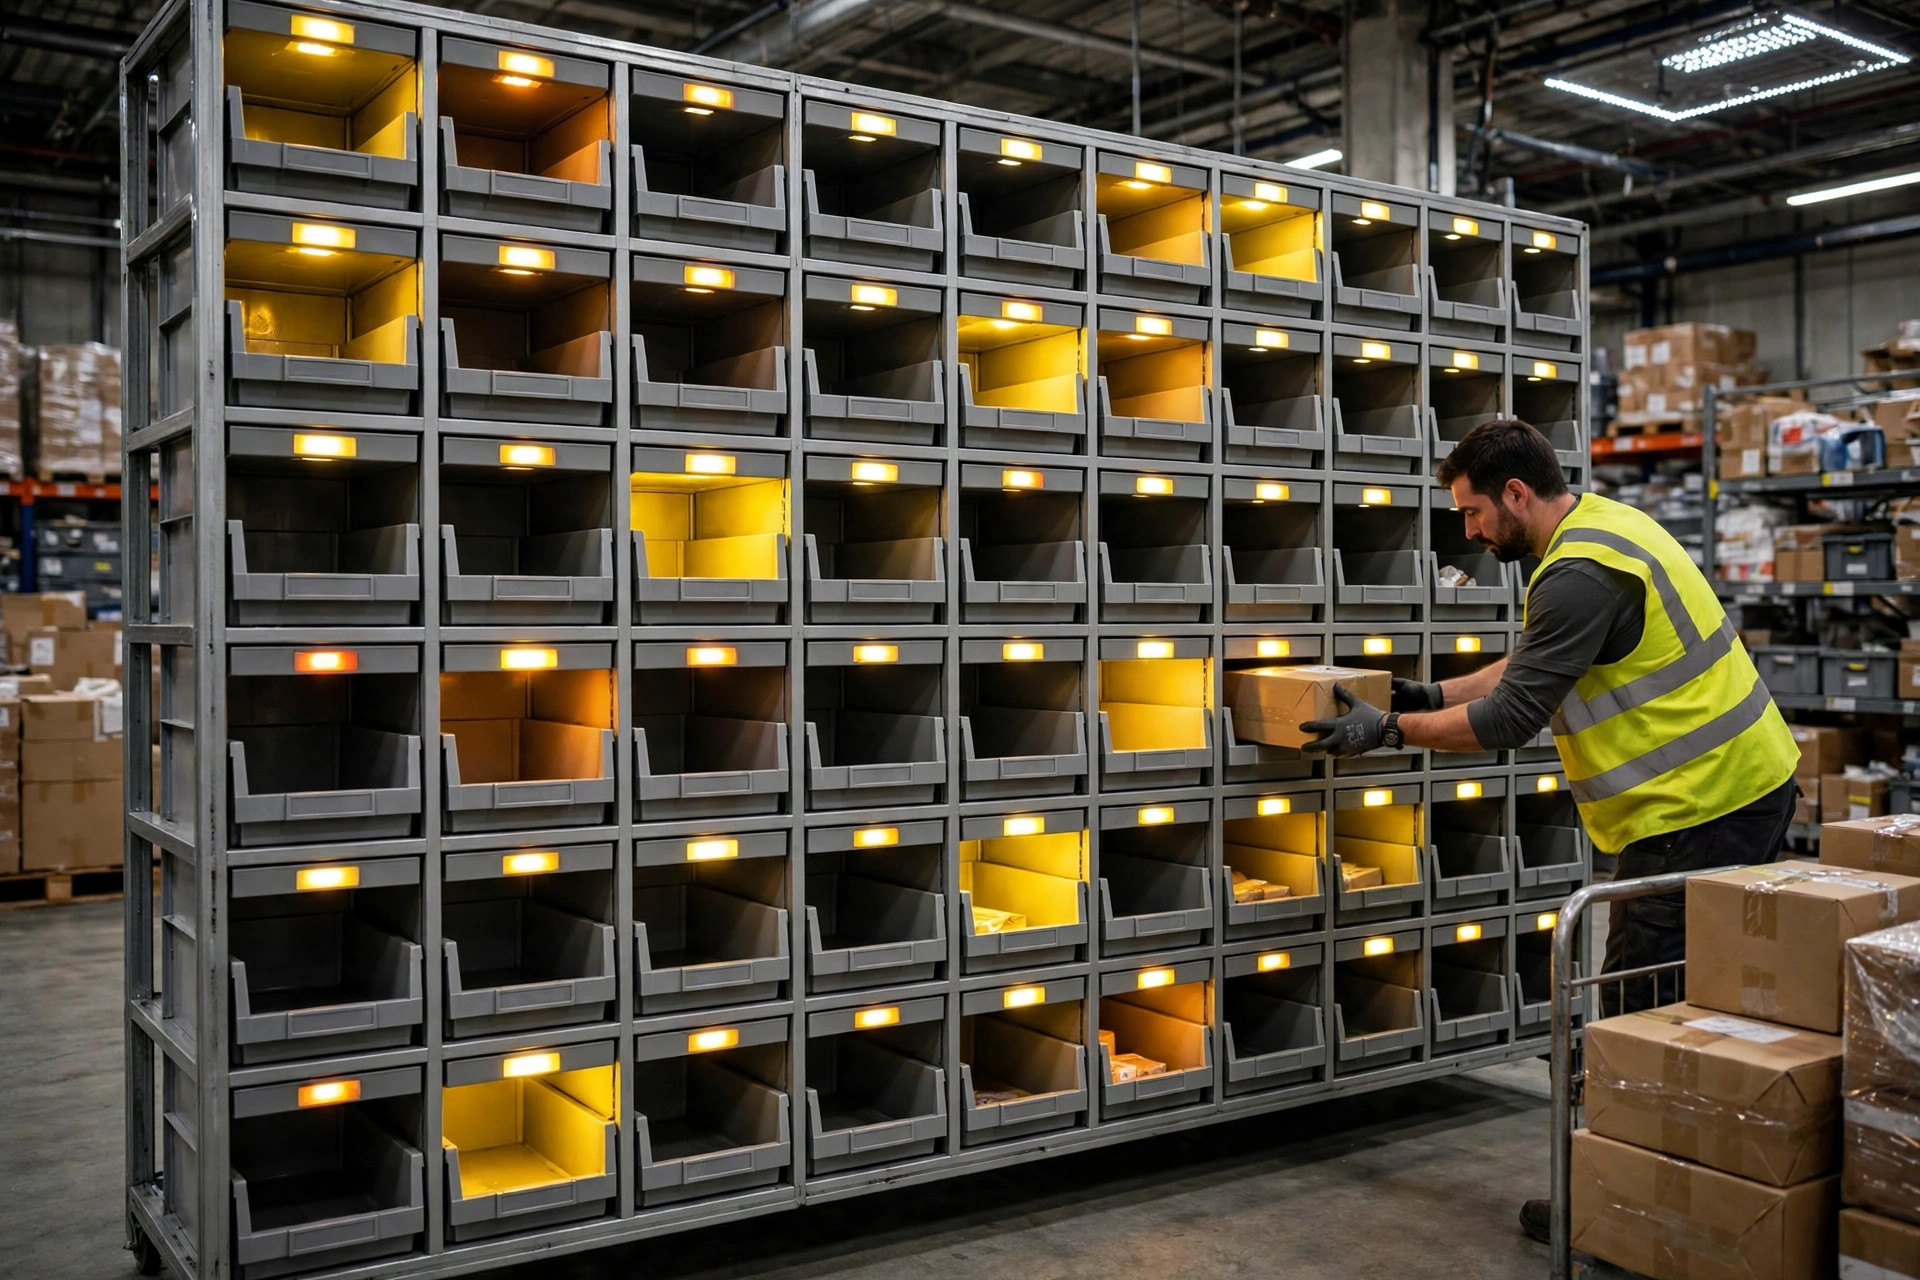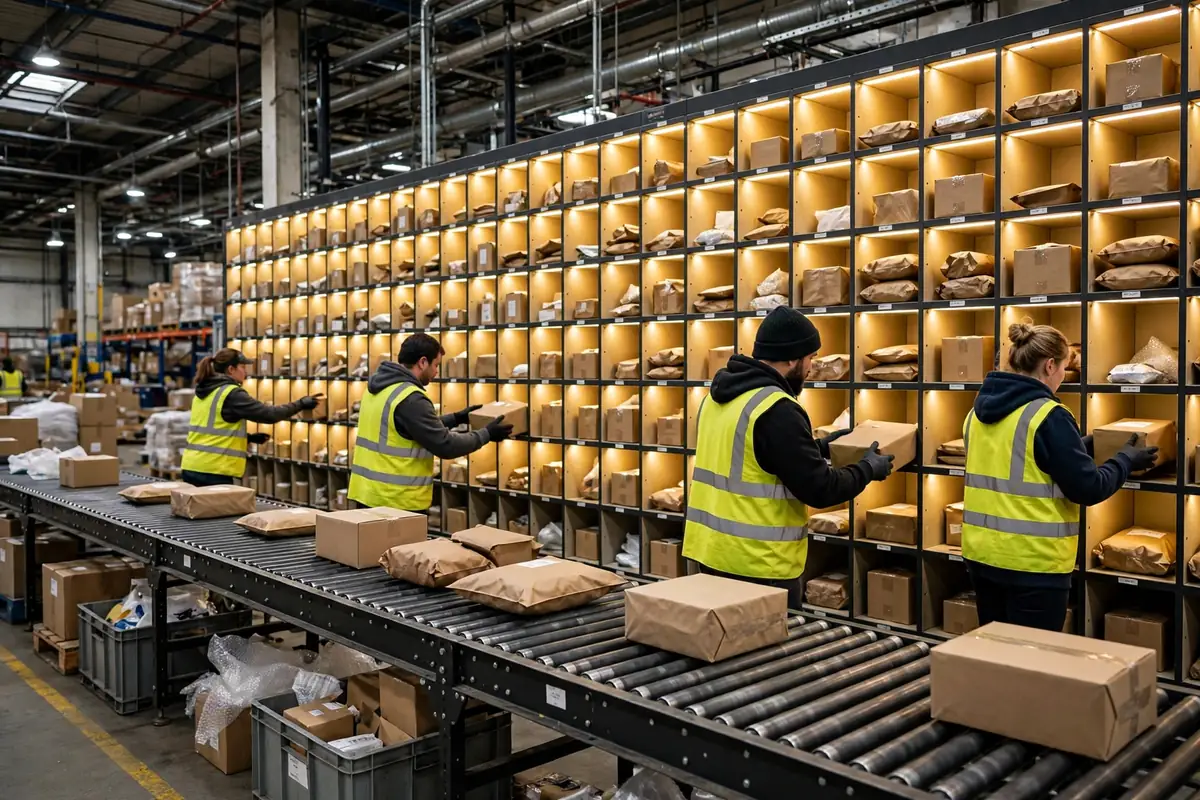
Pergunte a um gerente de armazém de quantas células uma parede de triagem precisa e normalmente você receberá, com confiança, a resposta para a pergunta errada. As células não definem a capacidade. O ritmo define a capacidade. Uma parede de triagem de alto volume em armazém é uma máquina de ritmo: induzir, identificar, triar e esvaziar. Qualquer um desses quatro passos que for o mais lento decide o que toda a parede pode fazer. Pense nisso como um cano. Você pode pensar na seção mais estreita como a única seção que importa, porque alargar tudo a montante dela não muda nada.
Em novembro de 2024, um armazém de comércio eletrônico de beleza no leste da China me procurou com uma queixa familiar. O volume diário era em média de 30,000 pedidos e chegava a um pico de 90,000. A parede deles tinha 320 células, colocação guiada por luz e 12 separadores. O proprietário queria 480 células. Observei duas ondas e encontrei uma ocupação de pico das células de apenas 62%. O verdadeiro congestionamento era a indução: duas estações de indução alimentando 1,400 unidades por hora enquanto 12 separadores podiam colocar 2,100. A parede estava faminta, não lotada. Adicionar células teria sido como colocar um tanque de combustível maior em um carro sem combustível. O mesmo carro, o mesmo problema, mais dinheiro gasto.
Onde uma parede de triagem de alto volume em armazém realmente gargala
O planejamento de capacidade precisa de exatamente três números. Primeiro, a taxa de indução: quantas unidades uma estação de indução consegue alimentar de forma constante por hora, incluindo leitura, tratamento de exceções e troca de caixa. Segundo, o tempo de permanência na célula: quanto tempo uma célula fica ocupada desde sua primeira unidade até a saída para embalagem, o que cresce com o tamanho da onda. Terceiro, a taxa de esvaziamento: quantas células as estações de embalagem conseguem esvaziar por hora. Se as células não puderem ser esvaziadas, novas unidades não podem entrar, por mais rápido que os separadores se movam.
Faça as contas para esse armazém: indução 1,400 unidades por hora, capacidade de triagem 2,100, capacidade de esvaziamento 1,600. A verdadeira capacidade da parede é 1,400, o mínimo dos três. A maioria das equipes estima apenas a partir da produtividade do separador, chega a 2,100 e depois se pergunta por que a parede desaba no pico. Ela desaba porque a indução e o esvaziamento nunca acompanharam. Coloque os três números em uma tabela antes de gastar qualquer coisa:
| Passo | Taxa medida | Veredicto | | Indução e leitura | 1,400 unidades/hora | Gargalo, corrigir primeiro | | Triagem para a célula | 2,100 unidades/hora | Folga disponível | | Esvaziamento e embalagem | 1,600 unidades/hora | Gargalo secundário | | Ocupação de pico das células | 62% | Não é o gargalo |
Um caso de março de 2025 no Meio-Oeste dos EUA correu no sentido oposto. Um provedor logístico terceirizado operava uma parede de 240 células com 18,000 pedidos por dia em ondas de 800 pedidos cada. As células encheram, a linha parou e os separadores ficaram esperando as estações de embalagem liberarem células. A correção não custou nada em hardware: as ondas foram cortadas de 800 pedidos para 300. As células giraram mais rápido, a carga de esvaziamento se espalhou ao longo do dia e a mesma parede passou de 18,000 para 24,000 pedidos por dia. Ondas maiores não são mais eficientes. Uma onda grande concentra todo o congestionamento na mesma hora.
Parede de triagem de alto volume em armazém versus cross-belt: a linha de transição
Quando você deve parar de adicionar paredes e migrar para um separador cross-belt? Não existe um padrão universal, mas uso há uma década uma linha de transição: se a demanda de uma única parede passar de 3,000 unidades por hora, ou se os picos de volume oscilarem mais de 3x em relação à média, comece a sério a conversa sobre o cross-belt. Abaixo dessa linha, mais células, mais pessoal e ondas menores são mais baratos. Acima dela, adicionar paredes significa lutar contra um limite de velocidade humana com mais pessoal, e a curva de custo dobra acentuadamente para cima.
A lógica é simples. Uma parede put pede às pessoas que encontrem as células, e a velocidade de caminhada humana e a precisão de reconhecimento de células têm um teto, o que é exatamente por que uma parede de triagem de alto volume em armazém atinge seu limite muito antes do que seu número de células sugere. Um cross-belt pede à máquina que encontre as células, e ela não se cansa, não lê errado nem precisa de uma luz para dizer onde ir. O armazém do leste da China acabou adicionando uma terceira estação de indução e mais uma estação de embalagem, e cortando as ondas de 600 pedidos para 350. A capacidade diária chegou a 65,000 pedidos durante a alta temporada, e o proprietário economizou o custo de uma segunda parede. O acompanhamento honesto: se no próximo ano a média for de 50,000 pedidos por dia com picos próximos a 150,000, a demanda horária passará de 4,000 unidades, e é aí que o cross-belt deixa de ser um luxo. Uma boa seleção de put wall sortation começa por localizar você nessa curva antes de escolher um lado dela.
| Opção | Volume diário adequado | Capacidade horária | Nível de investimento | | Mais células e pessoal | Menos de 30,000 pedidos | Menos de 2,000 unidades | Baixo | | Ajuste de ondas e indução | 30,000 a 50,000 pedidos | 2,000 a 3,000 unidades | Baixo | | Separador cross-belt | Mais de 50,000 pedidos | Mais de 3,000 unidades | Alto |
Armadilhas de manutenção: luzes, leituras e células cheias
Construir a parede é a parte fácil. As armadilhas aparecem na manutenção. Primeiro, os módulos de luz e sua fiação. Uma luz apagada significa que um separador trabalha de memória, e as taxas de erro de triagem sobem imediatamente. Inspecione semanalmente e substitua as luzes apagadas no mesmo dia, não no fim do mês. Segundo, as janelas de leitura na indução. Poeira e etiquetas amassadas reduzem o sucesso da primeira leitura, e cada primeira leitura falha custa um toque manual que consome ritmo. Terceiro, o limite do alarme de célula cheia. Defina-o tarde demais e células transbordando arruínam a precisão da onda. Defina-o cedo demais e as estações de embalagem são interrompidas constantemente. Eu defino o aviso amarelo em 80% de preenchimento para que o esvaziamento comece antes que a luz vermelha force uma parada.
Mais uma pseudonecessidade merece uma resposta direta: braços automatizados de esvaziamento de células. Em uma parede operando abaixo de 3,000 unidades por hora, o investimento nunca se paga. O esvaziamento manual é mais barato e mais flexível. A automação não é melhor porque é mais automática. Ela só é melhor depois que a matemática diz que sim.
Então, o dinheiro vale a pena? Observe um número: pedidos por célula por dia. Divida os pedidos diários pelo número de células. Abaixo de 60, a parede tem folga, então corrija primeiro o ritmo. Entre 60 e 120, a parede está em uma faixa saudável. Acima de 150, as células são o gargalo, e então, somente então, fale sobre mais células ou um cross-belt. Calcule esse número antes de assinar qualquer coisa. A ordem importa.
Por Da Liu, Engenheiro de Automação Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.