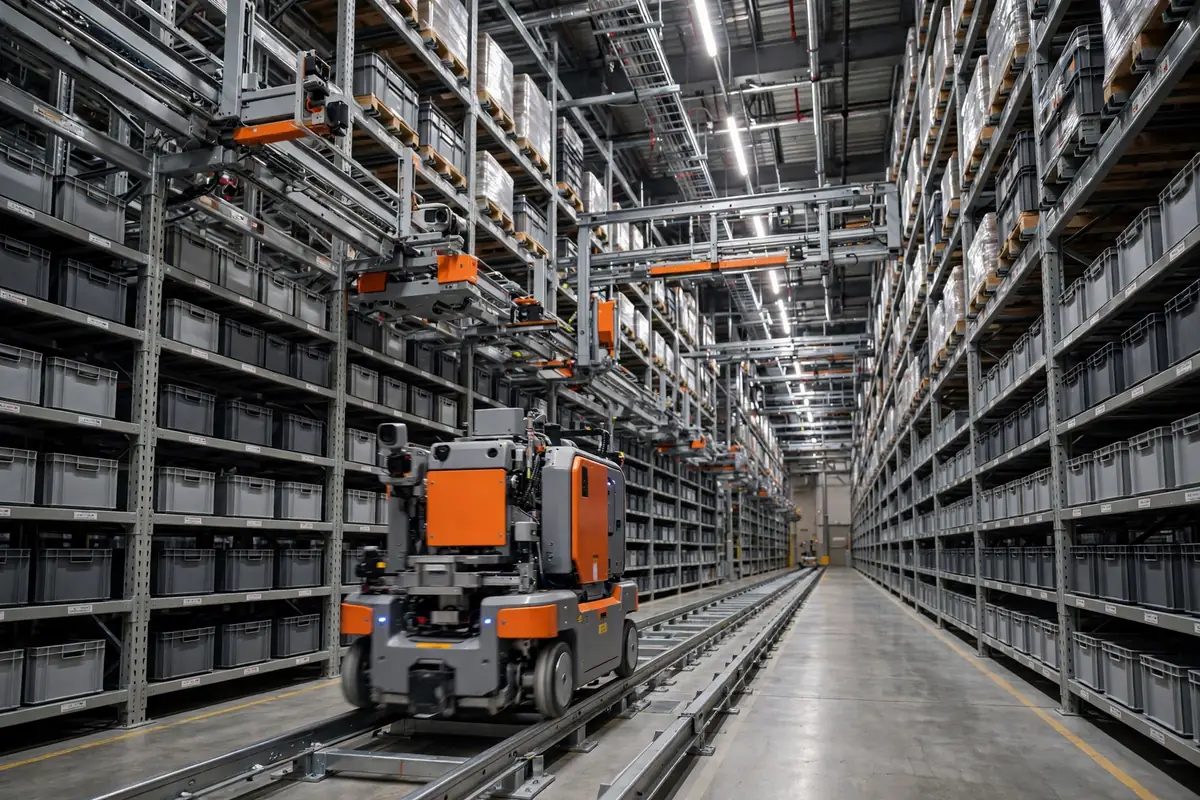
No outono passado, um amigo integrador me ligou, furioso. Seu sistema de shuttles de quatro vias estava totalmente instalado em um armazém 3PL de Nova Jersey — shuttles rodando, racks erguidos, gabinete cabeado e energizado — e a entrada em operação era em uma semana. Então o inspetor elétrico local percorreu o local, apontou para o gabinete de controle e disse cinco palavras: sem marca NRTL, sem energia.
O equipamento funcionava bem — o problema era a regra: pela OSHA, o equipamento elétrico em um local de trabalho nos EUA precisa ser listado por um Laboratório Nacional de Ensaios Reconhecido (NRTL), ou então passar por uma avaliação em campo. O gabinete tinha sido construído do jeito de sempre lá em casa — os componentes dentro estavam certificados, mas o gabinete em si não. O shuttle tinha certificado. O motor do elevador tinha certificado. Como tudo podia travar no gabinete?
É assim que um sistema de shuttles de quatro vias morre a caminho dos EUA: tratando "o sistema" como uma única coisa a certificar.
Divida o sistema em quatro partes antes de falar de certificação
Pense nele como um conjunto de Lego, exceto que cada peça carrega seu próprio status de certificação. Desmonte-o e há quatro partes.
A primeira parte é o próprio shuttle — bateria, acionamento, comunicação sem fio, movendo-se nas quatro direções no corredor. O "veículo" do sistema, e a peça que mais parece um produto, o que a torna a melhor candidata à listagem NRTL conforme uma norma de produto. Há precedente na mesma família: um AMR bin-to-person obteve a certificação ETL conforme a UL 3100, uma norma para equipamentos móveis industriais. A lógica para um shuttle de quatro vias segue a mesma linha, mas qual norma se aplica ao seu produto é decisão do organismo de certificação — nunca copie o número de certificado de outra pessoa.
A segunda parte é o elevador — motor, caixa de engrenagens, corrente ou correia, freio. A lógica de segurança se concentra aqui: o elevador decide se uma carga cai. Seu motor e as peças elétricas principais precisam de listagem própria; o lado da segurança mecânica é coberto pela avaliação da máquina completa.
A terceira parte é o rack de aço — a peça que todo mundo esquece, porque não usa eletricidade. Sem eletricidade não significa sem trabalho de certificação: o rack precisa passar por verificações de segurança estrutural e sísmica, e os requisitos variam por estado — as regras sísmicas da Califórnia não estão na mesma liga que as do Texas. Os desenhos precisam ser recalculados conforme o código local; um conjunto genérico trazido de casa quase não vale nada depois que chega aos EUA.
A quarta parte é o sistema de controle: gabinete, inversores de frequência, CLP e software WCS. O gabinete é onde os problemas de certificação se multiplicam — o integrador o monta no local. Disjuntores, contatores, bornes — troque um por outro modelo e o status de certificação do gabinete pode mudar. O software WCS em si não é listado, mas sua lógica de segurança — parada de emergência, intertravamentos, proteção contra sobrevelocidade — ainda precisa ser verificada nos testes.
Onde termina a certificação da máquina completa e começa a listagem dos subsistemas
Muitas equipes acreditam que um certificado de máquina completa resolve tudo — errado. O certificado de máquina completa e a listagem de subsistemas são duas camadas diferentes, que regem duas coisas diferentes. A listagem de subsistemas significa que cada peça tem sua carteira de identidade; a certificação de máquina completa significa que o veículo montado pode circular — e um veículo apto a circular deixa de ser apto se você trocar uma peça não certificada.
| Subsistema | Âmbito da certificação | Caminho usual | Falha mais comum | | Unidade de shuttle | Nível de produto | Listagem NRTL, amostra testada conforme a norma de produto | Só a amostra foi testada; a produção trocou de fornecedor de baterias sem atualizar o processo | | Elevador | Nível de produto + nível de sistema | Peças elétricas principais listadas individualmente, segurança mecânica incluída na avaliação da máquina completa | Um modelo de freio foi trocado no local e a cadeia de segurança nunca foi revalidada | | Rack de aço | Nível de projeto | Cálculo estrutural e aceitação conforme o código local do local do projeto | Desenhos genéricos apresentados como estavam, rejeitados apenas pelos requisitos sísmicos | | Sistema de controle | Nível de gabinete + nível de sistema | Gabinete listado conforme a norma de painéis de controle industriais, lógica de segurança verificada no local | Recabeamento em campo ou troca de peça anula a marca do gabinete |
Antes de assinar, faça o integrador preencher o caminho e o status do certificado de cada linha — a linha em branco é onde o projeto explode depois.
O segundo caso é sobre duas palavras: recabeamento em campo. O shuttle de outro fornecedor tinha sua listagem ETL e o projeto corria bem — até o comissionamento, quando um engenheiro trocou o módulo de potência por outra marca da mesma especificação, julgando que o original tinha pouca folga. O sistema funcionava bem; todos os testes passaram. No dia da aceitação, o inspetor abriu o gabinete, viu um modelo de módulo que não correspondia ao processo de certificação e declarou inválida toda a marca do gabinete. O processo teve de ser emendado, os testes refeitos, uma avaliação em campo remarcada. Um gabinete segurou o projeto por mais de um mês.
Recabeamento em campo não é "otimização". É "mudar o status de certificação". Antes de substituir qualquer peça elétrica, faça uma pergunta — ela está no processo de certificação? — e só então pegue as ferramentas.
Quando usar a avaliação em campo, e como usá-la raramente
A avaliação em campo é o canal de remediação: o equipamento sem listagem, ou cuja listagem foi quebrada por modificação, é avaliado no local por um Organismo de Avaliação em Campo credenciado conforme a NFPA 790 e a NFPA 791 — revisão de documentos, inspeção, verificação da instalação conforme o National Electrical Code, testes, relatório e etiqueta de avaliação em campo.
Três pontos importam. Primeiro, é por unidade e por local: a etiqueta cobre uma unidade em uma instalação, e movê-la significa fazer de novo. Segundo, ela não pode relistar um equipamento — a listagem só acontece no nível da fábrica. Terceiro, o escopo é limitado: se um produto depende muito de componentes sem aprovação individual, ou a própria norma exige muitos testes, a avaliação em campo fica penosa, e seu prazo e custo disparam.
Portanto, a avaliação em campo é um resgate, não um plano. Em um projeto saudável, o número é de um dígito, conhecido e agendado com antecedência. Se um plano diz "faremos a avaliação no local", a tradução é "ainda não resolvemos a certificação".
As taxas e os prazos seguem a política publicada mais recente do organismo de certificação, então não cito números aqui — só isto: a avaliação em campo é cobrada por unidade, e quando o número cresce, o total rapidamente supera o que a listagem antecipada teria custado. Faça essa conta antes de assinar, não depois que o local for fechado.
Erre a ordem e o retrabalho custa seis meses
Agora o julgamento mais contraintuitivo deste artigo: certificar primeiro a máquina completa e dividir os subsistemas depois é ao contrário.
Muitas equipes pensam: obtenha primeiro o certificado de máquina completa para que o projeto "tenha um certificado", e depois preencha os subsistemas devagar. Parece seguro. Na realidade, constrói-se sobre areia — uma certificação de máquina completa apoia-se em uma combinação específica de subsistemas listados, e mudar um deles muda a base do certificado. Na melhor das hipóteses, você adiciona testes; na pior, a máquina completa é reavaliada.
A ordem correta é o inverso: primeiro trave as listagens dos subsistemas, depois certifique a máquina completa. Primeiro o teste da amostra do shuttle, primeiro a listagem do gabinete, as peças principais travadas no processo por número de modelo, o rack calculado primeiro conforme o código local. Uma vez que cada subsistema está em mãos, a certificação da máquina completa é, na maior parte, montar peças verificadas e testar a segurança em nível de sistema — as interfaces e os intertravamentos, não revalidar cada peça.
Vi o pior caso: uma equipe com o certificado de máquina completa foi solicitada a trocar a bateria do shuttle quando o fornecedor original perdeu o cronograma. O modelo de bateria no processo mudou, os testes relacionados tiveram de ser refeitos — dois meses para conseguir vagas de teste, mais um mês para o relatório, e depois uma rodada de avaliação em campo. Meio ano, perdido. Travar primeiro o modelo da bateria, disse o gerente de projeto, teria valido a pena mesmo que o certificado atrasasse dois meses.
Antes de começar o trabalho, faça quatro perguntas — não comece se não puder respondê-las. Primeira, o shuttle tem listagem NRTL, e o certificado cobre este modelo desta fábrica? Segunda, o gabinete de controle é listado como gabinete completo ou tratado por avaliação em campo, e cada peça elétrica dentro dele está no processo? Terceira, conforme o código de qual estado o rack foi calculado, e quem assina o item sísmico? Quarta, qual é o processo de mudança quando o modelo de um subsistema é trocado, e quem tem autoridade para aprová-lo?
Uma pergunta sem resposta é onde você gasta dinheiro cedo — sempre mais barato do que gastá-lo com o local fechado.
O dinheiro vale a pena? Olhe um número: as unidades que precisam de avaliação em campo, como parcela de todo o equipamento elétrico do sistema. Mais de uma em dez, e a divisão inicial estava errada — o dinheiro e o tempo de retrabalho já estão escondidos no projeto. Mantido em um dígito, e a divisão estava certa.
Por Da Liu, Engenheiro de Automação Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.