Uma "correia simples" que afundou três projetos
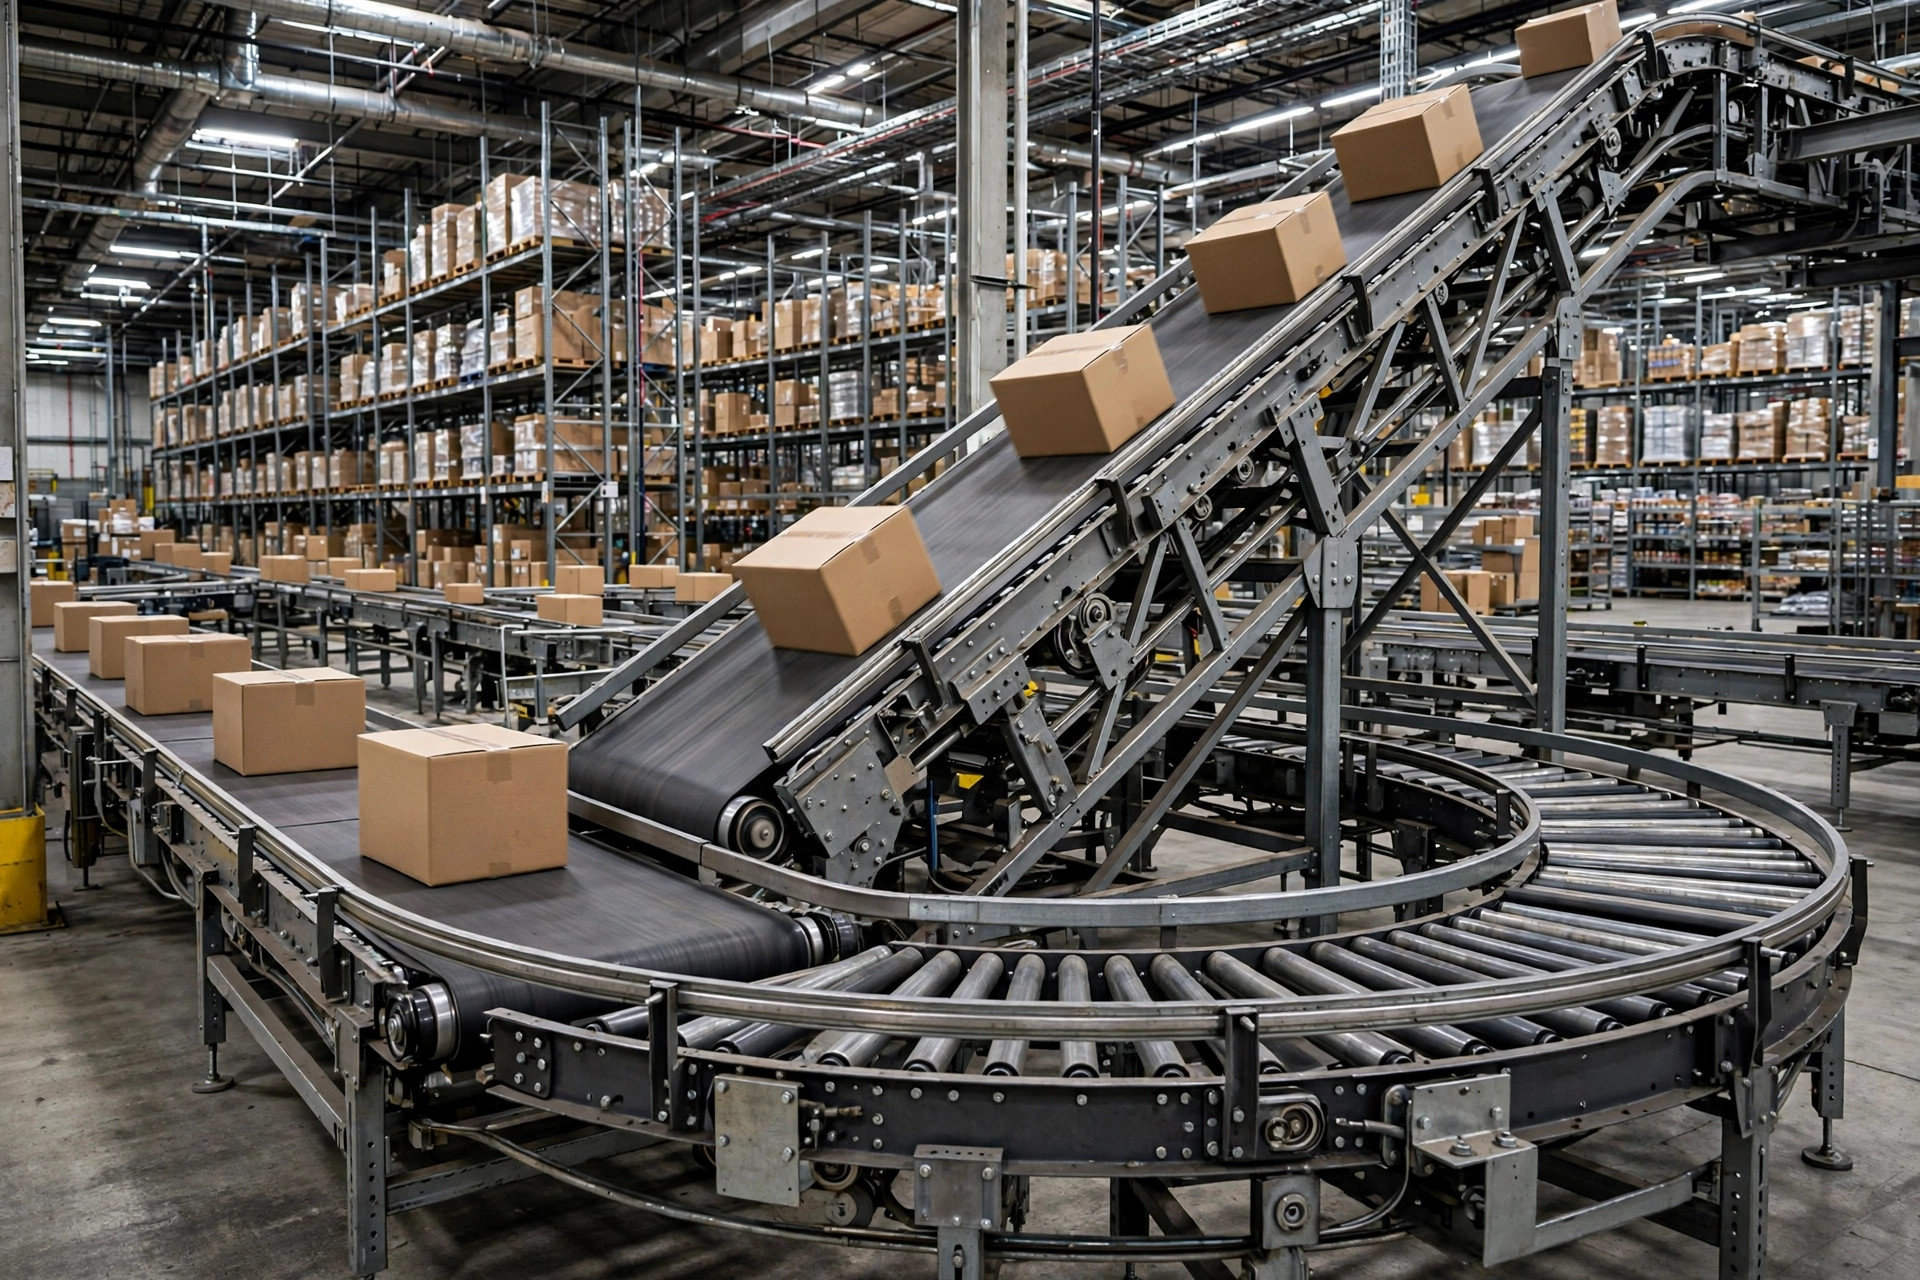
A lição mais cara que já vi sobre transportadores: o novo CD de um cliente tinha uma subida de 12 metros da separação até a embalagem. Para economizar, o projeto usou um transportador padrão de correia plana com inclinação de 22 graus. No primeiro dia, as caixas deslizaram para baixo uma após a outra e travaram todo o trecho. O retrabalho — trocar por correia com travas e um retentor superior — custou $90K a mais e um mês de atraso.
Os transportadores são as artérias de um armazém automatizado. Parecem simples, mas um parâmetro errado derruba o throughput e a confiabilidade da linha inteira. Velocidade, inclinação e curvas são os três pontos onde os projetos mais erram.
Três fundamentos de engenharia, dissecados
1. Velocidade: mais rápido não é melhor — 1.2–2.0 m/s é o ponto ideal
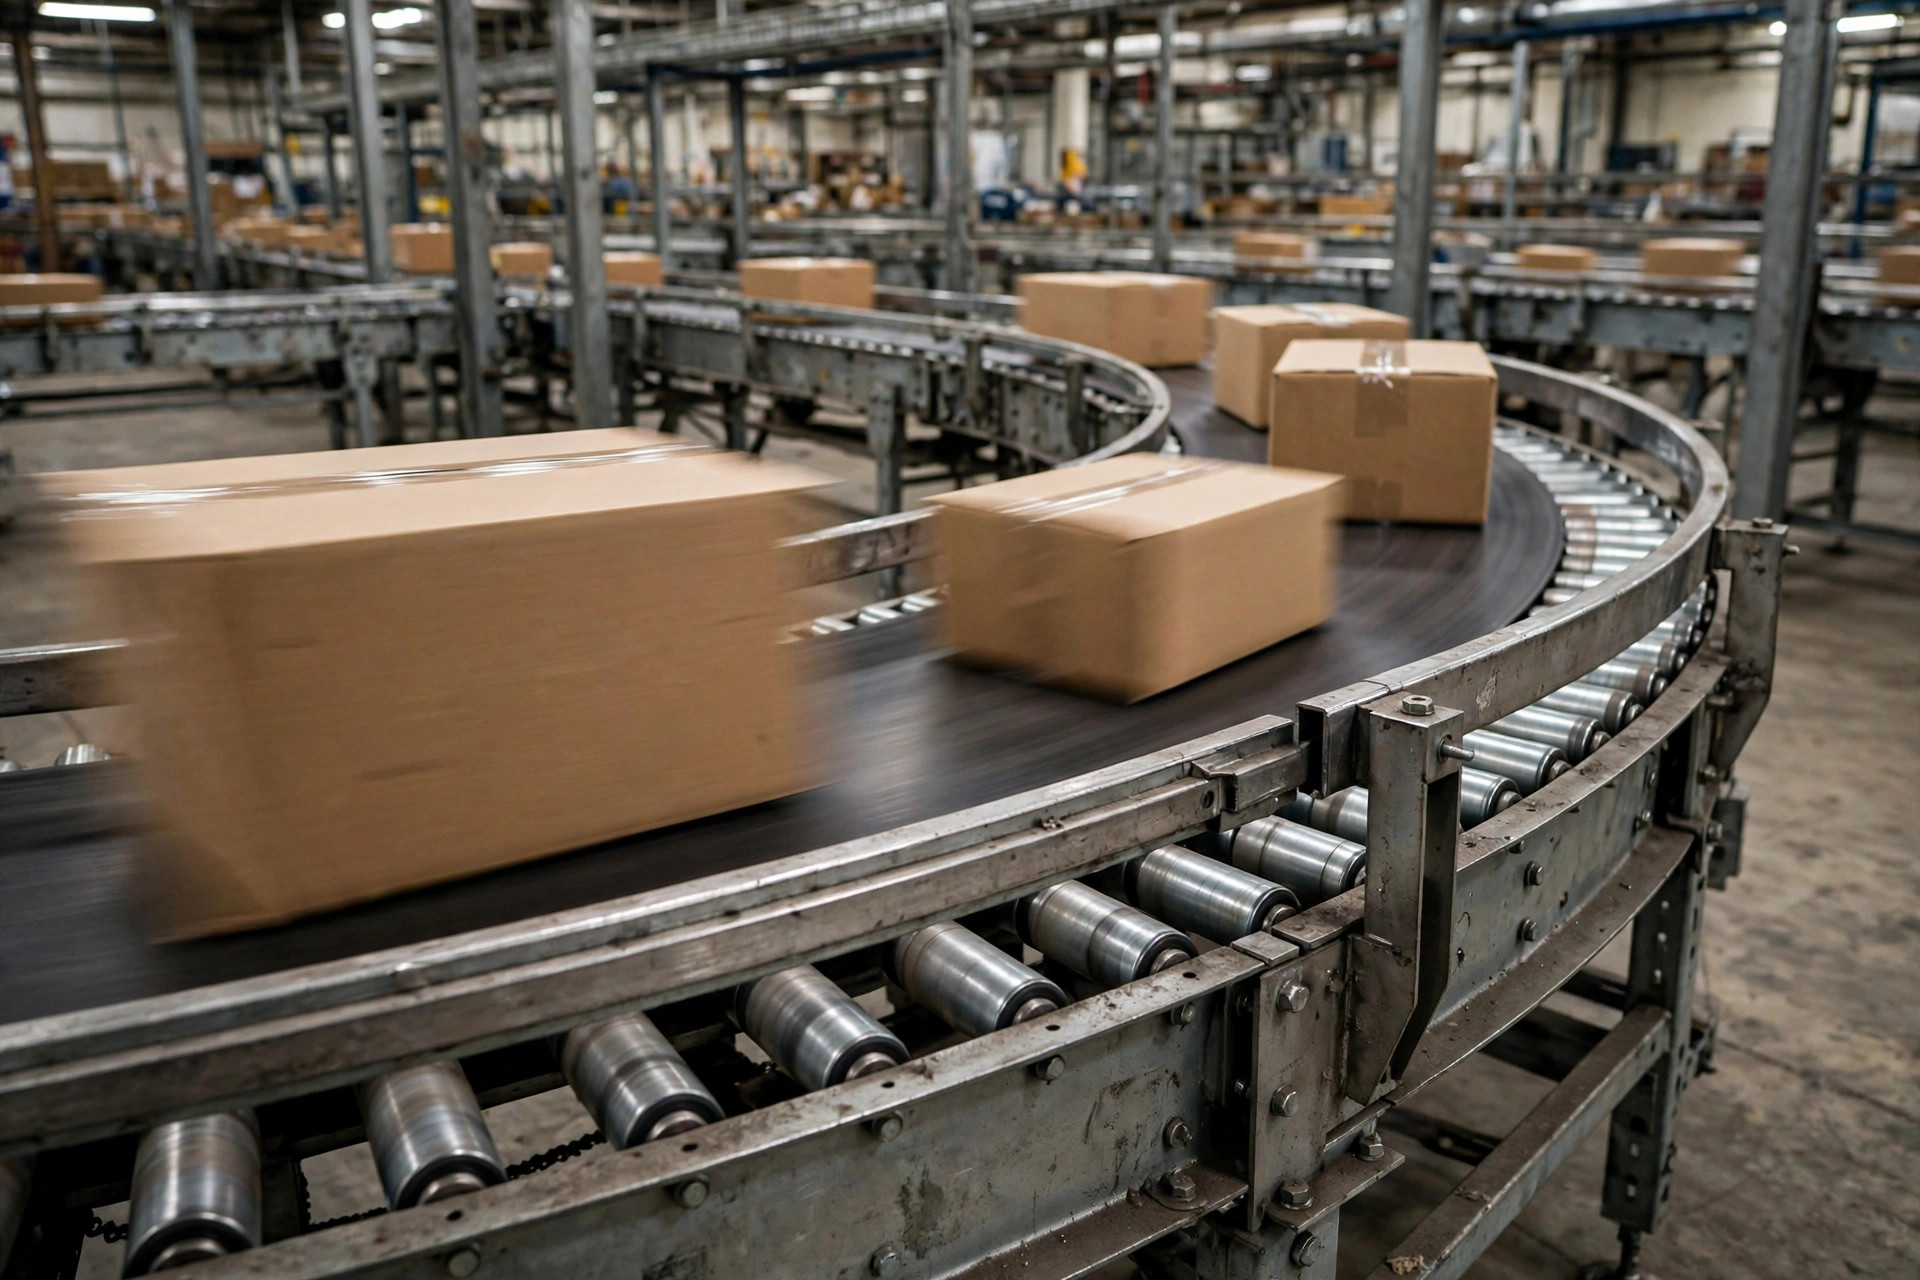
A velocidade da linha define diretamente o throughput horário: throughput = 3,600 × velocidade ÷ espaçamento entre peças. Uma linha a 1.5 m/s com 0.6 m de espaçamento move teoricamente 9,000 peças/hora.
Mas a velocidade traz custos:
- A precisão de separação cai: as fotocélulas precisam de tempo de resposta, os mecanismos desviadores precisam de tempo de atuação — acima de 2.0 m/s, a precisão dos desviadores de roda cai de 99.5% para menos de 98%.
- Ruído e desgaste: cada 0.5 m/s a mais aumenta o desgaste de roletes e correia em cerca de 40%.
- Distâncias maiores de parada de emergência: as normas de segurança exigem distâncias de parada — linhas rápidas precisam das cortinas de luz de segurança mais para trás, consumindo área de piso.
Minha regra de seleção: linhas principais a 1.5–2.0 m/s, seções de separação a 1.2–1.5 m/s, zonas de trabalho manual (indução, controle de qualidade) a 0.8–1.2 m/s. Velocidades por zona vencem a velocidade única tanto em energia quanto em estabilidade.
2. Inclinação: além de 15 graus, troque o equipamento
A capacidade de subida varia enormemente por tipo de transportador — esta é lei de ferro na seleção:
| Tipo | Limite seguro de inclinação | Notas |
|---|---|---|
| Correia plana padrão | 12–15° | Escorrega além disso, especialmente com fundos de caixa lisos |
| Correia com travas/texturizada | 25–30° | As saias laterais evitam derramamento; boa para itens pequenos |
| Rolete motorizado | 5–8° | Tração por fricção; escorrega rápido em inclinação |
| Transportador de corrente | 30°+ | Para paletes; os cães da corrente fazem o trabalho |
| Elevador espiral | Vertical | Pegada compacta; ideal para transferências a mezanino |
A lição dolorosa: o coeficiente de fricção de uma caixa sobre a correia é ~0.4 a seco, mas apenas ~0.25 quando úmida ou embalada em filme. A 0.25, arctan(0.25) ≈ 14° — é daí que vem o teto de 15 graus. Em climas úmidos ou câmaras frias com condensação, seja 2–3 graus mais conservador.
Para subidas além de 15 graus, três opções: trocar por correia com travas, adicionar uma correia superior retentora que "ensanduícha" o produto morro acima, ou usar um elevador. Não acredite em "é só aumentar o motor" — motores resolvem potência, não escorregamento.
3. Curvas: os 10% mais caros da sua linha
Os trechos retos são baratos; as curvas são caras. Numa linha típica, 80% das falhas e 50% do tempo de comissionamento vêm das curvas.
- Curvas de correia: roletes cônicos conduzem a virada, raio típico de 600–1,000 mm, boas para pacotes pequenos — mantenha a velocidade abaixo de 1.5 m/s ou a força centrífuga ejeta o produto.
- Curvas de roletes: diferencial de roletes cônicos, raio maior, mais área de piso, mas maior capacidade de carga.
- Elevação e transferência: a especialista em ângulo reto — eleva, gira 90°, deposita, ~8–12 segundos por ciclo. Atenção, é um gargalo: o throughput da linha equivale ao seu ritmo de ciclo; não coloque mais de 2–3 em série.
Três regras de ferro para planejar curvas: raio de curva ≥ 1.5x a maior dimensão do produto; deixe 2 m de transportador reto antes e depois de cada curva para estabilizar o fluxo; proteja os dois lados de cada curva com no mínimo dois terços da altura do produto.
Quando puder subir em vez de virar, faça isso. Em layouts em U ou em L, uma curva de correia de 90° custa o mesmo que 8–10 m de correia reta. Se a altura do teto permitir, duas subidas de correia com travas com um trecho reto elevado substituem as curvas no nível do piso — você adiciona altura de elevação, mas elimina as curvas propensas a falhas, e a manutenção de longo prazo custa menos.
Bônus: não deixe a elétrica ficar para trás da mecânica
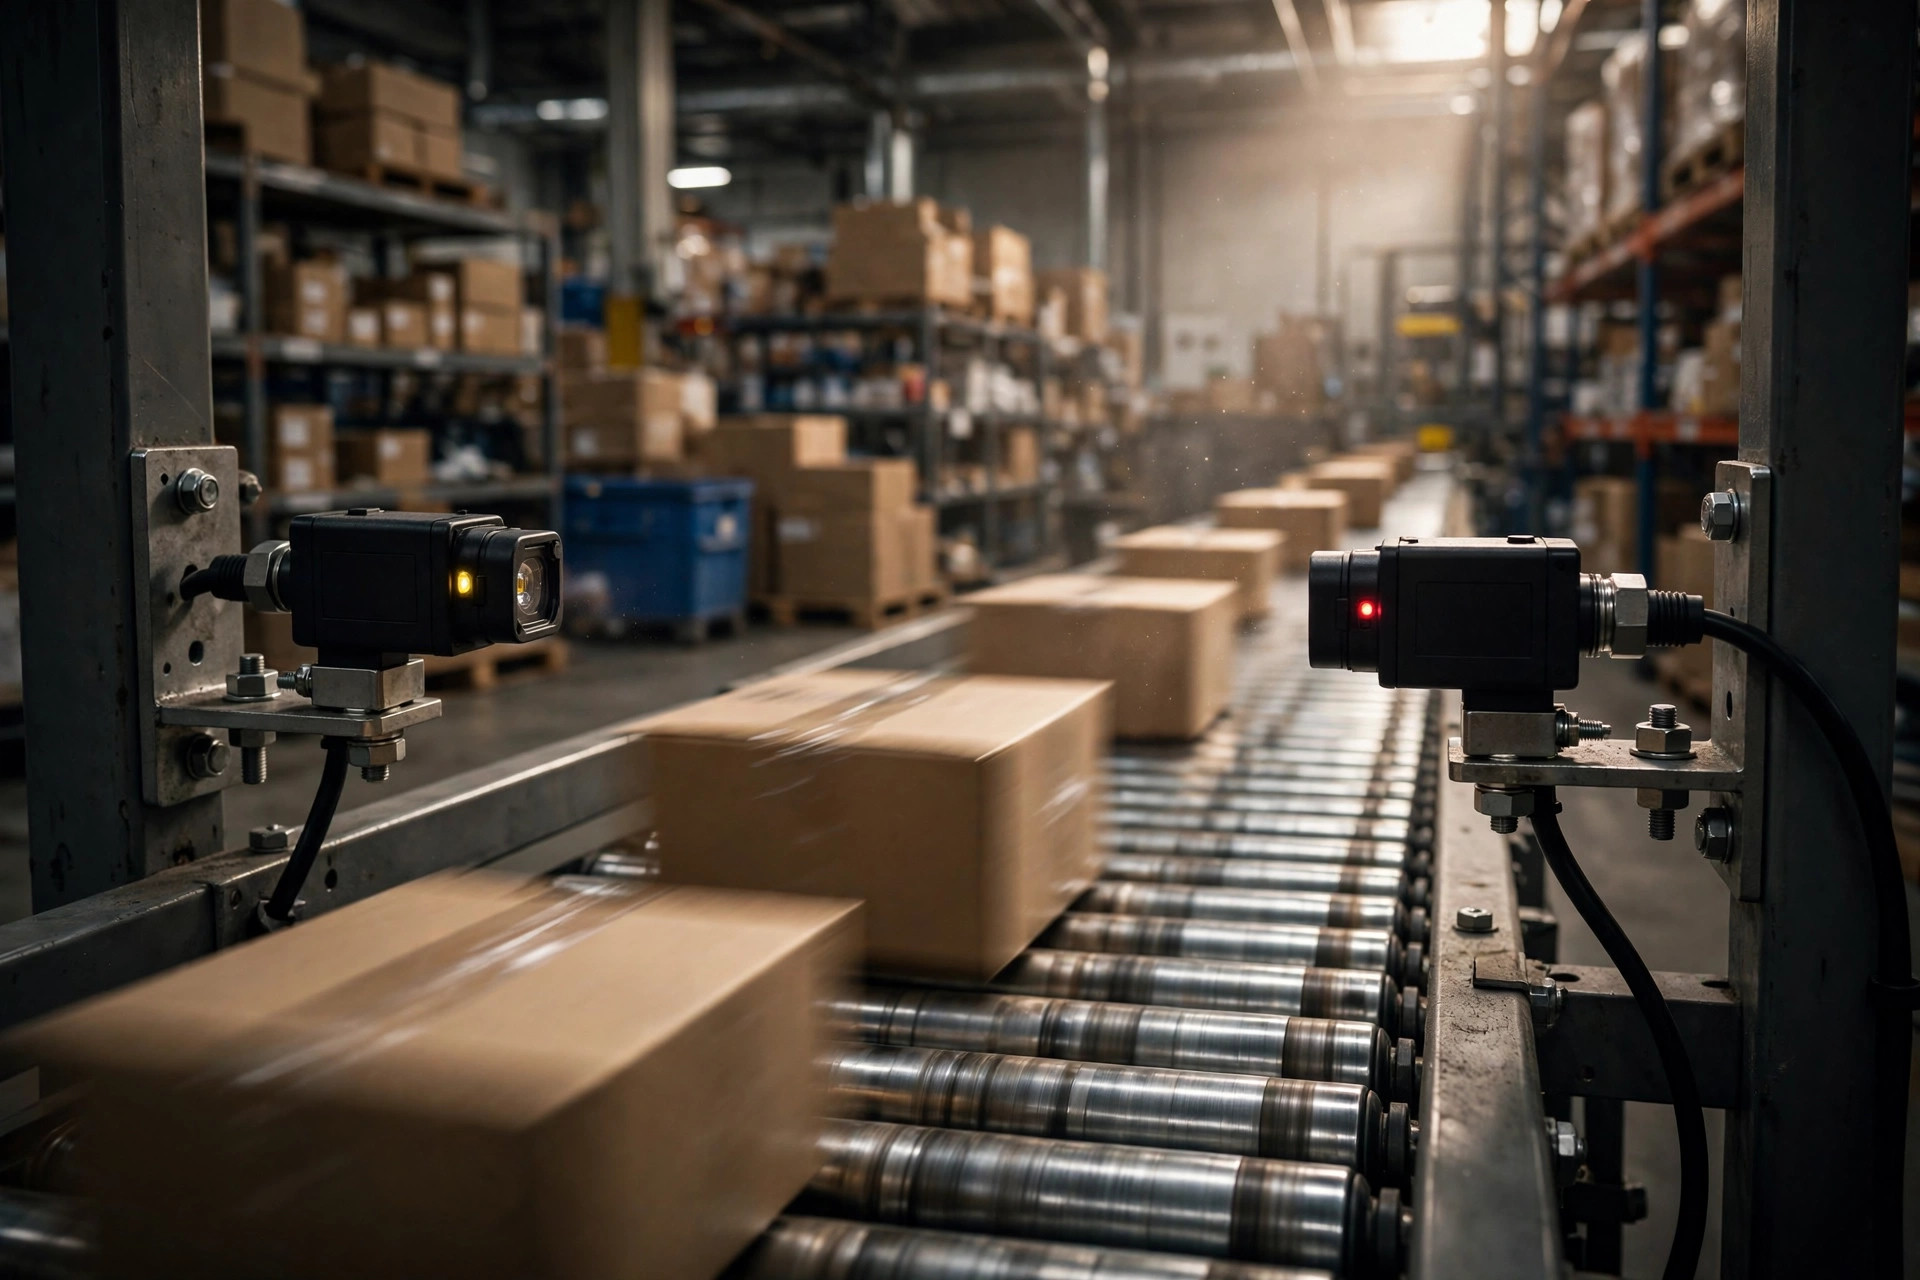
Os transportadores são eletromecânicos — definida a mecânica, a elétrica tem que acompanhar: um inversor por linha (não compartilhe um acionamento entre vários motores para economizar — o tranco de partida/parada estica as correias); use fotocélulas de feixe direto, não de reflexão difusa (em armazéns com poeira, os sensores difusos disparam em falso em questão de meses); deixe 20% de E/S livre nos painéis de controle para que futuras ampliações não exijam um painel novo. Cada detalhe custa pouco — menos de 5% do total — mas decide se você comissiona de primeira ou depura por três meses.
Caso real: uma decisão de curva economizou $400K
Um 3PL no Texas com layout em U precisava que sua linha de separação fizesse uma virada de 180°. O projeto original usava quatro curvas de correia de 90° por $520K. Visitei o local, vi tetos de 12 m e propus "subir + reto elevado + descer": duas subidas de correia com travas de 18 m até 6 m de altura, 40 m de trecho reto aéreo e de volta para baixo. Total: $380K — $140K economizados, e mais importante, quatro pontos de falha eliminados; dois anos operando sem nenhuma parada em trecho de curva. Às vezes a melhor curva é curva nenhuma — vá para cima.
Armadilhas: quatro falhas de alta frequência
- Fotocélulas na curva: a mudança de atitude do produto nas curvas causa disparos em falso. Monte fotocélulas apenas em trechos retos, a 2+ m de qualquer curva.
- Motor dimensionado para plano: os motores de inclinação devem cobrir o trabalho de elevação mais a fricção — deixe 30% de margem ou a degradação térmica do verão dispara as sobrecargas.
- Sem juntas de dilatação: os trechos retos acima de 30 m empenam seus suportes por dilatação térmica — deixe juntas de 5 cm a cada 20–30 m.
- Um botão para a linha toda: o montante continua alimentando quando o jusante trava. O controle por zonas com detecção de acúmulo é obrigatório — os travamentos devem parar o montante automaticamente.
Resumo
O planejamento de transportadores se resume a três números: velocidade por zonas de 1.2–2.0 m/s, 15° como linha vermelha de inclinação, raio de curva de 1.5x o comprimento do produto. Mais uma mentalidade: minimize as curvas onde for possível — e quando o teto permitir, passe por cima em vez de contornar. Os transportadores rodam 24/7; dedicar 10% a mais de cuidado no projeto economiza 50% das suas chamadas de emergência de madrugada após o go-live.
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.