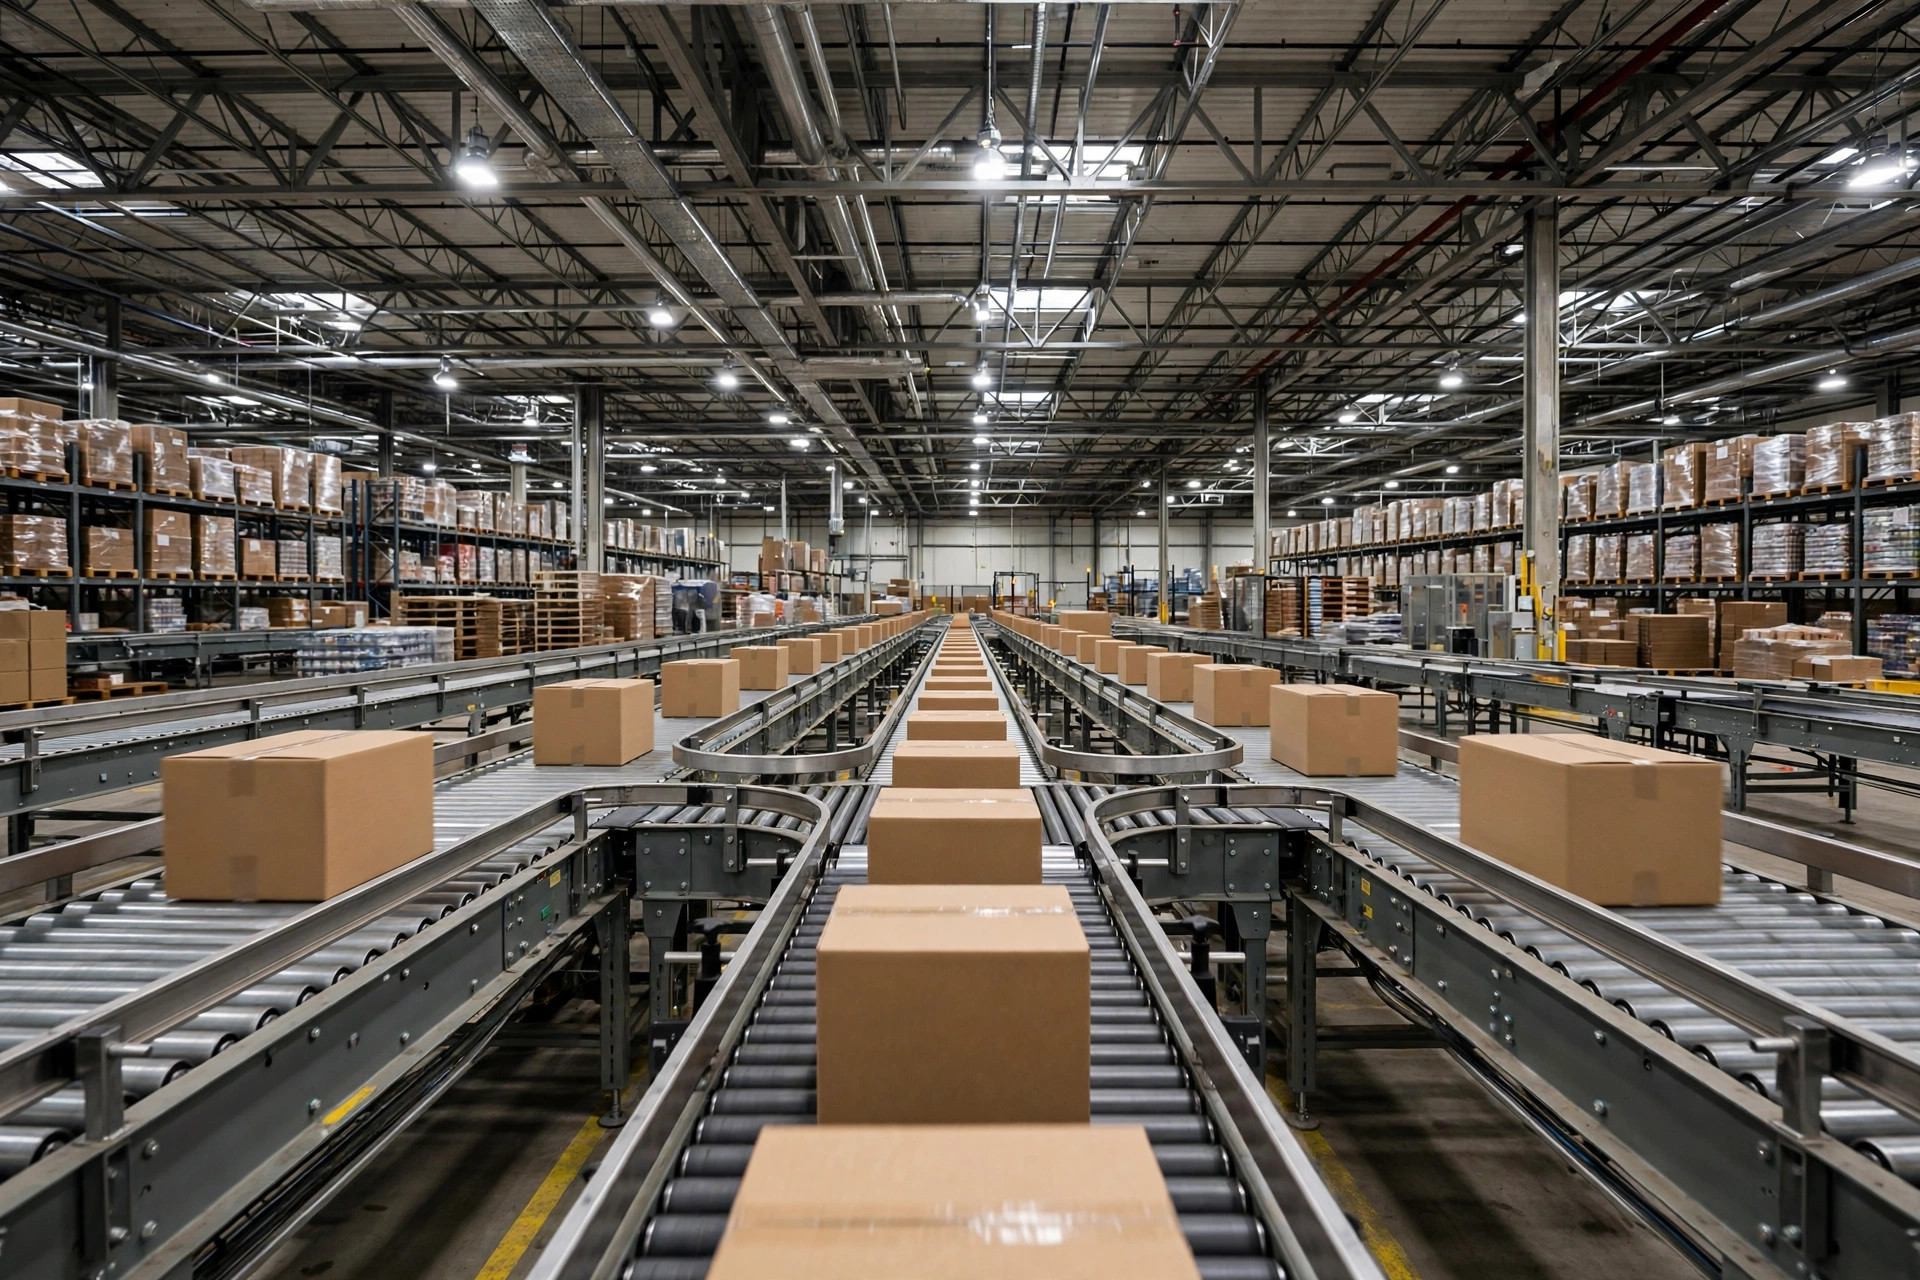
Conclusão primeiro: sempre que duas linhas de transportadores se juntam em uma, os travamentos sempre acontecem nos mesmos três lugares — o nariz da junção (a cunha onde as duas linhas se encontram), a zona de dosagem a montante (os 1–2 metros de acumulação antes da junção) e a lógica de sensores (o código que decide se a próxima caixa pode entrar). Vi essa falha exata três vezes, e cada cliente começou com "a linha está bem, só trava de vez em quando". Cada vez, pelo menos um desses três estava errado.
Por que a junção é o ponto mais propenso a travamentos de toda a linha? Porque faz o trabalho mais difícil do prédio: deixar as caixas de duas linhas a montante brigarem por uma janela na linha principal — sem colidir. Um travamento na classificação te desacelera; um travamento na junção para ambas as linhas a montante. A linha inteira morre.
Aqui estão os três projetos comuns de junção, com seus trade-offs:
| Projeto | Como funciona | Encaixa em | Risco | Custo |
|---|---|---|---|---|
| Junção de fluxo livre | Ambas as linhas alimentam livremente; trilhos-guia apertam as caixas | Baixo volume, caixas uniformes | Colisões no pico — travamentos garantidos | O mais baixo |
| Liberação por lotes (dosada) | As linhas a montante liberam caixas com espaçamento mínimo | Saída de e-commerce, volume com picos | Lógica complexa, comissionamento mais longo | Médio |
| Junção com prioridade | Uma linha tem prioridade; a outra espera brechas | Uma linha é reabastecimento ou fluxo de exceção | A linha secundária pode morrer de fome no pico | Médio |
Em mais de 30 comissionamentos, nunca vi uma junção de fluxo livre sobreviver à temporada de pico em um armazém despachando mais de 10,000 pedidos por dia. Nem uma vez. Aqui está a parte contraintuitiva: uma junção de fluxo livre só funciona quando ambas as linhas a montante estão ociosas na maior parte do tempo. As pessoas pensam "uma junção serve para economizar dinheiro, então quanto mais simples os controles, melhor". O dinheiro economizado nos controles se paga multiplicado por dez em inatividade durante o pico.
Dois projetos que resgatei pessoalmente
Em 2023, um armazém 3PL em Ohio entrou em operação. Passei meu checklist da noite de comissionamento item por item — mas pulei a seção de junção, porque o desenho do fornecedor mostrava uma junção de 45 graus e pensei "é só um ângulo, quão ruim pode ser?". Ruim. Na primeira semana, a junção travava duas ou três horas por dia. No local vi duas linhas de caixas se chocarem contra o nariz a 45 graus, nenhuma cedendo, caixas se encunhando na ponta enquanto os roletes continuavam girando. As caixas se abriam. O produto se derramava por toda parte.
O resgate veio em três etapas. Primeiro, cortar o ângulo do nariz de 45 para 30 graus — retrabalhar as placas-guia e o layout de roletes, dois dias. Segundo, adicionar 2 metros de acumulação em cada linha a montante, com lógica de liberação dosada no PLC: se a posição logo após o nariz estiver ocupada, a linha de junção espera; após cada liberação, esperar pelo menos um comprimento de caixa antes da próxima. Terceiro, mover as fotoelétricas de 3 metros a montante para diretamente acima do nariz. Depois disso, a junção nunca mais travou em toda a temporada de pico. Fiz as contas depois: durante a semana de travamentos, 2.5 horas de inatividade por dia significavam cerca de 4,000 caixas a menos despachadas por dia, mais horas extras para a equipe que limpava travamentos — enquanto todo o retrofit custou menos de $20,000. Cada dólar economizado na seção de junção é uma entrada para inatividade futura.
O segundo projeto foi um armazém de e-commerce no sul da Califórnia. A mecânica estava boa — ângulo, roletes, tudo bem. Os travamentos vinham de uma fotoelétrica no lugar errado. O sensor de "linha principal ocupada" ficava a 5 metros a montante do nariz, e a lógica do PLC lia "nenhuma caixa dentro de 5 metros = linha principal livre, liberar". Mas as caixas já haviam passado por esse sensor e estavam em fila no nariz. A linha de junção continuava alimentando caixas direto contra a traseira da fila da linha principal. As caixas empilhavam, as etiquetas de código de barras olhavam para o lado errado — e naquela semana sua taxa de leitura de primeira passada caiu de 99% para 91%. Os erros de classificação dobraram.
A correção levou meio dia: mover o sensor para uma posição de caixa após o nariz, e mudar a lógica para "liberar somente quando a posição após o nariz for confirmada livre". A localização de um sensor decide se o PLC vê a verdade ou cinco metros de história.
Os três pontos de travamento, um por um
Ponto de travamento 1: o nariz da junção
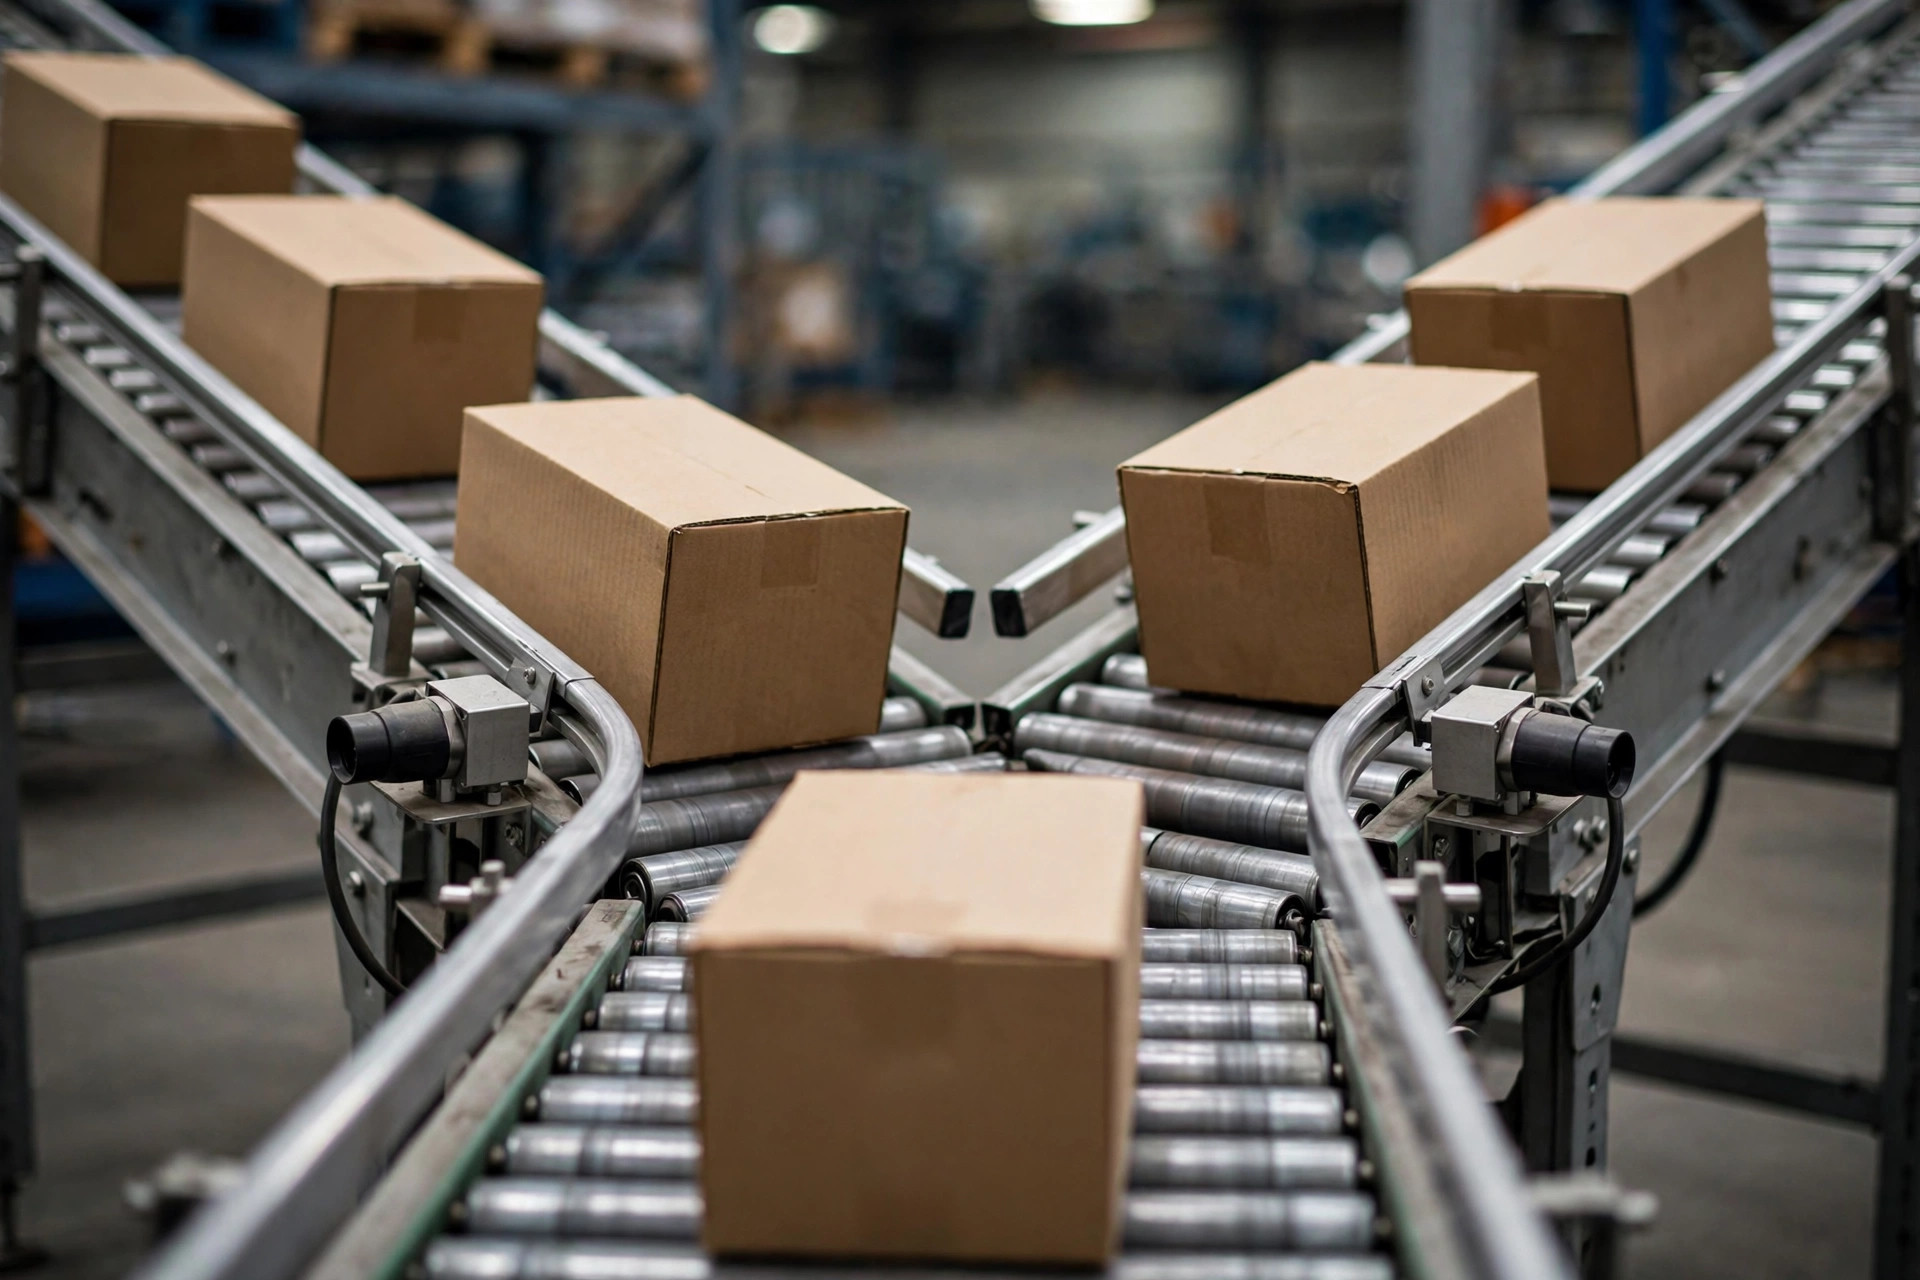
O nariz é um problema mecânico. Nenhum software pode consertá-lo. Passo a passo:
- Use um ângulo de junção de 30 graus, não 45. Quanto mais largo o ângulo, maior o diferencial de velocidade entre as duas correntes de caixas, e mais elas se encunham na ponta.
- Iguale a velocidade superficial dos roletes à da linha principal (experiência de campo: linhas de correia comumente rodam 0.8–1.2 m/s — ajuste a sua ao takt da sua linha), e rode a linha de junção 5–10% mais rápido para que as caixas alcancem a linha principal em vez de se apertarem contra ela.
- Use placas-guia de UHMW (polietileno de ultra-alto peso molecular), não aço inoxidável. As caixas se arrastam no aço — pior em dias úmidos — e uma caixa que freia na guia girará de lado e se encunhará.
- Deixe pelo menos 2 metros de trecho reto após o nariz antes da primeira curva, para que as caixas tenham espaço para se endireitar.
Ponto de travamento 2: a zona de dosagem a montante
Este é um problema de controles. A mecânica perfeita não pode salvá-lo.
- Dê a cada linha de junção 1–2 metros de acumulação antes do nariz (acumulação de pressão zero é ideal; roletes padrão também funcionam).
- Escreva três regras de ferro na lógica de liberação: (a) se a posição logo após o nariz estiver ocupada, a linha de junção espera; (b) após cada liberação, esperar pelo menos um comprimento de caixa antes da próxima; (c) quando ambas as linhas solicitarem ao mesmo tempo, alternar liberações round-robin — nunca prioridade fixa, porque a prioridade fixa deixa a linha secundária morrer de fome no pico.
- Ajuste o debounce da fotoelétrica para 50–100 ms (experiência de campo). Curto demais e a vibração das caixas causa disparos falsos; longo demais e a resposta de liberação atrasa, matando o throughput.
- Programe um alarme de "travamento de junção": se a fotoelétrica do nariz permanecer bloqueada por mais de 30 segundos (ajuste à velocidade da sua linha), pare ambas as linhas a montante automaticamente e alarme. Sem este alarme, a montante continua alimentando o travamento, e a limpeza leva três vezes mais tempo.
Ponto de travamento 3: sensores e lógica
As fotoelétricas são os olhos da junção. Olhos no lugar errado deixam cega até a lógica mais brilhante.
- A fotoelétrica de "linha principal ocupada" deve ficar uma posição de caixa após o nariz — não 3 ou 5 metros a montante. O PLC precisa do estado em tempo real no nariz.
- Cada linha de junção recebe uma fotoelétrica de "solicitação de liberação" na entrada da zona de dosagem. Uma caixa conta como solicitante somente quando chega à entrada.
- Verifique o alinhamento das fotoelétricas em um programa: poeira, reflexos de fita e detritos de caixas são as fontes mais comuns de disparos falsos. Este é um item obrigatório no meu checklist da noite de comissionamento.
- Mantenha um modo manual no programa: durante o pico, os operadores podem forçar a liberação ou segurar qualquer uma das linhas. Nenhuma lógica automática sobrevive ao contato com o chão real.
Pontos de falha de três projetos
Primeiro, o custo de um travamento, para um armazém de e-commerce despachando 15,000 pedidos por dia (escala típica na minha experiência):
| Item | Número |
|---|---|
| Tempo de limpeza por travamento | 10–20 minutos |
| Travamentos por dia no pico | 3–5 |
| Tempo efetivo de despacho perdido por dia | cerca de 1 hora |
| Pedidos não despachados nessa hora | cerca de 600–800 |
| Duração da temporada de pico | cerca de 30 dias |
30 dias × 700 pedidos = 21,000 pedidos despachados com atraso. Reclamações de clientes, cortes de transportadora perdidos, avaliações ruins — nada disso é fácil de precificar, mas cada um custa mais do que consertar a junção. Quanto custa o conserto? Retrabalhar o ângulo mais acumulação: menos de $20,000 (experiência de campo, depende do tamanho da linha). Uma mudança puramente lógica na sequência de liberação: quase grátis. Meu veredito é firme: problemas de junção são sempre mais baratos de consertar cedo.
A lista de pontos de falha:
- O desenho diz 30 graus; a equipe instalou 45 porque era "mais fácil". Ninguém verificou. Na noite de comissionamento, meça o nariz com um transferidor.
- As fotoelétricas foram instaladas mas nunca alinhadas. Dispararam falsos alarmes no primeiro dia, o chão se irritou e silenciou o alarme — depois ninguém sabia que a junção estava travando.
- A lógica de liberação foi escrita só para uma linha; a outra linha roda "sempre aberta". Ambas as linhas a montante precisam de controle de liberação. Uma é o mesmo que nenhuma.
- O tamanho da caixa mudou (digamos, de caixas padrão para superdimensionadas) e ninguém reajustou os parâmetros de espaçamento. Novo tamanho de caixa = reajustar a junção. Coloque no SOP.
- O primeiro scanner ou balança a jusante fica muito perto do nariz (menos de 1 metro). As caixas são escaneadas antes de se endireitarem, e a taxa de primeira passada cai 5–8 pontos.
Checklist da noite de comissionamento: edição seção de junção
- Meça o ângulo do nariz com um transferidor. Confirme 30 graus. Fotografe e arquive.
- Carregue 10 caixas em cada zona de acumulação a montante, dispare liberações manualmente e verifique espaçamento uniforme.
- Bloqueie a fotoelétrica de "linha principal ocupada" e confirme que a linha de junção espera; desbloqueie e confirme liberação dentro de 1 segundo.
- Simule um travamento: encunhe uma caixa no nariz à mão, e confirme que ambas as linhas a montante param automaticamente e alarmam dentro de 30 segundos.
- Verifique o indicador de alinhamento de cada fotoelétrica. Limpe a poeira.
- Pergunte ao supervisor de chão: quem reajusta os parâmetros de junção quando o tamanho da caixa muda? Escreva o nome.
Passe as seis e a junção está verdadeiramente pronta. Falhe uma, e espere uma ligação no dia do comissionamento.
Por Lin Xiao, consultor de implementação WMS
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.