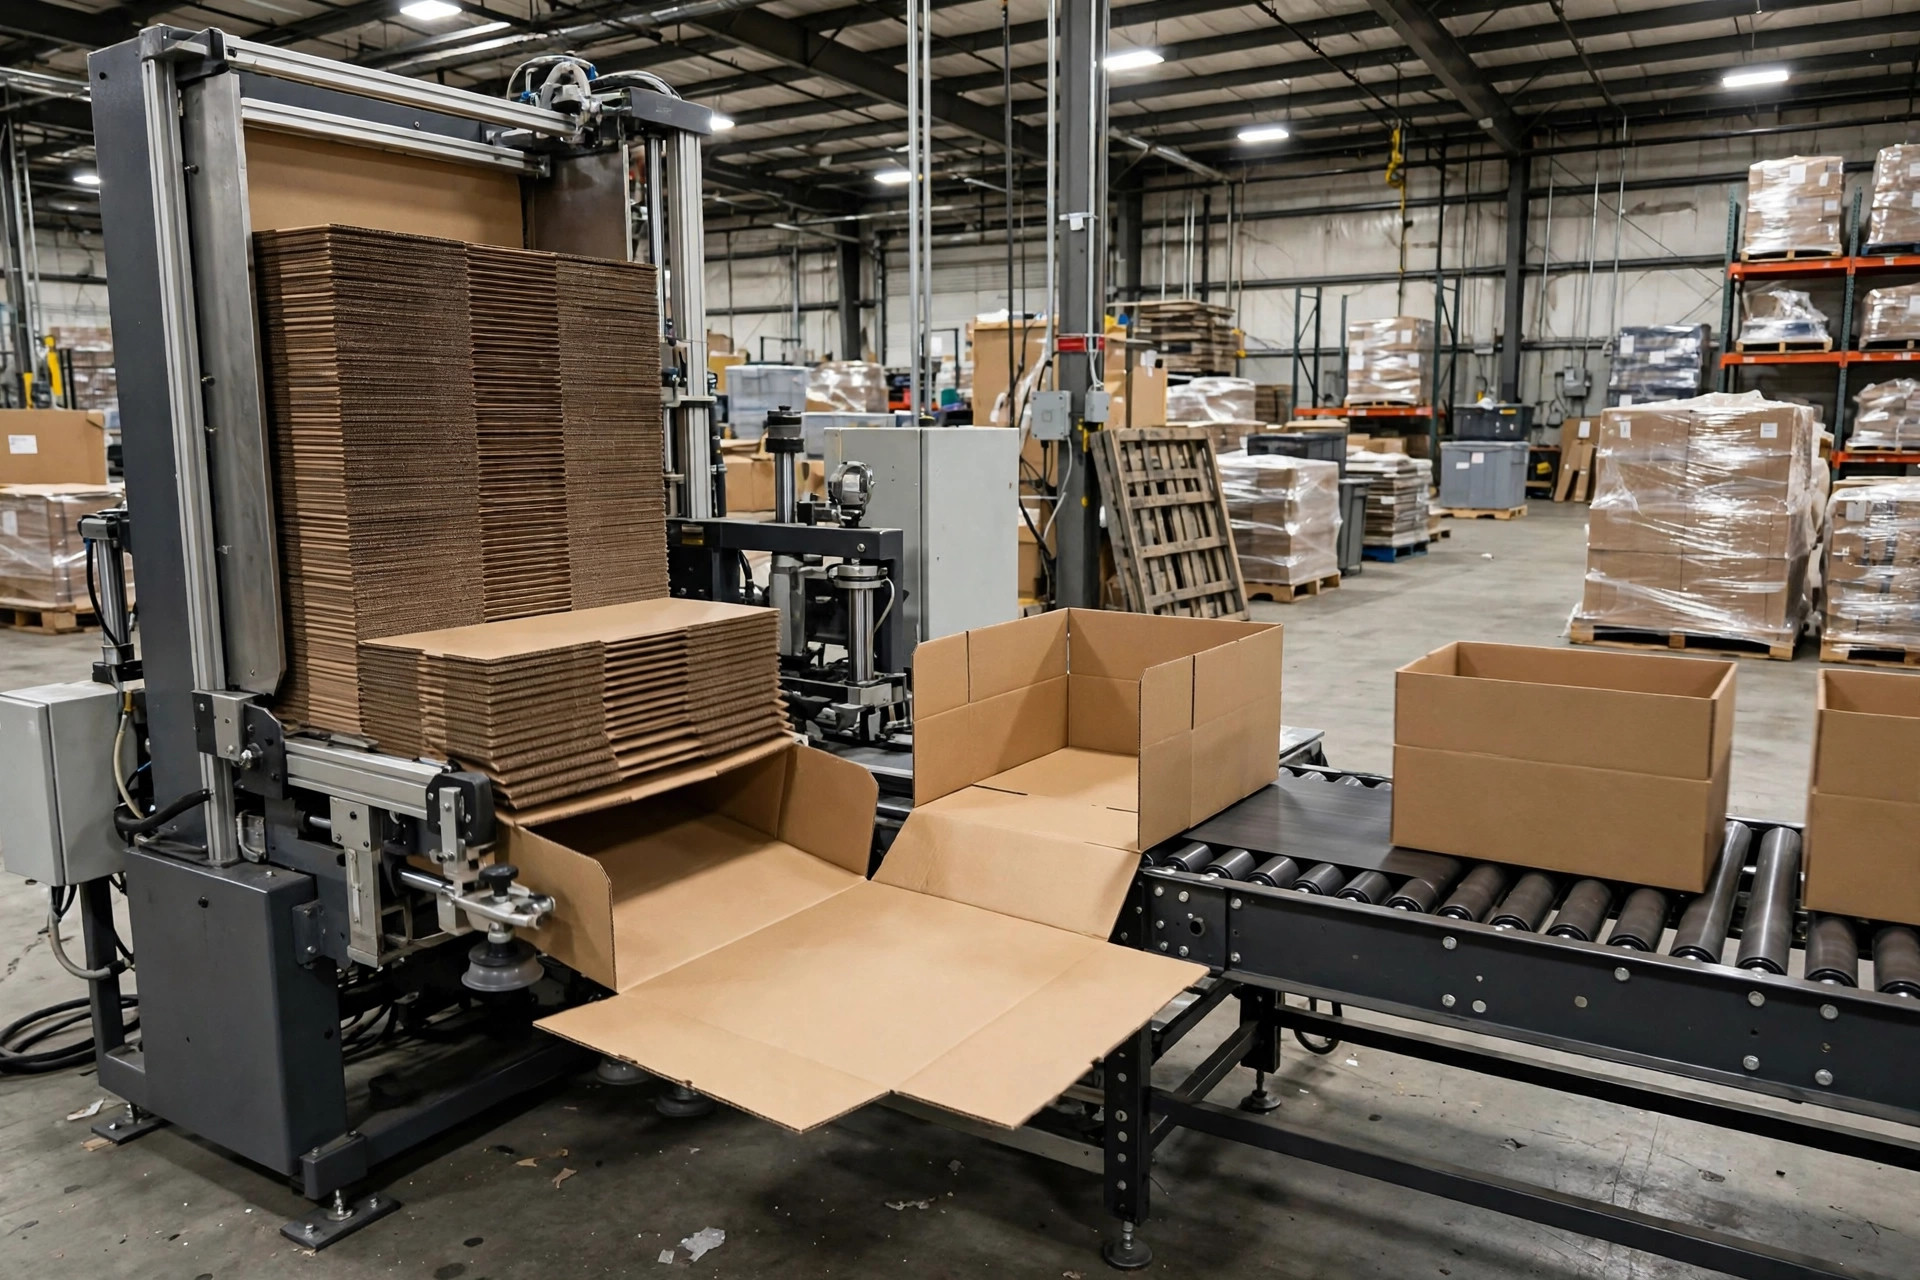
Mesma linha de embalagem, dois armazéns. No armazém A, a formadora de caixas trava a cada três minutos e o operador passa metade do turno tirando caixas amassadas e apertando o botão de reset. No armazém B, uma máquina da mesma classe funciona o dia inteiro com no máximo uma parada. O B pagou $40,000 a mais? Não. A diferença é se alguém fez as contas das caixas e do ritmo antes de comprar, e se alguém é dono da máquina depois que ela chega.
Vamos começar pelo dinheiro. As referências de preço publicadas são diretas: a formação manual de caixas custa cerca de uma pessoa a 4 caixas por minuto, algo em torno de $0.15 por caixa em mão de obra. Uma formadora totalmente automática básica custa $35,000–$60,000 e roda 10–15 caixas por minuto. Com 4,000 caixas por dia, a formação manual consome 1,000 minutos — quase 17 horas-homem, mais de um turno inteiro só para abrir caixas. Uma máquina de $40,000 que economiza $0.15 por caixa se paga em pouco mais de dois meses nesse volume. Muitos armazéns fizeram essa conta. Depois a máquina trava sem parar, a economia de mão de obra vira tempo desentupindo papelão, e o investimento some em silêncio.
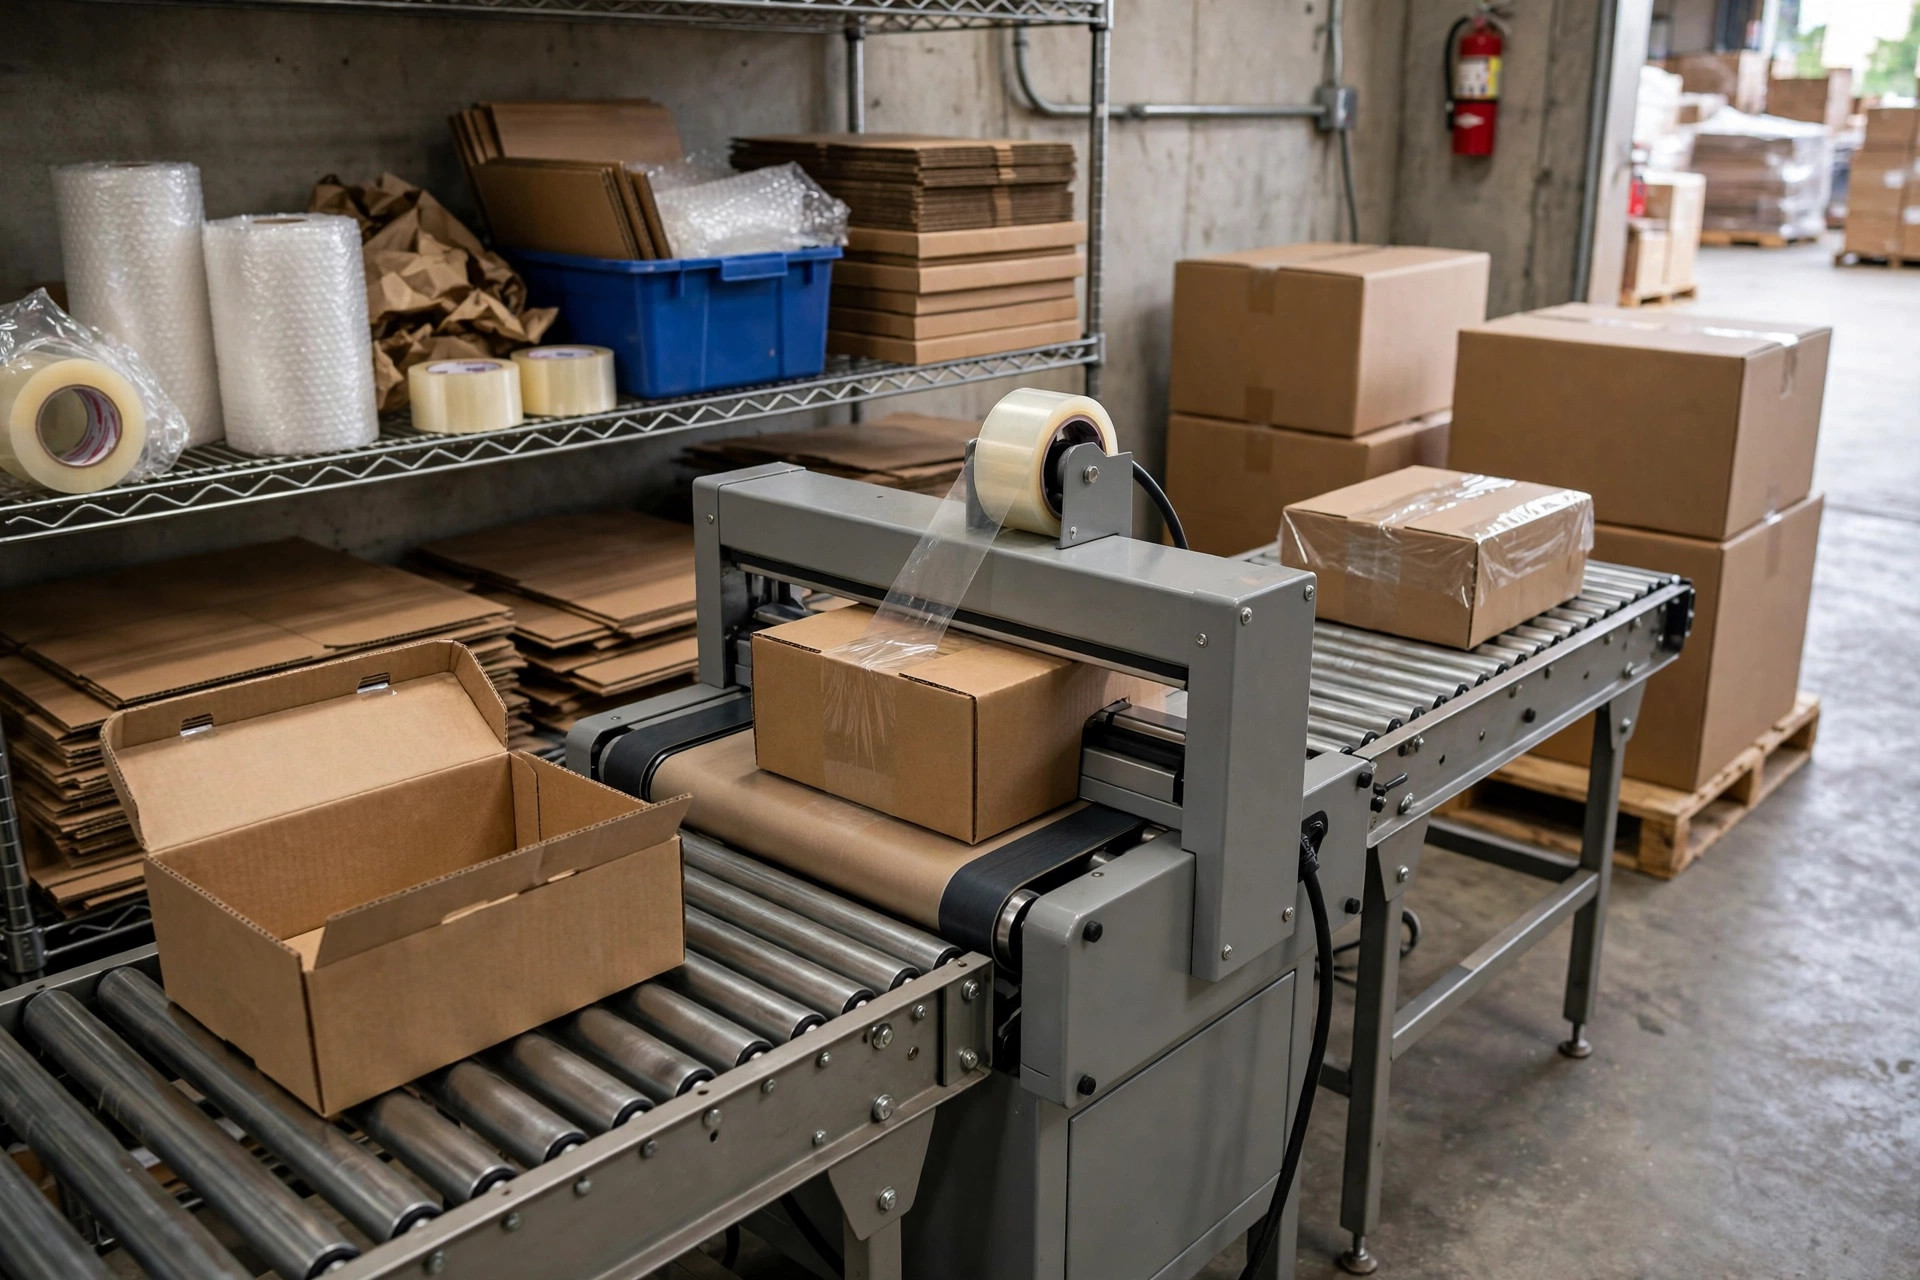
A formadora de caixas é o elo mais negligenciado da linha de embalagem. Os orçamentos vão para separadoras e paletizadoras; a formadora fica com a mais barata. E então metade do downtime da linha começa na formadora. Aqui está o assunto inteiro de uma vez.
Comece pela caixa, não pela máquina
Pela minha experiência, mais de sete vezes em dez, uma máquina com travamentos crônicos acaba sendo um problema de caixa, não de máquina. Linhas de vinco fora de registro, bordas de fenda ásperas, papelão amolecido pela umidade, dimensões fora de especificação — nenhuma máquina, por mais cara, corrige isso. Então o primeiro passo da seleção não é a marca nem o preço. Liste cada caixa que você processa: comprimento, largura, altura, número de ondas, parede simples ou dupla, revestida ou não.
Depois confira a janela de tamanhos da máquina. Uma classe comum de máquina cobre cerca de 8 a 22 polegadas de largura de caixa, com limites também no comprimento e na altura. Suas caixas menores e maiores têm de caber dentro dessa janela, com folga. Muitos armazéns dimensionam a máquina para a caixa campeã, depois adicionam uma caixa grande promocional para a alta temporada e descobrem que a máquina fisicamente não consegue abri-la. Meu conselho: liste cada caixa que você pode processar no próximo ano, incluindo packs promocionais e tamanhos fora do padrão, e dimensione a janela um degrau acima da maior.
A capacidade do magazine importa mais do que as pessoas pensam. Um magazine típico comporta cerca de 100 blanks dobrados — a 12 caixas por minuto, isso é uma recarga a cada oito minutos. Confira se as recargas exigem parar a máquina. Observe isso durante a demonstração, não no catálogo.
O armazenamento das caixas faz parte da equação. O papelão amolecido pela umidade deforma sob as ventosas a vácuo e é uma das principais causas de travamento. Mantenha o estoque de blanks perto da linha de embalagem e longe do canto úmido do prédio. E uma regra dura: envie amostras de caixas ao fornecedor para um teste antes de comprar — pelo menos 50 blanks, uma mistura de boas e ruins. Assista ao vídeo completo do teste, não só ao minuto mais bonito. Traga seu fornecedor de papelão ondulado para o contrato com tolerâncias de vinco por escrito. Economizar um centavo por caixa é um mau negócio quando um travamento custa mais em downtime do que um caminhão cheio de caixas.
Não superdimensione a velocidade: combine com sua seladora e seu ritmo real
As faixas de velocidade das formadoras são bem documentadas: básica totalmente automática a 10–15 caixas por minuto ($30,000–$60,000), intermediária a 15–25+ por minuto ($60,000–$90,000), alta velocidade a 25–45+ por minuto ($90,000–$150,000 ou mais). Eu cruzei essas faixas com vários fornecedores; as configurações movem os números, mas as faixas se mantêm.
Aí está a pegadinha: a maioria das linhas de embalagem de e-commerce e 3PL nunca roda de fato 20 caixas por minuto. O gargalo costuma ser a embalagem manual ou a seladora de caixas. Uma formadora de 25 caixas por minuto alimentando uma seladora de 12 caixas por minuto desperdicia os $30,000 extras. Uma formadora mais lenta que a seladora deixa a linha inteira sem trabalho. Qualquer um dos dois desencontros é dinheiro queimado.
Meu veredito é direto: dimensione a formadora para a velocidade real da sua seladora mais 10%–20% de folga, e pare por aí. Um armazém que expede 20,000 caixas num dia de pico está bem servido pela faixa básica. Só uma linha quase totalmente automatizada com embalagem automática de caixas justifica a intermediária ou a alta. Não pague por "e se dobrarmos a capacidade um dia" — quando esse dia chegar, seu mix de caixas e o layout da linha terão mudado e você provavelmente vai trocar a máquina de qualquer jeito.
Dois pontos de integração com a seladora, ambos práticos. Primeiro, deixe um transportador de pulmão entre a formadora e a seladora em vez de acoplá-las diretamente. Quando a seladora para para trocar fita ou limpar um travamento, a formadora precisa de um lugar para colocar as caixas formadas vazias, ou a linha inteira para junto. Segundo, ligue o intertravamento: quando a seladora falha, a formadora deve parar automaticamente e reiniciar na recuperação. Confirme isso no pedido, não no dia da instalação quando de repente custa extra.
Ventosas a vácuo ou garras mecânicas? Deixe o papelão decidir
Uma formadora abre um blank plano com ventosas a vácuo ou com garras/pinos mecânicos. Qual escolher não é questão de preço da máquina — é questão do seu papelão.
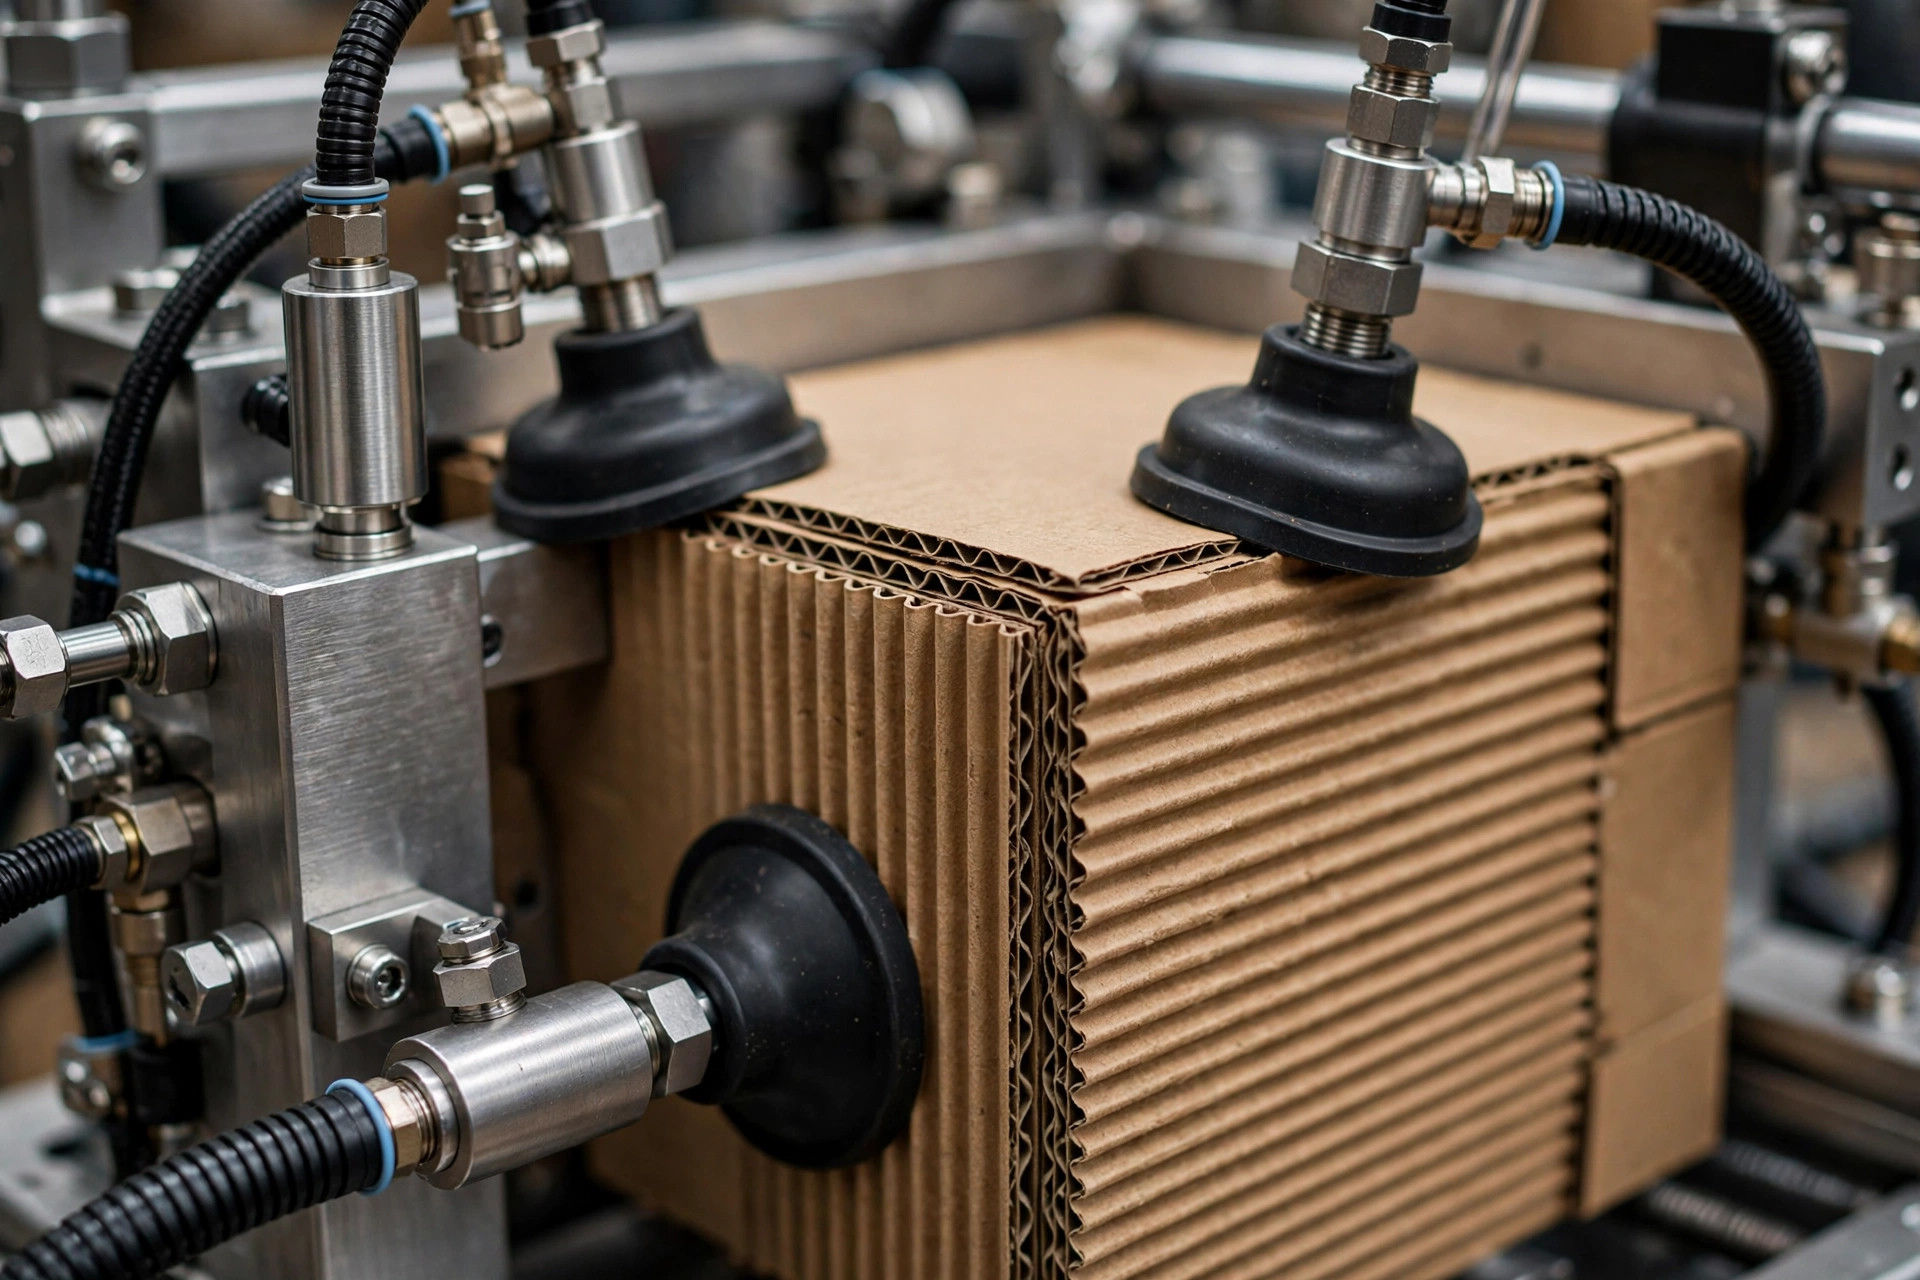
As ventosas a vácuo servem para papelão plano, com vinco limpo, de gramatura padrão. A ação é suave e não danifica a superfície. Mas as ventosas têm três inimigos: o papelão amolecido pela umidade que não segura o vácuo e deforma, superfícies ásperas ou com revestimento irregular que vazam ar, e o papelão pesado de parede dupla que excede a aderência das ventosas — e pode levantar dois blanks de uma vez. As garras mecânicas e os abridores de pino lidam com papelão pesado de forma muito mais confiável e são menos exigentes com o estado do papelão, mas são sensíveis à variação dimensional e vão amassar os cantos se mal ajustadas.
A pressão de ar é a alma de uma máquina a vácuo. Os manuais dos fabricantes costumam pedir um mínimo de 80 psi, e uma linha de ar com vazamento ou um compressor subdimensionado corta diretamente a aderência das ventosas. Muitos armazéns compartilham uma tomada de ar entre a formadora, o codificador pneumático e a seladora — no pico, quando tudo roda junto, a pressão cai e a formadora é a primeira a desistir. Dê à formadora sua própria tomada de ar, ou no mínimo coloque um manômetro nela e confira no início de cada turno.
O equilíbrio, dito sem rodeios: qualidade de papelão estável, um ou dois tamanhos de caixa, um parceiro de papelão ondulado de longo prazo — vá de vácuo, é a escolha sem drama. Mix de tamanhos de caixa, fornecedores de caixa rotativos, papelão inconsistente — vá de mecânica, é a máquina mais robusta. Nenhuma tecnologia vence de largada; só importa o ajuste com suas caixas.
A manutenção é um trabalho de 15 minutos — até você pular.
Uma formadora industrial bem cuidada dura facilmente 10–15 anos. Uma negligenciada vira sucata em três. A diferença não é a máquina; é se alguém segue um checklist.
Cinco minutos no início do turno: confira o manômetro de ar, confira o nível do magazine, passe o dedo nas ventosas procurando rachaduras e acúmulo de poeira. Ventosas são consumíveis — uma ventosa de borracha rachada custa dezenas de dólares para trocar, então troque antes que falhe de vez. Quando a taxa de travamento dispara, troque as ventosas primeiro e investigue depois; oito vezes em dez, essa é a solução.
Quinze minutos por semana: lubrifique as guias e correntes, confira a tensão das correias, sopre a poeira de papel dos sensores fotoelétricos. Uma correia frouxa patina, as caixas andam tortas e a fita do fundo cai fora do centro. Um sensor cego de poeira dispara falsos alarmes de magazine vazio ou deixa a máquina girar em vazio.
Quando travar, não ligue primeiro para o fornecedor. Siga esta sequência: um, a caixa — rode dez minutos com um lote de qualidade conhecida; se os travamentos pararem, é um problema do lote de caixas, vá falar com seu fornecedor. Dois, o ar — o manômetro está marcando certo, as conexões estão vazando? Três, a mecânica — posições das ventosas, ajustes da largura da correia; correias largas demais ou estreitas demais causam travamento. Só depois que esses três saírem limpos é hora de ligar para a fábrica. Já vi armazéns demais parando uma linha à espera de um técnico que troca uma ventosa em dez minutos e cobra $500 pela visita.
Três coisas que você pode fazer amanhã: se está selecionando, envie amostras de caixa para um teste e ignore o número de velocidade do catálogo; se já tem uma, cole o checklist de manutenção na máquina, designe um dono e proteja esses 15 minutos por semana; e coloque a qualidade do vinco no seu contrato de papelão ondulado, porque cada centavo economizado no papelão pode voltar dobrado como downtime.
Uma pergunta para levar: da última vez que sua formadora travou, foi culpa da caixa ou da máquina? E se foi da caixa — quanto de "mensalidade de downtime" você já pagou pela qualidade do papelão?
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.