Conclusão antecipada: a separação de pedidos com robôs de caixas e bandejas serve a armazéns com muitas linhas de pedido, itens pequenos e milhares de SKUs — e serve mal a armazéns que expedem mercadorias grandes e pesadas em poucas linhas. Se essa decisão estiver errada, todas as decisões posteriores, do layout ao cálculo do ROI, saem erradas junto. Vi dois armazéns tomarem direções opostas diante dessa questão: um cortou sua mão de obra de separação aproximadamente pela metade, o outro desligou seus robôs depois de três meses e voltou à separação manual. O equipamento não foi a diferença. O perfil de pedidos foi.
Por que a separação com robôs de caixas economiza caminhada, não separação
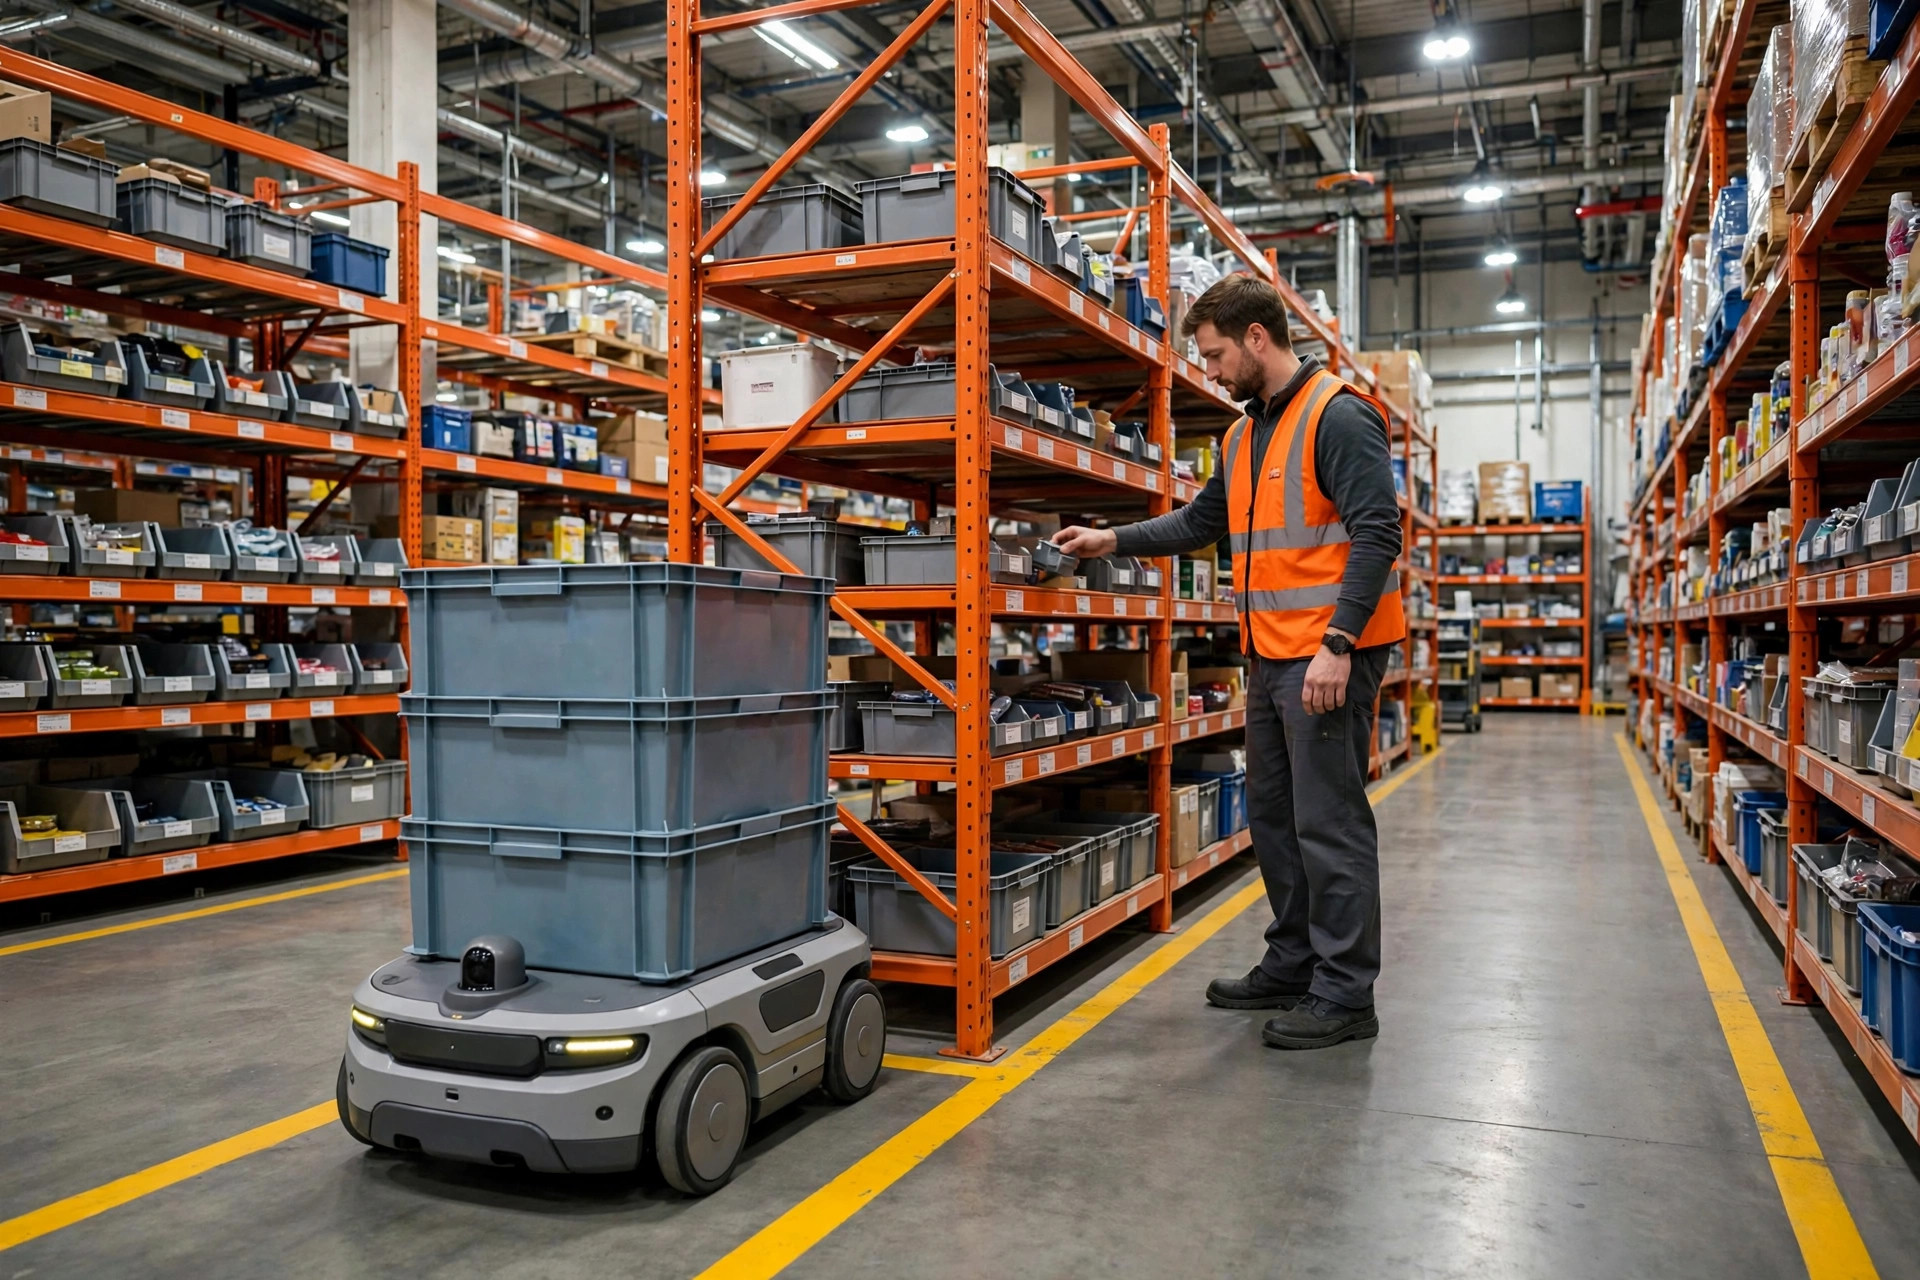
Na separação manual, caminhar é o imposto. Robôs que movem prateleiras levam uma prateleira inteira até o separador; um sistema de bandejas leva uma única bandeja. Assista a um vídeo de demonstração e ambos parecem elegantes. Coloque-os diante de um perfil real de pedidos e a diferença aparece rápido.
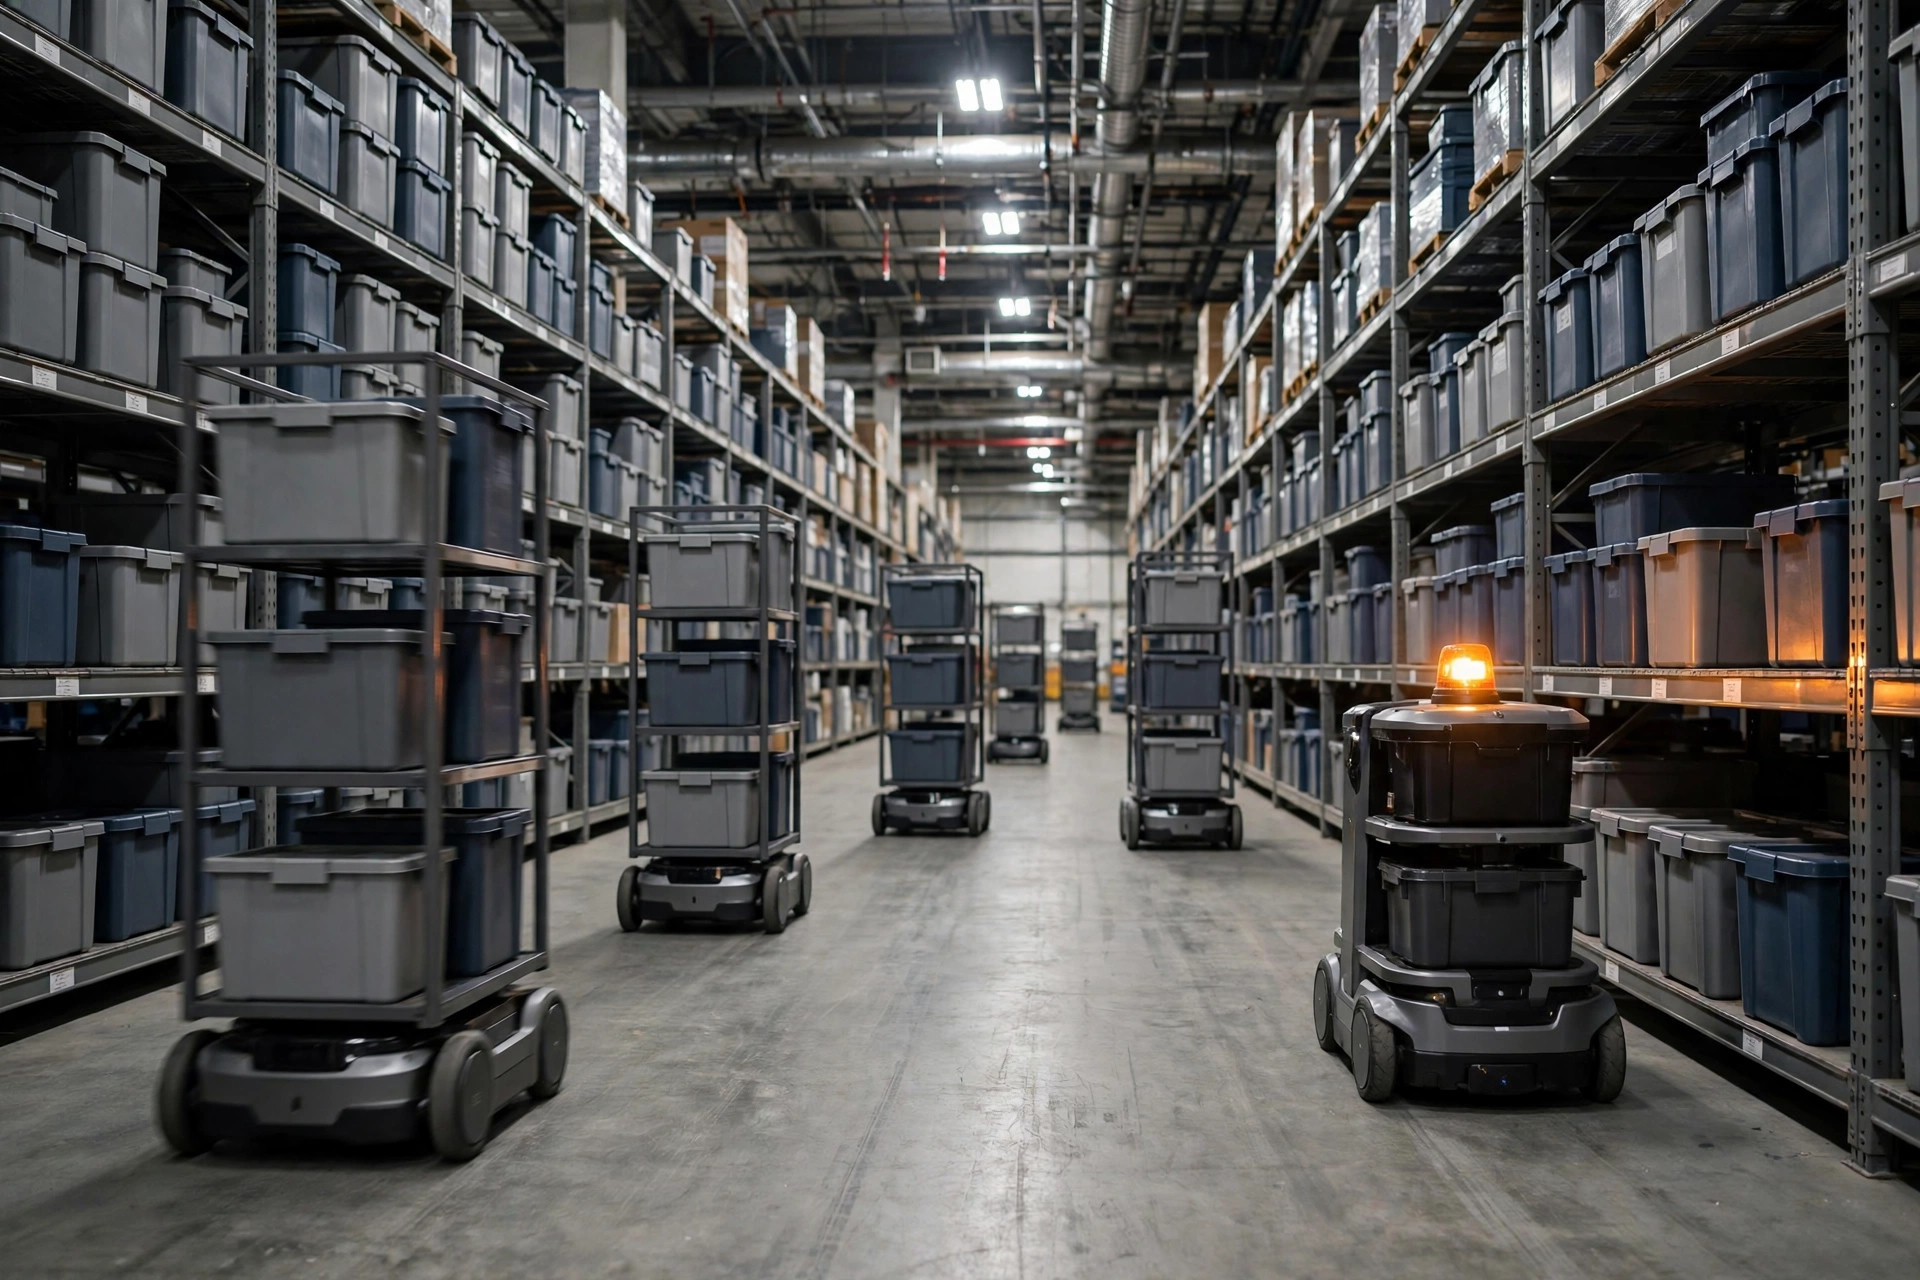
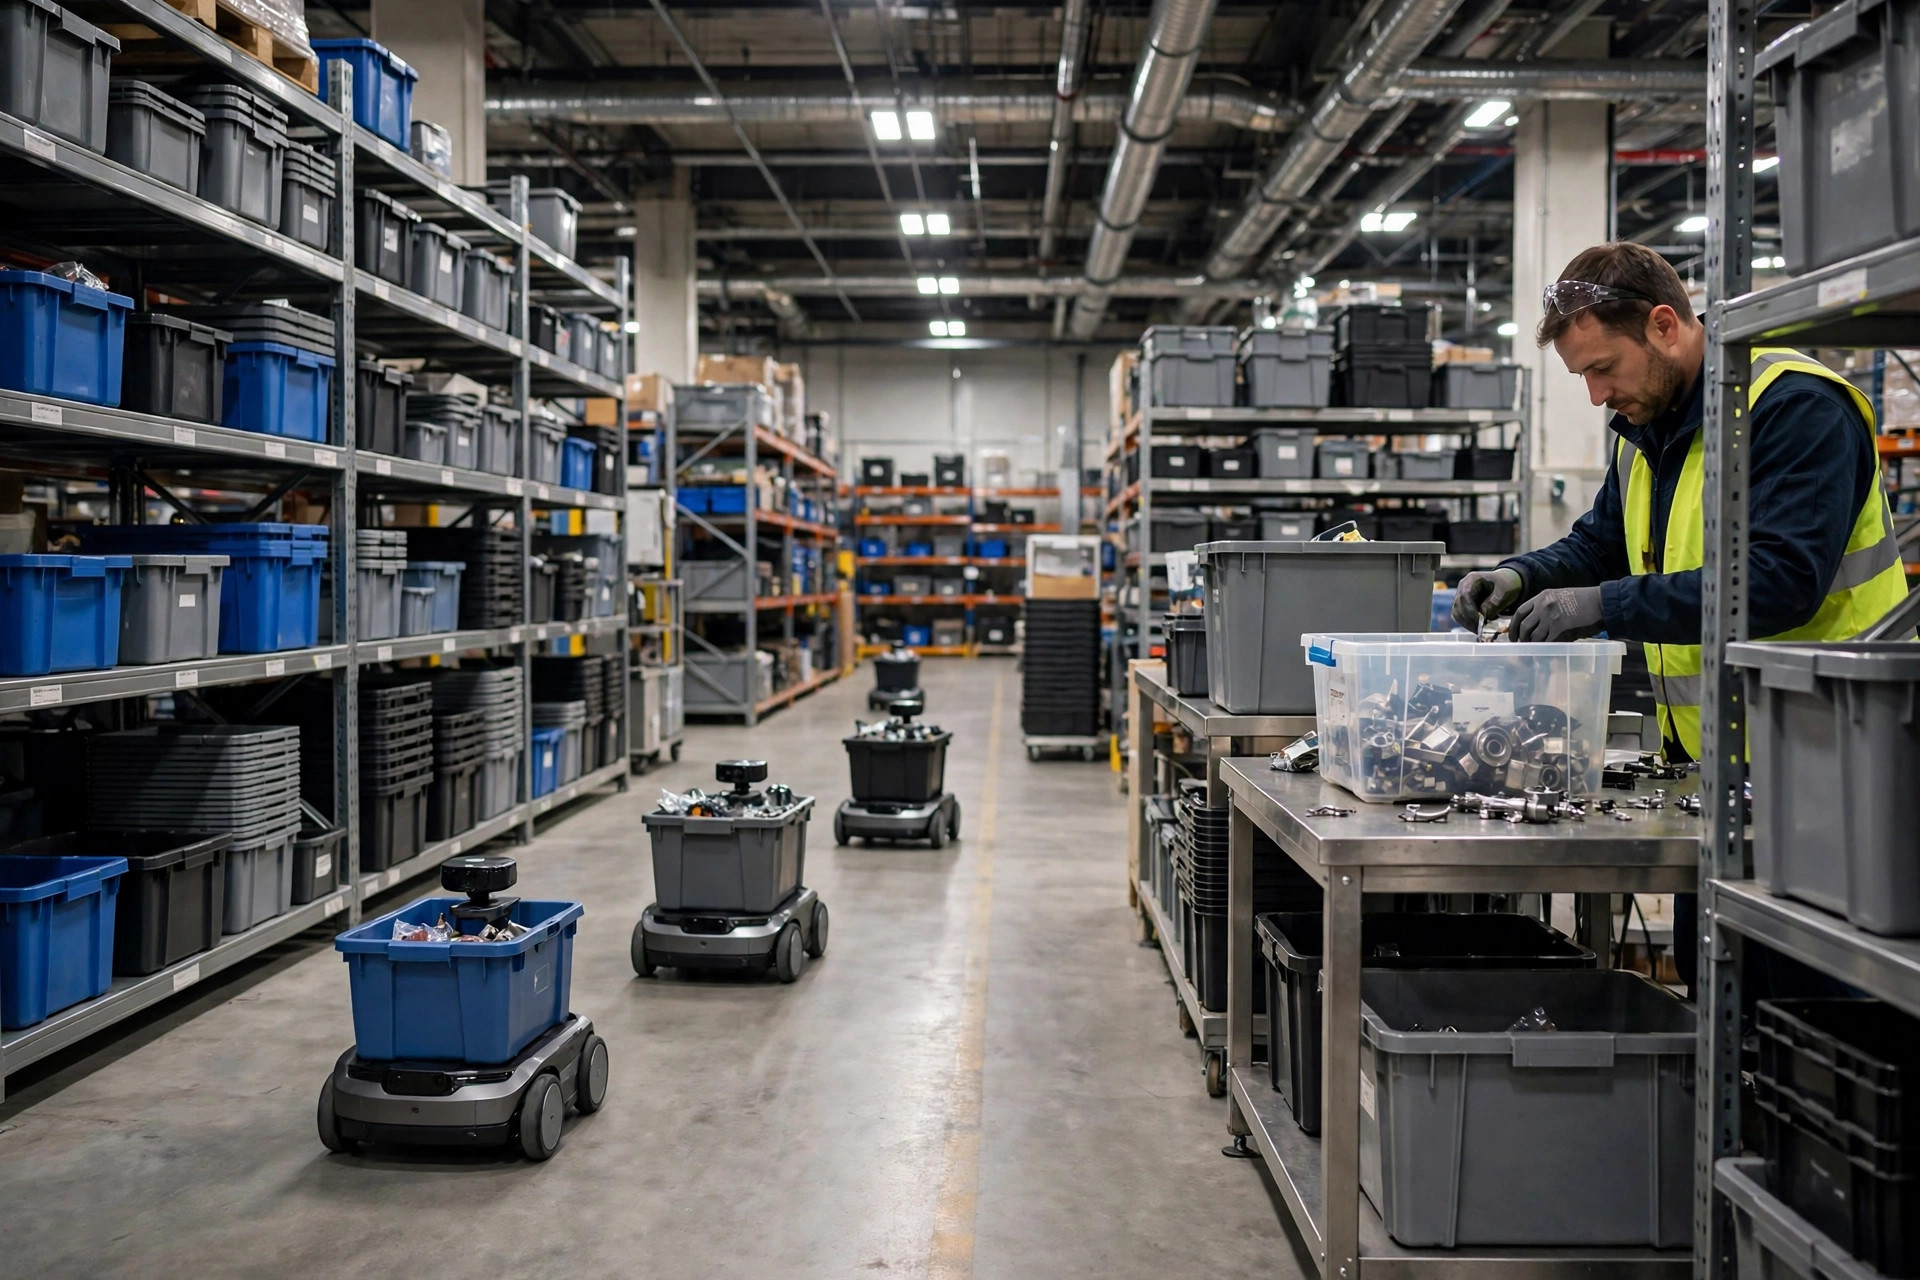
No outono de 2023, um armazém de acessórios de eletrônicos de consumo em Ningbo me pediu para avaliar suas opções. Ele tinha bem mais de dez mil SKUs, e um pedido típico tinha de três a cinco linhas com uma ou duas unidades por linha. Os separadores percorriam distâncias na faixa de dez quilômetros por dia, segundo os registros do sistema. Um projeto de prateleiras móveis tinha um defeito concreto: as cinco linhas de um pedido podiam estar em três prateleiras diferentes, de modo que mover prateleiras inteiras significava transportar uma grande quantidade de produto não relacionado para cada pedido. Um sistema de bandejas movia apenas a bandeja com o item realmente pedido, de modo que o trabalho escalava com as linhas do pedido e não com o conteúdo da prateleira, e um erro ficava dentro de uma bandeja em vez de se espalhar por uma prateleira.
Um armazém de peças de pequenos eletrodomésticos em Dongguan era a imagem espelhada. Poucas linhas por pedido, grandes quantidades por linha — muitas vezes dezenas do mesmo item em um pedido. Mandar bandejas para lá e para cá não economizava nada, porque o separador continuava esperando bandeja após bandeja chegar, e a utilização nunca chegou onde o business case supunha. Eu disse a eles para não comprarem um sistema de bandejas e gastarem o dinheiro em paredes de separação (put walls) e verificação. A princípio discordaram, fizeram um teste de duas semanas e eles mesmos descartaram a proposta. Já vi esse erro exato três vezes, e todas as vezes a causa foi a mesma: a decisão foi tomada a partir de uma demonstração, não a partir da distribuição de linhas por pedido.
O método de triagem é simples e não precisa de software de simulação. Pegue um mês de pedidos e agrupe-os por linhas por pedido: uma linha, duas a cinco, cinco a dez, mais de dez. Depois observe a média de unidades por linha. Quanto maior a participação de pedidos de duas a dez linhas com poucas unidades por linha, mais forte é o caso. Quanto maior a participação de pedidos de uma única linha em grandes volumes, mais fraco ele fica. Essa tabela de faixas é a primeira prova do business case. Sem ela, nem fale de fornecedores.
| Opção | Melhor perfil de pedido | O que se move | Fraqueza típica |
|---|---|---|---|
| Robôs de caixas e bandejas | Muitas linhas, itens pequenos, muitos SKUs | Uma bandeja | Ruins para itens grandes e remessas em caixa fechada |
| AMRs que movem prateleiras | Linhas médias, itens agrupados por prateleira | Uma prateleira inteira | Itens não relacionados também são transportados |
| Separação manual | Mix de pedidos instável, baixo volume | O separador caminha | Tempo caminhando, dependência de pessoal experiente |
Eis a parte contraintuitiva: o sistema não torna o gesto de separação mais rápido. O separador parado na estação se move na mesma velocidade. O throughput sobe porque a espera, a caminhada e a procura pela bandeja certa desaparecem em tempo de máquina. Inverta isso e você obtém a armadilha: se o verdadeiro gargalo está à jusante — verificação, embalagem, etiquetagem —, uma frente de separação mais rápida não muda nada no volume total expedido. Meça o gargalo primeiro e depois decida para onde vai o dinheiro. Essa ordem não é negociável.
O checklist de entrada em operação: doze itens antes de ligar o sistema
Equipes que avaliam a separação de pedidos com robôs de caixas e bandejas costumam perguntar primeiro sobre velocidade; as falhas abaixo tratam de exceções, não de velocidade. Projetos de bandejas raramente falham por causa dos robôs. Falham na integração com o WMS, na gestão de bandejas e no layout do piso. Esta é a lista que reviso na noite anterior a cada entrada em operação, e não ligo o sistema com nenhum item sem marcar.
Bandejas e hardware: primeiro, o tamanho da bandeja deve ser definido pelo maior item mais seu material de proteção, com espaço para uma etiqueta e um ângulo limpo de leitura. Segundo, a rota de retorno das bandejas vazias deve ser desenhada na planta — vazias se acumulando ao lado da estação de separação é a falha de piso mais comum que vejo. Terceiro, cada ID de bandeja deve mapear um para um para um registro de contêiner no WMS, para que uma leitura caia diretamente no detalhe do item daquela bandeja.
Sistemas e dados: quarto, uma vez que o WMS libera uma onda, as tarefas dos robôs devem seguir a prioridade da onda, não a conveniência da bandeja mais próxima. Quinto, bandejas sem estoque, bloqueadas por inventário cíclico e danificadas precisam cada uma de um estado de retenção, e tarefas retidas não devem bloquear a fila atrás delas. Sexto, após uma queda de rede e a reconexão, o status das tarefas deve ser retomado automaticamente em vez de exigir que alguém confirme as tarefas uma por uma. Sétimo, a mensagem de confirmação de separação de volta ao ERP deve trazer os campos de quantidade, lote e série sem faltar nada.
Pessoas e piso: oitavo, altura da estação, iluminação e ângulo de leitura devem ser testados com pessoal real de alturas reais — confortável em uma demonstração não é o mesmo que confortável por oito horas. Nono, zonas de carga e manutenção devem ser demarcadas como proibidas, para que uma fila de carga nunca bloqueie o corredor principal. Décimo, novos contratados devem rodar um turno completo de pedidos reais no treinamento, não apenas assistir a um vídeo. Décimo primeiro, o dono das exceções deve ser nomeado por turno, com um número de telefone na parede, incluindo à noite. Décimo segundo, perda de energia, perda de rede e atualização do sistema devem cada uma ter sido ensaiadas uma vez. Um plano que nunca foi ensaiado não é um plano.
Na primavera de 2024, um armazém de artigos para o lar em Suzhou esbarrou no item seis na véspera da entrada em operação. No teste de desconexão e reconexão, uma dúzia de tarefas de bandejas já buscadas perdeu o status: os robôs ficaram parados enquanto o WMS mostrava as tarefas como concluídas. O fornecedor levou dois dias no local para corrigir a máquina de estados. Se tivéssemos ligado o sistema naquela noite, o turno da manhã teria encontrado bandejas chegando para pedidos que o sistema acreditava já separados. É para isso que serve um checklist — levar o caos do dia da entrada em operação para a noite anterior, quando ainda há tempo de corrigir.
Onde a separação com robôs de caixas dá errado
A primeira falha é a mistura de bandejas. Quando bandejas de vários pedidos se alternam em uma estação, os separadores trabalham de memória e os erros de separação sobem. A solução é deliberadamente sem graça: uma única bandeja pendente na estação por vez, apenas as linhas de pedido daquela bandeja na tela, e uma verificação por leitura após a separação e não antes. Não confie na memória. Dê à pessoa um trabalho por vez e ela não vai errar.
A segunda falha são ondas cortadas grandes demais. As pessoas supõem que ondas maiores mantêm os robôs mais ocupados, mas uma onda maior significa que uma bandeja travada atrasa a confirmação de toda a onda, e a embalagem espera a onda completa antes de poder começar. Minha regra é cortar ondas pequenas, dimensionadas pelo número de estações, e estacionar bandejas com exceções fora da fila principal para que uma bandeja não possa travar tudo atrás dela.
A terceira falha é orçar o equipamento e esquecer a adaptação. Nivelamento do piso, espaçamento das prateleiras, capacidade dos carregadores, trabalho de interface com o WMS, treinamento de pessoal — juntos, esses itens costumam somar uma parte grande sobre o orçamento do equipamento. Um business case que mostra apenas o preço do equipamento e um número ideal de throughput tem um ROI fictício. Liste cada linha de adaptação, desconte o throughput até o número medido no teste, e o número que você levar à gerência sobreviverá ao contato com a realidade.
Uma última nota honesta: a separação de pedidos com robôs de caixas e bandejas não é a resposta padrão para a modernização do armazém. É a resposta específica para um perfil de pedidos específico. Muitas linhas, itens pequenos, muitos SKUs — vale uma avaliação séria. Poucas linhas, itens grandes, um perfil que muda todo dia — corrija primeiro o processo manual e a gestão de ondas, e reveja o equipamento depois. Se acertar esse julgamento, o projeto está na metade do caminho.
Por Lin Xiao, Consultor de Implementação de WMS
Traduzido do inglês. Em caso de divergência, prevalece a versão em inglês.