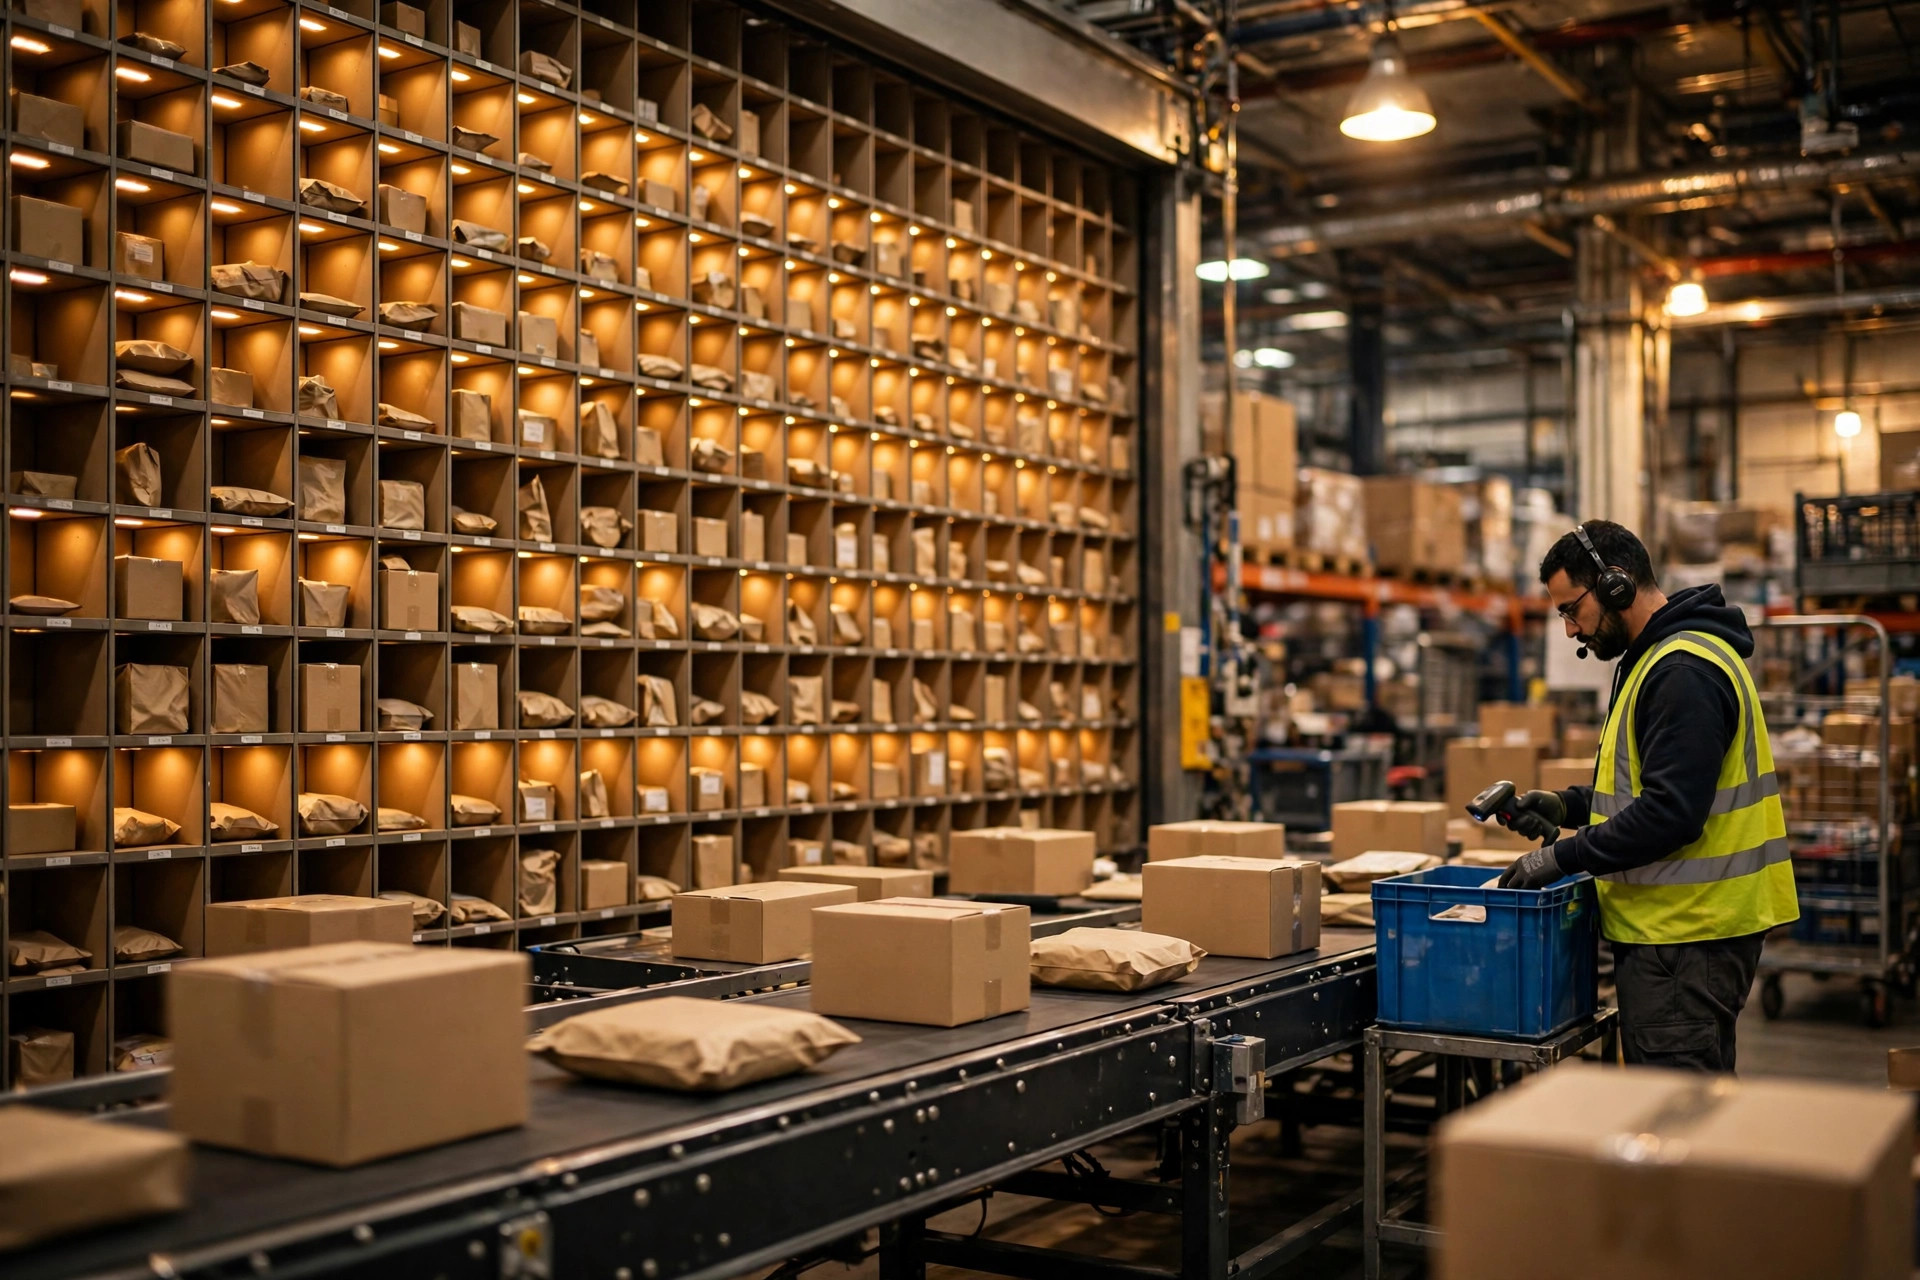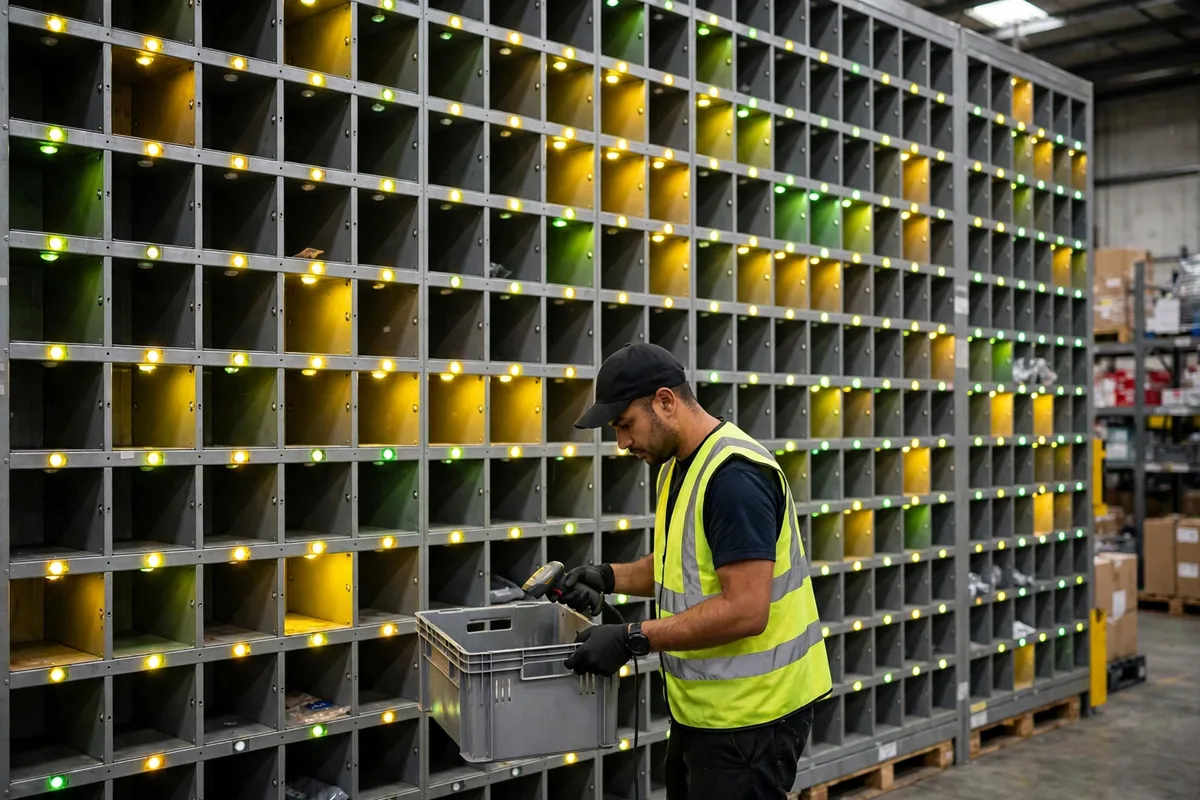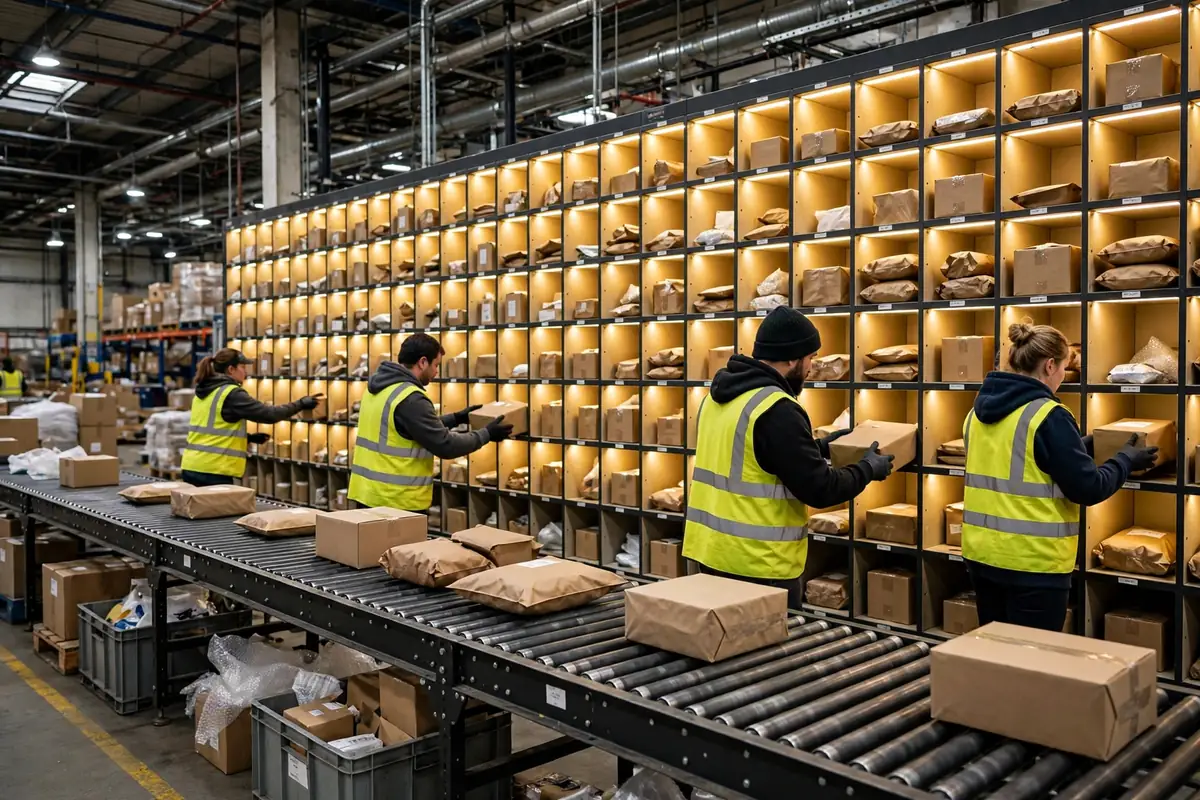
창고 관리자에게 분류벽에 셀이 몇 개 필요한지 물으면, 대개 자신 있게 잘못된 질문에 대한 답을 듣게 됩니다. 셀이 용량을 정하는 것이 아닙니다. 리듬이 용량을 정합니다. 대용량 창고 분류벽은 템포 기계입니다. 투입, 식별, 분류, 비우기. 이 네 단계 중 가장 느린 단계가 벽 전체가 할 수 있는 일을 결정합니다. 파이프라고 생각해 보세요. 가장 좁은 구간만이 중요하다고 생각해도 됩니다. 그 상류 구간을 아무리 넓혀도 아무것도 바뀌지 않기 때문입니다.
2024년 11월, 중국 동부의 뷰티 전자상거래 창고에서 익숙한 불만이 접수되었습니다. 일일 물량은 평균 30,000건, 피크는 90,000건이었습니다. 그 벽은 320개 셀, 조명 안내 투입, 12명의 분류 작업자로 구성되어 있었습니다. 소유주는 480개 셀을 원했습니다. 두 번의 웨이브를 지켜본 결과 피크 셀 점유율은 겨우 62%였습니다. 진짜 정체는 투입이었습니다. 두 개의 투입 스테이션이 시간당 1,400단위를 공급하는 동안 12명의 분류 작업자는 2,100단위를 배치할 수 있었습니다. 벽은 붐비는 것이 아니라 굶주리고 있었습니다. 셀을 추가하는 것은 연료가 없는 차에 더 큰 연료 탱크를 다는 것과 같았습니다. 같은 차, 같은 문제, 더 많은 돈이 드는 일입니다.
대용량 창고 분류벽이 실제로 병목되는 지점
용량 계획에는 정확히 세 가지 숫자가 필요합니다. 첫째, 투입 속도입니다. 하나의 투입 스테이션이 스캔, 예외 처리, 카톤 교체를 포함해 시간당 안정적으로 몇 단위를 공급할 수 있는지입니다. 둘째, 셀 체류 시간입니다. 첫 단위부터 포장 출고까지 셀이 얼마나 오래 점유되는지로, 웨이브 규모가 커질수록 길어집니다. 셋째, 비우기 속도입니다. 포장 스테이션이 시간당 몇 개의 셀을 비울 수 있는지입니다. 셀을 비울 수 없으면 분류 작업자가 아무리 빨리 움직여도 새 단위가 들어갈 수 없습니다.
해당 창고의 숫자를 계산하면 투입은 시간당 1,400단위, 분류 능력은 2,100, 비우기 능력은 1,600입니다. 벽의 진정한 용량은 세 가지 중 최소값인 1,400입니다. 대부분의 팀은 분류 작업자 생산성만으로 추정해 2,100에 도달한 뒤, 왜 피크에 벽이 무너지는지 의아해합니다. 투입과 비우기가 따라오지 못했기 때문에 무너지는 것입니다. 돈을 쓰기 전에 세 가지 숫자를 표에 넣어 보세요.
| 단계 | 측정 속도 | 판정 | | 투입 및 스캔 | 시간당 1,400단위 | 병목, 먼저 수정 | | 셀로의 분류 | 시간당 2,100단위 | 여유 있음 | | 비우기 및 포장 | 시간당 1,600단위 | 이차 병목 | | 피크 셀 점유율 | 62% | 병목이 아님 |
2025년 3월 미국 중서부의 사례는 반대였습니다. 제3자 물류 업체는 웨이브당 800건씩 하루 18,000건으로 240개 셀 벽을 운영했습니다. 셀이 가득 차고 라인이 멈췄으며, 분류 작업자들은 포장 스테이션이 셀을 비워 주기를 기다렸습니다. 하드웨어 비용이 들지 않는 수정이었습니다. 웨이브를 800건에서 300건으로 줄인 것입니다. 셀 회전이 빨라지고 비우기 부하가 하루 종일 분산되었으며, 같은 벽이 하루 18,000건에서 24,000건으로 늘어났습니다. 더 큰 웨이브가 더 효율적인 것은 아닙니다. 큰 웨이브는 모든 혼잡을 같은 시간에 집중시킵니다.
대용량 창고 분류벽 대 크로스벨트: 전환선
언제 벽 추가를 멈추고 크로스벨트 분류기로 넘어가야 할까요? 보편적인 기준은 없지만, 저는 10년 동안 하나의 전환선을 사용해 왔습니다. 단일 벽 수요가 시간당 3,000단위를 넘거나, 피크 대 평균 물량 변동이 3x를 넘으면 크로스벨트 논의를 진지하게 시작하세요. 그 선 아래에서는 셀을 늘리고, 인력을 늘리고, 웨이브를 줄이는 편이 더 저렴합니다. 그 선 위에서는 벽을 추가하는 것이 인력으로 인간의 속도 한계와 싸우는 것이 되어 비용 곡선이 급격히 위로 굽습니다.
논리는 단순합니다. 풋월은 사람에게 셀을 찾도록 요구하는데, 인간의 보행 속도와 셀 인식 정확도에는 상한이 있으며, 바로 그 때문에 대용량 창고 분류벽은 셀 수에서 예상되는 것보다 훨씬 전에 한계에 도달합니다. 크로스벨트는 기계에게 셀을 찾도록 요구하고, 기계는 지치지 않고, 잘못 읽지 않으며, 어디로 가야 할지 알려 주는 조명이 필요하지 않습니다. 중국 동부의 창고는 결국 세 번째 투입 스테이션과 포장 스테이션 하나를 추가하고 웨이브를 600건에서 350건으로 줄였습니다. 피크 시즌 일일 용량은 65,000건에 도달했고, 소유주는 두 번째 벽 비용을 절약했습니다. 솔직한 후속 조치입니다. 내년 평균이 하루 50,000건이고 피크가 150,000건에 가까워지면 시간당 수요는 4,000단위를 넘게 되고, 그때 크로스벨트는 사치가 아니게 됩니다. 좋은 put wall sortation 선택은 그 곡선의 어느 쪽을 선택하기 전에 먼저 자신이 곡선상의 어디에 있는지 파악하는 것에서 시작합니다.
| 선택지 | 적합한 일일 물량 | 시간당 능력 | 투자 수준 | | 셀 및 인력 추가 | 30,000건 미만 | 2,000단위 미만 | 낮음 | | 웨이브 및 투입 조정 | 30,000건에서 50,000건 | 2,000단위에서 3,000단위 | 낮음 | | 크로스벨트 분류기 | 50,000건 초과 | 3,000단위 초과 | 높음 |
유지보수 함정: 조명, 스캔, 가득 찬 셀
벽을 만드는 것은 쉬운 부분입니다. 함정은 유지보수에서 나타납니다. 첫째, 조명 모듈과 그 배선입니다. 조명 하나가 나가면 분류 작업자는 기억에 의존해 작업하게 되고, 오분류율이 즉시 상승합니다. 매주 점검하고 나간 조명은 월말이 아니라 당일에 교체하세요. 둘째, 투입 시 스캔 창입니다. 먼지와 구겨진 라벨은 첫 스캔 성공률을 떨어뜨리고, 첫 스캔 실패 한 번마다 템포를 갉아먹는 수작업이 발생합니다. 셋째, 셀 만재 경보 임계값입니다. 너무 늦게 설정하면 넘치는 셀이 웨이브 정확도를 망가뜨립니다. 너무 일찍 설정하면 포장 스테이션이 계속 중단됩니다. 저는 노란색 경고를 80% 만재로 설정해 빨간색 표시등이 정지를 강제하기 전에 비우기가 시작되도록 합니다.
또 하나의 가짜 요구 사항에도 솔직히 답하겠습니다. 자동 셀 비우기 암입니다. 시간당 3,000단위 미만으로 가동되는 벽에서는 투자가 절대 회수되지 않습니다. 수동 비우기가 더 저렴하고 유연합니다. 자동화가 더 자동적이기 때문에 더 좋은 것은 아닙니다. 계산이 그렇다고 말한 뒤에야 더 좋습니다.
그렇다면 그 돈이 가치가 있을까요? 하나의 숫자를 보세요. 셀당 하루 주문 건수입니다. 일일 주문 건수를 셀 수로 나누세요. 60 미만이면 벽에 여유가 있으므로 먼저 템포를 수정하세요. 60에서 120 사이면 벽은 건강한 구간에 있습니다. 150을 넘으면 셀이 병목이므로, 그때서야, 그때서야 비로소 더 많은 셀이나 크로스벨트에 대해 이야기하세요. 무엇에든 서명하기 전에 그 숫자를 계산하세요. 순서가 중요합니다.
Da Liu, 자동화 엔지니어 지음 영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.