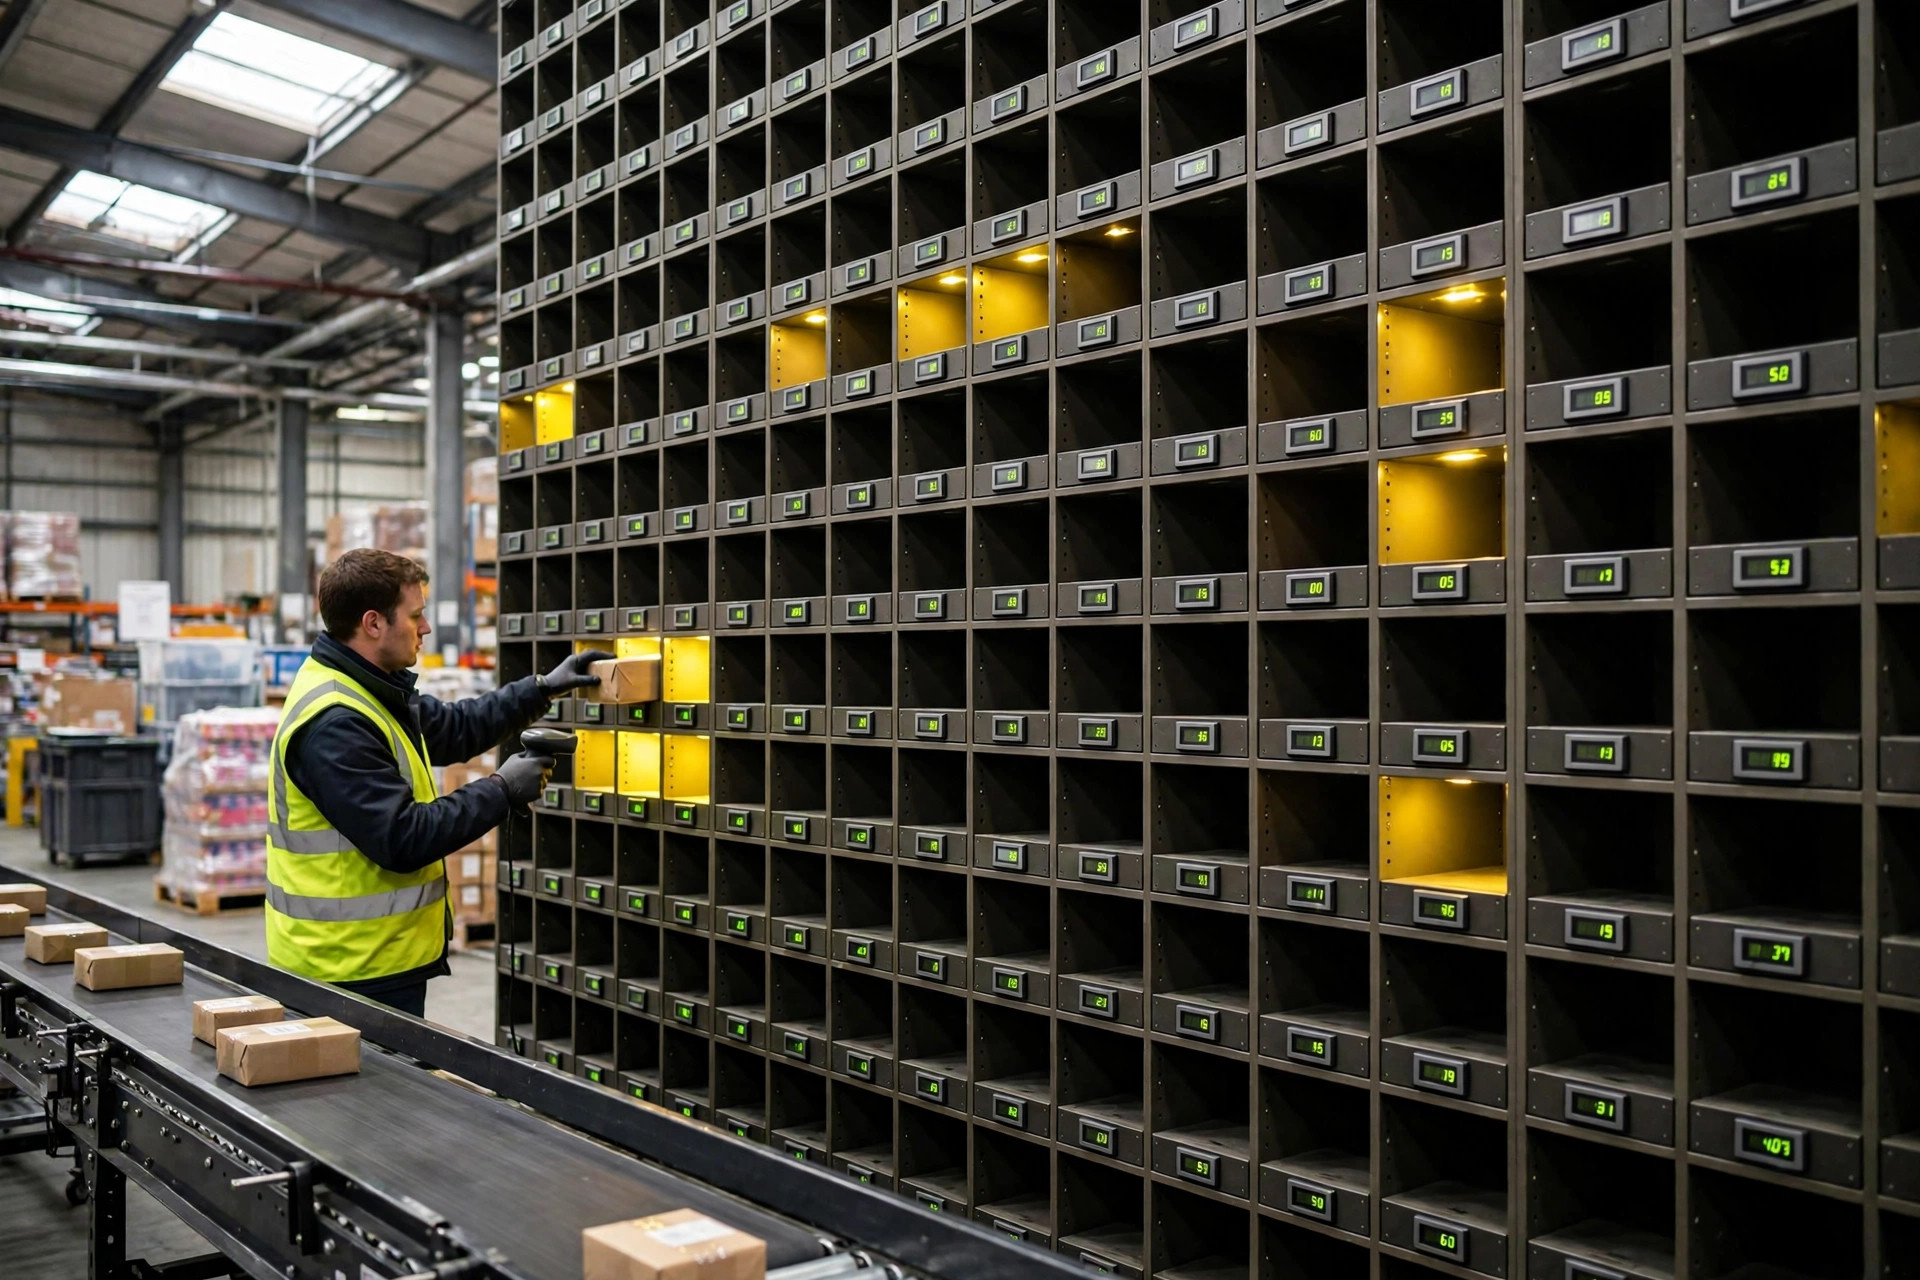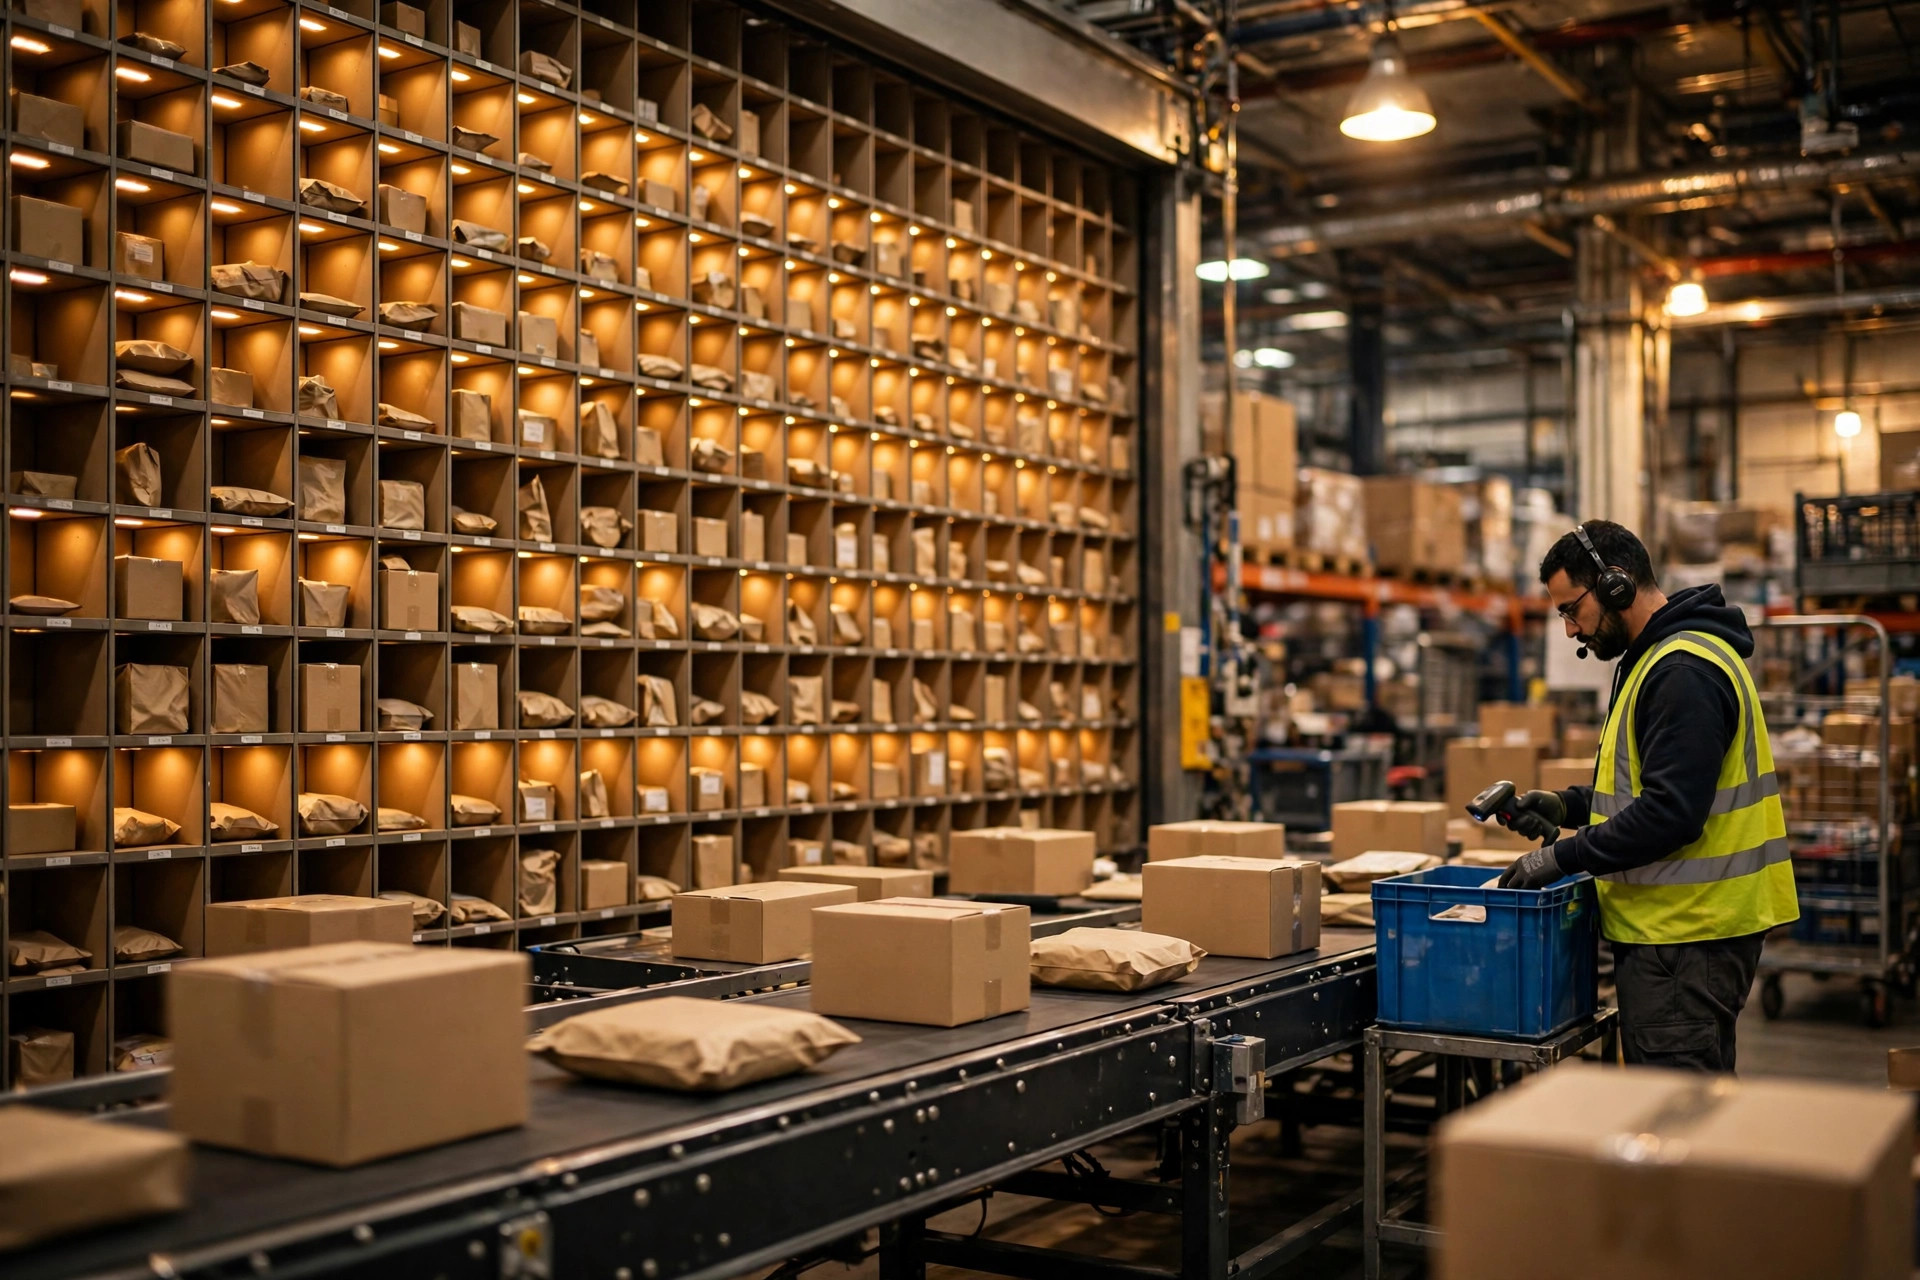
2024년 11월, 나는 소형 가전제품을 출하하는 둥관의 3PL 창고에 서서 피크 시즌이 시작되는 것을 지켜보고 있었다. 그들의 고처리량 창고 분류벽은 240개의 칸을 갖추고 있었고, 앞쪽에서는 네 명의 투입 작업자가 일하고 있었으며, 뒤쪽에서는 두 명의 포장 작업자가 이미 뒤처지고 있었다. 웨이브 시작 후 마흔다섯 분이 지나자 칸의 칠십 퍼센트가 찼고, 투입 작업자는 둘 곳 없는 상품을 손에 든 채 서 있었다. 관리자는 벽이 공급업체의 말을 믿고 산 것이라고 말했다. 240개의 칸이면 하루 8,000건의 주문을 처리할 수 있다는 것이었다. 웨이브 계획을 한눈에 보니 문제가 보였다. 벽이 너무 작았던 것이 아니다. 계산을 잘못된 곳에서 한 것이다.
식당에 비유해 보자. 칸 하나는 테이블 하나다. 테이블 하나는 한 번에 한 그룹만 앉히고, 그 그룹이 식사를 마치고 떠나야 비로소 비워진다. 분류벽도 똑같이 작동한다. 칸 하나는 그 주문이 완료되어 포장되어 나갈 때까지 그 주문의 것이다. 따라서 벽의 용량은 하루 피스 수가 아니라, 같은 순간에 벽이 품을 수 있는 미완료 주문 수다. 240개의 칸이면 충분해 보이지만, 평균 주문이 완료되려면 세 번의 피킹 패스가 필요하다는 것을 알면 이야기가 달라진다. 두 번째 패스가 끝날 무렵이면 260건의 주문이 한꺼번에 벽에 매달려 있는 것은 흔한 일이다. 공급업체의 '하루 8,000건'은 모든 칸이 즉시 회전하고 아무것도 잘못되지 않는다고 가정한 숫자다. 그것은 창고가 아니다. 브로슈어다.
고처리량 창고 분류벽은 하나의 숫자가 아니라 세 개의 숫자로 움직인다
첫 번째 숫자는 칸 수이며, 이는 하루 처리량이 아니라 주문 구조에 따라 정해진다. 필요한 칸 수는 하나의 웨이브에서 동시에 벽에 매달린 주문 수의 피크에 예외와 재피킹을 위한 십에서 십오 퍼센트의 여유를 더한 값과 같다. 계산 예시(분명히 가상의 수치다): 300건의 주문, 평균 2.4라인, 세 번의 패스로 피킹한다. 두 번째 패스가 끝날 무렵이면 약 260건의 주문이 아직 미완료 상태로 칸을 차지하고 있다. 240칸짜리 벽은 20건이 넘치게 되고, 여분의 상품은 빈자리를 기다리며 바닥에 놓이게 된다. 주문 구성을 바꾸면 같은 벽이 완전히 다르게 동작한다. 주문의 팔십 퍼센트가 단일 라인이라면 240개의 슬롯으로 하루 열두 번의 웨이브를 무리 없이 돌릴 수 있다. 주문의 절반이 다중 라인이라면 같은 벽은 여섯 번의 웨이브를 넘기면서부터 숨이 차기 시작한다. 하루 주문 건수는 여기서 거의 아무것도 알려주지 않는다. 주문 프로파일이 모든 것을 알려준다.
두 번째 숫자는 투입 속도, 즉 실제로 한 시간에 몇 개의 피스가 벽에 올라가는가이다. 숙련된 투입 작업자는 한 시간에 400에서 600개의 피스를 투입하는데, 이는 벤더 데모가 아니라 실제 근무를 측정했을 때의 거의 상한이다. 데모는 빈 벽과 벤더의 최고 작업자로 진행된다. 피크 시즌은 가득 찬 벽과 그날 출근한 사람들로 진행된다. 같은 계산 예시: 네 개의 투입 스테이션이 각각 시간당 500피스라면 상한은 시간당 2,000피스다. 하루 8,000건의 주문을 건당 두 개씩으로 계산하면 16,000피스가 되며, 포장과 예외 처리 전에 투입만으로 여덟 시간이 필요하다. 칸 수만 보고 사면서 투입 속도를 묻지 않은 창고는 피크 첫 주에 이를 깨닫게 된다.
세 번째 숫자는 거의 모두가 잊는 숫자다. 포장 속도다. 칸은 포장 쪽이 비우는 속도로만 비워지며, 이는 투입 속도와는 아무 상관이 없다. 나는 네 개의 투입 스테이션이 최대 속도로 돌아가고 뒤에는 포장 스테이션이 하나뿐인 벽을 본 적이 있다. 포장 작업자는 라벨 인쇄와 예외 처리까지 맡고 있었다. 앞쪽이 빨리 돌면 돌수록 뒤쪽의 정체는 심해지고, 벽은 조용히 매우 비싼 임시 선반으로 변해 간다. 포장 능력은 투입과 함께 크기를 정해야 하며, 벽의 실제 처리량은 둘 중 작은 쪽이다.
| 측정 항목 | 크기 정하는 방법 | 계산 예시(가상) | | 필요한 칸 수 | 웨이브 내 동시 미완료 주문 피크 × 1.10–1.15 | 300건 웨이브, 피크 시 260건 미완료 주문: 286–300칸 | | 투입 속도 | 스테이션 수 × 투입 작업자 1인당 시간당 피스 수 | 4개 스테이션 × 500피스: 2,000피스/시간 | | 포장 속도 | 포장 스테이션 수 × 시간당 비워지는 칸 수 | 2개 스테이션 × 90칸: 180칸/시간 | | 웨이브 소요 시간 | 웨이브 총 피스 수 ÷ 병목 속도 | 7,200피스 ÷ 1,800피스/시간: 약 4시간 | | 일일 처리 능력 | 실효 시간 × 병목 속도 ÷ 주문당 피스 수 | 8시간 × 1,800 ÷ 2피스: 약 7,200건 |
웨이브 소요 시간 행이 뼈아프다. 병목은 벽에 들어가는 시간당 2,000피스가 아니다. 벽에서 나오는 시간당 1,800피스다. 웨이브는 네 시간이 걸리고, 실제 하루 처리 능력은 7,200건 안팎에 머물며, 어떤 보정 계수를 써도 공급업체의 8,000건에는 도달하지 못한다. 세 개의 숫자 중 하나라도 틀리면 벽은 피크 첫 주에 이를 드러낸다.
고처리량 분류벽이 무너지기 직전의 모습
벽은 한 번에 무너지지 않는다. 경고를 보낸다. 첫 번째 경고는 칸 점유율이 구십 퍼센트를 넘긴 채 몇 시간 동안 유지되며, 투입 작업자가 빈자리를 기다리며 상품을 카트에 임시로 쌓는 상태다. 그러면 웨이브가 늘어나기 시작한다. 두 시간짜리 웨이브가 세 시간이 되고, 운송사 마감 시간이 다가와도 주문은 미완료 상태로 남아 있으며, 포장 작업자는 완료된 것만 치우고 나머지는 밤새 매달린 채로 둔다. 그러면 예외가 판을 친다. 재피킹할 곳이 없어지고, 보류된 상품 팔레트가 벽 뒤의 통로를 막는다. 2025년 3월, 나는 중국 동부의 한 의류 이커머스 창고에서 바로 그 모습을 봤다. 320칸짜리 벽, 400건짜리 웨이브, 많은 반품, 벽 뒤 통로는 절반이 막혀 있었다. 벽은 결국 단일 라인 주문 전용으로 격하되었고, 다중 라인 주문은 수작업 분류로 되돌아갔다. 하나의 숫자만 지켜보라. 평균 칸 체류 시간, 첫 피스를 놓은 순간부터 포장될 때까지의 시간이다. 단일 라인 주문은 삼십 분 이내에, 다중 라인 주문은 두 시간 이내에 치워져야 한다. 평균 체류 시간이 웨이브 소요 시간의 절반을 넘어서면 벽은 이미 빌린 시간으로 돌아가고 있는 것이다. 어떤 WMS든 매일 이를 보고할 수 있지만, 대부분의 창고는 보지 않는다.
분류벽 유지보수: 고장 난 조명이 작은 벽보다 더 비싸다
크기가 제대로 정해진 벽도 유지보수 때문에 처리량의 오분의 일을 잃을 수 있다. 벽의 조명과 버튼은 소모품이다. 조명 하나가 나가면 칸 하나가 보이지 않게 되고, 투입 작업자는 종이 확인으로 돌아가 속도가 즉시 떨어진다. 나는 서른 개가 넘는 조명이 나간 채로 방치된 벽 앞을 지나간 적이 있다. 벽이 '아직 작동한다'는 이유로 아무도 고치지 않았고, 그 사이 오배치율은 두 배가 되고 검증 작업은 매일 밤 야근을 했다. 조명, 버튼, 스캐너는 주간 점검과 당일 교체가 필요하다. 벤더는 조명 스트립의 MTBF 수치를 공개하는데, 먼지 많은 창고에서는 그 수명의 칠십 퍼센트로 계획하라.
또 다른 함정은 칸 크기다. 벽은 평균 주문량에 맞춰 지어지는데, 피크가 되면 들어가지 않는 큰 주문이 온다. 상품은 옆으로 쌓이고, 포장은 피스를 하나씩 파내는 작업이 된다. 큰 주문과 다중 라인 주문을 위해 십에서 이십 퍼센트의 칸을 크게 만들어 두라. 서류상으로는 낭비처럼 보인다. 피크 시즌에는 현장을 구한다. 조절 가능한 칸막이는 값을 한다. SKU 구성이 바뀌면 벽도 함께 바뀐다. 그리고 칸 수를 이야기하기 전에 바닥을 먼저 측정하라. 기둥에 바짝 붙여 설치된 벽에서 포장이 옆 건물의 동일한 벽보다 이십 퍼센트 느렸던 것을 본 적이 있다. 순전히 배치 때문이었다.
그렇다면 두 번째 벽을 추가하는 것은 언제이고, 웨이브를 늘리는 것은 언제인가? 기준은 간단하다. 칸 점유율이 하루 종일 팔십오 퍼센트를 넘고 웨이브 소요 시간이 이미 운송사 마감을 압박하고 있다면 병목은 칸이며, 두 번째 벽이 답이다. 점유율이 육십 퍼센트에 불과한데도 웨이브가 끝나지 않는다면 병목은 투입이나 포장이며, 두 번째 벽은 아무것도 사주지 않는다. 먼저 포장 스테이션을 고치고, 조명을 고치고, 배치를 고치라. 웨이브와 벽의 조정 자체에 대해서는 이 가이드, 풋월에서의 2차 분류가 작동하는 방식이 프로세스 측면을 설명한다. 먼저 용량 계산을 하고, 그다음 프로세스를 그에 맞추라. 두 번째 고처리량 창고 분류벽을 승인하기 전에 이미 가진 벽의 세 가지 숫자를 확인하라. 체류 시간, 투입 속도, 포장 속도다. 하나만 어긋나 있다면 그 하나를 고치라. 세 가지 모두 어긋나 있다면 그때 두 번째 벽을 이야기하라.
그 돈이 가치가 있었는지는 하나의 숫자로 귀결된다. 칸 하나당 시간당 치워지는 주문 수다. 칸 수에 회전율을 곱한 것이 벽의 실제 용량이다. 나머지는 모두 서류상의 이야기다.
Da Liu, 자동화 엔지니어 지음 영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.