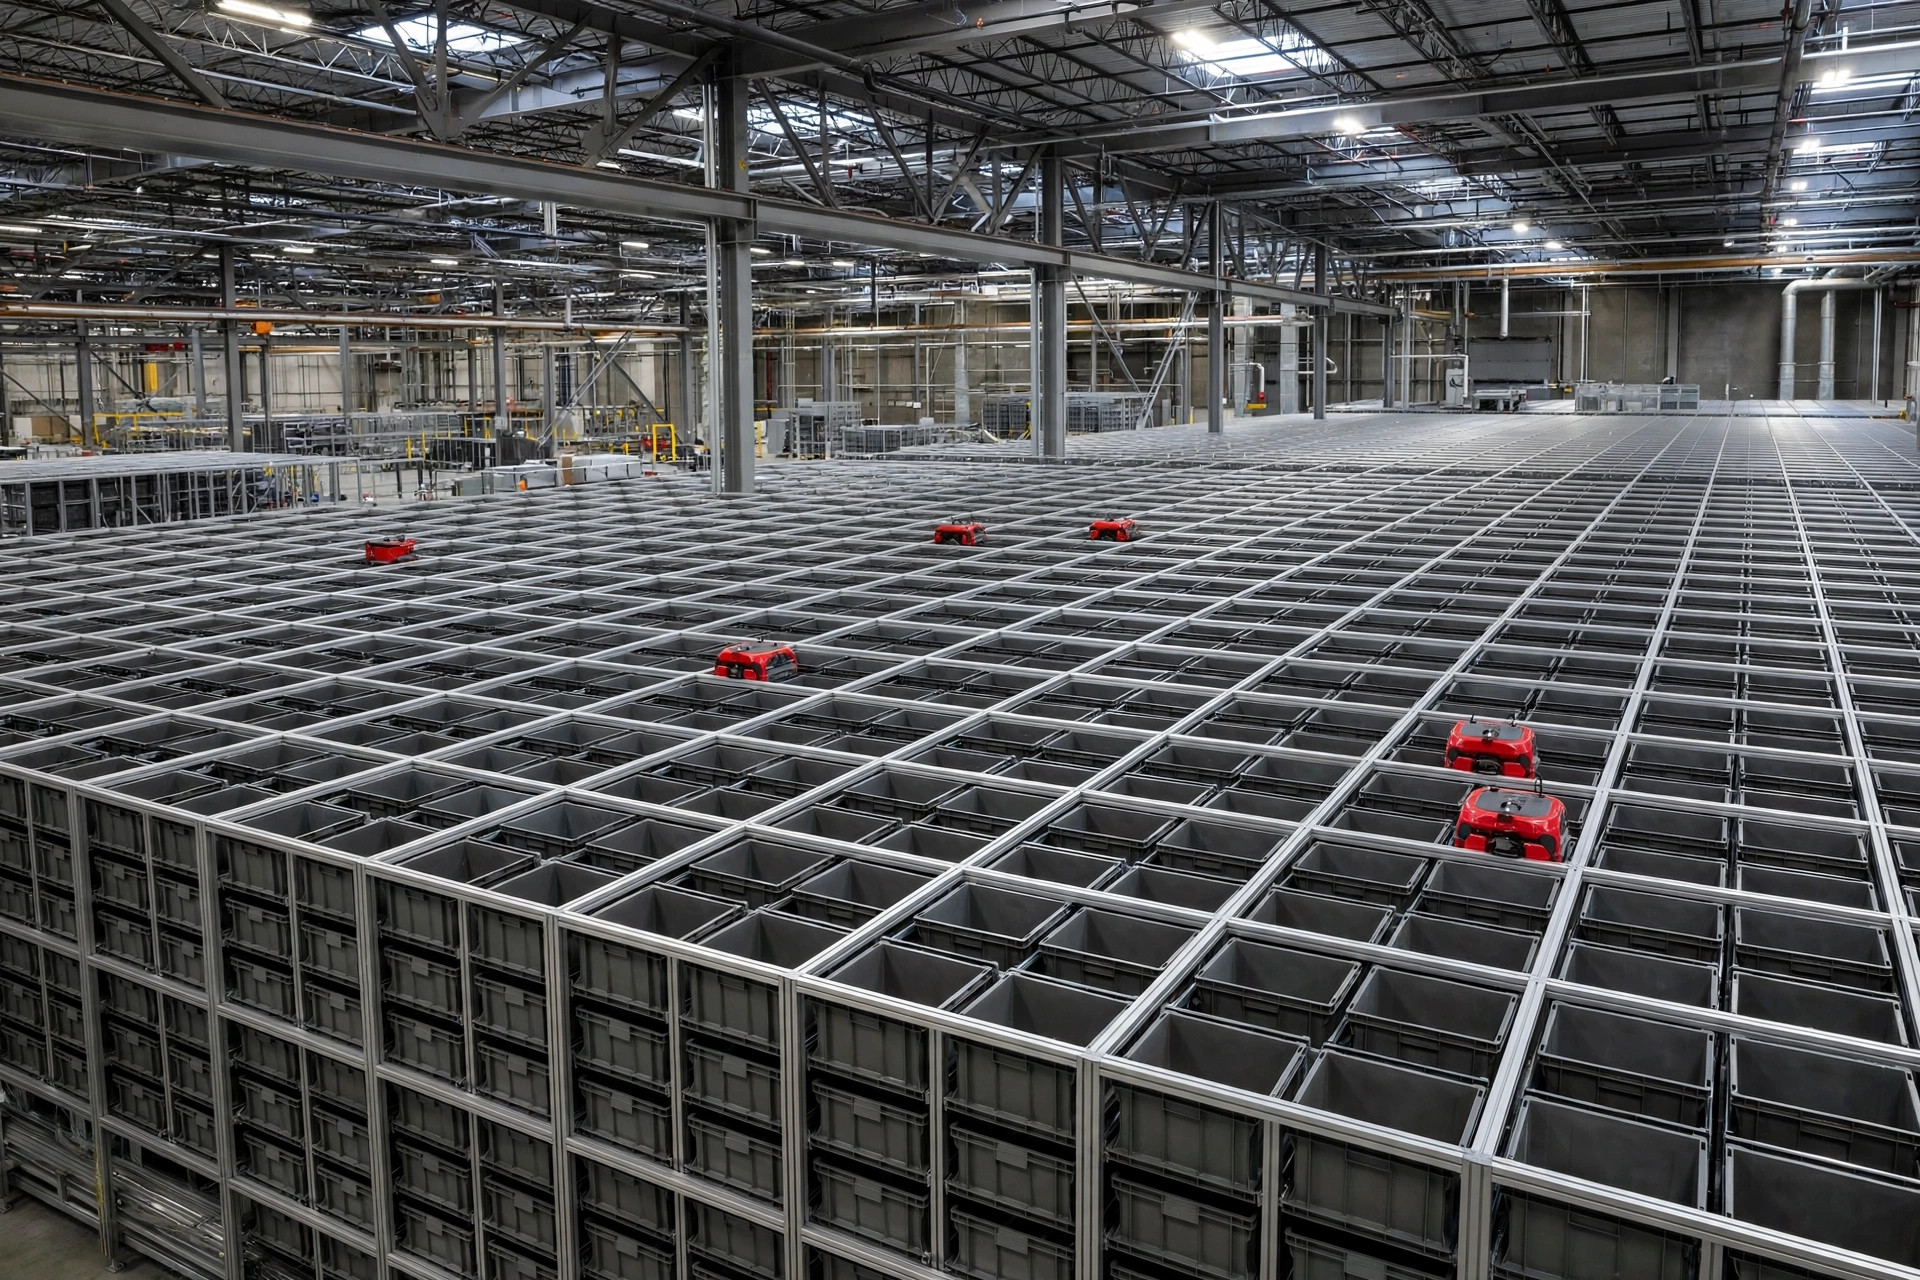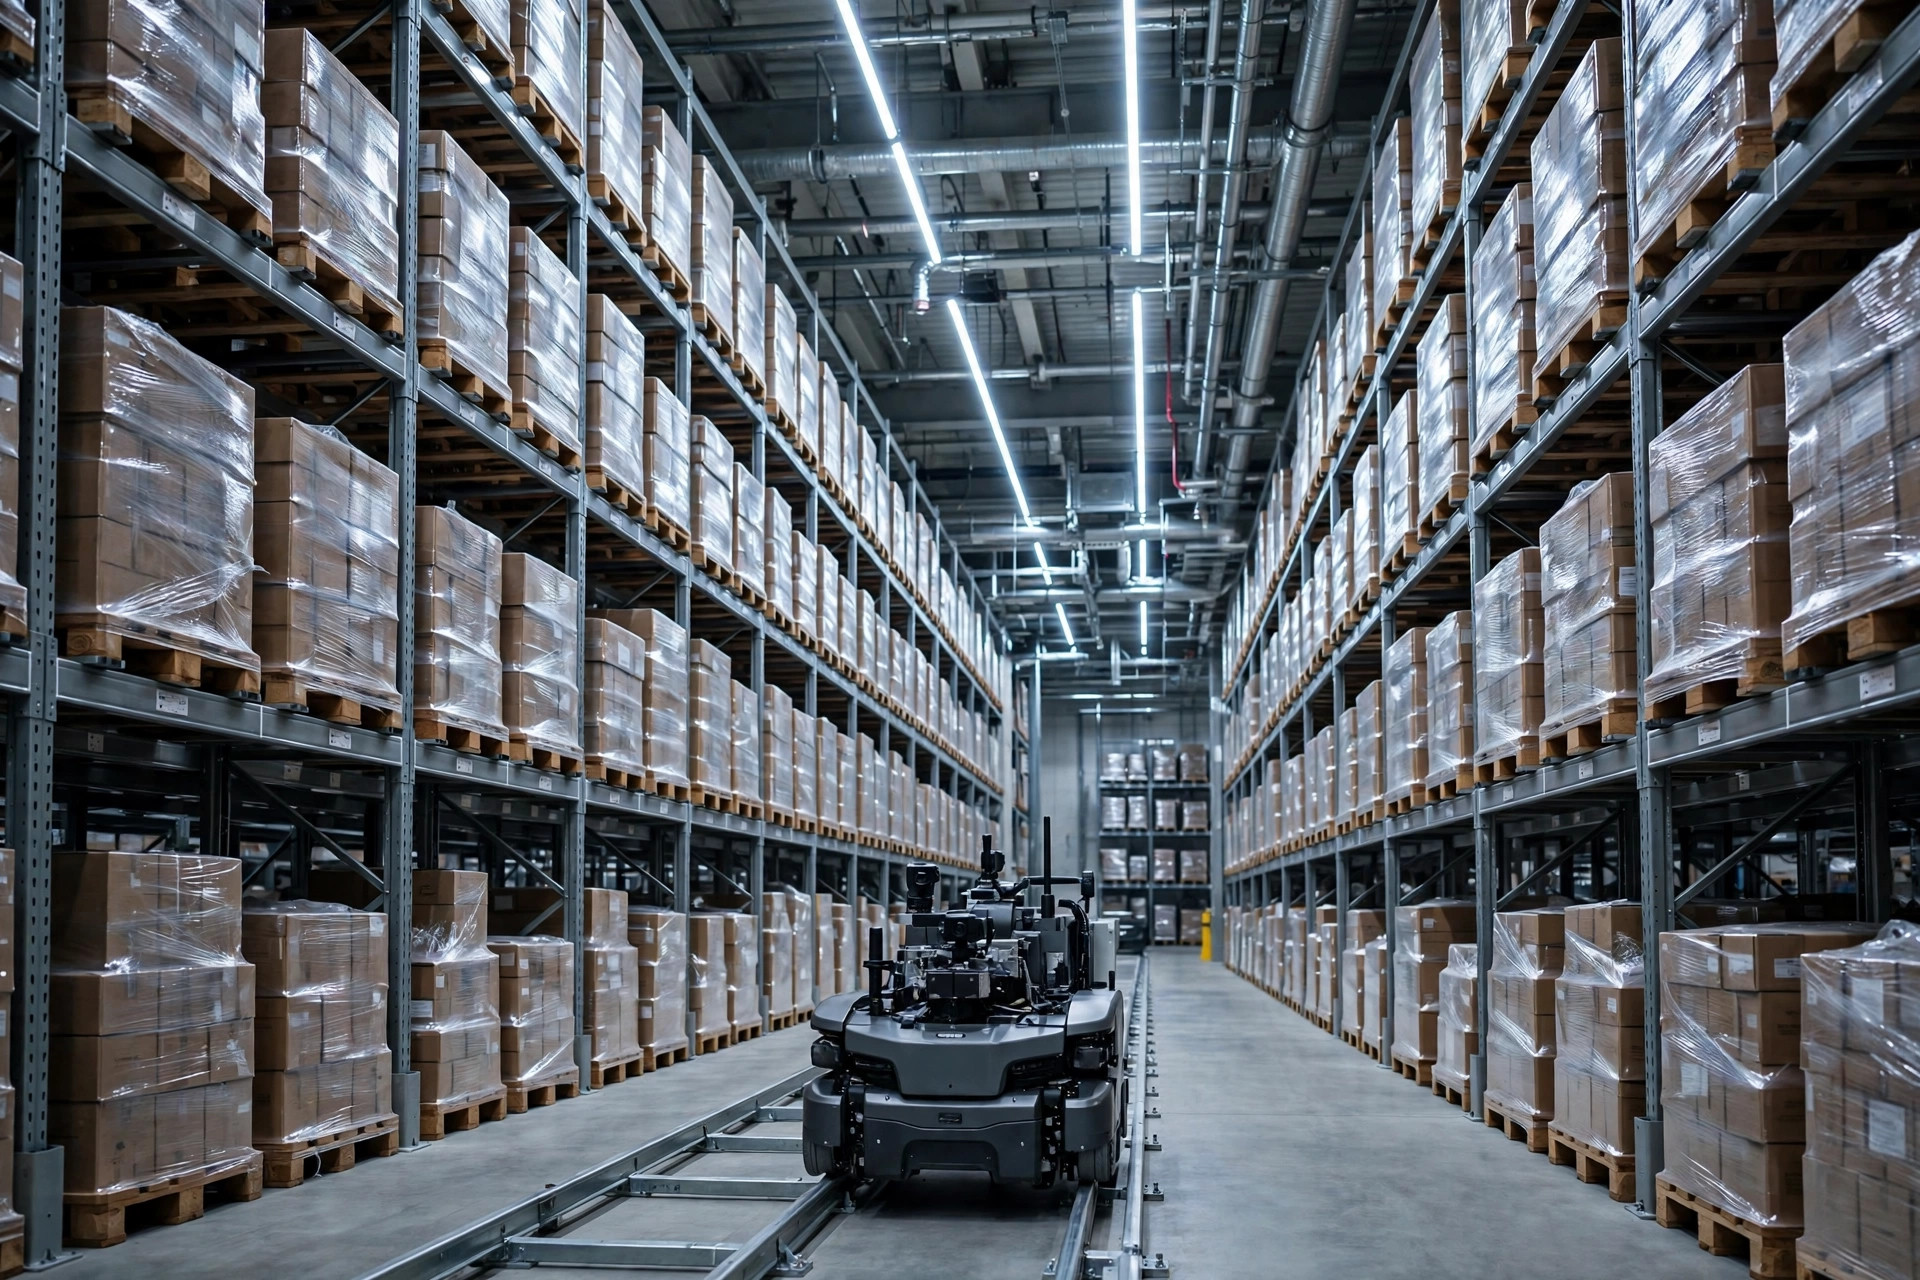
AS/RS 프로젝트 하나: 셔틀에 수백만 달러를 쏟아붓고, 3개월간의 시운전을 거쳤는데 가동률은 오르지 않았다——AS/RS용 파렛트 사양 표준화를 건너뛰면 무슨 일이 벌어지는지 보여주는 교과서 같은 사례다. 통합업체는 센서를 교체하고, 제어 파라미터를 조정하고, 심지어 셔틀까지 바꿔봤다. 그런데 알람은 계속 울렸다. 매일, 하루도 빠짐없이. 마침내 찾아낸 근본 원인은 모두를 말문이 막히게 했다: 파렛트였다.
이건 과장된 무용담이 아니다. 나는 이 각본이 반복되는 걸 한두 번이 아니라 봐왔다. 그러니 파렛트가 자동화의 생사를 가르는 이유를 정확히 짚어보겠다.
셔틀이 계속 고장 나는 이유: 셔틀이 아니라 파렛트를 의심하라
먼저 원리부터. 통로를 주행하는 셔틀은 파렛트 하면 구조를 기준으로 자기 위치를 잡는다: 포크는 파렛트 하면 판재 사이의 틈으로 들어가야 하고, 센서는 파렛트의 가장자리와 스트링거를 읽어야 한다. 셔틀과 파렛트는 장부맞춤 같아서——치수가 맞지 않으면 포크는 들어갈 수조차 없다.
파렛트 사양이 들쭉날쭉해지면 무슨 일이 벌어지는가? 어떤 공급업체의 파렛트는 조금 높고, 다른 공급업체 것은 조금 낮다. 2년을 써온 로트는 몇 밀리미터 휘었다. 셔틀이 포크를 뻗는다——끼운다. 센서가 가장자리를 스캔해도 위치가 설정값과 다르다——위치결정 고장. 셔틀 한 대가 끼우면 통로 전체가 뒤에 줄을 선다. 내가 참여한 프로젝트의 현장 경험으로는, 셔틀 끼움 한 번에 통로가 수십 분간 막힌다. 하루에 몇 번만 일어나도 가동률 지표는 끝장이다.
짜증 나는 건 이런 고장의 원인을 찾기가 어렵다는 점이다. 알람에는 "위치결정 오류"나 "포크 타임아웃"이라고 뜨니, 엔지니어의 첫 반응은 셔틀, 센서, 소프트웨어로 향한다. 파렛트는 "소모품"——아무도 의심하지 않는다. 어느 프로젝트에서는 팀이 두 달을 쫓아다닌 끝에 세 공급업체의 파렛트를 나란히 놓고 쟀다: 하면 판재 높이가 수십 밀리미터나 달랐다. 그날 프로젝트 매니저의 표정——잊을 수가 없다.
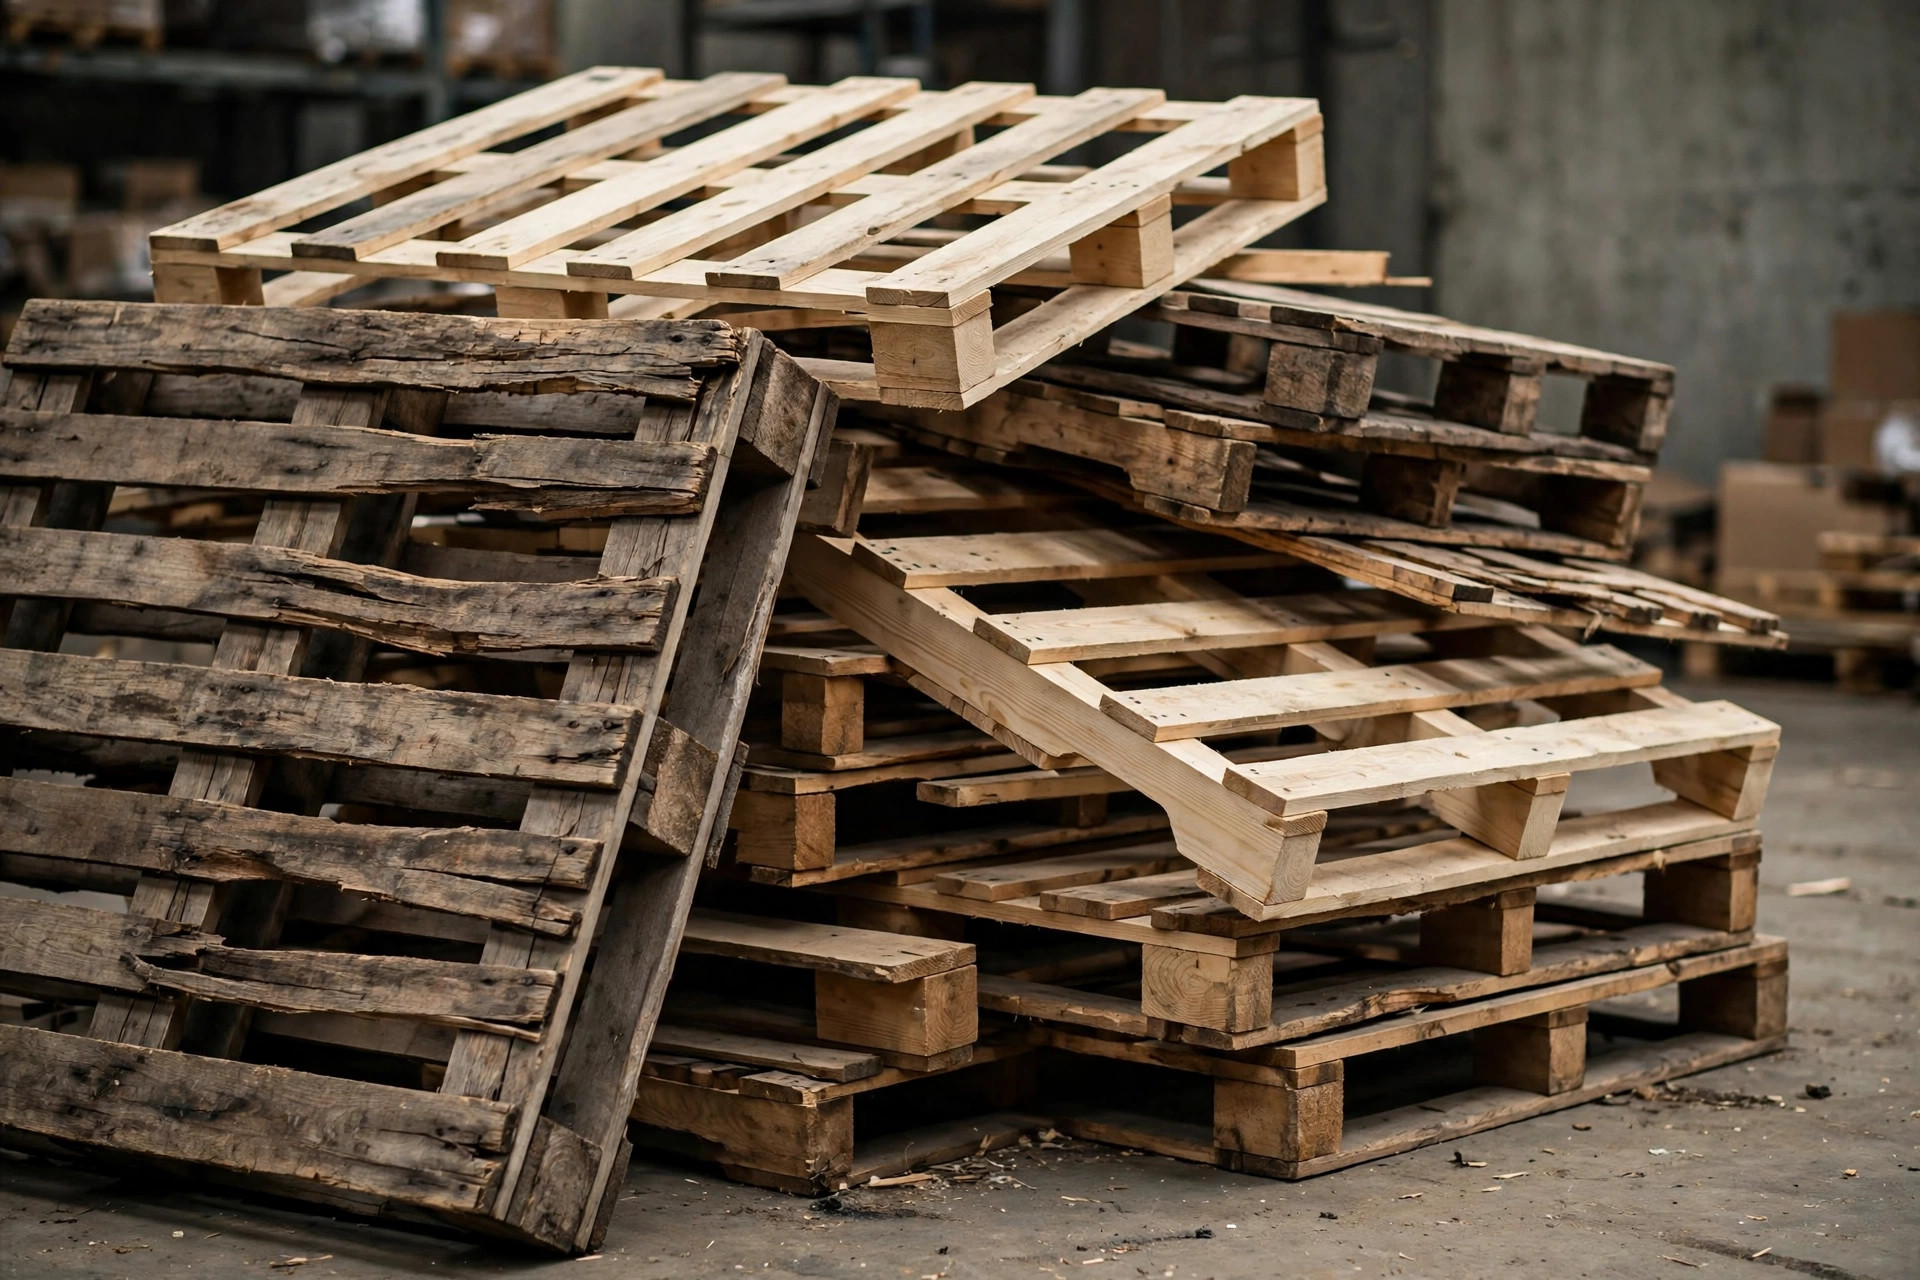
혼재 파렛트의 출처는 대개 세 군데: 수년간 사용해 휘었고 퇴역시키지 않은 채 남아 있는 창고 자체의 낡은 파렛트, 공급업체 납품으로 들어와 그대로 AS/RS에 들어가는 파렛트, 시장에서 산 값싼 중고 파렛트. 이 셋을 한 시스템에 섞으면 셔틀이 버틸 재간이 없다.
파렛트 입고 검사의 5개 체크포인트
AS/RS에 들어가는 모든 파렛트는 입고 검사를 통과해야 한다. 성급하다고 생략하지 마라——이 다섯 가지 체크에 걸리는 시간은 통로 정지 한 번에 비하면 아무것도 아니다. 이것이 AS/RS용 파렛트 사양 표준화의 실천 모습이다: 다섯 가지 체크, 예외 없음.
| 체크 | 볼 것 | 불합격이 부르는 것 |
|---|---|---|
| 외형 치수 | 설비 업체 기술합의서 범위 내의 길이·너비 | 포크가 들어가지 못한다——빠져나오지도 못한다 |
| 하면 판재·스트링거 높이 | 높이 편차; 공급업체 혼재 시 특히 중요 | 센서 오독, 끊이지 않는 알람 |
| 포크 진입 여유 공간 | 포크 삽입면에 충분한 빈 공간 | 포크가 파렛트에 닿아 문지르고, 시간이 갈수록 끼움이 심해진다 |
| 휨·손상 | 비틀림, 깨진 판재, 튀어나온 못 | 운송 중 파편, 끼움, 센서 파손 위험까지 |
| 수분·재질 | 합의된 사양 준수, 곰팡이 없음 | 휨 가속——가동 중에 치수가 더 벌어진다 |
합격/불합격 기준은 설비 업체의 기술합의서에 맞춰 정하라——프로젝트마다 셔틀 형상이 다르고, 남의 공차가 내게 맞지는 않는다.
진행 방법: 들어오는 신규 파렛트의 최소 10%를 샘플링——공급업체를 섞을 땐 20%. 도구는 세 가지: 줄자, 캘리퍼스, 필러 게이지. 하면 판재 높이와 포크 진입 여유 공간에 집중하라——셔틀이 가장 신경 쓰는 건 이 두 치수다. 측정값은 전부 기록하라. 문제가 생기면 이 기록이 증거가 된다.
제대로 하는 걸 본 적이 있다: 어느 프로젝트는 입고에서 부적합 파렛트 200개를 예외 없이, 눈치 보지 않고 반려했다. 가동 후 파렛트 관련 셔틀 알람은 하루 몇 차례에서 몇 주에 한 번으로 줄었다. 입고에서 악역을 자처하면, 가동 후엔 영웅이 될 수 있다. 공정한 거래다.
경계선은 어디인가: 파렛트 표준화가 필수인 조건
모든 현장이 파렛트에 집착할 필요는 없다. 내 경계선은 이렇다: 통로를 주행하는 셔틀 또는 스태커 크레인——필수, 논의의 여지 없음. 지게차의 단순 바닥 적치——싼 걸 써라. 컨베이어가 있는 반자동 라인——컨베이어에 따라 다르다. 파렛트를 자동으로 다루는 건 뭐든 일관된 사양을 원한다.
자주 듣는 착각: "더 똑똑한 셔틀을 사면 문제가 사라진다." 사라지지 않는다. 똑똑한 셔틀이 휜 파렛트를 만나면, 끼움을 더 예쁜 오류 코드로 보고할 뿐이다. 사양 문제를 하드웨어 비용으로 해결하려는 건 방향이 틀렸다.
컨베이어 두 종류, 약점도 두 종류: 롤러 컨베이어는 바닥이 고르지 않은 파렛트가 싫고, 체인 컨베이어는 스트링거 간격이 틀린 파렛트가 싫다. 반자동 라인에서는 자사 컨베이어가 견디지 못하는 걸 기준으로 검사하라. AS/RS용 파렛트 사양 표준화의 핵심은 이것이다: 규율을 설비에 맞추는 것.
돈이 아까운가? 이 숫자 하나만 보라
이제 직관에 반하는 판단이다: AS/RS 예산에서 가장 먼저 써야 할 돈은 더 고급스러운 셔틀이 아니라——파렛트 표준화다.
대부분은 이렇게 생각한다: 파렛트는 거의 돈이 안 드니 예산은 설비에 넣고 파렛트는 "적당히" 하면 된다. 이건 정밀 가공기를 사놓고 녹슨 바이스로 가공물을 물리는 것과 같다. 기계가 정밀할수록 지그에 대한 요구는 까다로워진다. 셔틀은 정밀 기계, 파렛트는 그 지그다.
대략 계산: 파렛트 표준화란 공급업체 1곳, 사양 1개, 제대로 된 입고 검사——AS/RS 전체에 비하면 단수 이하다. 통로 정지 한 번, 수십 분의 작업 정체, 출고 마감에 맞추느라 치르는 초과 근무, 고객 불만——이 중 어느 게 싼가? 고장을 쫓느라 태운 두 달치 공수는 빼고 말이다.
그래서 내 조언은 직설적이다: AS/RS용 파렛트 사양 표준화는 프로젝트 첫날의 기술합의서에 넣어야 한다. 입고 검사는 설비가 도착하기 전에 시작하라. 이 순서는 뒤집을 수 없다——셔틀이 매일 끼우기 시작한 뒤 파렛트를 고치는 건, 제대로 하는 경우의 몇 배가 들고, 욕은 덤으로 붙어온다.
돈이 아까운가? 이 숫자 하나만 보라: 가동 후 첫 한 달간 셔틀이 파렛트 때문에 알람을 울린 횟수. 그 숫자가 내려가면, 파렛트에 쓴 돈은 잘 쓴 것이다.
Da Liu, 자동화 엔지니어 지음
영어판 번역본입니다. 내용이 다를 경우 영어판을 우선합니다.