見えないコストのブラックホール
どの倉庫にも、誰も大きいとは思わないコストがある——年間の合計が出るまでは。それがストレッチフィルムだ。1日500パレットを出荷する倉庫は、年間$40K+のストレッチフィルムをあっさり消費する。しかも多くの現場はいまだ手巻き——作業員がフィルムのロールを持ってパレットの周りをぐるぐる回り、テンションは完全に手の感覚任せ、フィルム1メートルで貨物1メートル分しか巻けない。
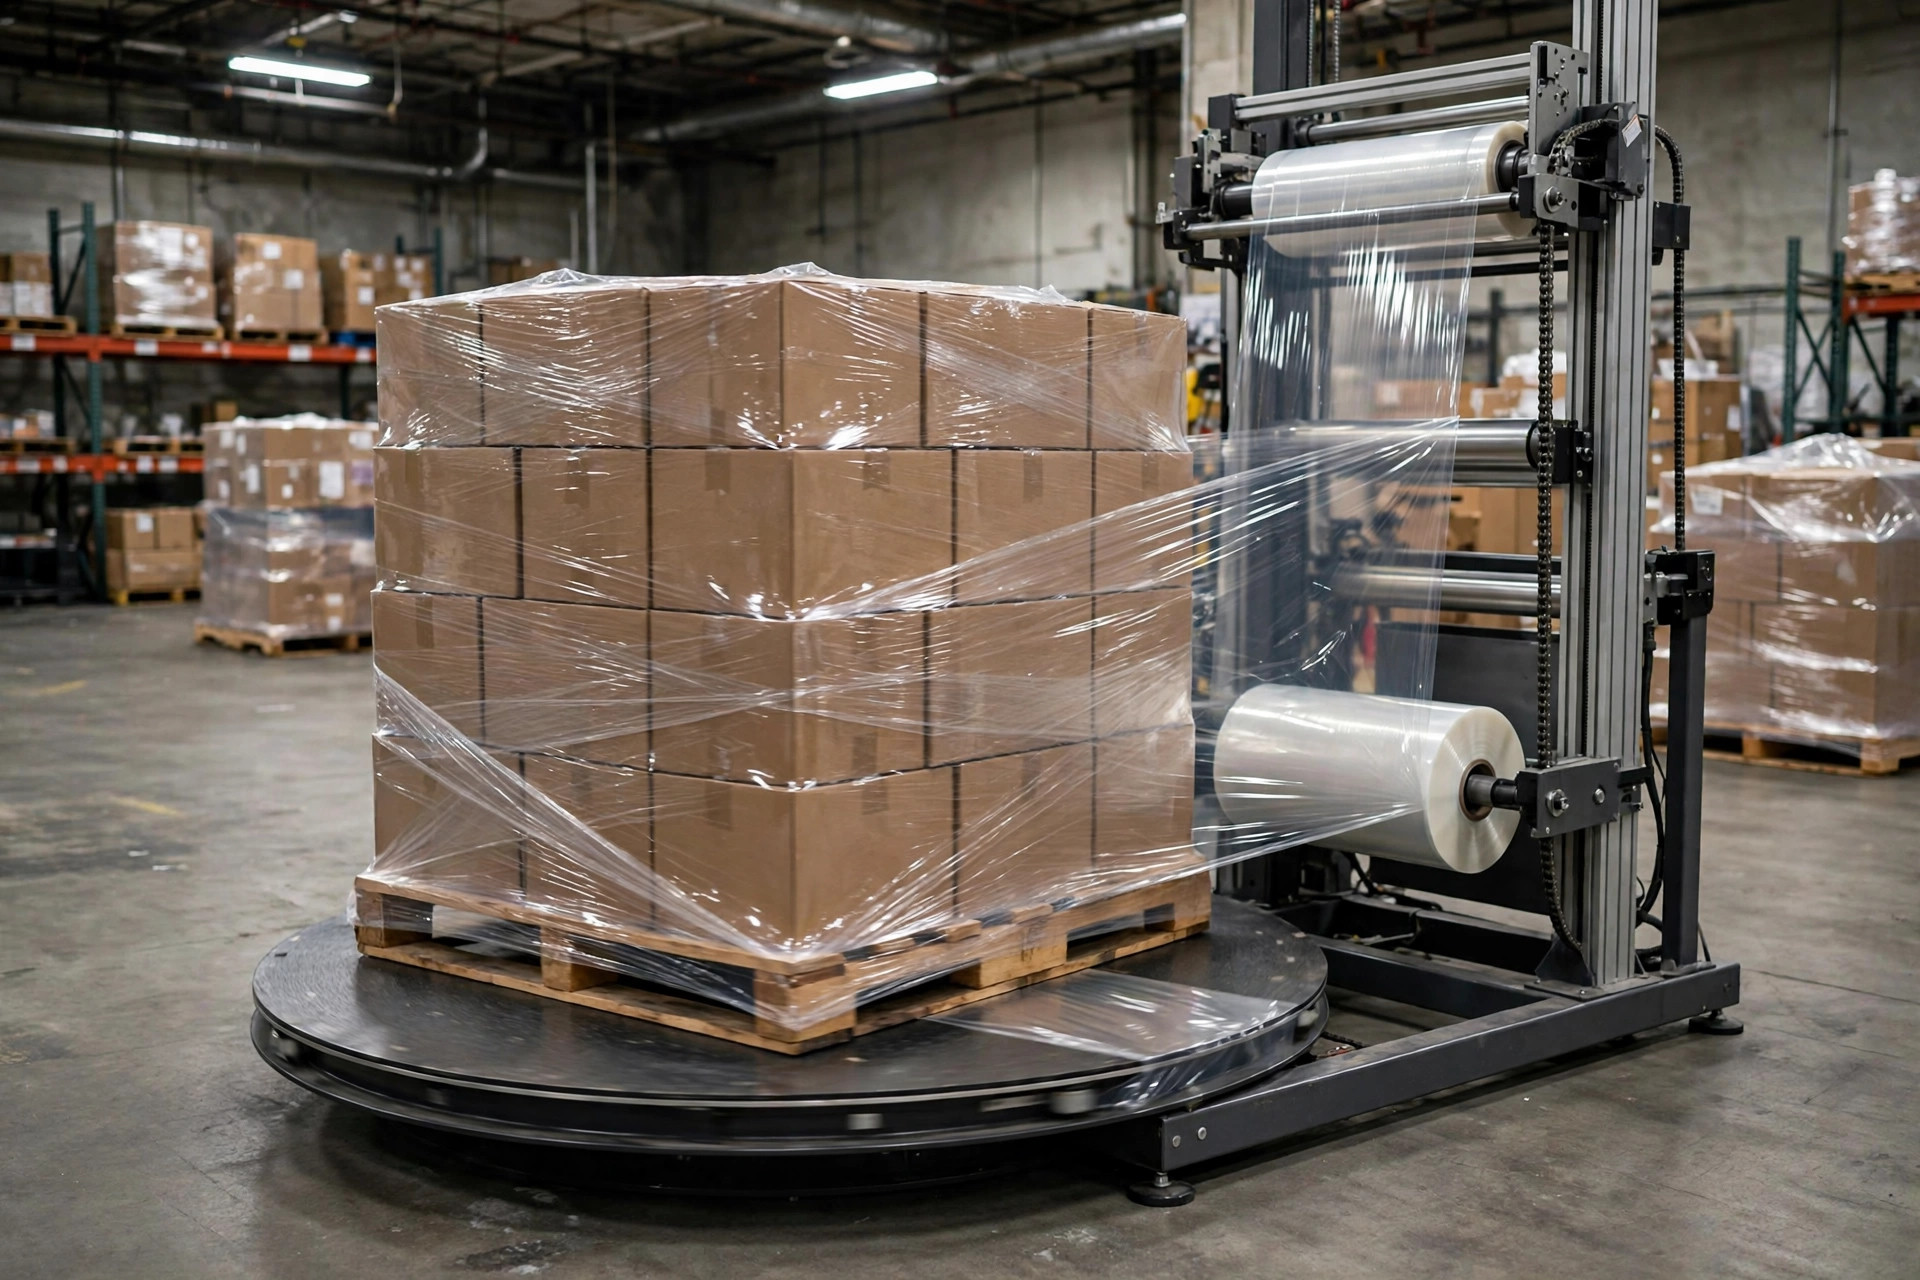
自動ストレッチ包装機の核心の秘密は一言で言える:プレストレッチ。同じ1メートルのフィルムが、250%のプレストレッチキャリッジを通ると3.5メートルになる——フィルム消費量を60%+削減する。本記事ではプレストレッチの原理、機種選定、フィルム消費量の計算を解きほぐし、この見えない請求書をくっきり見えるようにする。
1. プレストレッチの仕組み:1メートルを3.5メートル分働かせる
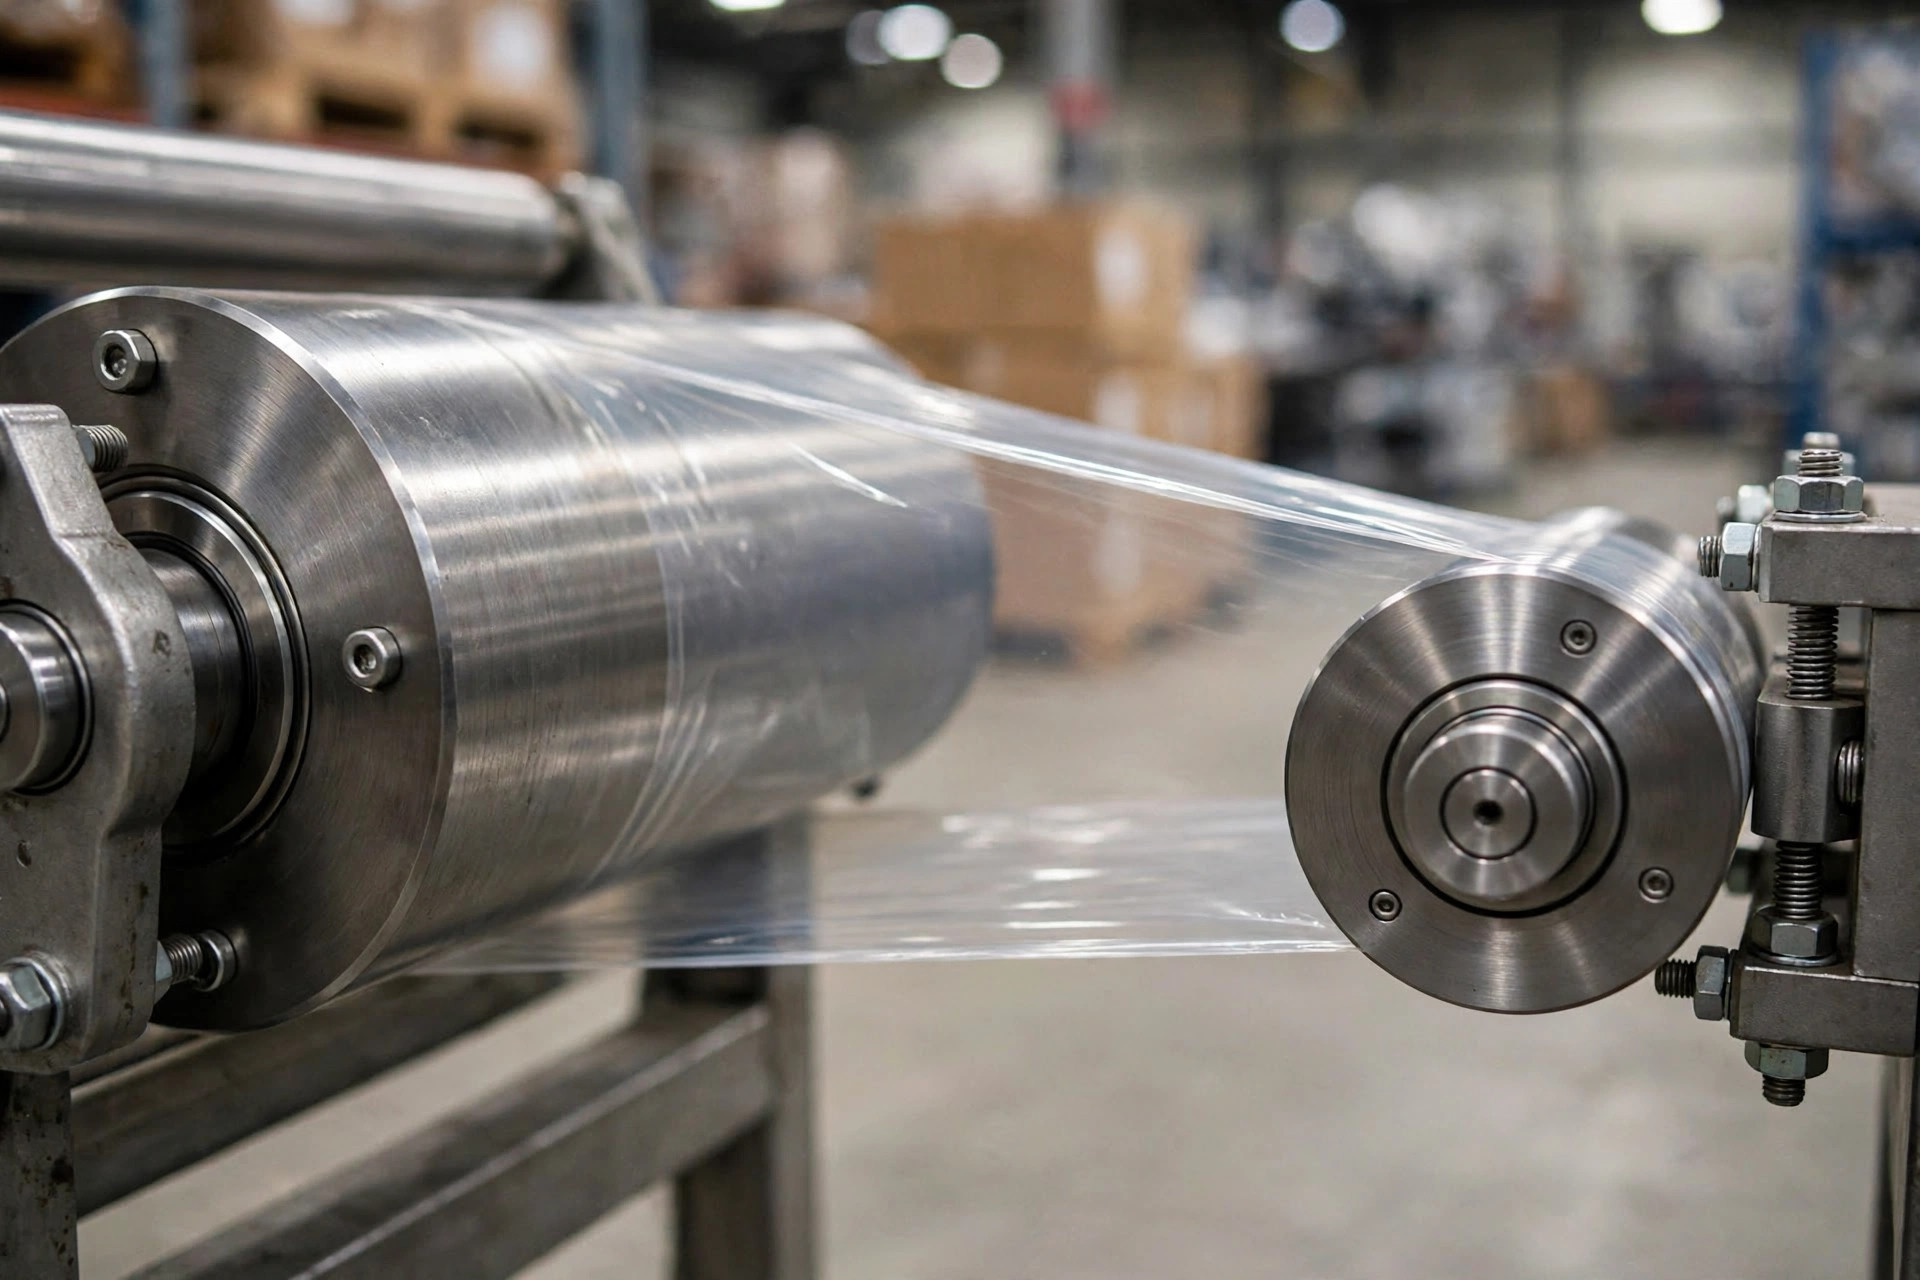
プレストレッチはシンプルだ。フィルムが荷物に触れる前に、異なる速度で回転する2本のローラーを通って「予備伸長」される。伸ばされたフィルムは薄く広くなり、何倍もの面積をカバーする。
プレストレッチ率 =(伸長後の長さ − 元の長さ)/ 元の長さ × 100%。主流の3段階:
- 150%プレストレッチ:入門レベル——1 mが2.5 mになる。シンプルなキャリッジ、安い機械、控えめな節約;
- 250%プレストレッチ:主流——1 mが3.5 mになる。節約とフィルム強度のバランスが良く、多くの倉庫の選択肢;
- 300%+プレストレッチ:プレミアム——1 mが4 m+になる。最高級のフィルムが必須で、安物フィルムは伸長の途中で切れる。
直感に反するポイントが一つ:プレストレッチ率が高いほどフィルムは薄くなり、1層あたりの強度は下がる——巻き数を1〜2回増やして補う。つまり300%が自動的に最適とは限らず、フィルム品質・荷物の重量・輸送距離を合わせて判断しなければならない。
2. 機種:ターンテーブル式・ロータリーアーム式・ロータリーリング式
| 機種 | 原理 | 処理能力 | 向いている用途 |
|---|---|---|---|
| ターンテーブル式 | パレットが回転、キャリッジ固定 | 20–40 パレット/時 | 汎用の標準、軽い標準パレット |
| ロータリーアーム式 | キャリッジが周回、パレット静止 | 30–60 パレット/時 | 重い・不安定な荷物、高処理能力 |
| ロータリーリング式 | 高速リングキャリッジ | 60–120 パレット/時 | 超高処理能力、生産ライン末端のインライン |
選定のロジック:まずパレットの重さと安定性——重い(1トン+)荷物や倒れやすい荷物はロータリーアーム式(パレットが一切動かない)を選ぶ。次に処理能力——40パレット/時未満ならターンテーブル式で十分、それ以上はアーム式かリング式。最後にインラインか単独設置か——連続生産ラインにはコンベヤ上のリング式が向く。
価格帯:ターンテーブル式$4K–11K、ロータリーアーム式$11K–28K、ロータリーリング式$35K–85K。絶対に使わない処理能力にお金を払うな——そして安い機械にライン全体の足を引っ張らせるな。
3. フィルム消費量の計算:1パレットあたり何メートル?
フィルム消費量は機種選定と価格交渉の要だ:
1パレットあたりのフィルム(m)= パレット周長 × 巻き数 /(1 + プレストレッチ率)
例:1.2 m × 1.0 mのパレット、周長4.4 m、6巻き:
- 手巻き(プレストレッチなし):4.4 × 6 = 26.4 m;
- 250%プレストレッチ機:26.4 / 3.5 ≈ 7.5 m。
1パレットあたり約19 mの節約。$0.021/mなら、1パレットあたり$0.40の節約。1日500パレット、年300日稼働 → 年間約$60Kの節約。$11Kのターンテーブル包装機は3か月以内にペイバックする——これがプレストレッチの力だ。
4. 巻きパターン:上下の巻きがものを言う
節約したフィルムで貨物がバラバラになっては意味がない。巻きパターンは「節約」と「保全」のバランスだ:
- 底部の補強:底部に2–3巻き、荷全体の滑りを防ぐためフィルムをパレットに「固定」する;
- 中間の均一巻き:ケースを固定するため中間に1–2巻きを均一に;
- 上部の仕上げ:上部に2巻きを内側に引き寄せて巻き、最上層を防塵・防湿でキャップする;
- トップシート(任意):湿気に弱い貨物にはトップシールシートを追加する。
受け入れテストが一つ:巻いたパレットを15°傾ける(急ブレーキを模擬)——ズレも倒壊もなし。失敗したら巻き数を増やすこと。最後の数メートルをケチるな——倒れたパレット1個の損害で1年分のフィルムが買える。
5. マッチング:パレット・処理能力・フィルム
- パレット:最大のパレットの対角線を測る——ターンテーブル直径はそれより20+ cm大きくなければならない。オーバーサイズのパレット(1.4 m超)はロータリーアーム式一択だ。
- 処理能力:ピークのパレット/時 × 1.2でサイズを決める。なおターンテーブル式の40/時は積み降ろし込みの理論値——実務では80%に割り引くこと。
- フィルム:250%+プレストレッチの機械は高品質なキャストフィルム(LLDPE)、20–23 µmが必須だ。安物フィルムは伸長で切れ、節約はダウンタイムに消える。
| 選定項目 | 確認するデータ | よくある落とし穴 |
|---|---|---|
| パレットサイズ | 最大の対角線 | ターンテーブルにオーバーサイズが載らない |
| 処理能力 | ピークのパレット/時 | 理論値を実力と思い込む |
| フィルム品質 | ゲージ、伸長収率 | 高プレストレッチに安物フィルム = 切れ放題 |
| 荷物の特性 | 重量、倒れやすさ | 重い荷物をターンテーブルで振り落とす |
ケーススタディ:プレストレッチ更新でフィルム40%削減
背景:中国東部の食品DC——出荷600パレット/日。以前は手巻き:月12ロール(1ロール1,500 m)、フィルム代は月約$3,700、巻き品質は作業員の腕任せ、輸送ダメージのクレームは絶えなかった。
対策:250%プレストレッチのターンテーブル包装機を2台(1台約$9K)、標準パターン化(底部3巻き + 中間2巻き + 上部2巻き + 拭き上げ)、23 µmキャストフィルムに切り替え。
結果:月間のフィルムが12ロールから7ロールに;月約$1,500の節約——年$18K;輸送ダメージのクレームは60%減;投資$18K、12か月以内にペイバック。パレットの周りを回る作業から解放された作業員は積み込みに配置転換——労働力の無駄はゼロだ。
落とし穴
- 安物フィルムを高プレストレッチと組み合わせるな:フィルムのゲージと伸長収率は機械に合わせること。切れる格安フィルムは1回の停止で10分を食う——1日5回の切断で節約は吹き飛ぶ。
- テンションをかけすぎるな:過度なプレストレッチのテンションは段ボールを潰す、特に低密度の軽い貨物(抛貨)は要注意。中テンションから始め、傾斜テストに合格すれば十分だ。
- ターンテーブルの耐荷重はよく確認:「2トン」のターンテーブルを1.8トンで連続運転すると軸受の寿命は半減する。容量は実際の最大重量の1.5×でサイズを決めること。
- メンテナンス = ローラーの拭き掃除:プレストレッチローラーに付いたフィルム残渣とホコリは伸長率を劣化させる。週5分の拭き掃除——サボるな。
まとめ
ストレッチ包装機の選定は一言で言える:プレストレッチ率が支出を決め、巻きパターンが荷崩れを決める。 250%のプレストレッチは多くの倉庫のスイートスポット。ターンテーブル式かロータリーアーム式かはパレット重量と処理能力で選び、フィルム品質は機械に合わせること。数千ドルの機械が年間数万ドルのフィルムを節約する——ペイバックが最も速く、異論の出にくい自動化投資だ。作業員にフィルムのロールを持たせてパレットの周りを回らせるのは、もうやめよう。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。