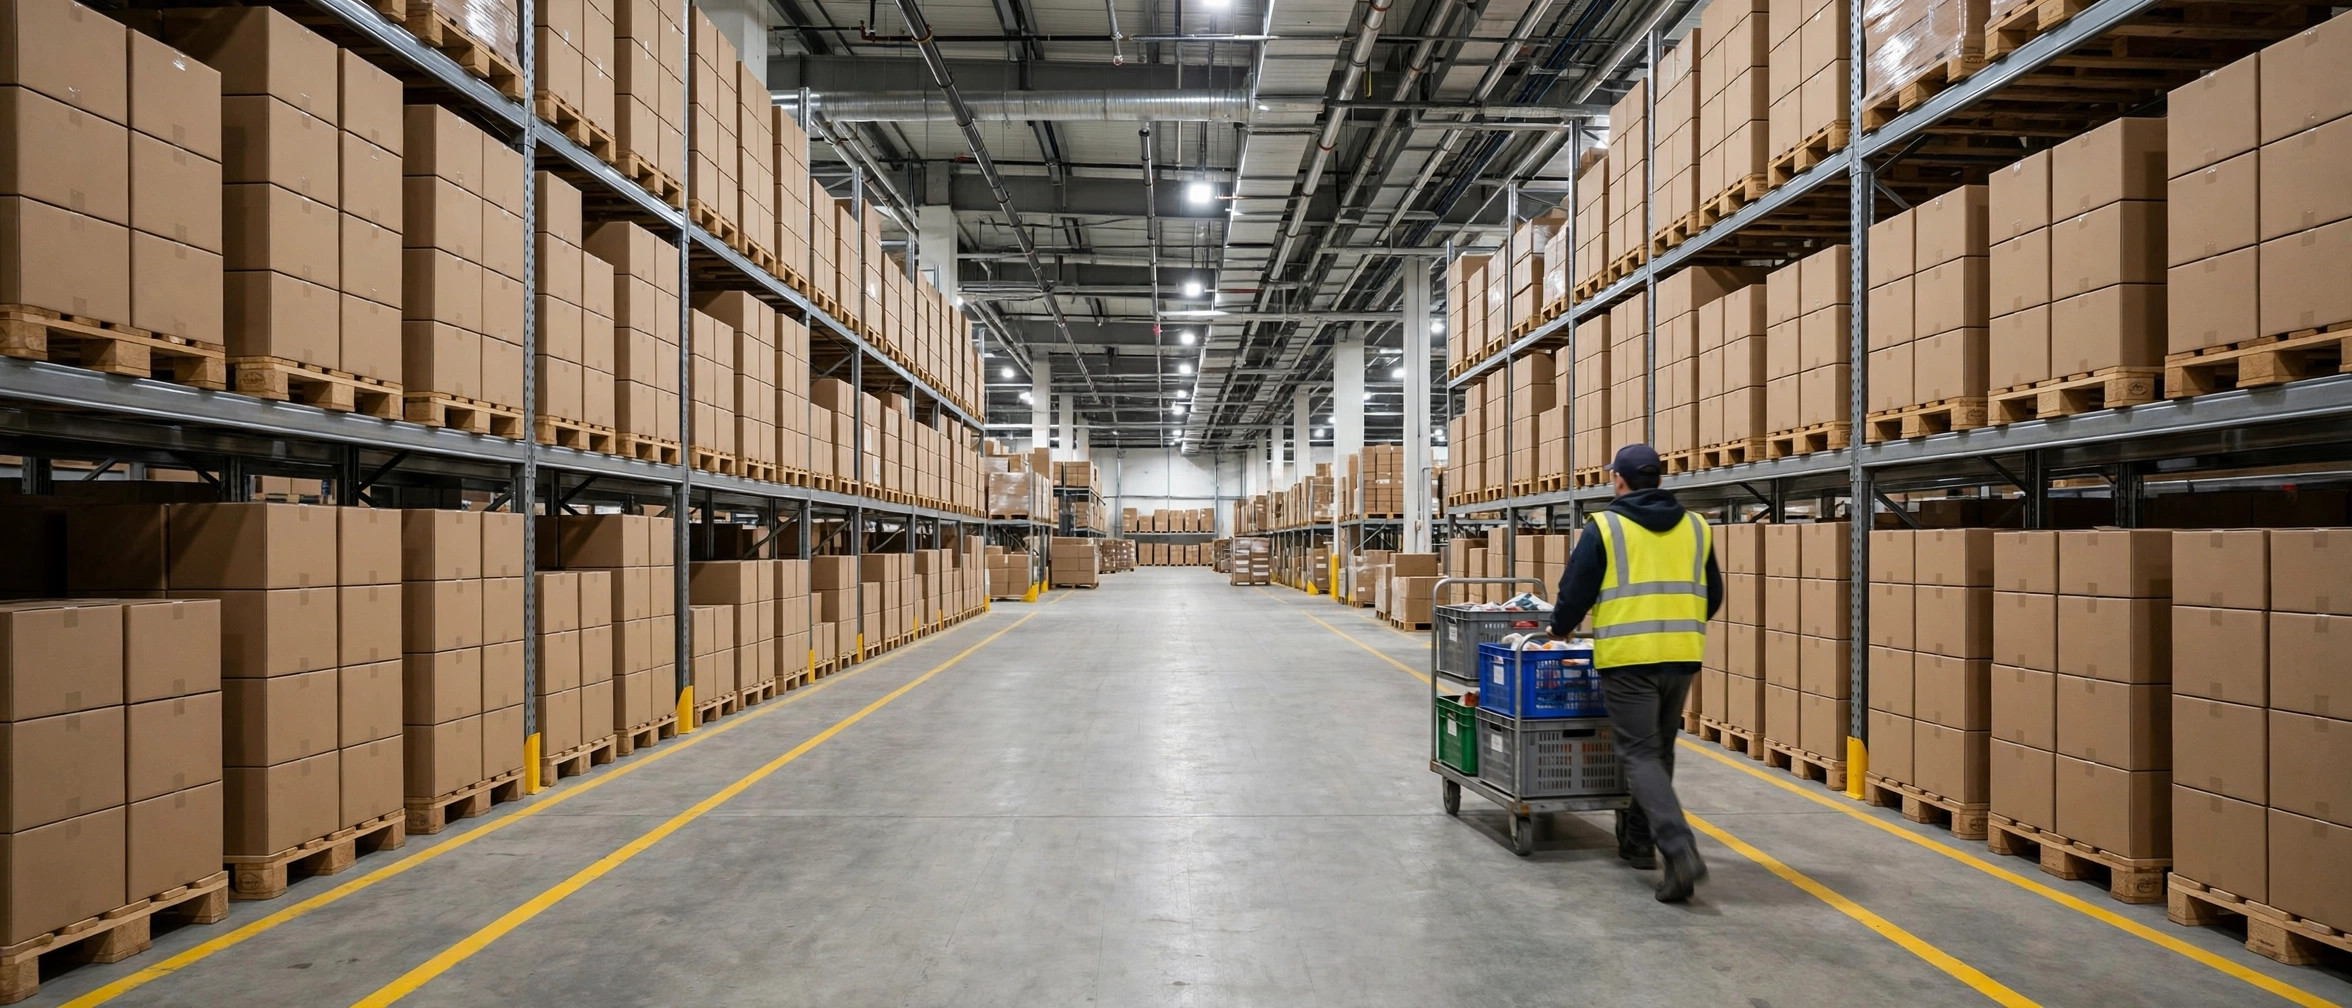
結論を先に言います。1日の出荷が3,000件に満たない倉庫なら、ピッキング動線のルーティングにこだわるのはやめましょう。ABCスロット配置を正しく直して、売れ筋商品を出荷ドックの隣に移す——これでS字型とリターン型の議論の10倍のリターンが得られます。動線の最適化が本当に元を取るのは、1日おおよそ5,000件を超え、ピッカーがシフトごとに6マイル以上(概算・実測)を実際に歩いている倉庫です。
この歩行距離は勘ではありません。移動時間はピッキング労働時間全体の半分以上(概算・実測)を食い尽くします——ほとんどの倉庫で最大のコスト項目であり、歩行がどのレポートにも載らないせいでマネージャーが見て見ぬふりをする項目です。でも、ソフトウェアベンダーが教えてくれない真実があります。ルーティングパターン自体は、問題のせいぜい3分の1。SKUをどこに置くかが残りの3分の2です。20,000平方フィートの建屋で通路長130フィートなら、S字型とリターン型で1件あたりの差は30秒以内(概算・実測)に収まります。一方、遠くの隅に埋もれた売れ筋SKUは、ピッカー全員に毎回余計な往復を強います。1日2,000件なら、それだけで2.5マイル(概算・実測)の無駄歩きです。2018年、私はカリフォルニア州オンタリオの80,000平方フィートの3PLでコンサルをしていて、オペレーションマネージャーが動線最適化モジュールに60,000ドルを投じようとしていました。私は止めさせて、上位200SKUの販売速度データを取り、建屋をABCクラスで再スロット配置しました。2週間後、労働生産性は12%(概算・実測)向上し、誰もアルゴリズムの話をしなくなりました。
共通言語にするため、用語をざっと定義しておきます。
S字型——トラバーサルとも呼ばれます——は畑を耕す方式です。ピッカーは通路の一端から入り、他端から出て、建屋を通路ごとに掃くように回ります。驚くほどシンプルで、教育コストはほぼゼロ。新人は昼には戦力になります。通路が短く(私の判断では200フィート未満)、ピッキング密度が高い倉庫に向きます。通路1往復で自然と8〜10ライン(概算・実測)取れるなら、無駄な移動は出ません。弱点は通路の長さです。260フィートの通路で、遠端に2ラインある注文を取ると、2点の商品のために520フィート歩くことになります。
リターン型:通路を歩き切らず、半分で折り返します。通路が長く、注文がまばらな倉庫に向きます。前半分に3ラインだけなら、奥の壁まで歩く理由はありません。代償は折り返しそのものです。ピッキングカートの切り返しは問題ありませんが、満載のパレットジャックを10フィートの通路で1日に何十回も切り返すのは、腰と時間を削ります。リターン型を決める前に、回転半径を測ってください。
ゾーンリレー:建屋を4〜6ゾーンに分け、ピッカーが1人1ゾーンを担当し、トートを下流へ受け渡して注文を完成させます。いわば大リーグの方式で、個人の歩行距離を半分以上(概算・実測)削減できます。代償は合流エリアです。全トートが検品・梱包のための1つの集約ポイントを通過するため、実質的に工程が1つ増え、そこに人を張る必要があります。
まず自社建屋の条件を押さえる
パターンを選ぶ前に、3つの問いに答えてください。通路の長さは? 各ウェーブの密度は? 1日の件数は? 200フィート未満の通路でウェーブが密ならS字型、考えすぎは不要です。200フィートを超える通路でピッキングがまばらならリターン型が勝ち、ピッカーは通路に入る前にピッキングリストを確認すべきです。中間点より奥に何もなければ、そこまで歩く必要はありません。1日8,000件を超え、同じウェーブに6人以上のピッカーが入る規模——そこで初めてゾーンリレーが元を取ります。
古典的な失敗は、小規模倉庫が大規模倉庫の真似をすることです。1日2,000件の建屋を4ゾーンに割ると、1ゾーンあたり500件。ピッカーはゾーン内で仕事を待ってうろうろし、合流ステーションは暇になります。50,000平方フィートの倉庫を無理やり6ゾーンにした例を私は見たことがあります。閑散期、ゾーンは半日を他ゾーンからのトート待ちで過ごし、生産性は素直なS字型より15%(概算・実測)低く回っていました。
パターンを切り替えるタイミング
ルーティングは一生の決断ではありません。物量やSKU構成が変わったら、計算をやり直します。私が見ている3つのシグナルのうち、1つでも当てはまれば動線の引き直しに値します。
最も多いのは、通路が長くなる、あるいは注文が薄くなるケースです。S字型の建屋が200フィート超の通路に延びた、あるいはウェーブ密度がスロット配置済みロケーションの15%(概算・実測)を下回った——通路1往復あたり5ライン未満なら、リターン型に切り替えます。テストは粗いですが正直です。1週間分のピッキング伝票をサンプリングし、通路移動のうち空移動が何割だったかを測ります。3分の1(概算・実測)を超えたら、パターンを変えます。
もう1つは、人が本当に疲弊しているケースです。ピッカーが1日7.5マイル以上(概算・実測)歩いていて、物量が1日8,000件超——そこまで来たらゾーンリレーを真剣に検討すべきです。オンタリオの倉庫は2019年に切り替えました。ピッキングラインあたりの秒数は45秒から28秒に下がり(概算・実測)、合流ステーションに1人増員し、労働生産性全体は約18%(概算・実測)上がりました。ただし季節に注意——あれはピーク期の数字です。ピーク後に物量が40%(概算・実測)落ちると、合流ステーションは半分暇になり、2ゾーンに戻されました。ゾーンリレーはピーク用とオフピーク用の計画を両方用意して運用してください。年間通して1パターンは間違いです。
そしてSKU構成が急変するケースです。大口顧客を獲得してロングテールSKUが2,000増えれば、密だったS字型ルートはほぼ空移動になります。リターン型に切り替えるか、新SKUを専用ゾーンに切り出します。逆も同じです。SKU数が減って注文が密になれば、リターンをS字型に戻して、節約したUターンを丸ごと利益にできます。
ゾーンリレーが本当に壊れる場所
ゾーンリレーはホワイトボード上では美しく、現場では壊れます。システムだからです——弱い環が1つあれば、ライン全体が遅れます。私がよく見る3つの故障モードを紹介します。
リレーが詰まる。上流ゾーンが下流ゾーンを追い越し、トートが合流点に溜まり、下流のピッカーは上流からのトート待ちになります。対策は地味です。2時間ごとに各ゾーンの滞留を確認し、速いゾーンから遅いゾーンへ人を移します。ゾーンが自然にバランスし続けるとは決して思わないこと——SKU構成が1回変われば、バランスは崩れます。
売れ筋SKUがゾーンをまたぐ。ゾーンAに置かれたベストセラーは、ゾーンBとCが1日中Aから「借りる」状態になります——ゾーンは紙の上だけの存在です。売れ筋商品は出荷ドックにぴったり付いた専用のベロシティゾーンにまとめ、他ゾーンのものにはしません。そこのピッカーは通常ゾーンの約2倍の速度(概算・実測)で回ります。触るものがすべてベストセラーだからです。
受け渡しに標準がない。下流へ送る前にトートを封緘するのか? ラベルはどちら側に貼るのか? 例外品はどこへ行くのか? SOPに明記がなければ、下流のピッカーは全員、トートごとにラベル探しで1分を燃やします。1日3,000トートなら、テープ読みに50時間(概算・実測)の労働が消えます。ショート(不足出荷)もおよそ2倍になります(概算・実測)。どのゾーンが商品を失くしたのか、誰も言えないからです。
月曜朝の行動:昨日のピッキング伝票20枚を印刷し、建屋レイアウト上に歩行ルートをなぞります。ウェーブごとに1枚。同ウェーブが同じ通路に3回以上入っていたら、まだルートの再設計は不要です。最も頻繁にピックされるSKU上位3つを、出荷ドックから30フィート以内のスロットに移し、1週間後にルートをなぞり直して総移動距離を比較します。この演習はタダです。そして本当の問いに答えてくれます。必要なのはもっと良い歩行パターンか、それとももっと良いスロット配置か? ほとんどの倉庫にとって、答えはスロット配置です。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。