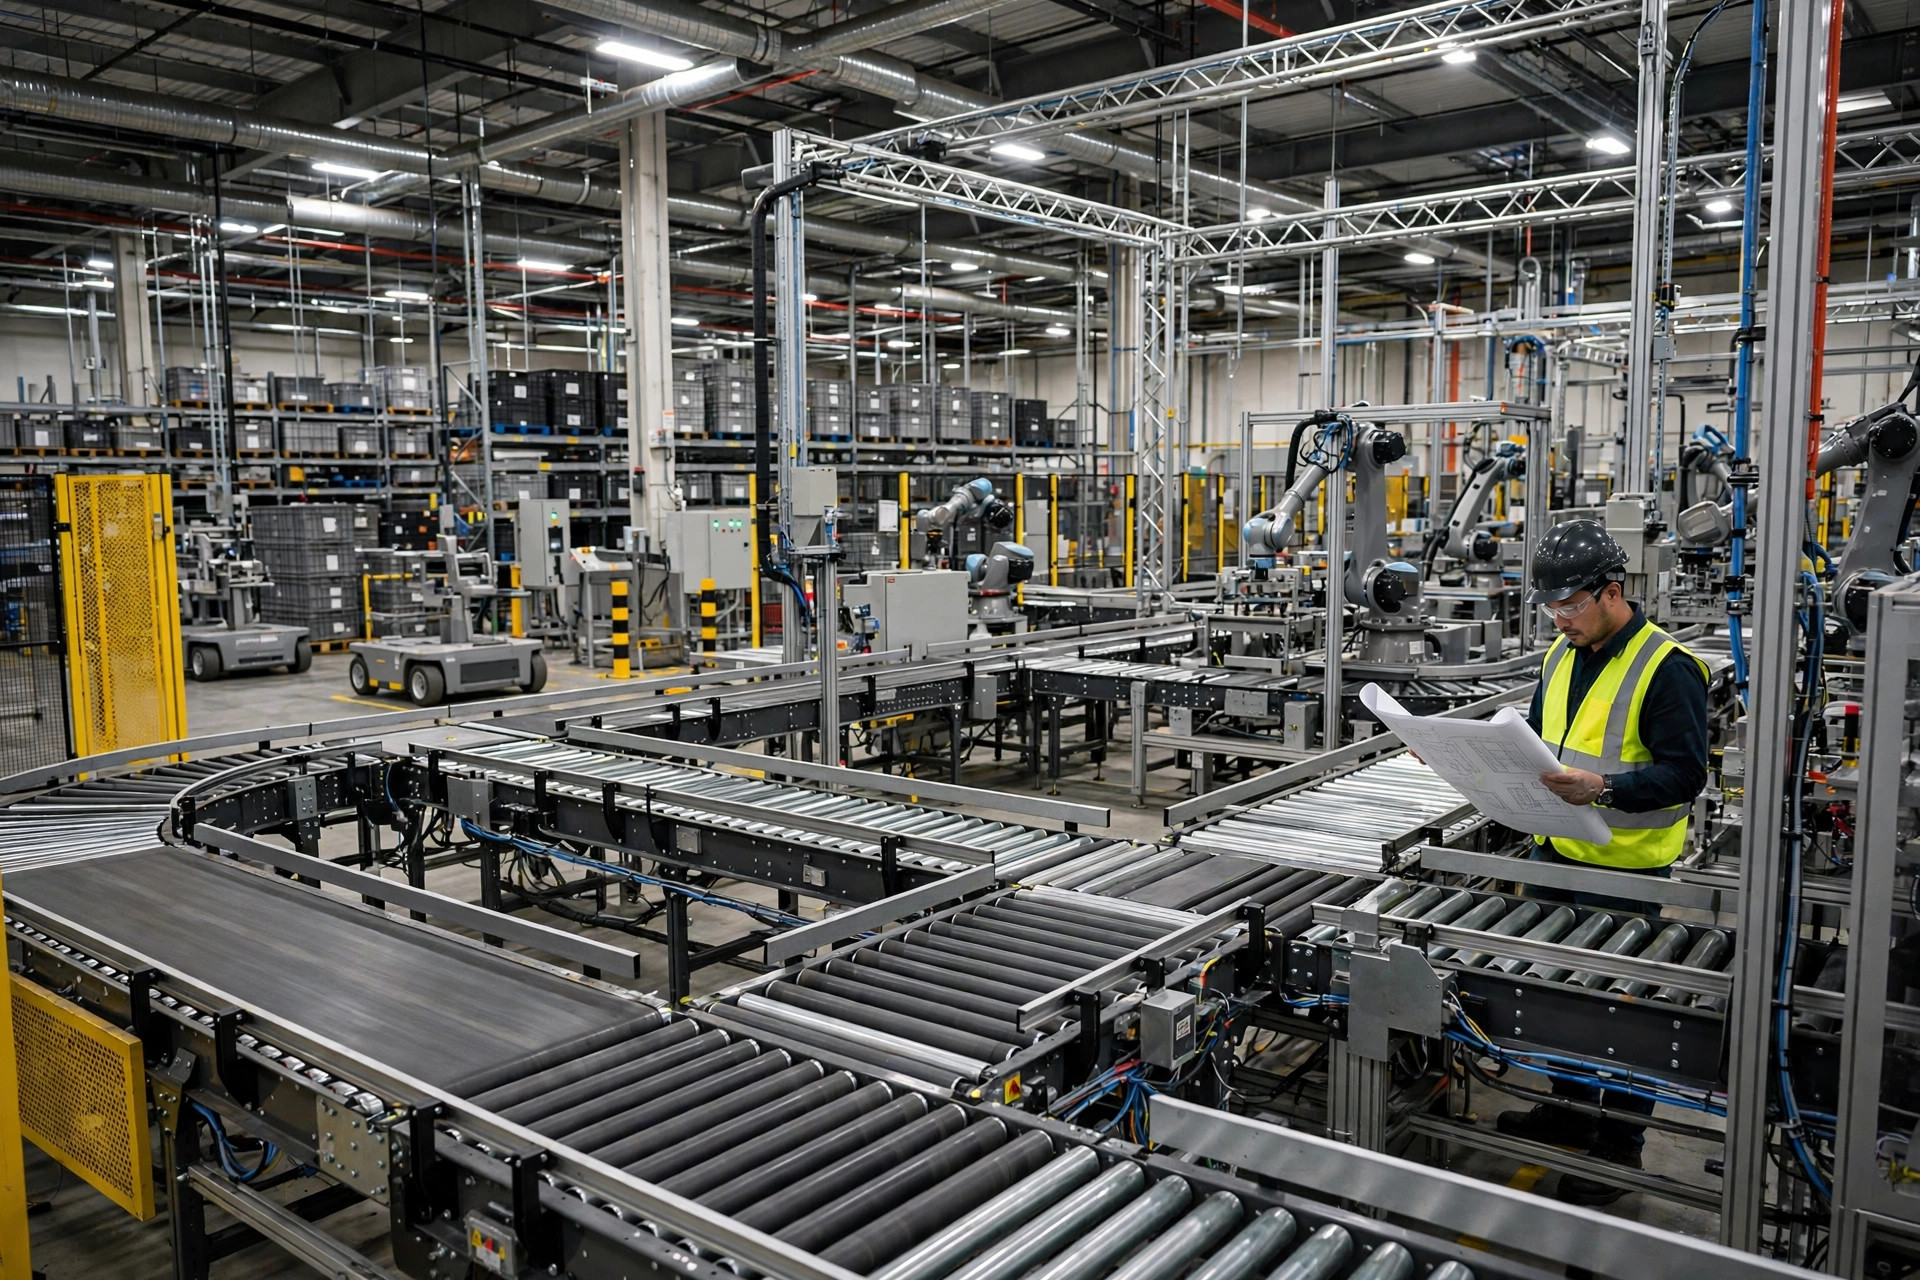
ピック・アンド・パスを 4x100m リレーレースだと考えてみてください。注文はバトンです。Zone 1 から Zone 2、Zone 3 へと移動し、各ピッカーは自分のレグだけを走ります——自分のゾーンの SKU をピックし、次のランナーにトートを手渡します。エレガントに聞こえますね。しかし、リレーチームを殺すものは何でしょう?落としたバトンの受け渡しです。倉庫でも同じです:あるゾーンのタクトタイムが遅れると、注文全体がルートの途中で停滞し、後続がすべて列を作ります。
ピック・アンド・パスはどう動くか
原則はシンプルです:SKU の回転速度や製品カテゴリに応じて倉庫をピッキングゾーンに分割します。注文はトートに乗ってピッキングパスに沿って移動し、各ゾーンを順番に通過します。ピッカーは自分のゾーンに留まり、自分の SKU だけをピックして、トートを下流へリリースします。トートが全ゾーンを通過すれば、注文は完成してそのまま出荷パック工程へ進みます。
自動車の組立ラインとして理解できます。車はステーション 1 からステーション 10 へ移動し、各ステーションは自分の部品だけを取り付けます。車は止まらず、作業者は動かず——作業だけが流れます。
他の二つのモデルとの違いを、それぞれ一言で言うと:クラシックなゾーンピッキングは注文をゾーンに分割して並行ピックし、後で統合します——統合エリアがボトルネックです。バッチピッキングは、一人のピッカーが一度の行程で数十件の注文分の商品を取りますが、これは注文あたりの行数がごく少ないときに機能します。ピック・アンド・パスは「一つの注文が多くのゾーンを歩く」——注文自体が移動するので、統合工程がありません。統合を無くすことが最大の魅力であり、最大のリスクでもあります:あなたが取り除いたバッファこそ、タクトタイムの不均衡を隠してくれていたものなのです。
実例二つ:成功した倉庫と、詰まった倉庫
2023 年、広東省東莞のアパレル系 E コマース倉庫——約 3,500 SKU、日量 8,000 注文、注文あたり 2.3 行——は、統合工程つきの並行ゾーンピッキングを採用していました。毎午後、統合エリアが爆発し、誤出荷率は 10,000 件あたり 8 件に達しました。彼らは電動コンベヤーでトートを搬送する 四つのピック・アンド・パスゾーンに切り替えました。三か月後:生産性は 120 から 190 単位/時へ上昇し、六つの統合ポストが不要になり、誤出荷は 10,000 件あたり 3 件に減少しました。なぜうまくいったのか?アパレルの回転速度はゾーン間で比較的均一で、タクトタイムがバランスしました。プロジェクトリーダーは私に言いました:「ラインが動き出したら、トートは勝手に下流へ歩いていきます。私たちはピックするだけです。」
教訓となったのは、2024 年初めの浙江省の化粧品倉庫の例です:2,800 SKU、日量 5,000 注文で、同じプレイブックを真似しました。しかし注文行の 65% が人気商品ゾーン(Zone A)に集中し、Zone B と C にはほとんどピックがありませんでした。一週間もしないうちに破綻しました:Zone A のピッカーは押しつぶされ、トートは Zone A に滞留し、Zone B のピッカーは手持ち無沙汰になりました。スループットは旧システムを下回りました。タクトタイムが均一化するまで、Zone A を二つの並行ステーション A1 と A2 に分割する——最悪のボトルネックに急行レーンを作る——必要がありました。一言で言えば:SKU の分布がピック・アンド・パスの生死を決めます。速度に偏りのある倉庫に無理やり適用するのは、自分で交通渋滞を建設するのにお金を払うようなものです。
選定ライン:ピック・アンド・パス vs ゾーンピッキング vs バッチピッキング
インテグレーターに「最先端のモデルです」と売り込ませてはいけません。選定は三つの数字の組み合わせで決まります:注文プロファイル、SKU 分布、ボリュームのしきい値です。
| 項目 | ピック・アンド・パス | ゾーンピッキング(並行+統合) | バッチピッキング |
|---|---|---|---|
| 注文プロファイル | 注文あたり 2–6 行、SKU がゾーンにまたがる | 注文あたり多数の行、ゾーンを跨ぐ | 注文あたり 1–2 行 |
| SKU 回転速度の分布 | ゾーン間でバランス(最重要) | 関係なし、統合工程が吸収する | ロングテールで問題なし |
| 日量ボリュームのしきい値 | 日量約 3,000 件超で採算 | 1,000~5,000 で機能 | 5,000 件以上の小物・高頻度 |
| 労働構成 | 統合要員なし、ただし全ゾーンに要員が必要 | 統合工程は労働力のブラックホール | 最少人数 |
| システム要件 | WMS はゾーン順序リリースと渋滞アラートに対応必須 | 統合ロジックが堅牢であること | ウェーブロジックが堅牢であること |
私の判断ラインをはっきり言うと:注文あたり約 3 行、ゾーン間の SKU 回転速度がほどほどバランスし、日量ボリュームが 3,000 件超——ここがスイートスポットです。単一行の小物倉庫はバッチピッキングを選ぶべきです。SKU が極端に偏った倉庫は、まず ABC スロットの見直しをして、ピック・アンド・パスは保留にすべきです。この三つの条件を満たさずに無理やり導入すれば、渋滞で死ぬ可能性が高いでしょう。
「パス」の三つの方法:コンベヤー vs 手作業 vs AMR——投資計算
「パス」そのものには三つの実装があり、コストは桁が違います。
| 方法 | 速度/タクト | 投資規模 | 向き | 最大の落とし穴 |
|---|---|---|---|---|
| 電動コンベヤー | 0.5–1.0 m/s、連続流 | メートルあたり約 $200–400、全ラインで数万から | 日量 5,000 件以上、固定ピッキングパス | 一つの故障で全ライン停止、ルート変更は撤去を意味する |
| 手作業パス(カート/手渡し) | 人あたり約 80–120 トート/時 | ほぼゼロ | 日量 3,000 件未満、パイロット段階 | ゾーン間違いパス、トート紛失、見えない管理コストが高い |
| AMR/モバイルロボット | 台あたり約 60–100 トート/時 | 台あたり数万、システムで数十万 | 変わるパス、多階層 | スケジューリングアルゴリズムが全て、充電が稼働時間を食う |
計算してみましょう:80 メートルの電動コンベヤーを メートルあたり $250 とすると、設備費は $20,000、設置と制御を加えると $35,000–40,000 ほどになります。日量 8,000 件では、生産性を 120 から 190 UPH へ引き上げることでピッカー 4–5 人分が削減でき、回収は一年強で達成されます。しかし 日量 2,000 件では?人件費削減では $40,000 のラインを十年かけても回収できず、コンベヤーは半分空いたまま動きます。
だから言わせてもらいます:日量二千~三千件の小さな倉庫が、コンベヤーベースのピック・アンド・パスシステムを導入するのは、典型的なニセのニーズです——誰のためでもなく、ただ請求書を切るインテグレーターのためです。まずは手作業のパスとカートから始め、フローを実証して、ボリュームが正当化できる段階になってからコンベヤーの話をしましょう。順番を逆にすれば、お金を燃やすことになります。
反直感的な真実:ゾーンが多いほど速く死ぬ
本能は「ゾーンを細かくすれば専門化が進み、速くなる」と言います。間違いです。
ピック・アンド・パスにおけるシステムのタクトタイムは、最も遅いゾーンのタクトタイムに等しくなります。計算はこうです:4 ゾーンで、各ゾーンが渋滞しない確率が 95% なら、注文が全 4 ゾーンを並ばずに通過する確率は 0.95^4 ≈ 81%——五件に一件はどこかで並びます。8 ゾーンなら 0.95^8 ≈ 66%——三件に一件が詰まります。だから経験豊富なエンジニアはゾーンを 3~5 に抑え、新しいゾーンを開くのではなく、一つのゾーンに二人のピッカーを並行配置するのです。
覚えておいてください:ピック・アンド・パスが最適化するのはフローであり、分割の粒度ではありません。ゾーンは少ないほど安定し、劣っているわけではありません。「8 ゾーン、12 ゾーン」という提案には、まず渋滞確率の計算を求めましょう。
保守の落とし穴:ラインが止まれば、倉庫全体が止まる
第一に、コンベヤーの稼働率です。電動コンベヤーは MTBF が数万時間と謳われますが、ローラーモーターと光電センサーは消耗品です。予備品キャビネットに予備のモーターとセンサーがなければ、一度の故障で半日止まります。稼働率 99% のラインは素晴らしく聞こえます——300 日 × 16 時間 = 年間 4,800 時間、その 1% は 48 時間のダウンタイムです。ピークシーズンの 四十八時間は大規模セールを崩壊させます。受け入れ時に予備品リストを確定させましょう。
第二に、スキャンです。ゾーン読取点での読み逃しや二重読みは、トートのアイデンティティを壊します。私の鉄則:スキャン成功率は 99.9% 以上、読み取れなかったトートは自動で例外レーンに振り分けます。システムに「推測」させてはいけません。
第三に、WMS のウェーブリリースです。WMS が一度に放出しすぎて、仕掛品(WIP)がラインを詰まらせるとピック・アンド・パスは死にます。ベテランのパラメーター:ラインの WIP 上限はゾーン数 × 一つのゾーンの 10 分間のキャパシティです。これは調整可能でなければなりません——繁忙期と閑散期は同じ数字ではありません。
第四に、人です。一つのゾーンだけを担当するピッカーは、約 3 か月で停滞します——速度は上がり、そして下がります。ローテーションスケジュールは必須です。さもないと 六か月後に UPH カーブが垂れ下がります。ピック・アンド・パスでは、人が依然としてコアエンジンです。
結び:投資が報われたかどうかは、一つの数字に集約される
渋滞率——いずれかのゾーンで 5 分以上並んだ注文の割合です。稼働開始後の最初のひと月、週単位でチェックしましょう:5% 未満ならタクトタイムがバランスし、投資は正しかったと言えます。10% 超えですか?人員を増やすのではなく、戻ってゾーンと SKU スロットを見直してください。ゾーン設定が正しければ、ピック・アンド・パスは金のなる木です。間違えれば、建物の中で最も高価なボトルネック製造機になります。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。