数年前、65,000平方フィートの自動車部品倉庫を歩いたことがある。数万SKU、ほとんどが小物ピッキング。最初の5分で何かがおかしいと感じた。フォークリフトと梱包作業員が同じメインレーンを共有し、シフト交代のたびにお互いを避け合っていた。安全管理者はニアミス報告の束を増やし続けていた。根本原因はフロアプランに一目瞭然に描かれていた。梱包・検品エリアが建物のど真ん中にあったのだ。設計会社は「ピッキングとドックから等距離」と誇らしげに言っていた。
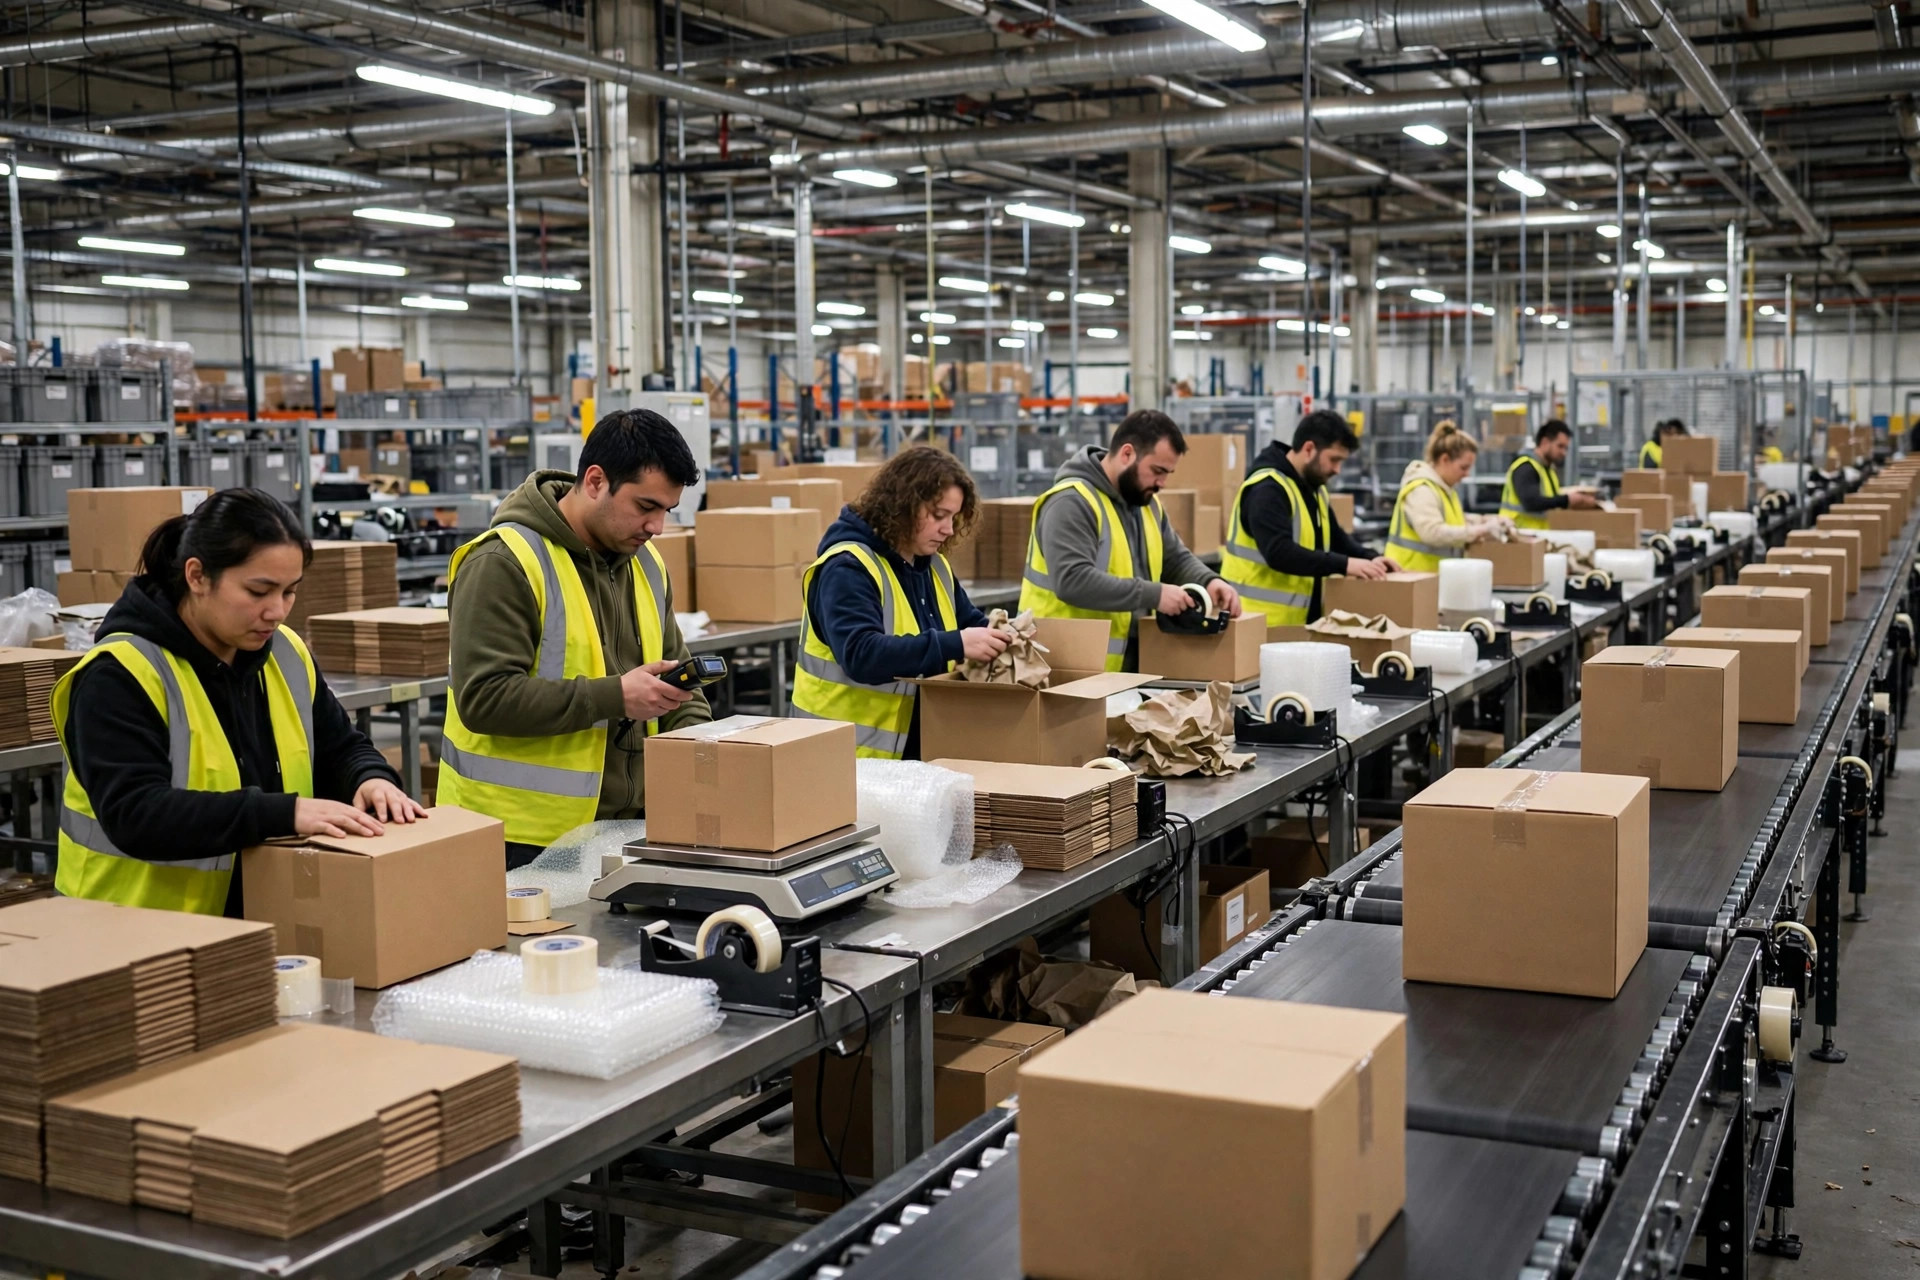
この倉庫は、あらゆるレイアウトプロジェクトが少なくとも一度は間違える問いを完璧に示している。梱包ステーションはどこに置くべきか。貨物はピッキングから、梱包・検品(検品・箱詰め・ラベル貼り)を経て、出荷ドックへ流れる。梱包エリアはその中継ステーションだ。ピッキング寄りに置けば、ピッカーの歩行は減る。ドック寄りに置けば、完成品の移動は減る。総距離は決して変わらない。変わるのは誰が歩くかといくらかかるかだ。計算を正しくやれば、答えは自ずと決まる。
ピッキングゾーン寄りに置く理由
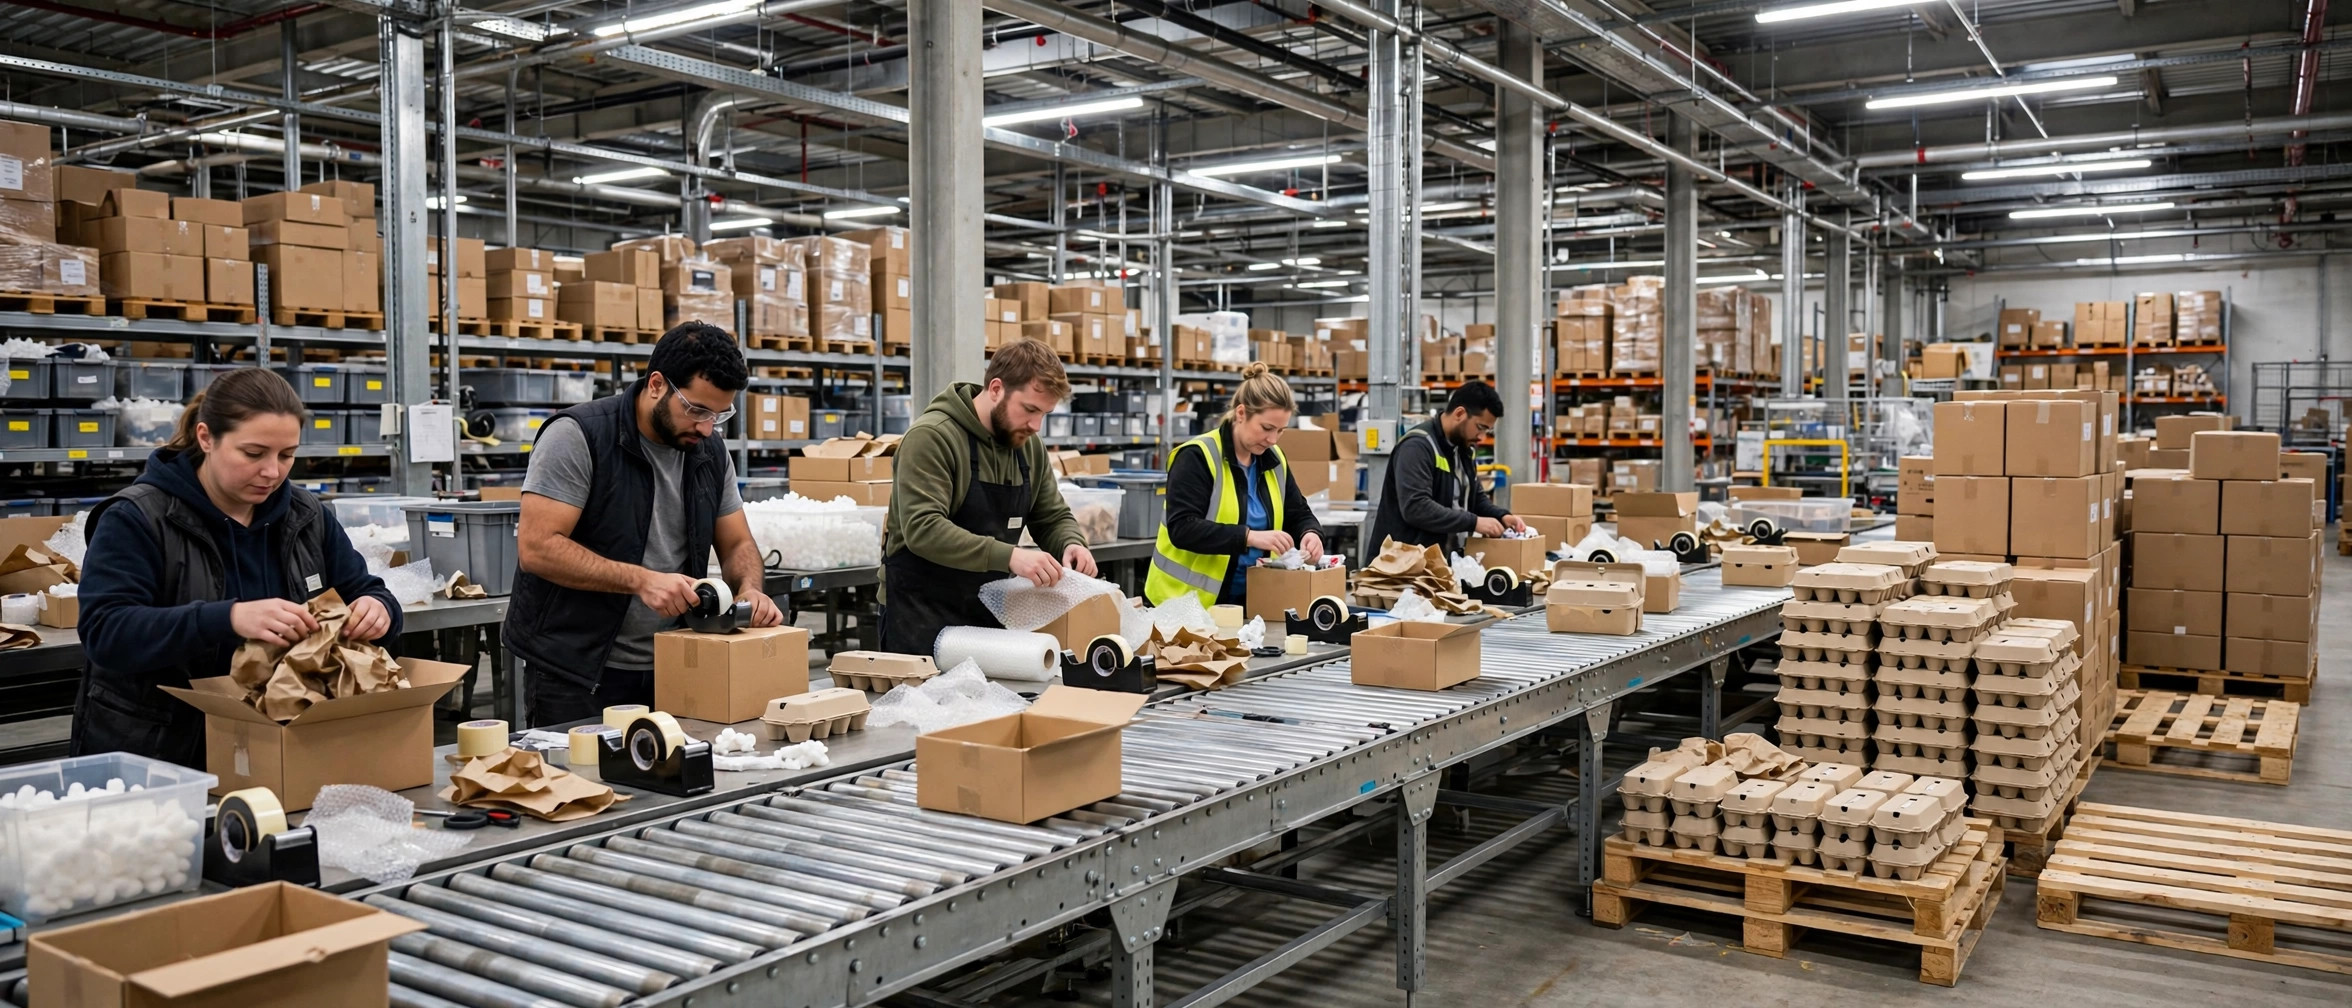
理由はシンプルだ。ピッキングは建物で最も歩く仕事だからだ。ピッカーは1シフトで数万歩を歩くのが当たり前であり、ピッキングの1回ごとに、貨物のカートを梱包エリアまで押してから次のラウンドを始める。梱包ステーションをピッキングゾーンにぴったり寄せれば、受け渡しはほぼゼロになる。
この論理が圧勝するオペレーションがある。小物・高ボリュームのECだ。 1日3,000オーダー、1オーダー3ユニットで計算してみよう。1オーダーはピッキングゾーンと梱包の間の往復1回だ。梱包エリアをピッキングに10メートル近づければ、1日あたり数万メートルの歩行が消える。節約した歩行はそのままピッキング能力に変わる。同じクルーで、同じ8時間に数百オーダー多くピッキングできる。
だが、みんながモデリングし忘れるコストがある。完成品のレグが長くなるのだ。梱包・ラベル済みのカートンは、フォークリフトやパレットジャッキでドックのステージングエリアまで運ばなければならない。距離が長くなればフォークリフトのサイクルが増え、梱包済みカートンは建物で最も破損しやすい貨物だ。そのレグを伸ばせば、破損率も一緒に上がる。
ルール1:オーダー量が多く、1オーダーあたりのユニット数が多いほど、梱包はピッキング寄りに置くべきだ。 ボトルネックがピッキング労働力なら、ピッカーの移動を節約することは金を節約することだ。
ドック寄りに置く理由
逆の陣営にも一理ある。梱包済みカートンは完成品であり、完成品を動かすコストはピッキング済み部品を動かすより高い。ピッキング済みのバラ貨物はカートやトートで柔軟に運べる。密封・ラベル済みのカートンは丁寧な取り扱いが必要で、キャリアやルートごとにステージングしなければならない。
「ドック寄り」が正解なのは2つの場合だ。第一に、パレット中心の出荷オペレーション。梱包済み貨物はそのままパレットに載り、フォークリフトがすくって終わり。梱包からドックまでの距離が短いほど、フォークリフトの空走りは減る。第二に、重くてかさばる貨物。平均ユニット重量が20〜30キロなら、ピッキングはすでにフォークリフトや電動パレットジャッキで行われており、「ピッカーの歩行距離」はそもそもボトルネックではない。ボトルネックは完成パレットの移動だ。
静かなスペースボーナスもある。ドック寄りの梱包エリアは、完成品用にドックのステージングゾーンを共有でき、床面積をかなり節約できる。1平方フィートごとに賃料がつく倉庫では、回収したスペースに数十パレット分のポジションを追加できる。
代償はやはり現実的だ。ピッカーは1オーダーごとに貨物を梱包まで運ぶため、歩行が増える。純粋な手動ウォークピッキングのオペレーションでは、その追加レグがピッキング生産性を直接削る。
ルール2:パレット出荷の比率が高く、貨物が重いほど、梱包はドック寄りに置くべきだ。 ボトルネックが完成品の移動なら、フォークリフトの走行を節約することは金を節約することだ。
真ん中に置いた倉庫
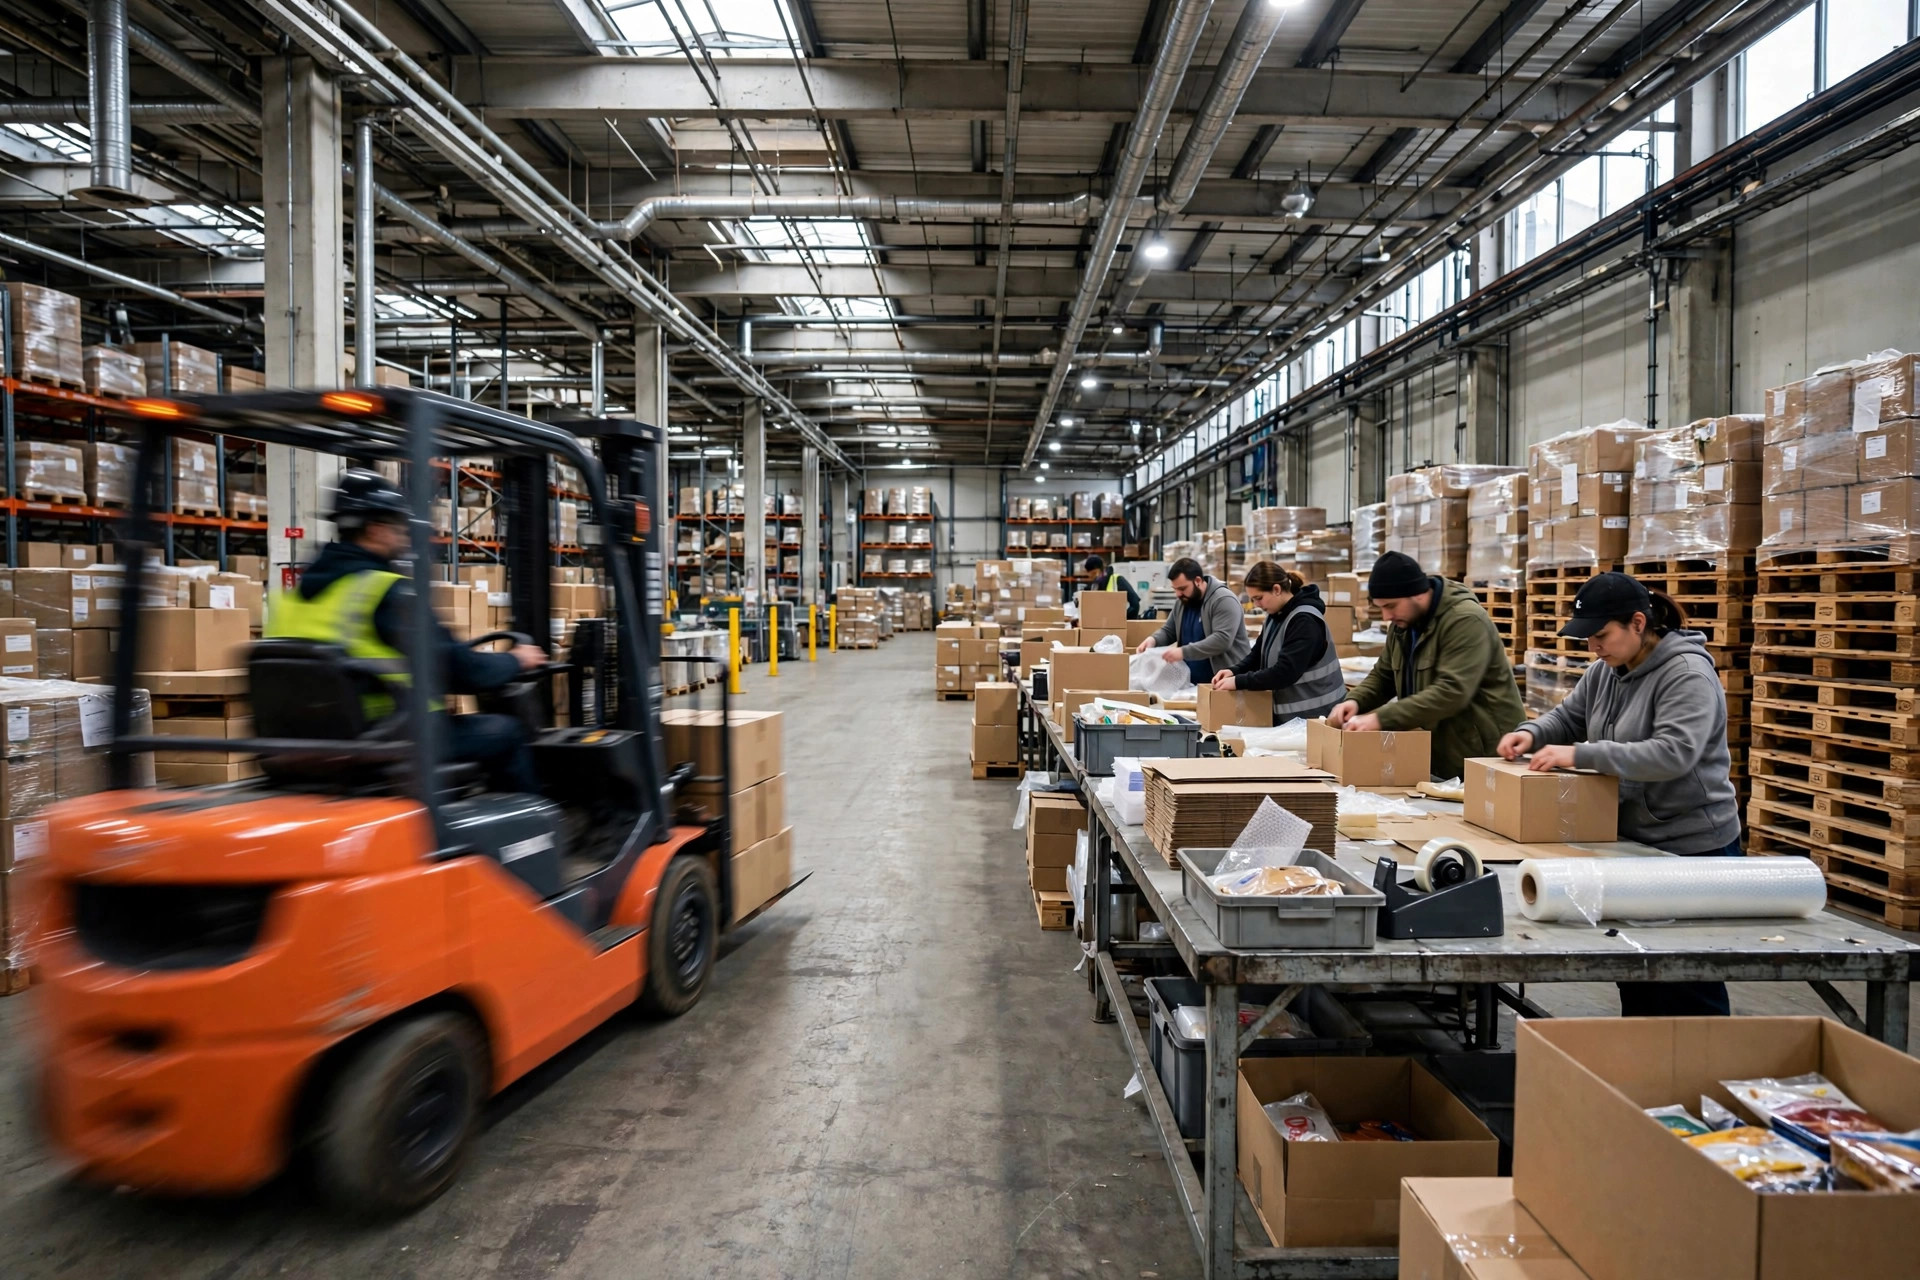
あの自動車部品倉庫の話に戻ろう。真ん中配置では、梱包エリアがどちらのゾーンにも接していなかったため、両方の移動レグが中途半端になった。さらに悪いことに、フォークリフトの主要動線が両端のドックへ向かう途中で、梱包台のすぐ前を通っていた。トートのカートを押す梱包作業員と、パレットを運ぶフォークリフトが同じレーンを奪い合った。ピーク時には1日2件の軽微な接触事故。完成パレットはすべて東か西へ振り分けなければならず、ドライバーは毎回「東ドックか西ドックか」と聞かなければならなかった。出荷スケジュールは大混乱だった。
修正には2週間の改修工事がかかった。梱包エリア全体を東ドックの隣に移し、ピッキングと梱包の間を専用のトートコンベヤでつないだ。ピッカーはトートをコンベヤに置き、貨物は自動的に梱包へ流れる。そのレグを歩く人はもういない。ピッキング能力は回復し、レーンの競合は消えた。代償は2週間の混乱とコンベヤ投資。フロアプランの段階で済ませていれば丸ごと節約できた金だ。
このプロジェクトから3つの厳しいルールが生まれた。第一に、梱包を真ん中に置くな。等距離とは、両方のレグに等しく悪いということだ。第二に、歩行者とフォークリフトの交通は物理的に分離する。ペンキの線ではなく、ガードレールで。第三に、レイアウトはピーク日のボリュームでストレステストする。日次平均ではダメだ。
配置の計算式:両方のレグをコスト計算し、高い方を優先する
実際に使える計算式を紹介する。2つの移動をコスト計算する。
レグ1:ピッキング側。 1日オーダー数 × ピッカーの平均往復距離 × 人件費係数。ピッキングゾーン中心から梱包エリアまでの直線距離を1.3倍する。実際の歩行ルートは必ず回り道になるからだ。
レグ2:完成品側。 1日の完成パレット数 × 梱包からドックまでの距離 × フォークリフトコスト係数 + 破損率上昇のコスト。フォークリフト1トリップの価格は、燃料だけでなく、人件費と設備の減価償却で計算する。
どちらのレグが高コストか、その方向に梱包エリアを寄せる。レグ1がレグ2を大きく上回るならピッキング寄り。レグ2がレグ1を大きく上回るならドック寄り。ほぼ同等なら、ピッキングからドックへの道のりの約3分の1の位置に梱包を置き、中間をコンベヤや牽引カートでつなぐ。歩くのは人ではなく機械に任せるのだ。
直感を養うための具体例。ECサイトを例に取ろう。1日2,000オーダー。候補地A(ピッキング寄り)はピッキングゾーン中心から15メートル。候補地B(ドック寄り)は60メートル。Aを選ぶと、1オーダーあたり約60メートルのピッカー歩行を節約できる(往復45メートル × 回り道係数1.3)。オペレーション全体で1日約120,000メートルだ。歩行ペース時速4kmなら、1日30人時間の節約になる。Bを選ぶと、1日80パレットの完成品について1パレットあたり約45メートルのフォークリフト走行を節約できる。フォークリフト速度時速8kmでは1人時間にも満たない。勝負にならない。ピッキング寄りが圧勝だ。ピッキング能力向上による残業削減を数える前から、だ。
逆に、重量部品の倉庫で考えてみよう。1日300オーダー、平均40キロ。ピッキングはすでに機械化されており、歩行は制約ではない。1日120完成パレット。今度は完成品のレグが支配的になり、ドック寄りが勝つ。
建設時の仕上げ3点。梱包エリアの上部には十分なクリアハイトを確保し、将来のコンベヤやロボットアームが収まるようにする。梱包の隣には約20%のフレックススペースを確保し、ピークシーズンに解体なしで作業台を増やせるようにする。そして梱包エリアは独立して照明する。検品ステップの照明が悪いと、誤出荷率が静かに上がっていく。もう一つ。コンベヤが入れば、配置の感度は急激に下がる。機械は歩行を気にしない。人は気にするのだ。
一文で言う結論:オーダー量が多く、1オーダーあたりのユニット数が多く、手動ピッキングなら、梱包はピッキングの隣に。パレット出荷、重量貨物、完成品ハンドリングがボトルネックなら、梱包はドックの隣に。迷ったら、両方のレグをコスト計算して高い方に寄せ、真ん中にだけは置くな。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。