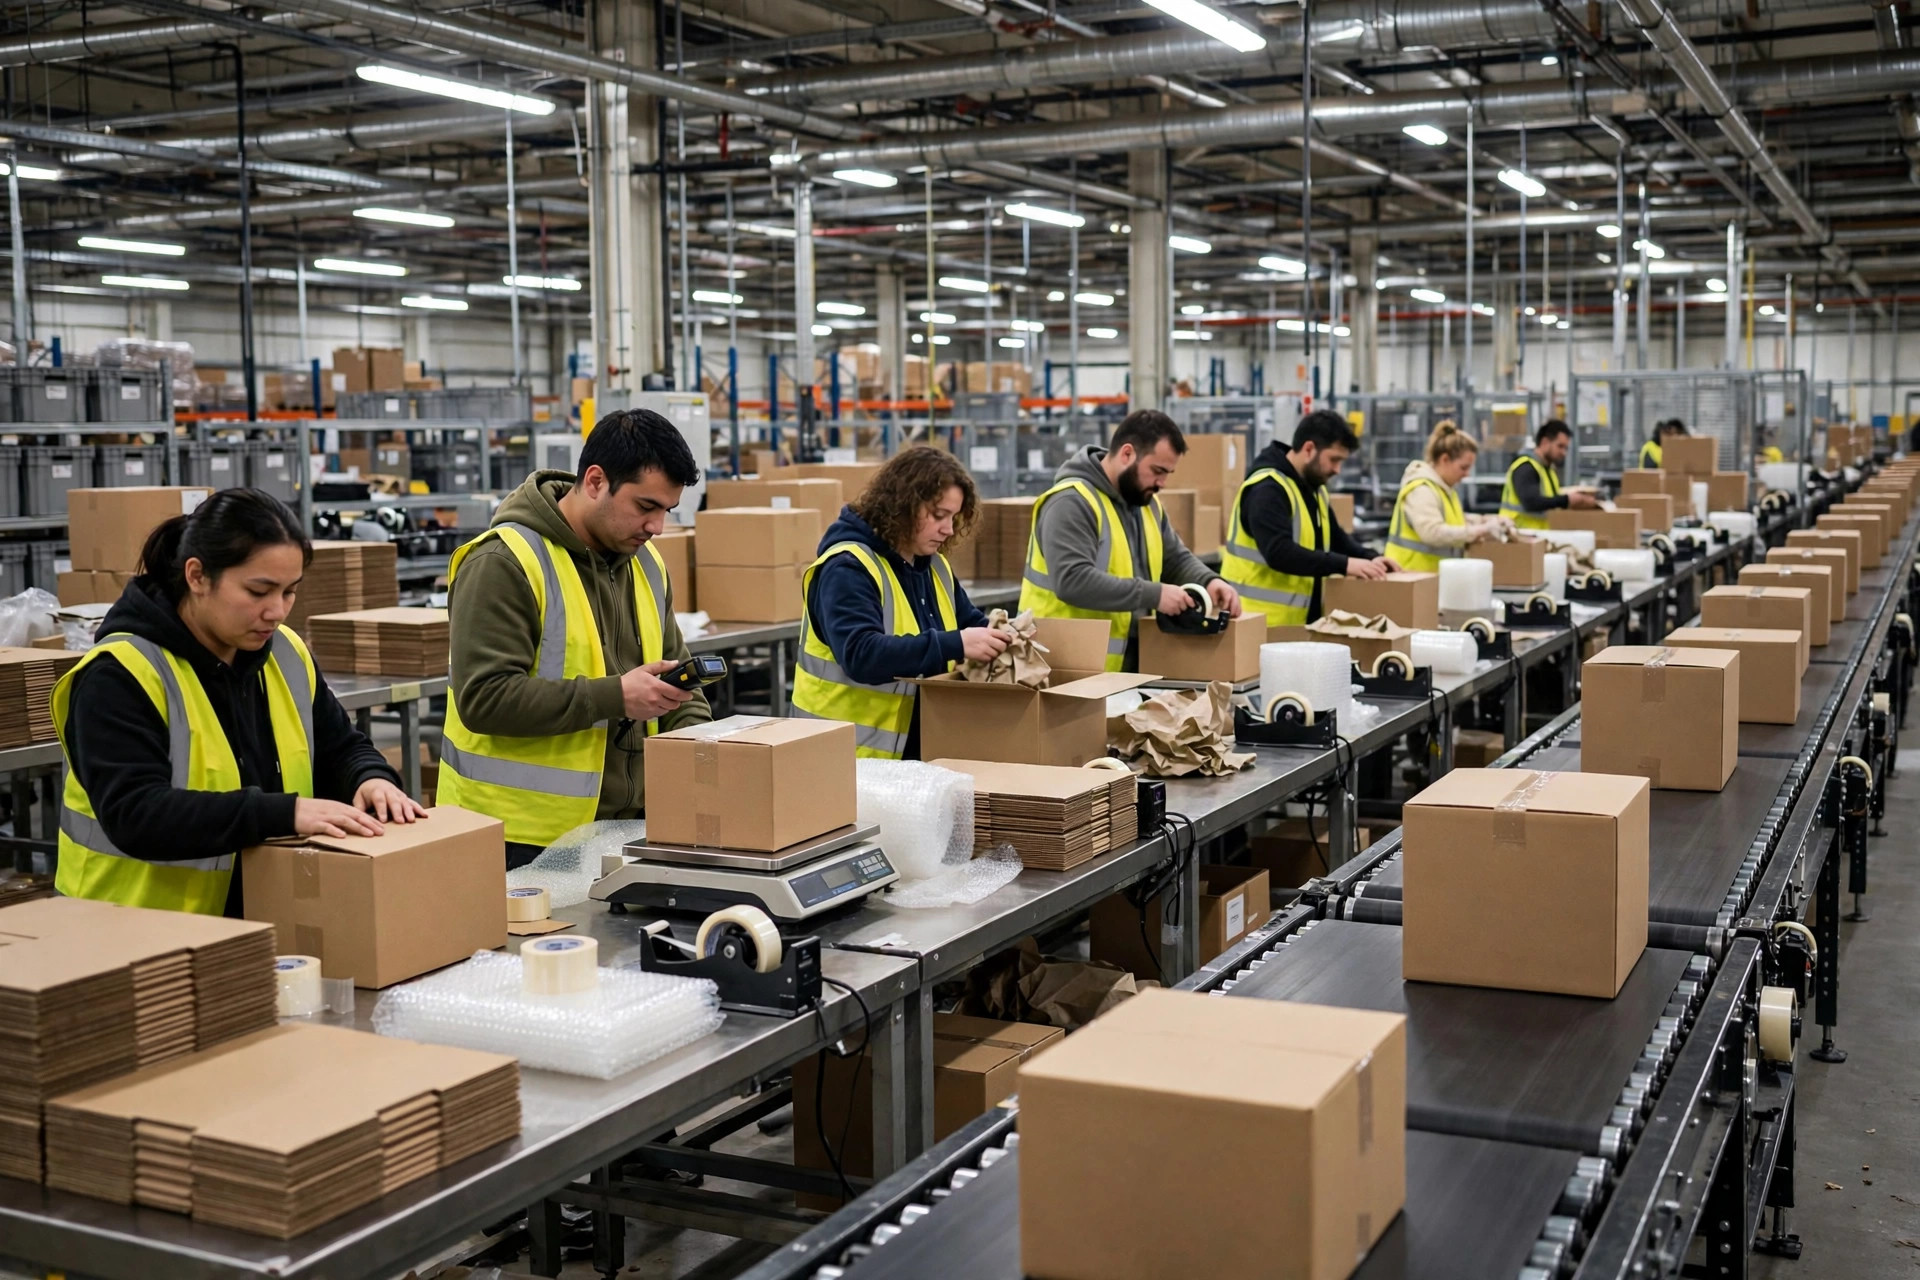
先月、私はカリフォルニア州オンタリオにある3PL倉庫 — 約80,000平方フィート — に入った。ちょうど2024年11月の繁忙期が始まろうとしていた頃だ。オーナーは梱包エリアが「いつも人手不足だ」と言い、梱包作業員をあと4人雇いたいと言った。私はすぐには答えなかった。手にカウンターを持ち、30件のオーダーにわたって一人の梱包作業員に同行しながら、梱包ゾーンに30分立ち続けた。
1件のオーダーはこうだった。作業台で箱に梱包し、5歩運んで検品スキャンステーションへ。スキャンして、さらに4歩運んでフロアスケール(床置きはかり)へ。計量して、今度は6歩運んでラベルプリンタへ。ラベルを貼り付け、作業台まで歩いて戻る。15歩。歪んだ小さな三角形だ。30件のオーダーで私は400歩以上を数えた — その半分以上は、本来離れているはずのない3つのステーション間で箱を運ぶのに費やされていた。
私は採用を見送るよう言った。この3点を一つに統合してから、人員の話をしよう。
梱包は、倉庫の中で最も軽視されている工程だ。ピッキングにはWMSがつきっきりで面倒を見てくれる。だが検品・計量・ラベル貼付はどうか? ほとんどの現場では、ここに作業台、あそこにはかり、コンセントのあった場所にプリンタ、という配置に落ち着いてしまう。作業員は1日に何千回も体をひねり、持ち上げ、歩く。その一歩一歩がお金だ — 比喩ではなく文字通りに。
まず測る:足は嘘をつかない
動線改善の第一歩は図を描くことではない。測ることだ。私の道具は恥ずかしいほどローテクだ。巻き尺、カウンター、そしてスマホのストップウォッチ。
まずスパゲッティ図から始める。紙に梱包エリアを描き、1人の梱包作業員に20〜30件のオーダーで同行し、歩いた区間ごとに線を引く。描き終えたら、紙の上で最も線が密集している部分がボトルネックだ。あのオンタリオの倉庫では、最も太い結び目が検品ステーションとラベルプリンタの間にあった — 純粋なムダの6歩で、インクが紙を裏抜けるまで何度も描き重ねられた。
次に歩数を数える。健康な梱包作業員の歩数は1オーダーあたり8〜12歩だ。15歩を超えたら、問題があるのは人ではなくレイアウトだ。1件のオーダーを最初から最後まで追う — 空のカートンを手に取るところから、密封・ラベル貼付済みの箱をコンベヤに押し出すところまでだ。1〜2件では足りない。人は見られているとわかると行動を変える。最低20件は追い、平均を取る。
次に工程の時間を測る。検品・計量・ラベル貼付では、真の時間泥棒は歩行ではないことが多い。探すことと待つことだ。正しいラベルのロールを探し回り、プリンタがラベルを吐き出すまで4秒待ち、はかりがゼロに戻るまで3秒待つ。待ち時間だけで1オーダーあたり7秒を溶かす倉庫も見たことがある。1日2,000件なら、ほぼ4時間が立ち尽くして消える。
測ってしまえば、ボトルネックがどこにいるのか本当にわかる。足なのか、手なのか、設備なのかだ。たいていの管理者は推測する。推測するな。
3工程を一つの動作に:すべてを手の届く範囲に
この改善全体は一文に要約できる。検品・計量・ラベル貼付は、すべて一つの旋回半径の中で行われなければならない。
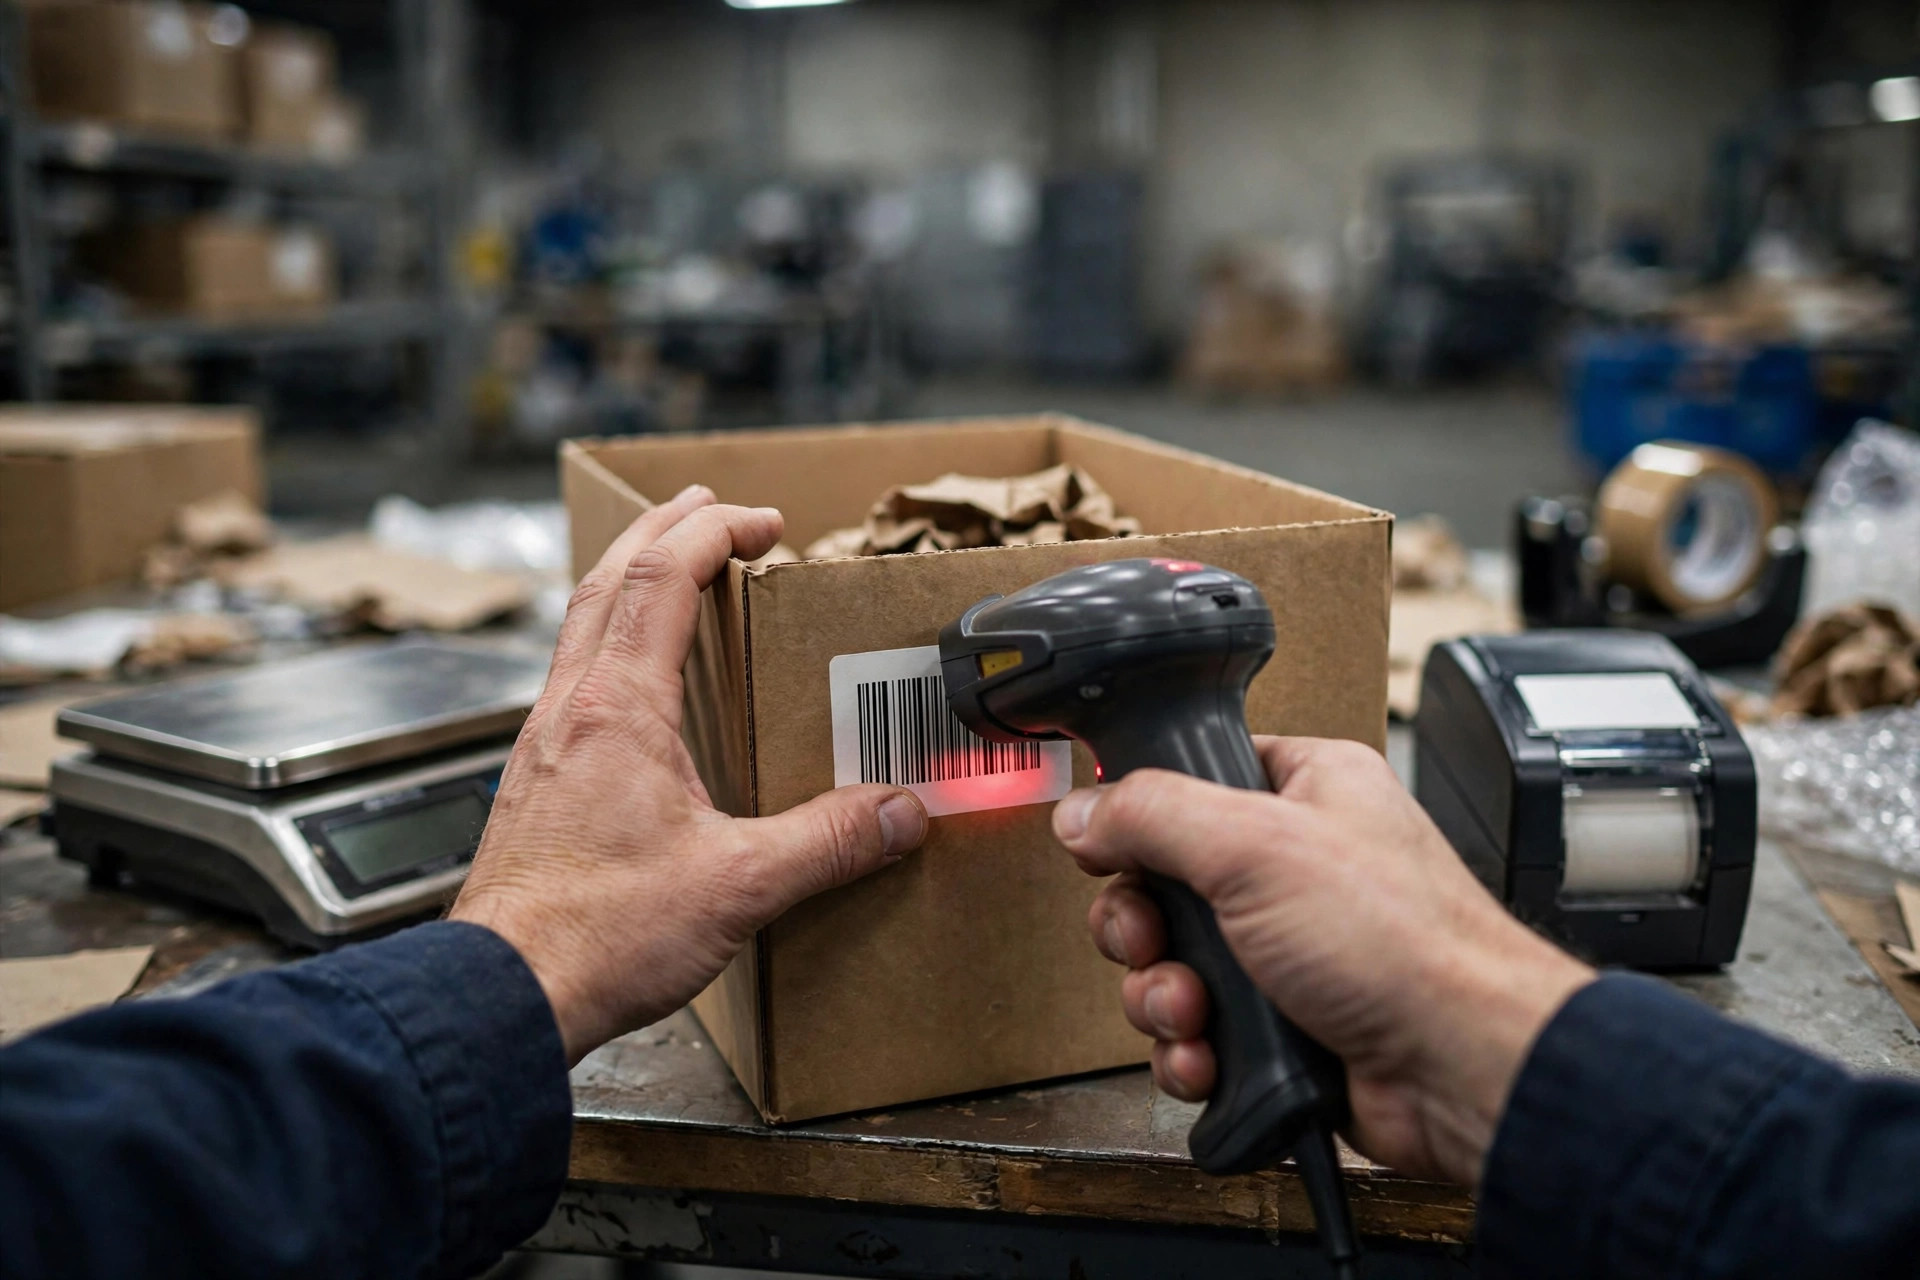
実用的な形はU字型の梱包作業台だ。梱包作業員はU字の中央に立つ。左側には固定マウントのスキャンガン — 持ち上げることも置くこともない。正面には埋め込み式のはかり、その表面は作業台とツライチで、カートンを持ち上げるのではなく滑り込ませる。右側には肘の高さにラベルプリンタ、排出口は作業員側を向き、ラベルを引きちぎってそのまま箱に貼る。動線はこうなる。梱包し、カートンをはかりに滑り込ませてスキャン(重量がそのまま検品になる)、ラベルを引きちぎって貼り、押し出す。4つの動作だ。足はほとんど動かない。
成功を分ける細部がいくつかある。
はかりは必ずラベルより前に置く。順序を逆にしてはいけない — ラベルに印字される重量ははかりの読み取り値から来る。先にラベル、後に計量にすると、ミスマッチはすべてやり直しだ。かつて「便利だから」とプリンタをはかりの前に置いた倉庫を見たことがあるが、繁忙期に重量不一致のクレームを何十件も食らった。割に合わない。
プリンタの排出口は作業台の高さか、やや低めにする。高すぎると、1日何千回もの引きちぎりで手首が痛む。低すぎると今度は腰が先にやられる。肘の高さ — この言葉を覚えておいてほしい。
消耗品には専用の動線を。ラベルのロール、テープ、カートンはU字の外側から補充する。梱包作業員の横をすり抜けて補充してはいけない。人の動線と物の動線は分離する — これは譲れない。オンタリオではU字の外側に補充通路を設けた。補充担当は外側から投入し、中の梱包作業員はリズムを一度も崩さなかった。
費用はどうだったか? 埋め込み式のはかり1台、金具一式、ケーブルダクト、配線工事 — 材料費は5,000ドル以下だ。本当に高いのは停止時間だ。作業は日曜の午後に半日でやり、月曜の朝は通常通り稼働した。平日の稼働日に梱包エリアを触ってはいけない — 1時間の停止は、戻ってこない1時間分のオーダーだ。
自分を騙さない前後比較
改善後、オーナーは必ず生産性がどれだけ上がったかと聞いてくる。私の答えはこうだ。比較すべきは1日あたりのオーダー数ではなく、1オーダーあたりの労働分だ。日々の処理量は変動が大きすぎて意味をなさない。
変更前の連続5営業日を取る。梱包の総労働時間を総オーダー数で割れば、1オーダーあたりの分数が出る。変更後の5日間も同じことをする。2つの条件が守られなければならない。オーダーの構成が似ていること(繁忙期と閑散期を比べてはいけない)、そして同じメンバーであること(新人とベテランでは2倍違う)。
あのオンタリオの現場は、1オーダーあたり約2分40秒から、2分強まで短縮した。1日1,500件なら、1日あたりほぼ10人時が浮く — 持ち上げ回数の減少や傷害リスクの低下を数える前に、すでに1.5人分の人員がタダで手に入ったに等しい。
正直な注意点が一つある。この手の改善には天井がある。歩行のムダは消せるが、プロセスのムダは消せない。検品がまだ1個ずつの手作業スキャンで、重量がまだ手書き転記なら、レイアウト改善の次のボトルネックは検品工程そのものだ。そうなればスキャナ連携とWMSへの重量自動取り込みの話になる — だがそれは別の記事のテーマだ。
持ち帰ってほしい問いが一つある。今日帰る前に、スマホの歩数計を見てほしい — 自分のか、梱包作業員のかだ。梱包チームがピッキングチームより歩いていたら、問題は人ではない可能性が高い。誰も測ったことのない動線図が問題だ。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。