電磁両立性(EMC)は、倉庫自動化設備が欧州で販売される前に手戻りで送り返される最も一般的な理由の一つです。ニッチな技術的詳細ではありません。電源を持つすべての機器は、同時に二つの条件を満たさなければなりません。許容限度を超える電磁妨害を放射してはならず、実際の電磁環境の中で正しく動作し続けなければならないのです。国内の倉庫では完璧に動くソーターが、欧州の顧客先では光電センサーに誤信号を出させたり、追加試験待ちで税関に止められたりすることがあり、こうした話はシステムインテグレーターの間で広く知られています。
EMC(電磁両立性)が厄介なのは、問題が現れるタイミングです。問題が設計図の段階で現れることはめったにありません。システム統合、全機試験、あるいは現場での顧客受入の段階で表面化し、その時点では修正一つひとつが費用も日程も何倍にも膨らみます。規格番号を暗記するより、EMCの論理を理解することのほうがはるかに重要です。
なぜEMC(電磁両立性)は欧州向け設備を繰り返しつまずかせるのか
欧州に入る自動化設備のコンプライアンスは、絡み合った二つの軸で進みます。一つはEMC指令で、電磁放射とイミュニティを規定します。もう一つは機械指令で、機械全体の安全性を規定します。CEマーキングを付けるには両方を満たす必要があり、EMCはたいてい最後に見つかる弱点です。機械の安全性は設計レビューで項目ごとに確認できますが、電磁両立性は測定によってしか証明できないからです。
認証機関が公表している経験によれば、自動化設備で最も頻繁に現れる妨害源は三つあります。第一はインバーター(可変周波数ドライブ)です。高周波スイッチングでモーター速度を制御し、スイッチングの瞬間ごとに発生する高調波が電源線やモーターケーブルを伝わって広がります。第二はサーボモーターとドライブです。高い動的応答性の代償は、より急峻な電流変化であり、少し長いケーブルがアンテナのように振る舞い始めます。第三は無線モジュールです。倉庫で一般的なWi-Fi、Bluetooth、産業用無線端末は設計上意図的な放射源であり、周波数帯や出力のわずかなずれが限度を超えることがあります。
示唆的なパターンは、単体機として試験に合格しても、システム全体が現場で合格するとは限らないことです。2023年、中国のコンベアライン・インテグレーターは各機器を個別に試験していましたが、ドイツの顧客倉庫でライン全体に電源を入れたところ、近くのバーコードスキャナーが断続的に読み取りを落とし始めました。調査の結果、問題は十数台を超えるドライブが共有する接地バスバーにたどり着きました。各ユニットは単独では適合していましたが、コモンモード電流が合算され、現場環境が許容できる範囲を超えていたのです。EMCはシステムレベルの問題であり、単体機の報告書を積み重ねても解決できません。
EMC(電磁両立性)不良の背後にある三つの常連
まずインバーターから見ていきましょう。その妨害は伝導と放射という二つの経路で伝わります。伝導妨害は電源ケーブルとモーターケーブルを伝い、放射妨害は空間を介して近くの低電圧機器に結合します。手戻りの第一歩は、常にどちらの経路が悪いのかを特定することです。伝導の超過にはフィルター、放射の超過にはシールドと配線の確認が必要です。診断なしに部品をむやみに足すのは、EMC手戻りで最も多い金の無駄です。
サーボシステムはもっと微妙です。サーボドライブとモーター間の電源ケーブルのシールドが片端で誤って接地されていると、高周波電流が接地ループを通じて制御信号線に漏れ込みます。2024年に稼働した自動高層倉庫はこれを痛い目に遭って学びました。スタッカークレーンが加速するたびに棚位置検出センサーがちらつき、原因が片端接地のサーボケーブルシールドにあると突き止めるのに三週間かかりました。シールドを片端接地にすべきか両端接地にすべきか、普遍的な答えはありません。周波数と現場の接地条件によるため、経験豊富なエンジニアは方式を確定する前に現場で測定することを強く求めるのです。
無線モジュールは別の種類のリスクを抱えています。倉庫では機器のネットワーク接続に無線リンクを使うことが増えていますが、モジュールの送信出力、周波数帯、デューティサイクルはすべて欧州の無線機器要件を満たさなければなりません。認証済みモジュールがあっても機械が適合するとは限りません。アンテナの配置、金属筐体によるシールド、他の放射源からの距離が、実際の性能をすべて変えるのです。認証済みモジュールを金属キャビネットの奥深くに取り付け、信頼できる通信を期待するのは、インテグレーターが繰り返す間違いです。
事前試験チェックとEMC手戻りのコスト
EMC手戻りのコストは予測可能な曲線を描きます。発見が遅いほど高くつきます。設計段階でフィルター段を追加したり、電源と信号の配線を分けたりするコストはほとんどかかりません。完成した機械を手直しし、ケーブルを交換し、キャビネット内のレイアウトを並べ替え、接地をやり直すと、通常その何倍ものコストがかかります。設備がすでに欧州の顧客に出荷済みであれば、渡航費、ダウンタイム、契約上の違約金が請求書に加わります。
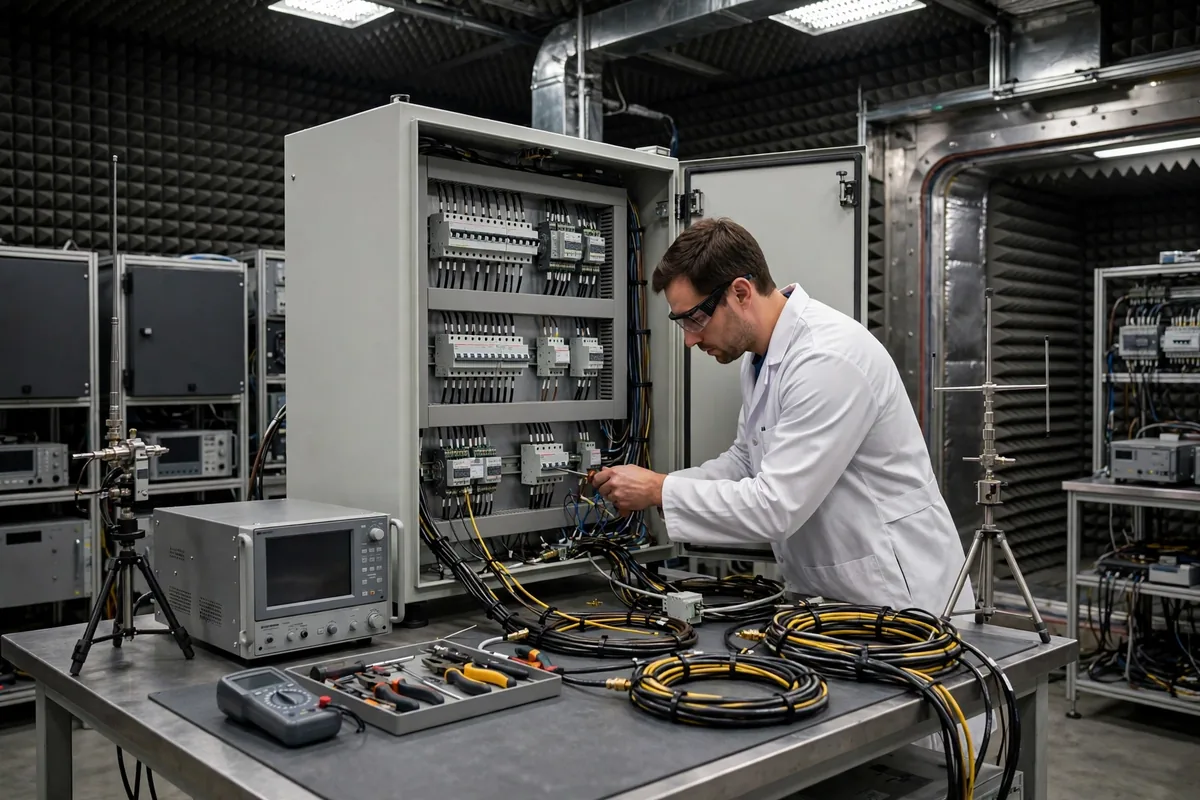
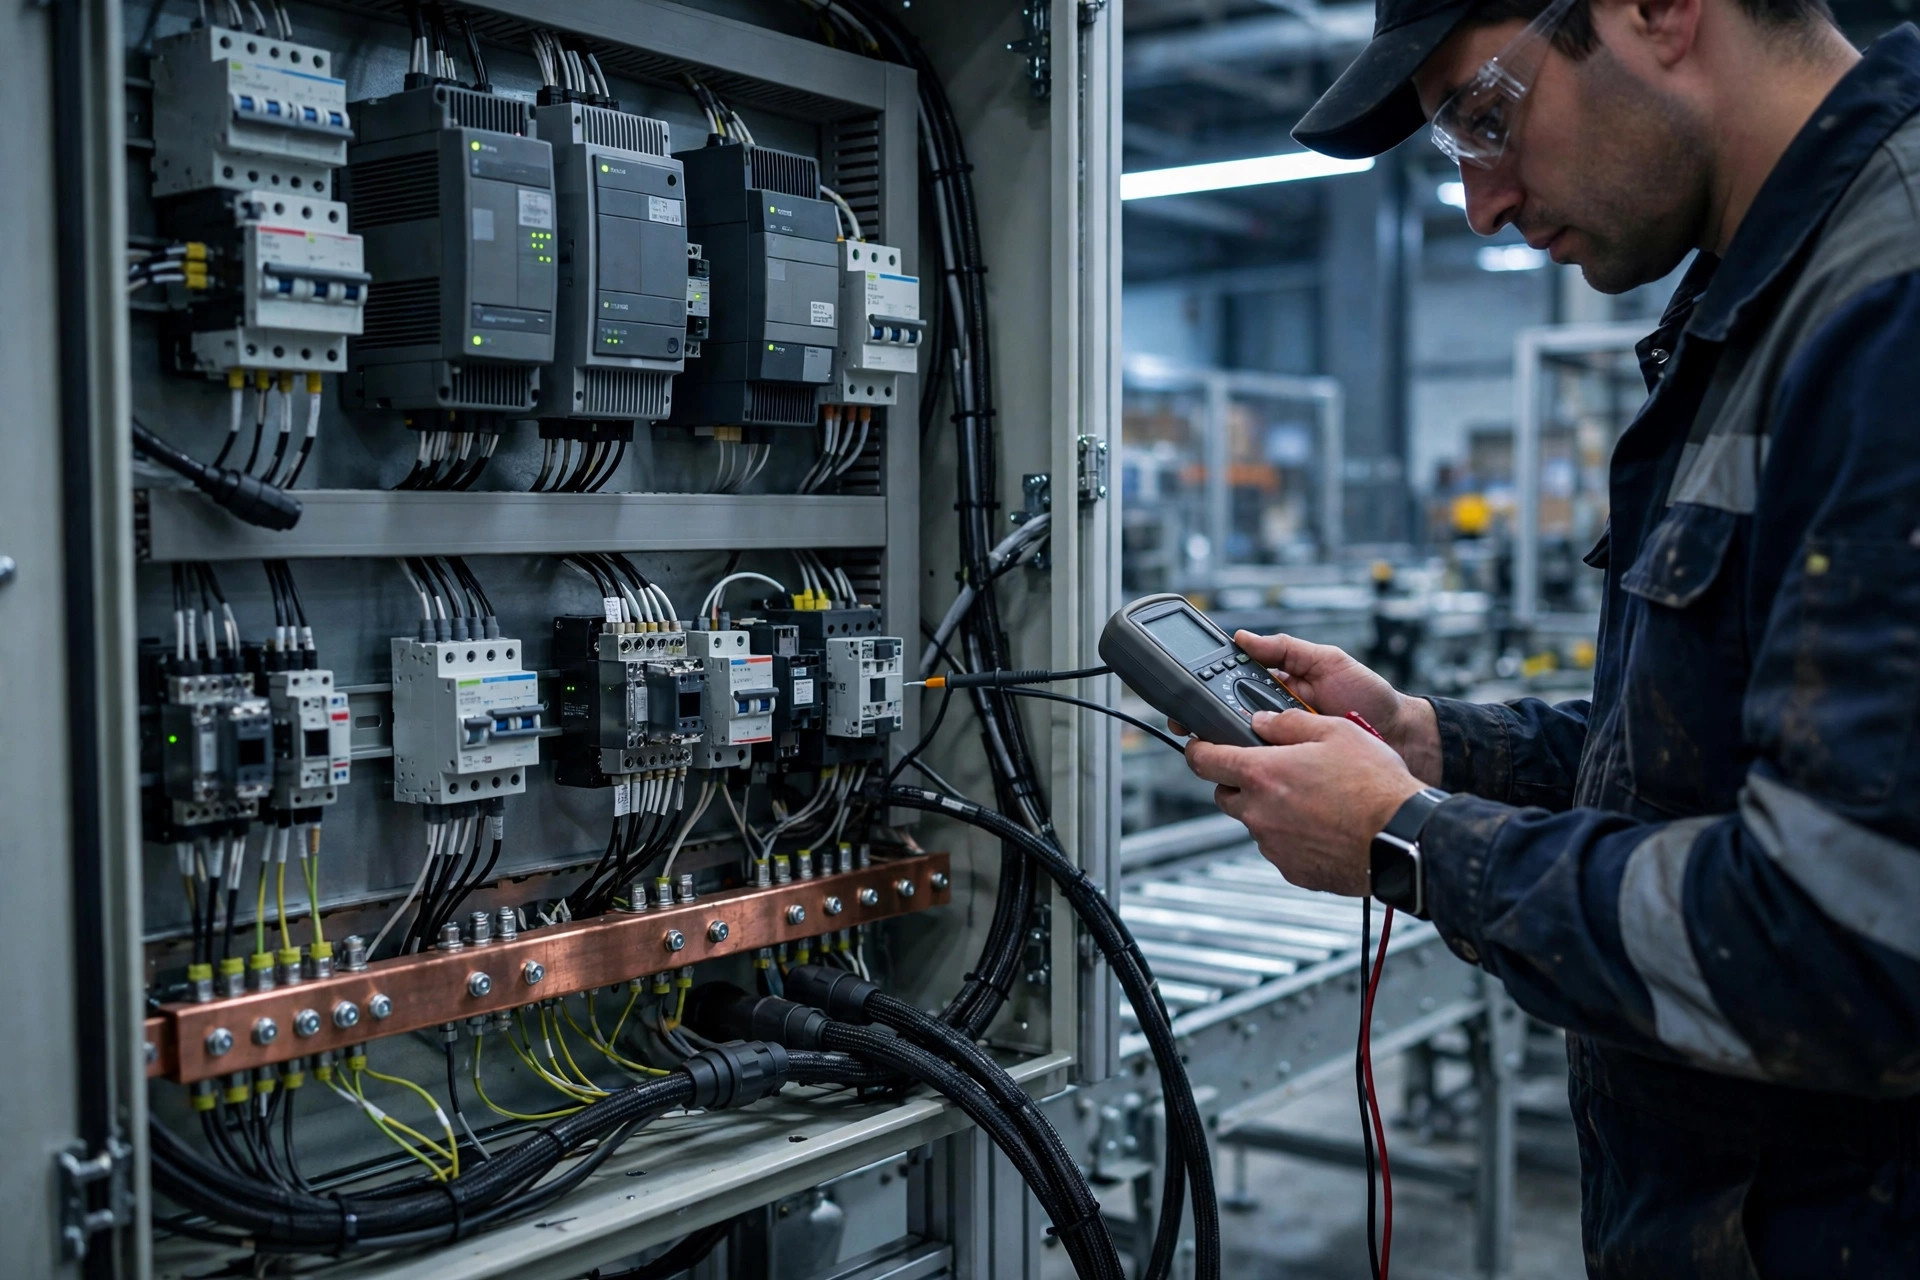
実用的な事前試験チェックリストは、おおむね四項目をカバーします。第一に、電源を持つすべての部品についてコンプライアンス文書がそろっていることを確認し、ドライブ、サーボドライブ、電源、無線モジュールを優先します。第二に、接地システムを点検します。キャビネットの接地バスが連続しているか、シールド接地が設計通りに施工されているか、基準点が一つに定まっているか。第三に、ケーブル配線を確認します。電源ケーブルと信号ケーブルが分離されているか、交差部が直角になっているか、平行区間が短く保たれているか。第四に、機械に電源を入れ、基本的なスクリーニング測定を行います。少なくとも簡易なスペクトラムツールで主要な周波数ポイントにおける放射レベルを見ることで、正式試験の前に大まかな見通しが得られます。
コスト方程式のもう一面は時間です。正式なEMC試験機関の枠は、しばしば数週間前に予約しなければならず、初回で不合格になれば、もう一度手直しと再試験が必要になります。納期の厳しい輸出プロジェクトでは、出荷前に少なくともスクリーニング試験一回と正式試験一回分の時間を確保するのが賢明であり、コンテナ出発の三日前に試験を組むべきではありません。試験枠はプロジェクト計画の一部であり、後付けではありません。
直感に反しますが、EMC性能が最も優れた設備は、部品を最も多く追加したものではなく、配線が最も規律正しいものです。フィルターやフェライトコアは役に立ちますが、成否を決めるのはたいてい地味な作業です。きれいな接地、分離されたケーブル、連続したシールド。部品追加に頼ってEMCを直そうとするチームは、請求書が膨らむ一方で問題が残ることにしばしば気づきます。
長期的に見れば、自動化設備に対する欧州の電磁両立性要件は厳しくなる一方です。設備密度は上がり続け、一つの倉庫で同時に動作するドライブ、サーボ、無線端末は増える一方で、顧客の不安定さへの許容度は下がり続けています。ラインを止める一度の誤トリガーは、手戻りそのものよりはるかに高くつきます。欧州へ輸出する自動化ベンダーにとって、EMCを出荷前のチェックボックスではなく設計入力として扱うことは、遅かれ早かれ学ばなければならない教訓です。各ベンダーがその道をどう歩み、どのペースで進むのかは、今後数年が答える問いです。
Dr. Chen(サプライチェーン研究者)著 英語版からの翻訳。内容に相違がある場合は英語版を優先します。