先月、Fontana にある電子商取引の倉庫を訪ねた。1 日およそ 3,000 件の注文を出荷している倉庫だ。倉庫長によると、紙箱の破損率は 2.3% に達していたという。つぶれた箱、剥がれたテープ、怒る顧客。返品・再発送や返金で月に 9,000 ドル近くが消えていた。経営者の最初の判断は箱のグレードアップ、32 ECT から 44 ECT へ。これで包装資材の予算は年間 30,000 ドル以上増えた。結果は?破損率は 2.3% から 2.0% に下がっただけ。ほぼ無意味だった。
現場で 20 年働いてきた者として正直に言おう。紙箱の破損の大半は、箱が弱いから起きるのではない。調整の狂ったケースシーラーと、コンベヤライン上の乱暴な受け渡しが原因だ。32 から 48 ECT へ上げたところで——機械が問題なら箱は壊れ続けるし、1 個あたり数セントずつコストが上がるだけだ。
ダメージは流れを追って特定せよ——最初から箱を疑うな
紙箱は、梱包ステーションからトレーラーに積み込まれるまでに 4 つの「関門」を通る。箱そのもの、ケースシーラー、コンベヤの受け渡し、そして最終積み付けだ。箱の傷を見れば、どの関門が犯人か分かる。
まずは箱そのものだ。ECT(エッジクラッシュテスト)は、段ボールがどれだけの垂直方向の積み付け圧に耐えられるかを測る。米国で最も一般的なグレードは 32、44、48 だ。よくある誤解は「ECT が高ければ強いはず」というものだが、違う。ECT が測るのは圧縮強度で、落下や引き裂きとは破壊モードが異なる。新品の 32 ECT の箱なら積み付けは十分に持つ。箱を本当に殺すのは 3 つ、水分、高い再生紙比率、そして古い在庫だ。湿った段ボールは強度の 30% 以上を失うことがあり、受入エリアに管理もなく紙箱を積んでいる倉庫は多い。夏の通り雨一発で、壁際の束はおしまいだ。再生紙比率はサプライヤーに確認しよう。50% を超えると、角の引き裂き強度が目に見えて落ちる。
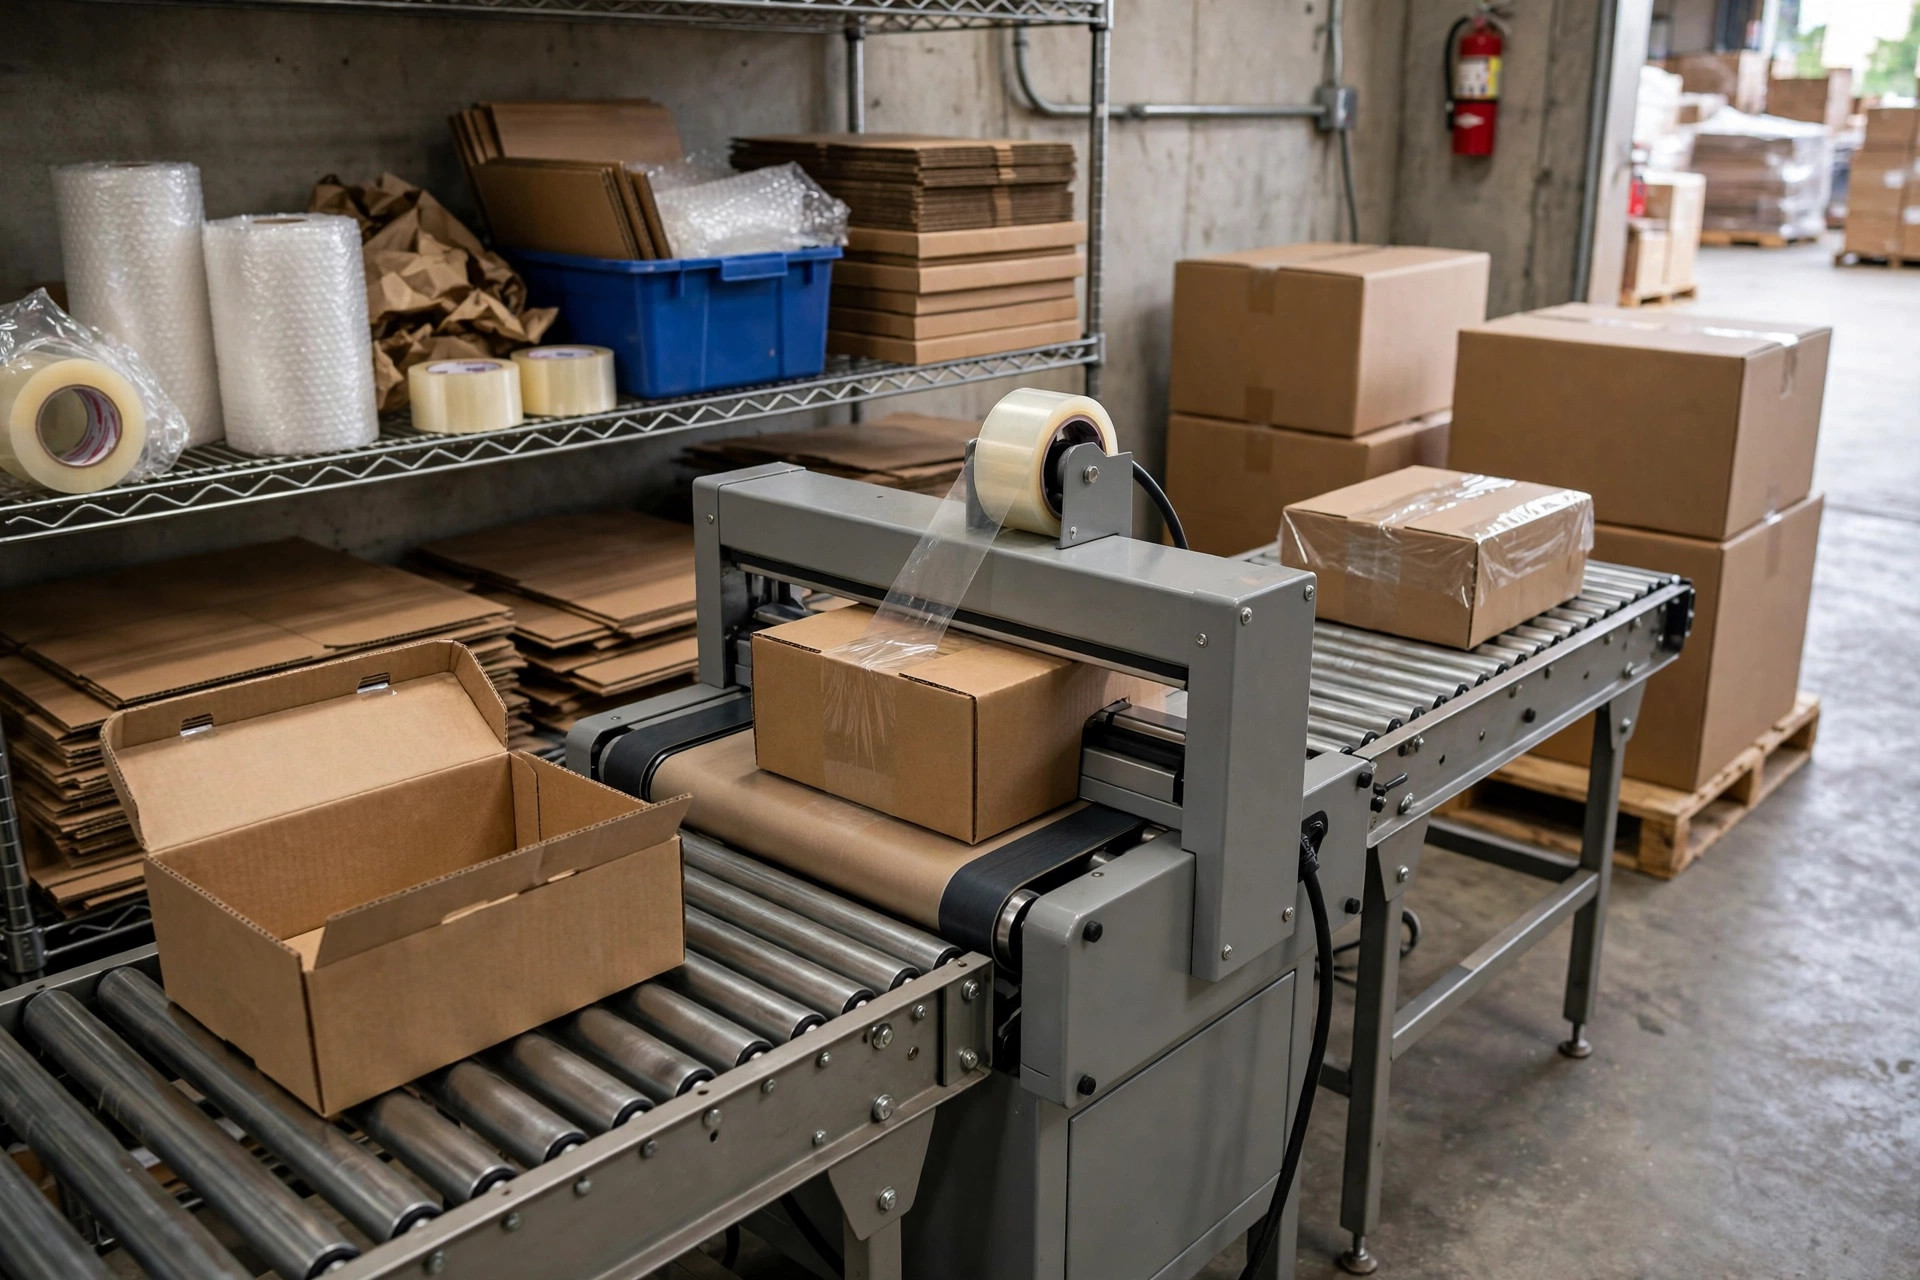
次にケースシーラーを見る。ここが破損の発生源であることがほとんどだ。半自動シーラーで起きる不具合は 4 つ。上下ベルトの圧力が強すぎる、フラップ折り装置の調整不良、テープテンションの間違い、切れ味の落ちた刃だ。ベルト圧が強すぎると、箱の側面に深い折り目が 2 本つく。空箱では分からない。重い商品を詰めた瞬間、その折り目がひび割れの起点になる。私が見た最悪の例は、ソーダ缶をつぶせるほど締め上げられていた。オペレーターは「きついほど良い」と思い込んでいた。フラップ折り装置の調整不良はもっと厄介だ。テープを貼る前に上面フラップが平らにならず、テープは表面の半分しか捉えない。輸送中の振動一発でシールが剥がれ、中の商品が動き、角が裂ける。テープも重要だ。48 mm が標準だが、重量物(15 kg 超)の箱には 72 mm を使い、段ボールを変形させずにテープが平らに貼れるようテンションを調整する。切れ味の悪い刃は長いテープの切れ端を残し、それが封をせず、次の箱を詰まらせる。
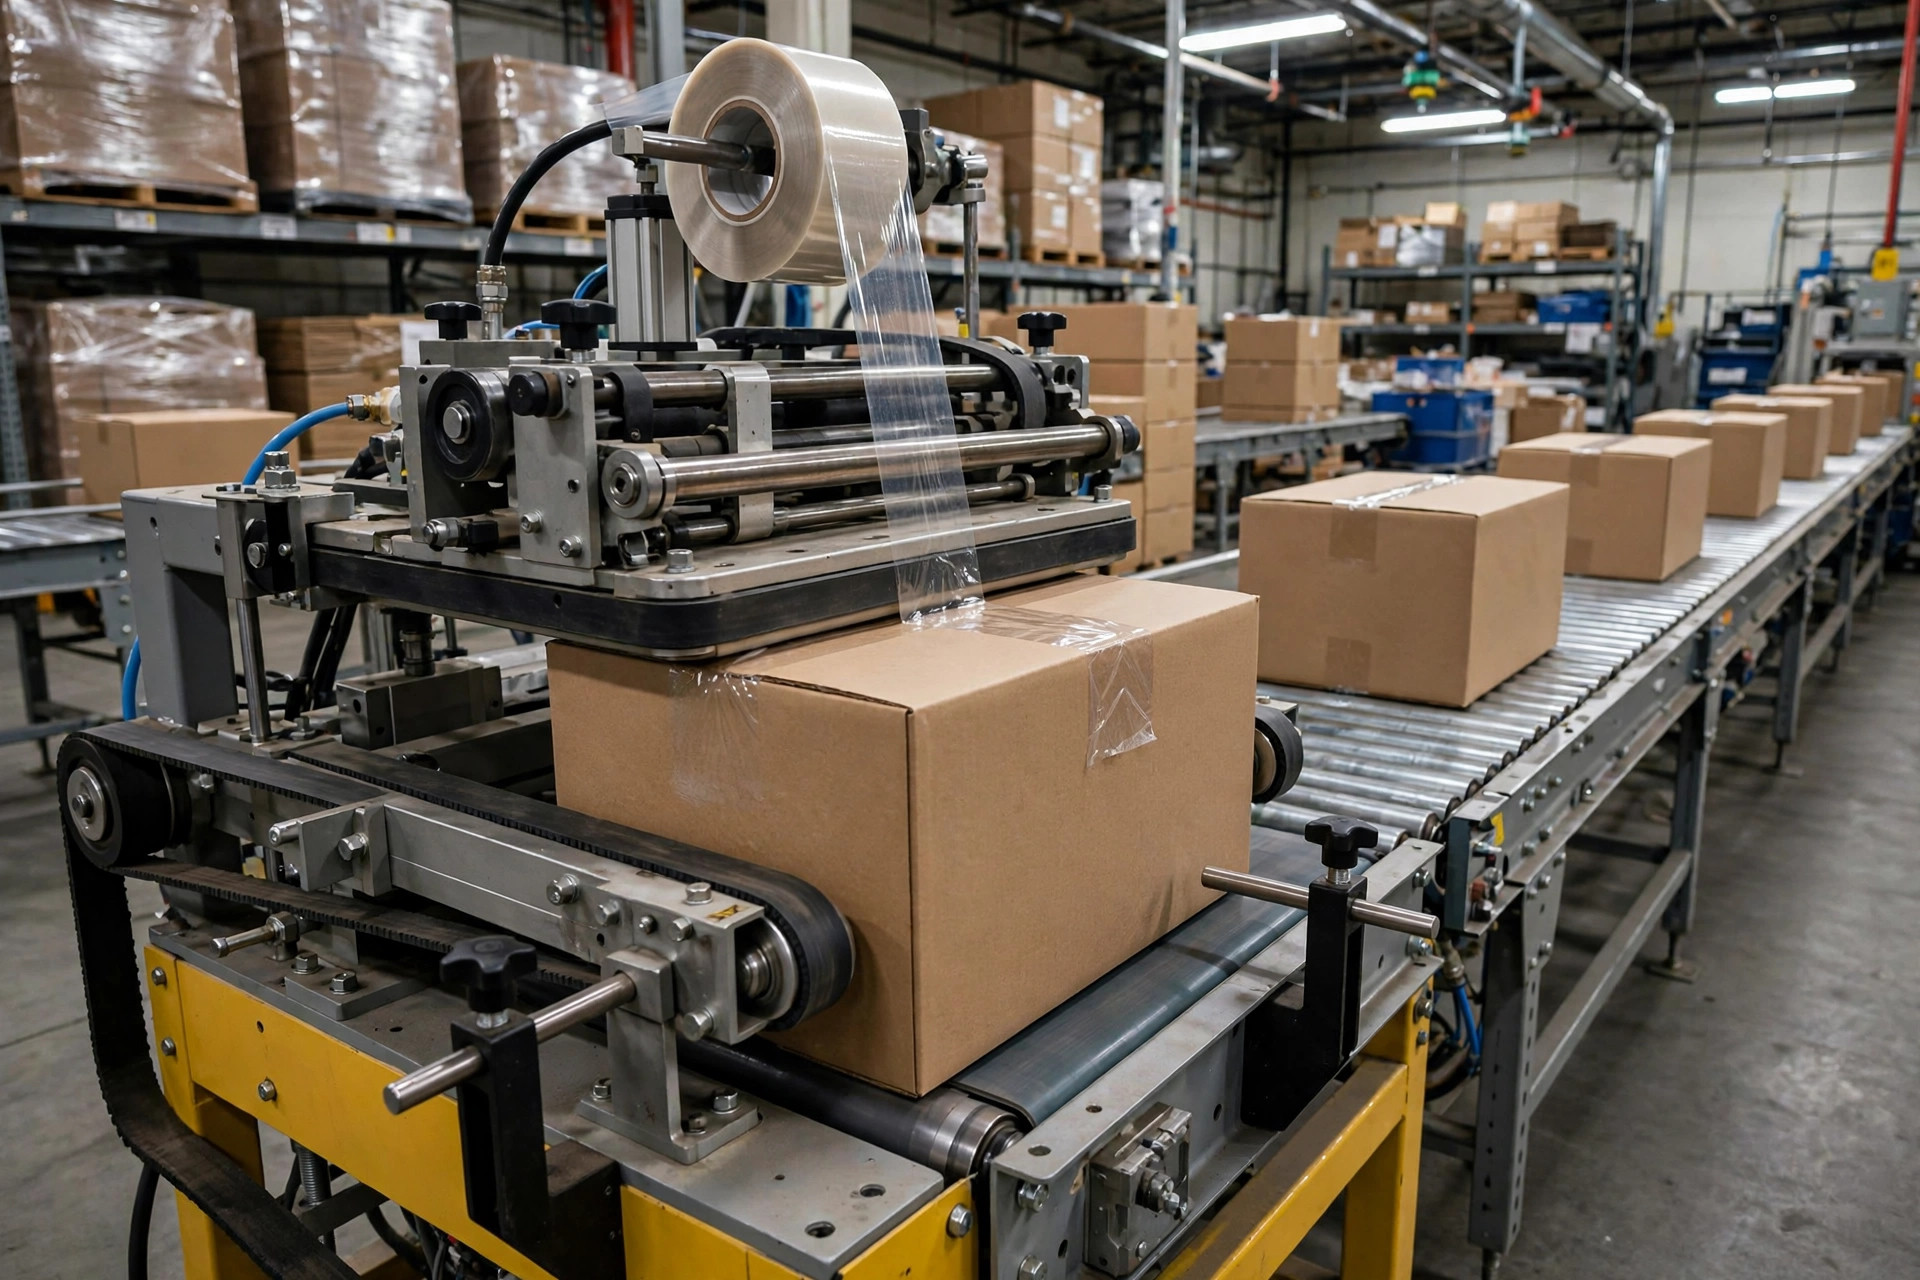
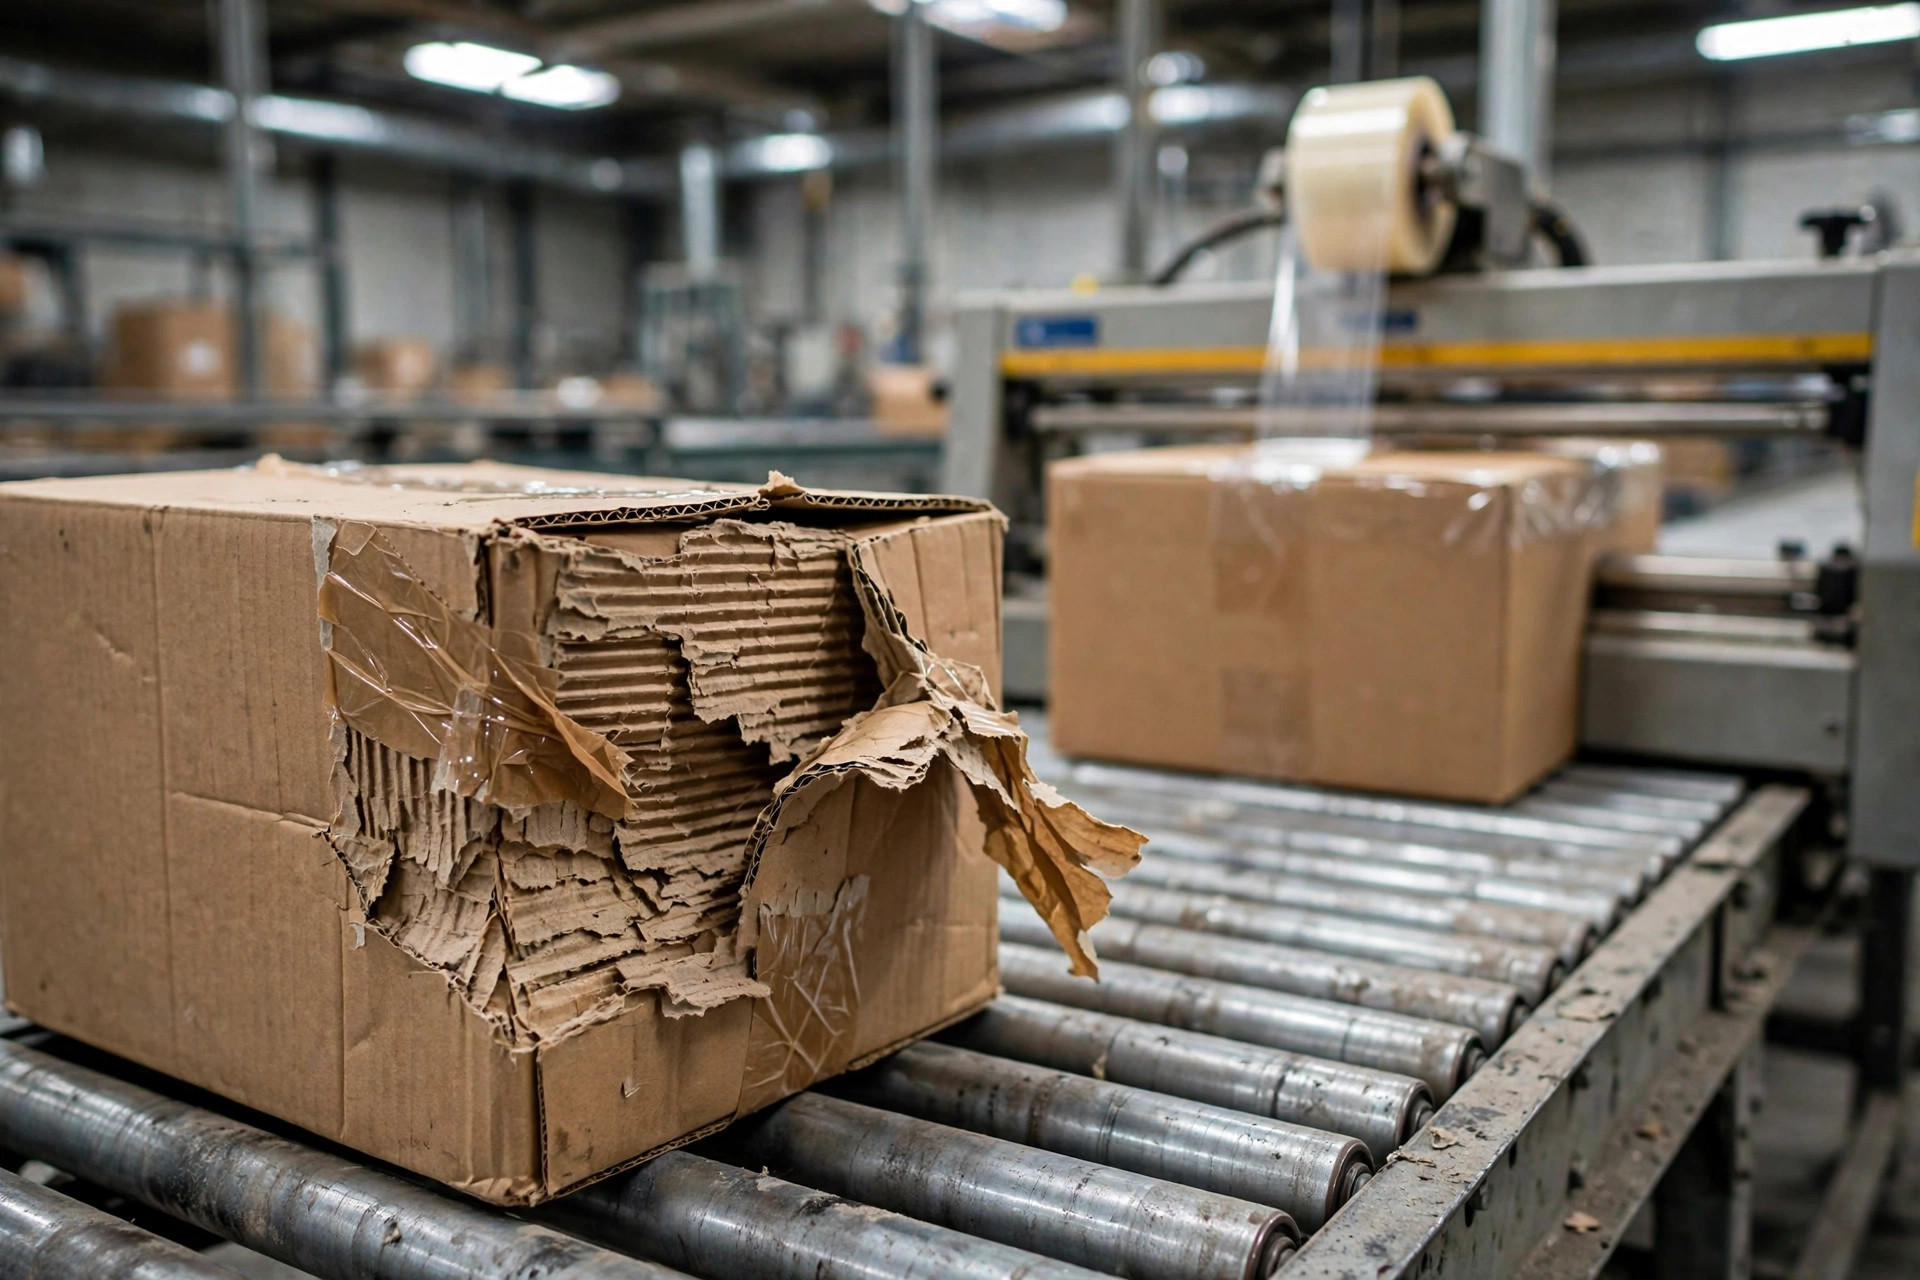
次はコンベヤの受け渡しだ。自動化ラインでは、破損は必ず受け渡しと落下で起きる。現場の経験則を一つ。落下が 30 cm を超えると、重量物の紙箱の破損リスクはおよそ 2 倍になる。小規模倉庫の多くは継ぎはぎのラインを使っている。シーラーから出た紙箱がそのまま別のベルトに落ちる。40 cm を超える落差、ドスン、1 日に何千回もだ。カーブはもっとひどい。紙箱はガイドレールに無理やり押され、角はむき出しの金属エッジにぶつかり、シフト終わりにはどの角にも白い擦り傷がついている。そして人的要因もある。梱包ステーションがラインから遠いと、オペレーターは歩数を節約しようと箱をベルトに投げる。箱は空中で回転し、角から着地する。こういう破損はデータでは追えない。現場に立って目で見なければ分からない。
診断方法:変数は一度に一つ、サンプルは 200 個
破損調査で一番多い失敗は、すべてを一度に変えることだ。今日はテープを新しく、明日はベルト調整、来週は箱のサプライヤー変更。破損率が下がった頃には何が効いたのか誰も分からず、次の悪化はまたゼロからのやり直しだ。
私のやり方は統制されたトラブルシューティング:変数は一度に一つだけ変えることだ。まずベースラインを取る。出荷ラインからランダムに 200 個の紙箱を引き(いいとこ取りはなし)、一つひとつの破損箇所を記録する。角の裂け、上面の剥がれ、側面の折り目、底部のつぶれだ。箇所のパターンが原因をそのまま指し示す。角の裂けは受け渡しでの落下・衝撃。上面の剥がれはシーラーのフラップ折り装置かテープ。側面の対称な折り目はベルト圧。底部のつぶれは水分か積み付け不良だ。
パターンが掴めたら、一つ調整して 3 日回し、また 200 個をサンプルする。まずはシーラーのベルト圧を 2 段階下げる。効けば固定。効かなければ元に戻して次の変数へ。1 サイクル全体で約 2 週間。これで根本原因は毎回見つかる。私はこの方法を 10 年以上使っている。勘ではなくデータを追わせる方法だからだ。
ついでにもう一つ簡単なチェック。紙箱の保管エリアに湿度計を置こう。相対湿度が 70% を超えていたら水分問題だ。紙箱を床から上げてパレットに載せ、壁から 15 cm 離す。取るに足らないようで——箱をコンクリートの床から上げただけで破損率を 0.4 ポイント下げた倉庫を見たことがある。
数字で見る:2% の破損率が本当にいくらかかるか
2% は小さく聞こえる。計算してみよう。1 日 2,000 件の出荷、月 26 稼働日なら 52,000 件だ。2% の破損で 1,040 個の紙箱がダメージを受ける。
そのおよそ半分がクレームになり、再発送か返金になる。1 個の再発送には、代替品のコストを数える前に本当のお金がかかる。運賃だけで 8–12 ドル、人件費と資材で 2–3 ドル。少なく見積もって 12 ドルだ。520 件 × 12 ドル = 6,240 ドル。さらに戻ってきた返品の逆物流を足す。受領・検品・処分のため 1 個あたり 5–8 ドル。合計で、2% の破損率は月に 8,000–10,000 ドルかかる。年間では 6 桁だ。
では対策コストと比べてみよう。技術者に来てもらってシーラーを調整する半日、数百ドル。落下箇所にクッションを付ける。傾斜シュートなら数百~2,000 ドル程度。紙箱の下にパレットを敷くのはタダだ。仮に箱をグレードアップしても、32 から 44 ECT への変更は 1 個あたり 0.15–0.25 ドルの追加。52,000 件で月 10,000 ドル超の包装コスト増だ。それが割に合うかどうかは、機械の調整が先か後かに完全にかかっている。順番を間違えれば、穴の開いたバケツに水を注ぐようなものだ。
表計算では測れないコストもある。「つぶれて届いた」という星 1 つのレビューだ。それがコンバージョンに何をするか、EC の運営者なら誰もが知っている。広告費をいくら積んでも取り戻せない。
私の結論:小規模倉庫は ECT の引き上げではなく、機械の調整に半日を使え
やることリスト、順序どおりに。
まず、200 個をサンプルして破損箇所をマッピングし、支配的なパターンを見つける。次に、シーラーを調整する。ベルトが滑らずに箱を送れるギリギリまでベルト圧を下げる。フラップ折り装置が上面フラップを平らに押さえていることを確認する。重量物には 72 mm テープに変える(または 48 mm のテンションが正しいことを確認する)。切れ味の悪い刃は交換する。刃は数ドルだ。三つ目に、コンベヤを歩いて点検する。落差を全部測り、30 cm を超える箇所にはクッションを付ける。一番安い対策は傾斜シュートか、単に落差を下げることだ。カーブのガイドのバリをチェックし、UHMW プラスチックストリップを貼る。数十ドルだ。四つ目に、紙箱をパレットに載せ、壁から離し、湿度が 70% を超えるなら換気か除湿だ。
この順序でやれば、破損率は典型的には 2% から 0.8% 未満に落ちる。作業全体のコストはたいてい 2,000 ドル未満。半日の作業と技術者の人件費だ。
では、ECT の引き上げが本当に正解になるのはどんな時か。サンプリングで底部のつぶれと側面の膨らみに破損が集中し、商品が本当に重く(1 箱 20 kg 超)、5 段以上に積み上げている時だ。こういう条件で 44 ECT は真価を発揮する。覚えておこう。ECT が解決するのは圧縮であって、落下や引き裂きではない。箱がコンベヤの受け渡しで死んでいるなら、48 ECT でも助からない。
一つだけ持ち帰ってほしい。明日の朝、梱包ラインの前に 10 分立って、シーラーから次のベルトに落ちる紙箱を数えてみてほしい。その数が、来月の再発送請求の予告編だ。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。