結論から先に:2本のコンベヤーラインが1本に合流するたびに、詰まりは必ず同じ3か所で起きる——マージの先端部(2本のラインが出会うくさび)、上流の計量ゾーン(合流前の1–2メートルのアキュムレーション)、そしてセンサーロジック(次のカートンが入っていいかを決めるコード)だ。このまったく同じ故障を3回見てきた。そしてどのクライアントも最初は「ラインは問題ない、たまに詰まるだけだ」と言った。毎回、この3つのうち少なくとも1つが間違っていた。
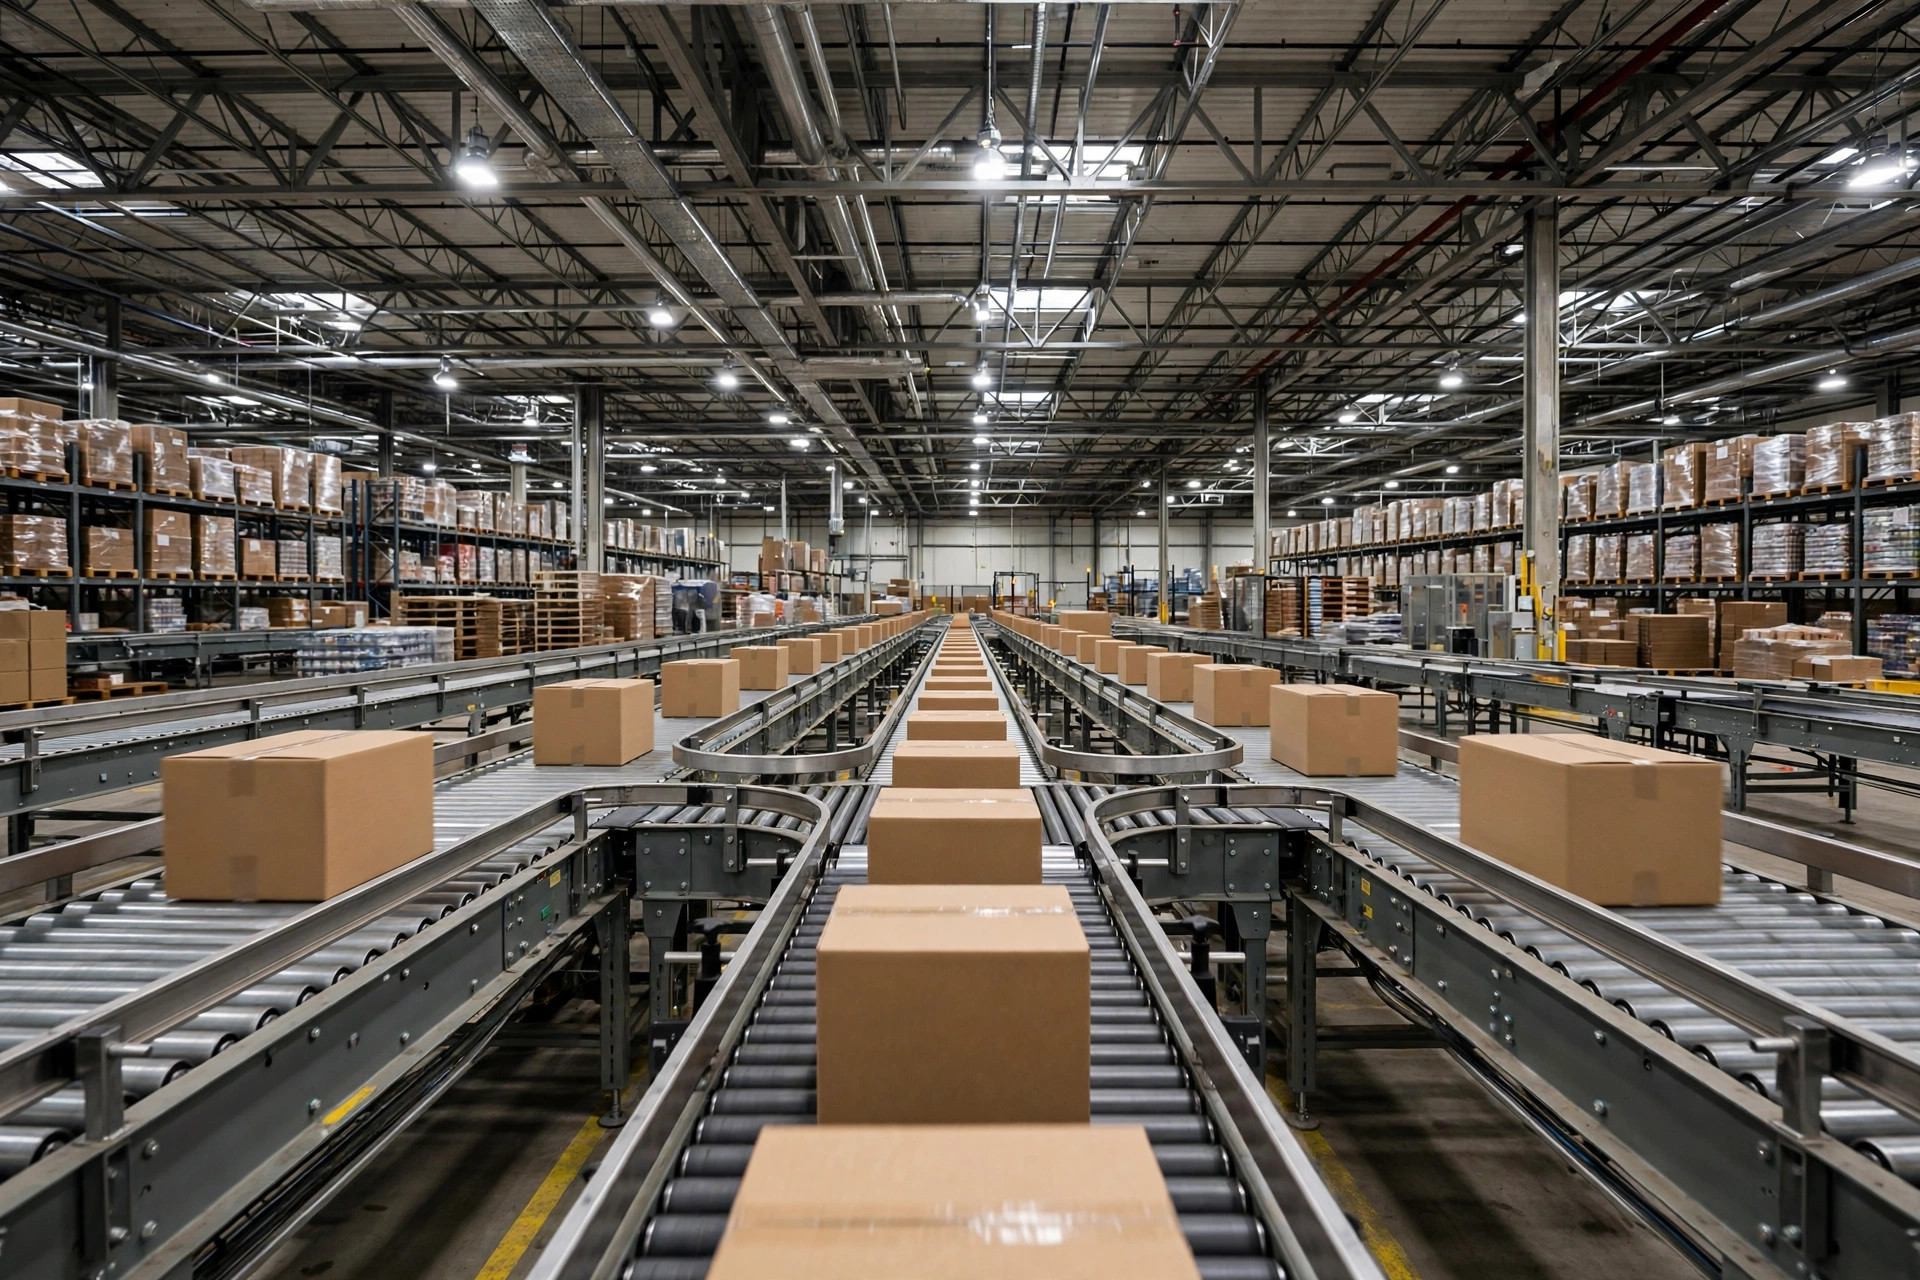
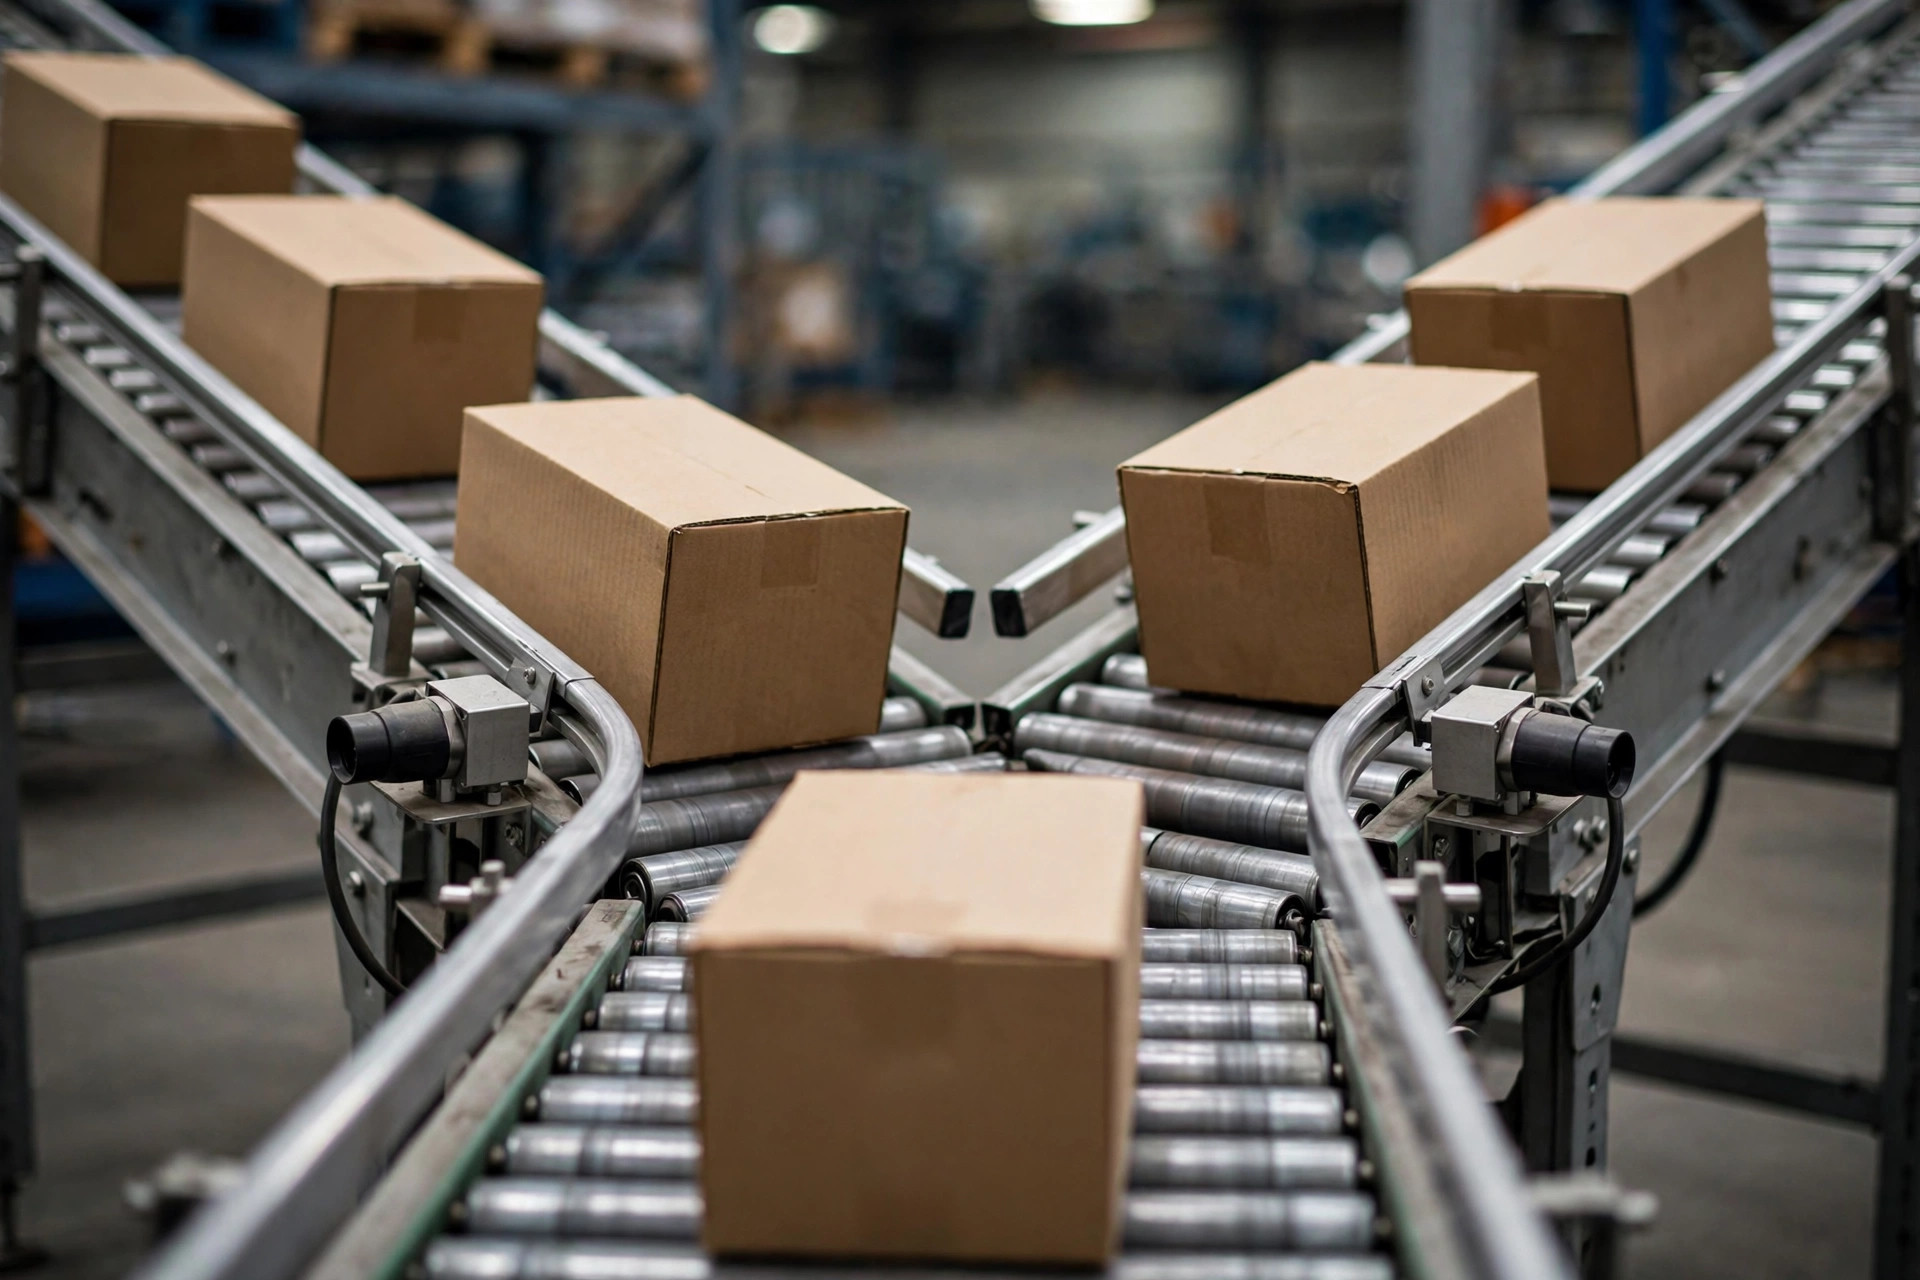
なぜ合流部はライン全体で最も詰まりやすい場所なのか? それは建物で一番難しい仕事をしているからだ:2本の上流ラインのカートンに、本線の1つの窓を奪い合わせる——衝突なしで。 仕分けでの詰まりは速度を落とすだけだが、合流部での詰まりは上流の2ラインを止める。ライン全体が死ぬ。
よくある3つの合流方式とトレードオフはこうだ:
| 方式 | 仕組み | 向き | リスク | コスト |
|---|---|---|---|---|
| フリーフロー合流 | 2ラインが自由に流入、ガイドレールでカートンを絞る | 低量、均一カートン | ピーク時の衝突——詰まり確定 | 最低 |
| スラグ放出(計量式) | 上流ラインが最小間隔でカートンを放出 | eコマース出荷、波動量 | ロジックが複雑、立ち上げが長い | 中 |
| 優先合流 | 1ラインが優先、もう1本は隙間待ち | 1ラインが補充や例外フロー | ピーク時に副ラインが飢える | 中 |
30件超の立ち上げで、1日10,000オーダー超を出荷する倉庫のピークシーズンをフリーフロー合流が生き延びたのを、私は一度も見たことがない。一度もだ。ここが逆説的なところだ:フリーフロー合流が機能するのは、両方の上流ラインがほとんどの時間アイドル状態の時だけだ。 人々は「合流はコストを下げるためのものだから、制御は単純なほどいい」と思う。制御で節約した金は、ピークのダウンタイムで10倍になって返ってくる。
私が自ら救った2つの案件
2023年、Ohioの3PL倉庫が稼働した。立ち上げの夜のチェックリストを1項目ずつ確認した——だが合流部は飛ばした。ベンダーの図面に45度の合流とあり、「角度だけだ、どれだけひどいことがある」と思ったからだ。ひどかった。最初の1週間、合流部は1日2〜3時間詰まった。現場では2列のカートンが45度で先端部に激突し、どちらも譲らず、カートンが先端に食い込み、ローラーは回り続けていた。ケースは破れ、製品がそこら中にこぼれた。
救済は3ステップだった。第1に、先端部の角度を45度から30度に——ガイド板とローラーレイアウトを作り直し、2日。第2に、各上流ラインに2メートルのアキュムレーションを追加し、PLCに計量放出ロジックを入れた:先端部の直後の位置が占有されていたら合流ラインは待機、放出のたびに次の放出まで少なくともカートン1個分の長さ待つ。第3に、フォトアイを上流3メートルから先端部の真上に移設した。それ以降、ピークシーズンを通じて合流部は二度と詰まらなかった。後で計算した:詰まりの週は1日2.5時間のダウンタイムで、1日あたり約4,000カートンの出荷減、さらに詰まり除去チームの残業——一方、改修全体のコストは$20,000未満だった。合流部で節約した1ドルは、将来のダウンタイムへの頭金だ。
2つ目の案件は南カリフォルニアのeコマース倉庫だった。機械は問題なし——角度もローラーも良かった。詰まりの原因はフォトアイの位置だった。「本線占有」センサーは先端部の上流5メートルにあり、PLCロジックは「5メートル以内にカートンなし=本線空き、放出」と読んでいた。だがカートンはすでにそのセンサーを通過して先端部で列を作っていた。合流ラインは本線の列の後ろにカートンを送り込み続けた。カートンは積み上がり、バーコードラベルは逆向き——その週の初回スキャン率は99%から91%に落ちた。仕分けエラーは倍増した。
修正は半日で済んだ:センサーを先端部の先のカートン1個分の位置に移し、ロジックを「先端部の先の位置が空きと確認できたら放出」に変えた。センサーの位置が、PLCが真実を見るか5メートル分の履歴を見るかを決める。
3つの詰まりポイント、1つずつ
詰まりポイント1:合流部の先端部
先端部は機械の問題だ。ソフトウェアでは直せない。手順はこうだ:
- 合流角度は45度ではなく30度にする。角度が広いほど、2つのカートン流の速度差が大きくなり、先端で食い込む。
- ローラーの表面速度を本線に合わせる(現場経験:ベルトラインは一般に0.8–1.2 m/s——自ラインのタクトに合わせること)。合流ラインは5–10%速く回し、カートンが本線に押し込まれるのではなく追いつくようにする。
- ガイド板はステンレスではなくUHMW(超高分子量ポリエチレン)を使う。カートンは鋼板上で引きずる——湿度の高い日はさらにひどい——ガイド上で減速したカートンは横を向いて食い込む。
- 先端部の後、最初のカーブの前に少なくとも2メートルの直線部を残し、カートンが姿勢を立て直す余地を作る。
詰まりポイント2:上流の計量ゾーン
これは制御の問題だ。完璧な機械でも救えない。
- 各合流ラインに、先端部の前に1–2メートルのアキュムレーションを持たせる(ゼロプレッシャーアキュムレーションが理想。標準ローラーでも可)。
- 放出ロジックに3つの鉄則を書き込む:(a)先端部の直後の位置が占有されていたら合流ラインは待機、(b)放出のたびに次の放出まで少なくともカートン1個分の長さ待つ、(c)両ラインが同時に要求したら交互に放出するラウンドロビン——固定優先は絶対に使わない。固定優先はピーク時に副ラインを飢えさせる。
- フォトアイのデバウンスは50–100 msに設定(現場経験)。短すぎるとカートンの振動で誤検知、長すぎると放出応答が遅れてスループットが死ぬ。
- 「合流詰まり」アラームをプログラムする:先端部のフォトアイが30秒超(自ラインの速度に合わせること)塞がれたら、両上流ラインを自動停止してアラームを出す。このアラームがないと、上流は詰まりに送り込み続け、清掃に3倍の時間がかかる。
詰まりポイント3:センサーとロジック
フォトアイは合流部の目だ。目の位置が間違っていれば、どんなに優れたロジックも盲目になる。
- 「本線占有」フォトアイは、先端部の先のカートン1個分の位置——上流3メートルや5メートルではない。PLCが必要なのは先端部のリアルタイムの状態だ。
- 各合流ラインには、計量ゾーン入口に「放出要求」フォトアイを付ける。入口に到達して初めて、カートンは要求者として数えられる。
- フォトアイのアライメントは定期的に確認する:ほこり、テープの反射、カートンの破片は誤検知の最も多い原因だ。これは私の立ち上げの夜のチェックリストの必須項目だ。
- プログラムに手動モードを残す:ピーク時、オペレーターはどちらかのラインを強制放出・保持できる。現場の現実に触れて生き残る自動ロジックはない。
3案件分の故障ポイント
まず、1回の詰まりのコスト。1日15,000オーダーを出荷するeコマース倉庫の場合(私の経験上の典型規模):
| 項目 | 数値 |
|---|---|
| 1回の詰まりの清掃時間 | 10–20分 |
| ピーク時の1日の詰まり回数 | 3–5回 |
| 1日に失う実効出荷時間 | 約1時間 |
| その時間に出荷できなかったオーダー | 約600–800件 |
| ピークシーズンの長さ | 約30日 |
30日 × 700オーダー = 21,000オーダーの出荷遅れ。顧客クレーム、キャリアのカットオフ逃し、低評価——どれも金額換算は難しいが、どれも合流部の修理より高くつく。修理はいくらか? 角度の作り直し+アキュムレーション:$20,000未満(現場経験、ライン規模による)。放出シーケンスの純粋なロジック変更:ほぼタダ。私の結論は固い:合流部の問題は、早いほど安く直せる。
故障ポイントのリスト:
- 図面は30度、作業員は「やりやすいから」と45度で設置した。誰も検証しなかった。立ち上げの夜には分度器で先端部を測ろう。
- フォトアイは設置されたがアライメントされなかった。初日から誤報、現場はうるさがってアラームをミュート——それ以降、合流部が詰まっていることを誰も知らなかった。
- 放出ロジックは1ライン分しか書かれていなかった。もう1本は「常時オープン」で動いている。両上流ラインに放出制御が必要だ。1つは無いのと同じだ。
- カートンサイズが変わった(たとえば標準ケースから特大に)のに、間隔パラメーターを再調整しなかった。新しいカートンサイズ=合流部の再調整だ。SOPに入れよう。
- 下流の最初のスキャナーや計量器が先端部に近すぎる(1メートル未満)。カートンは姿勢を立て直す前にスキャンされ、初回パス率は5–8ポイント下がる。
立ち上げの夜のチェックリスト:合流部編
- 分度器で先端部の角度を測る。30度を確認。写真を撮って保管。
- 各上流のアキュムレーションゾーンにカートンを10個載せ、手動で放出をトリガーし、均等な間隔を確認。
- 「本線占有」フォトアイを塞ぎ、合流ラインが待機することを確認。塞ぎを外し、1秒以内に放出されることを確認。
- 詰まりをシミュレートする:先端部にカートンを手で食い込ませ、両上流ラインが自動停止し、30秒以内にアラームが出ることを確認。
- すべてのフォトアイのアライメントインジケーターを確認。ほこりを拭き取る。
- 現場スーパーバイザーに聞く:カートンサイズが変わった時、合流パラメーターを再調整するのは誰か? 名前を書き留める。
6つすべてに合格すれば、合流部は本当に準備完了だ。1つでも落とせば、立ち上げ当日に電話がかかってくると思え。
Lin Xiao(WMS導入コンサルタント)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。