最初に、気分を害するかもしれない話から始めよう。私が見てきたハンガー搬送ライン付きの衣類倉庫の少なくとも半分は、あの設備を導入すべきではなかった。
2023年、中国東部のアパレルEC倉庫で設備評価を行った。ガーメントオンハンガーの仕分けラインは3年前に導入されたばかりだったが、レールには吊るされた衣類よりも埃の方が多かった。日々の物量は2,000ユニット強、そのうち実際にハンガーで運ぶ必要があったのは800に満たなかった。仕分け機は13,000ユニット/時の能力で仕様書が書かれていた。交通量が信号ひとつ埋められない田舎町に8車線の高速道路を造るようなものだ。
だからこそ、ハンガー倉庫についてちゃんと話そう。ハードウェアの正体、真の判断ラインの位置、そして営業資料には誰も書かないメンテナンスの落とし穴を。
ハンガーコンベヤの正体
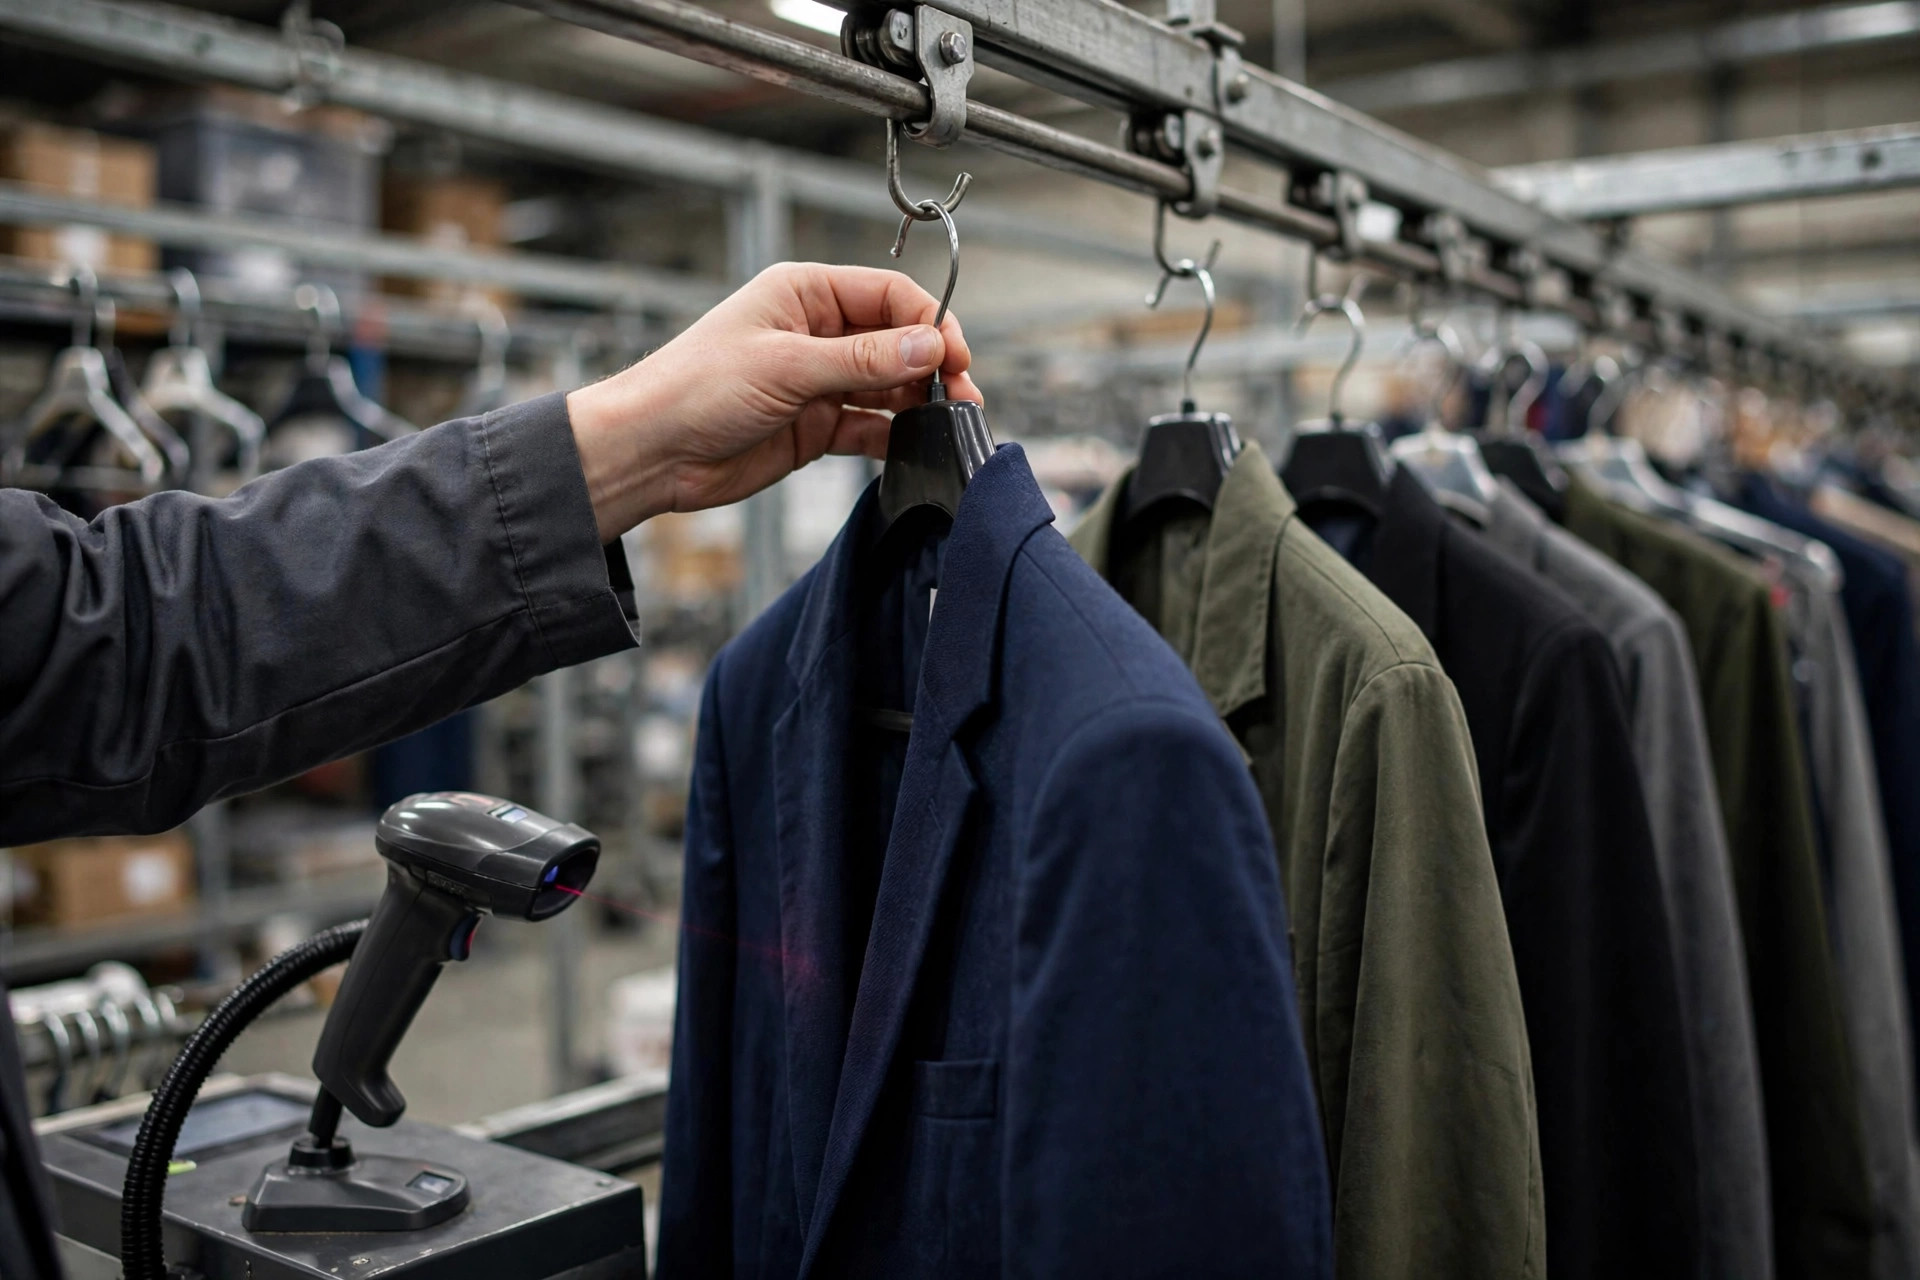
空に架かる高速道路だと思えばいい。チェーンが道路、トロリーが車、フックが駐車スペースだ。衣類はハンガーに掛けられ、一定間隔で運ばれる。各仕分けポイントではプッシャーやダイバーターがフックを本線から分岐レールへ叩き出す。箱なし、畳みなし、広げなし。
能力の式は交通工学者のように考えればいい。処理能力はチェーン速度をフックピッチで割ったものだ。SDIのGOHソーターのカタログにははっきり書かれている——投入速度はロープ速度とフック中心間距離で決まり、同社の装置の上限は約13,000ユニット/時。RailexのSystem 3500は標準80フィート/分で稼働し、約5,000着/時を搬送する。最大は120フィート/分だ。物理は同じ、車線数が違うだけだ。
重要な点は、これは仕分けと搬送の装置であり、保管の装置ではないということだ。ハンガーレールは数百着のバッファにはなるが、深い保管が必要なら、吊るすのは立方体空間のひどい使い方だ——衣類は単層で吊るされ、積み重ねられない。箱なら4〜6段積める。この一事だけで、価格表を開く前にGOHのビジネスケースの半分は決まる。
仕様を決める3つの数字
チェーン速度。 ベンダーが最大速度を実稼働速度として売り込んでくるのに乗ってはいけない。Railex自身の数字が物語っている。80 fpmは5,000着/時を生み出す生産速度であり、120 fpmは見出しだ。1日中最高速度で回すのは、トラックのエンジンをレッドゾーンで回し続けるようなものだ——摩耗、騒音、脱線が増える。ピーク時間を定格速度の70〜80パーセントで処理できるようラインを設計するか、後で支払うメンテナンス費を予算に入れておけ。
フックピッチ。 自動ハンガー仕分けに関する欧州特許(EP0861129)では、ハンガー間隔は150〜180ミリメートル、コンベヤ速度は350〜550ミリメートル/秒とされている。これが物理的な包絡線だ。冬物コートで150ミリメートルより詰めると、衣類が団子になり、カーブでフック同士が衝突し、美しい13,000ユニット/時の装置が6,000ユニット/時の渋滞発生装置に変わる。ピッチは平均的な衣類ではなく、最もかさばる衣類に合わせて仕様を決めろ——間隔を決めるのは冬物コートと中綿ジャケットであって、Tシャツではない。
フック荷重。 1つのフックが運ぶのは衣類1着またはプレパック1つだ。コートは重い。ピーク時に冬物コートでいっぱいのラインは、夏物シャツでいっぱいのラインとは別の機械だ。アソートが季節で振れるなら、チェーンと駆動部は冬のケースに合わせてサイズ設計しろ。ここが、仕様不足のラインが死ぬ場所だ。6月は快調、11月に止まる。
導入が正当化される条件:3つの分岐点
第一に、カテゴリーだ。スーツ、ブレザー、オーバーコート、ドレス——畳むとしわになり、プレスにお金がかかるものはすべてハンガーのものだ。Tシャツ、ジーンズ、下着、どうせ畳んで出荷するニットを吊るすのは単なる見せかけだ。吊るすSKUが物量の30パーセントを下回るなら、それはハンガー倉庫ではない。高価な飾り物付きの畳み倉庫だ。
第二に、物量だ。GOH仕分けラインが元を取るのは、日々の吊るし物量が、手作業の仕分けが追いつかないほど多いときだ。White Conveyorsのオーダー組立システムはオペレーター1人で最大600ピース/時を投入する——これが市場の小さい方の端だ。大きい方の端では、SDIの13,000ユニット/時が数百店舗に供給する小売DC向けに存在する。この両極の間にあるのが正直な問いだ。吊るし物量は、シフトのほとんどの時間ラインを埋められるか。800着/日の投入で5,000 UPHのラインを回すのは資産ではなく記念碑だ。
第三に、返品だ。これが多くの人が見落とすポイントであり、アパレルECがGOHで静かに勝っている場所だ。畳まれて戻ってきたブレザーは、検品、再プレス、再袋詰め、再ハンガー掛けが必要になる。ハンガーで戻ってきたブレザーは、QCからそのままハンガーレールに戻る。アパレルECの返品率は過酷だ——その再ハンガー掛けのループこそ、最速の投資回収が隠れている場所であることが多い。既存プロセスを高速化するのではなく、リワーク工程そのものを削除するからだ。
正直な比較はこうだ。
| 項目 | 吊るし(GOH) | 箱での畳み |
|---|---|---|
| 仕分け処理能力 | 5,000〜13,000ユニット/時(ベンダー仕様) | 〜200〜400ユニット/人時、手作業(現場の経験則) |
| 床面積 | 単層で積み重ね不可、面積を食う | 箱は4〜6段積み、高密度 |
| 設備投資 | 畳み仕分けの同等能力設備の約1.5〜2倍(業界経験) | 基準 |
| プレス/リワーク | 不要——店頭出し可能で到着 | 返品時のプレス、袋詰め、再ハンガー掛け |
| 得意なカテゴリー | スーツ、コート、ドレス | Tシャツ、ジーンズ、下着、ニット |
すべての数字ではないにせよ、方向は市場データが裏付けている。高スループットの施設における自動化された衣類ハンドリングは、今や3.2〜4.8年での投資回収、フルフィルメントサイクルの25〜35パーセント短縮、そしてオーダー精度が約94パーセントから99.2パーセントへの向上を示している。これらはラインを埋める物量があった施設だ。なかった施設は、埃まみれのレールの持ち主だ。
メンテナンスの落とし穴
レールの粉塵。 天井レールは埃と繊維くずを集める。くず+チェーンは摩耗加速に等しく、摩耗は伸びに等しく、伸びはカーブでの脱線に等しい。予防保全計画に定期的なレール清掃が入っていなければ、それは保全計画ではなく修理予算だ。
変形したフック。 これは純粋な自業自得だ。ラインは標準ハンガーフック用に設計されている。ところが購買部門はその四半期で一番安いハンガーを買ってくる——太い木製フック、幅広のプラスチックフック——キャリアが変形する。変形したキャリアは衣類を落とし、衣類はダイバーターを詰まらせ、気づけば99パーセントの稼働率はカンファレンスで語る昔話だ。ハンガーを標準化しろ。システムで最も安い部品であり、システムを殺す可能性が最も高い部品だ。
スプリンクラーの閉塞。 密に吊るされた衣類はスプリンクラーの放水を遮る。ハンガー衣類ゾーンは標準的なラック保管の火災シナリオではなく、隣の段ボールエリアのスプリンクラー設計をコピーするわけにはいかない。レイアウトが凍結する前に防火エンジニアを巻き込め。FMの検査官が来てからでは遅い。これはプロジェクトを遅らせるだけでなく止める落とし穴だ。
偽要件への怒り。 私が見続ける最も高くつくミスはこれだ。倉庫がハンガーラインを導入し、「ライン代を払ったのだから使わなければ」とTシャツまで吊るしてしまう。逆だ。ラインは、吊るす必要のある衣類のために存在する。Tシャツを吊るすのは、畳むよりも床面積もエネルギーもメンテナンスもかかり、品質上の利点はゼロだ。吊るし率がカテゴリー上の理由なく上がり続けるなら、誰かが購買を正当化しているのであって、倉庫を運営しているのではない。
では、投資する価値はあるのか。結局はひとつの数字に尽きる——1日に何着が本当にハンガーで運ばれる必要があるのか。それに365を掛け、吊るす衣類1着あたりが節約する人件費とプレス代を掛け、ラインの年間減価償却とメンテナンス費と比較しろ。節約がラインを賄えなければ、ラインは造るな。あとは全部飾りだ。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。