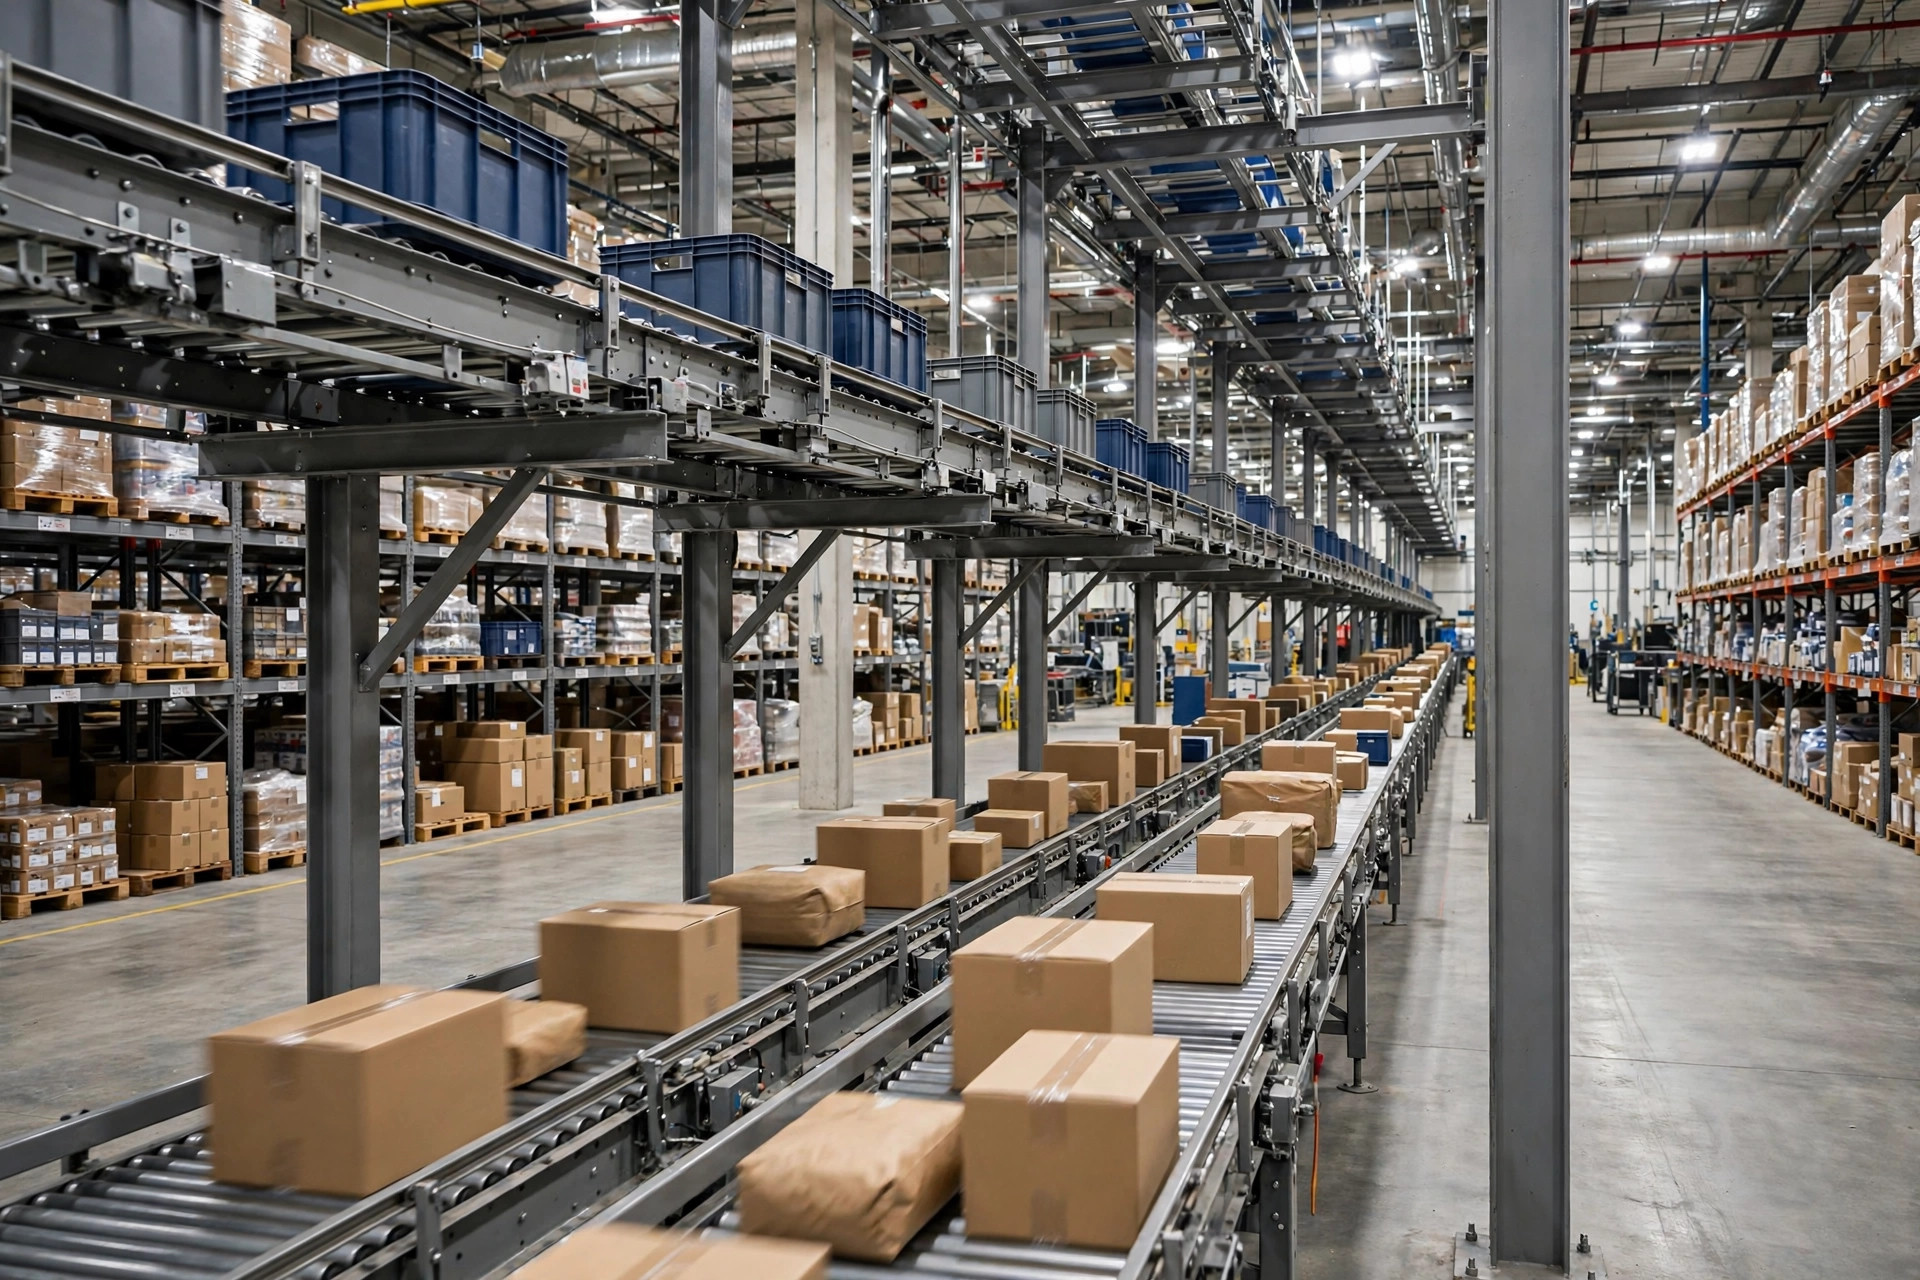
2024年、私はメンフィスにある120,000平方フィートのeコマース・フルフィルメントセンターを歩き回った。1日30,000オーダーを処理する現場だ。ソートラインにはスイングアーム式ダイバータがあり、午後のピークに毎日のように詰まった。作業員は肩をすくめて「こいつはそういうものさ」と言うだけだった。私は1週間、すべての詰まりを写真付きで記録してもらった。詰まりの70%は同じ箱のプロファイルが絡んでいた。底が不揃いな柔らかいポリ袋だ。設備に問題はなかった。選定時に実際の商品ミックスでテストしたことが誰一人としてなかったのだ。
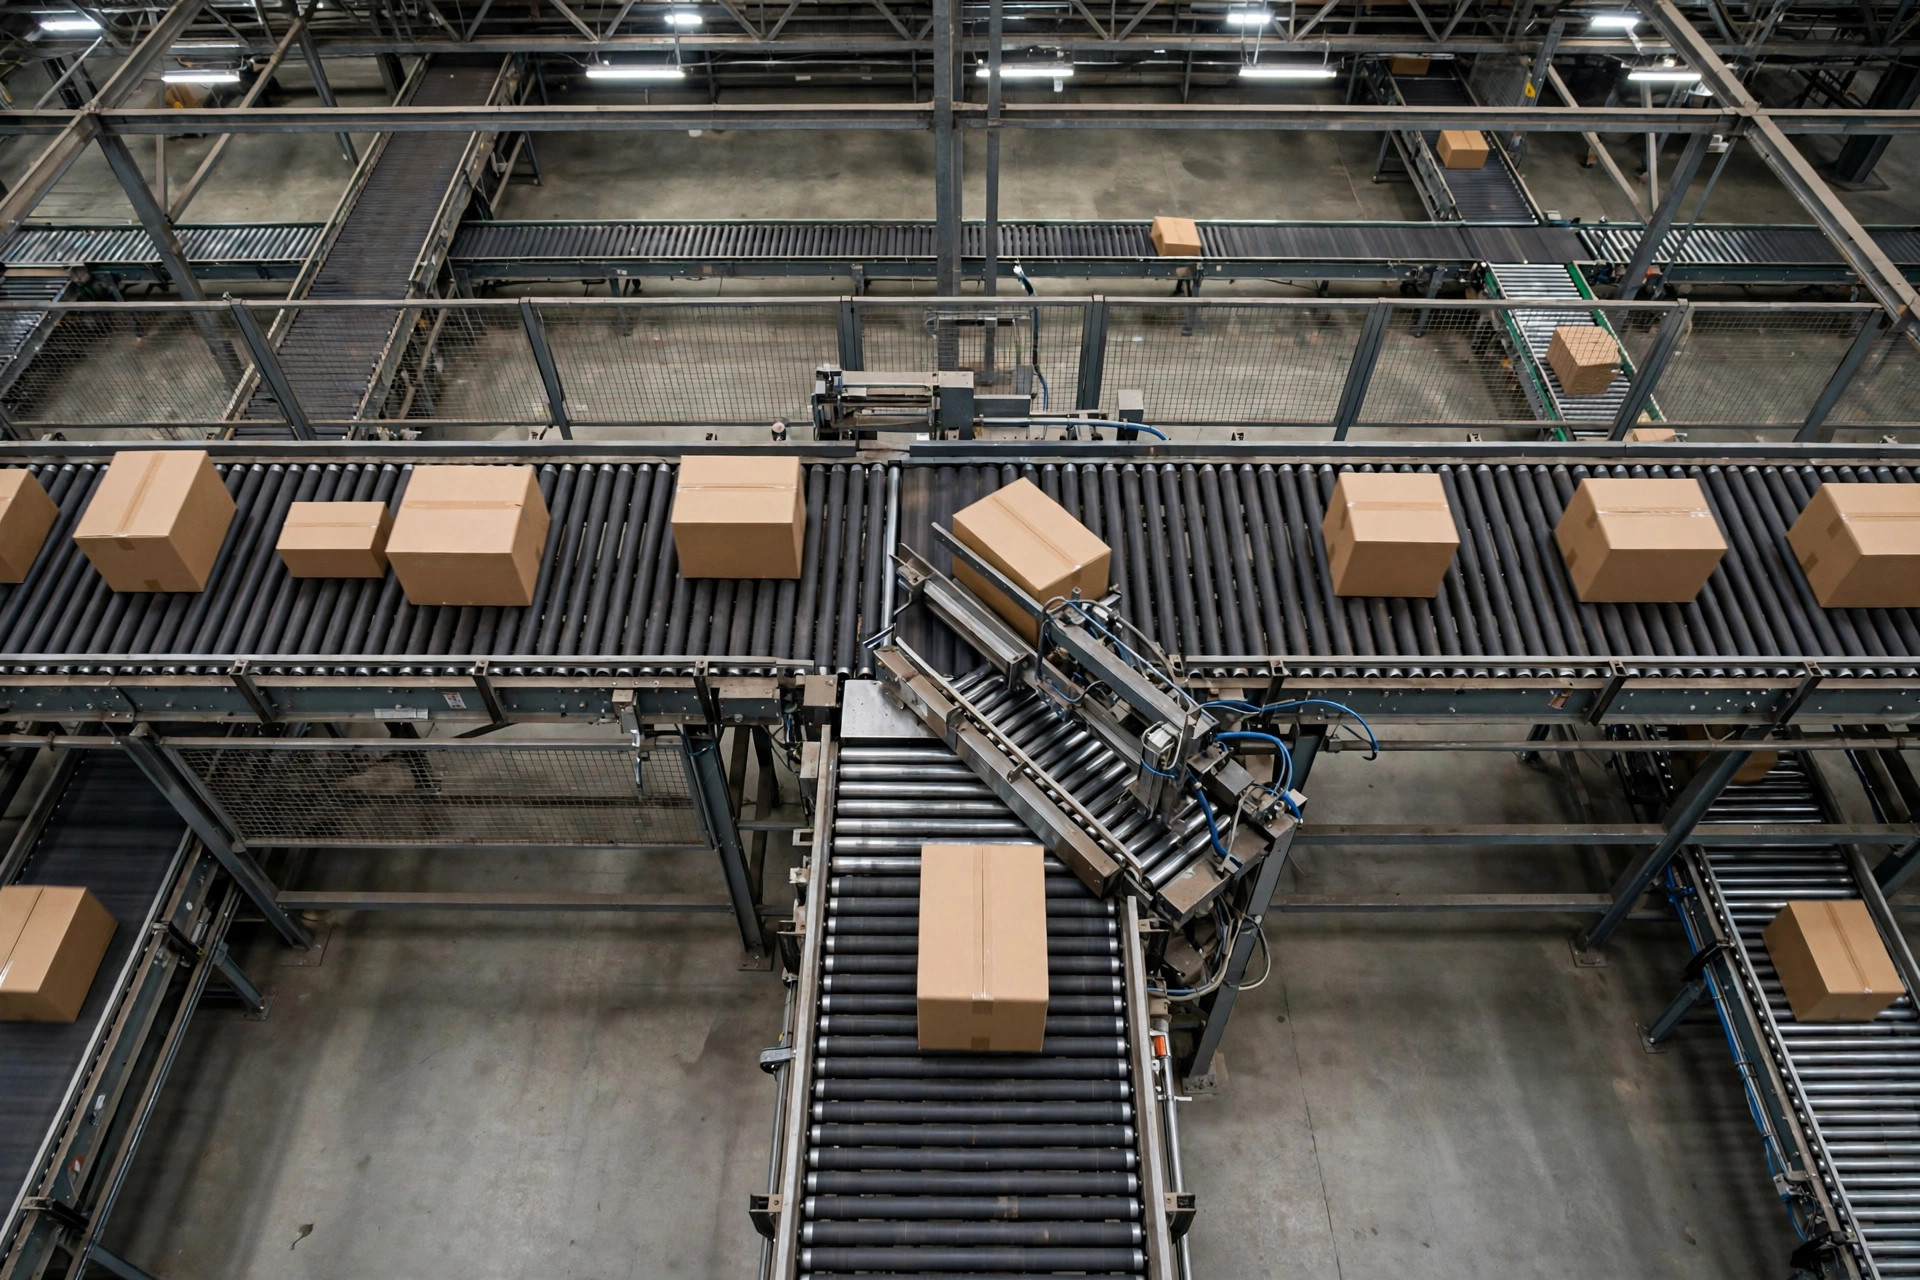
コンベヤのダイバータの仕事は1つだけ。ラインを止めずに商品を本線から分岐させることだ。方法は大きく2つある。スイングアーム式とポップアップ式だ。選び方を誤ると、何年にもわたって苦しむことになる。
まず分岐させる対象を定義すること。すべてはそこから決まる。底が平らでサイズが安定した標準的な段ボール箱か。どちらの方式でも問題ない。ポリ袋、織布袋、底が変形した箱か。スイングアーム式の搬送性は明らかに優れている。常に接触を保つため、「持ち上げる」ような衝撃の瞬間がないからだ。必要な処理能力はどれくらいか。スイングアーム式は中高速の連続分岐に向く。ポップアップ式は低速で重く大きな商品に向く。分岐角度はどうか。スイングアーム式は通常30度または45度で分岐し、本線速度への影響は最小だ。ポップアップ式は90度の直角分岐なので、商品は分岐点で減速または停止しなければならず、これは明確な処理能力のペナルティになる。
それぞれの方式には逃れられない弱点がある。はっきり言おう。スイングアーム式は「行儀の悪い」商品が苦手だ。単体の封筒のような非常に軽い商品はコースから外れて流され、非常に重い商品はホイールの摩耗を早める。そして機構全体が精密な据え付けを要求する。サポート脚がほんの少しでも沈めば、分岐ミスが始まる。ポップアップ式の弱点はサイクルタイムと騒音だ。すべての作動が機械的衝撃であり、24/7稼働のラインでは、エアシリンダーとチェーンが1年以内に交換の無限ループになる。90度の分岐は商品が真っ直ぐ入ってくることも要求する。斜めに入った箱は分岐スロートの真ん中で引っかかる。
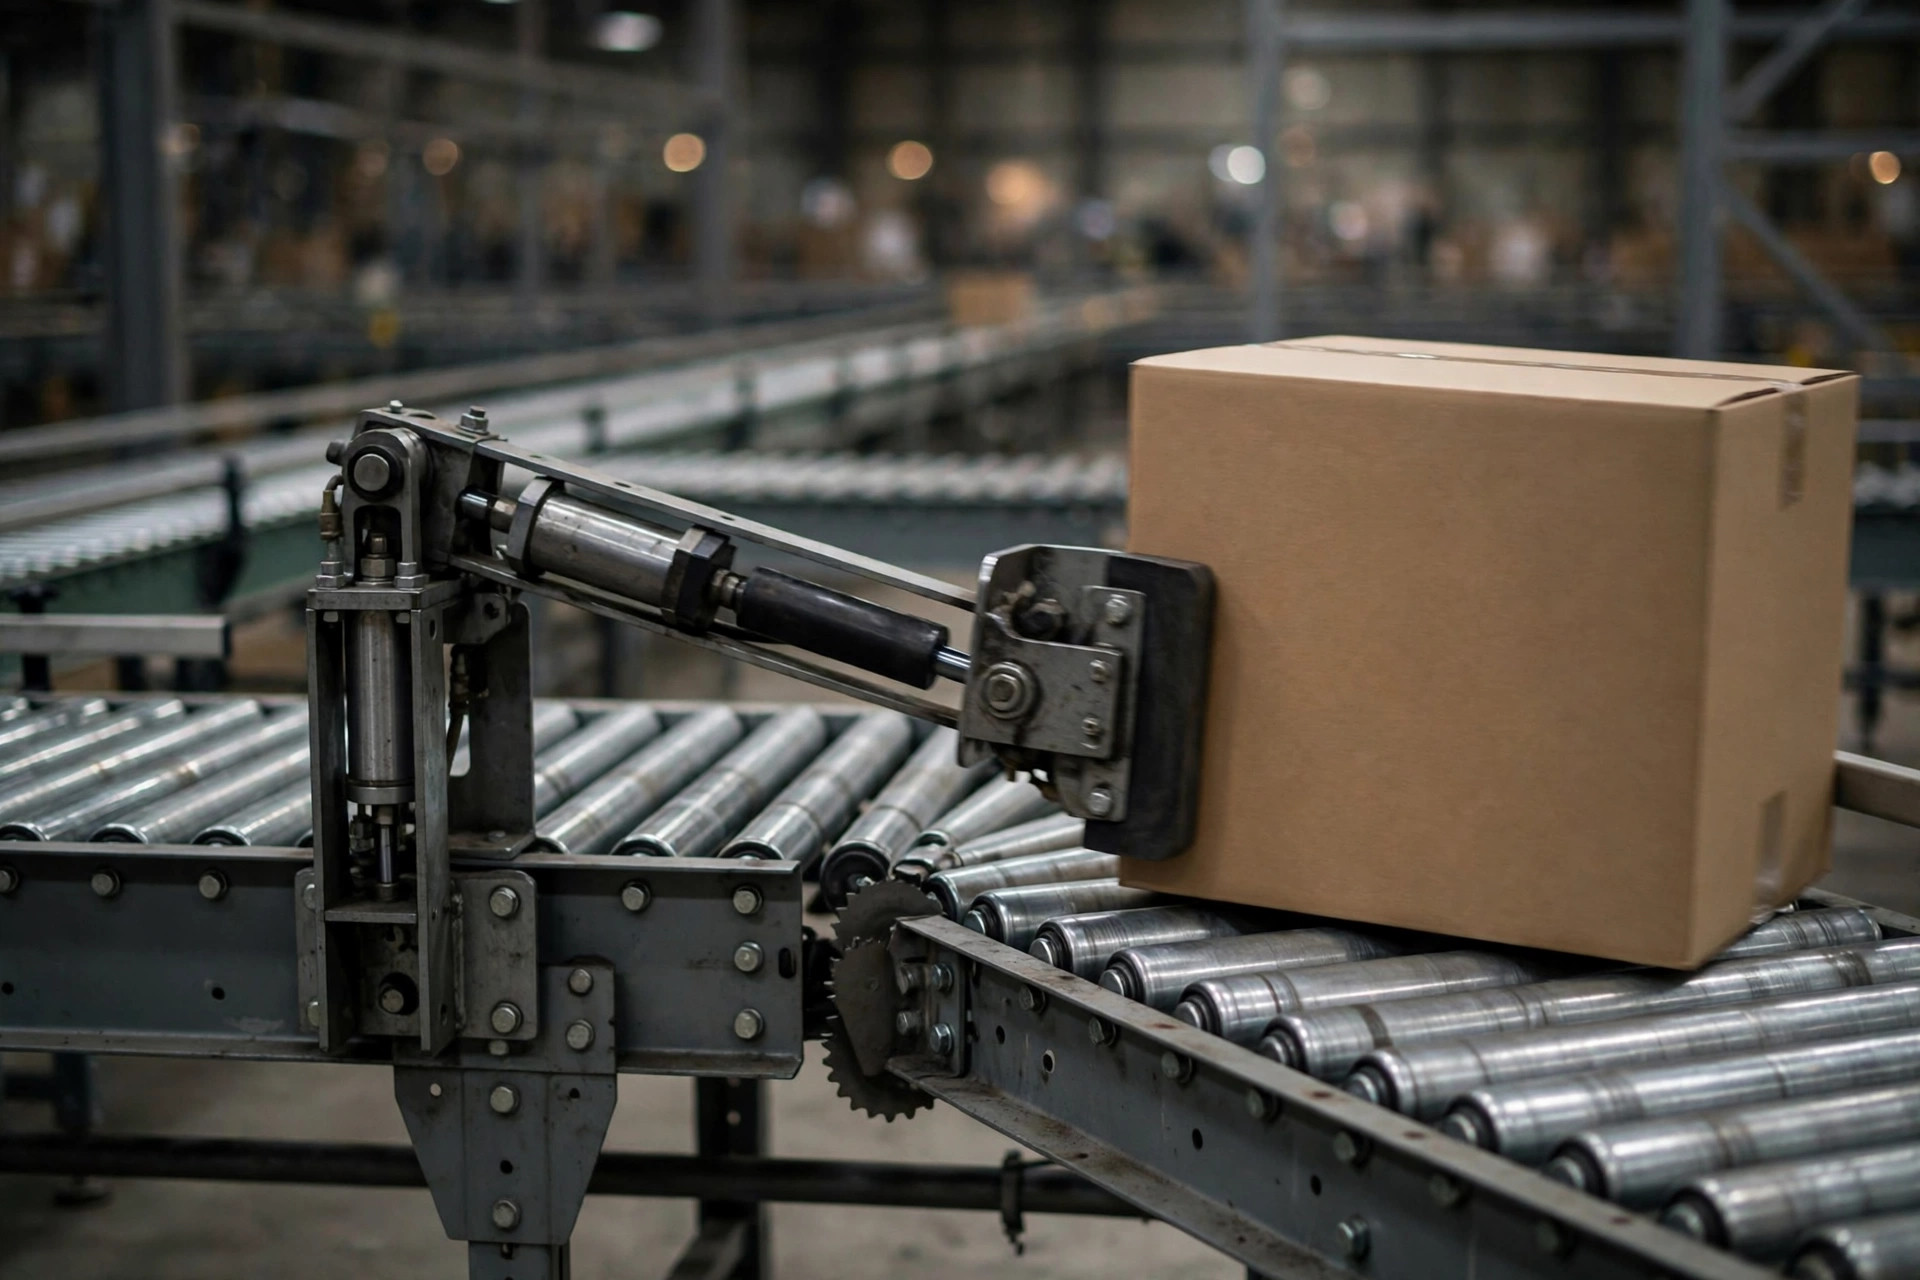
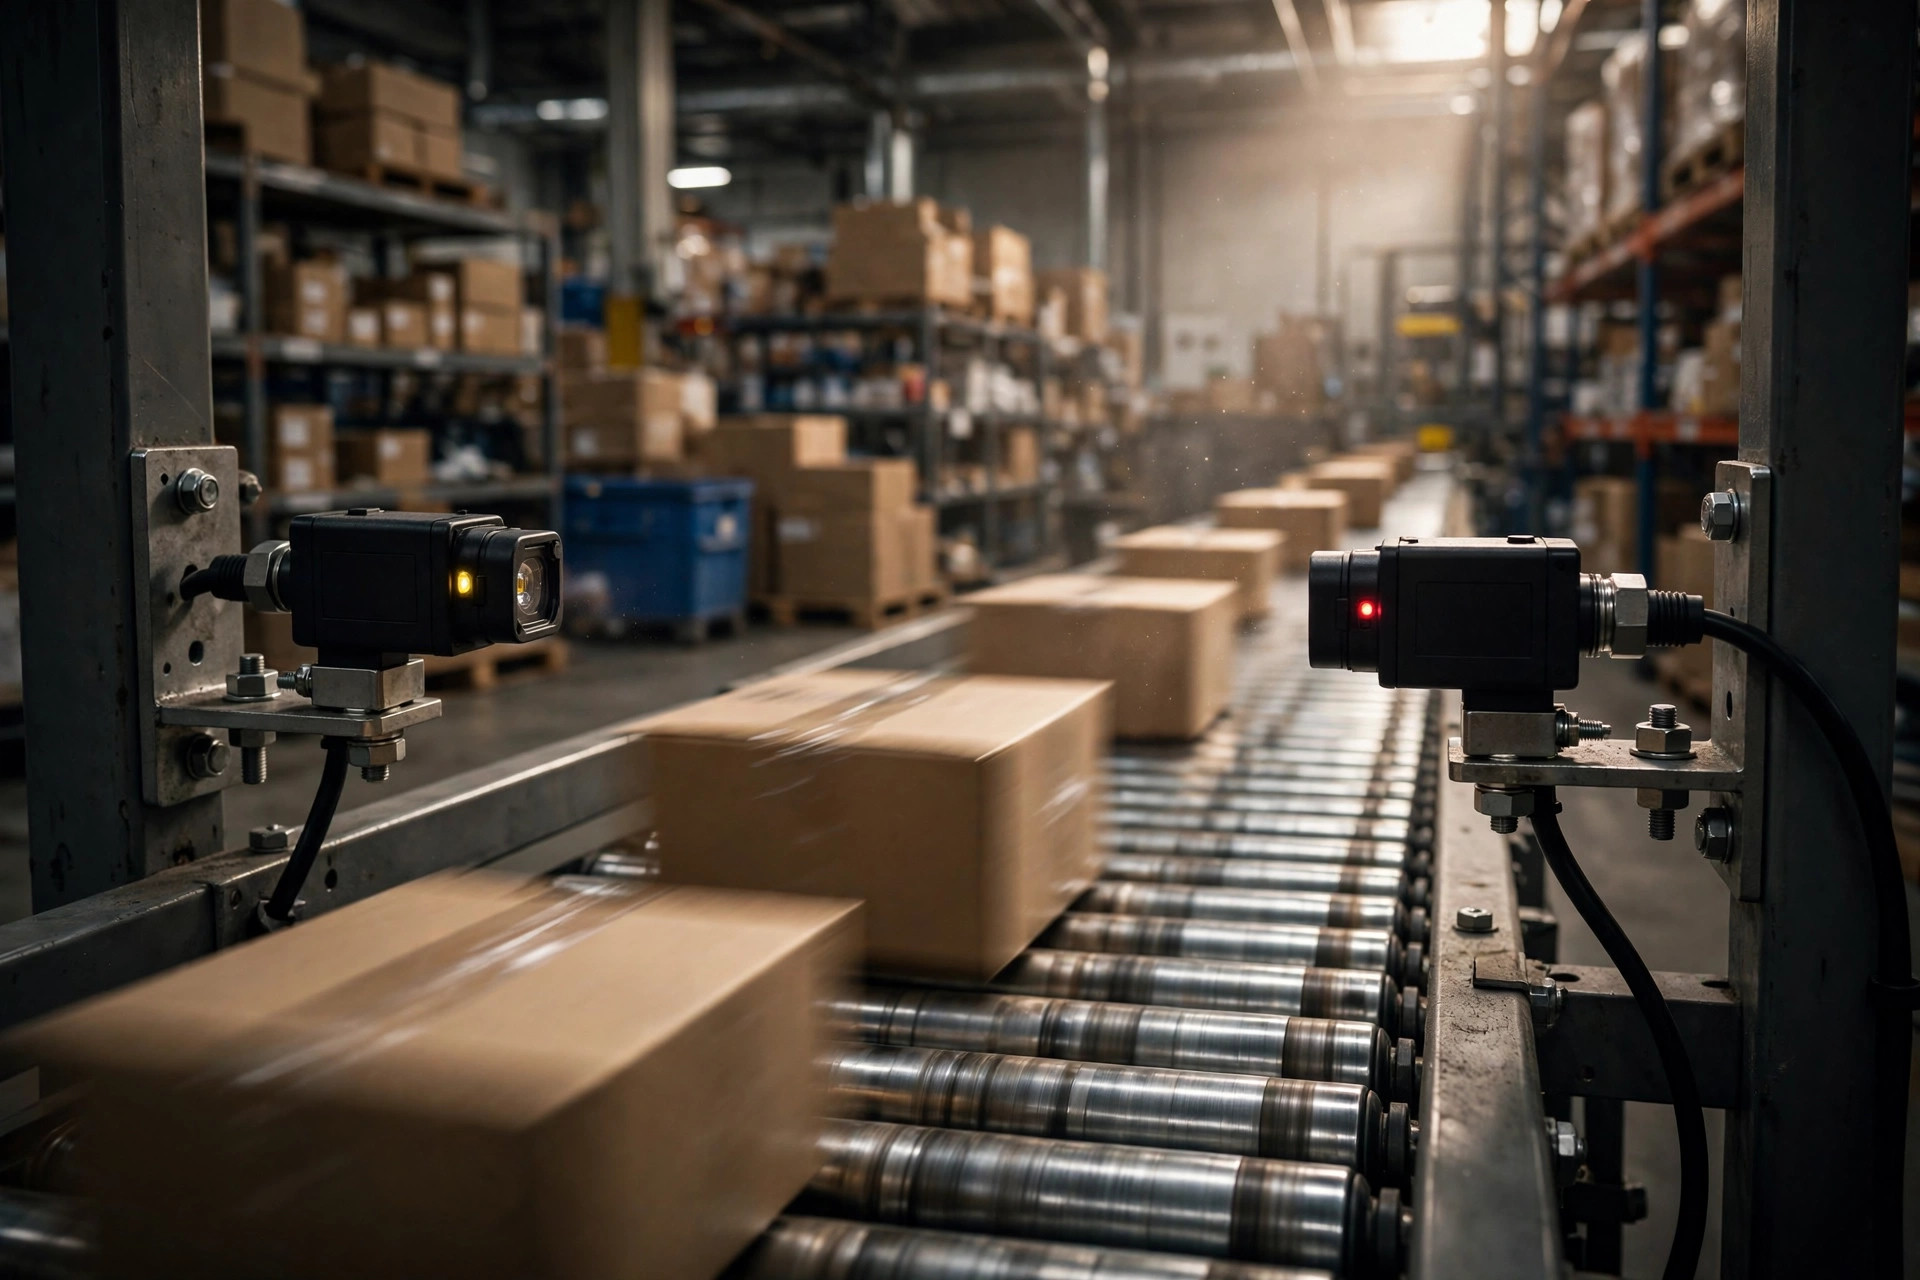
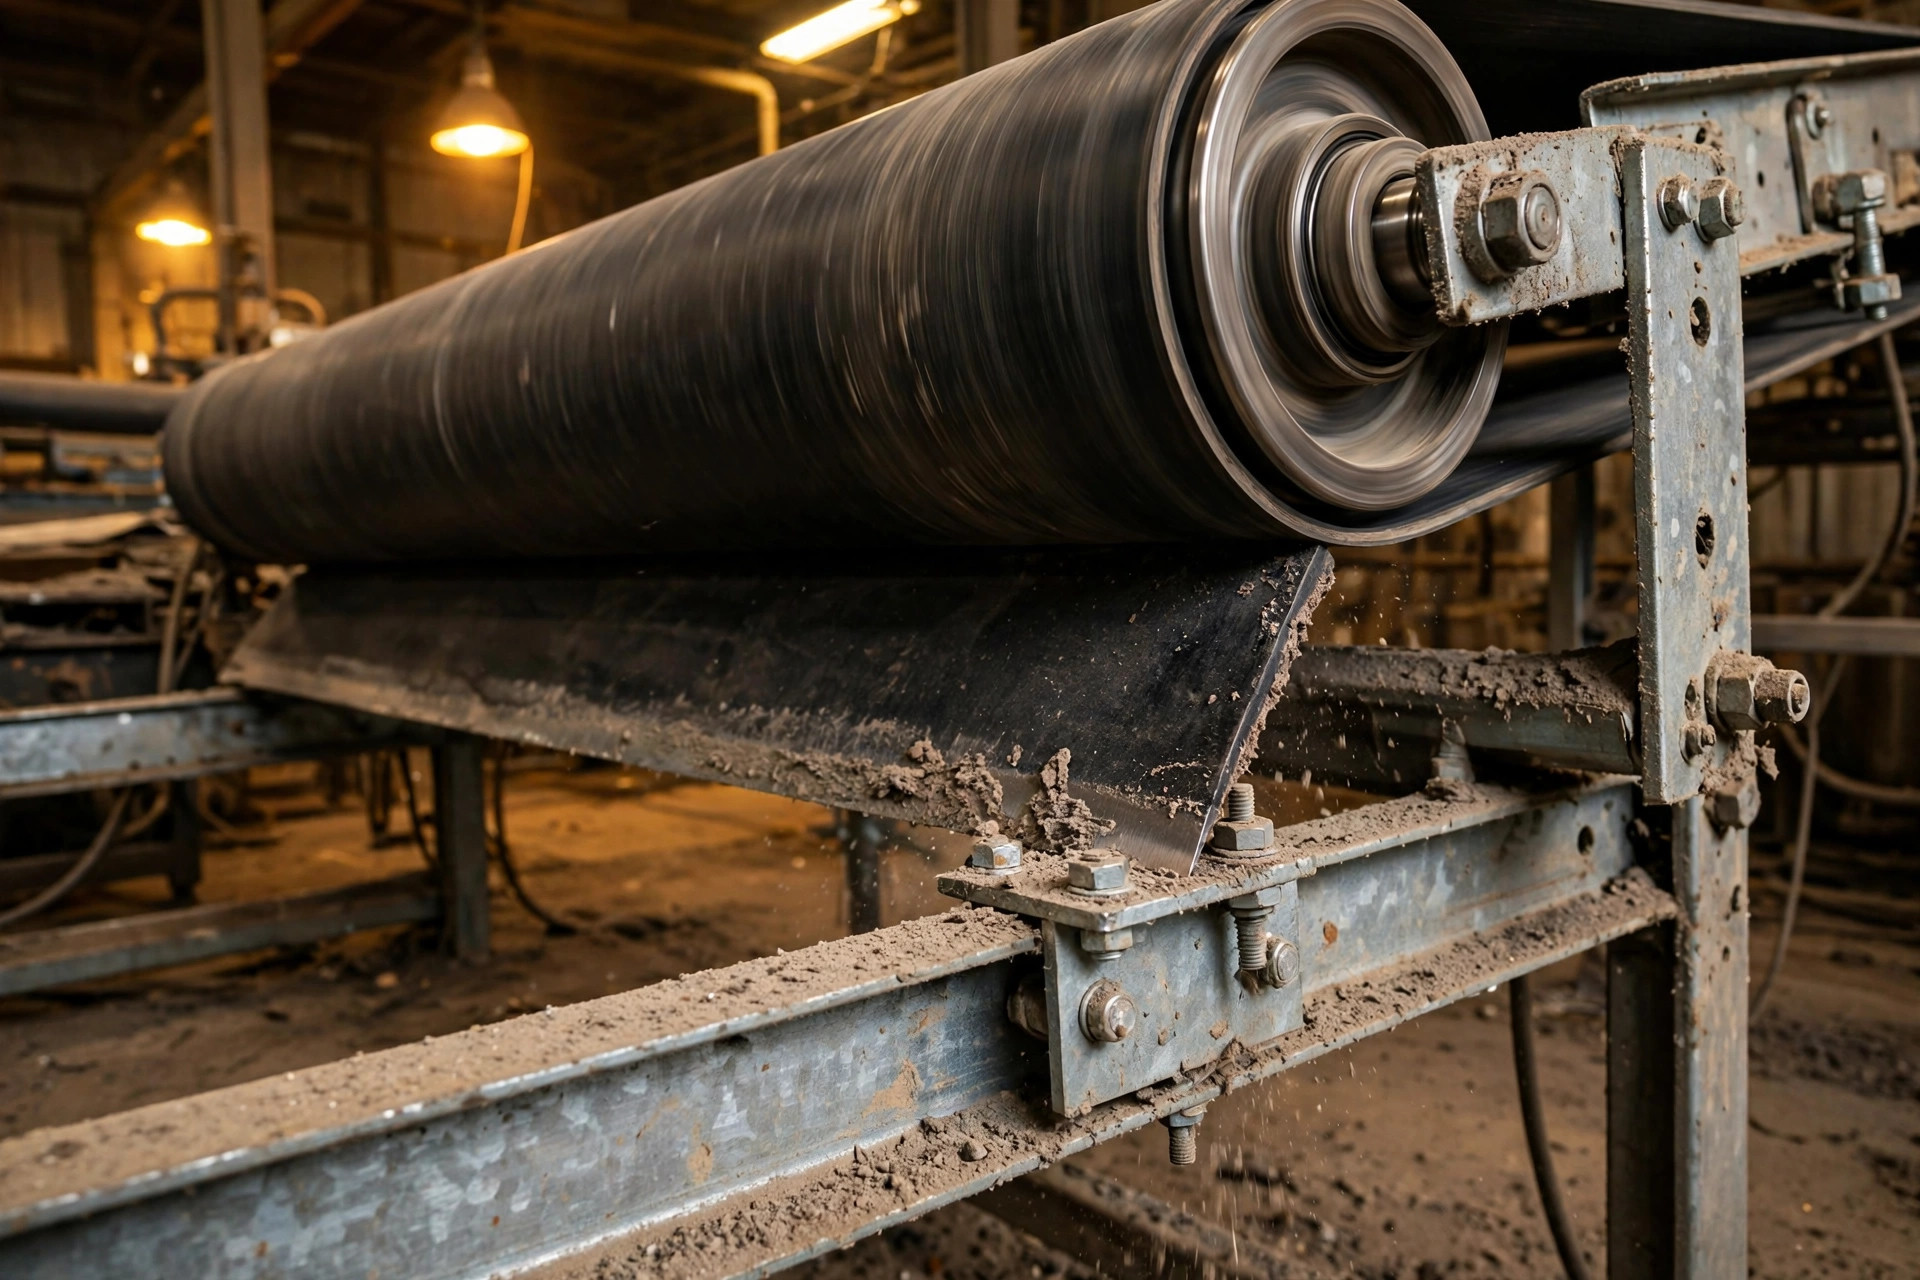
ダイバータが不調になったら、この順序でトラブルシューティングすること。まず商品、次にハードウェア、最後に制御だ。まず箱を確認する。包装仕様は変わっていないか。底は変形していないか。「設備が突然動かなくなった」の多くは、新しい包装サプライヤーが原因だったりする。次にスイングアームのホイール摩耗を確認する。トレッドが滑らかになれば摩擦が落ち、商品は分岐点でその場で回り続ける。ホイールを手でなぞってみる。磨き上がった帯を感じたら寿命だ。次にポップアップ式の上昇高さを確認する。エア圧が低くて転送部が完全に上昇しなければ、本線ベルトは商品を分岐点を通り越して真っ直ぐ運び続ける。まず圧力計を確認し、次に電磁弁を確認する。次にフォトアイの位置を確認する。分岐のタイミングはフォトアイに依存しており、2センチずれただけで早すぎる/遅すぎるトリガーになる。これは断続的で最も腹立たしい故障の種類だ。最後に制御ロジックを確認する。ピーク時、PLCの商品間最小ギャップパラメータが保守的に設定されすぎていると、最初の商品が抜ける前に2個目が到達して衝突する。
制御は専用の警告に値する。罠が見えないからだ。ダイバータのPLCプログラムにはいくつかの重要パラメータがある。トリガーリード距離、商品間最小ギャップ、スイング角度だ。ほとんどのインテグレーターは引渡し時に「理想的な箱」で調整して立ち去る。商品ミックスが変わっても誰も再調整せず、詰まり率は上がっていく。受入れ時には、この3つのパラメータの調整アクセスとドキュメントを要求すること。そして最悪の箱プロファイル用のレシピを別途保存してもらうこと。最新のPLCはレシピ切替に対応している。商品ミックスが変わったらワンタップで切替えるほうが、毎回手動調整するよりずっとましだ。
購入前にベンダーにこれらの質問をして、答えられないベンダーは切ること。うちの実際の箱、つまり一番厄介なやつも含めて、テストラインで4時間走らせられるか。ホイールセットの交換間隔とセット単価は。ポップアップのシリンダーはどこのブランドで、定格サイクル寿命は。分岐成功率を契約に盛り込めるか、その数字は。制御プログラムはオープンか、分岐ギャップを自分たちで調整できるか。
予備品はシンプルに。スイングアームのホイールセット、ポップアップのシリンダー、電磁弁は消耗品だ。故障してから発注しないこと。1日16時間稼働のダイバータなら、ホイールセット交換は12〜18か月ごとを見込む。シリンダーの寿命はサイクル数で定格されており、まともなブランドなら数字を出してくる。交換間隔の半分を基準に1回分のフルセットを在庫すること。そしてラインにダイバータが1台だけで、それが単一障害点、つまりバイパスがないなら、予備品は遠慮なく多めに持つこと。この建物で一番安い保険だ。
現場に持ち帰る質問を1つ。うちのダイバータを誰かが実際に点検したのはいつが最後か。多くのダイバータは老朽化で死ぬのではない。放置で死ぬ。誰も見ない、誰も調整しない、そして自分自身を削り切って死ぬ。半年に2回、スイングアームのホイールチェックとエア圧チェックをすれば、1人で半日で終わり、ピーク時のライン全停止を防げる。
エネルギーと騒音も選定計算に1行入れるべきだ。ポップアップ式の空圧システムはエアコンプレッサーを24時間回し続ける。その電気代とコンプレッサーの保守は恒久的な運用コストになる。スイングアーム式はモーター数が多いが1つ1つが小さいので、合計エネルギーはむしろ低くなる。私が倉庫の選定計算を手伝ったとき、5年間のエネルギーと予備品を総所有コストに織り込んだら結果がひっくり返った。スイングアーム式のほうがポップアップ式より約20%安かった。5年間の台帳なしで設備価格だけを提示するのは、選定で最も多い近視眼だ。
据え付け時には、受入基準にストレステストを明記して要求すること。5つの最も厄介な箱プロファイル、つまり最も軽い、最も重い、底が最悪、寸法が最も極端なものを、4時間連続で走らせ、分岐成功率を記録する。99.5%未満ならサインしないこと。設備が出荷される前に契約に盛り込むこと。口約束ではない。受入れ紛争の多くは「設備が正常に動作する」だけの基準に遡る。誰にとっても何の意味もない言葉だ。
日常の手入れは、ダイバータの横の壁に貼る最小限のチェックリストで。毎日、圧力計を見て新しい異音に耳を澄ます。毎週、フォトアイを拭いてホイールのトレッドを確認する。毎月、サポートボルトを規定トルクで締めて上昇ストロークを測る。1人で30分。設備管理が失敗するのは資金不足が原因ではないことが多い。誰も気にかけないことが原因だ。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。