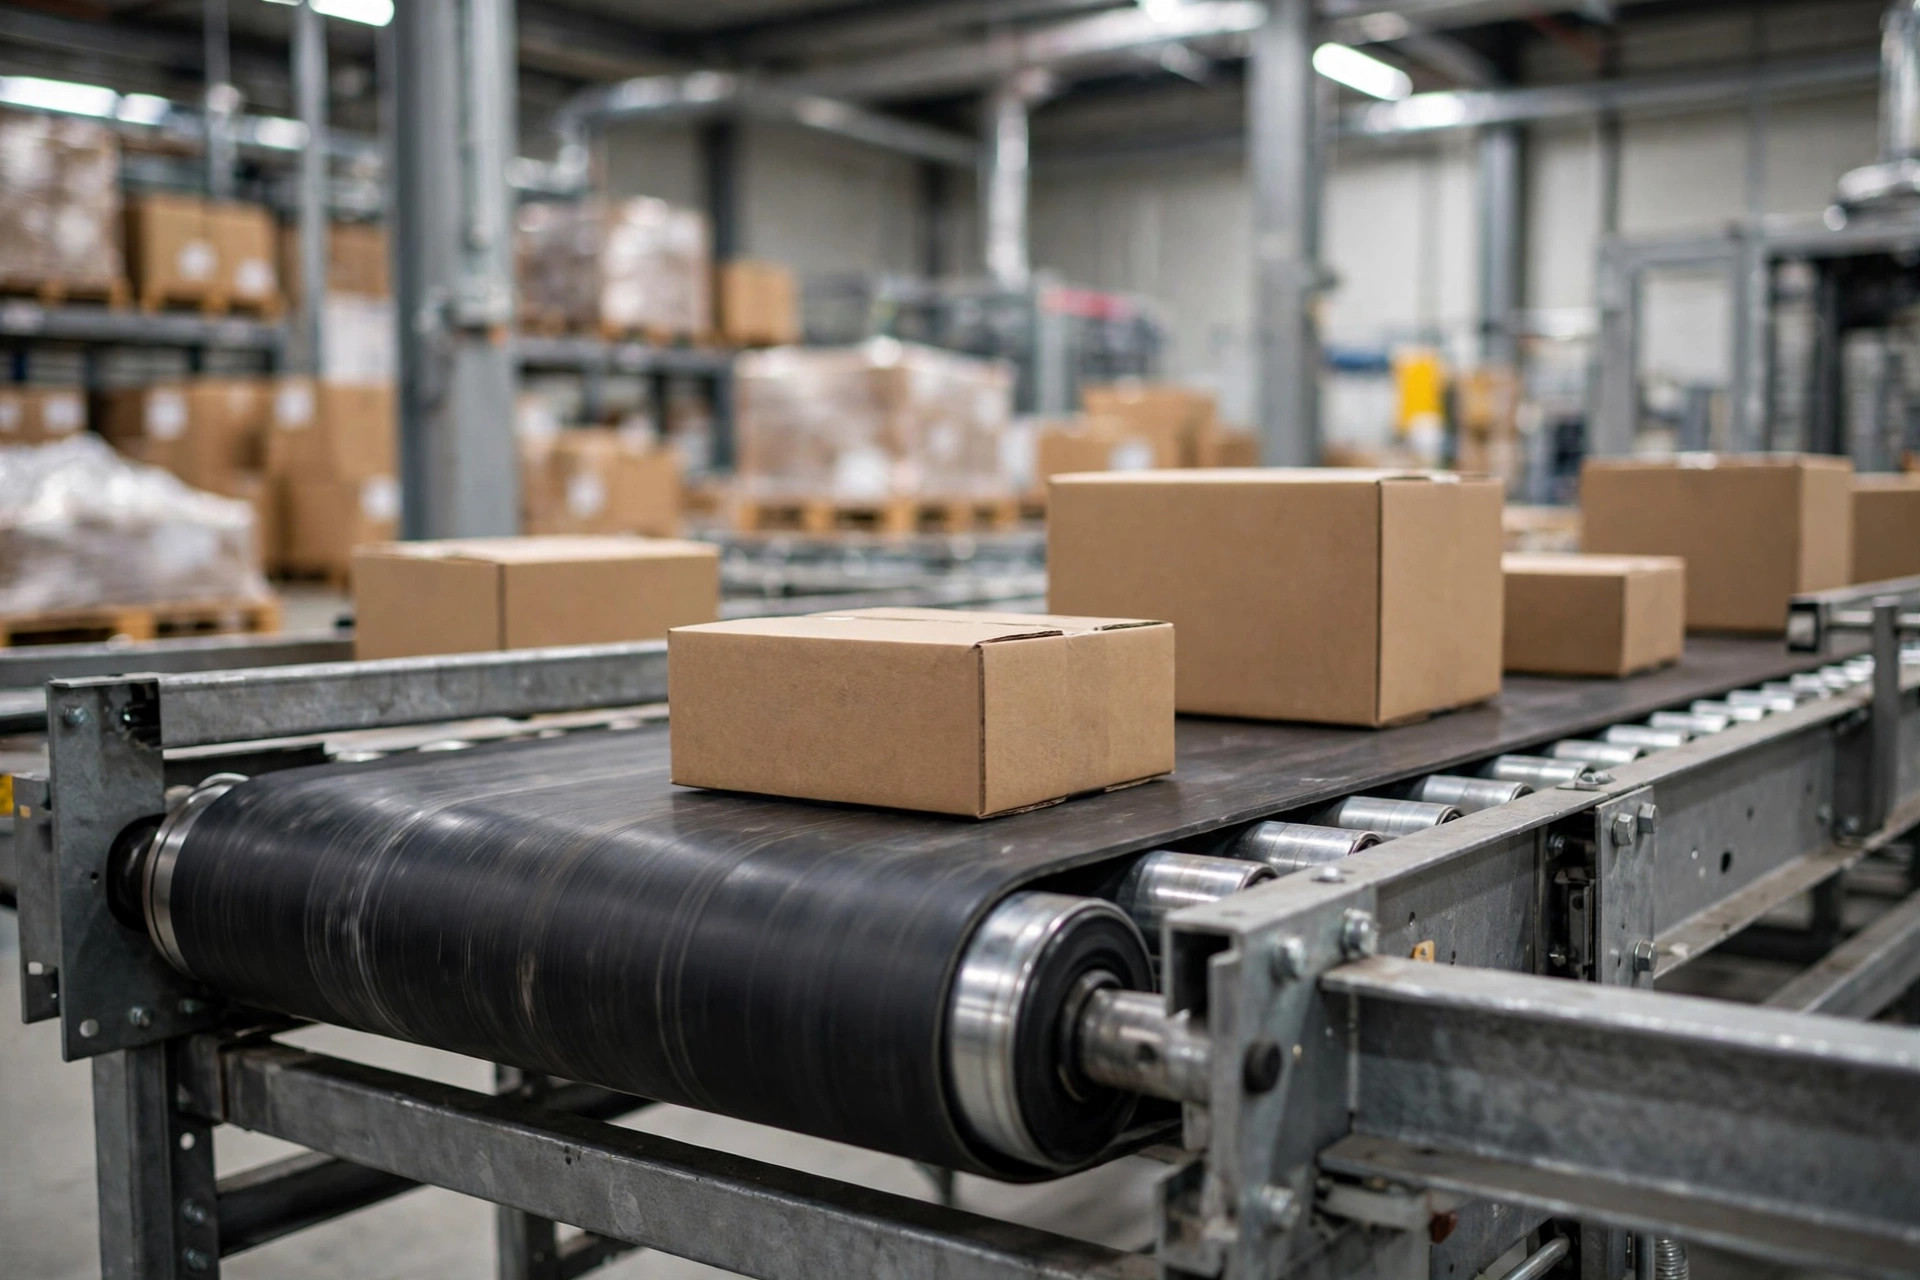
昨年の秋、ピークシーズンを目前に控えた中国東部のアパレル系EC倉庫で、コンベアベルトの蛇行があと一歩で倉庫を止めるところだった——仕分けラインの新品ベルトが右へ寄り続け、スカートボードに擦れて、床一面にゴム粉をまき散らした。シフトリーダーと技術者2人は3日かけてアイドラーを調整し、念のため自動調心アイドラーも2セット追加した。翌朝——まだ寄る。
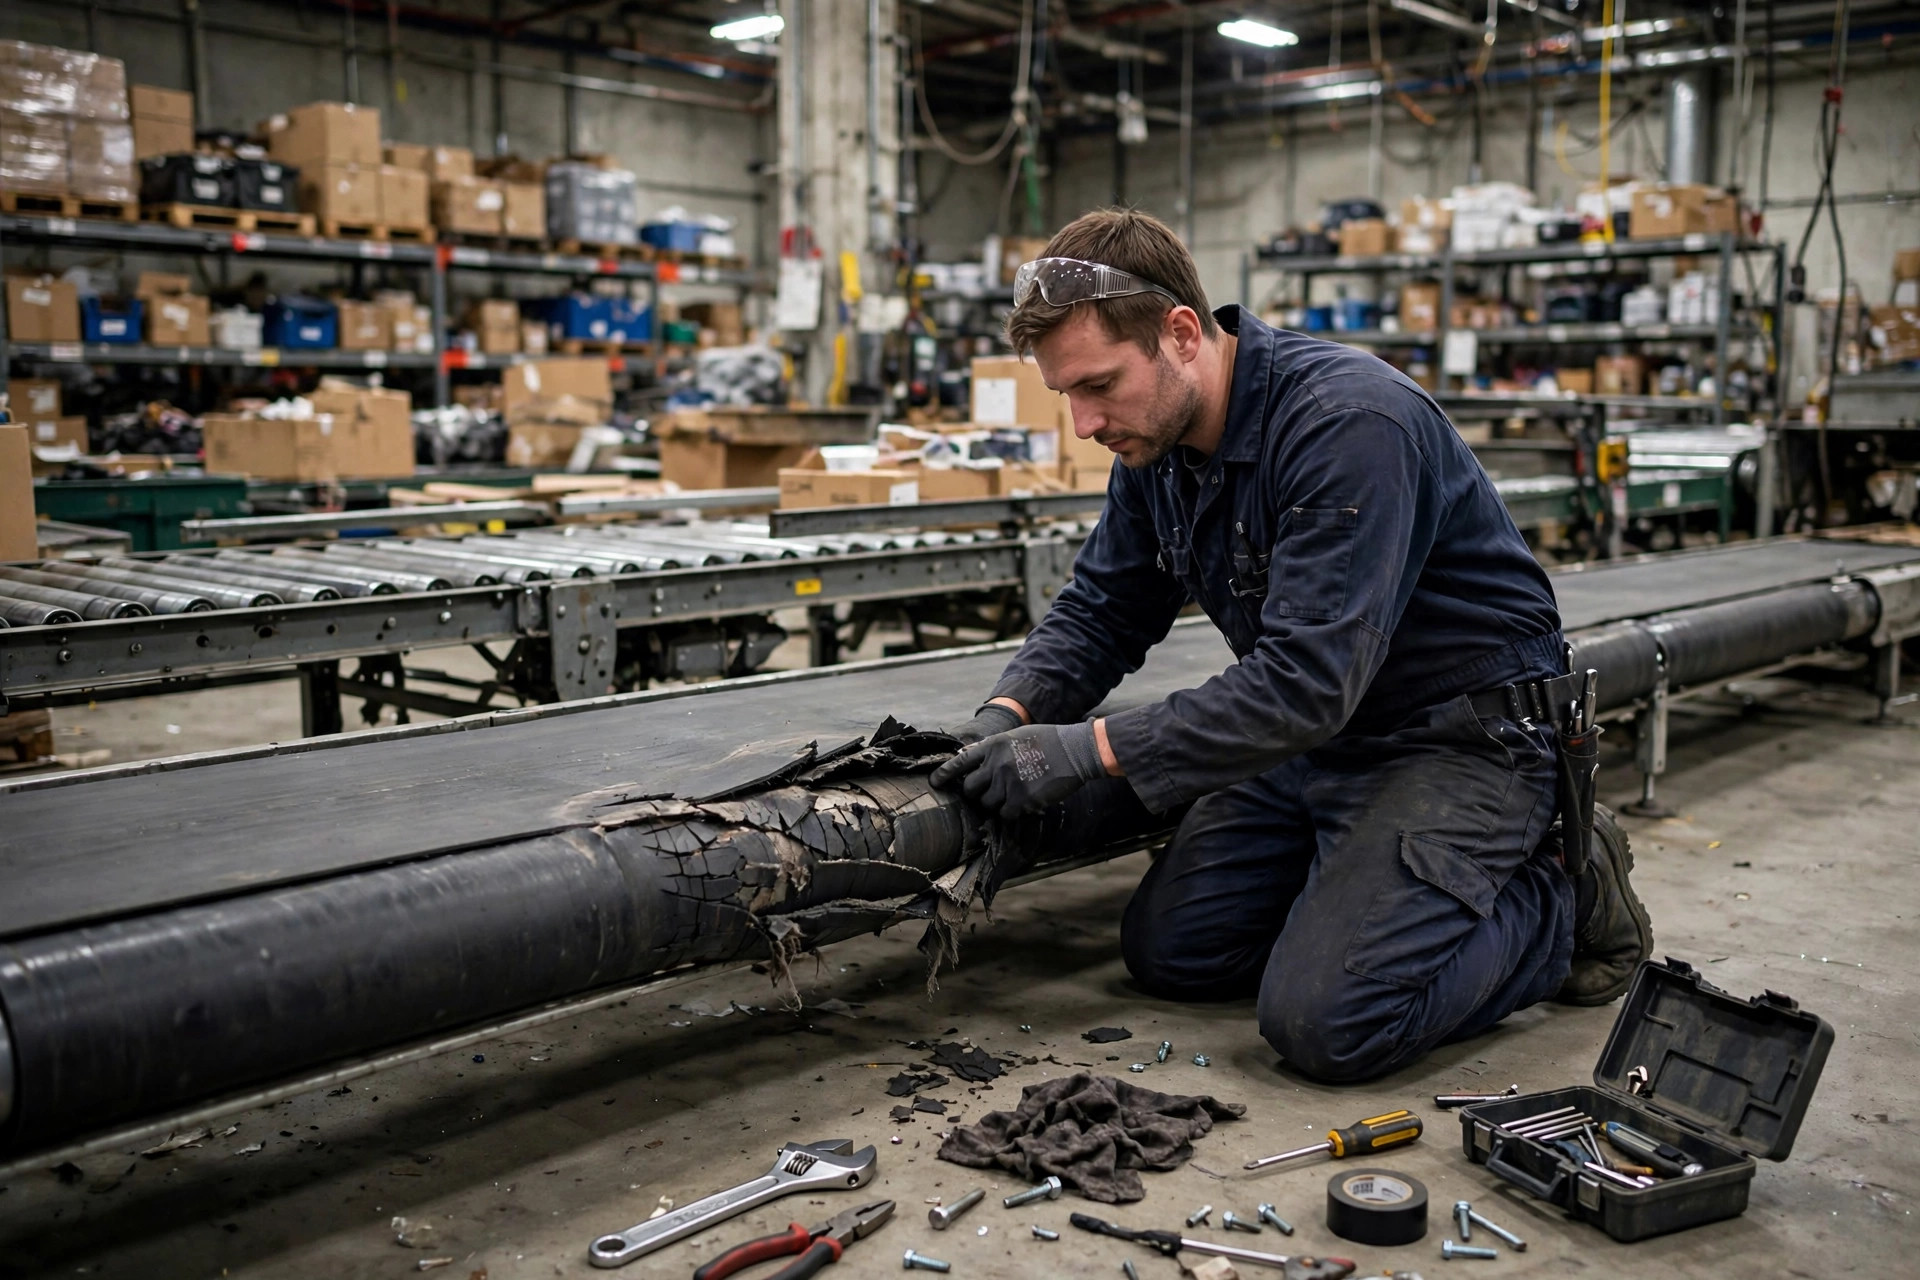
私が一目見て、継ぎ目(スプライス)が手の届く場所に来るようベルトをジョグ送りさせた。メジャーを当てると、継ぎ目は直角から1センチ近くずれて切られていた。ベルトは平行四辺形になっていた。アイドラーをいくら調整しても、それが直るはずがなかった。
結論を先に言う:コンベアベルトの蛇行は、たいていベルトのせいではない。犯人は3つある。順番どおりに調べれば昼までには終わる。順番を逆にすれば、アイドラーいじりに1か月を棒に振る。
コンベアベルトが蛇行する理由:まず物理を押さえる
この業界のベテランには三部構成の言い伝えがある——ベルトは張りの強い側へ寄り、高い側へ寄り、プーリー回転のテール側へ寄る。平たく言えば、ベルトは張りが強い側・高さが高い側・プーリーの回転方向と反対側へ寄っていく。
天秤棒を2人で担ぐのを想像してみてほしい:引く力が強い側へ、棒はそちらへ振られる。ベルトはまさにこの通りに頑固だ——関心があるのは左右の張りが均等かどうかだけで、アイドラーを何回調整したかなど眼中にない。
知っておく価値のある粋な設計も一つある:多くのプーリーはクラウン形状、つまり中央が両端より少し太くなっている。プーリーがベルトを中央へ誘い込んでいると考えればいい——ベルトは自然に最も太い径へ上っていく。これが自動調心であり、魔法ではない。ただし修正力には限りがある。張りのアンバランスが大きければ、どんな誘いも通用しない。
つまり現象全体は一文に尽きる:左右の張りが不均等であるか、ベルトを横へ押し続ける何かがあるか、どちらかだ。この理屈に沿えば、トラブルシューティングの順番は自ずと決まる。
犯人その1:フレームに対して直角でないプーリーとアイドラー(まずここを調べる)
犯人ナンバーワンにして、最も濡れ衣を着せられやすいのがこれ:プーリーとアイドラーの軸がコンベア中心線に垂直でないことだ。
直感に反する判断だが言う:新設ラインが稼働初日に蛇行したら、問題はほぼ間違いなく据付の日に生まれている——ベルト不良ではない。据付業者が水準器で目分量に合わせて「水平」と言い張り、レーザーで測らなかった現場を、私は数え切れないほど見てきた。
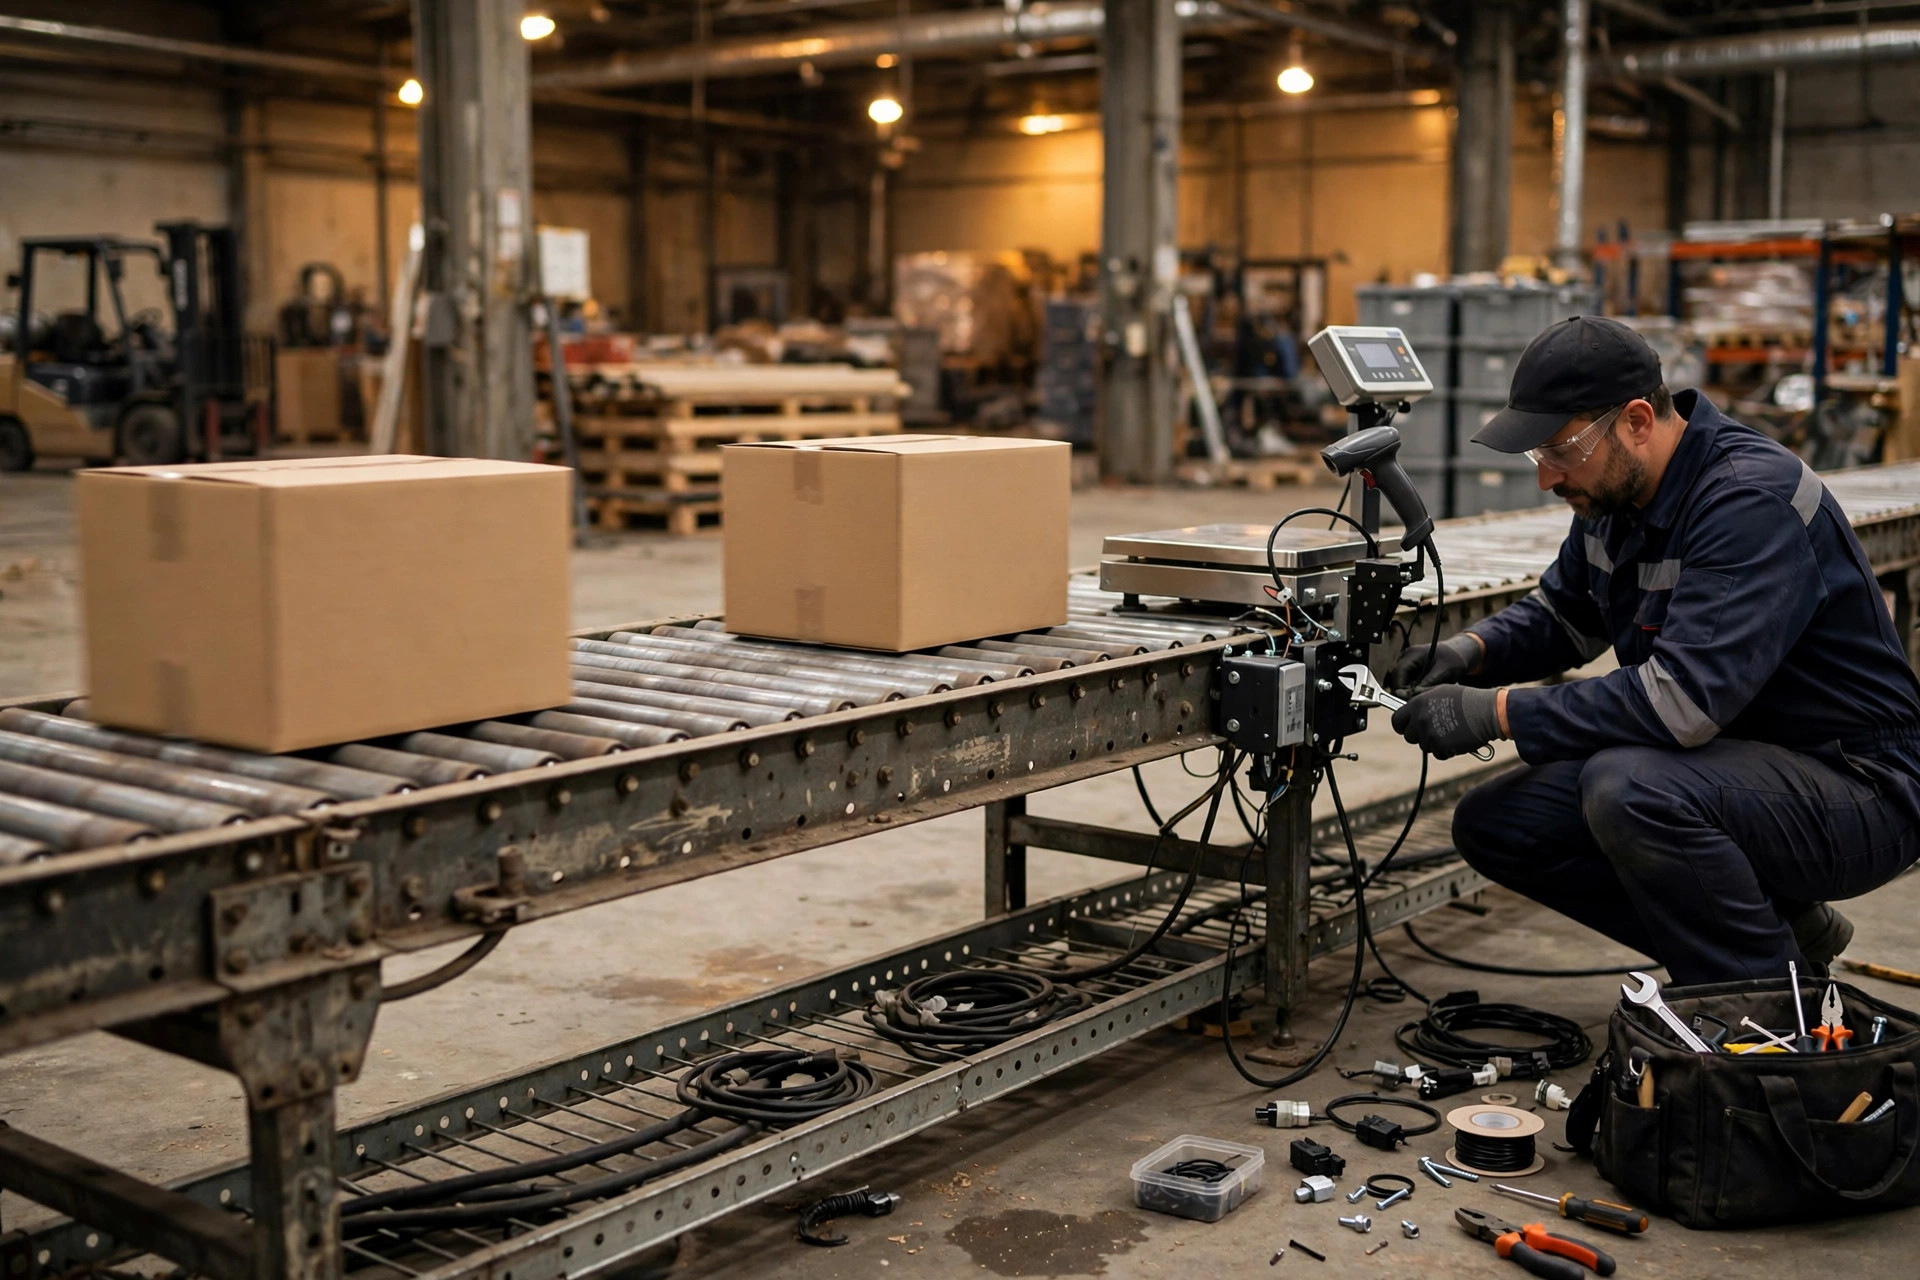
2年前、中国東部の3PL倉庫で新しい傾斜コンベアが稼働した。初日、ベルトは左へ寄った。据付業者はフレームは水平だと断言した。レーザー水準器を当てると、テールプーリーの軸が直角から4ミリずれていた。直角に直し直した——20分だ——ベルトは真っすぐ走った。4ミリ、肉眼では見えない。だがベルトにはすべてが見えている。
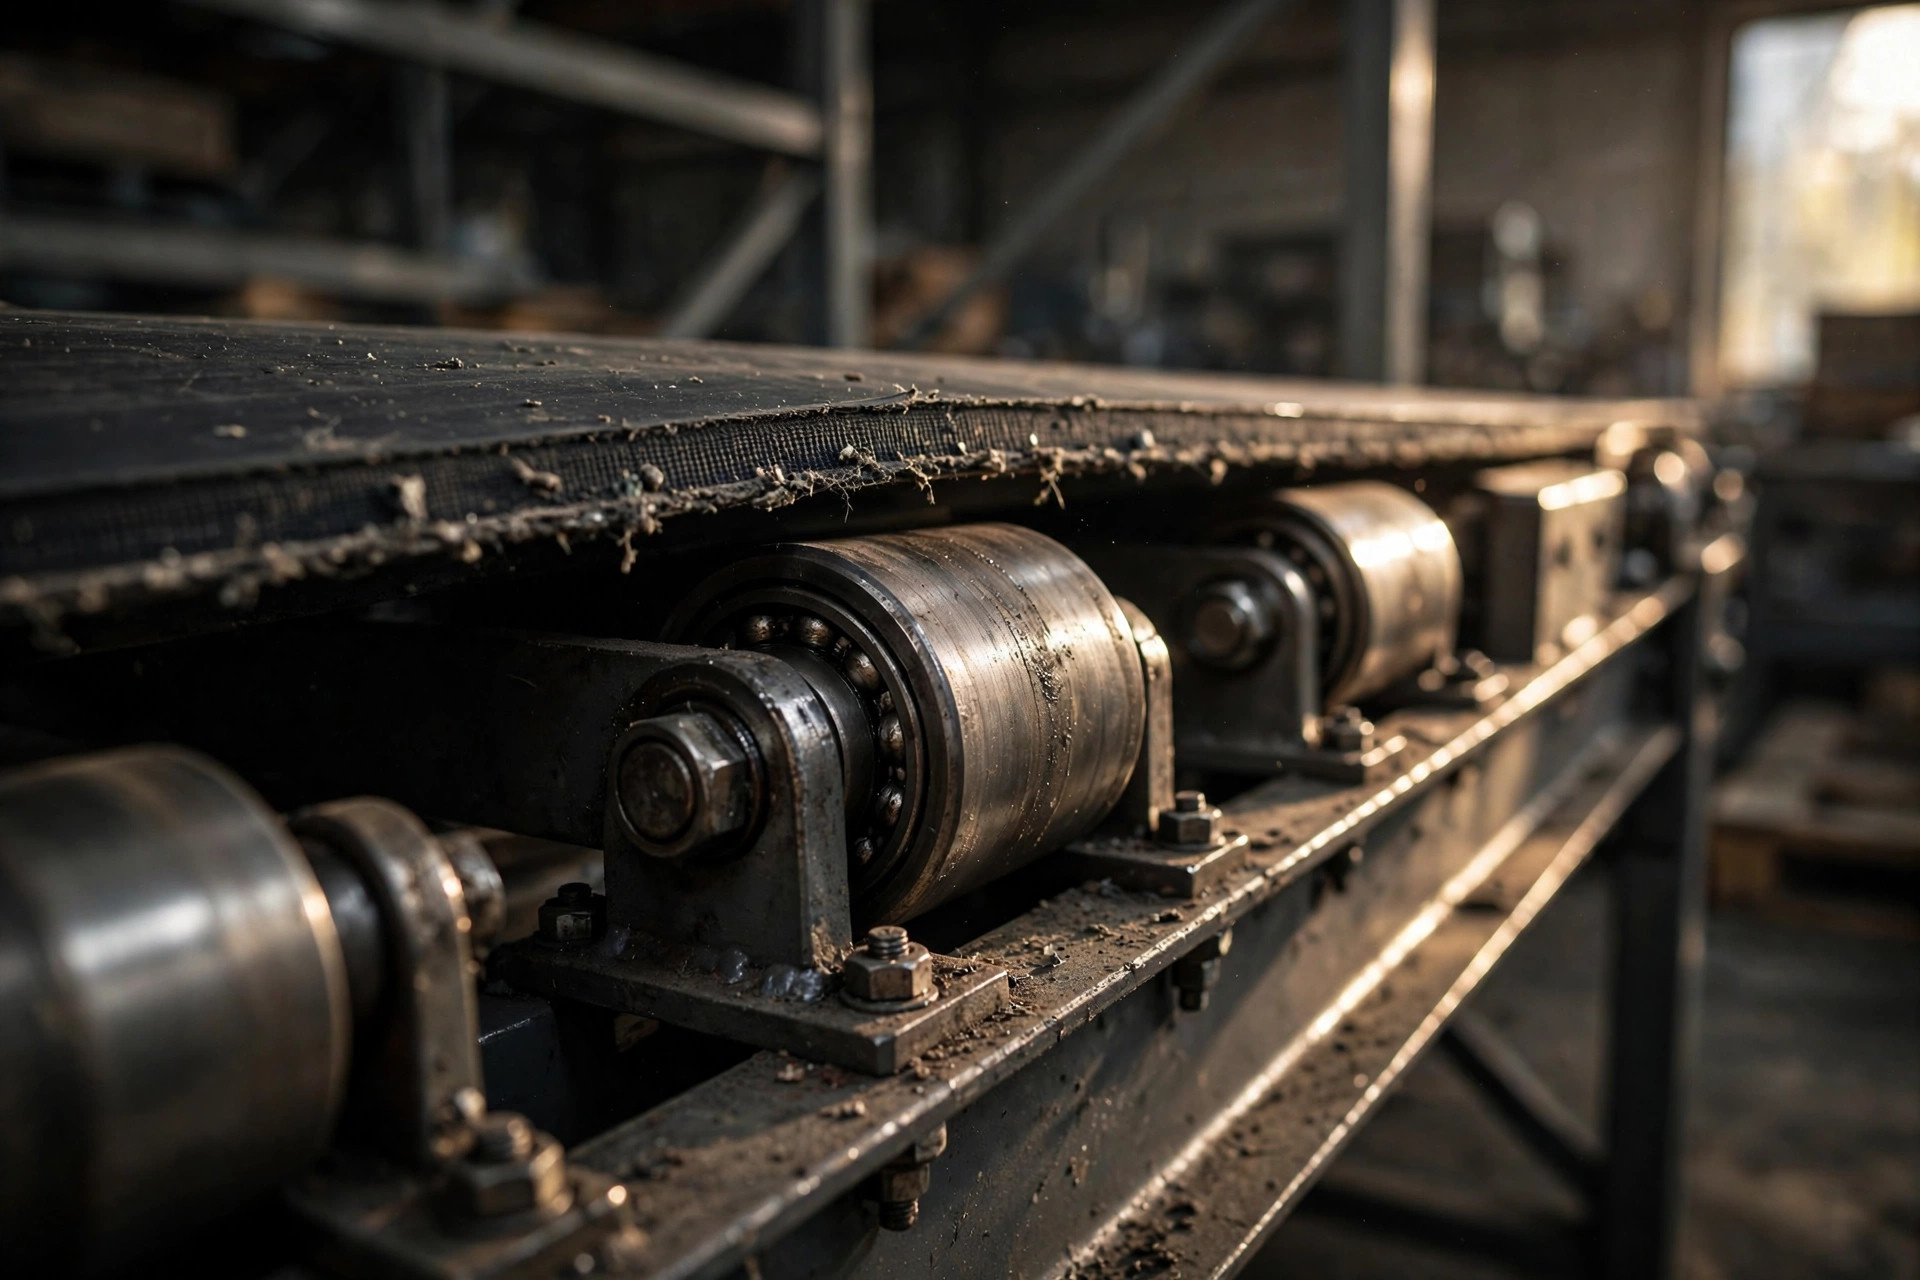
調べ方:ラインを止め、フレームに対角線で2本メジャーを当てる——数ミリの差があれば十分だ——それから各プーリーに直角定規を当て、軸と中心線の関係を調べる。フレームとプーリーが先、ベルトは後。この順番こそがすべてだ。
犯人その2:曲がった継ぎ目、あるいは切り損なったベルト(2番目に調べる)
フレームは直角、プーリーは真っ直ぐ、それでも寄る?次はベルト本体を見る:直角からずれて切られた継ぎ目、あるいは工場出荷時から平行四辺形のベルトだ。
冒頭のアパレル倉庫は教科書どおりの事例だった。継ぎ目が1センチ近くずれていたため、一回転するたび継ぎ目がプーリーに小さな横押しを食らわせ、一周ごとにベルトをさらに寄らせていた。それに対してアイドラーを調整するのは、ベルトの幾何学との腕相撲だ。勝ち目はない。
調べ方:継ぎ目を作業しやすい場所へジョグ送りし、継ぎ目の両端からベルト端までの距離を測る——左右の差が大きければ、それが決定的証拠だ。現場流のやり方:ベルトを空運転し、蛇行が継ぎ目の通過と同期して脈動するか見る。同期していれば、犯人確定だ。
次は誰も聞きたくないトレードオフだ:加硫継ぎはベルト本体にほぼ匹敵する強さで滑らかに走るが、半シフト分の停止時間を食う。メカニカルファスナー(ベルトレーシング)は30分で終わる——が、継ぎ目が片側だけ厚くなり、新たな蛇行の発生源になりかねない。半シフトを惜しんで加硫を省き、レーシングで済ませた工場は、その後3か月蛇行とこぼれに悩まされる。半日の節約で、四半期分の支払い。この計算は永遠に合わない。
犯人その3:偏った積み付けと付着物の堆積(最後に調べる)
最初の2つが白、それでも寄る?次は運用を見る:荷下ろしが中心からずれているか、プーリーやリターンアイドラーに材料がこびりついていないかだ。
中心からずれた材料流は、絶え間ない横押しになる。そして粉塵がこびりついたリターンプーリーは円錐になる——片側の径が太くなり——当然ベルトは細い側へ歩いていく。付着物は厄介者だ:蛇行が増えればこぼれが増え、こぼれが新たな付着物になる。フィードバックループだ。
ある宅配ハブの傾斜ベルトは断続的な蛇行で皆を悩ませた:流量が多いと寄り、少ないと大人しい。全員あと少しでラインのアイドラーを全交換するところだった。私が先に荷下ろしシュートを見させた——シュートがずれ、材料流をベルトの片側へ中心から10センチ近くずれて落とし、リターンプーリーは粉塵の上着をまとっていた。シュートを真っ直ぐに戻し、プーリーを削った。問題は消え、部品交換はゼロだった。
パターンを覚えておくと、半日分の節約になる:断続的な蛇行は据付の問題ではない。据付の問題は毎日、規則正しく寄る。断続的?まず荷下ろしと付着物を見に行け。
メンテナンスの罠:自動調心アイドラーは絆創膏であり、治療薬ではない
そこで私が我慢ならない偽ニーズの話になる:「自動ベルトトラッカーを買えば後は忘れていい」。
自動調心アイドラーと自動調心フレームが修正できるのは、軽度でたまに起きる蛇行だけだ。それは絆創膏だ。継ぎ目が曲がっていたりプーリーが直角でなかったりすれば、トラッカーを10台付けてもベルトは端を噛み続ける。骨折に絆創膏——高くついて無意味だ。まず原因を直し、それから絆創膏が要るかどうかを決めろ。順番が大事だ。
もう2つの古典的な罠:テークアップスクリューだけを調整して、何も直角に直さないこと。テークアップが決めるのは張りであって方向ではない——緩んだベルトは滑るが、片側を締めたからといって蛇行は治らない。そしてもう一つ:締め付けずに調整すること。振動で2日もすればスクリューは緩み、蛇行は戻り、新しい問題のように見える何かを追うのにまた一回分を浪費する。
コンベアベルト蛇行のコスト:3つの犯人で金額を出す
| 犯人 | 診断時間 | 修理コスト | 正しく直した後の再発 |
|---|---|---|---|
| プーリー/アイドラーの直角ずれ | 停止測定込みで1–2時間 | 低い、ほぼ人件費 | 直角に直せば極めて低い |
| 曲がった継ぎ目 | 再継ぎの停止時間込みで半シフト | 中程度、加硫コスト | ほぼゼロ |
| 偏った積み付け/付着物 | 1時間以内 | 低い | 清掃とシュート調整を怠れば再発 |
(あくまで概算——現地の人件費と部品価格で換算してほしい。)
この表の要点:順番どおりにやれば、最も高い修理でも半シフト+加硫継ぎ1本で済む。逆からやれば——アイドラー調整、トラッカー追加、アイドラー交換、繰り返し——人件費と停止時間でその何倍も燃える。
それだけの金が値するかどうかは、ひとつの数字に尽きる:端部摩耗で寿命を縮めたベルトは、新しいベルト1本、加硫継ぎ1本、そして止まった仕分けラインの半シフト分を食う——計算は各自でどうぞ。プーリーの直角直しと継ぎ目のやり直しに技術者2人で半日かけるコストは、その何分の一かだ。トラブルシューティングの順番は、金の順番だ。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。