まず数字を出しましょう。昨年、カリフォルニア州オンタリオの3PL倉庫を訪れました。月30,000件の注文を出荷していますが、ショートピック(不足出荷)のクレームで毎月 $10,000 以上を失っていました。盗難ではありません。ピッカーがたまに商品を1点入れ忘れたり、注文商品の代わりにプロモーションのギフトを入れて出荷していたのです。不足率0.4%は小さく聞こえますが、1件起きるたびにカスタマーサービスの工数、再出荷、返金が発生し、平均で1件あたり約 $28 の損失です。オーナーにどうすべきか聞かれました。私はこう答えました。システムを入れ替える前に、監査員を増やす前に、梱包台に計量器を置いてください。
私の結論:ショートピックを人の目で見つけるのは対症療法。計量器で見つけるのは根本治療。計量器はショートピックに対する最後の砦であり、あなたが買うことになる最も安い防衛手段です。
計量器をどこに置くかが、どれだけ防げるかを決める
チェック計量には2つの方式があります。どちらが合うかは出荷量で決まります。
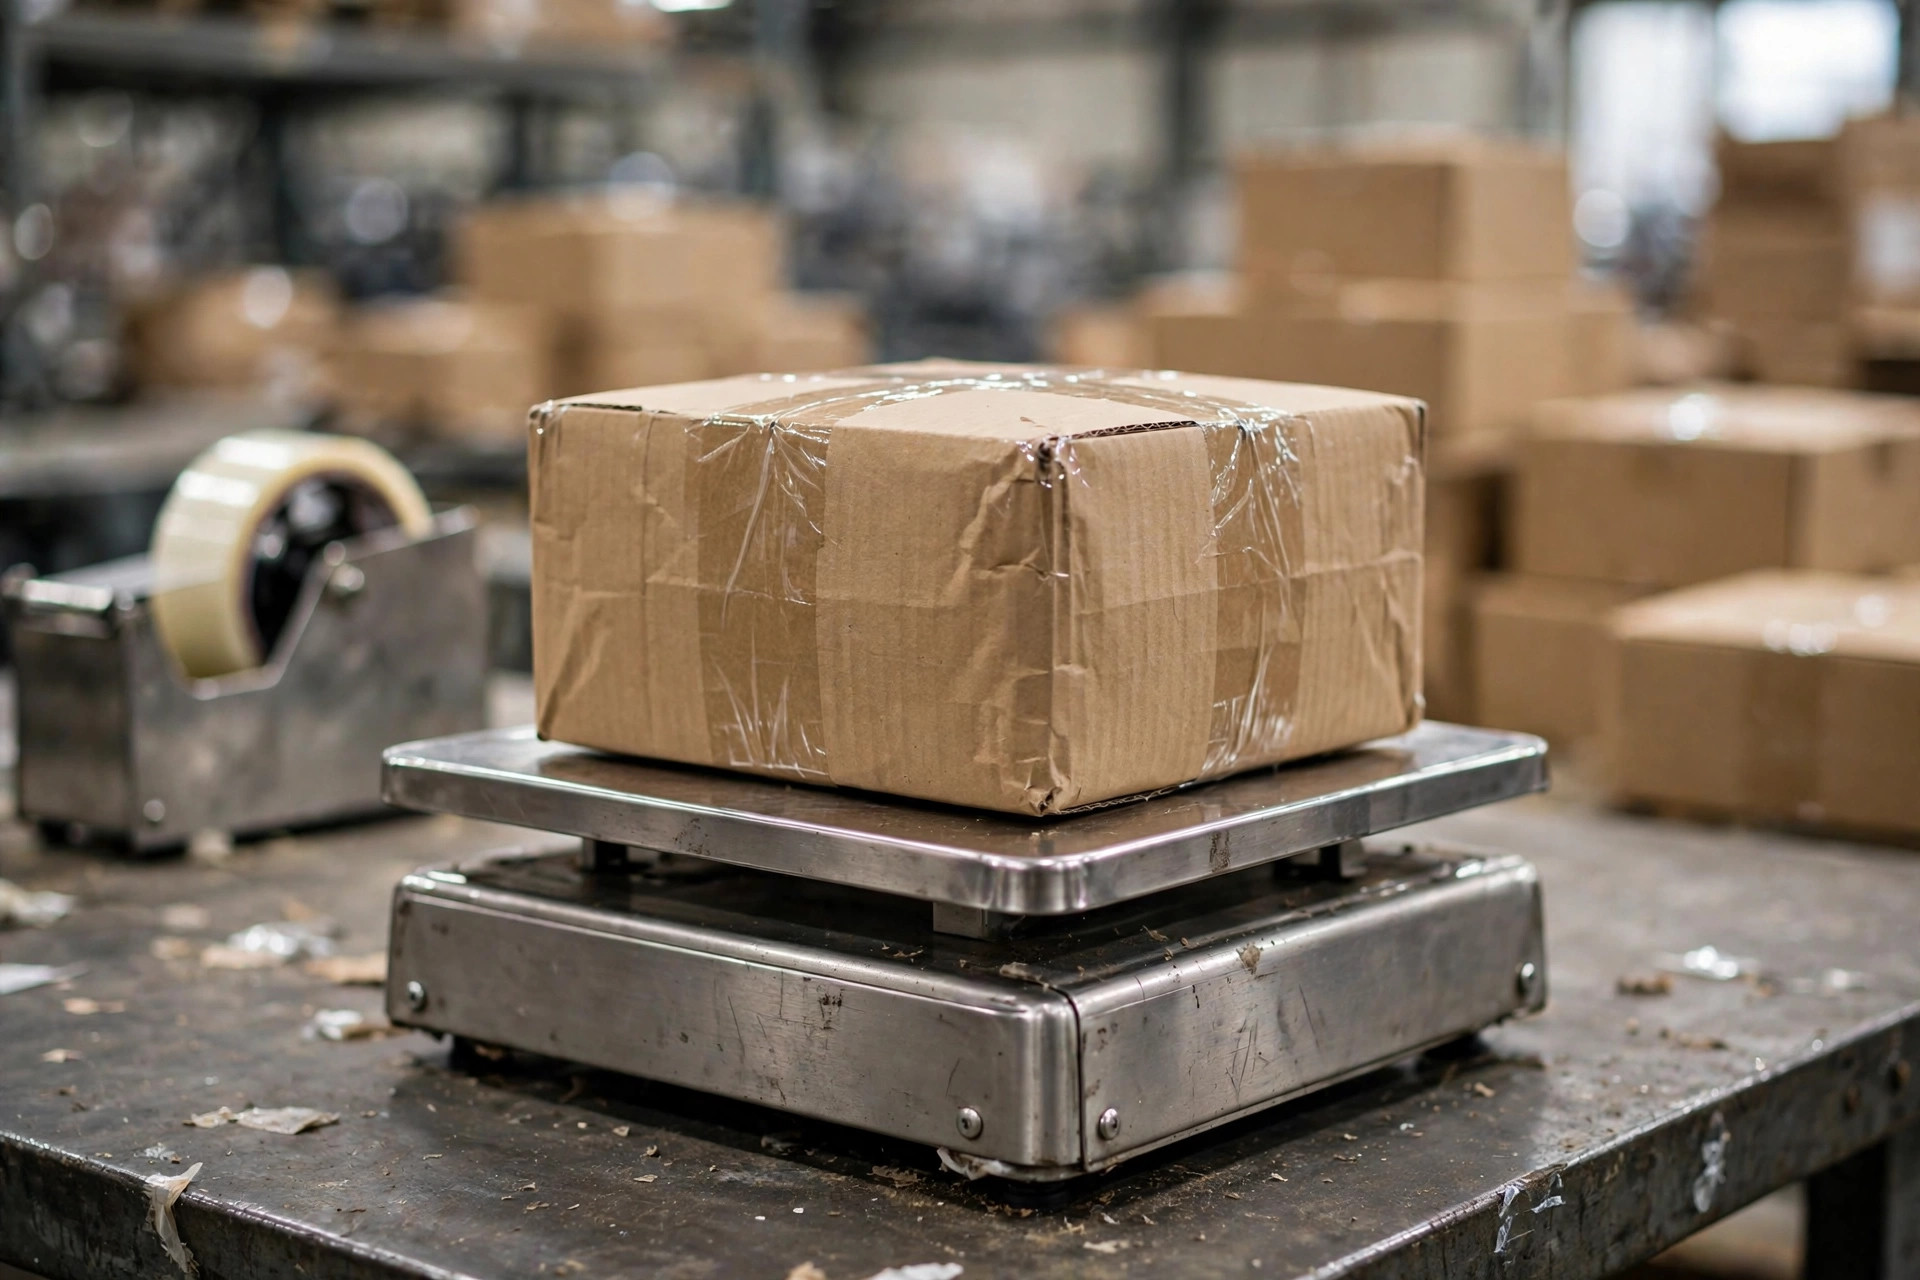
1つ目は、梱包ステーションでの静止計量です。梱包後、箱ごと卓上秤に載せ、システムが実重量と期待重量を比較し、許容範囲外ならアラームを出します。これは月間およそ20,000件以下のオペレーション向けです。卓上秤は $300 から $800 で、梱包作業者はもともとそこに立っています。重量を一瞥する手間は、ほぼゼロです。
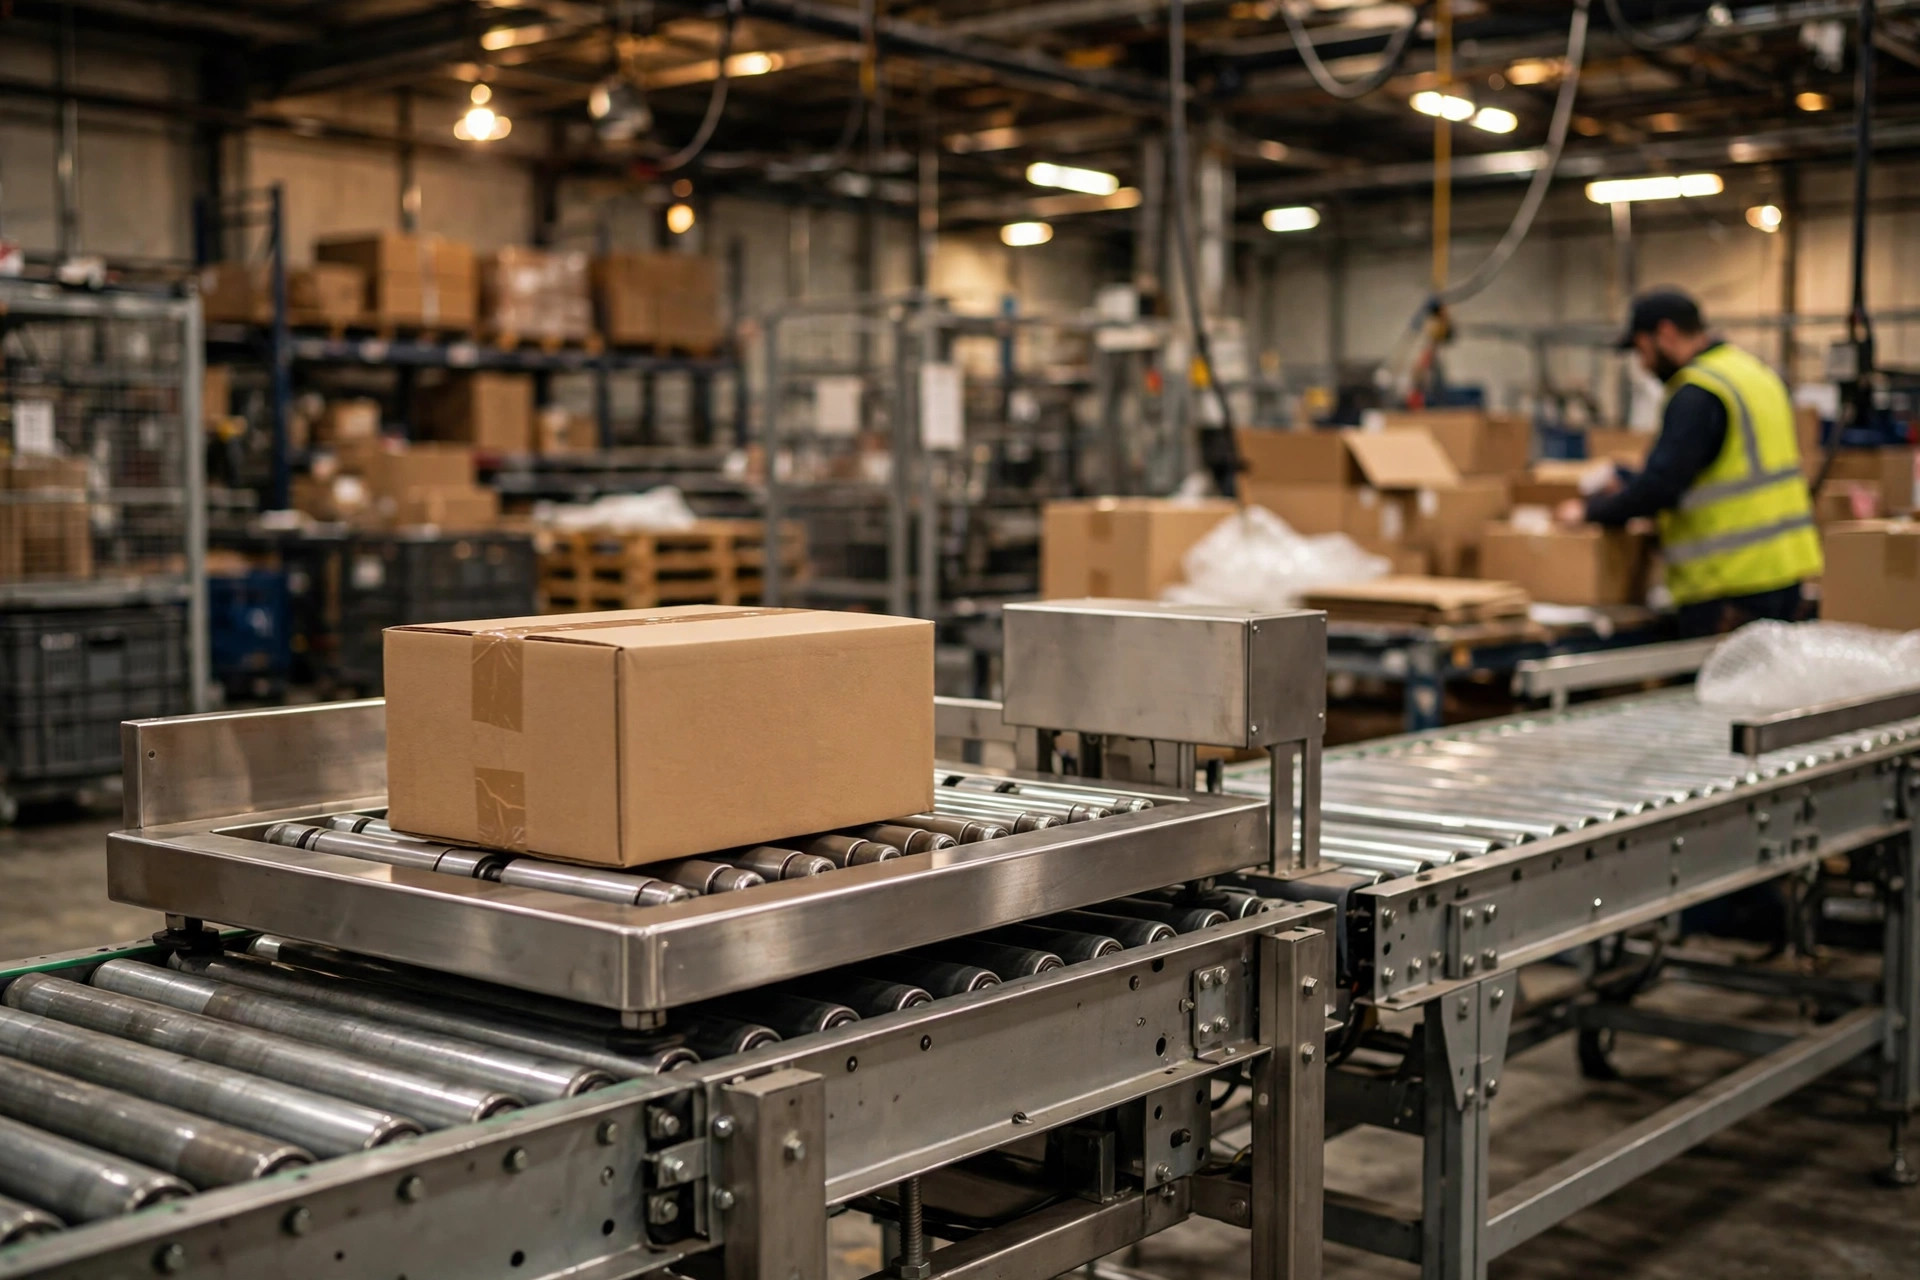
2つ目は、コンベア上の動的計量、チェックウェイヤーです。ベルトの上を荷物が流れ、その間に数百ミリ秒で1個ずつ計量し、不合格品は自動で除外レーンに振り分けます。処理能力は1分あたり60〜120個で、コンベアラインを持つ1日数千件規模のオペレーション向けです。設備価格は精度と速度により $8,000 から $25,000 です。
私が見た最悪の設置例:ある倉庫は動的チェックウェイヤーを買ったのに、テーピング後・ラベル貼付前の位置に設置しました。ラベルの重さが期待重量に含まれていなかったため、一日中アラームが鳴り続け、作業者がミュートしてしまいました。計量器はフローの中の固定した一点に置かなければならず、期待重量の定義はその一点と正確に一致していなければなりません。ラベルを含むか含まないか、緩衝材を含むか含まないか。文書化してください。曖昧さはゼロに。
許容誤差こそ職人の技
チェック計量プログラムの良し悪しは許容誤差で決まります。緩すぎれば何も捕まえられません。厳しすぎれば一日中アラームが鳴り続け、作業者は気にもしなくなります。
期待重量 = 全アイテムの重量の合計 + 包装重量。すべての要素に実測値が必要です。
アイテム1個あたりの重量はどこから来るか? 初回入荷時に実測します。サプライヤーの仕様書を信じてはいけません。思っているより頻繁に間違っています。私の標準的な新規登録プロセス:新SKUの初回入荷で10個をランダムに抜き取り、1個ずつ計量して平均を出し、WMSの品目マスタに登録します。その後の入荷では3個を計量して抜き打ち検査し、偏差が5%を超えたらマスタを更新します。
包装重量も同じ扱いです。最も使う5サイズの段ボール、気泡緩衝材、隙間充填材を、各10サンプルずつ計量して平均を取ります。多くの倉庫がこれを省略し、期待重量が恒常的に軽くなっています。
私の定番の許容誤差式:許容誤差 =(1個あたりの計量誤差 × 数量)+ 包装誤差 + 計量器誤差。例:3枚のTシャツ(1枚180グラム、1個あたりの誤差5グラム)、段ボール320グラム(誤差20グラム)、計量器誤差10グラムの注文。期待重量は860グラム、許容誤差は5×3+20+10 = 45グラム。815グラムから905グラムの間なら合格、それ以外はアラームです。
運用チェックリスト:
- 新SKU登録:入荷時に10個を計量。品目マスタで単体重量は必須項目。重量なしでは入庫格納できません。
- カートンマスタ:使う箱の全タイプを計量。サプライヤーを変えたら再計量。
- 段階的許容誤差:高額商品(例:$50超)は許容誤差を半分に厳しく。安価な小物は緩めに。
- 月次監査:50件の注文をランダムに再計量し、誤警報率を監視。3%を超えたら許容誤差を再調整。
- 計量器の校正:認定分銅で毎月校正。校正記録を計量器に貼付。実施者、日付、次回期限を明記。
システムと連携しない計量器はただの置物
多くの倉庫に「バカ計量器」があります。作業者が数字を一瞥して感覚で判断する。これでは機能しません。重量はシステムに流れ込み、許容範囲外の注文は自動でロックされなければなりません。
標準的な連携:計量器が重量をシリアルまたはネットワークでWMSに送信し、WMSが期待重量と比較します。私が推奨する例外フローは不変です:音と光のアラーム → 荷物は自動で例外ケージに振り分け(または梱包台のライトが赤に)→ 監査員が開けて数える → システムに理由を記録(ショートピック/オーバーピック/重量異常/ギフト不足)。理由の記録は必須です。後で真の根本原因を探すためのデータになるからです。
もう一つ大事な点:例外には期限が必要です。私のルールは、例外荷物は2時間以内に処理し、翌日に持ち越さないことです。そうでなければ例外ケージは満杯になり、誰も手を付けず、システムがないのと同じになります。
費用対効果の計算:計量器の回収はどれくらい早いか
あのオンタリオの倉庫の話に戻りましょう。月30,000件、不足率0.4% = 月120件の不足注文。1件 $28 で、月 $3,360 の損失です。
梱包ステーションでのチェック計量を入れると、不足率は通常0.05%以下に下がります。月15件、損失 $420。毎月約 $3,000 の削減です。
投資額は? 卓上秤2台で $1,200、インターフェースが既にあればWMS連携作業は数千ドル程度。全部で $8,000 と見ておきます。3ヶ月以内に回収できます。動的チェックウェイヤーはもっと高く、約 $20,000 ですが、大規模オペレーションならそれでも半年程度で回収できます。
痛い目に遭う前に気をつけるべきこと:
段ボールは雨季に湿気を吸います。湿度の高い地域では2〜3%重くなるのを実測したことがあります。雨季の前に許容誤差を緩めるか、段ボールはドックドアのそばではなく乾燥した場所に保管してください。
ギフトとサンプルは、マスタデータ不足の原因ナンバーワンです。マーケティングが無料サンプルのプロモを走らせ、倉庫に重量データが届かず、ロット全体がアラームになります。ルールは:重量の登録がないものは在庫に入れない。無料品も例外なしです。
計量器は振動を嫌います。フォークリフトが一日中横を通る梱包台のそばに卓上秤を置いてはいけません。読み値がドリフトします。私はかつて、50グラムの振れを1ヶ月追いかけた末、計量器が頭上でフォークリフトが行き交うメザニンの下に置かれていたことを突き止めました。
明日からできること
まだ設備を買わないでください。まずこの3つを:『不足品』返品率が最も高い20のSKUを抜き出し、1つずつ計量してマスタデータを構築する。梱包台で1週間、手動で重量比較を行い、実重量が期待重量からどれだけずれるかを見る。データがきれいになり、誤警報率が抑えられたら、そこで計量器を決める。
ショートピックで、お客様は二度目のチャンスをくれません。1回目は再出荷で解決します。2回目は他店で買います。計量器が本当に守るのは、足りない数点の商品ではなく、お客様の信頼です。その計算は、いつでも成り立ちます。
補足:上記の料金・設備価格は2026年の米国市場を反映したものです。購入時はサプライヤーの最新見積もりを確認してください。ただし順序は不変です。マスタデータが先、許容誤差が次、設備は最後。この順序で失敗しません。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。