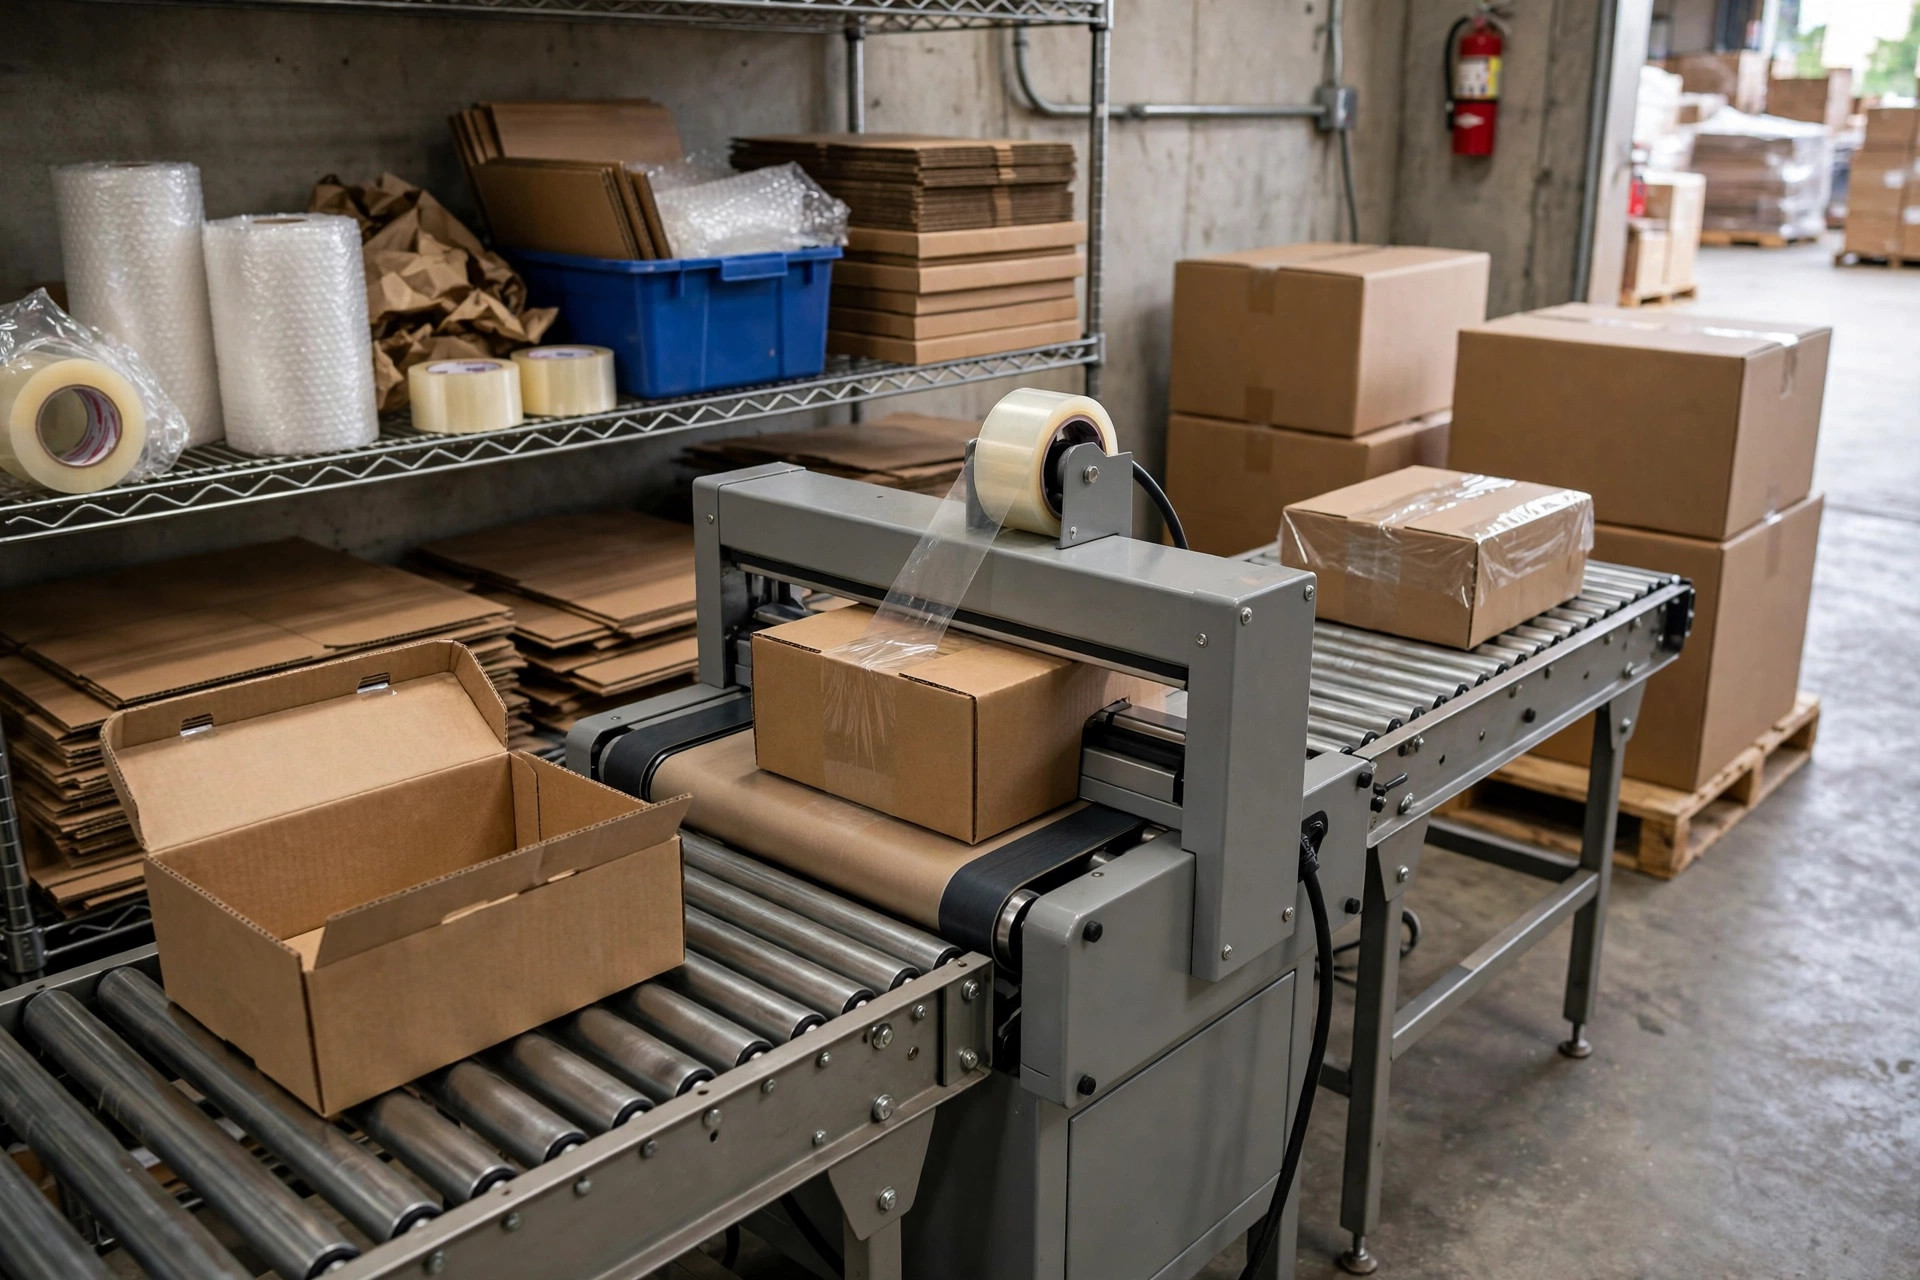
電話が鳴ったのは午前2時12分でした。夜勤のスーパーバイザーが叫んでいます。「ケースシーラーがまた詰まった——今夜3回目だ、ラインが全部止まってる!」
倉庫に向かう車の中で、すでに頭の中で計算していました。梱包ラインが止まっている、何十人もの作業者が手持ち無沙汰、スーパーバイザーの機嫌は絡まったテープより悪い。同じ機械が一晩に3回詰まる——これは運が悪いんじゃない。メンテナンスを怠っていたんです。
去年の秋、フォンタナの3PL倉庫でのこと。小さな家電製品を扱う倉庫でした。そこのケースシーラーは使い始めて5〜6年。日中はたまに詰まる程度で、作業者がちょっといじれば元に戻る。誰も本気で取り合わなかった。ところが繁忙期に入り、夜勤が24時間稼働になると、機械は一晩に3回詰まり始めました。その夜、私は現場に行き、3つの問題をひとつずつ解決するのに1時間近くかけました。それ以来、午前2時に電話が鳴ることはなくなりました。
ケースシーラーはただの鉄の塊に見えますが、見た目よりずっと気難しい機械です。長年やってきて分かったのは、現場での詰まりは突き詰めると毎回同じ3つの故障だということです。テープの蛇行、切れないカッター、そして供給部でのケースの詰まり。それぞれを5分で追い詰める方法を説明します。
テープの蛇行:まずローラー、次にロールを確認
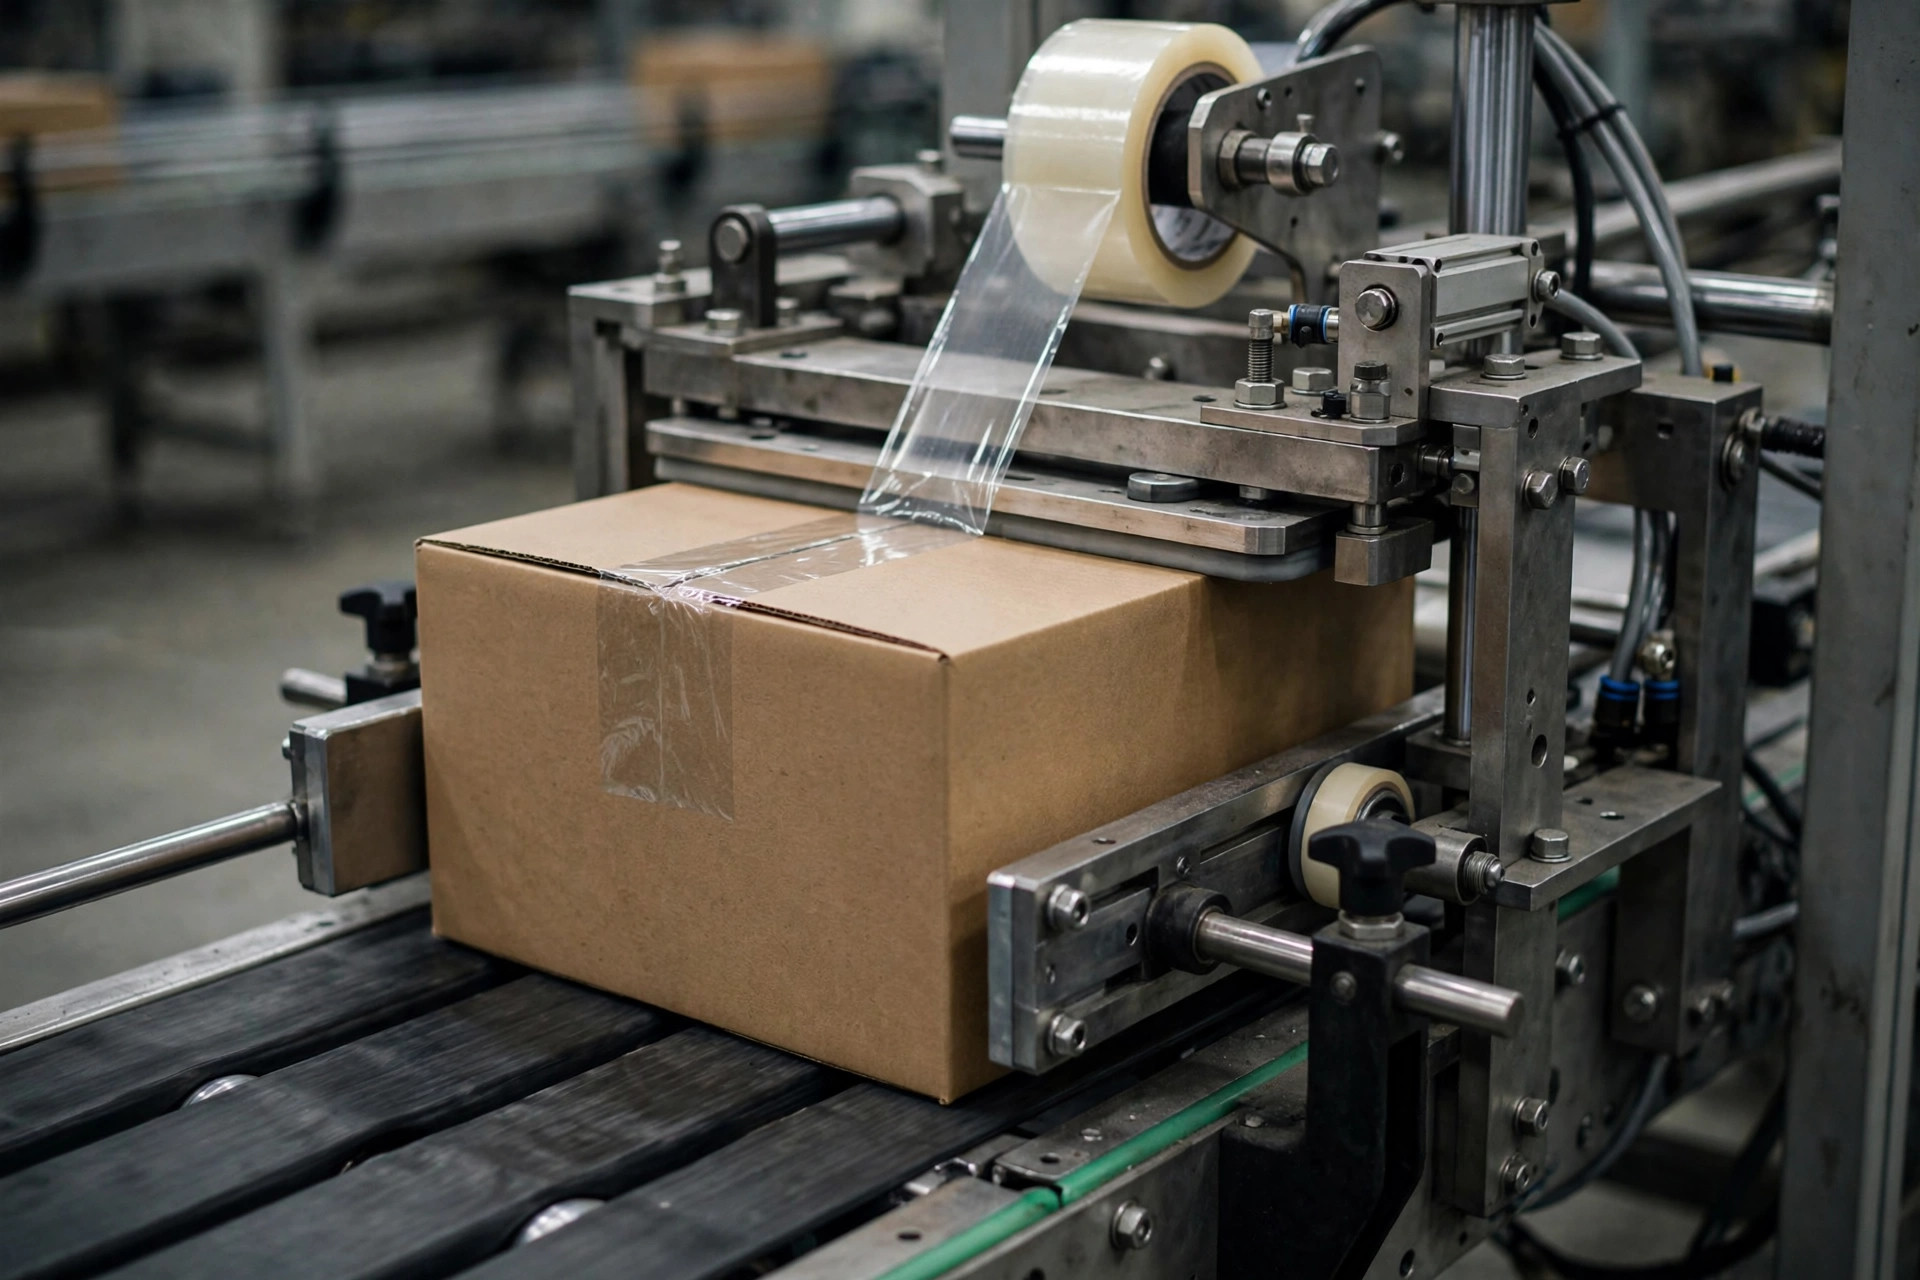
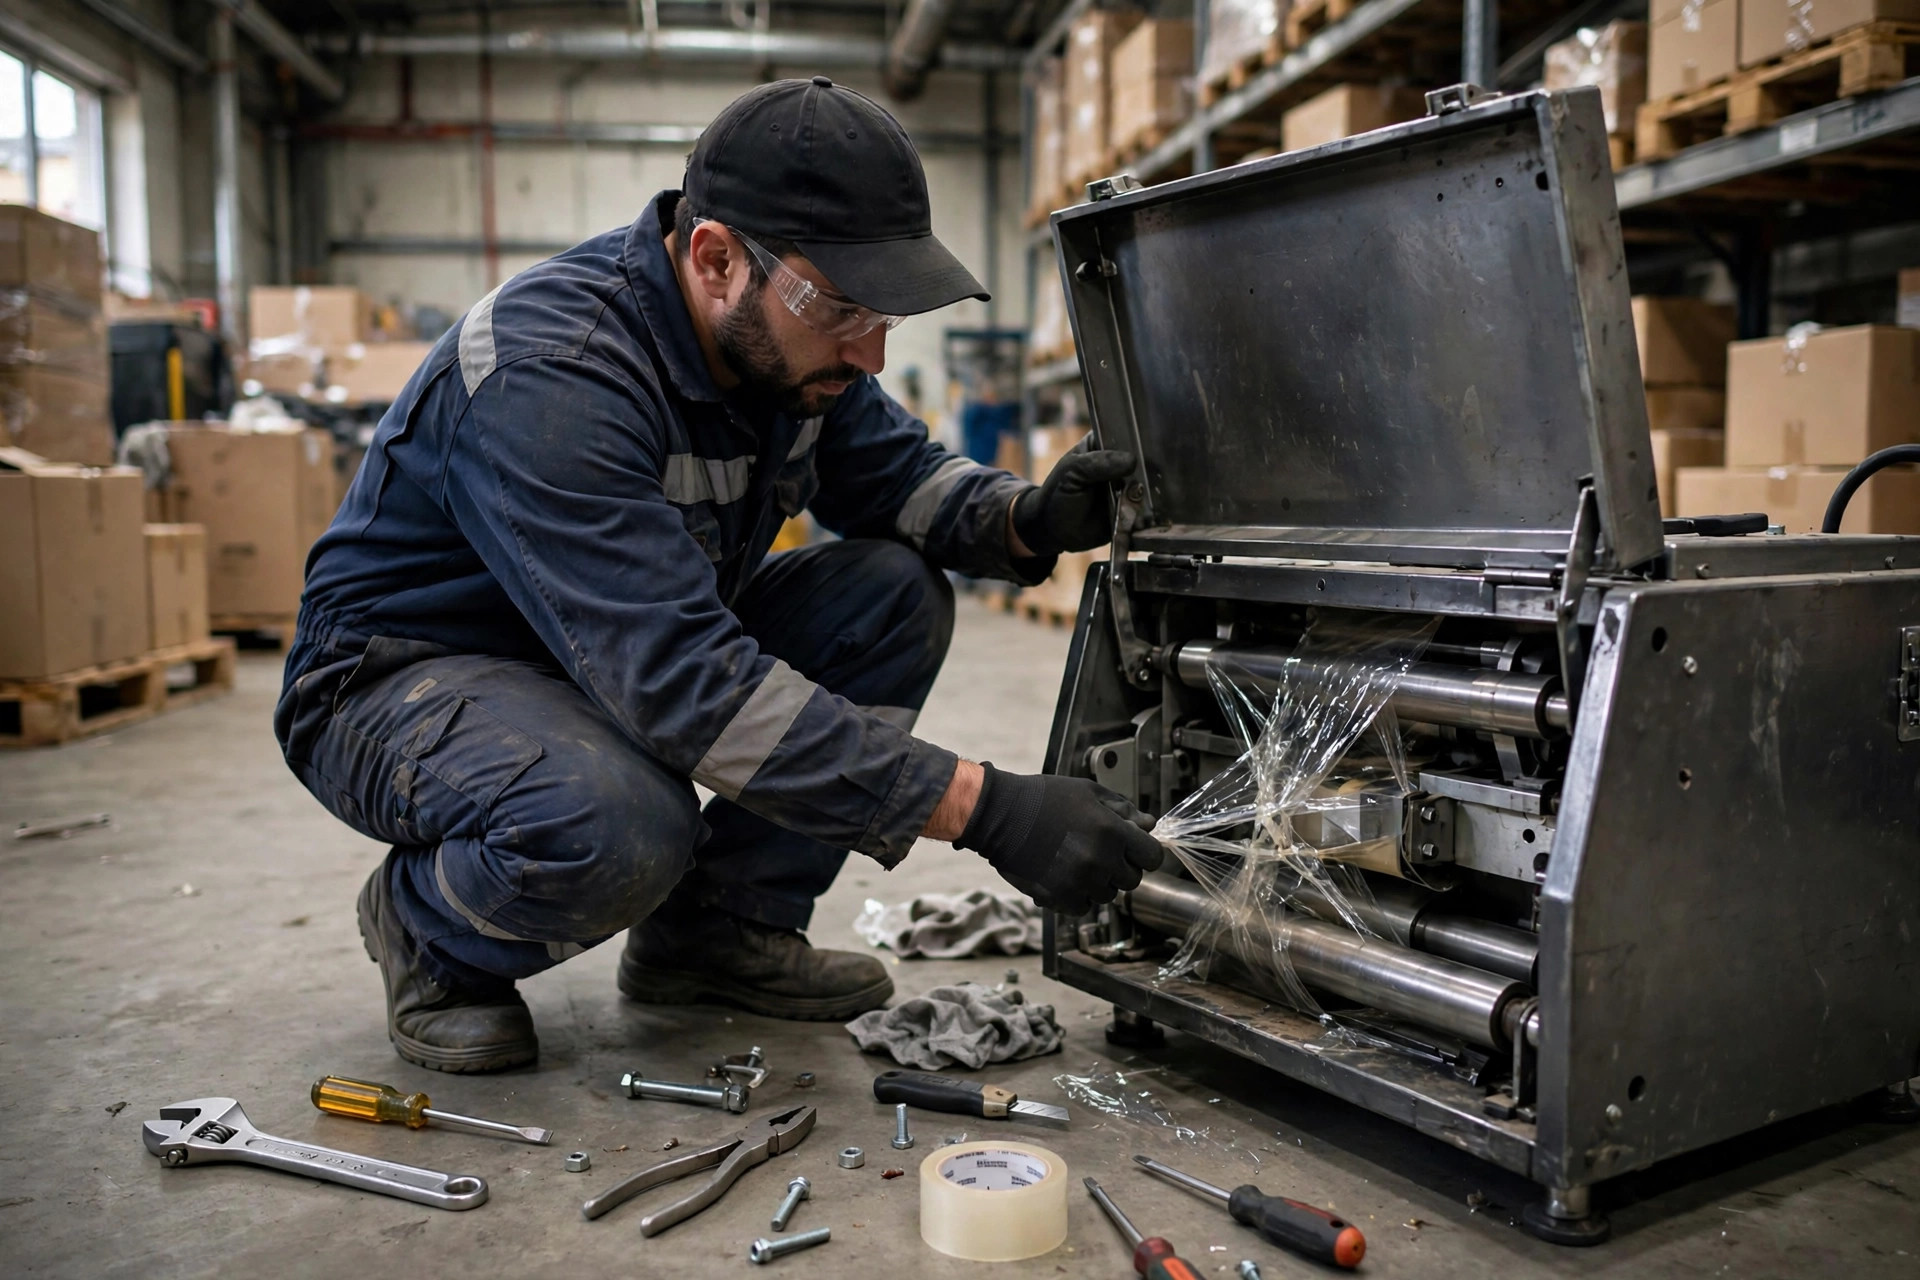
一番多いのがこれです。症状は分かりやすい。ケース上面のテープが中心からずれて乗り、ひどくなると折り返してコンベアベルトにくっつき、どんどんきつく巻き付いて、ついにはロール全体が結び目になってしまいます。
よくある原因は3つ。1つ目はガイドローラーとテンションローラーです。テープの糊が付着したり、ベアリングが摩耗したりして、回転がガリガリになる——するとテープが蛇行します。2つ目はテープロールの装填ミス。斜めに入っているか、粘着面が逆向きになっているかです。最初からテープが斜めに入っていたら、ローラーをどれだけ調整しても直りません。3つ目はテーピングヘッドが水平でないこと——片側が高く片側が低いと、テープは坂を滑り落ちます。
現場での5分チェック:まず機械を止めます——動いているうちは絶対に手を入れません。ステップ1、ガイドローラー上のテープの乗り位置を見ます。ど真ん中を走るべきです。ずれていたら何かおかしい。ステップ2、テンションローラーを手で回します。ガリガリしたり跳ねたりしたら、糊で固まっているかベアリングがダメ——清掃して再試行、それでもダメなら交換です。ステップ3、テープロールを外して装填し直し、マニュアルに従って粘着面が正しい向きであること、まっすぐ奥まで入っていることを確認します。ステップ4、テーピングヘッドに水準器を当てて両側をチェックします。
私が見た最悪のケース:テープロールが逆向きに装填されていて、作業者は2日間かけてローラーを調整し、調整するたびに悪化していました。ロールを装填し直すのにかかったのは30秒です。順番を覚えておいてください。ロールが先、ローラーが次、水平チェックが最後です。
カッターが切れない:刃が悪いとは限らない
2番目に多い故障:ケースの後ろにテープの切れ端が長く引きずって出てきて、作業者が1箱ずつハサミで切らなければならなくなります。1日に数千ケースをこなす現場では、これはフルタイムのハサミ仕事です。
ほとんどの人が最初に考えるのは刃の交換です。ちょっと待ってください。切れないカッターの原因は3つ考えられます。本当に切れなくなった刃、刃ホルダーの戻りバネの弱り、そして刃にこびりついた糊の蓄積です。3つ目が一番多くて一番見落とされがちです——糊が分厚く溜まって、まるで刃がセーターを着ているような状態。どんな切れ味もそれは切り抜けません。
何かに触る前に:電源をロックアウトしてください。3回言います——電源オフ、電源オフ、電源オフ。カッターの刃は、指を切るまでは危険に見えません。電源オフの状態で、爪を刃先に軽く滑らせます。刃が丸まったりバリが出たりしているのが感じられたら、本当に切れなくなっている——交換です。次にアルコールを含ませた布で刃を拭き、糊をすべて落とします。「切れなくなった刃」の多くは清掃すると新品のように切れるようになります。最後に刃ホルダーを押して、バネがパチンと戻るのを確認します。戻りが鈍いなら締め直し、バネがへたっているなら交換です——ほとんどお金がかからない部品です。
刃は消耗品です。ケチらないでください。小規模な現場なら刃は数ヶ月持つかもしれませんが、大量生産ラインなら数週間ごとにチェックが必要です。私の習慣:毎週刃先を点検し、刃こぼれや拭っても落ちない糊の兆候があればすぐ交換します。刃は小銭程度の値段です。毎日テープの切れ端を切るのに費やす人件費はそうではありません。
供給部で詰まるケース:機械を疑う前に箱を測る
3つ目の故障が一番腹立たしい。ケースがシーラーの供給部に届くと、両側のガイドの間に挟まってしまいます。駆動ベルトが空回りし、ケースは入らず出ず、ライン全体が詰まります。
10回中8〜9回は、これは機械のせいじゃなく箱のせいです。段ボールメーカーがロットを変えて寸法がずれた。高さが数ミリ高く、幅が数ミリ広くなったのに、機械はまだ古いサイズのままです。あるいは作業者が別のケースサイズに切り替えて、サイドガイドと押さえ圧のリセットを忘れた——新しいケースは古いケースより幅が広く、がっちり詰まります。
対処法はローテクですが効きます。巻き尺を掴んで、現在のロットの長さ・幅・高さの実測値を測り、機械の設定値と比べます。合っていなければ機械を調整する——機械に逆らってはいけません。次にケースの壁とガイドの間の隙間を確認します。各側数ミリの遊びがベストです。隙間ゼロは詰まり確定、広すぎるとケースが蛇行してシールが曲がります。
注意すべき落とし穴:段ボールは湿気で膨らみます。雨季や湿度の高い倉庫では、数日置いた箱が幅で数ミリ膨らみ、ぴったり設定したガイドが食いつき始めます。だからガイドのクリアランスをギリギリ最小に設定しない——特に季節の変わり目は余裕を持たせてください。
修理か交換か:私の3つのルール
以上が3つの故障です。次はみんなが飛ばす部分、予防です。ケースシーラーはメンテナンス7割、修理3割です。私の予防リストは短い。毎シフト終了時:ガイドローラーとテンションローラーの糊を拭き取る——2分。毎週:カッターの刃先を点検。毎月:ベルトの張りと摩耗をチェック、テーピングヘッドの水平を確認、締結部の増し締め。空圧モデルの給油とエアラインのドレンは、マニュアルのスケジュール通りに——自己流は禁物です。
摩耗部品は死ぬ前に交換します。刃、テンションローラー、ベルト——みんな消耗品です。壊れるまで使い続けると、ダウンタイムのコストは予備品の何倍にもなります。私はどの現場にも予備の刃セットと予備ベルトを棚に置いています。場所も取らず、何度もシフトを救ってきました。
では、修理をやめて新しい機械を買うのはいつですか。私の3つのルール。1:フレームが歪んでいる、溶接が割れている——精度は二度と戻らず、永遠に詰まり続けます。交換。2:修理の見積もりが新品の半額を超える——そのお金は割に合いません。交換。3:機械が生産量についていけなくなった、あるいはきちんと修理しても1日に3回詰まる——寿命は尽きています。交換。
私の結論:ケースシーラーが詰まるのは、10回中8〜9回はメンテナンスの問題であって、機械の品質の問題ではありません。機械が午前2時にあなたに嫌がらせをしているわけじゃない。ローラーの拭き取りをサボった、刃の交換をサボった、箱の測定をサボった——それを、機械ができる唯一の方法で伝えているんです。
次にシーラーが詰まったら、慌てて保全を呼ばないでください。5分取って、ローラーを見て、刃を見て、箱を測ってください。この3つのステップで現場の詰まりの大半は解消します。残りは助けを呼んでください——でも、たいてい残るものはほとんどありません。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。