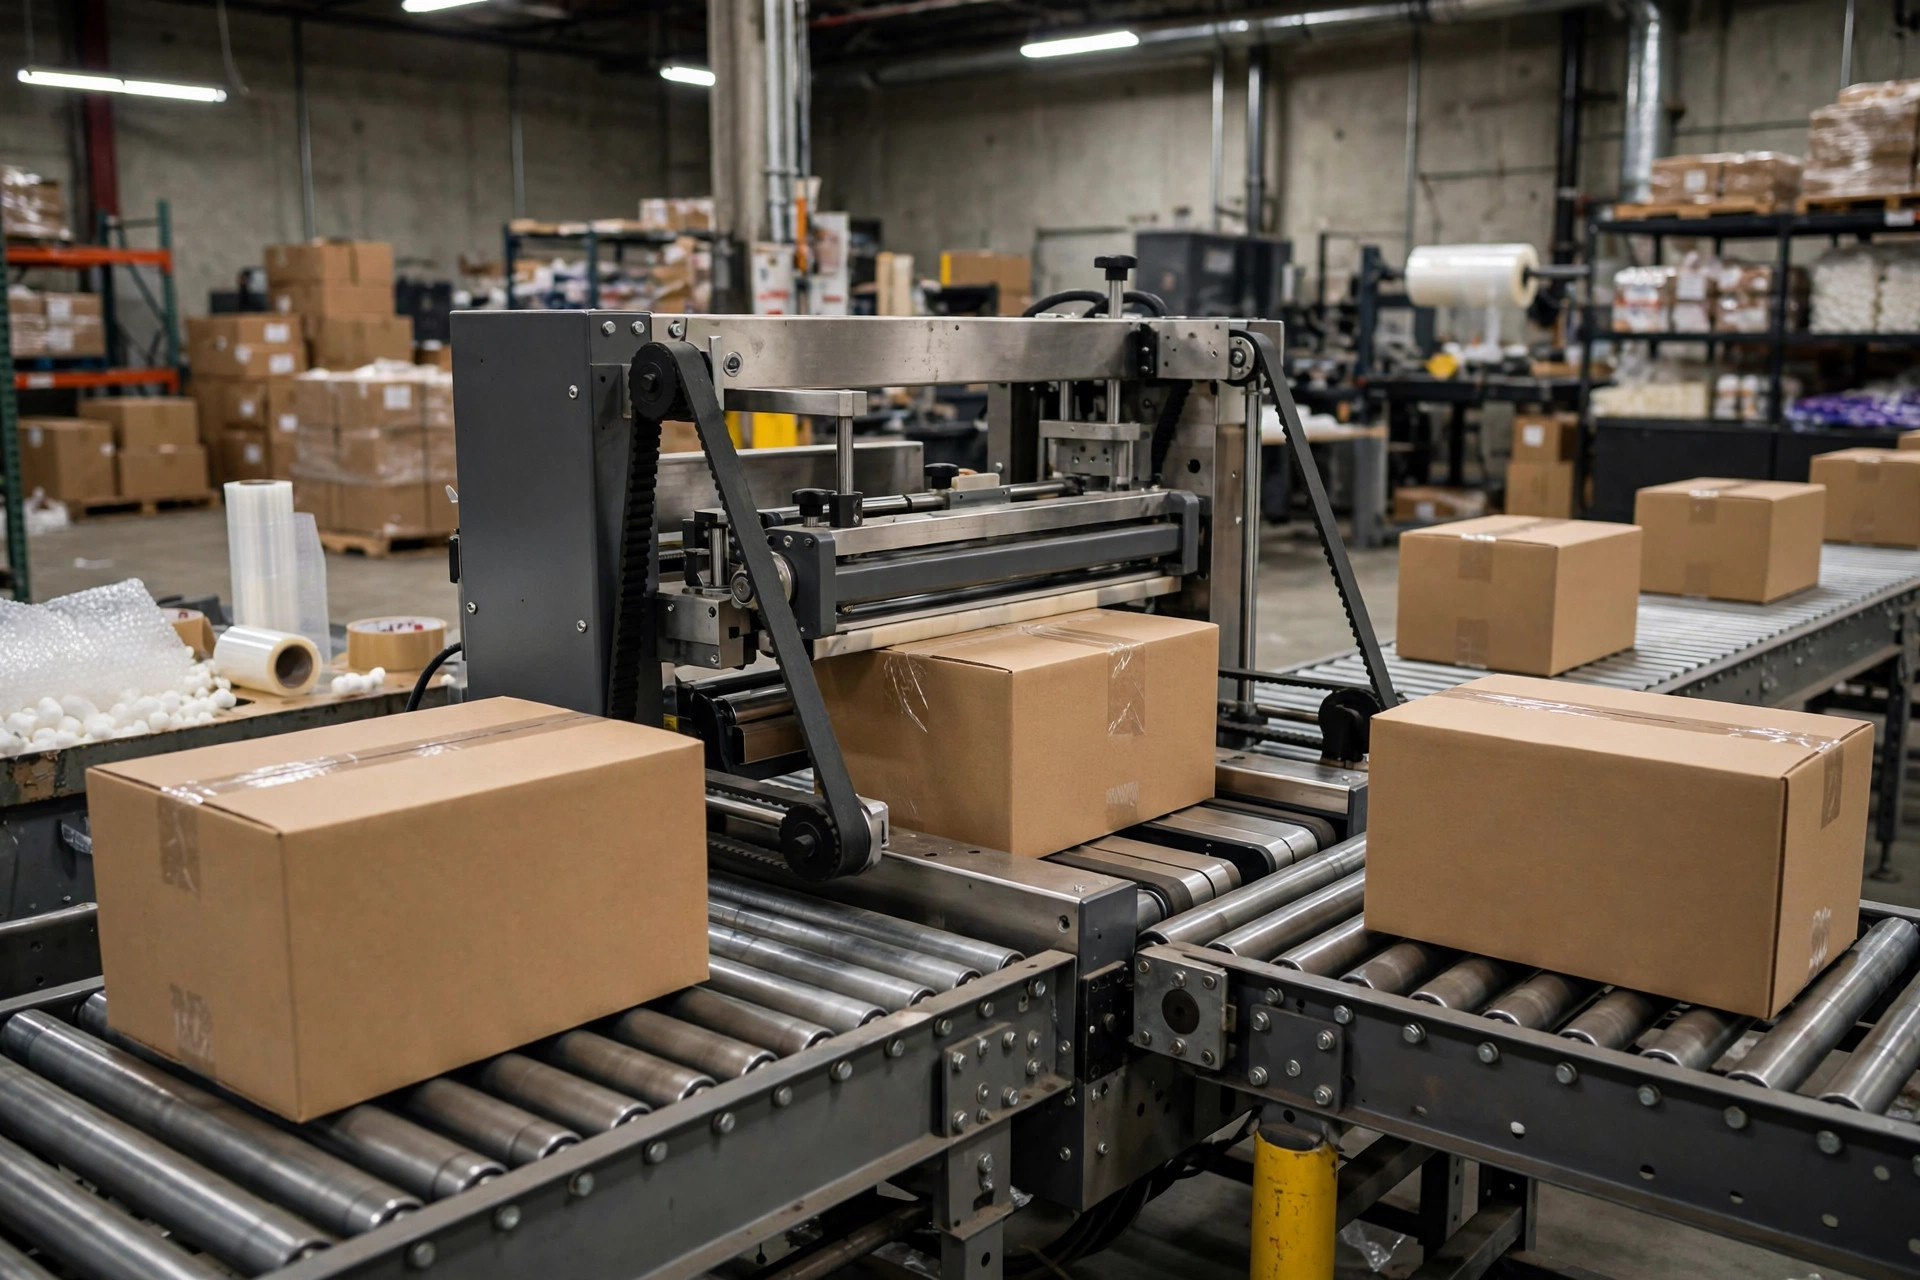
まず結論から。段ボールが壊れた状態で届き続けるとき、最初に箱メーカーを責めてはいけない。梱包ラインを歩いて20年、調査してきた破損クレームの10件中9件は同じ原因だった——ケースシーラーが何の問題もない段ボールを壊していた。そして箱の仕入先が毎回、濡れ衣を着せられていた。
去年、カリフォルニア州オンタリオ郊外の3PLを訪ねた。約150,000平方フィート、主にECの物量だ。破損クレームが増えていたので、現場のオペレーションマネージャーは段ボールの仕入先をすでに2回変えていた。破損率はびくともしなかった。ケースシーラーの横に10分立って見て、原因が分かった。すべての箱が、圧縮ローラーが段のフルートを潰した両側の上辺に沿って潰れた帯を引きずって出てくる。テープは完璧に見える。箱は静かに台無しになっていた。ローラー圧を緩め、切れ味の落ちた刃を交換すると、数日でクレームは激減した。2回の仕入先変更は無駄だった。
ケースシーラーが良い箱を静かに壊す仕組み
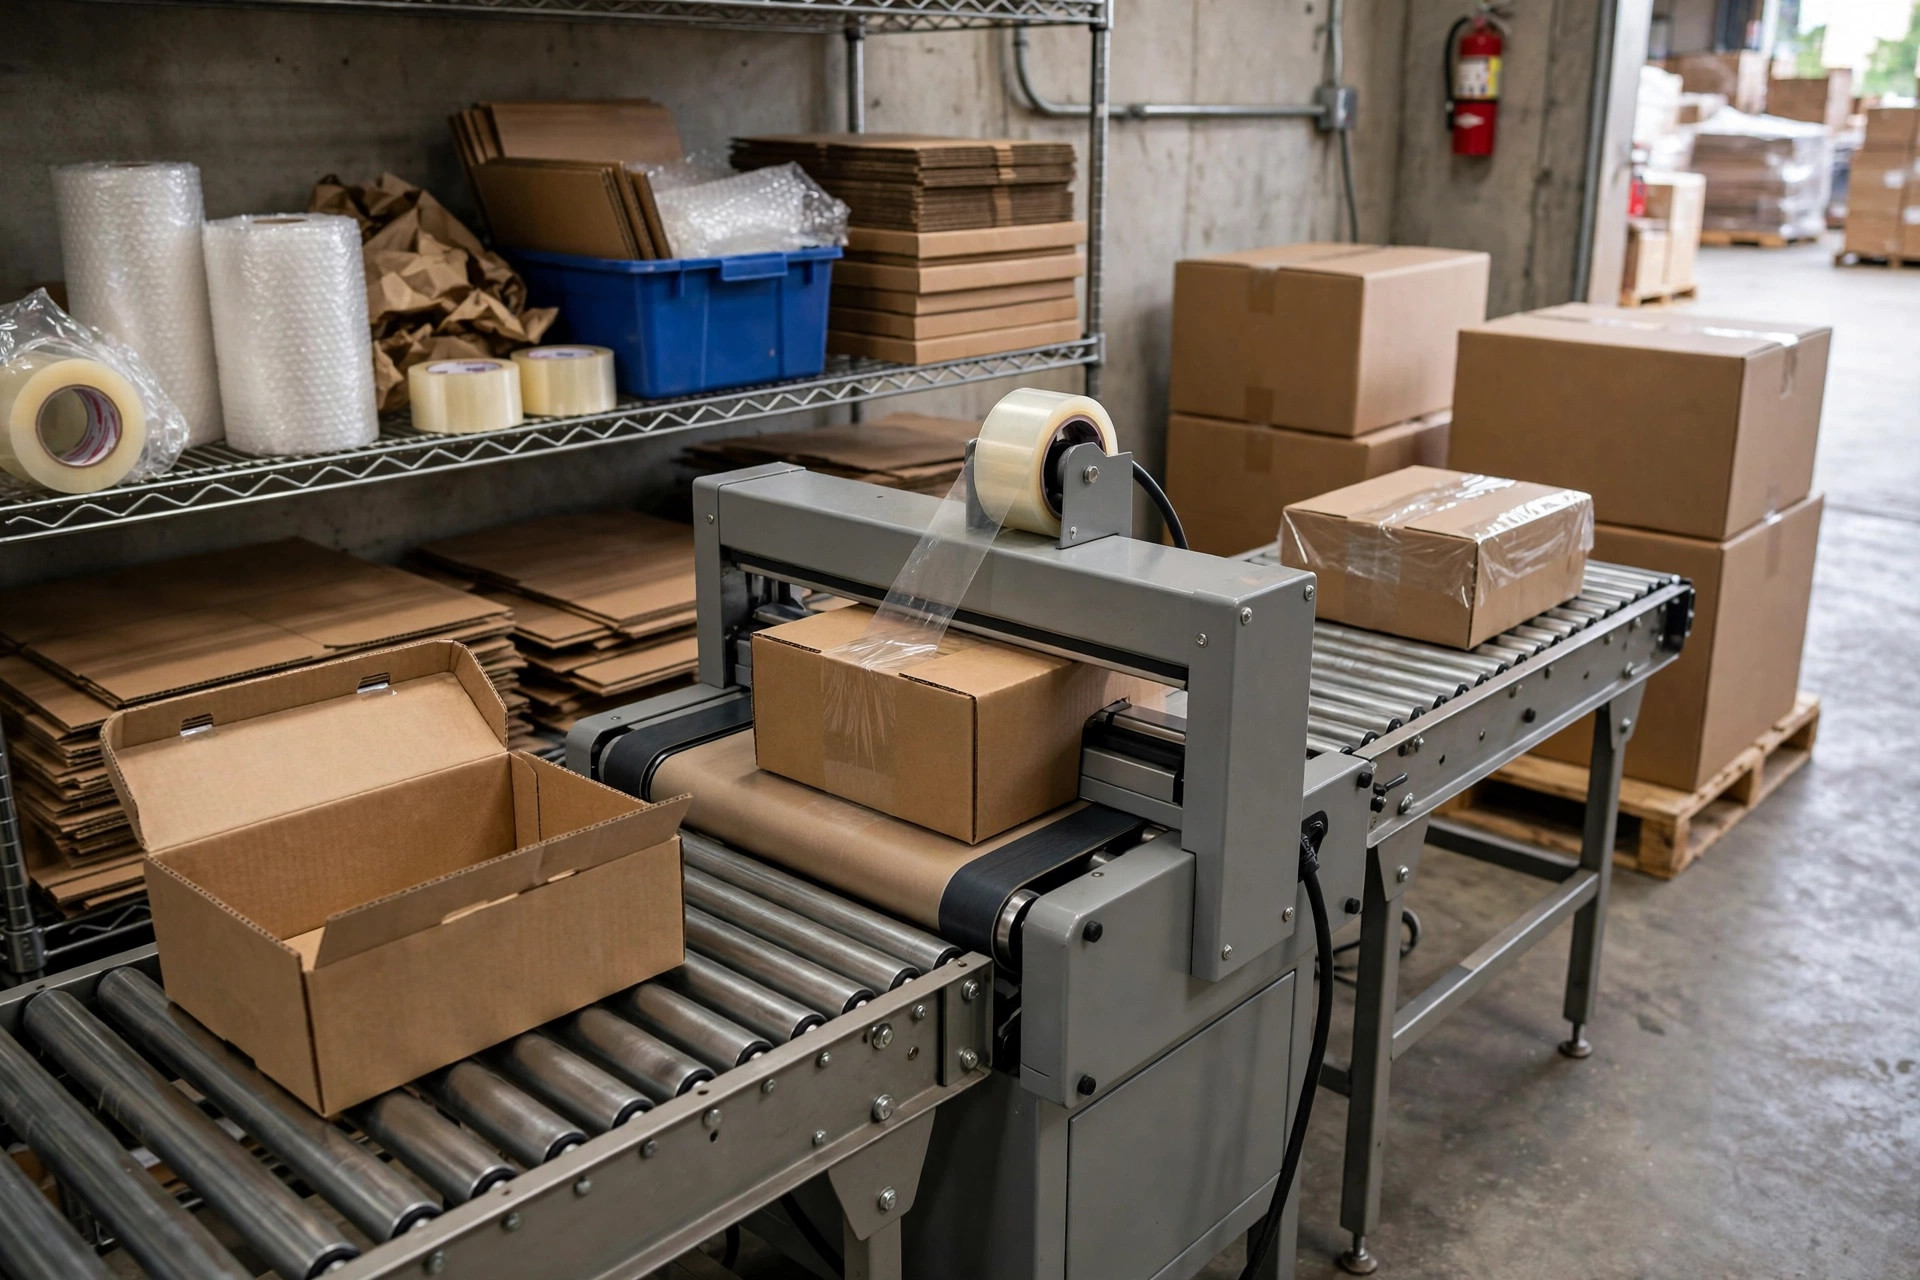
ケースシーラーがやることは3つ。ベルトが箱を運び、ローラーがフラップを平らに押し付け、テープヘッドがテープを貼って刃が切る。破損が起きるのは「押す」と「切る」の工程だ。
最も多い殺し屋はローラー圧の過剰だ。オペレーターは、こまめな調整なしに高さの違う箱をさばけるようにと、ローラーを目いっぱい下げがちだ。背の高い箱は問題なく通るが、次の背の低い箱は潰される。上辺に沿ってフルートが帯状に潰れると、その部分の積載強度は失われる——箱は密封されて頑丈に見えるが、仕分け施設でパレット荷重がかかると潰れる。段ボールは重さを恐れない。局所的な圧力を恐れるのだ。
次に切れ味の落ちた刃。テープがきれいに切れずにちぎれると、オペレーターは切断を「助ける」つもりでテープの張りを上げて補う。張りすぎたテープは収縮してフラップを内側に引っ張り、箱の上部を反らせる。私が見た最悪の例は、テープがきつく締まりすぎて箱の天面が陥没していた——倉庫の作業員は板紙が柔らかすぎると信じ込んでいた。違った。刃の交換時期をとっくに過ぎていたのだ。
ベルトの速度差も忘れるな。上下のベルトの速度がわずかに違う——たいてい片方がもう片方より摩耗している——と、箱は通過中にねじれる。斜めのシール、歪んだ段ボール。これはベルト交換で直る話で、箱のグレードアップの話ではない。
そして誰も疑わない静かな犯人がもうひとつ。テープが細くなっている。1ロールあたり数セント節約しようと細いテープに切り替える現場があるが、シールの重なり幅もそれに合わせて小さくなる。輸送中に箱が開き、クレームには「箱が壊れた」と書かれる——箱は何も悪くない。シールが駄目だったのだ。
もうひとつ。誰もが忘れた高さ設定。半自動シーラーではヘッドの高さはハンドルで調整する。朝のシフトは背の高い箱用に上げ、午後のシフトは背の低い箱に切り替えるのに誰も下げ戻さない。結果、背の低い箱はすべてローラーの下を力ずくで通される。破損はシフトによって出たり出なかったりするので、原因追及が苛立たしいほど難しい——そして箱の仕入先が、機械のやったことの濡れ衣を着せられる。
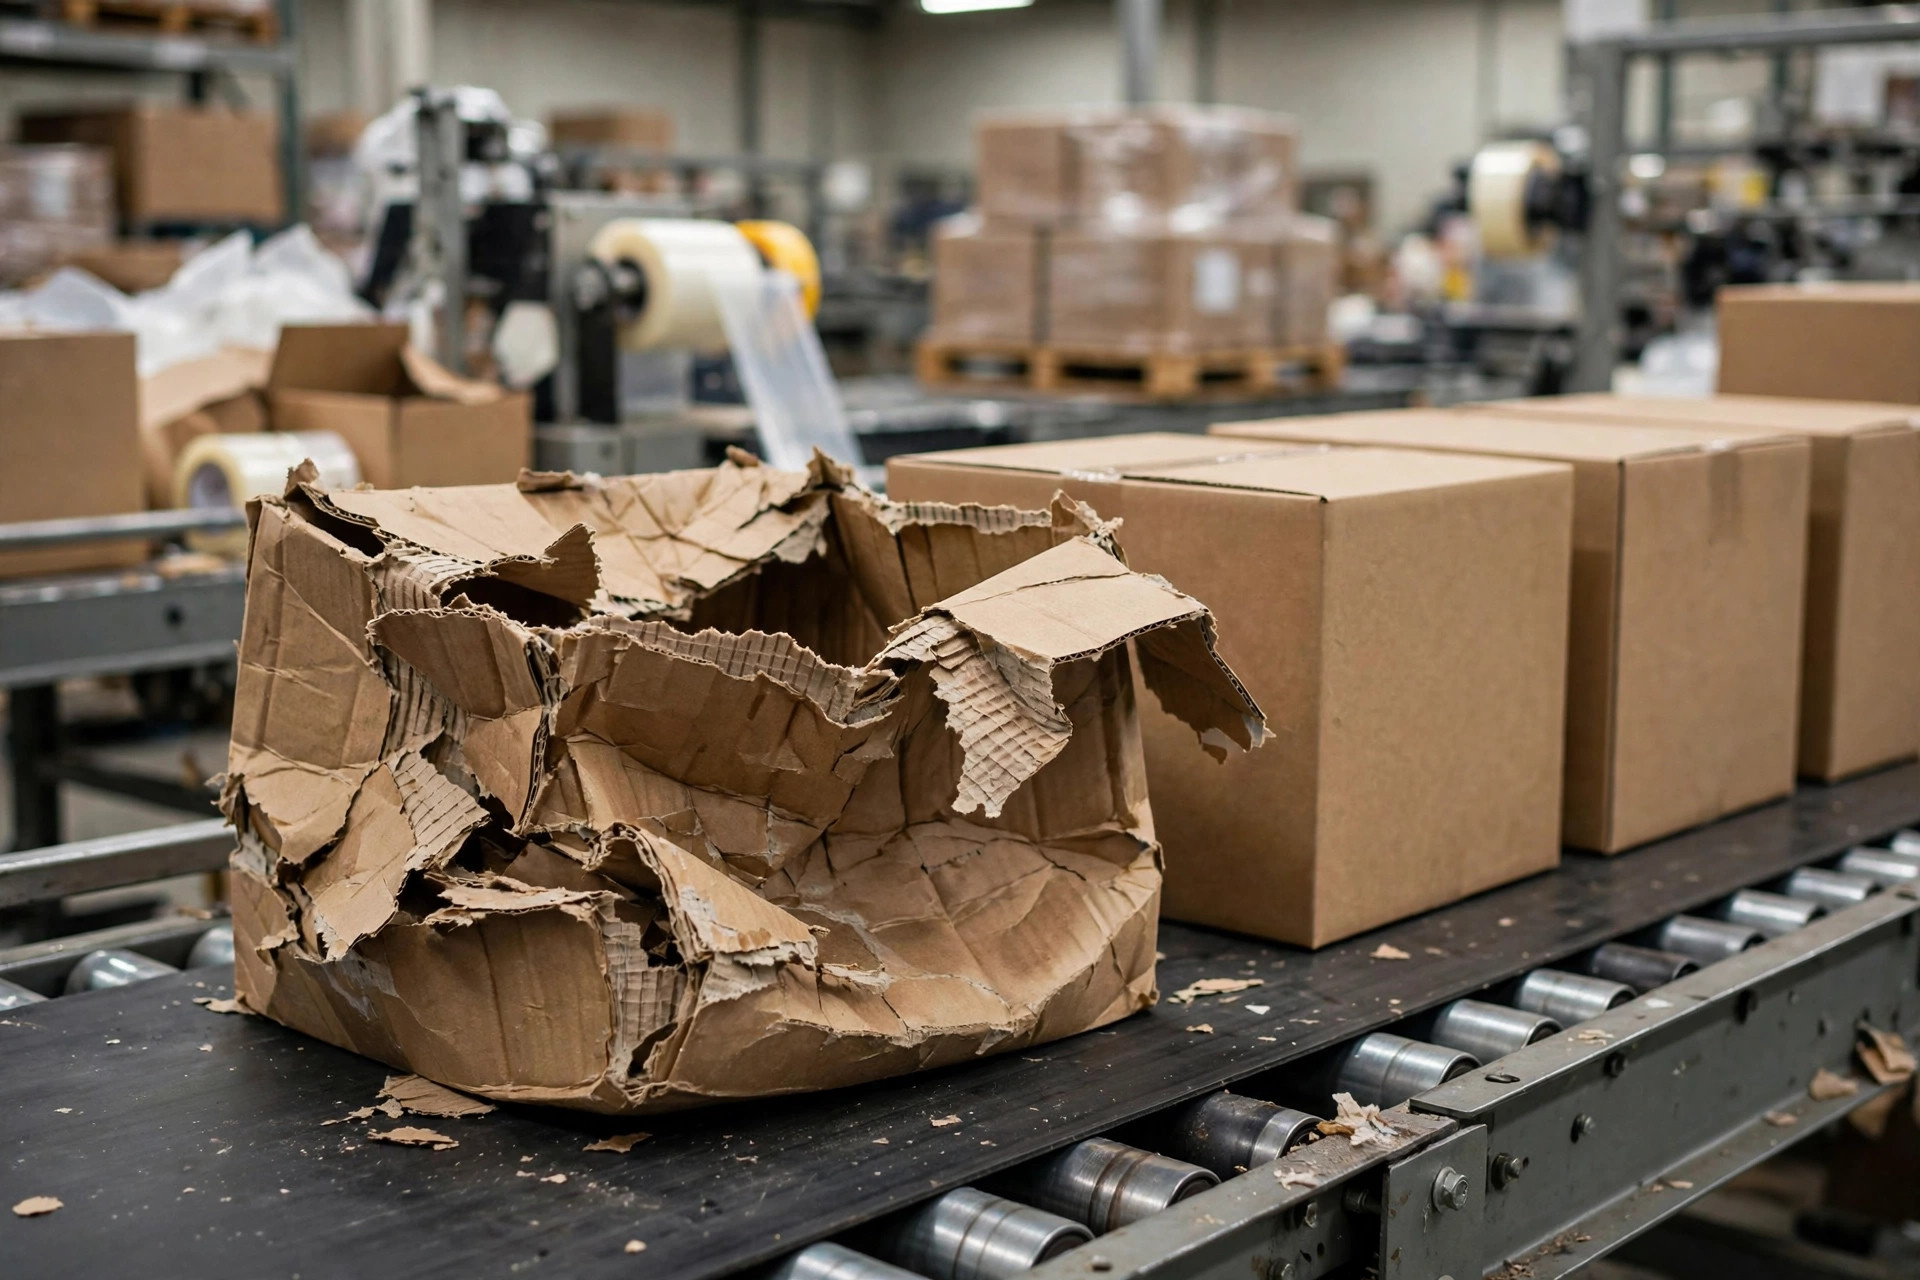
本当に段ボールが悪い場合
機械に問題がなく、それでも箱が壊れるなら、原因は板紙だ。だが「悪い板紙」の死に方はいくつかあり、それぞれ対処が違う。
ひとつ目は仕様の間違い。重い商品を片面段ボールに入れる、用途に合わないフルート——Bフルートは潰れに強く、Cフルートはクッション性に優れる——そんな状態では機械調整では救えない。メーカージョイントに押されたECTスタンプを購買仕様と照合すること。これほど基本的な受入検査はないのに、ほとんどの倉庫がやっていない。
ふたつ目は湿気で、思っているよりずるい。段ボールは湿ると急速に強度を失う——ドックドア付近のスロット、雨季のコンテナ、冷蔵庫付近の結露。あなたの建物を出るときは問題なく見えた箱が、顧客のドックで潰れる。この手の破損は季節性がある。雨とともに現れる。破損を日付別にプロットすれば、パターンがたいてい白状する。
3つ目が一番理不尽。箱が大きすぎるのだ。中の商品が輸送中にガタついて角を叩き、空隙の問題は板紙のグレードアップでは直らない。プレミアムな両面段ボールを使いながら届いた箱が壊れていた美容ブランドのフルフィルメント現場と仕事したことがある——商品は箱の半分ほどしか埋まっていなかった。箱を2サイズ小さくしたら破損率は消えた。板紙は最初から悪くなかった。
30分診断チェックリスト(この順番で)
- 破損箇所を読む:ローラーの跡を伴う上部シールの潰れ・割れは機械が犯人。側面の破裂、角、全体の潰れは板紙・湿気・過積載が犯人。
- シーラーの横に10分立つ:箱がねじれたり、シールが斜めに貼られたりしていないか見る。
- 出てきた箱の上辺を触る:深いローラーのへこみは自白だ。
- テープの切り口を点検:ギザギザで毛羽立った切り口は切れ味の落ちた刃——交換する。
- 比較テストをする:同じロットの箱で、ローラー圧を1段階緩めて数十箱流し、破損を比較する。
- 箱のジョイントのECTスタンプを仕様と照合——不一致は仕入先に突き返す。
- 湿気を調べる:破損はドア付近のスロットから出ていないか?雨が続いていないか?
- 箱を振る:中の商品がこぶし1個分以上動くなら、箱は弱いのではなく大きすぎる。
今回の結果が何であれ、2つのことを固定の習慣にするよう勧める。月に1回、10分のシーラー点検——刃、ベルトの摩耗、ローラー圧——と、受入時のECTスタンプと購買仕様のスポット照合だ。どちらもコストはゼロで、合わせれば濡れ衣の押し付け合いの大半を防げる。ほとんどの倉庫で破損問題が再発するのは、難しいからではない。誰かが一度調べて、しばらく改善して、それきり誰も点検しなくなるからだ。
損得計算:機械を調整するか、箱をグレードアップするか?
機械の調整にかかるのは、半日のダウンタイム、交換用の刃、多少の人手——部品代はほぼゼロだ。箱のグレードアップは、再サンプリング、仕様の再交渉、資金を縛る最小発注量、そして1箱あたり数セントの値上げ×月間数十万箱。年間で簡単に数万ドルになる。
だから私の手順は変わらない。まず半日かけて、機械が箱をいじめるのをやめさせる。それから板紙の仕様の話をする。順番を逆にするとオンタリオの話になる——仕入先を2回変えて、問題は手つかず。
見落とされがちな隠れコストもある。箱の切り替えはサンプリング、テスト、最小ロットの交渉——楽に2~3週間かかる。その間も破損は続き、クレームは来続ける。機械の調整なら、シフト交代の合間や閑散時間に、スループットに触れずにねじ込める。ひとつは今日、出血を止める。もうひとつは数週間後に効く。この計算は勝負にならない。
あなたへの質問だ。あなたのケースシーラーの刃を最後に交換したのはいつか?誰も答えられないなら、破損率が高い理由は、その忘れられた問いの中に隠れているかもしれない。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。