「Lao Mi、バッチを30件から50件に増やしたんだ。生産性は上がった——でもエラー率が0.3%から0.9%に倍増してしまった。カスタマーサービスは返品対応に追われているよ」
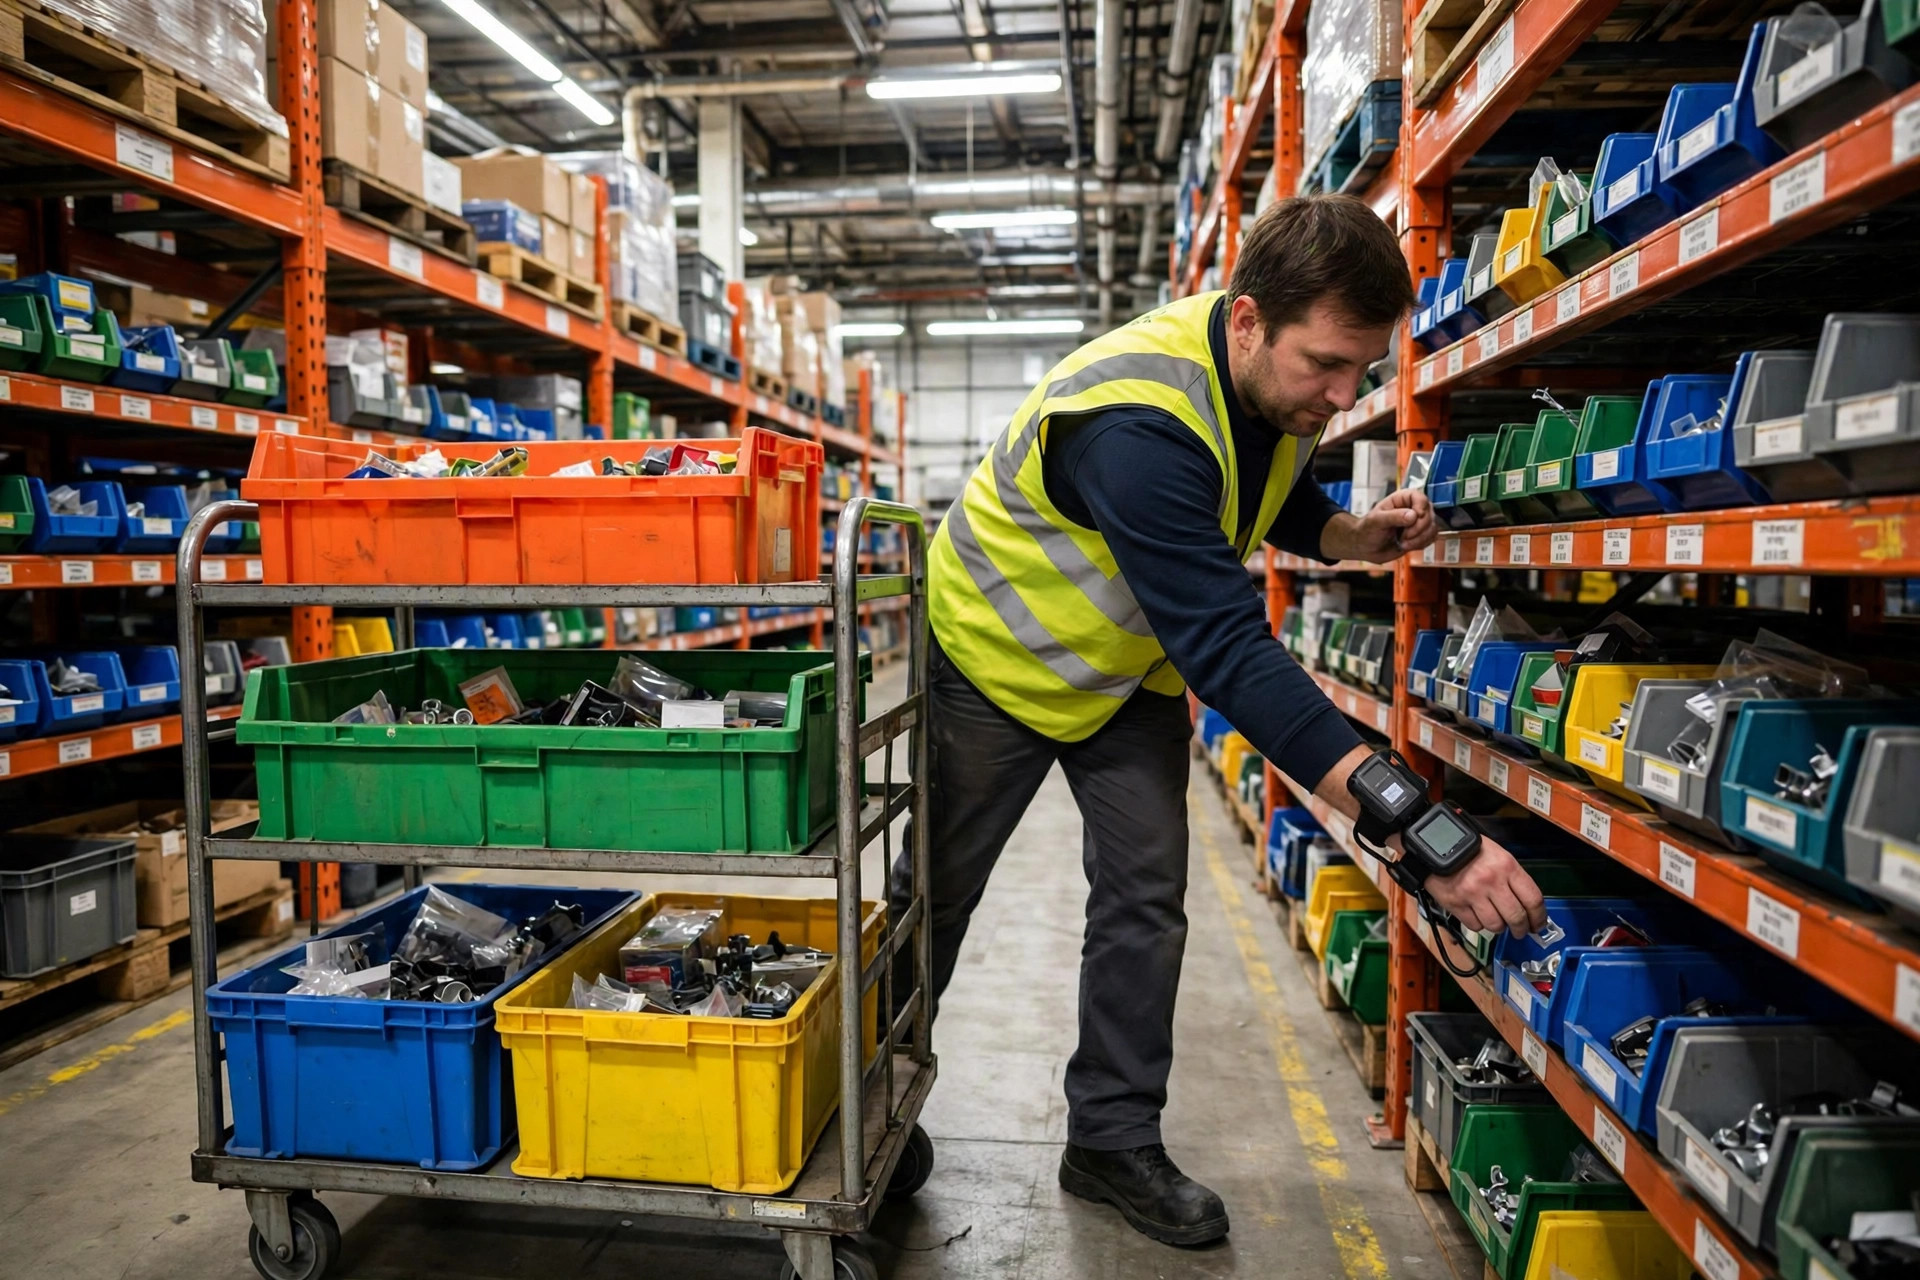
これは昨年、フレズノの自動車部品倉庫のピッキングスーパーバイザーが私に語った言葉です。バッチピッキングは良いことずくめに聞こえます。通路を1回回るだけで数十件のオーダーをまとめて処理でき、移動時間はすべてのオーダーに按分され、1時間あたりのピックライン数はぐんぐん伸びます。でもバッチサイズはダイヤル(調整つまみ)のようなもので、ある地点を過ぎると、歩いて節約した1分1分がやり直し作業に食い潰されていきます——その上、顧客体験まで悪くなります。
1バッチ20件か、50件か?万能の正解はありません。でも、自分の正解を見つける方法はあります。
バッチを大きくすると何が得られ、何が失われるか
理屈はシンプルです。ロケーションを1回訪問し、そのSKUを必要とするすべてのオーダーの分をまとめて取ります。バッチが大きいほど、1回のロケーション訪問あたりのオーダー重複が増え、オーダーあたりの移動時間が減ります。単一オーダー単位のディスクリートピッキングから20件バッチに移行すると、生産性はたいてい40–60%向上します。この計算は本物です。私が測定した現場では、ディスクリートピッカーの時間の60%以上が歩行に消えていました。バッチピッキングはその割合を30–40%に押し下げます。これが生産性向上の源泉のすべてであり——だからこそ誰もがバッチサイズのダイヤルを上げたがるのです。
コストは3か所に隠れています。
仕分けミス。1台のカートに50件のオーダーが混ざれば、ピッカーは各SKUを正しいキュービー(仕分けマス)に入れなければなりません。キュービーが多いほど誤仕分けの可能性は増え、エラー確率はバッチの拡大よりも速く上昇します。1つの誤仕分けが連鎖反応を引き起こします。パックアウト工程で捕まえるか、カスタマーサービスへの問い合わせと返品という形で支払うかです。
パックアウトがボトルネックになります。ピックは速くなっても、品質チェックと梱包がフローを吸収できなければ、貨物はパックステーションに滞留するだけで、ドック時間は結局死にます。ピッキングの生産性記録を祝いながら、トレーラーが半分空のまま出発していく現場を見たことがあります。
そして問題オーダーがバッチ全体を引きずります。在庫切れ、特大アイテム、特殊梱包が必要なオーダー——バッチが大きいほど、全体のリズムを乱す「トラブルメーカー」が混ざる可能性が高くなります。
バッチサイズは、移動効率とエラーコストのバランスです。大きいことが良いことではありません。適正であることが良いのです。
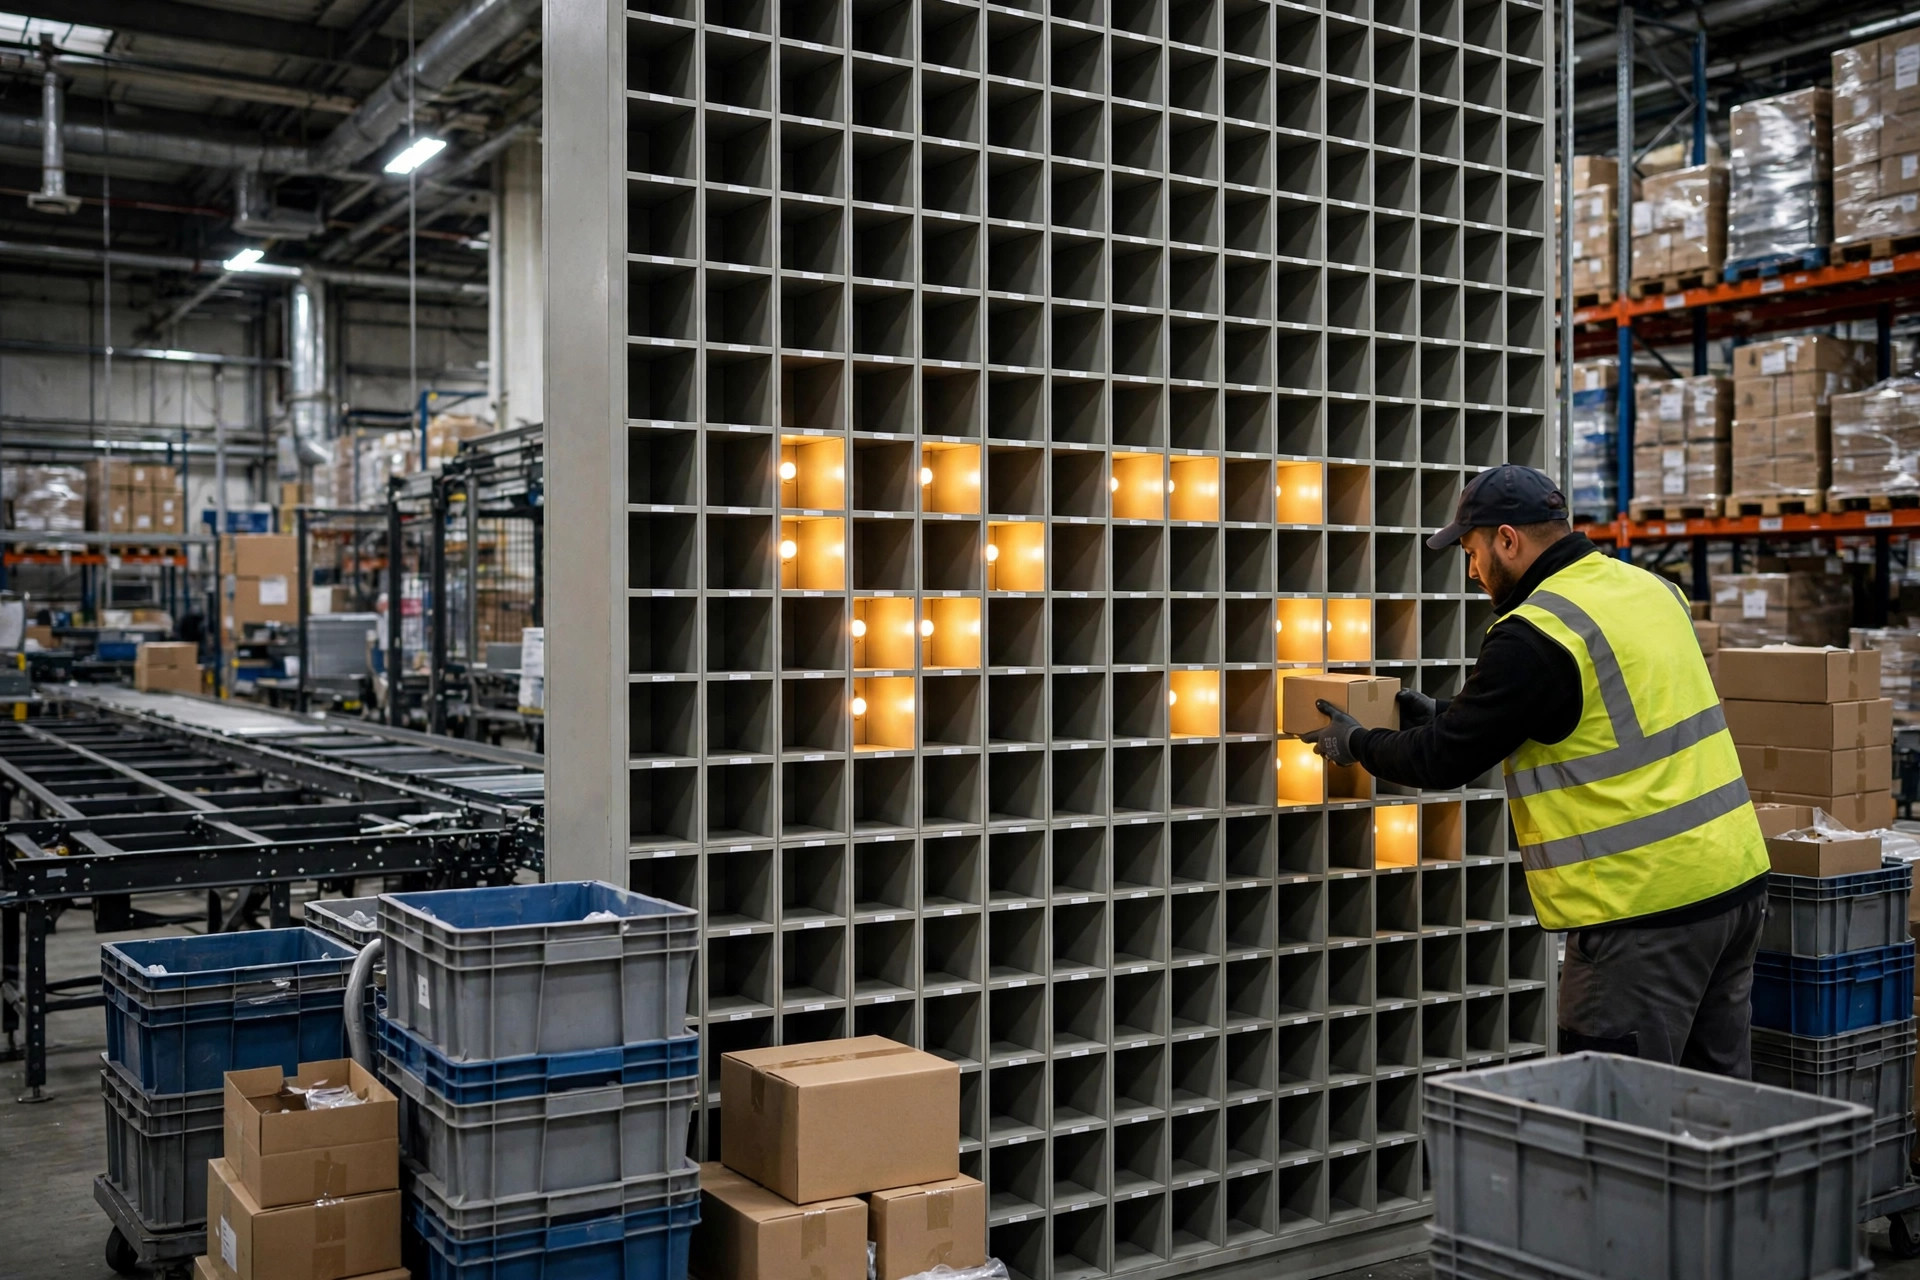
知っておくべきハイブリッドが1つあります。大きなバッチでピックしてから、プトウォールで仕分ける方法です。仕分けミスをアイルからウォールへ移し、照明とスキャンで検出します。代償はタッチ回数の増加と本格的な設備投資で——1日あたり約20,000件以上でないと採算が合いません。小規模な現場は真似すべきではありません。
上限を決める4つの変数
オーダープロファイル。 1オーダーあたり平均1~2ラインの小包倉庫と、平均8~10ラインの自動車部品・B2Bオペレーションでは、まったく異なるゲームになります。小さなオーダーは使うキュービーが少なく、ピック動作もシンプル——バッチは大きくできます。ライン数が多いと1バッチあたり数百回のピック動作が発生し、人間の注意力はそこまでスケールしません。見た目が似たSKUのカテゴリー——サイズ・カラー展開の多いアパレル、適合が重なる自動車部品——は特に注意が必要です。見た目の似たアイテムは、間違ったキュービーへの誤仕分けが最も起きやすい。これらのカテゴリーではバッチを小さくするか、スキャン検品を強制してください。どちらかを選ぶのです。
スロット密度と移動距離。 フォワードピックエリアがコンパクトなほど、バッチピッキングの効果は高まります。ファストムーバーが3つのアイルに散らばっているなら、バッチを大きくしても歩行はあまり減りません——まずABC分析とスロット最適化を済ませてから、バッチサイズの話をしましょう。
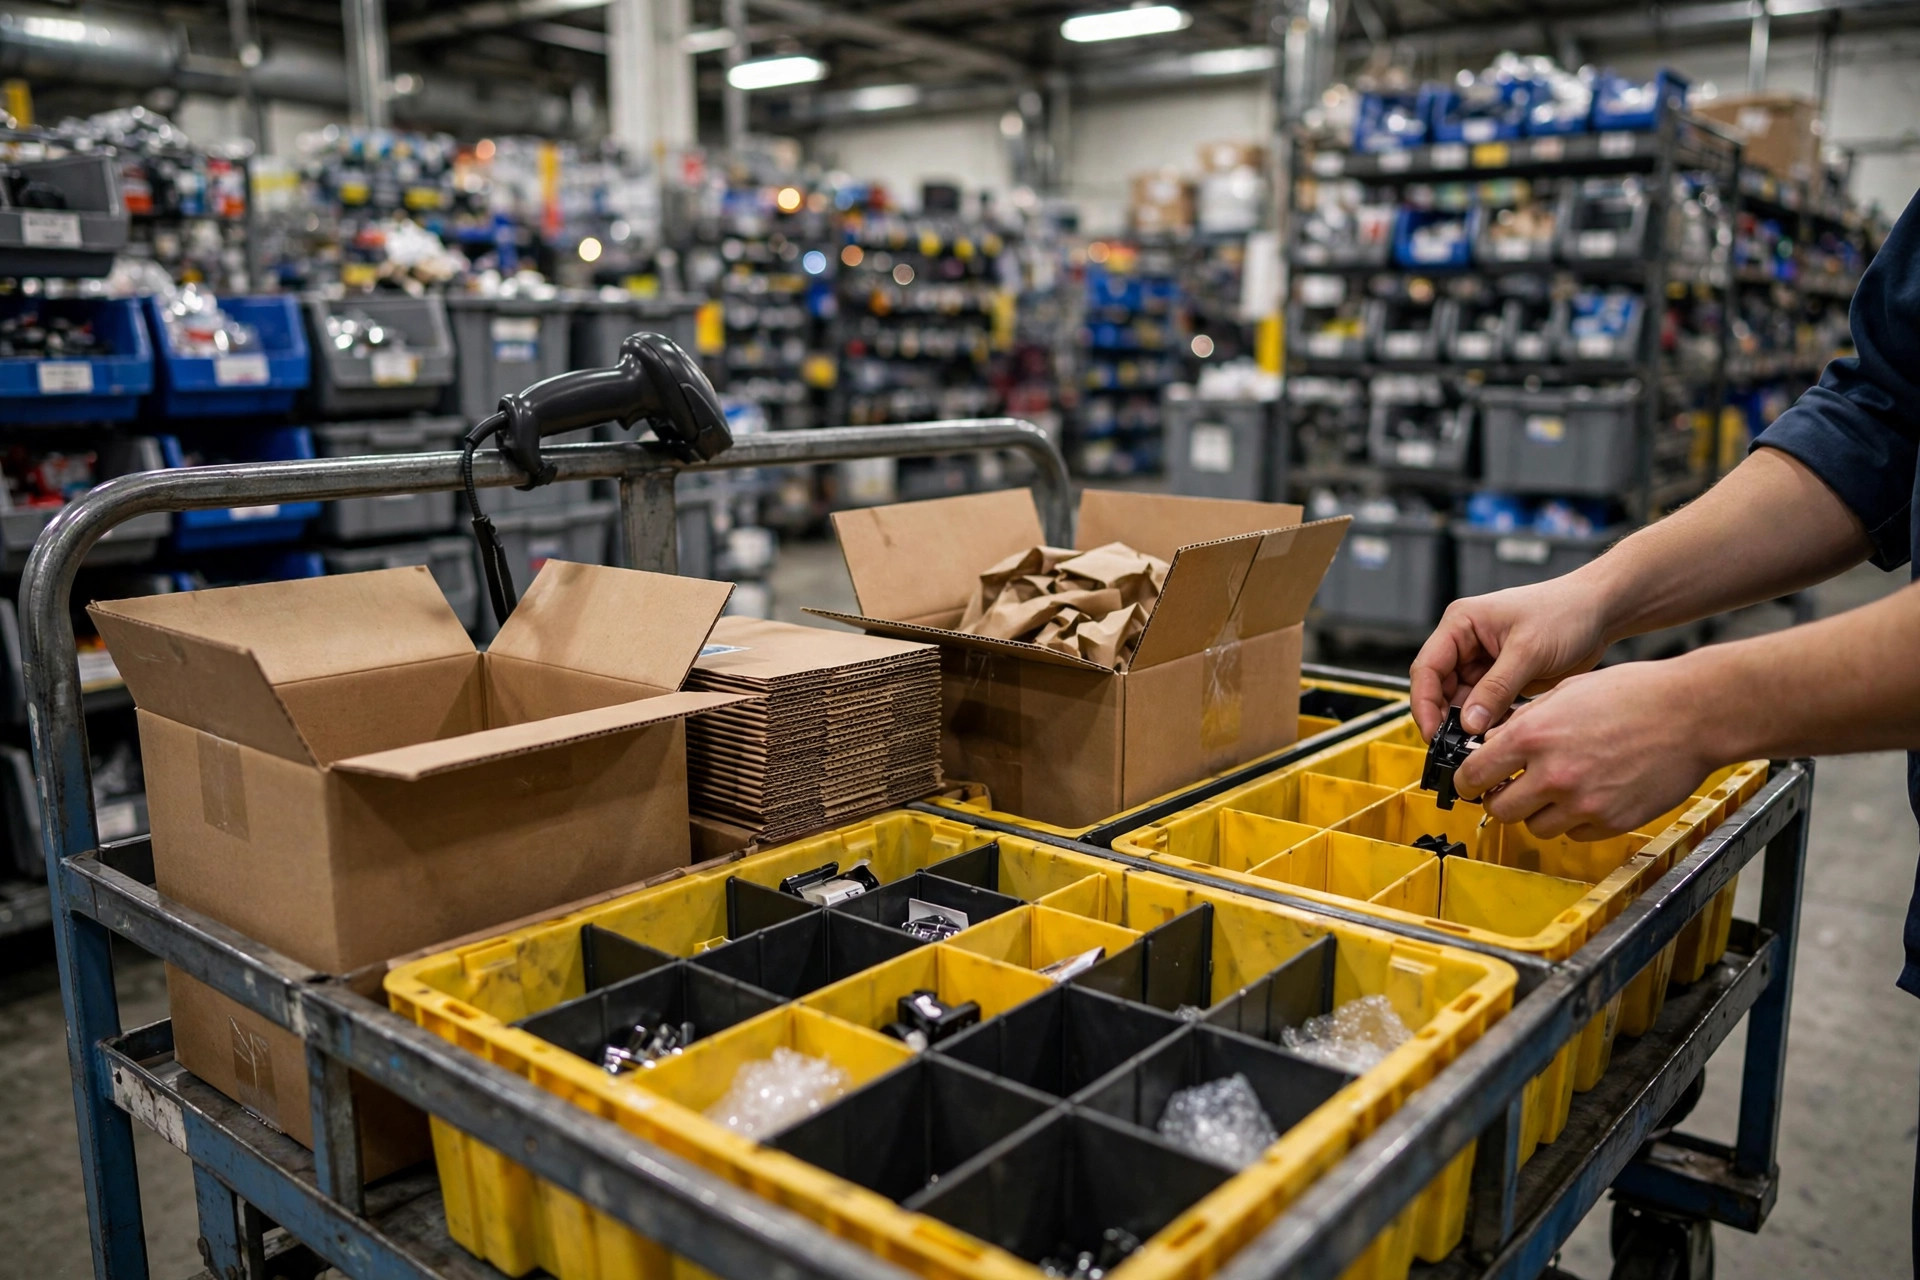
カートのキュービー数。 これはハードな制約です。24キュービーのカートは、1オーダーに1キュービー割り当てるなら上限は24件。50件にしたい?もっと大きなカートが必要です。さもなければ複数オーダーでキュービーを共有し、パックアウトで仕分けることになります——その場合エラー率は天井知らずに上がります。設備が先、数字は後です。
パックアウト能力。 品質チェックステーションの1時間あたりの処理能力が、ピッキングの1時間あたりの生産量の上限になります。ピッキングとパックアウトはペアで能力設計しなければなりません。さもなければ、見事なピックが山積みになるだけです。
自分の数字を見つける2週間のテスト
30件と50件の間で推測するのはやめましょう。2週間のテストを実施し、データに決めさせます。
1週目:ベースライン。現在のバッチサイズ、労働時間あたりのピックライン数、エラー率——パックアウトでの検出と顧客返品の両方をカウント——、パックステーションの待ち時間を記録します。ベースラインなしに結論なし。
2週目:実験を実施。1つのシフトまたはゾーンは旧バッチサイズのまま、別のシフト・ゾーンを大きなサイズに——たとえば30件から45件に。見る数字は3つだけです。生産性の変化、エラー率の変化、待ち時間の変化。
そして総コストを計算します。エラー率0.1%ごとに、やり直し時間と返品コストが発生します——財務チームはその数字を知っています。生産性向上で節約した労働力と、エラー増加で燃えたお金を比較します。大きい方が勝ち、それが答えです。
私が勧めるスタート地点:1オーダー1~3ラインの小包ECなら、20–30件/バッチからテスト開始。自動車部品やアパレルのようなマルチラインオペレーションなら、12–20件から。エラー率が動かなければ1段階上げます。上がり始めたら1段階戻します。それが最適点です。
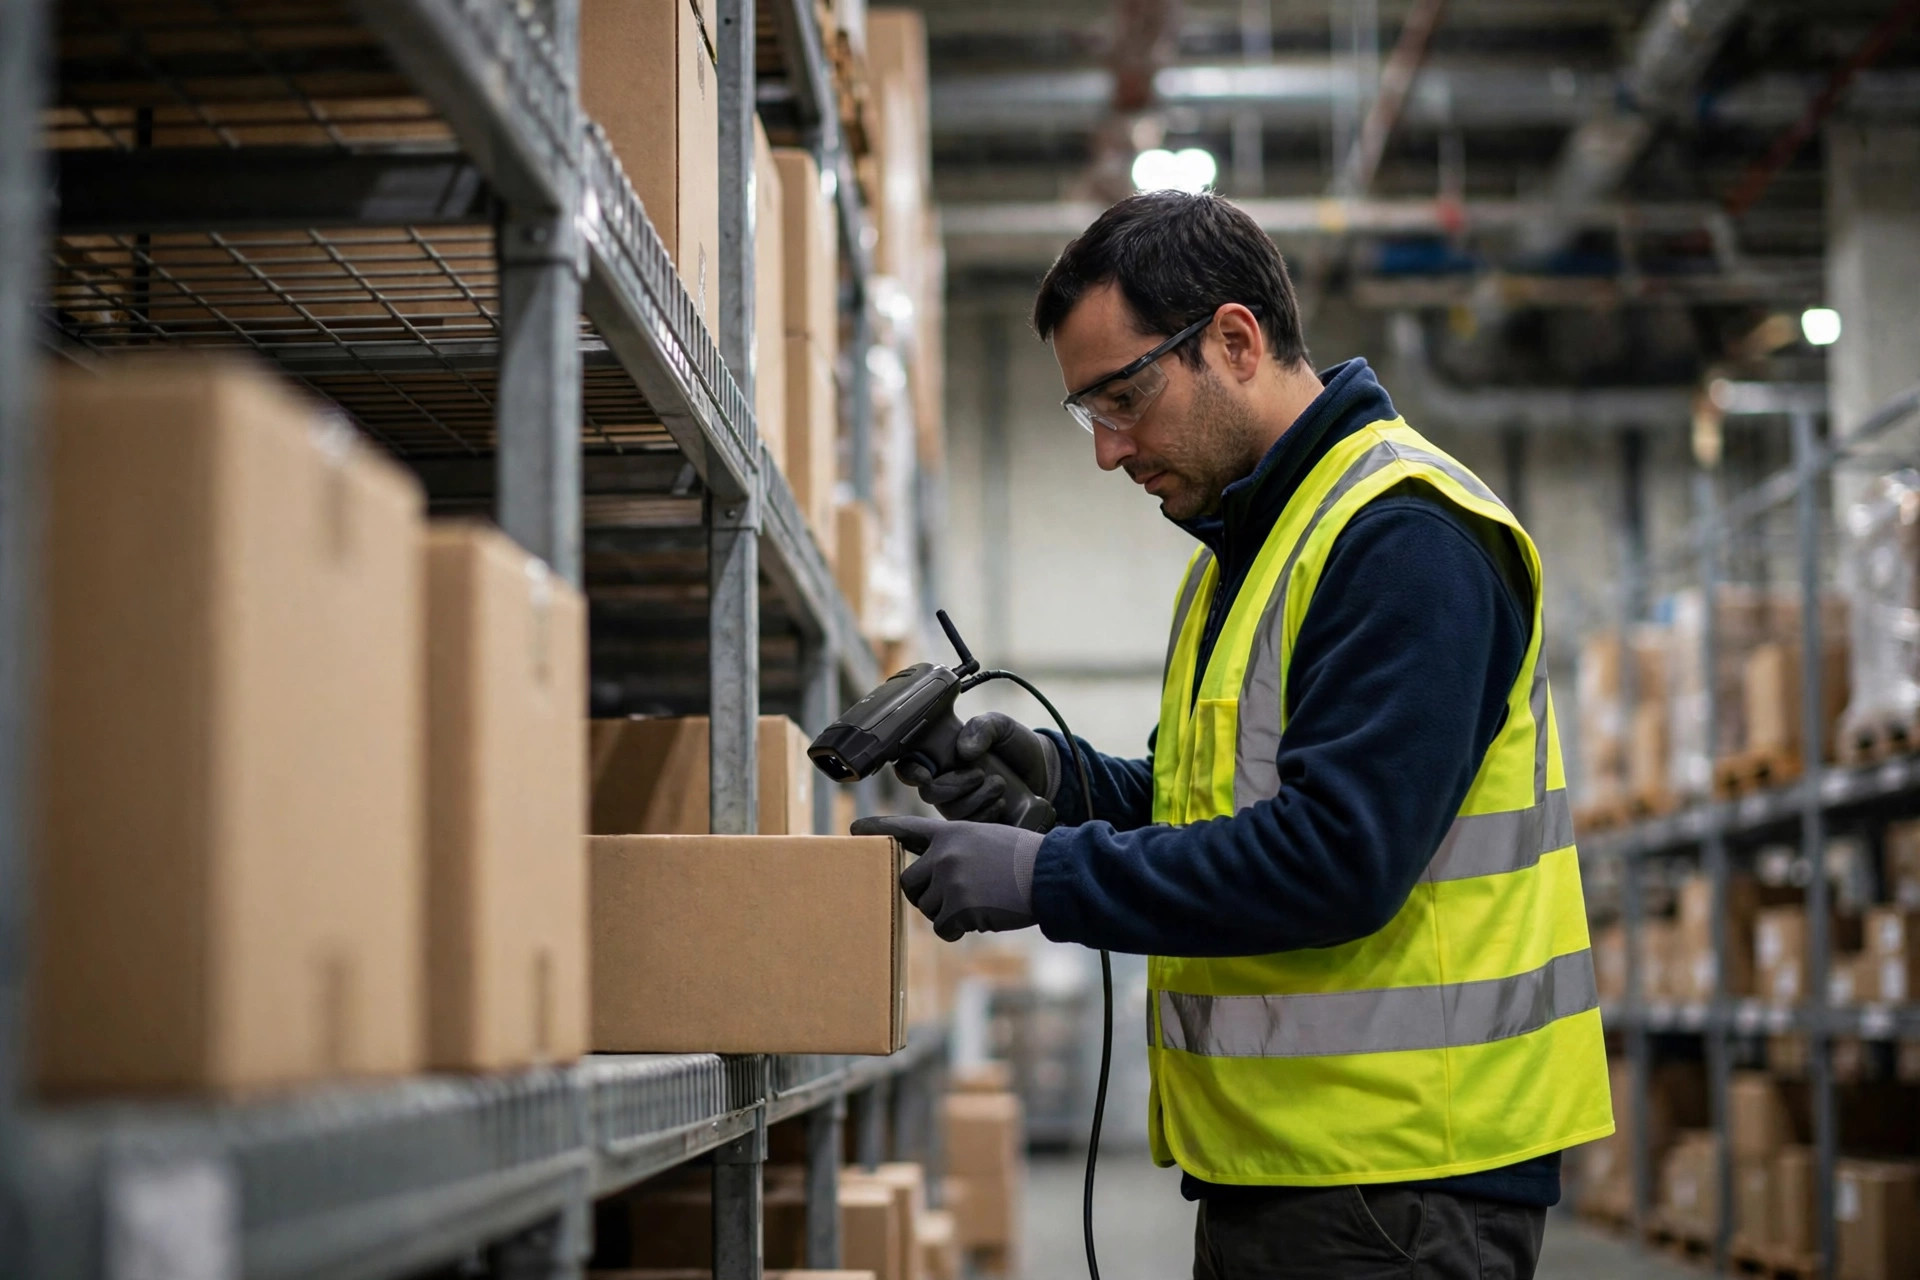
エラー率が下がらず、まだバッチを縮めたくないなら、まずツールを見直しましょう。スキャン検品の強制、カートへのプト・トゥ・ライト、音声指示ピッキング。これらはエラーをほぼ半減できます——実質的にバッチ上限を1段階引き上げる効果があります。ツールへの投資はたいてい人件費より安い。
最後に1つ。バッチサイズは決めたら終わりではありません。ピークシーズンはオーダープロファイルを変えます——1オーダーあたりのライン数が減り、人気SKUに集中する——オフシーズンはそれを元に戻します。少なくとも四半期ごとに見直し、ビジネスに追随させてください。
明日からできること:パックアウトステーションに30分立って、検出されたエラーのうち誤ったキュービーへの誤仕分けが何件あるか数えてみてください。半分以上なら、バッチサイズのダイヤルはすでに最適点を過ぎています——20%絞って再テストしてください。
英語版からの翻訳。内容に相違がある場合は英語版を優先します。