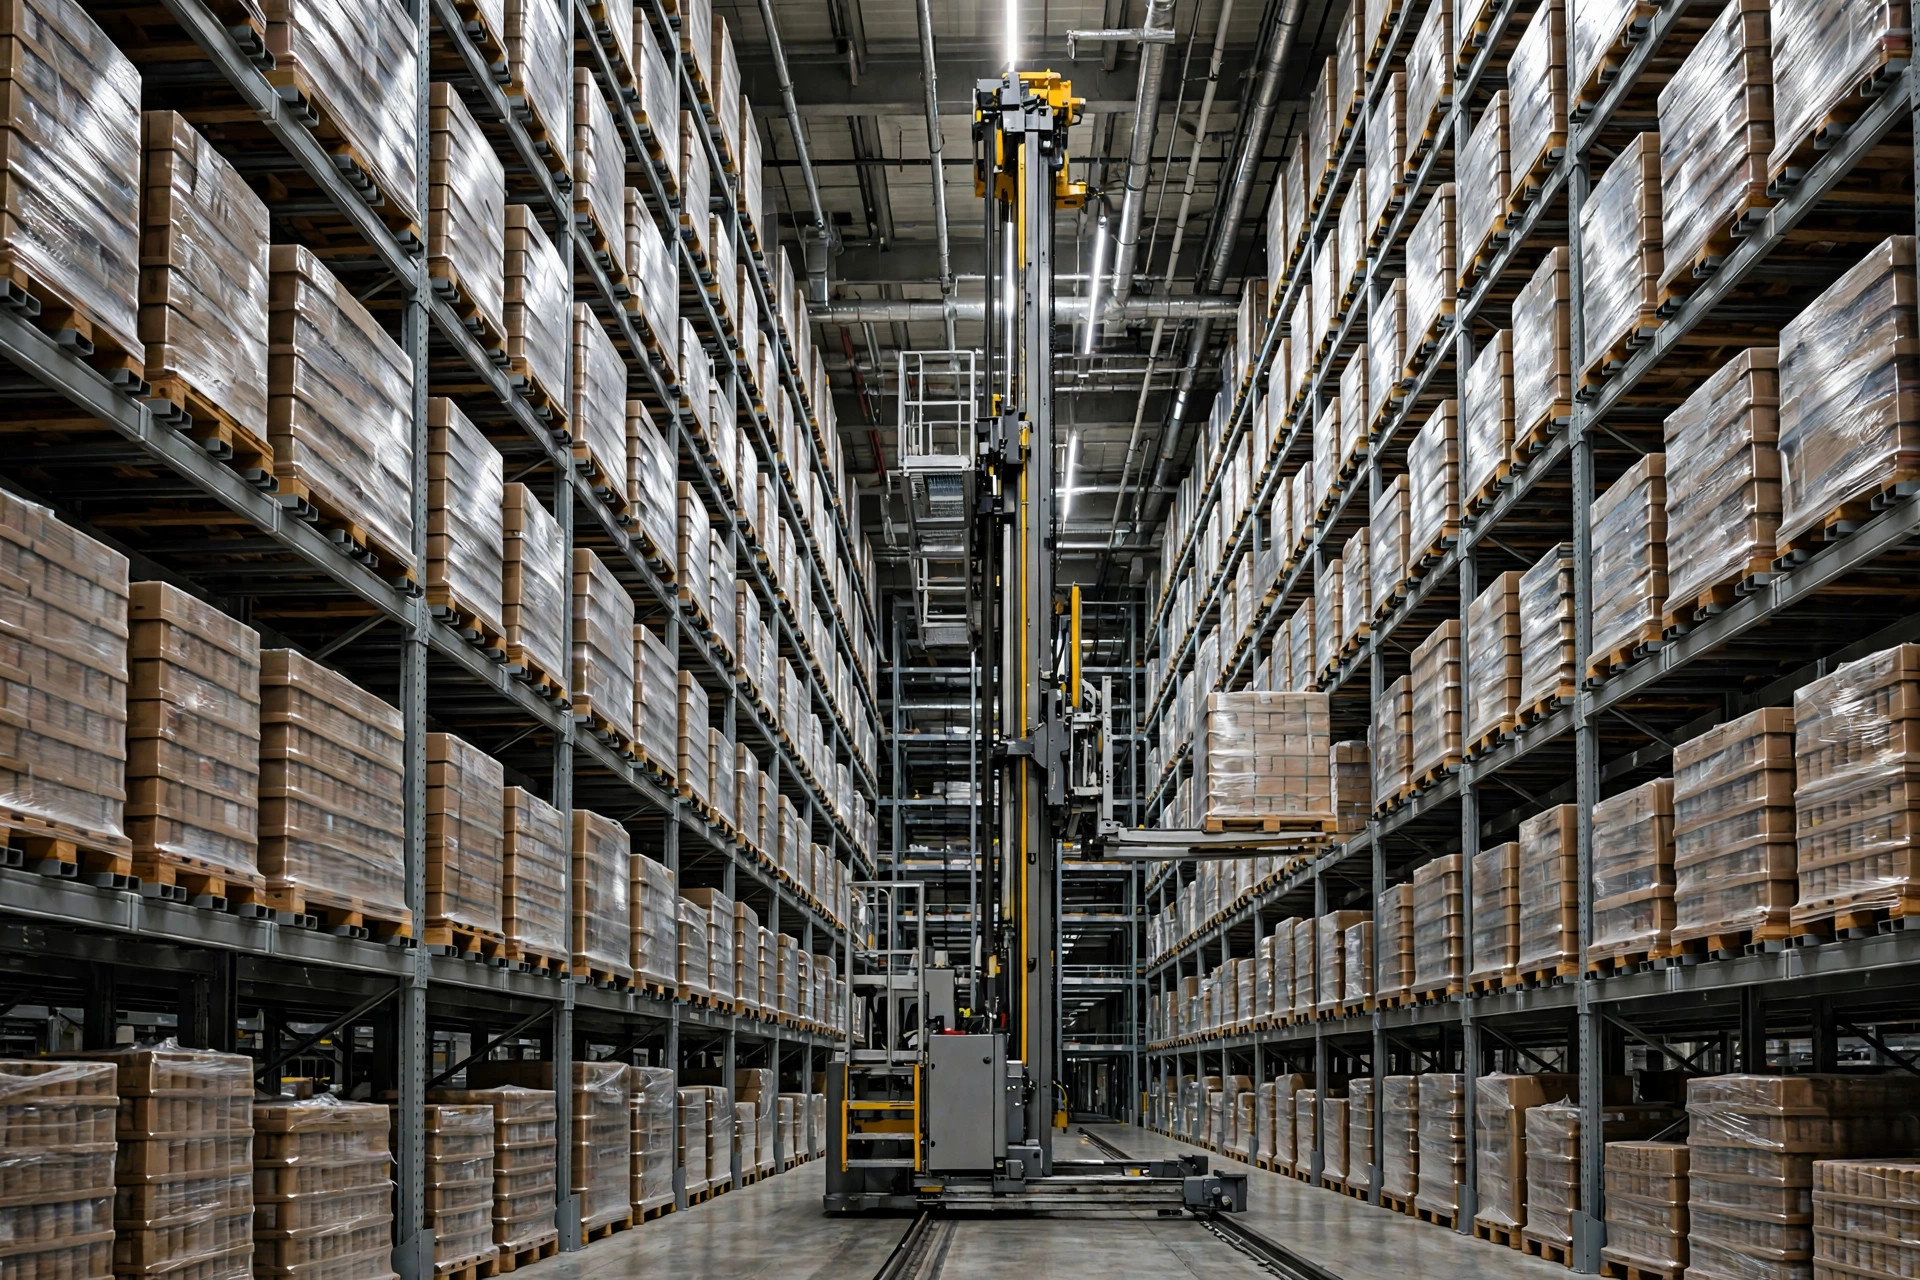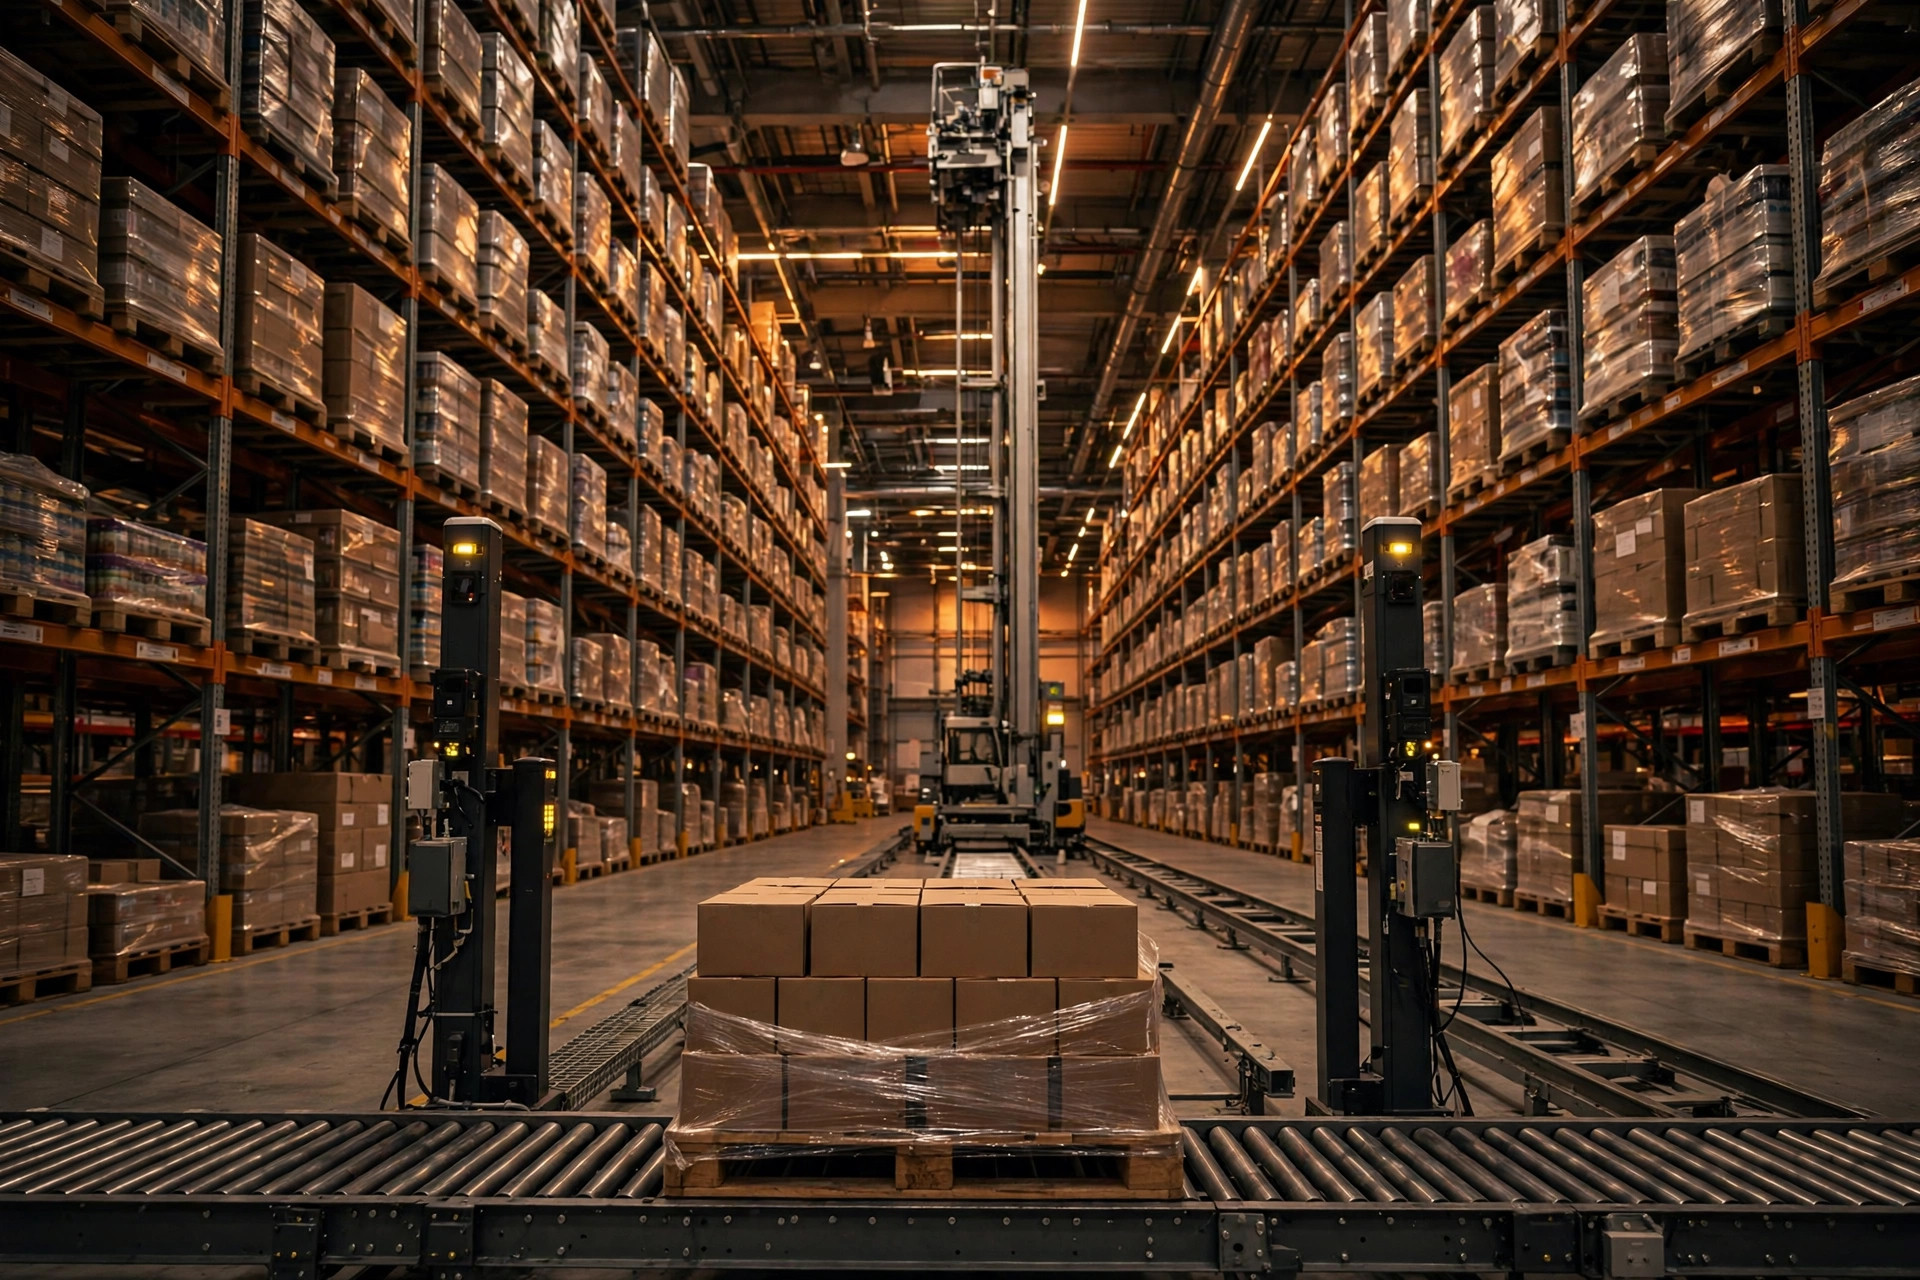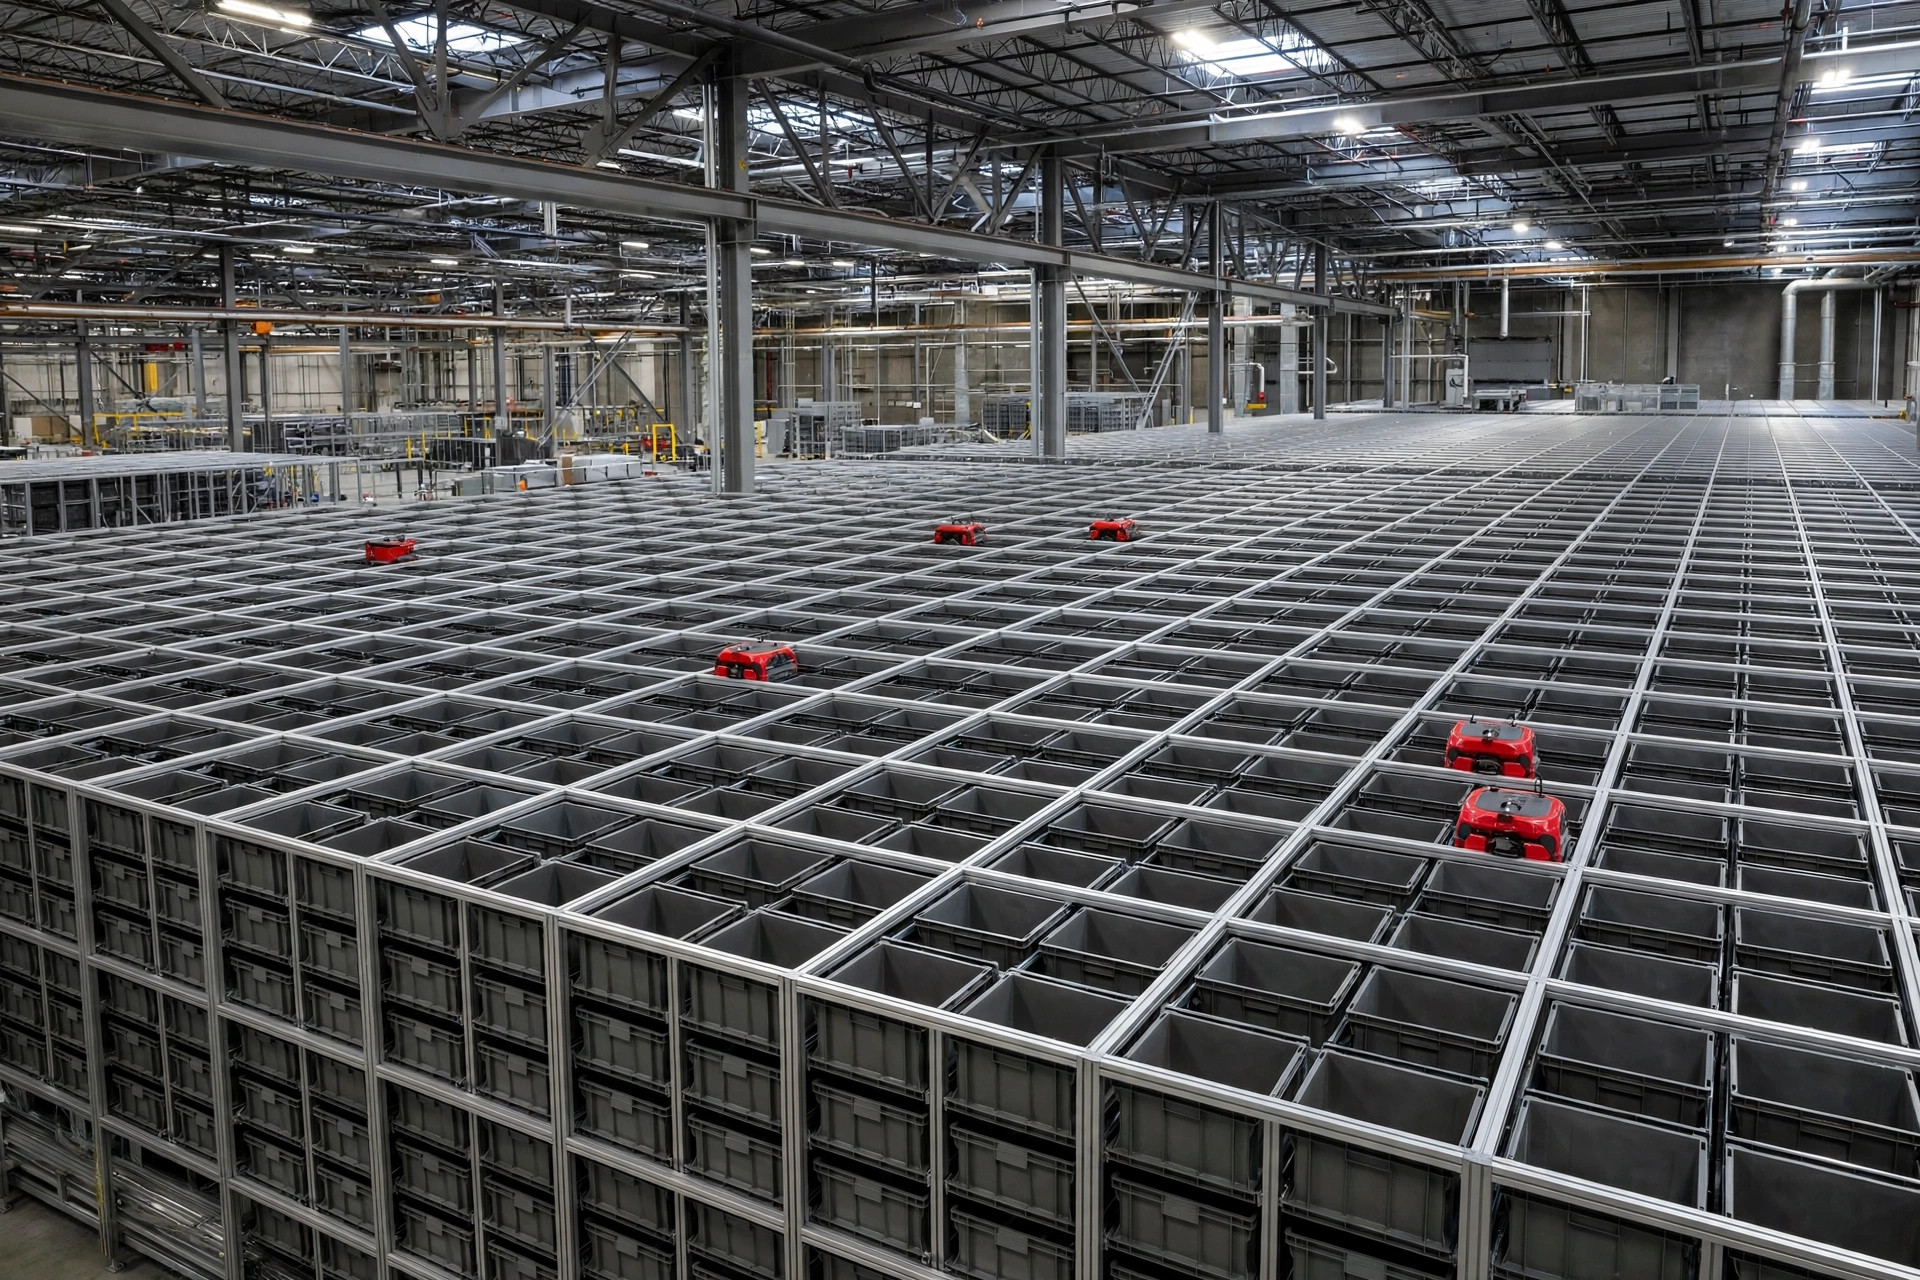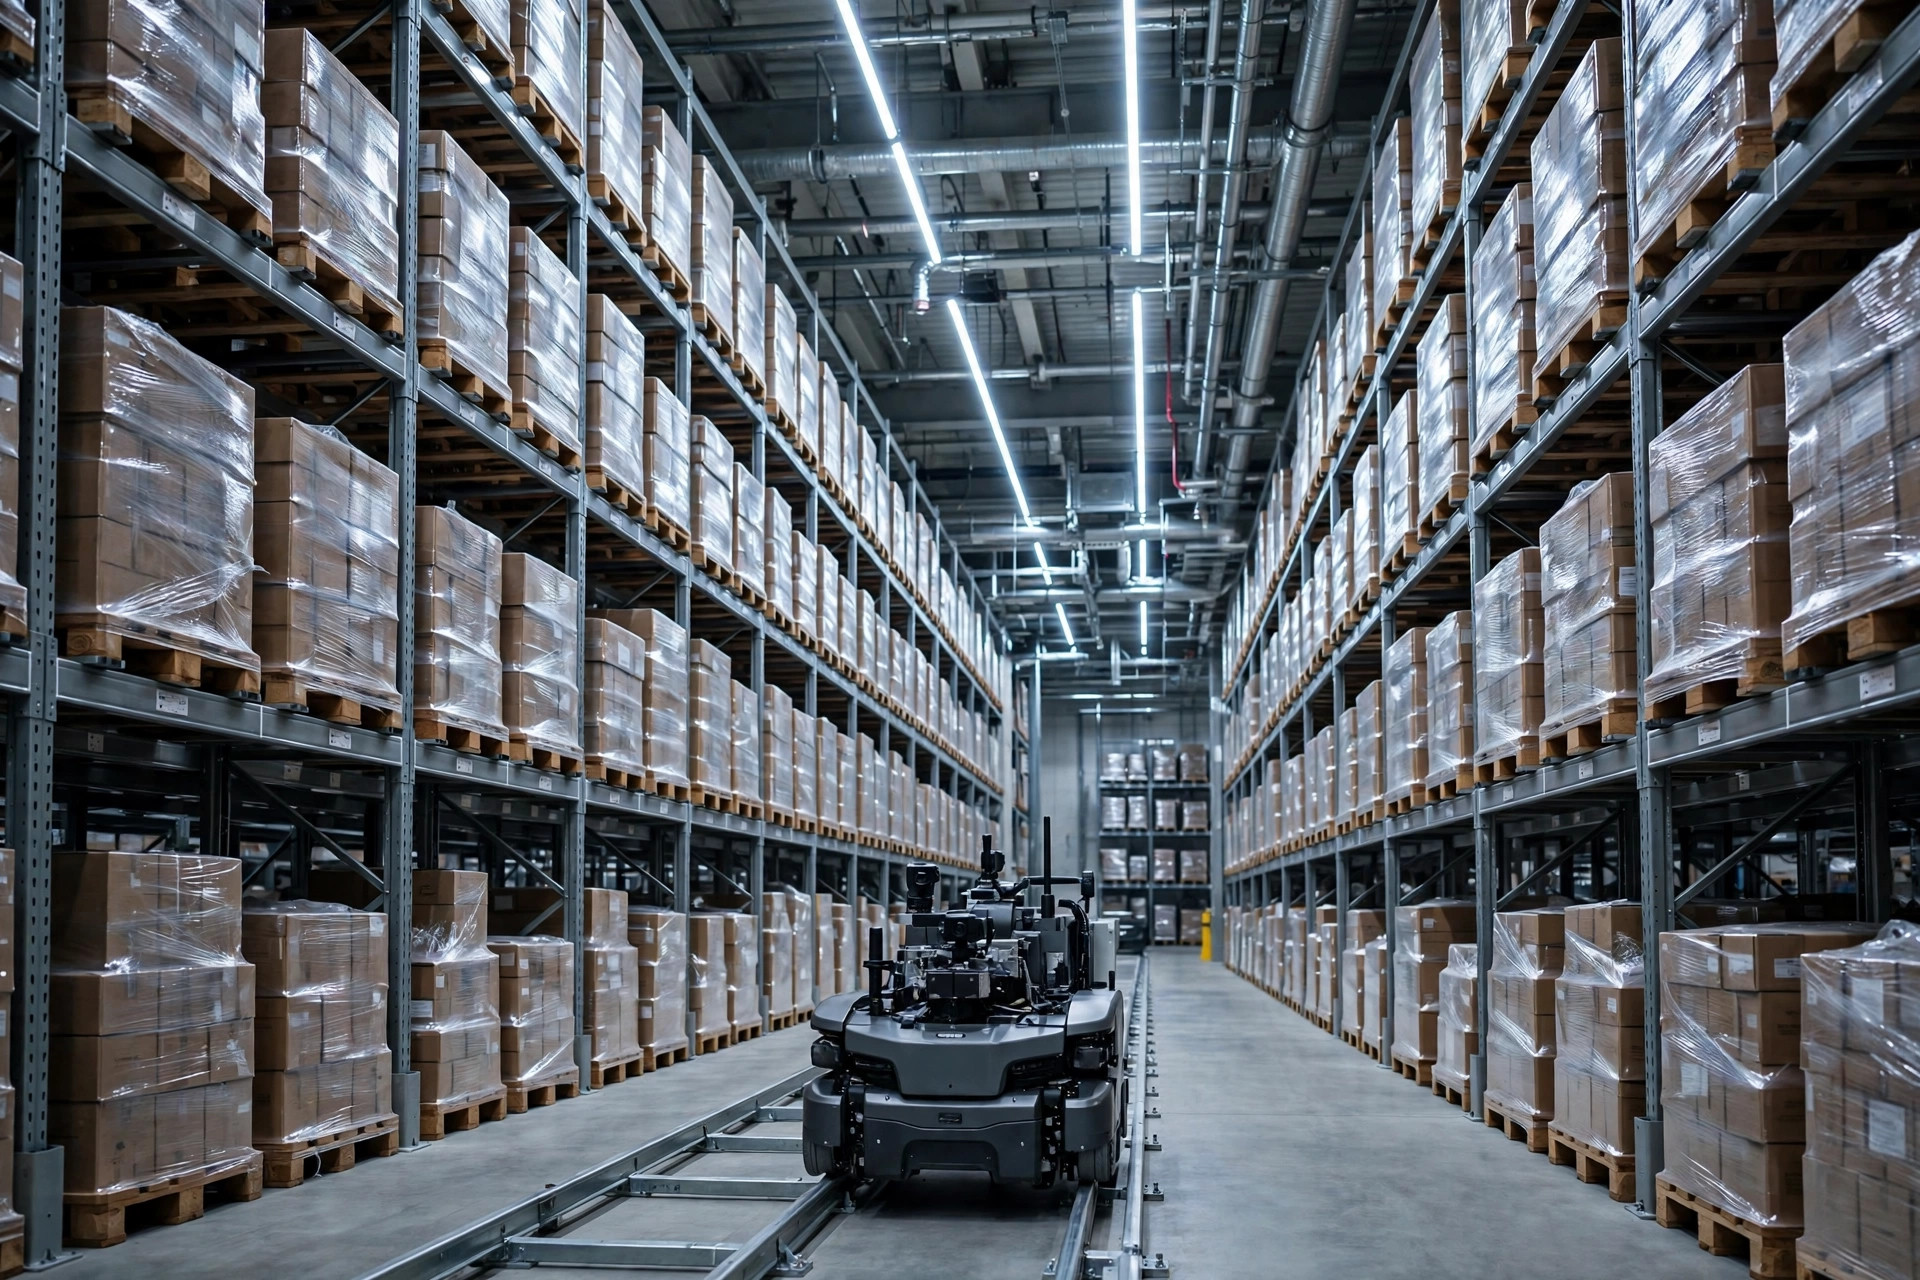
AS/RSプロジェクト:シャトルに数百万を投じ、3か月の試運転を経ても稼働率は上がらない——AS/RS用パレット仕様の標準化を飛ばすと何が起きるか、教科書通りのケースである。インテグレーターはセンサーを交換し、制御パラメーターを調整し、シャトルまで交換した。それでもアラームは鳴り続けた。日々、毎日だ。ようやく見つけた根本原因に、全員が言葉を失った:パレットだった。
これは盛っている武勇伝ではない。私はこの台本が繰り返されるのを何度も見てきた。だからこそ、パレットが自動化の生死を分ける理由をきっちり解説しよう。
シャトルが故障し続ける理由:疑うべきはシャトルではなくパレット
まず原理から。通路を走るシャトルは、パレット下面の構造を基準に自己位置を決める:フォークはパレット下面板の隙間に差し込まなければならず、センサーはパレットの縁と弦材を読み取らなければならない。シャトルとパレットはほぞ継ぎのようなもの——寸法が合わなければ、フォークは入ることすらできない。
パレット仕様がばらつくとどうなるか。あるサプライヤーのパレットは少し高く、別のサプライヤーのものは少し低い。2年使い続けたロットは数ミリ反っている。シャトルがフォークを伸ばす——詰まる。センサーが縁をスキャンしても、位置が設定値と合わない——位置決め異常。シャトル1台が詰まれば、通路全体がその後ろで渋滞する。私が携わったプロジェクトの現場経験では、シャトルの詰まり1回で通路が数十分止まる。これが1日に数回起きれば、稼働率は終わりだ。
腹が立つのは、この手の異常の原因特定が難しいことだ。アラームは「位置決め異常」や「フォークタイムアウト」と表示するので、エンジニアの第一感はシャトル、センサー、ソフトウェアに向かう。パレットは「消耗品」——誰も疑わない。あるプロジェクトでは、チームが2か月追い回した末、3社のパレットを横に並べて実測した:下面板の高さが数十ミリ違っていた。その日のプロジェクトマネージャーの顔は——忘れられない。
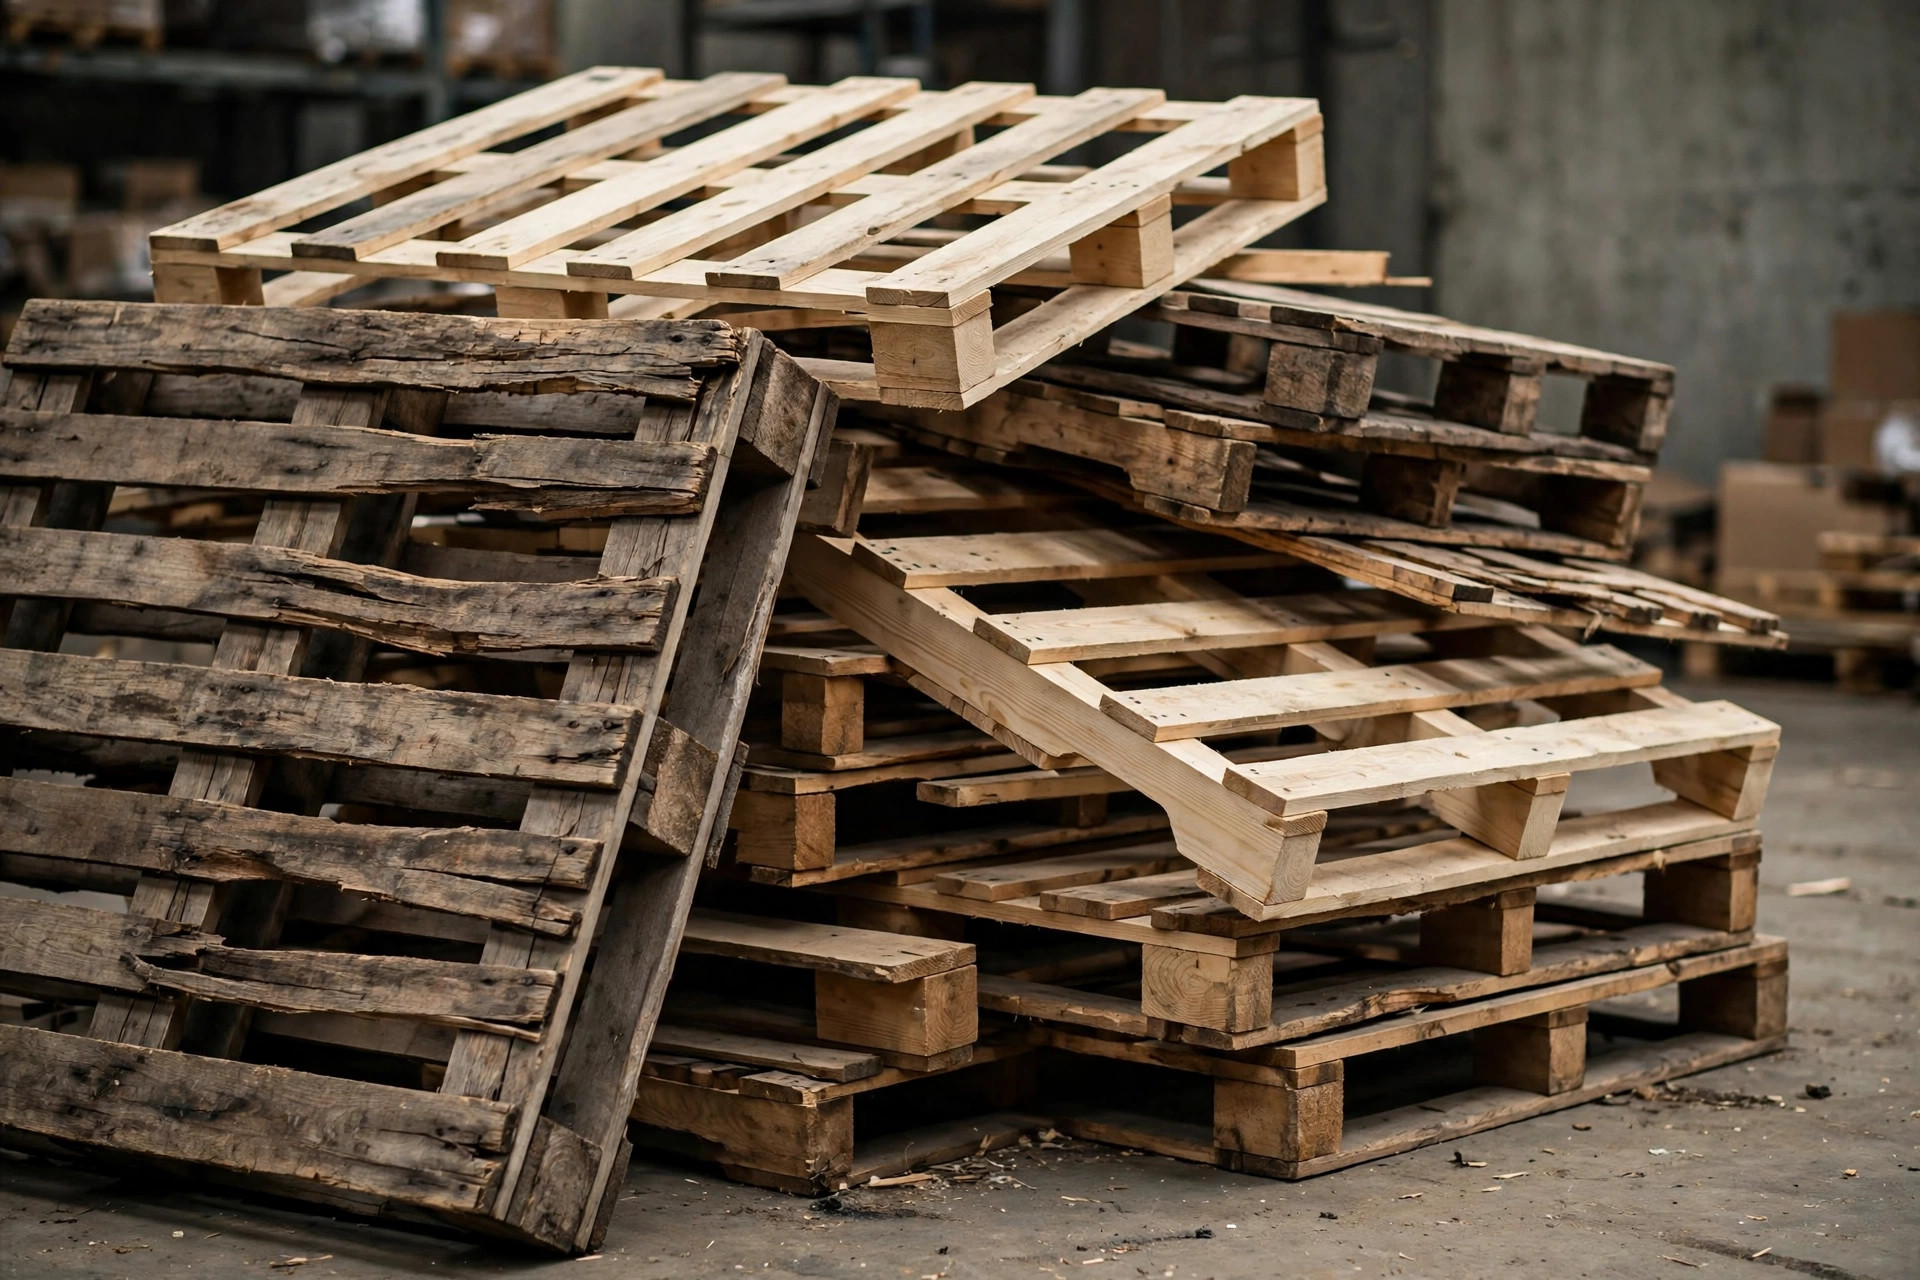
混在パレットの出どころは大抵3つ:長年使われて反り、退役させずに残る倉庫自体の古いパレット、サプライヤー納品で入ってきてそのままAS/RSに入れられるパレット、市場で買った安い中古パレット。この3つを1つのシステムに混ぜたら、シャトルに勝ち目はない。
パレット受入検査の5つのチェックポイント
AS/RSに入る前、すべてのパレットは受入検査を受ける。せっかちで省略してはいけない——この5つのチェックにかかる時間は、通路1回の停止に比べれば何でもない。これがAS/RS用パレット仕様の標準化の実践形だ:5つのチェック、例外なし。
| チェック | 見るポイント | 不合格が招くもの |
|---|---|---|
| 外形寸法 | 設備メーカーの技術協議書の範囲内の長さ・幅 | フォークが入らない——抜けなくもなる |
| 下面板・弦材の高さ | 高さのばらつき;サプライヤー混在時は特に重要 | センサーの誤読、絶え間ないアラーム |
| フォーク挿入クリアランス | フォーク挿入面の十分な空き | フォークがパレットに擦れて、時間とともに詰まりが悪化 |
| 反り・損傷 | ねじれ、割れた板、飛び出た釘 | 搬送中の破片、詰まり、センサー破損の恐れも |
| 含水率・材質 | 協議仕様通り、カビなし | 反りの加速——稼働中に寸法がさらにずれる |
合否ラインは設備メーカーの技術協議書に合わせて決める——プロジェクトごとにシャトルの形状は違い、他所の公差は自所には当てはまらない。
進め方:入荷する新品パレットの少なくとも10%を抜き取る——サプライヤー混在時は20%。使う道具は3つ:巻尺、ノギス、シックネスゲージ。下面板の高さとフォーク挿入クリアランスに集中する——シャトルが一番気にするのはこの2つの寸法だ。測定値はすべて記録する。何か起きたとき、この記録がものを言う。
正しくやっているのを見たことがある:あるプロジェクトでは受入で200枚超の不適合パレットを却下した、例外なし、忖度なし。稼働後、パレット起因のシャトルアラームは1日数回から数週間に1回まで減った。受入で悪役を演じれば、稼働後はヒーローになれる。割のいい取引だ。
境界線はどこか:パレット標準化が必須になる条件
すべての現場がパレットにこだわる必要はない。私の境界線はこうだ:通路を走るシャトルやスタッカークレーン——必須、議論の余地なし。フォークリフトの平置き保管——安いものでよい。コンベアの半自動ライン——コンベア次第。パレットを自動で扱うものは、一貫した仕様を求めてくる。
よく聞く思い込み:「もっと賢いシャトルを買えば問題は消える」。消えない。賢いシャトルが反ったパレットに当たれば、詰まりをきれいなエラーコードで報告するだけだ。仕様の問題をハードウェアの金で解決しようとするのは方向が逆だ。
コンベア2種、苦手も2種:ローラーコンベアは下面の不均一なパレットが苦手、チェーンコンベアは弦材間隔の違いが苦手。半自動ラインでは、自所のコンベアが許容できないものを見て検査する。AS/RS用パレット仕様の標準化の要はこれだ:規律を設備に合わせること。
お金は無駄か?この数字ひとつを見よ
ここで直感に反する判断を:AS/RSの予算で最初に使うべき金は、もっと高性能なシャトルではなく——パレットの標準化だ。
多くの人はこう考える:パレットはタダ同然だから、予算は設備に回して、パレットは「まあまあ」でよい。これは精密加工機を買って、錆びたバイスでワークを固定するようなものだ。機械が精密なほど、治具への要求は厳しくなる。シャトルは精密機械、パレットはその治具だ。
ざっくり計算:パレットの標準化とは、サプライヤー1社、仕様1本、本物の受入検査——AS/RS全体に比べれば端数だ。通路の停止1回、数十分のタスク滞留、出荷締め切りに間に合わせる残業、顧客クレーム——どれが安い?異常を追い回して燃やした2か月分の工数も加えて考えよ。
だから私の助言は率直だ:AS/RS用パレット仕様の標準化は、プロジェクト初日の技術協議書に入れる。受入検査は設備が来る前に始める。この順序は逆にできない——シャトルが毎日詰まり始めてからパレットを直すのは、正しくやる場合の何倍もかかり、怒鳴り声はおまけでついてくる。
お金は無駄か?この数字ひとつを見よ:稼働後の最初の1か月、シャトルがパレットでアラームを出した回数。その数が下がれば、パレットに使った金は正解だった。
Da Liu(自動化エンジニア)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。