率直に言います。アルコール消毒剤が倉庫に入ってくるとき、トラックを降ろす前に決めなければならないことは3つだけです。どこに置くか、1つのゾーンにどれだけ置いてよいか、そのゾーンの空気がどう流れるかです。この3つを間違えると、その後はすべて手直しになります。パレットの二度移動、ゾーンの閉鎖、出荷のやり直し、そして運の悪い日には消防と保険会社からの質問への対応です。私が見てきた倉庫の失敗は、製品の扱いが難しかったからではなく、受入チームが入荷当日に近道をし、可燃性液体をそのまま一般保管に流し込んだからでした。
これには両面があり、私は常にメリットの前にコストから話します。製品を1か所に集約すれば管理も棚卸しも楽になりますが、リスクが1か所に集中します。複数のゾーンに分散すれば1件の事故が及ぶ範囲は限定されますが、点検、記録、教育のコストは一夜にして上がります。私の判断はシンプルです。準備ができていない場所にリスクを集中させるより、管理の手間を受け入れることです。準備を省いて浮かせた労力は、必ず何倍にもなって、1回の移動や1回の閉鎖として返ってきます。
まずゾーニング:アルコール消毒剤を置いてよい場所
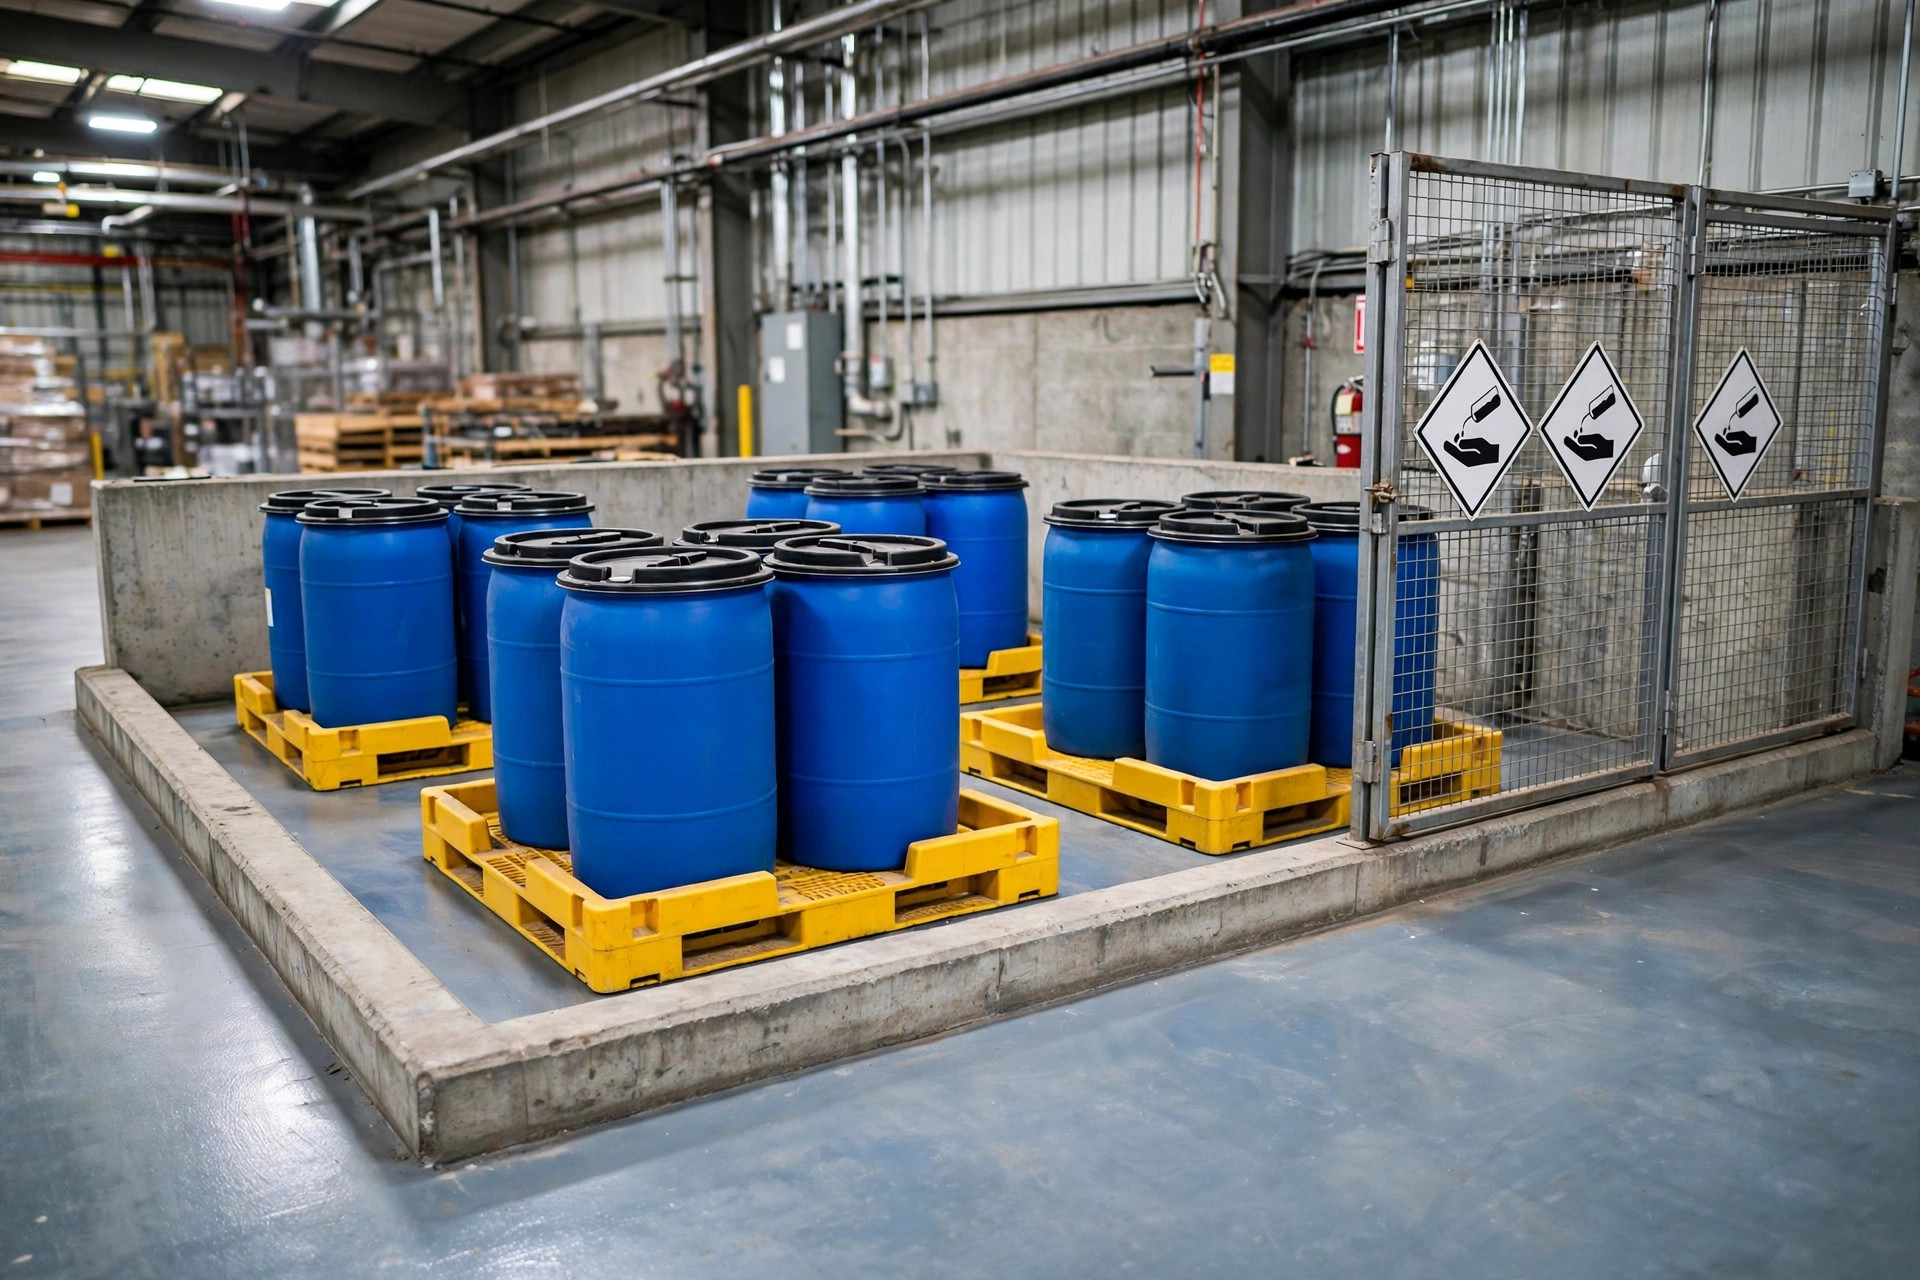
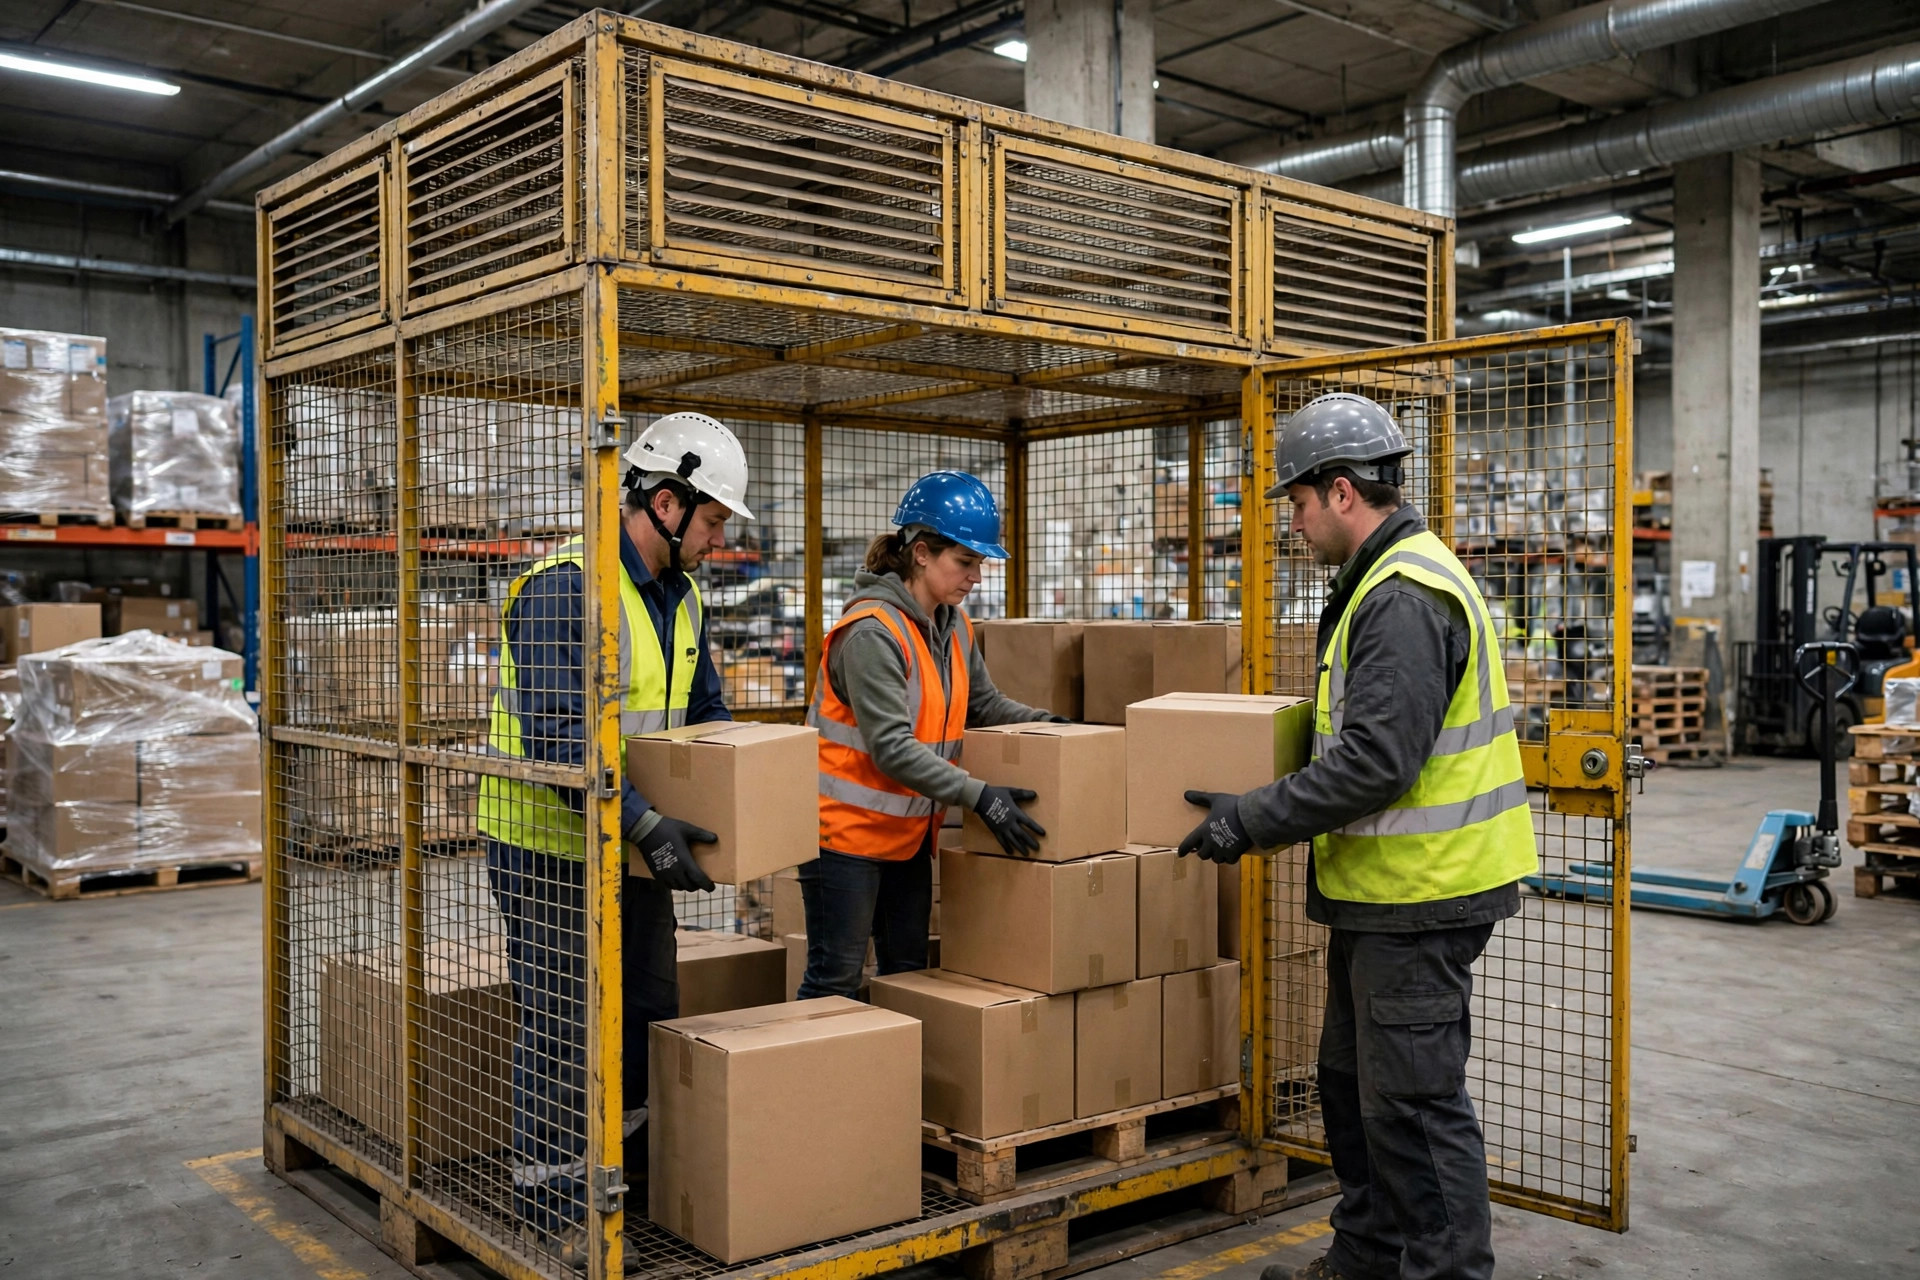
ゾーニングとは床に線を引くことではありません。製品、着火源、人の動線の3つを分離することです。製品には専用のケージまたは区画を用意します。段ボールの包装材を中に入れて置かず、充電もせず、火気作業もなし、フォークリフトの出入りルートを固定し、入室者を全員記録します。扉には制限表示を掲げ、通りがかる誰もがそのゾーンにあとどれだけ入るか分かるようにします。目に見える制限のないゾーンは制限のないゾーンであり、遅かれ早かれ満杯になります。
2022年7月、カリフォルニア州オンタリオのサードパーティ倉庫で、まさにこの近道が起きるのを見ました。顧客が急ぎで320カートンを送ってきて、受入チームは一般ラックに空きがあるのを見て、そこに降ろしました。3日目、スーパーバイザーがラック付近でアルコールのにおいを感じ、2ベイ先に段ボールの包装材が積まれ、同じ通路の端に充電エリアがあるのを発見しました。火災は起きませんでした。それでもゾーンはその日の大半閉鎖され、12人が320カートンを1つずつ臨時ケージへ移し、顧客の出荷予定は丸1日ずれました。事後検証で現場チームは責められませんでした。その朝、受入ドックにいた誰も、最も重要な1つの質問をしていなかったのです。この出荷はどのゾーンに入るはずだったのか、と。
アルコール消毒剤の数量制限:トラック到着前に計算する
アルコール消毒剤で最も多い計算ミスは、建物全体の制限を計算してしまうことです。制限はゾーンごとに計算しなければなりません。事故はゾーンごとに起きるので、建物全体のきれいな合計では、すでに過積載のケージ1つも救えないからです。計算そのものはシンプルです。ゾーンの扉に掲示された制限から、すでに入っている量を引き、残りが今日受け入れられる量です。
具体例を挙げます。ケージの扉の表示は240カートンまでです。ケージにはすでに180カートン入っています。新しい入荷は120カートンです。受け入れられるのは60カートンで、残りの60カートンは空きのある2つ目のケージへ行くか、トラック上で待ちます。受入チームはこの言葉を聞くのを嫌がりますが、誰かが言わなければなりません。120カートン全部を受け入れれば書類はきれいに整いますが、リスクのすべてが1つのケージに載ります。
2つ目の話は、2024年2月、テキサス州ダラスからのもので、製品を混ぜること自体がミスである理由を示しています。ある倉庫は、アルコール系の消毒製品を一般の清掃用化学品と同じ区画に保管していました。カテゴリーが近いからピッキングが速くなるという理屈でした。取り扱い中に1カートンが破れ、液体がパレットのすのこを通って下の段に漏れ、夜勤チームは点検までそれに気づきませんでした。清掃と再梱包は3 a.m.まで続き、翌朝6 a.m.の出荷波は不足したまま出発しました。似たカテゴリーは同じものではありません。可燃性液体を一般品の隣に置けば、ピッキング動線で数歩節約できますが、漏れが隣に届かないことに賭けることになります。
お客様からこの種の貨物を受け入れる前に、私が一緒に確認する枠組みは次の通りです。受入時刻を合意する前に、4行すべてを埋めてください。
| まず決めること | 方法 | 間違えたときに起きること |
|---|---|---|
| ゾーニング | 着火源と人の動線から分離した専用区画 | 製品が一般保管に流れ込み、1件の事故で通路全体が巻き込まれる |
| 数量制限 | ゾーンごとに、扉に掲示 | 建物全体の合計では、すでに過積載のケージが隠れてしまう |
| 混載 | 可燃性液体は一般品とゾーンを共有しない | 漏れた1カートンがパレット1段全体を汚染する |
| 記録 | ゾーンごとに入出庫を記録し、制限超過をブロック | 帳簿はきれいに見えても、実際のゾーンはすでに制限超過 |
換気:密封より希釈が勝つ
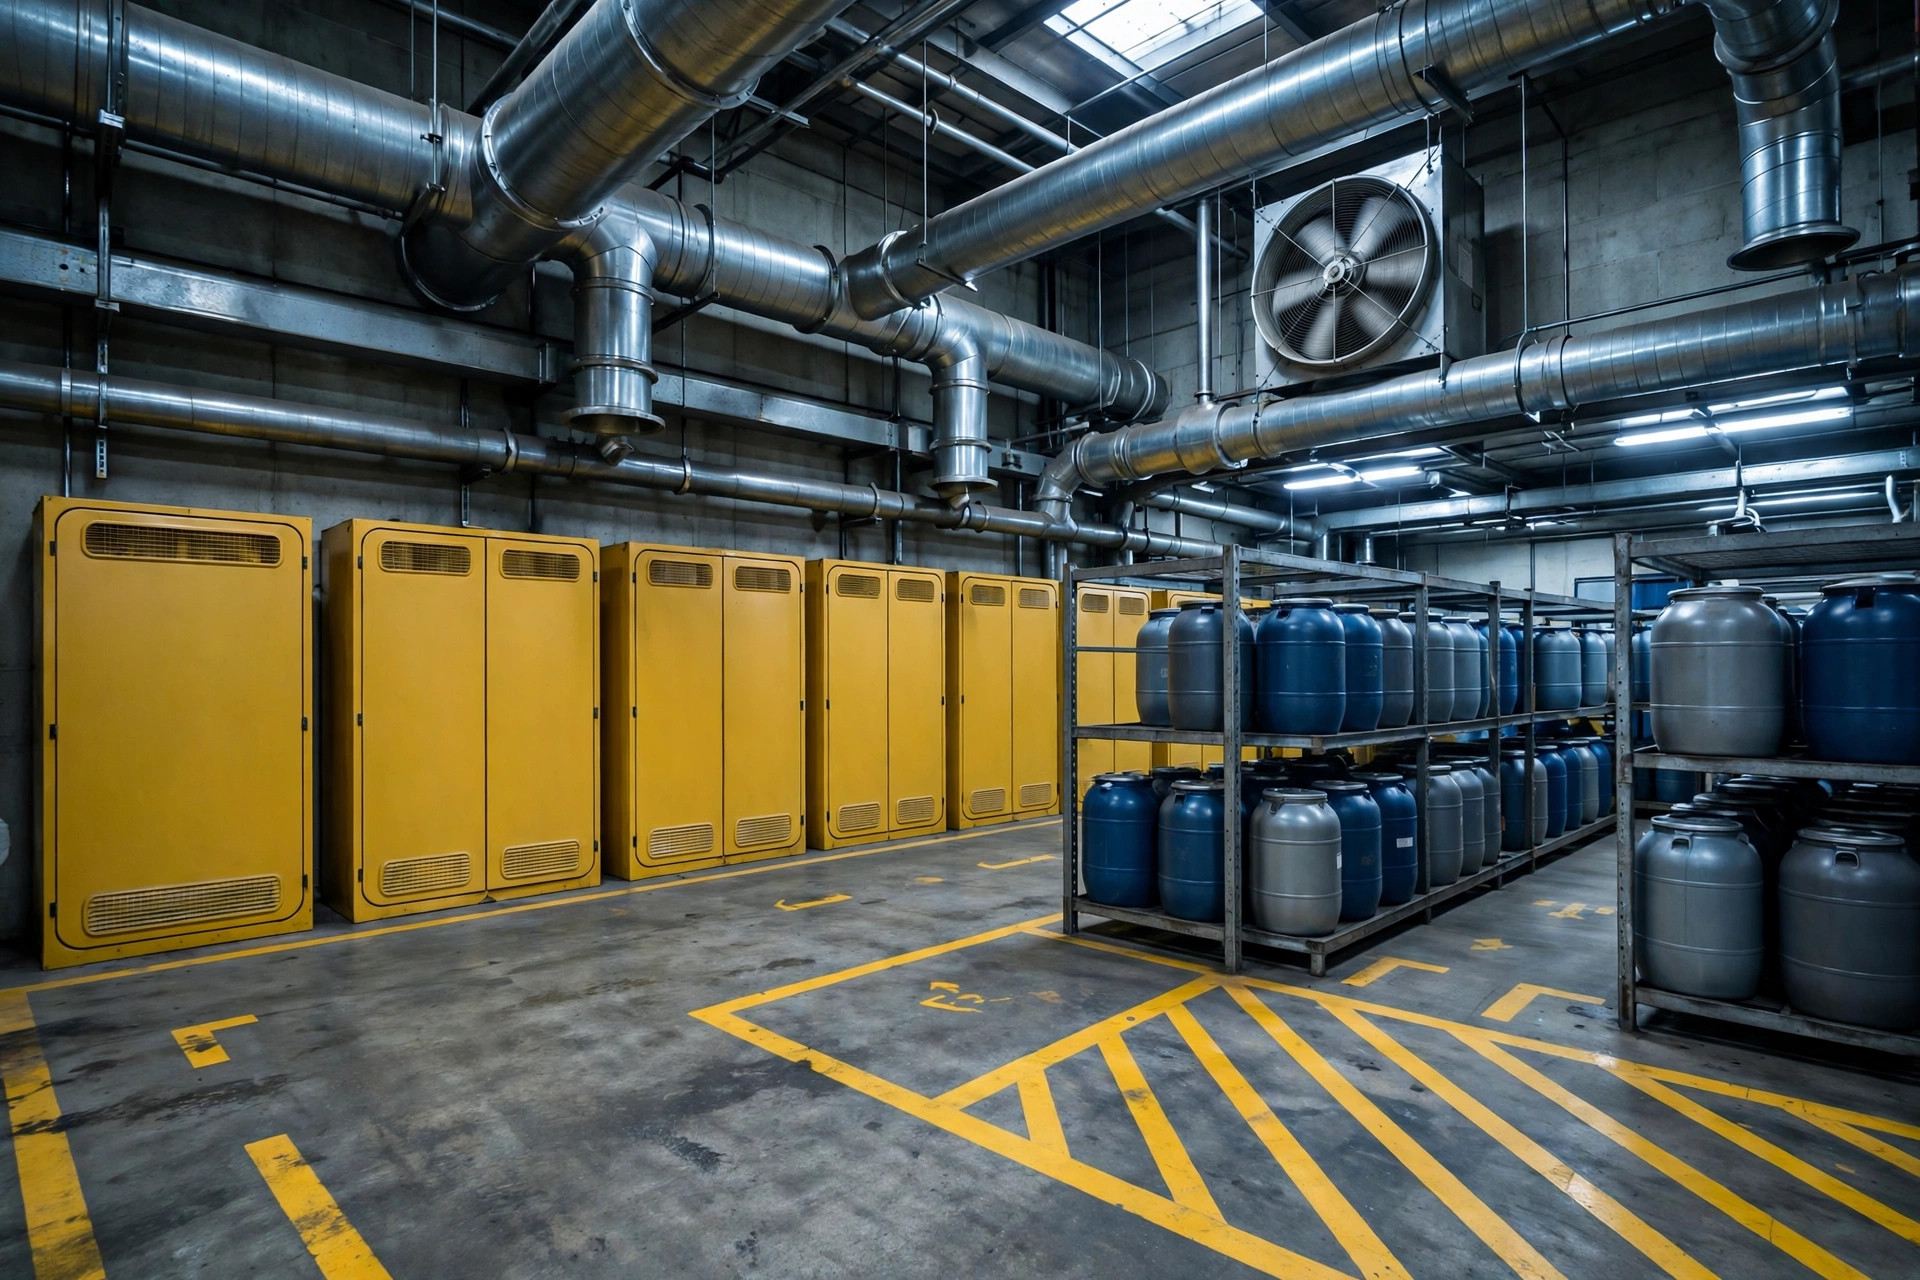
ここが直感に反する部分です。多くの人は、この製品にとって最も安全な場所は密封された金属製キャビネットだと思い込みます。実際は正反対です。密封された空間では蒸気が逃げ場なくたまり、誰かが扉を開けるまで濃度は上がり続けます。換気の目的は倉庫のにおいをきれいにすることではありません。蒸気がたまるのを防ぐことであり、空気の流れは天井付近を循環するだけでなく、実際に製品の中を通らなければなりません。
そこで、アルコール消毒剤の保管では3つを確認します。1つ目は、通気口が製品でふさがれていないかです。パレットの陰に隠れた通気口を何度も見てきました。ファンは全力で回っているのに、空気はカートンに届いていません。2つ目は、空気の流れが扉の周りで渦巻くのではなく、ゾーンの一端から他端へ、一方から吸気し、他方から排気しているかです。3つ目は、通気口の点検が週次チェックリストに入っており、ふさがりやファンの異音を探しているか、それとも誰かがにおいを感じるまで待っているかです。具体的な制限や技術要件については、管轄区域によって規則が異なるため、記憶の数字を信じるのではなく、必ず公式の情報源で最新の政策を確認してください。
3つのコストは均等ではなく、それが予算編成で重要になります。ゾーニングはスペースがコストで、スペースは一度きりの投資です。数量制限は受入の柔軟性がコストで、その摩擦は毎回の納品で現れます。換気は電力とメンテナンスがコストで、通常の日にはその効果が見えないため、最も削りやすい項目です。私の助言は逆です。スペースは切り詰められ、制限は交渉できますが、ふさがれた通気口は一度たりとも許容してはいけません。
そこで、次のトラックを降ろす前に私が問いたいのはこうです。このアルコール消毒剤の出荷について、ゾーンと制限表示と換気は今日すべてそろっていますか。そろっていないなら、急いで降ろしてはいけません。
Lao Mi(サプライチェーン・ベテラン、20年)著
英語版からの翻訳。内容に相違がある場合は英語版を優先します。