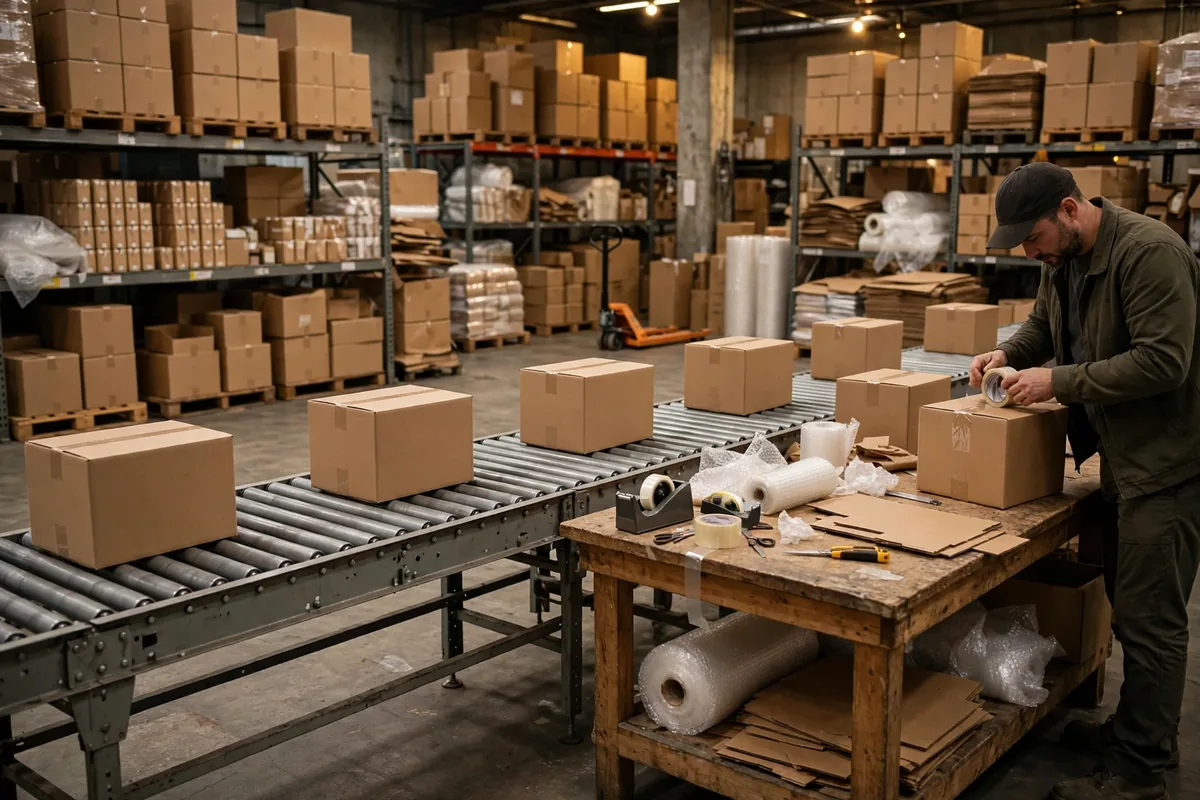
Notre entrepôt fait 3,000 mètres carrés, et pendant des années, une vieille ligne à rouleaux faisait tout le travail entre le picking et l'emballage. Puis est venue une période où les cartons se percutaient par l'arrière chaque jour. L'emballage ralentissait de dix secondes, et les cartons derrière continuaient d'arriver, coins cabossés, un carton de bouteilles en verre se brisant là, sur la ligne. Nous avons payé la marchandise et raté l'expédition. Je me suis renseigné sur un convoyeur d'accumulation à pression nulle, et chaque commercial m'a répondu avec un devis qui m'a fait trembler les mains. Écoutez, notre petit entrepôt ne peut pas brûler de l'argent comme ça. Alors j'ai bien compris le sujet avant de dépenser un centime. Voici ce devoir, partagé avec d'autres propriétaires de petits entrepôts.
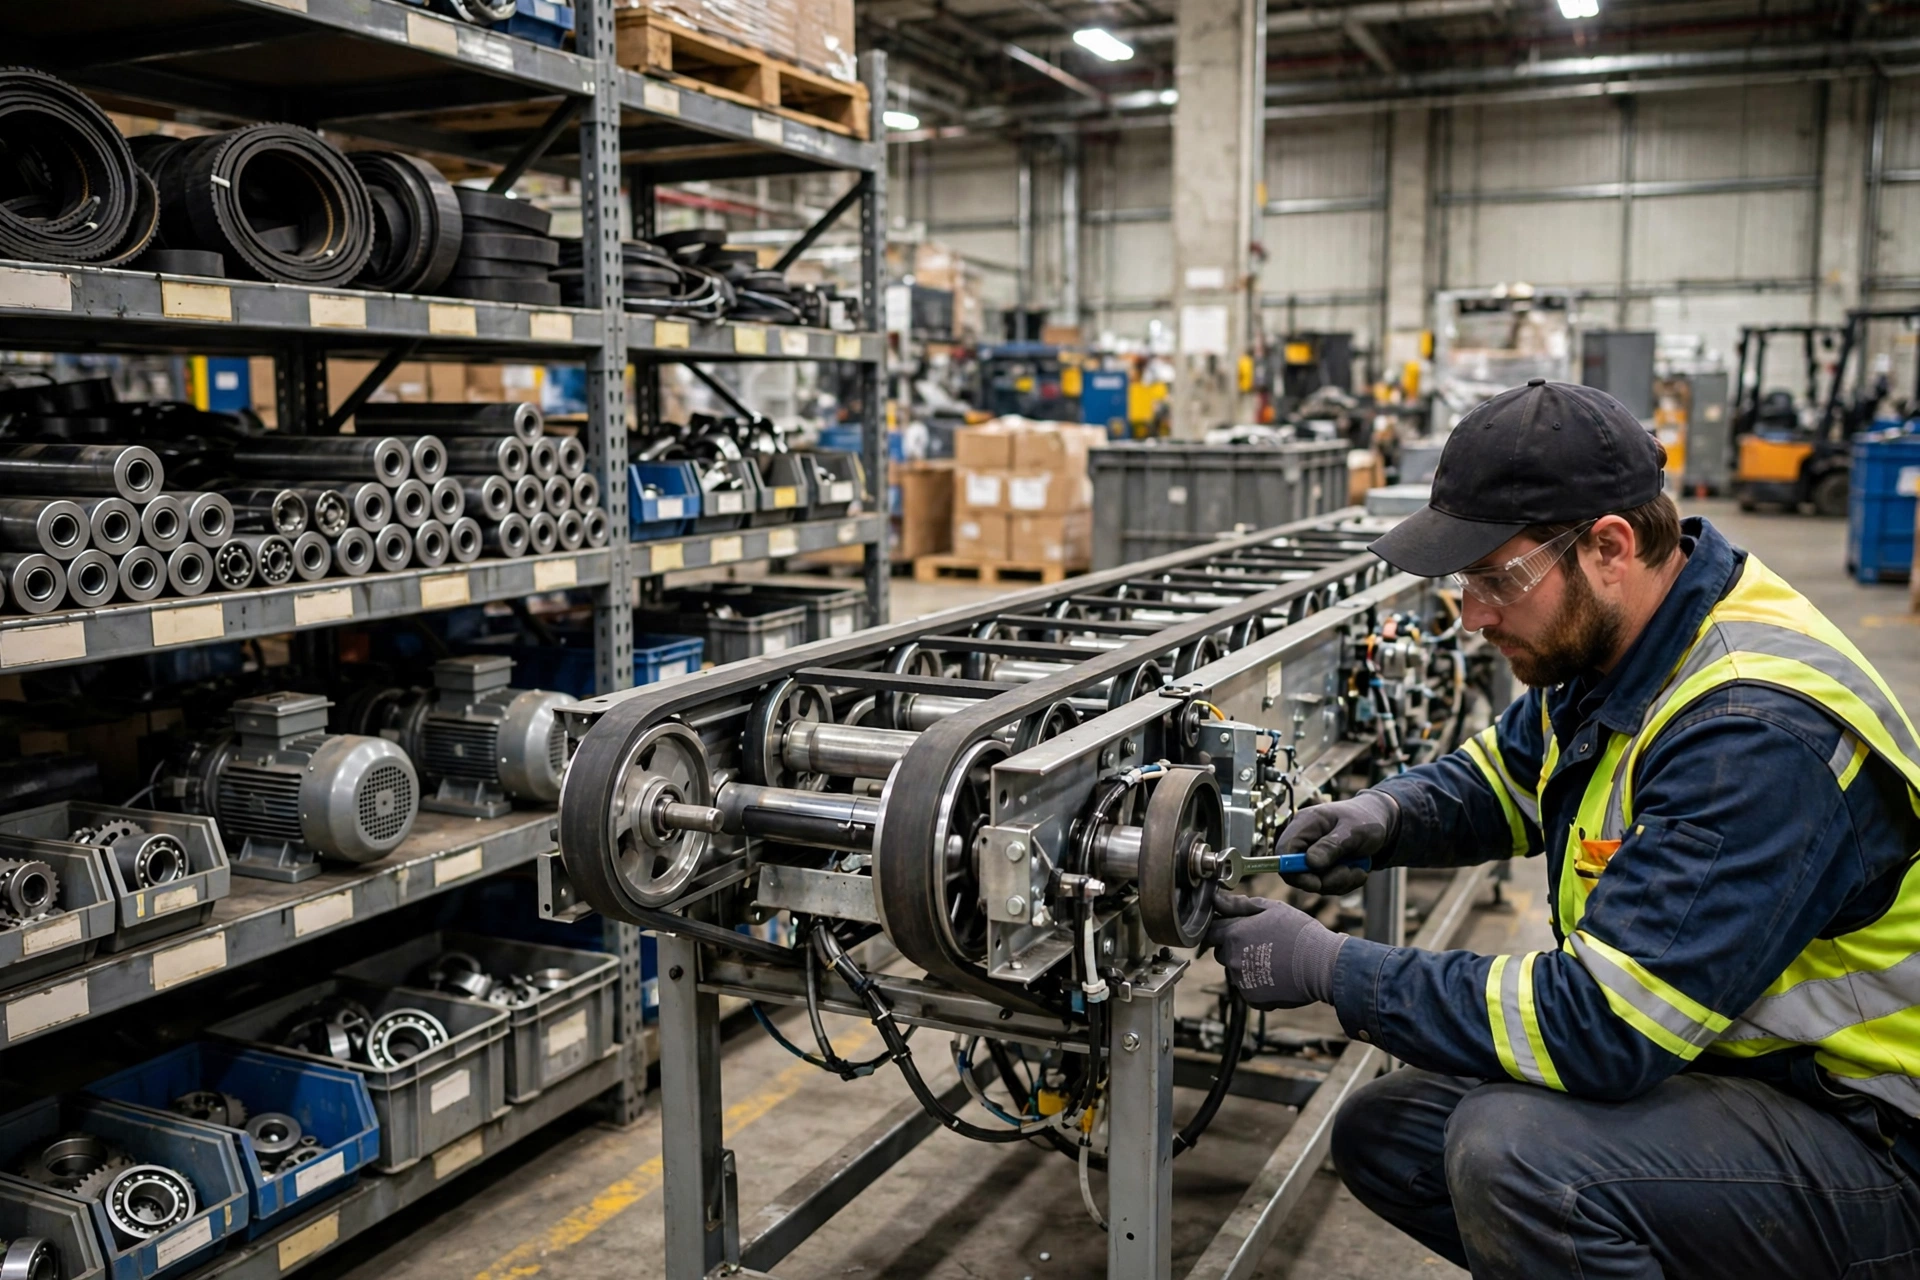
Un convoyeur d'accumulation à pression nulle paraît plus sophistiqué qu'il ne l'est. Toute la ligne est découpée en courtes sections appelées zones, et chaque zone s'occupe de ses affaires. À l'intérieur de chaque zone se trouve un rouleau motorisé, généralement une unité 24V DC, plus une cellule photoélectrique qui surveille la zone suivante. Quand un carton entre, la cellule vérifie si la zone suivante est libre. Libre signifie avancer ; occupée signifie s'arrêter et attendre, avec un espace devant lui à tout moment. Quand la zone suivante se libère, le carton en attente avance d'une zone, et celui derrière le suit. Comparez avec une simple ligne à rouleaux, où un gros moteur entraîne tout le parcours. La ligne continue de tourner même quand l'avant est bloqué, donc chaque carton derrière pousse simplement celui devant lui. Toute cette contre-pression retombe sur le premier carton de la file. Coins cabossés, cartons coincés, marchandises écrasées : c'est de là que vient l'essentiel.
Les marchandises fragiles en profitent en premier : bouteilles en verre, céramique, tout ce qui contient un instrument de précision. Les étapes en aval en profitent aussi. Un carton qui arrive seul est facile à scanner et à peser : le scanner n'a pas à chercher un code-barres dans un tas de cartons qui se touchent, et la balance n'est pas bousculée par le carton derrière. Il y a un autre cas que les gens négligent. Quand le rythme du poste d'emballage est irrégulier, une section d'accumulation sert de tampon. Les cartons attendent patiemment dans leurs propres zones au lieu de forcer toute la ligne à s'arrêter.
L'accumulation à pression nulle n'est pas une amélioration de vitesse
Voici la partie contre-intuitive, et c'est la partie que les brochures passent sous silence. Un convoyeur d'accumulation à pression nulle ne rend pas votre ligne plus rapide. Il rend votre ligne capable de s'arrêter. Les lignes d'accumulation courantes fonctionnent à environ 60 to 65 pieds par minute, soit moins de 20 mètres par minute, plus lentement que bien des lignes à rouleaux ordinaires. Si vous en achetez une en espérant un bond de débit, vous serez déçu la semaine de l'installation. Ce que vous achetez, c'est « plus de collisions », pas de la vitesse. Après avoir changé notre ligne, les dommages ont disparu, mais le débit aux heures de pointe n'a pas bougé du tout. Ce qui a bougé, c'est le temps que nos emballeurs passaient à gérer les cartons écrasés.
Le choix de l'entraînement décide de la maintenance dont vous héritez. L'option dominante aujourd'hui est le système à rouleau motorisé 24V DC : un rouleau motorisé par zone qui entraîne ses voisins par des bandes en O ou des courroies poly-V, sans air comprimé. L'ancienne voie est l'accumulation pneumatique, où des vérins à air enclenchent et libèrent l'entraînement. La ligne elle-même peut coûter moins cher, mais il faut une alimentation en air stable, et les fuites et l'entretien de la ligne d'air deviennent une corvée permanente. La documentation des fournisseurs situe généralement la pression de travail recommandée autour de 35 PSI pour ces modèles pneumatiques.
Ensuite, il y a le piège de la longueur de zone. Une zone contient exactement un article, donc la zone doit être aussi longue que votre produit le plus long : la règle habituelle est le produit le plus long plus environ 100 millimètres, avec des longueurs de zone standard de 12, 18, 24, 30 et 36 pouces. Les cartons de tailles mélangées vous coûtent cher ici, car les cartons courts occupent de longues zones. Mesurez vos cartons avant de parler à un commercial, pas après avoir boulonné la ligne au sol.
La capacité de charge est l'endroit où les petits entrepôts trébuchent le plus souvent. Ces lignes sont conçues pour les cartons et les bacs, pas pour les palettes. Les spécifications publiées des fournisseurs situent une zone standard à rouleau motorisé à environ 70 lbs par zone, soit environ 30 kilogrammes. Les versions poly-V robustes montent jusqu'à 110 lbs par zone avec une courroie à deux nervures et 350 lbs avec une courroie à trois nervures, à une vitesse légèrement inférieure. Les modèles de moyenne capacité sont classés autour de 125 lbs par pied linéaire. Les charges de palettes sont un autre monde : les convoyeurs d'accumulation entraînés par chaîne sont classés autour de 300 lbs par pied, avec des charges d'une seule palette jusqu'à 1,200 lbs, et ils se situent dans une toute autre tranche de prix.
Le calcul d'un tampon d'accumulation à pression nulle
Soyons clairs sur les chiffres ci-dessous : c'est un exemple chiffré hypothétique, avec des prix que j'ai inventés à partir de la fourchette des devis que j'ai vus. Ce ne sont les prix réels d'aucun fournisseur. Servez-vous-en pour suivre le raisonnement, et vérifiez les chiffres réels dans le manuel de sélection le plus récent du fabricant avant de signer quoi que ce soit.
Disons que nous voulons une section d'accumulation de 10 mètres devant l'emballage pour servir de tampon. Dans cet exemple hypothétique, 10 mètres de convoyeur à rouleaux ordinaire coûtent 20,000 yuans, et la même longueur construite comme une ligne d'accumulation à rouleau motorisé 24V coûte 50,000 yuans. Où va l'écart de 30,000 yuans ? Chaque zone ajoute un rouleau motorisé, une carte contrôleur de zone, une cellule photoélectrique et une part des alimentations 24V.
Alors, combien de temps faut-il pour amortir cet écart ? Même exemple hypothétique : notre entrepôt perdait environ 3,000 yuans par mois à cause des cartons endommagés, des retouches sur les cartons écrasés et du réétiquetage après des scans ratés, et au moins la moitié venait des cartons qui se poussaient entre eux. Si la nouvelle ligne économise cette moitié, cela fait 1,500 yuans par mois, et l'écart de 30,000 yuans prend 20 mois à récupérer. Vingt mois, c'est long pour un petit entrepôt. Mon verdict est donc direct : si vos cartons sont solides, votre marchandise n'est pas fragile et votre aval ne se bloque jamais, ces 30,000 yuans sont de l'argent jeté par la fenêtre. Si vous perdez de l'argent et du temps à cause de collisions et de bourrages chaque semaine, c'est de l'argent bien dépensé.
Il existe une voie médiane, et c'est celle que nous avons prise. Au lieu de remplacer toute la ligne, nous avons ajouté une courte section d'accumulation, de seulement 3 to 4 mètres, juste devant l'emballage comme tampon, et gardé l'ancienne ligne partout ailleurs. Les commerciaux ne sont pas ravis de vendre comme ça, mais pour un petit entrepôt, c'est le meilleur compromis qualité-prix que j'aie trouvé. Le résultat dans notre entrepôt : les dommages ont chuté d'environ 80 pour cent, selon notre propre comptage approximatif, et non selon une promesse du fournisseur.
Un ami à moi, Lao Chen, gère un entrepôt plein d'articles ménagers et a tiré la leçon inverse. Ses cartons sont robustes, rien ne s'est jamais écrasé sur sa ligne, et il a quand même acheté une ligne d'accumulation complète l'an dernier parce que tout le monde semblait le faire. Cela lui a coûté une petite fortune, le débit n'a pas changé et la facture d'électricité n'a pas baissé. La seule chose qu'il a obtenue, c'est une ligne plus silencieuse. Le silence, c'est agréable, mais une petite fortune pour du silence n'est pas un échange que notre type d'entrepôt peut se permettre.
Trois questions avant de commander quoi que ce soit
Premièrement, votre marchandise craint-elle les chocs ? Verre, céramique, produits de précision, tout ce qui porte une étiquette fragile : oui. Deuxièmement, votre rythme en aval est-il régulier ? Si le picking, l'emballage, l'étiquetage ou le scan vont tantôt vite, tantôt lentement, une section tampon rentabilise son coût. Si toute la ligne tourne à une vitesse uniforme de l'entrée à la sortie et ne s'arrête jamais, l'accumulation est décorative. Troisièmement, à quel point vos tailles de cartons sont-elles mélangées ? Des cartons standard uniformes sont le cas idéal. Des tailles très mélangées obligent à porter la longueur de zone jusqu'au plus gros carton et gaspillent beaucoup de ligne. Et les lignes de palettes lourdes doivent s'en tenir complètement à l'écart : cet équipement n'est pas né pour les palettes, et le forcer vous coûtera plus cher et fonctionnera moins bien.
Si l'argent est serré, voici mon conseil. Mesurez vos cartons et comptez d'abord vos pertes dues aux collisions, et mettez un chiffre mensuel sur ce que vous coûte le fait que les cartons poussent les cartons. Si vous ne pouvez pas le chiffrer, n'achetez pas. Envisagez ensuite d'ajouter une courte section tampon au lieu de remplacer toute la ligne. Demandez au fournisseur le manuel de sélection et vérifiez trois chiffres par rapport à votre propre marchandise : longueur de zone, charge par zone et vitesse de ligne. Si l'un de ces trois ne correspond pas à vos produits, partez, aussi séduisant que paraisse le devis. Le manuel des grandes entreprises pour l'automatisation complète de la ligne n'est pas pour nous. Mais remplacer une courte section par le bon équipement peut quand même faire tourner toute l'opération en douceur. Économiser de l'argent, ce n'est pas être radin. C'est le dépenser là où cela compte vraiment.
Les petits entrepôts ont leur propre façon de survivre.
Par Xiao Ma, propriétaire de petit entrepôt
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.