Avant de demander quelle force il a, demandez combien de caisses il doit déplacer par jour, combien elles pèsent et quelle forme la palette doit avoir à la fin. Le choix d'un robot de palettisation d'entrepôt se trompe de la même façon neuf fois sur dix : l'acheteur regarde d'abord la démonstration et pense ensuite à sa propre marchandise. Puis votre marchandise arrive sur la ligne, les tailles de caisses changent trois fois par semaine, les poids montent et descendent, et la cadence s'effondre. Chaque chiffre d'une fiche technique a été mesuré en laboratoire.
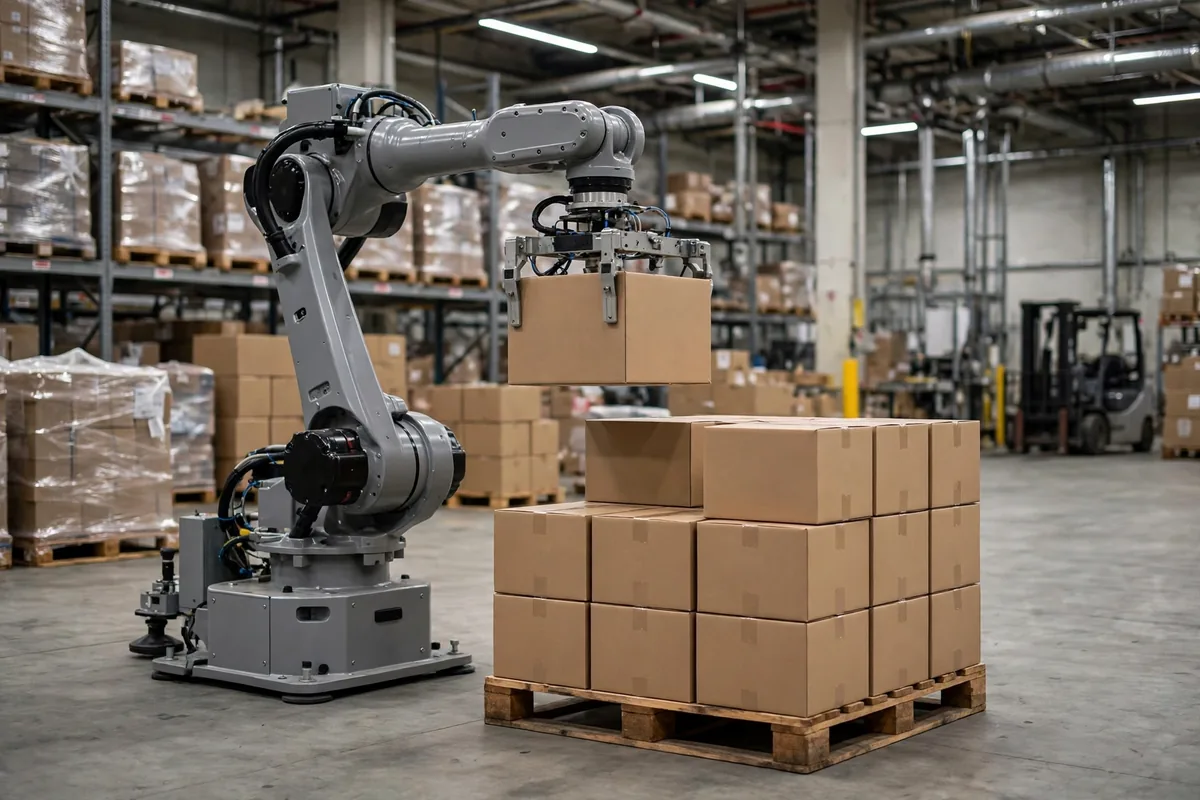
Commencez par la façon dont les trois types de machines fonctionnent réellement. Un palettiseur articulé est un bras robotisé, à quatre ou six axes, qui prend une caisse sur le convoyeur, la fait pivoter et la pose sur la palette. Vous pouvez le voir comme une épaule, un coude et un poignet qui ne se fatiguent jamais. Un palettiseur portique est un cadre sur rails avec la pince suspendue à une traverse ; il se déplace en lignes droites et saisit une couche entière d'un coup. Un palettiseur collaboratif est un bras léger sans clôture de sécurité, conçu pour travailler aux côtés des personnes, avec des limites de force pour qu'un choc ne blesse personne. La ligne de partage est une question de physique, pas de marque : le bras articulé échange la portée contre la flexibilité, le portique échange la flexibilité contre la vitesse en couche complète, et le bras collaboratif échange la vitesse contre la sécurité. Choisissez le mauvais type et aucune reprogrammation ne sauvera la cellule.
Robots de palettisation articulés, portiques et collaboratifs : les spécifications côte à côte
Alignez les chiffres clés et les lignes de partage se tracent d'elles-mêmes.
| Type | Cadence (plage typique publiée) | Charge utile | Hauteur d'empilage | Clôture nécessaire ? |
|---|---|---|---|---|
| Articulé (industriel) | 10–20 cycles/min | Machines courantes de la classe 140–350 kg | environ 2,000 mm | Oui, cellule entièrement clôturée |
| Portique (couche complète) | environ 270 cycles/h (base couche complète) | Couches entières, des centaines de kg par couche | environ 2,000 mm | Oui, zone du portique isolée |
| Collaboratif | 3–6 cycles/min ; les fournisseurs annoncent 8–10 pour les caisses légères | 10–25 kg | 1,500–1,700 mm | Non, travaille aux côtés des personnes |
Lisez les chiffres au bon endroit. Les 10–20 cycles par minute du bras articulé sont mesurés à vide ou avec une caisse légère sur un court trajet. Donnez-lui une caisse lourde, une longue portée et six positions de palette à desservir, et le débit réel tombe à soixante ou soixante-dix pour cent du chiffre de la brochure. Les 270 cycles par heure du portique comptent des couches complètes — une douzaine de caisses en une seule prise — donc sa vitesse par caisse est très rapide, mais seulement si votre marchandise peut être saisie par couche : taille de caisse uniforme, motif de couche fixe. Mélangez la marchandise et la pince de couche ne peut pas tenir, et l'avantage du portique tombe à zéro. Les 3–6 cycles par minute du bras collaboratif semblent lents, mais il évite la clôture, évite les scanners de sécurité et évite l'arrêt lié au déplacement d'une clôture quand la ligne change. Dans une cellule à faible volume, sa production par personne n'est pas forcément moins bonne.
Comparez avec des chiffres réels. Exemple hypothétique : une usine de boissons exploite une ligne à 1,200 caisses par heure, des packs de 12 bouteilles de 12 kg chacun, sur une palette standard de 1,200 × 1,000 mm, 12 caisses par couche, 5 couches de haut. Un bras articulé à 12 cycles effectifs par minute gère 720 caisses par heure, donc une ligne a besoin de deux bras pour suivre le rythme. Un portique saisit une couche complète de 12 caisses en un seul mouvement, donc 100 cycles par heure couvrent l'ensemble des 1,200, avec une seule machine et de la marge. Un bras collaboratif à 5 cycles par minute gère 300 caisses par heure ; même quatre d'entre eux ne rattrapent pas la ligne, et ils occuperaient quatre postes de travail. Mettre des bras collaboratifs sur cette ligne, c'est comme inscrire quatre sprinters à un marathon. Inversez maintenant le scénario. Exemple hypothétique : un petit entrepôt de commerce électronique expédie 800 commandes par jour, avec des poids de caisse de 1 à 18 kg et sept ou huit motifs de palette par jour. Un bras articulé est surdimensionné, et chaque changement de motif exige un réapprentissage par quelqu'un qui sait programmer. Un bras collaboratif à côté du poste d'emballage change de motif en cinq minutes depuis un écran tactile, et l'opérateur le fait seul. Pour les petits lots et la variété sans fin, il surpasse le bras industriel là où ça compte. La ligne de choix est simple : moins de 25 kg par caisse, moins de 6 caisses par minute, des motifs qui changent chaque jour — collaboratif. Plus de 25 kg, plus de 10 caisses par minute, des motifs majoritairement fixes — articulé. Des caisses très uniformes, un empilage en couche complète, une production maximale avec une seule machine — portique.
Les pièges de maintenance du robot de palettisation à compter avant d'acheter
Voici la partie contre-intuitive : la partie la plus chère d'un robot de palettisation n'est pas le robot. C'est le robot à l'arrêt. Le MTBF du bras articulé semble impressionnant sur le papier, mais la plupart des arrêts non planifiés viennent de la pince, pas du bras. Des ventouses vieillissantes, des mâchoires de serrage usées, une pompe à vide qui fuit lentement — ces trois causes expliquent la majorité des temps d'arrêt de la cellule de palettisation. Traitez la pince comme un consommable : remplacez les ventouses chaque trimestre, vérifiez le vide chaque semaine et remplacez tout ce qui a perdu 10% de sa force d'aspiration. N'attendez pas le jour où une caisse glisse. Le piège du portique, ce sont le rail et le palan. Un long déplacement signifie de la poussière sur les rails de guidage et une lubrification qu'on oublie, donc le positionnement dérive d'une fraction de millimètre à la fois jusqu'à ce que la pile penche couche après couche. Nettoyez les rails chaque mois et recalibrez le positionnement chaque trimestre ; cela coûte un dixième d'une réparation d'urgence. Le piège du bras collaboratif est le plus invisible : sans clôture, les gens passent à côté toute la journée, et le seuil de force est relevé un peu, puis un peu plus. La cadence grimpe, et tout le sens de la collaboration disparaît. Un incident de choc ferme la ligne pour un examen de sécurité, et cet arrêt coûte plus cher que deux machines neuves.
Deux autres pièges n'apparaissent jamais sur un devis. Le premier, c'est la palette elle-même. Mélangez des palettes de 1,200 × 1,000 mm avec des europalettes de 1,200 × 800 mm et le programme a besoin d'un jeu de motifs pour chaque taille ; un opérateur prend la mauvaise palette et la pile sort de travers. Gardez les types de palettes dans des piles séparées, étiquetées par couleur, au quai de réception, et verrouillez la machine si la taille de palette sélectionnée ne correspond pas. Le second, c'est la qualité des cartons entrants. Un carton mal scellé ou ramolli par l'humidité se soulève très bien puis s'effondre d'un coin sur la pile, entraînant toute la palette avec lui. Le robot ne vous dira pas que le carton est mou. Il l'empilera quand même, exactement comme programmé. Pendant le premier mois après la mise en service, prélevez dix cartons par jour et testez la résistance du scellage ; ne transmettez le contrôle que lorsque les chiffres restent stables.
J'ai vu un arrêt qui appartient à toutes les listes de contrôle de choix de robot de palettisation d'entrepôt. Exemple hypothétique : la cellule articulée d'une usine agroalimentaire, trois mois après le démarrage, a commencé à laisser tomber des caisses la semaine précédant la haute saison — trois arrêts, de deux heures chacun. La faute n'était pas au programme. C'était les ventouses. La chaleur de l'été dans l'usine avait vieilli le caoutchouc plus vite que prévu, le vide était tombé d'une valeur normale de 0.06 MPa à 0.04 MPa, les caisses légères tenaient encore, les lourdes glissaient au levage. Un jeu neuf de ventouses a coûté moins de $300, mais les trois arrêts ont coûté plus de 3,600 caisses de production perdue à 600 caisses par heure, et les commandes de haute saison ont failli être manquées. À la réception, ne vérifiez pas seulement la cadence. C'est la leçon du choix de robot de palettisation d'entrepôt en une phrase : vérifiez les pièces d'usure avant de signer. Obtenez par écrit dans le contrat la liste des pièces d'usure de la pince, les intervalles de remplacement et les prix des pièces de rechange. Plus les pièces d'usure sont bon marché et simples, plus le vrai coût de possession de la machine est faible.
Terminez par le calcul qui décide si l'argent est bien dépensé. Exemple hypothétique : une cellule de palettisation articulée, clôture, convoyeurs et intégration compris, revient à environ $600,000. Une équipe, 8 heures par jour, 250 jours par an, à 600 caisses effectives par heure, empile 1.2 million de caisses par an. Réparti sur cinq ans, cela fait $0.10 par caisse. L'empilage manuel tourne à environ 300 caisses par heure et par personne ; une personne empile 600,000 caisses par an, et les salaires plus les charges s'élèvent à environ $120,000 par an, soit $0.20 par caisse. Sur le papier, le robot coûte moitié moins. Mais si votre volume n'est que de 400,000 caisses par an, le robot coûte $0.30 par caisse — plus que l'humain — et l'acheter fait perdre de l'argent. Que cet argent soit bien dépensé ou non se résume à un chiffre : votre volume annuel de palettisation divisé par la capacité annuelle du robot. Au-dessus de 60% d'utilisation, parlez d'acheter. En dessous de 40%, louez d'abord, ou sous-traitez d'abord. Une machine n'est jamais trop chère. Elle est seulement trop souvent à l'arrêt.
Par Da Liu, ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.