Je vais vous donner le verdict d'emblée : dans l'aménagement des stations d'emballage en entrepôt, l'ordre des étapes vérifier, emballer et peser décide de votre plafond quotidien. Trompez-vous, et la haute saison vous coûte deux ou trois mille commandes par jour. J'ai vu trop de patrons dépenser six chiffres en automatisation tout en refusant de corriger quinze mètres de mauvais flux dans la zone d'emballage.
Voici ma ligne de démarcation : 800 commandes par jour. En dessous de 800, oubliez la ligne de convoyeurs — une station d'emballage entièrement équipée par opérateur est la configuration la moins chère qui fonctionne. Au-dessus de 800, le modèle de station unique se brise, et il faut diviser les trois étapes en ligne. Mais il y a deux faces à la médaille : une ligne d'emballage ne bat pas réellement les stations uniques en production par personne. Elle gagne ailleurs. Je vais vous montrer les chiffres.
Cherchez l'aménagement des stations d'emballage en entrepôt et les premiers résultats sont de maigres listes de fournisseurs — quel équipement acheter, jamais combien de stations, comment séparer les commandes mono-article et multi-articles, ni comment survivre au pic. Cet article comble ce vide : les chiffres, avec des nombres.
Les 12 Mètres les Plus Chers que J'aie Jamais Vus
Automne 2022, Ontario, Californie. Un 3PL, d'environ 50,000 pieds carrés, faisant du e-commerce en petits colis. Leur zone d'emballage avait une forme de U : vérification à une extrémité, emballage au milieu, pesage et étiquetage à l'autre extrémité. Propre sur le papier. Un désordre sur le terrain — la balance se trouvait à 12 mètres de la station d'étiquetage. Chaque carton était pesé, puis porté 12 mètres pour recevoir son étiquette, puis l'opérateur marchait 12 mètres de retour les mains vides. Vingt-quatre mètres supplémentaires par commande.
Le pic tournait à 12,000 commandes par jour. Vingt-quatre mètres fois 12,000, cela fait 288 kilomètres — marchés chaque jour, sur des jambes humaines. Les deux extrémités du U se bloquaient ; le patron y a jeté 40 emballeurs et l'encombrement a ralenti les choses.
La solution tenait en deux phrases : encastrer la balance dans la station d'emballage pour que pesage et étiquetage se fassent en un seul mouvement — 12 mètres supprimés — et redresser le U en une ligne, les cartons voyageant sur convoyeur, les gens restant debout. Moins de $20,000 au total : sections de convoyeur, supports, balances de comptoir, zéro équipement « intelligent ». La production de pointe par personne est passée de 38 à 52 commandes par heure. L'argent n'a pas été dépensé en équipement. Il a été dépensé à faire marcher les gens moins.
Aménagement des Stations d'Emballage pour Petits Entrepôts : Trois Étapes, Une Station
En dessous de 800 commandes par jour, ne copiez pas les grands. Printemps 2024, Rancho Cucamonga : un entrepôt transfrontalier autogéré de 8,000 pieds carrés, 300 commandes par jour. Le patron avait entendu que « les lignes, c'est avancé » et avait installé deux sections de convoyeur. Ils changeaient de catégorie trois ou quatre fois par jour ; chaque changement mangeait une demi-journée de réglage de ligne. En basse saison, le volume est tombé à 150 par jour, le convoyeur restait inactif à manger de la surface au sol, et les opérateurs marchaient autour. Trois mois plus tard, ils l'ont démonté. De l'argent brûlé pour rien.
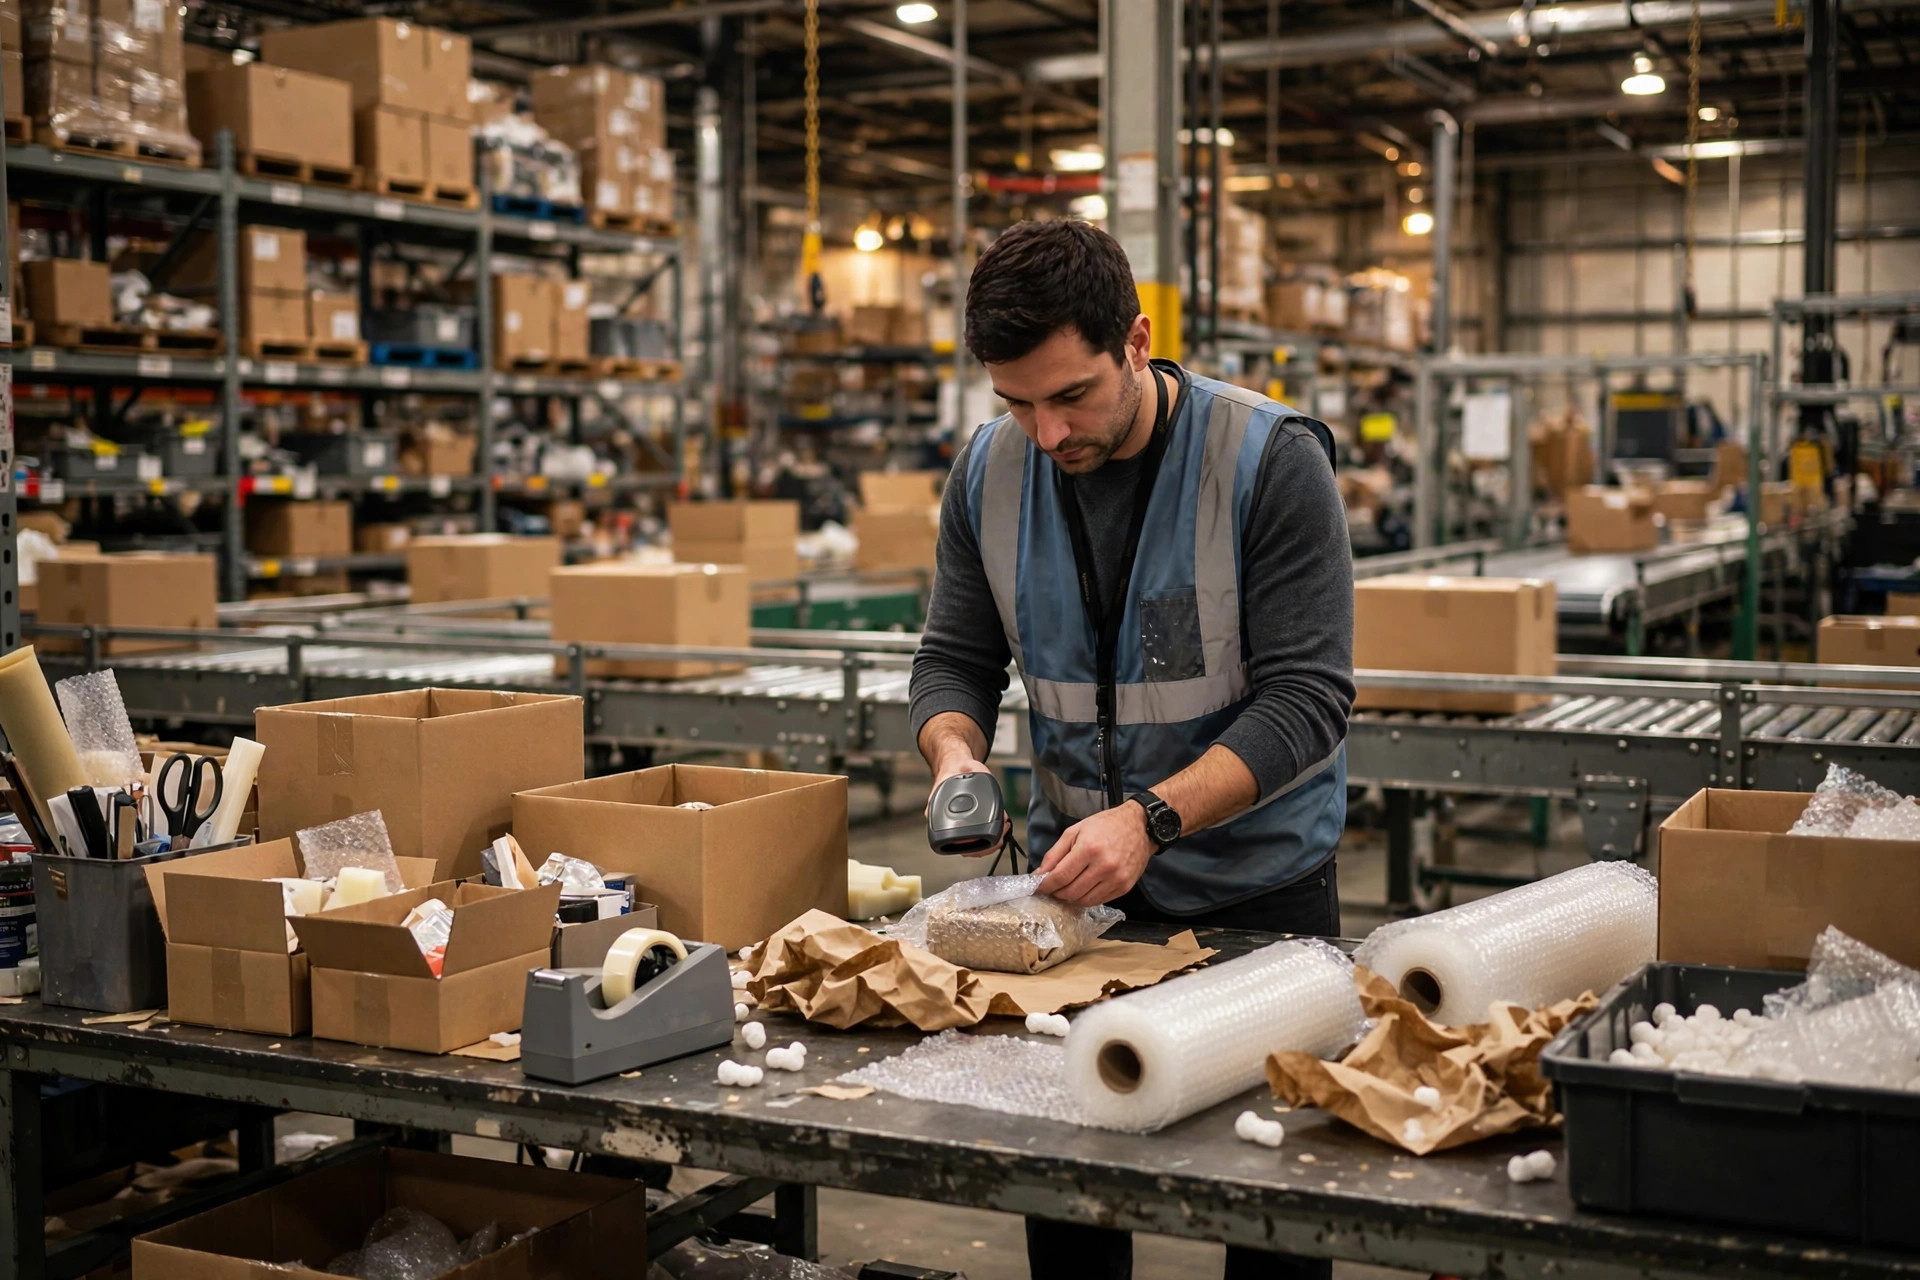
Tout l'intérêt d'une station unique, c'est le trois-étapes-en-une : une personne vérifie, emballe et pèse sur un seul comptoir. Quatre règles d'aménagement :
Comptoir de 1.8 à 2.4 mètres de large : vérification à gauche, emballage à droite, balance à la main droite. Cartons, calage, adhésif, étiquettes — tout à portée de bras. Un emballeur scelle des centaines de cartons par jour ; chaque geste supplémentaire est un coût.
Ne vérifiez jamais à l'œil nu. Scannez tout ; l'écran vous dit si le compte est bon. Les yeux survivent à 300 commandes ; à 500, les erreurs sont garanties — de la physiologie, pas de l'attitude.
Pesez juste après l'emballage. Une anomalie de poids signifie généralement un mauvais comptage — arrêtez-la sur place.
Un emballeur qualifié fait ici 40 à 60 commandes par heure. N'attendez pas plus : quand le volume augmente, ajoutez des gens, pas de la pression — le prix de la pression apparaît dans le taux d'erreur.
Aménagement des Stations d'Emballage à Grande Échelle : Diviser les Trois Étapes
Au-dessus de 800 commandes par jour, la station unique atteint son plafond. Divisez les étapes : entrée, puis vérification (scan), puis emballage (boîte, calage, scellage), puis pesage, puis étiquetage, puis glissez vers le tri. Reliez les étapes avec des convoyeurs à rouleaux ou des goulottes. Les cartons ne touchent jamais le sol ; les gens ne marchent jamais.
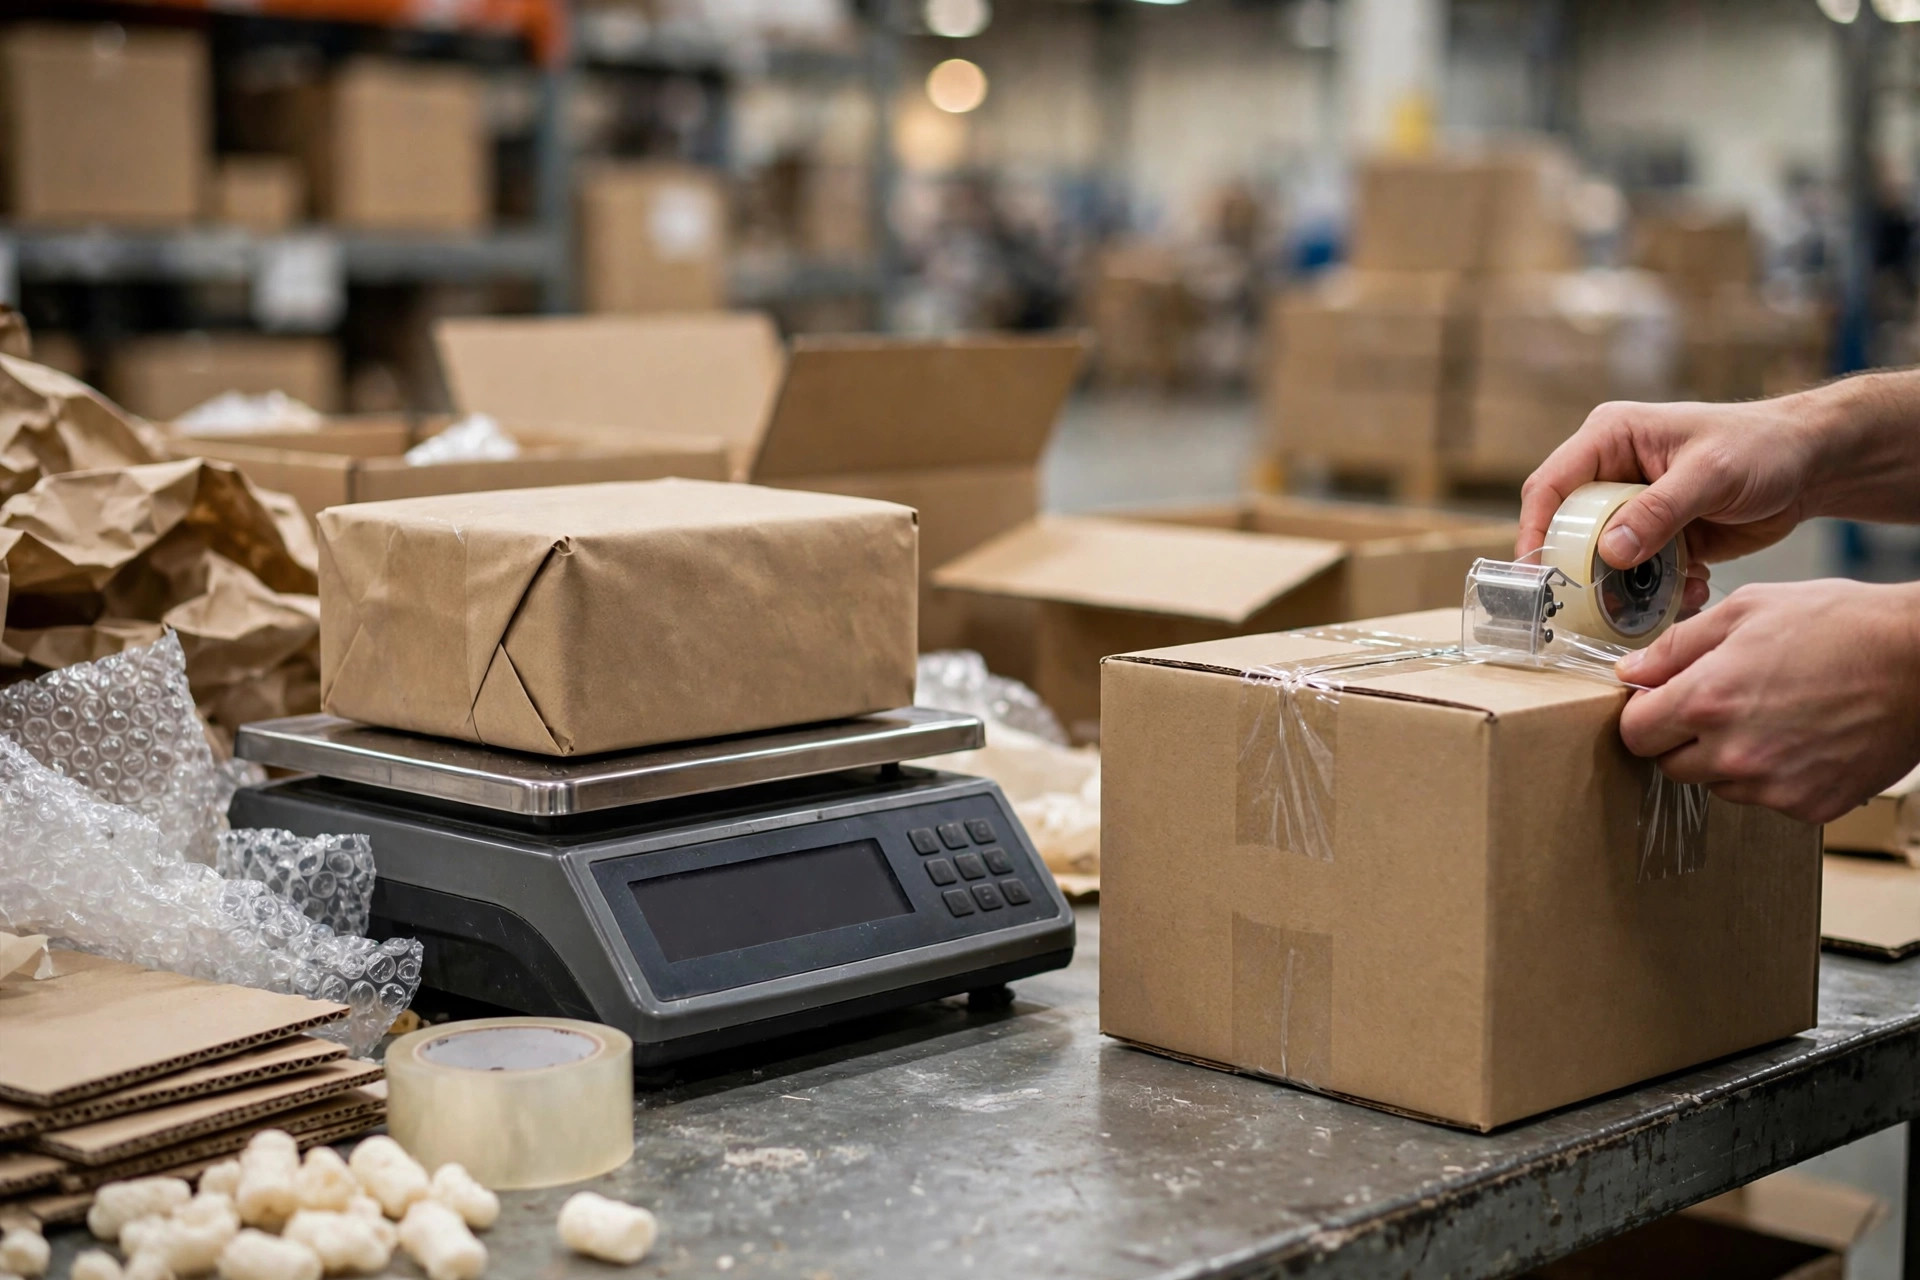
Trois choses comptent.
Premièrement, le goulet d'étranglement est toujours l'emballage. Un vérificateur traite 120 commandes par heure, pesage-et-étiquetage en fait 100, l'emballage culmine à 60 à 70. Dimensionnez le personnel sur le goulet : un vérificateur alimentant deux emballeurs, ou une personne couvrant vérification et pesage. Déséquilibrée, les étapes rapides restent inactives pendant que la lente s'étouffe — la production de la ligne égale l'étape la plus lente.
Deuxièmement, pesez avant d'étiqueter. Attrapez l'anomalie avant que l'étiquette ne s'imprime : retravailler un carton étiqueté coûte trois fois un emballage normal. Du pur gaspillage.
Troisièmement, gardez la ligne droite. Les formes en U semblent économes en espace, mais chaque virage est un point de blocage. Manque de place ? Un L bat encore un U — un seul virage.
La Ligne de Démarcation : Les Chiffres de Productivité des 800 Commandes
Station unique contre ligne d'emballage — où est la vraie différence ? Voici les comptes, bâtis à partir des entrepôts que j'ai parcourus au fil des ans :
| Station unique multifonction (petit entrepôt) | Ligne d'emballage segmentée (grand entrepôt) | |
|---|---|---|
| Volume quotidien adapté | Moins de 800 commandes | Plus de 800 commandes |
| Production qualifiée par personne | 40–60 commandes/heure | Environ 50–70 commandes/heure par tête sur la ligne (l'emballage est le goulet) |
| Emprise au sol | 6–8 m² par station | 20–40 m de ligne |
| Dépense en équipement | Un comptoir, une balance, un scanner | Convoyeur/goulottes plus comptoirs d'étape |
| Montée en compétence d'un nouvel embauché | 1–2 semaines | 1–2 jours (un mouvement répété) |
| Taux d'erreur | Dépend de l'individu, varie | Stable et bas : interception au poids plus contrôles d'étape |
| Flexibilité | Change de catégories instantanément | Le changement signifie re-régler la ligne |
Deux faces à la médaille, et le tableau cache une conclusion contre-intuitive : la production par personne de la ligne (50–70 par heure) dépasse à peine la station unique (40–60). Les grands entrepôts ne font pas tourner des lignes pour la productivité de la main-d'œuvre. Ils gagnent sur trois autres choses : une nouvelle recrue est productive en un jour ou deux d'un mouvement répété — en haute saison, en embauchant des intérimaires par douzaines, c'est la survie ; les taux d'erreur restent stables parce que les contrôles au poids et la vérification par étape ne dépendent du feeling de personne ; et le plafond est haut — doublez le volume, ajoutez une section de ligne et quelques personnes. Avec des stations uniques, plus de gens signifie plus de surface au sol, et la surface au sol coûte plus cher que la main-d'œuvre.
Le prix, c'est la flexibilité : changez le mix et la ligne doit être re-réglée ; en basse saison elle reste inactive pendant que l'amortissement et la surface au sol continuent de brûler. C'est pourquoi ma ligne de démarcation est 800 — et ce sont 800 sur la moyenne quotidienne annuelle, pas sur le pic de saison. Construisez pour le pic et la basse saison vous saigne à blanc. Je l'ai vu trop de fois.
Le Dimensionnement : Combien de Stations Votre Volume Exige
Les directions sont données ; maintenant les chiffres durs. Une formule :
Stations nécessaires = commandes quotidiennes ÷ (commandes par personne-heure × heures d'emballage par jour)
Exemple : un entrepôt faisant 2,400 commandes par jour, un emballeur qualifié à 50 commandes par heure, deux équipes avec 7 heures effectives d'emballage chacune (pauses et changements exclus) = 14 heures. 2,400 ÷ (50 × 14) = 3.4, donc 4 stations.
Mais les commandes mono-article et multi-articles sont des travaux différents — séparez-les. Le mono-article (scan, ensachage, pesage) file à 80 à 100 par heure depuis une station simplifiée ; le multi-articles nécessite le vérifier-emballer-peser complet à 40 à 60. Avec 70% de mono-article sur 2,400 : 1,680 ÷ (90 × 14) = 1.3 → 2 stations simplifiées ; 720 multi-articles ÷ (50 × 14) = 1.03 → 2 stations complètes. Même total de 4, deux types de station — c'est dans cette division que les opérateurs expérimentés gagnent discrètement.
Convoyeur ou portage à la main ? Une section à rouleaux de 3 mètres coûte quelques centaines de dollars ; une ligne de 20 mètres quelques milliers. Un manutentionnaire en Californie coûte environ $150 par jour — le portage éliminé rembourse la ligne en environ un mois. Deux déclencheurs : au-dessus de 1,500 commandes par jour avec manutention secondaire dans la zone d'emballage, ou une zone d'emballage de plus de 15 mètres de profondeur — installez un convoyeur. En dessous, les chariots à main restent moins chers et plus flexibles.
Élasticité du pic : dimensionnez pour la moyenne × 1.3, jamais pour le pic. Les pics tournent à 1.5 à 2× la moyenne ; comblez l'écart de trois façons — intérimaires (une station de ligne prend un jour ou deux à apprendre), heures supplémentaires (deux heures supplémentaires par jour), et pré-emballage des commandes mono-article avant le pic. Construisez pour le pic et la basse saison vous saigne à blanc — je l'ai déjà dit, je le redis.
Le Point Contre-Intuitif : Le Vrai Travail d'une Balance N'est Pas l'Expédition — C'est une Seconde Vérification Gratuite
La plupart des entrepôts traitent la balance comme une formalité pré-étiquette et achètent le moins cher. Dit simplement, la balance est votre employé de vérification le moins cher : chaque SKU a un poids standard connu, et un écart de quelques dizaines de grammes signifie généralement un mauvais comptage ou un insert manquant. Fixez une tolérance de poids avec alarme — elle attrape les erreurs à un dixième du coût d'un autre vérificateur.
Achetez une balance avec sortie de données qui écrit le poids dans le système, pas une balance basique qui affiche juste un nombre. Accumulez les données et elles alimentent le réglage de vos tolérances. C'est à ça que servent les données.
La prochaine fois que vous ferez le tour de votre zone d'emballage, sautez l'équipement. Comptez les pas quotidiens de vos gens — le tronçon le plus long est la partie la plus chère de votre aménagement.
Par Lao Mi, Vétéran de la Chaîne d'Approvisionnement (20 ans)
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.