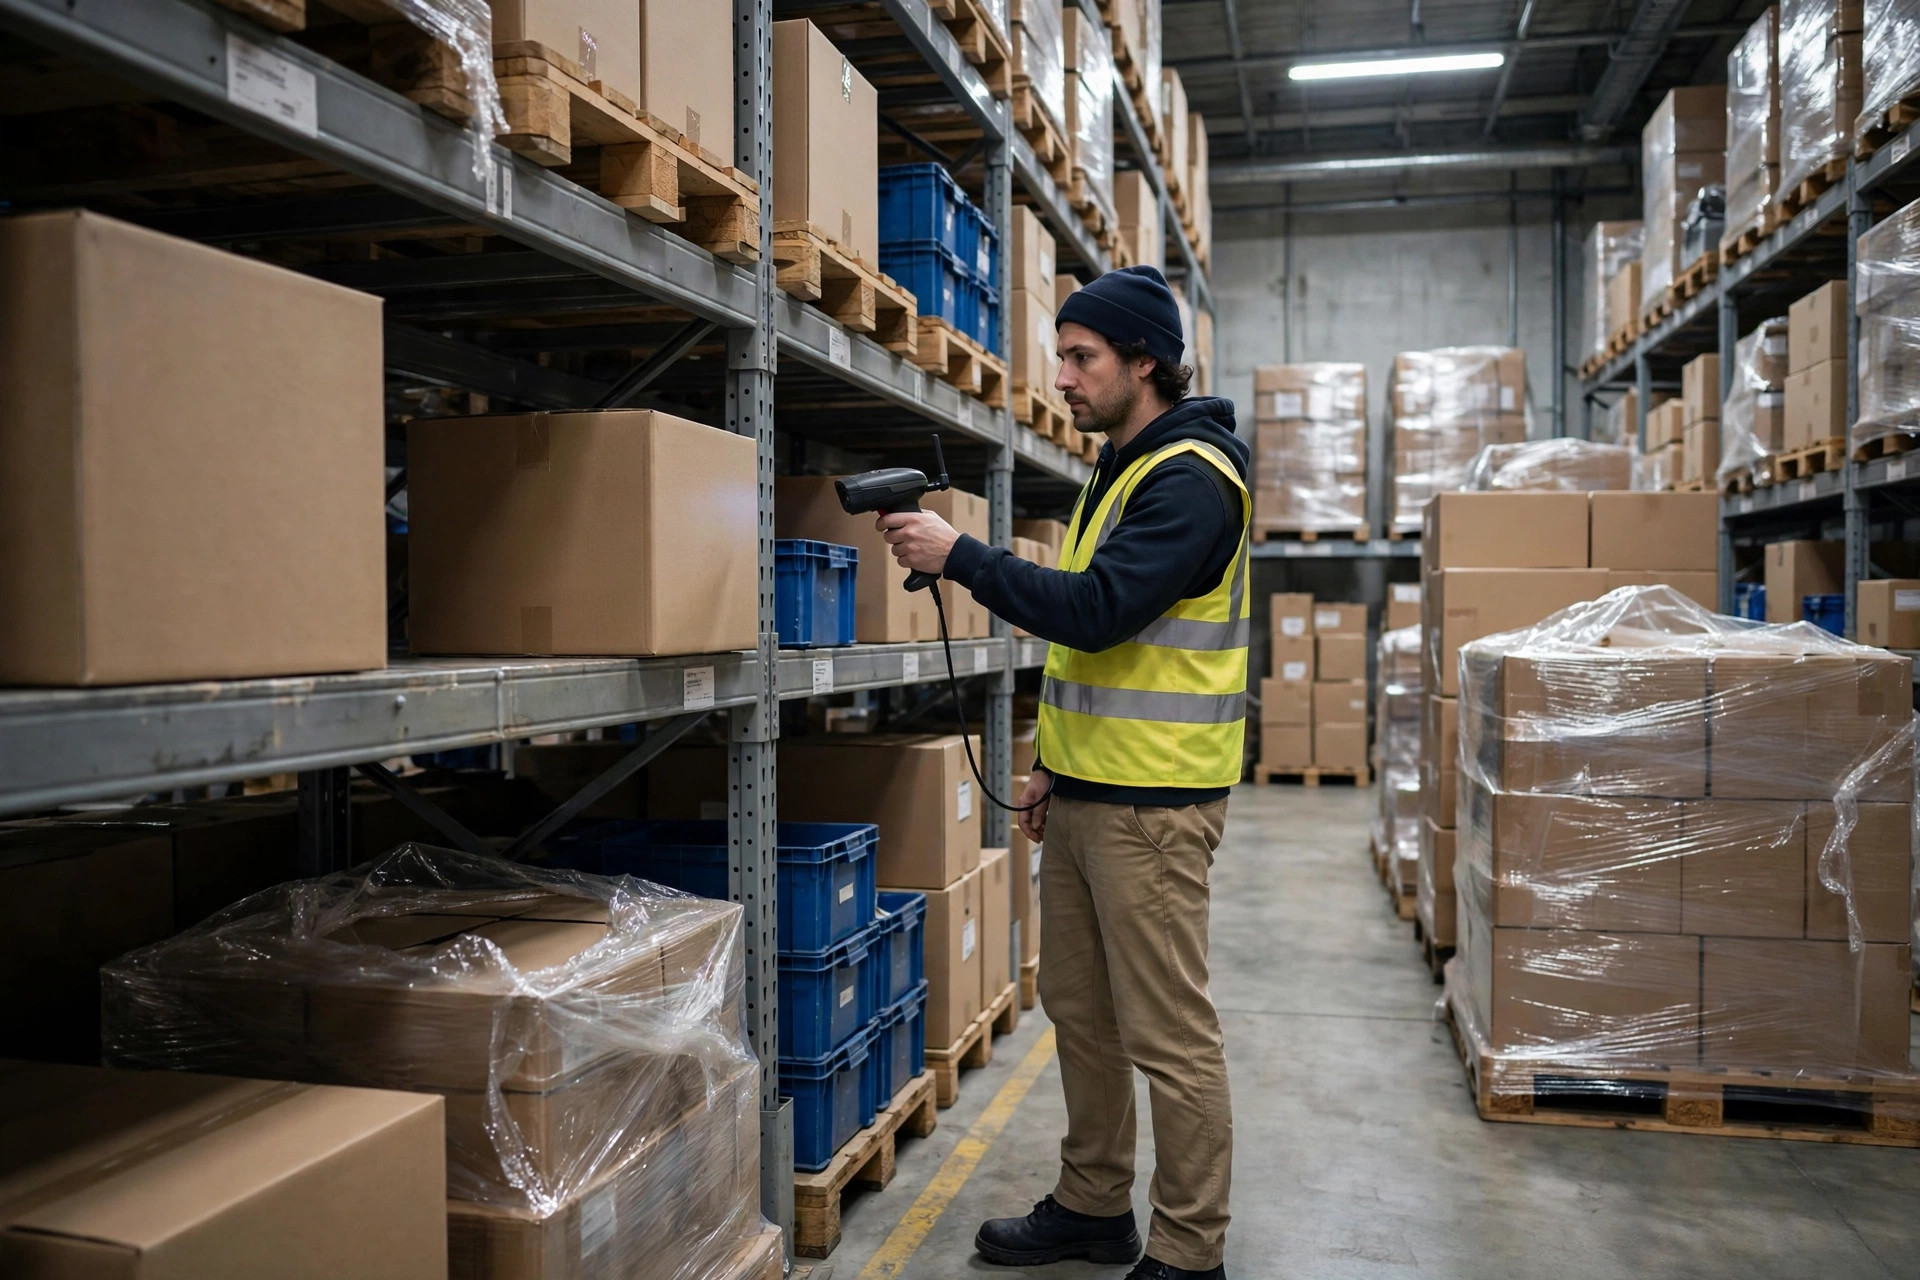
Imaginez que vous choisissez un véhicule. Un transstockeur, c'est un train à grande vitesse ; une navette quatre directions, c'est une flotte de voitures de VTC partout dans la ville. Les deux sont rapides, mais pas de la même façon. Le train parcourt une ligne de bout en bout à une vitesse étonnante. Les voitures sont partout et arrivent à la demande, mais aucune voiture n'est rapide à elle seule. Choisir entre un transstockeur et une navette quatre directions, c'est le même genre de choix — et le coût d'un mauvais choix ne se trouve pas dans le prix d'achat. Il se trouve dans chaque palette que vous déplacez pendant les cinq prochaines années.
D'abord, posons une prémisse : ce n'est pas un chemin de mise à niveau. La navette quatre directions n'est pas la génération suivante du transstockeur. Ce sont deux espèces différentes. L'une fait courir une seule machine dans une allée pour tout le travail ; l'autre fait courir un essaim de petits véhicules sur les niveaux des rayonnages. Des espèces différentes, des mathématiques différentes.
Transstockeur ou navette quatre directions : ce qui diffère vraiment
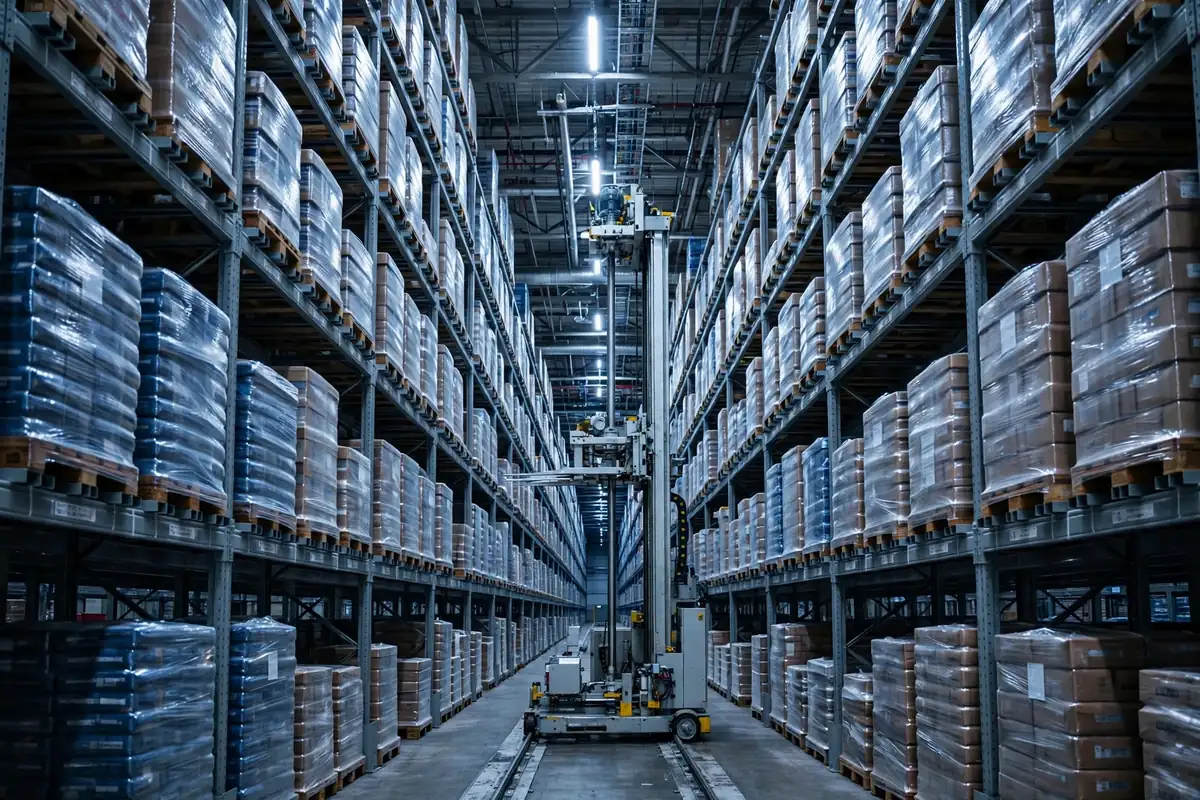
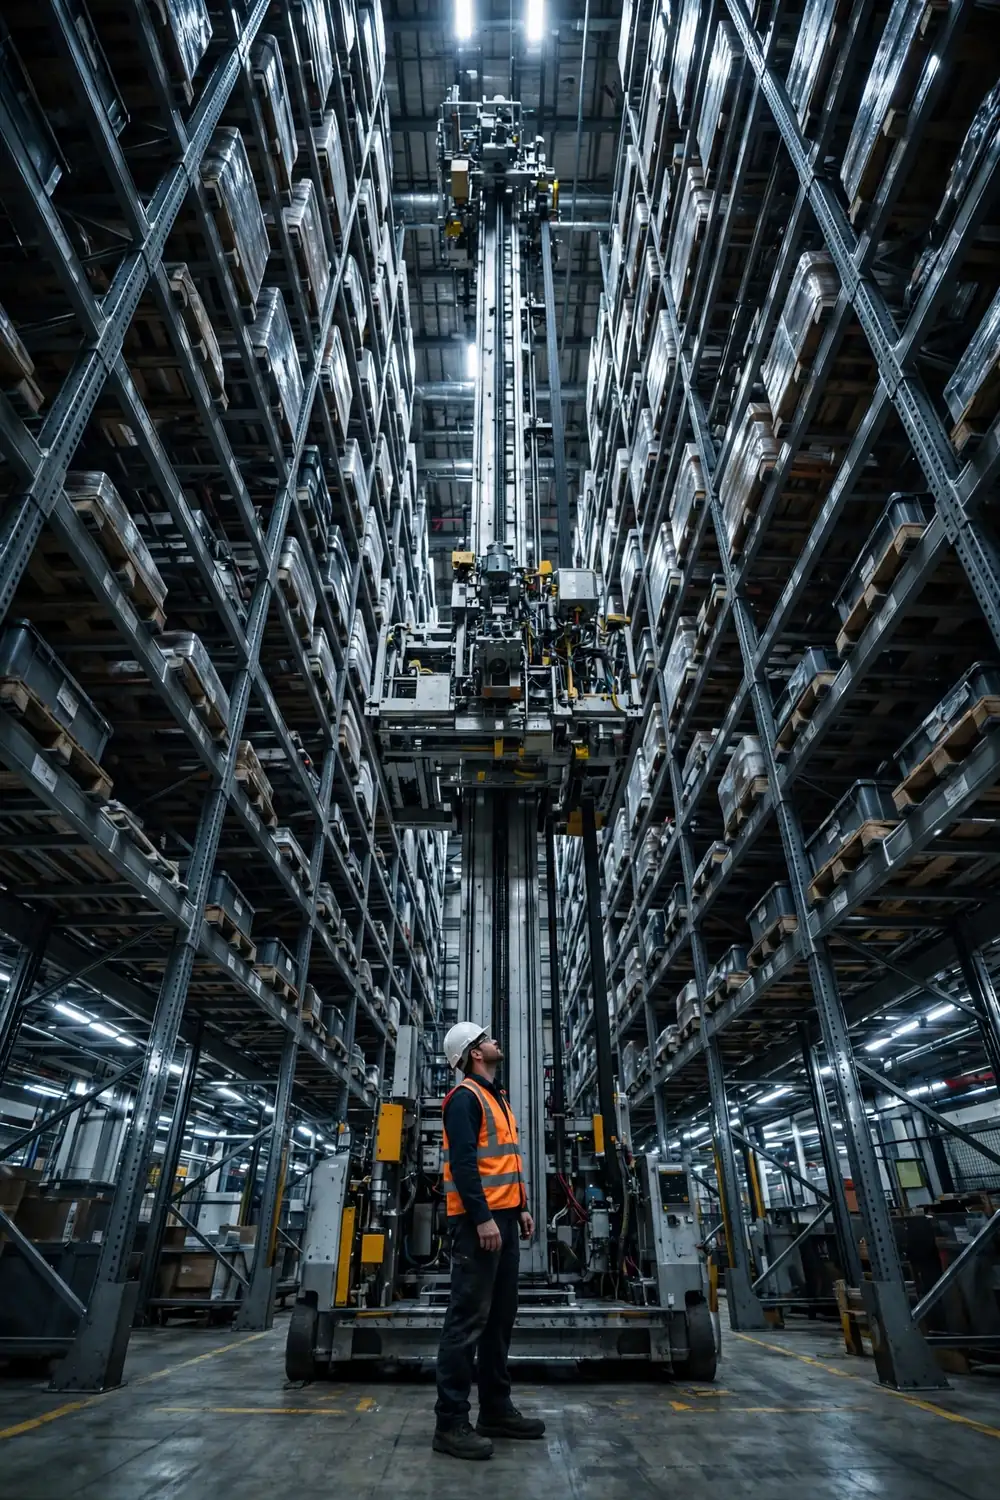
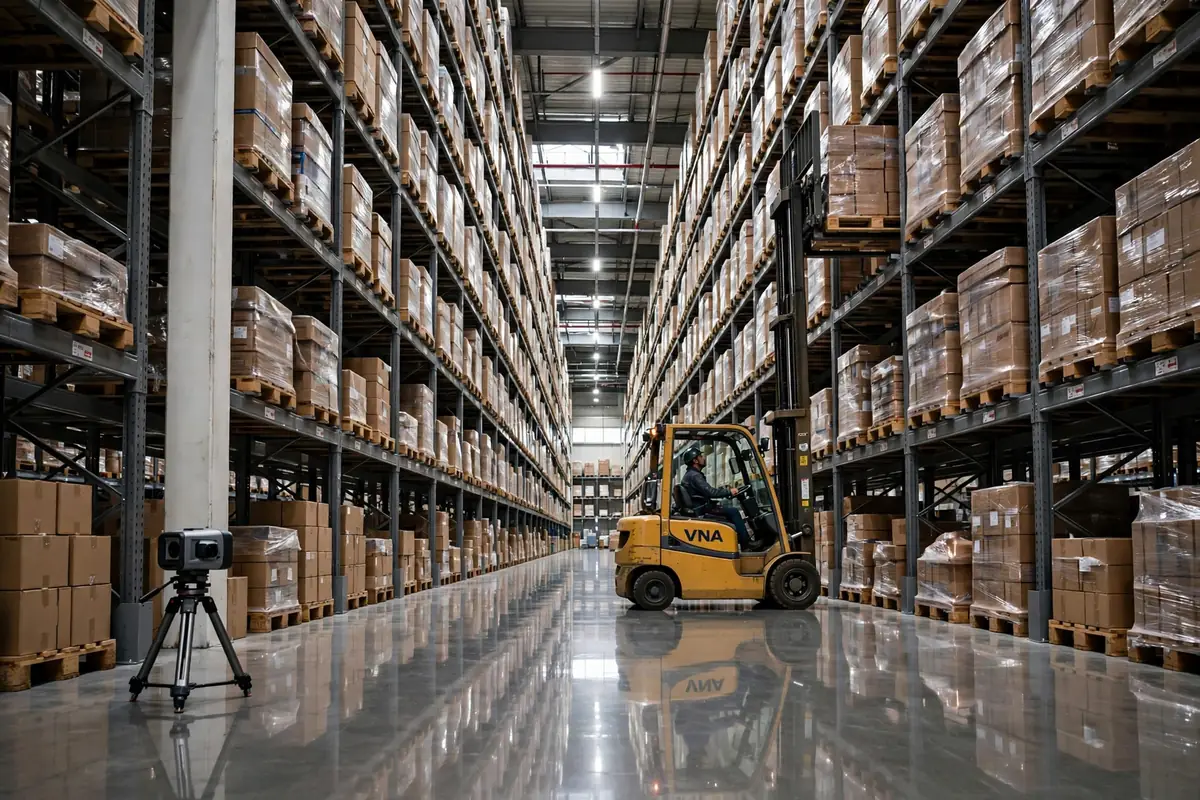
Vous pouvez imaginer un transstockeur comme un chariot élévateur croisé avec un ascenseur : il roule sur des rails le long de l'allée, déploie ses fourches pour prendre une palette et monte sur une plateforme élévatrice à plus de vingt mètres de haut. Les chiffres typiques des guides de sélection des fournisseurs — vérifiez le manuel du fournisseur pour votre projet — sont un déplacement horizontal de 120–200 mètres par minute et une vitesse de levage de 30–50 mètres par minute. Un transstockeur par allée, et une seule allée en fonctionnement à double cycle traite environ 25–35 palettes par heure, selon les évaluations des fournisseurs et notre fourchette d'estimation interne.
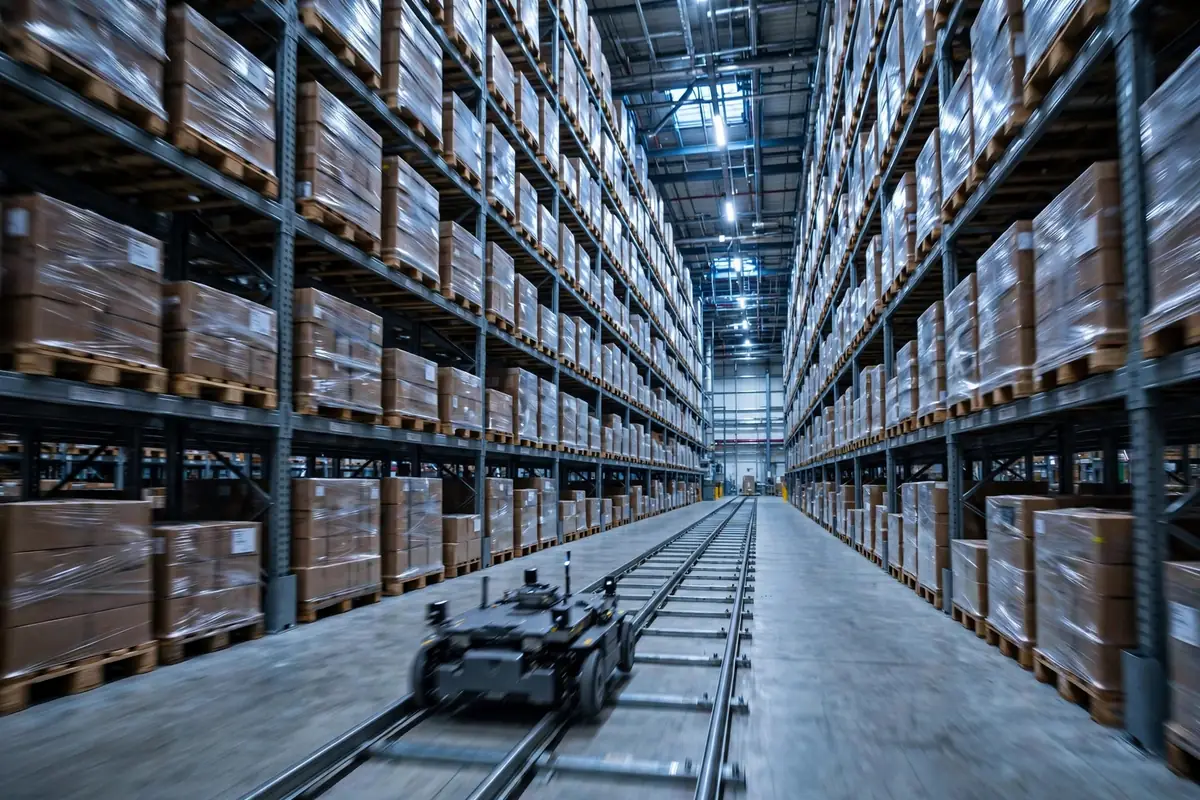
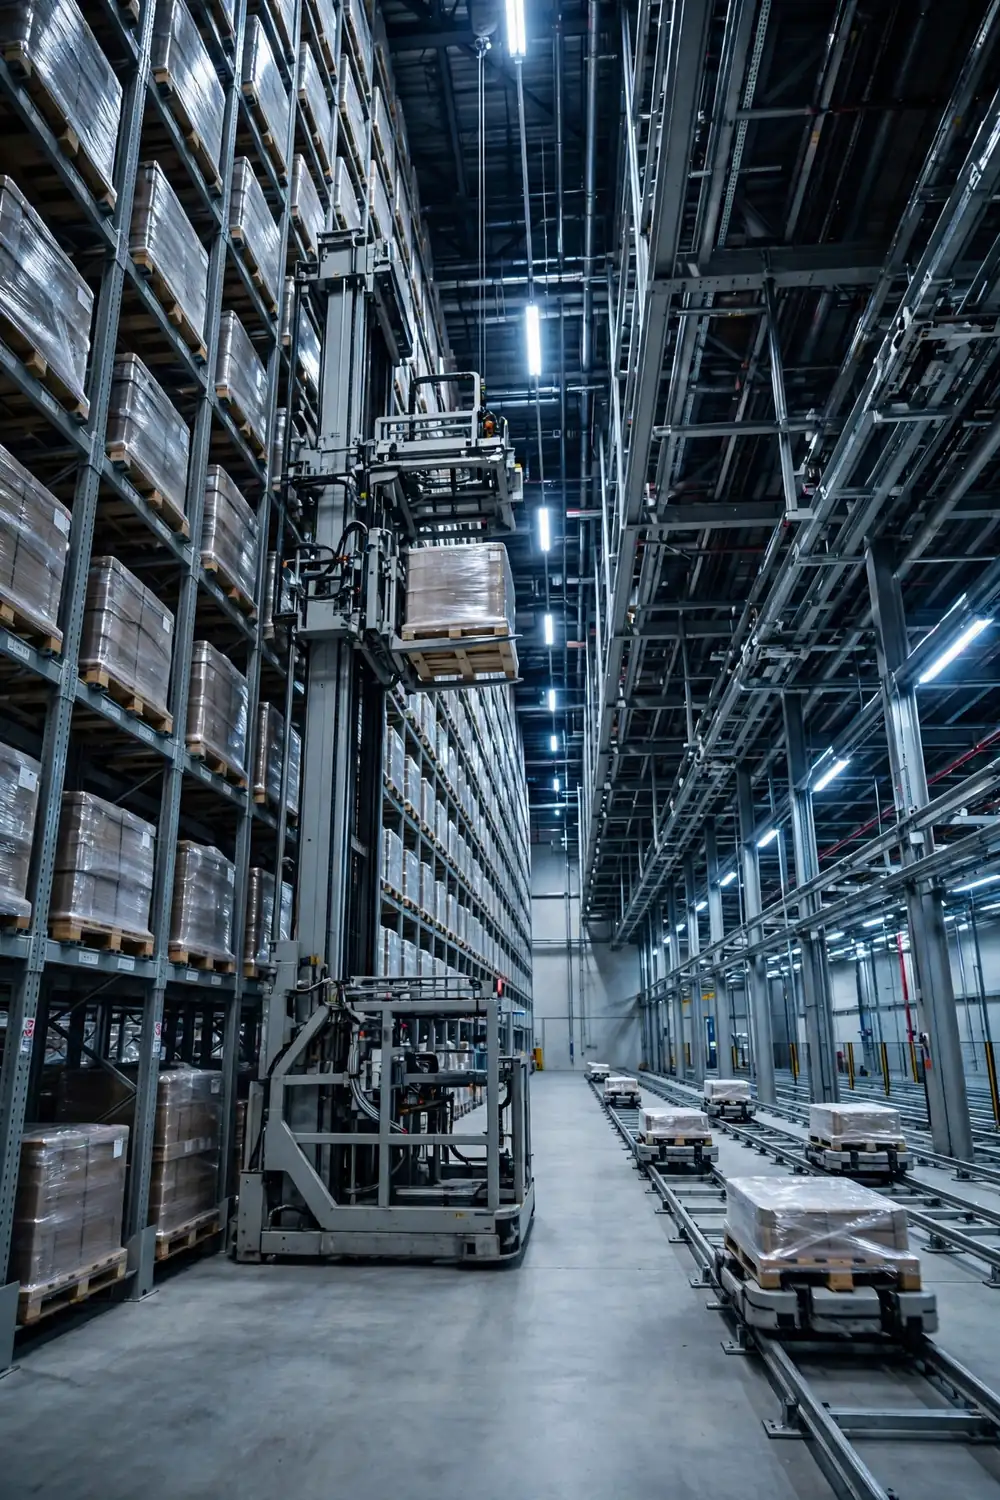
Vous pouvez imaginer une navette quatre directions comme un essaim de petits chariots plats qui avancent, reculent, vont à gauche et à droite dans les niveaux des rayonnages, en utilisant un élévateur pour changer d'étage. Un seul chariot n'est pas rapide — environ 3–4 mètres par seconde à l'horizontale — mais ils sont nombreux, une douzaine ou plusieurs dizaines à travailler en même temps. Son débit ne dépend pas de la vitesse d'un seul chariot ; il dépend du nombre de chariots en ligne en même temps.
| Dimension | Transstockeur | Navette quatre directions | | Hauteur d'allée | 20–40 m | Généralement 8–20 m | | Débit par allée | 25–35 palettes/heure | Évolue avec le nombre de chariots | | Adéquation des références | Peu de références, gros lots | Beaucoup de références, beaucoup de vagues | | Défaillance en point unique | Un transstockeur en panne, toute l'allée à l'arrêt | Un chariot en panne, on perd seulement sa part | | Extension | Ajouter une allée : un gros projet | Ajouter des chariots : comparativement facile |
Deux entrepôts réels rendent le contraste concret. En 2023, un site de stockage frigorifique, haut de 24 mètres, 3,200 références, environ 600 palettes par jour en entrée et en sortie, surtout des palettes complètes, a installé quatre allées de transstockeurs. Un entrepôt frigorifique déteste avoir des gens à l'intérieur ; les allées de transstockeurs fonctionnent sans personne dedans, à moins 25 degrés Celsius, avec du personnel seulement au quai. En 2024, un entrepôt de retours e-commerce, plus de 40,000 références, plus de 2,000 palettes par jour sur huit vagues, a installé des navettes quatre directions — 42 chariots. Les références de retours sont nombreuses et dispersées ; une allée de transstockeur se serait engorgée et bloquée. Avec 42 chariots travaillant en parallèle, les vagues sortent ensemble.
Les deux sites avaient encore un point commun : ils ont choisi sur des données réelles. L'entrepôt frigorifique a apporté un an d'historique des commandes — les palettes complètes représentaient 87% des mouvements, avec les niveaux de vélocité des références cartographiés. L'entrepôt de retours a apporté son calendrier de vagues et sa courbe de croissance des références. Sans ces trois données — le profil des commandes, les niveaux de vélocité des références et une prévision de croissance à trois ans — une réunion de sélection n'est que devinettes. J'en ai vu trop ; sans données, c'est celui qui crie le plus fort qui gagne.
Une dimension que l'on oublie, c'est l'énergie et l'éclairage. Une allée de transstockeur fait tourner un seul gros moteur, qui ne consomme de l'énergie que pendant qu'il travaille. Un système de navettes fait tourner des dizaines de petits chariots plus des élévateurs, chacun consommant peu, plus un circuit de charge dédié. Dans un entrepôt frigorifique, l'écart se creuse : les allées de transstockeurs fonctionnent dans le noir sauf pour l'éclairage de maintenance, tandis que les niveaux de navettes ont besoin de passerelles de service éclairées. Quelques centimes par palette, mais cela s'accumule sur une année.
La ligne de décision en cinq dimensions : transstockeur ou navette quatre directions ?
Profil des commandes : surtout des palettes complètes en entrée et en sortie, transstockeur ; préparation de colis ouverts, palettes mixtes, beaucoup de vagues, navette. Nombre de références : moins de 8,000, le transstockeur paie ; plus de 20,000, la navette. Débit quotidien : moins de 800 palettes, une allée de transstockeur suffit ; plus de 1,500 palettes avec beaucoup de vagues, la navette. Hauteur du bâtiment : plus de 20 mètres, transstockeur ; moins de 14 mètres, navette. Budget et croissance : un gros investissement, stable pendant cinq ans, transstockeur ; ajouter des chariots par étapes à mesure que l'activité croît, navette.
Dans une décision entre transstockeur et navette quatre directions, quand trois des cinq dimensions pointent dans la même direction, la réponse est fixée. Si c'est trois contre deux, regardez la sixième dimension : votre marchandise déteste-t-elle attendre ? La chaîne du froid et les clients en palettes complètes détestent attendre — prenez le transstockeur. Les vagues e-commerce détestent la congestion — prenez la navette.
Il existe aussi une réponse hybride : des transstockeurs pour la zone de palettes en vrac, des navettes pour la zone de préparation. Chaque machine fait ce qu'elle fait le mieux. Le prix, c'est l'intégration — le WMS doit répartir les tâches entre deux systèmes, ce qui est un vrai travail de mise en œuvre. Pour un petit entrepôt simple, passez votre chemin ; pour un grand site aux zones clairement séparées, l'hybride est souvent le coût total le plus bas.
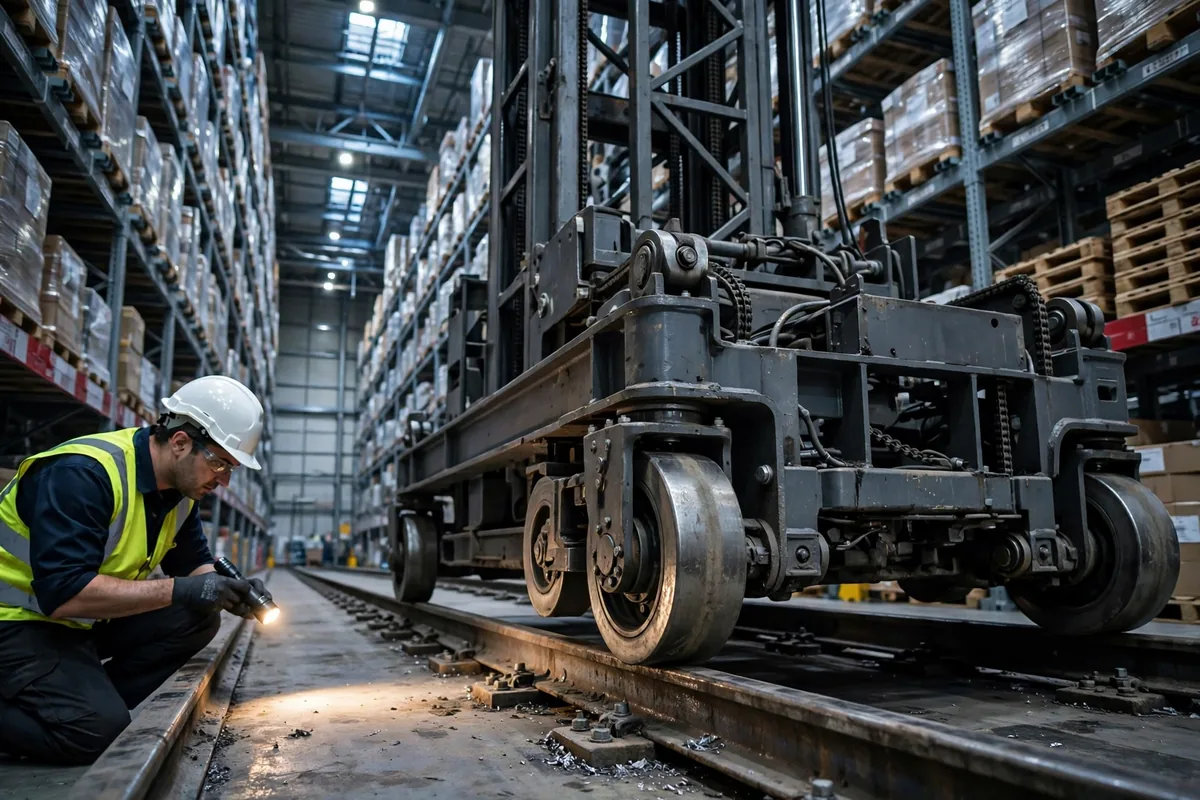
Les pièges de maintenance méritent aussi l'honnêteté. Le piège du transstockeur, c'est le rail et les fourches : quelques millimètres de tassement du rail et le transstockeur vibre en roulant, et les fourches ratent leur position et déclenchent des alarmes. Inspectez les rails au moins une fois par an — ne sautez pas cette étape. Les chaînes des fourches et les câbles d'acier sont des consommables ; quand leur cycle de remplacement arrive, ne le prolongez pas — le temps d'arrêt coûte bien plus cher que les pièces. Le piège de la navette, c'est la charge et l'ordonnancement : avec beaucoup de chariots, les files d'attente de charge, l'algorithme de répartition et les goulots d'étranglement des élévateurs sont du travail au niveau du système. Un chariot mort n'est pas un drame ; un élévateur mort bloque tout un niveau de chariots. Et la fenêtre de mise à jour logicielle : mettre à jour un système de répartition de navettes met tout l'étage à l'arrêt, alors ne touchez jamais à cela avant la haute saison — c'est comme ça que les accidents arrivent.
Voici la partie contre-intuitive : l'option la plus dense n'est souvent pas la moins chère. Un transstockeur de 40 mètres donne de beaux chiffres de palettes par mètre carré, mais la protection incendie, la structure en acier des rayonnages et les charges sur les fondations augmentent avec lui, et les travaux de bâtiment peuvent manger tout ce que l'équipement a économisé. Quand vous faites le calcul du projet entier, chaque cinq mètres de hauteur supplémentaires devraient commencer par une question : combien coûte le bâtiment en plus ? Toute sélection qui ne compare que les prix des équipements n'est pas une sélection du tout.
Que l'argent ait été bien dépensé se résume à un chiffre : le coût complet par palette et par an. La formule est (amortissement annuel de l'équipement + maintenance + énergie + main-d'œuvre associée) divisé par les mouvements annuels de palettes. Selon l'estimation interne de notre entrepôt, le site frigorifique ci-dessus tourne à environ $0.90 par palette et l'entrepôt de retours à environ $1.40 par palette. Les deux chiffres ne peuvent pas être comparés directement — des activités différentes — mais faites passer les deux options par la même formule pour le même entrepôt, et la plus basse est votre réponse.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.