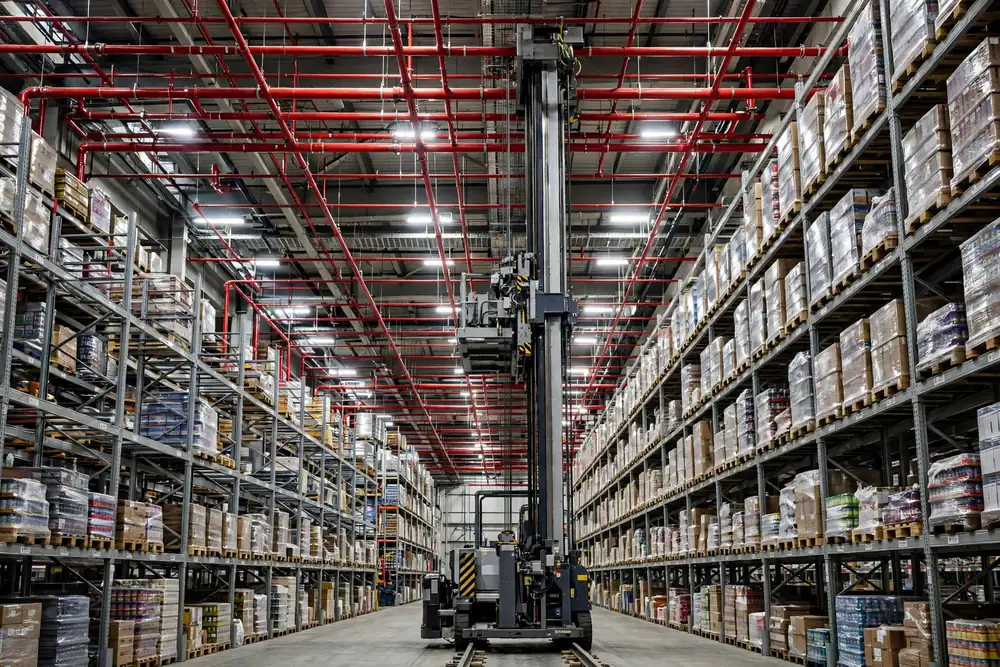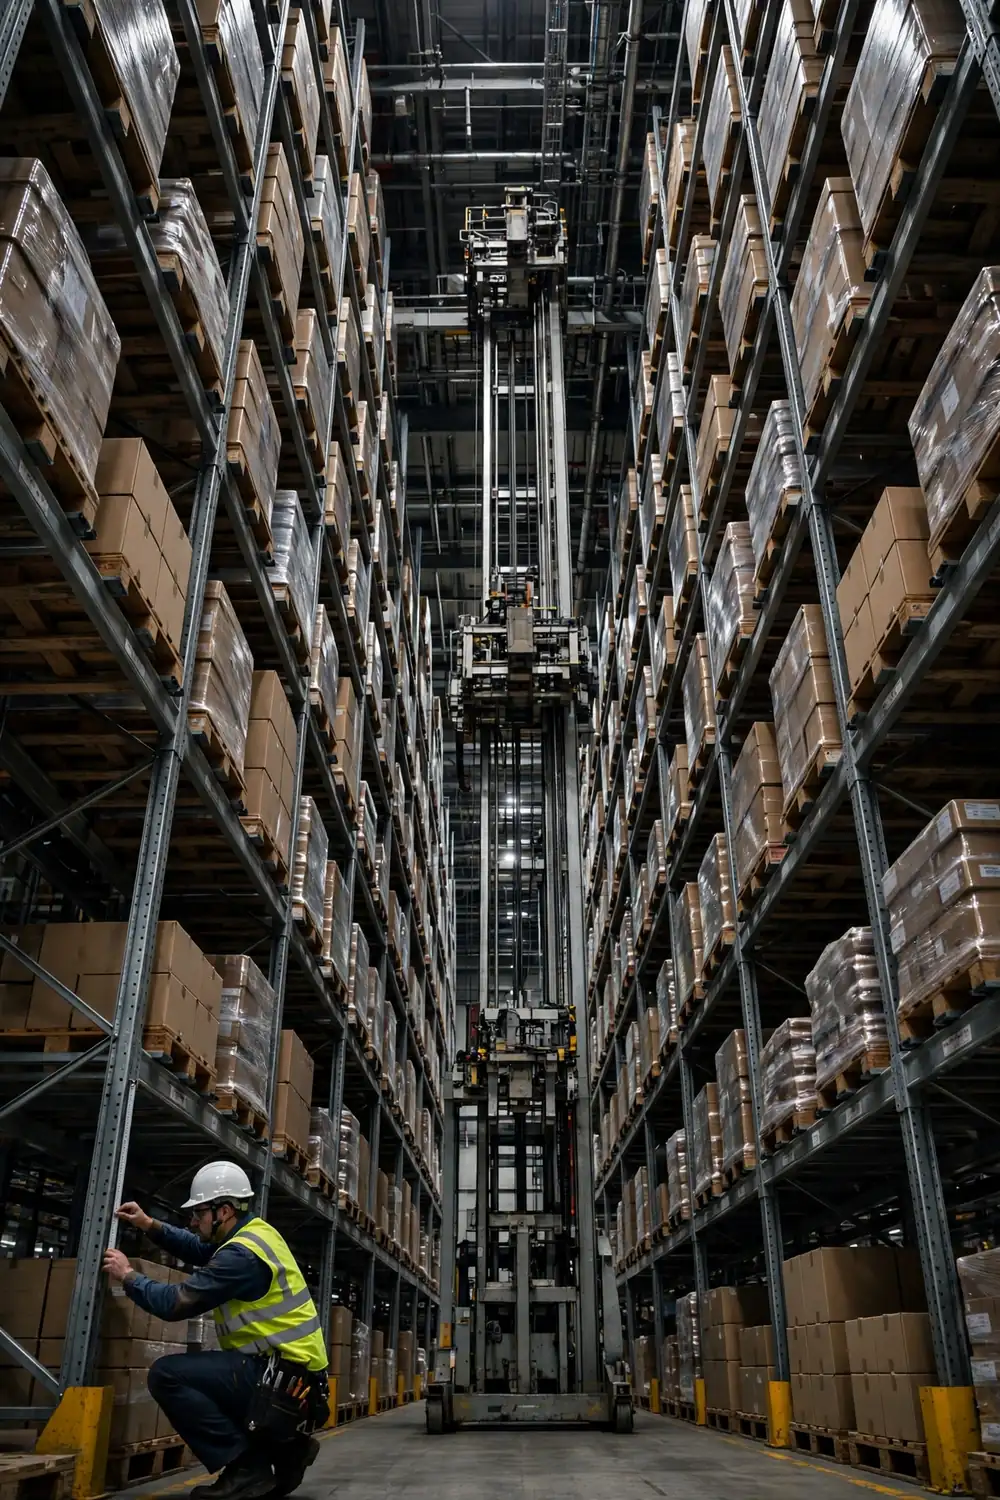
Parler de la maintenance des navettes à quatre directions, c'est comme acheter une voiture. Le vendeur parlera d'accélération toute la journée, et personne ne mentionnera ce que coûtent les pneus, à quelle fréquence il faut remplacer la batterie, ni quand il faut vidanger la transmission. Une navette à quatre directions, c'est pareil. En réunion de sélection, tout le monde parle de vitesse, de temps de cycle et de palettes par heure. Avez-vous fait le calcul de ce que coûte son exploitation ? Cet article porte sur la maintenance des navettes à quatre directions : quelles pièces s'usent, à quelle fréquence les changer, comment planifier les fenêtres de service sans arrêter la production, et ce que coûte réellement une heure d'arrêt.
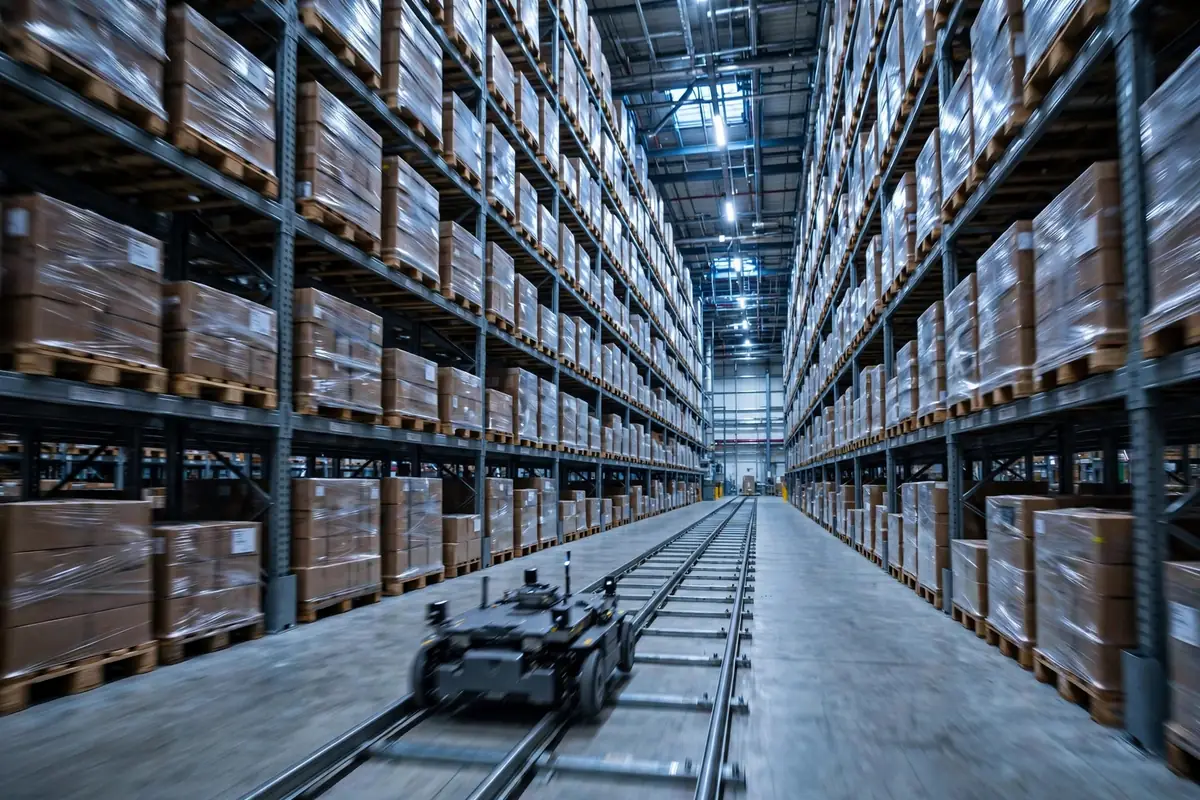
D'abord, le principe, en une phrase. Une navette à quatre directions est un petit véhicule qui va d'avant en arrière et d'un côté à l'autre sur des rails à l'intérieur des rayonnages, entraîné par ses roues, guidé par les rails, alimenté par une batterie et piloté par une liaison sans fil. Vous pouvez l'imaginer comme un voiturier qui se gare tout seul dans un parking à plusieurs étages, sauf qu'il cherche des palettes, pas des voitures. Quatre sous-systèmes. Si l'un seul d'entre eux tombe en panne, toute l'allée s'arrête.
Pièces d'usure dans la maintenance des navettes à quatre directions : roues, rails, batteries et communications
Les roues d'abord. Dans la maintenance des navettes à quatre directions, les roues sont la pièce la plus fréquemment remplacée, et de loin. Les roues motrices et les roues de guidage frottent contre le rail en acier toute la journée. La bande de roulement en polyuréthane s'amincit, la roue patine, le positionnement dérive, puis elle heurte un interrupteur de fin de course et déclenche un défaut. Notre règle empirique, à titre d'exemple illustratif : une navette qui fonctionne 16 heures complètes par jour usera la bande de roulement de ses roues motrices jusqu'à la limite de remplacement en environ 8 à 12 mois. Les roues de guidage durent un peu plus longtemps, disons 12 à 18 mois. Considérez-les comme illustratifs — vérifiez le manuel de votre propre fabricant, car les composés de bande de roulement diffèrent d'une marque à l'autre. Le contrôle est rudimentaire mais il fonctionne : mesurez l'épaisseur de la bande de roulement avec un pied à coulisse une fois par semaine et remplacez-la à la limite inférieure du fabricant. N'attendez pas que le noyau en acier apparaisse — à ce moment-là, le rail est endommagé aussi, et la réparation du rail coûte plusieurs fois le prix d'une roue.
Les rails viennent en deuxième. Le rail lui-même casse rarement. Ce qui lâche, c'est le joint de rail et les boulons de fixation. Dans un entrepôt aux grandes variations de température, le rail en acier se dilate et se contracte, et les joints se désalignent lentement. Au-delà de 2 millimètres de désalignement (chiffre illustratif — vérifiez le tableau des tolérances du fabricant), la navette secoue à chaque passage sur le joint, et chaque secousse raccourcit la vie des roues. Notre pratique consiste à contrôler les joints chaque mois avec un niveau et une jauge d'épaisseur, en nous concentrant sur les extrémités des allées et les zones aux plus grandes variations de température. Les boulons desserrés sont plus sournois — écoutez-les pendant que la navette roule ; un bruit étrange signifie qu'il faut s'arrêter et vérifier.
Les batteries sont troisièmes. Une batterie au lithium déteste deux choses : rester à pleine charge pendant de longues périodes, et la chaleur. Pendant la haute saison, quand les navettes tournent sans arrêt avec des cycles profonds de charge et de décharge, la capacité s'estompe le plus vite. À titre d'exemple illustratif : une batterie prévue pour 3,000 cycles, à raison de 1.5 cycle complet par jour, devrait théoriquement durer cinq ou six ans. En pratique, une fois que la capacité tombe sous environ 80% — généralement vers la troisième année — elle appartient au plan de remplacement. Considérez le 80% comme mon illustration, pas comme une spécification. Et ne jugez pas une batterie à la tension. Jugez-la à l'autonomie. Une navette qui fonctionnait 8 heures par poste et qui demande maintenant une recharge après 6 heures a besoin d'une batterie neuve. Ne la poussez pas. Le prix à payer, c'est une navette qui tombe en panne au milieu de l'allée et bloque tout ce qui est derrière elle.
Les modules de communication viennent en quatrième, et ce sont les plus faciles à blâmer. Une navette perd une tâche ou le système de contrôle ne la trouve pas — six ou sept fois sur dix, tout le monde soupçonne d'abord les communications, et la moitié du temps il s'avère que c'est une antenne desserrée, l'autre moitié une nouvelle obstruction métallique dans l'allée. Le module lui-même tombe rarement en panne. Ce sont les connecteurs et les antennes qui lâchent. Chaque intervention commence par la fixation de l'antenne et l'oxydation des connecteurs, puis la version du micrologiciel, et seulement ensuite le matériel du module. Si vous vous trompez d'ordre, vous dépensez de l'argent pour la mauvaise chose.
Voici toute la liste dans un tableau à accrocher au mur de la salle de maintenance. Les cycles ci-dessous sont des exemples illustratifs — utilisez le manuel de votre fabricant pour les chiffres réels :
| Composant | Quoi contrôler | Cycle de remplacement / révision (illustratif) | Coût de l'attente |
|---|---|---|---|
| Bande de roulement des roues motrices | Épaisseur de la bande de roulement, patinage | 8–12 mois | Mauvais positionnement, butées de fin de course, dommages au rail |
| Roues de guidage | Usure, bruit inhabituel | 12–18 mois | Dérive, vibration, erreurs de positionnement |
| Joints / boulons de rail | Désalignement, desserrage | Contrôle ponctuel mensuel | Vie des roues raccourcie, secousses, défauts |
| Batterie au lithium | Autonomie, capacité | Prévoir le remplacement vers l'année 3 | Tombe en panne au milieu de l'allée, bloque l'allée |
| Antenne / connecteurs de communication | Fixation, oxydation | Contrôle trimestriel | Tâches perdues, le système de contrôle ne trouve pas la navette |
Fenêtres de service : comment les planifier sans arrêter la production
La fenêtre de service, c'est là que la maintenance des navettes à quatre directions devient vraiment difficile. L'équipement doit s'arrêter, mais le fret ne peut pas. Si vous vous trompez de fenêtre, la maintenance est faite, la production souffre quand même, et vous n'avez rien gagné. Voici la partie contre-intuitive : une fenêtre n'est pas meilleure parce qu'elle est plus longue. Elle est meilleure quand elle s'aligne sur les creux de la courbe des tâches de l'allée — tirez quatre semaines de volume de tâches du système de contrôle, trouvez la demi-journée la plus calme de la semaine et les deux ou trois heures les plus calmes de la journée, et là où ces deux points bas se chevauchent se trouve la vraie fenêtre. La nuit semble calme, mais c'est souvent le pic pour le réapprovisionnement et le cross-docking.
Imaginez ceci, à titre de scénario illustratif : une installation avec 12 navettes à quatre directions et 6 allées mesure ses fenêtres avant la haute saison et découvre que le volume de tâches entre 2 et 4 heures du matin ne représente que 30% du pic. L'équipe de maintenance place l'égalisation des batteries et les contrôles des roues dans cette fenêtre, en arrêtant une seule allée à la fois pendant que les cinq autres tournent un peu plus fort pour compenser. Le volume n'est pas affecté. Arrêtez trois allées à la fois pour un « service complet » et le pic du matin vous le fera payer.
Ensuite, il y a l'arbitrage des pièces de rechange : en garder trop peu et l'attente des pièces dure plus longtemps que la réparation ; en garder trop et le capital reste sur une étagère pendant que le chef pose des questions. Notre ligne de démarcation, c'est le coût d'arrêt — ce que coûte une roue motrice, combien de jours la pièce met à arriver, et ce que coûtent ces jours d'allées dégradées. Gardez beaucoup de pièces courantes, peu de pièces spécialisées, et mettez les articles majeurs coûteux en consignation chez le fournisseur au lieu de les stocker vous-même.
Et une pique contre un faux besoin : certains fournisseurs vendent une « plateforme de maintenance prédictive » avec des capteurs qui prétendent prédire une défaillance de roue un mois à l'avance. Ça a l'air génial. En pratique ? À quel point une roue est usée — un pied à coulisse vous le dit en dix secondes. De combien l'autonomie de la batterie a baissé — le système de contrôle a déjà les données. Avant de dépenser beaucoup d'argent dans une plateforme, faites correctement l'inspection manuelle hebdomadaire. Un entrepôt qui n'a pas réussi à faire respecter sa liste de contrôle d'inspection transformera seulement « des données que personne ne regarde » en « un tableau de bord que personne ne regarde ». Regardez un chiffre : trois mois après la mise en service de la plateforme, le temps d'arrêt pour panne a-t-il baissé ? Sinon, c'est un faux besoin.
Coûts d'arrêt : faites d'abord le calcul, puis parlez du budget de maintenance
Enfin, l'argent. Si le coût d'arrêt n'est pas calculé, le budget de maintenance n'est jamais approuvé, et quand il l'est, il paraît toujours cher.
Le calcul comporte trois parties, toutes illustratives — remplacez-les par les chiffres réels de votre propre entrepôt avant de les utiliser. La première est la perte directe : les palettes non déplacées par heure, multipliées par la marge ou la pénalité de retard par palette. La deuxième est la perte en cascade : la zone de préparation qui attend le stock, les expéditions qui manquent le cut-off, et les heures supplémentaires de main-d'œuvre. La troisième est la perte cachée : les plaintes des clients et les commandes réacheminées vers un autre entrepôt — la plus difficile à calculer et la plus facile à ignorer.
Un scénario illustratif : une installation avec 6 allées, une allée qui déplace 40 palettes par heure. Une heure d'arrêt signifie 40 palettes non déplacées. À un coût combiné de 15 par palette retardée (chiffre illustratif, couvrant les heures supplémentaires et le réacheminement), la perte directe plus la perte en cascade est d'environ 600. Ajoutez quatre préparateurs qui attendent une heure à 25 de l'heure chacun, soit 100 de plus. Une allée arrêtée pendant une heure coûte environ 700 sur le papier — avant de compter ce que pense le client. Maintenant, refaites le même calcul pour un service planifié : deux heures, planifiées dans une fenêtre, les autres allées couvrant — les palettes réellement perdues peuvent être moins de la moitié du chiffre non planifié. C'est la différence entre un arrêt planifié et une panne : l'un est contrôlé, l'autre non.
Alors, calculez le budget à rebours : une année d'arrêts pour panne, et ce qu'il faut pour les réduire de moitié. Si l'investissement est inférieur à la perte qu'il évite, dépensez-le. Et le chiffre pour finir : les heures perdues à cause des pannes l'année dernière, multipliées par le coût par heure — c'est le plafond du budget de maintenance de cette année. En dessous du devis, vous êtes en bonne forme. Bien au-dessus, l'argent est en retard.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.