Votre trieur passe quarante minutes de chaque heure au ralenti — et c'est au trieur que vous en voulez ?
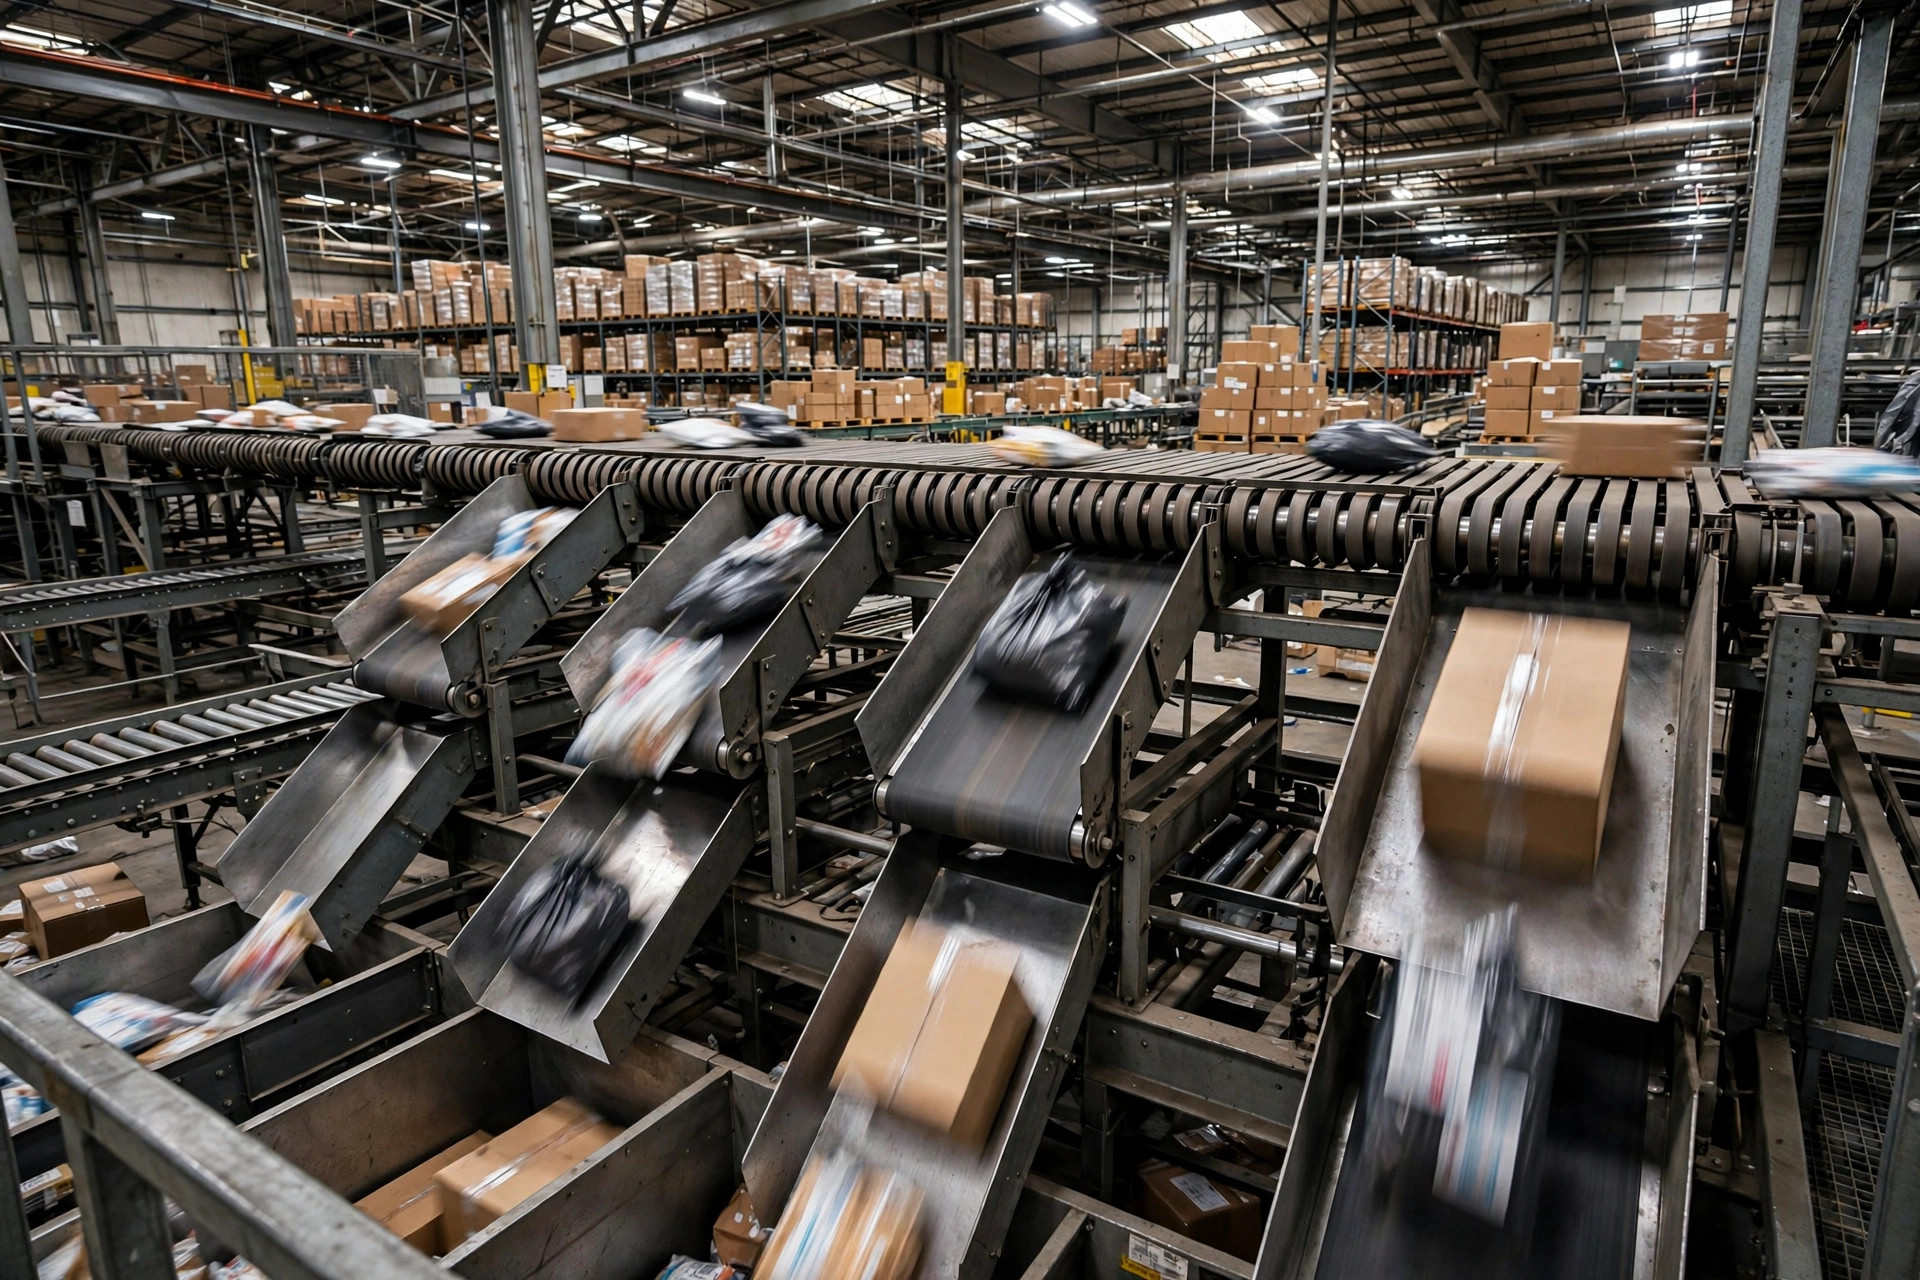
Automne 2023. Je visite un entrepôt de retours de e-commerce transfrontalier à Riverside, en Californie — 180,000 pieds carrés, une boucle cross-belt flambant neuve d'une capacité nominale de 12,000 colis par heure. Premiers mots du responsable des opérations : « Mi, on vient de jeter notre argent par la fenêtre ? Le mieux qu'on ait fait, c'est 7,000 par heure. Un tiers des chariots tourne à vide la plupart du temps. »
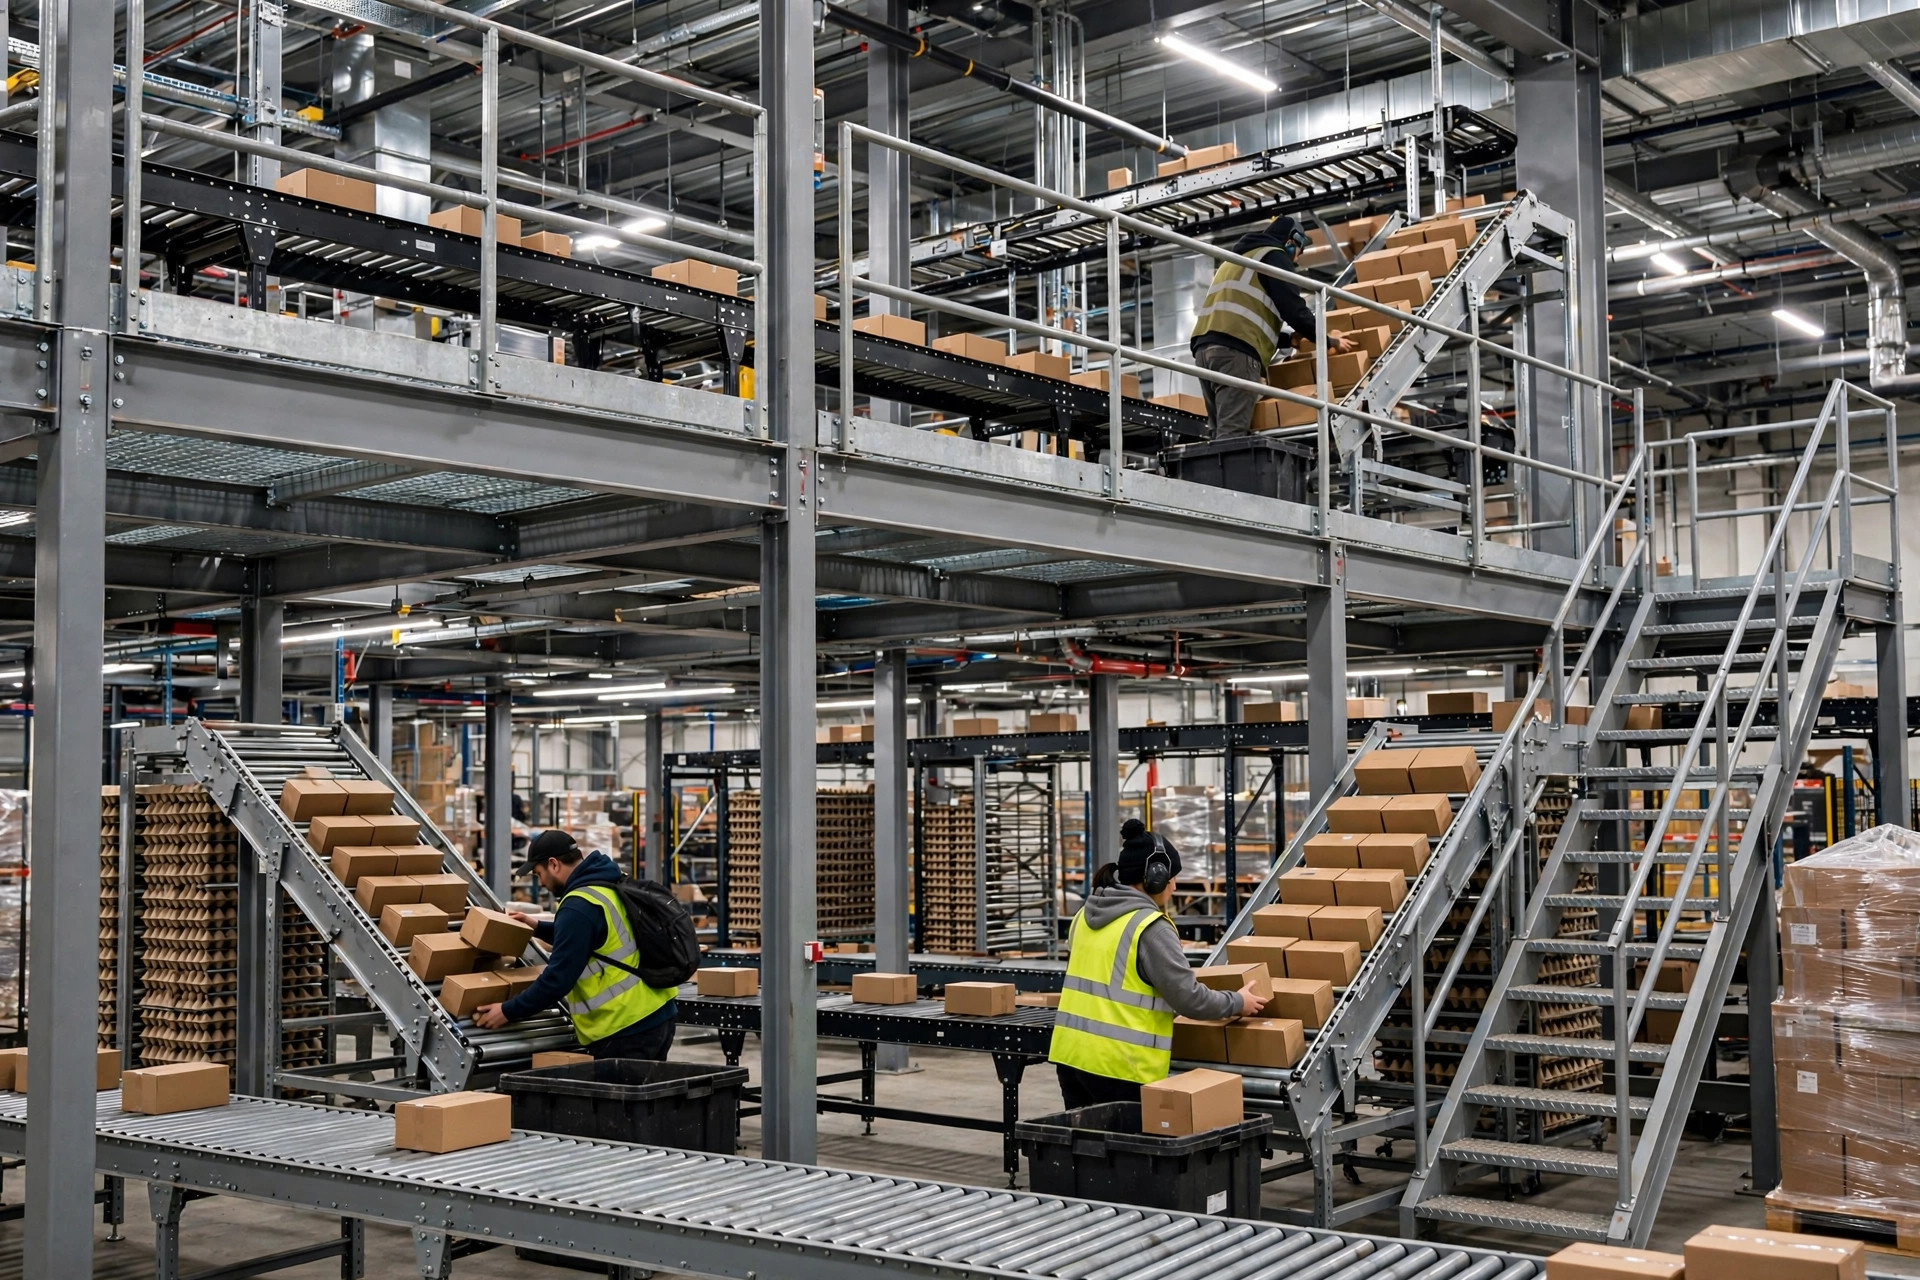
Je lui ai demandé de ne pas conclure trop vite et je l'ai emmené dans la zone d'induction. Quatre postes d'induction, trois seulement avec du personnel. Là où il y en avait, le rythme était totalement irrégulier — quand la marchandise s'accumulait, un opérateur balançait deux ou trois cartons d'un coup sur la bande ; quand la pile s'amenuisait, il restait planté à regarder son téléphone. Ils avaient bien une bande doseuse — mais ses paramètres avaient été réglés par l'intégrateur le jour de la mise en service, et personne n'y avait retouché depuis.
La conclusion s'écrivait toute seule : le problème n'était pas le trieur. Il mourait de faim.
La sous-alimentation et les erreurs de tri naissent à l'induction
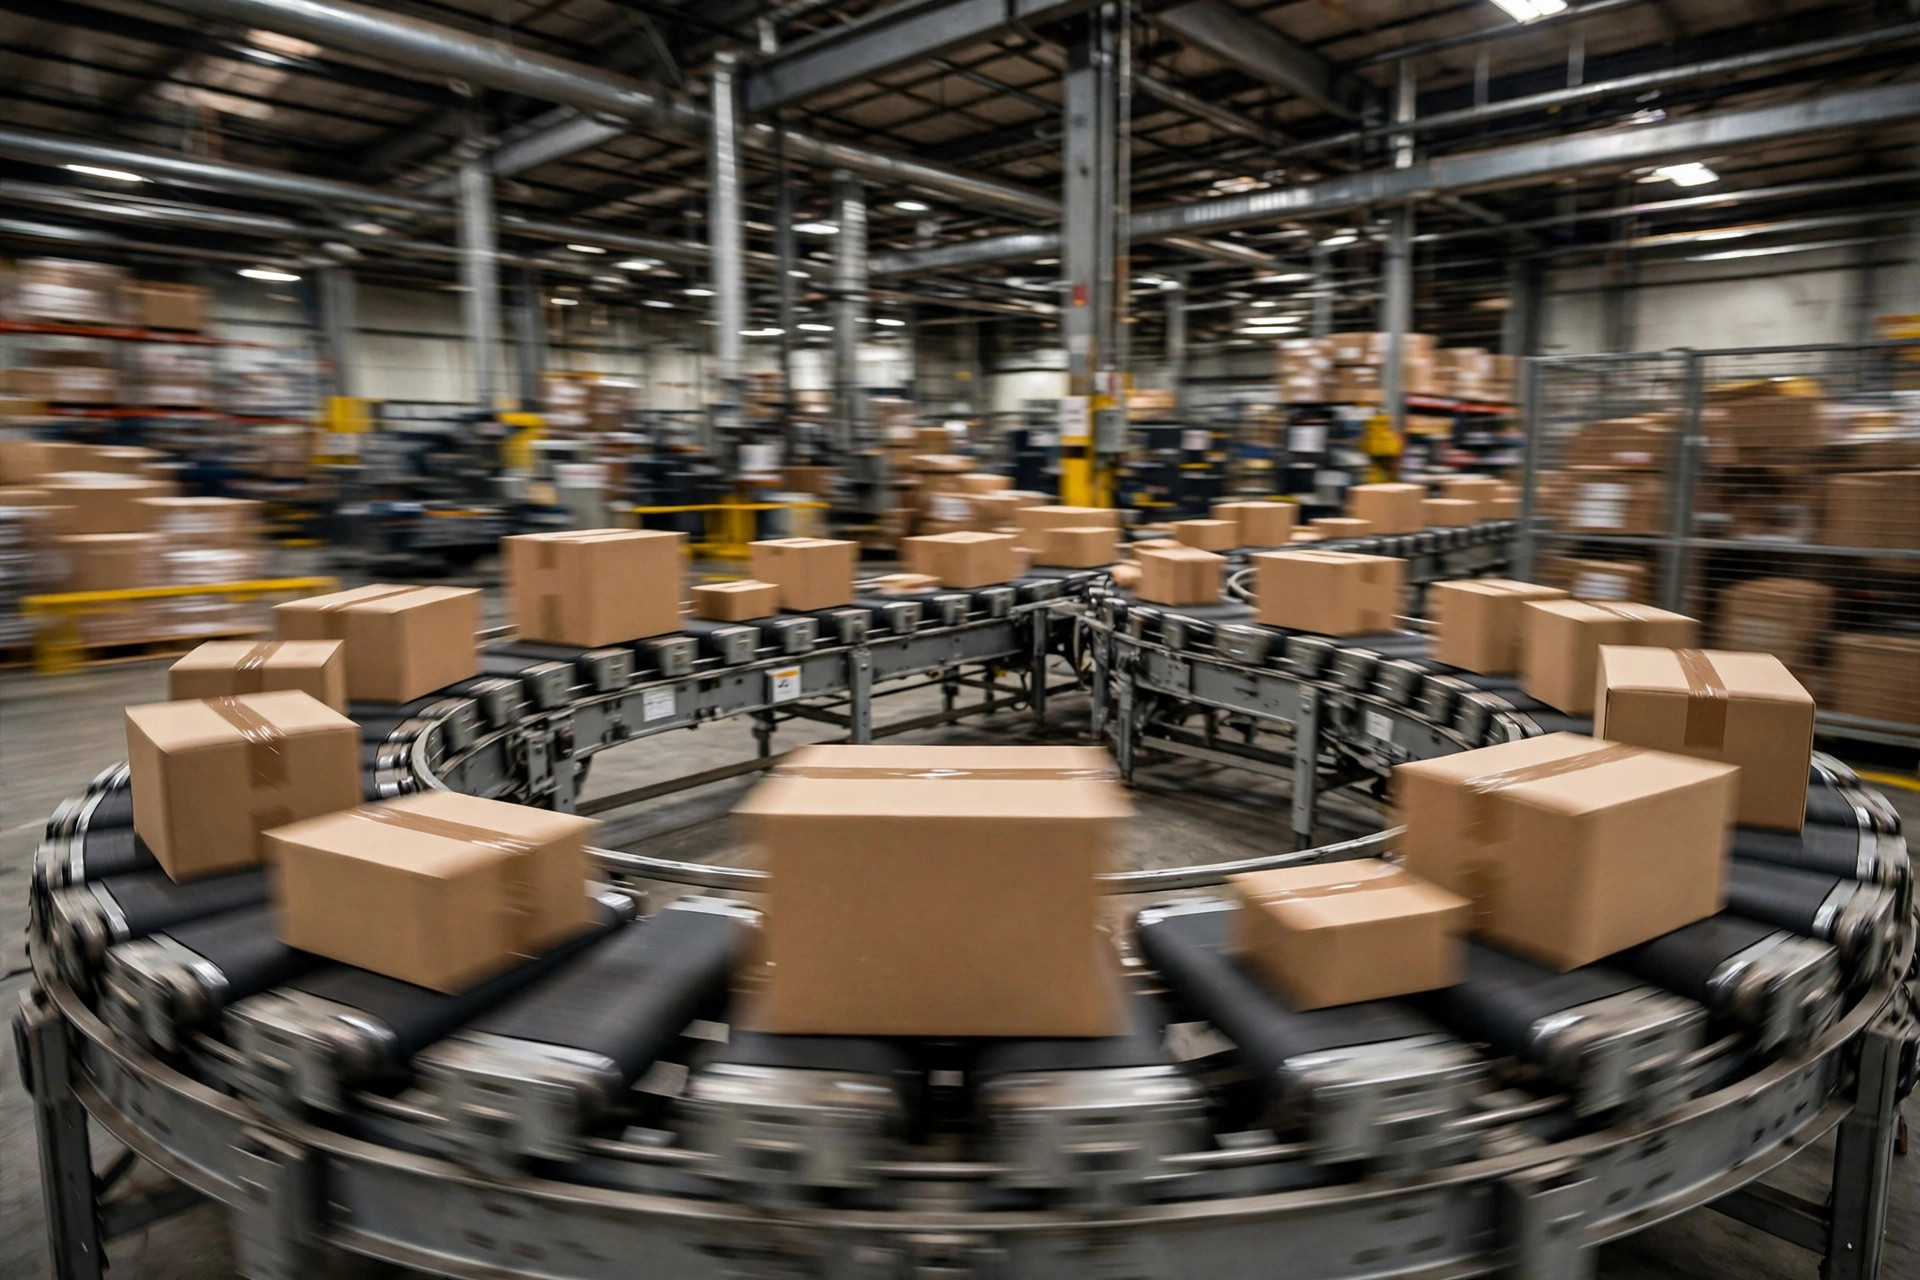
Voici le fait de base que tout le monde oublie : une boucle cross-belt tourne à plein régime, qu'il y ait ou non un colis sur le chariot. Elle ne vous attend pas. Les vitesses de ligne principale typiques vont de 1.5 à 2.5 mètres par seconde, et dès que l'induction prend du retard, les chariots vides continuent de circuler — c'est la sous-alimentation, et c'est de la capacité purement gaspillée.
L'induction manuelle est irrégulière par nature. Les gens ne sont pas des machines. Ils ralentissent quand ils sont fatigués, encore plus quand ils bavardent, et quand la vague de marchandises passe, le poste s'assèche. D'après mon expérience, un poste d'induction manuelle traite en moyenne six à sept cents colis par heure, avec de fortes variations. Quatre postes, ça semble largement suffisant — jusqu'à ce qu'on se rappelle que la boucle attend de « manger » 12,000 colis par heure. Maintenir 7,000 de façon stable signifiait déjà que cette équipe travaillait dur. D'où ma règle d'expérience : quand un trieur sous-performe, le goulet est sur le trieur neuf fois sur dix — non, attendez, il est à l'induction. Le trieur n'est presque jamais le problème.
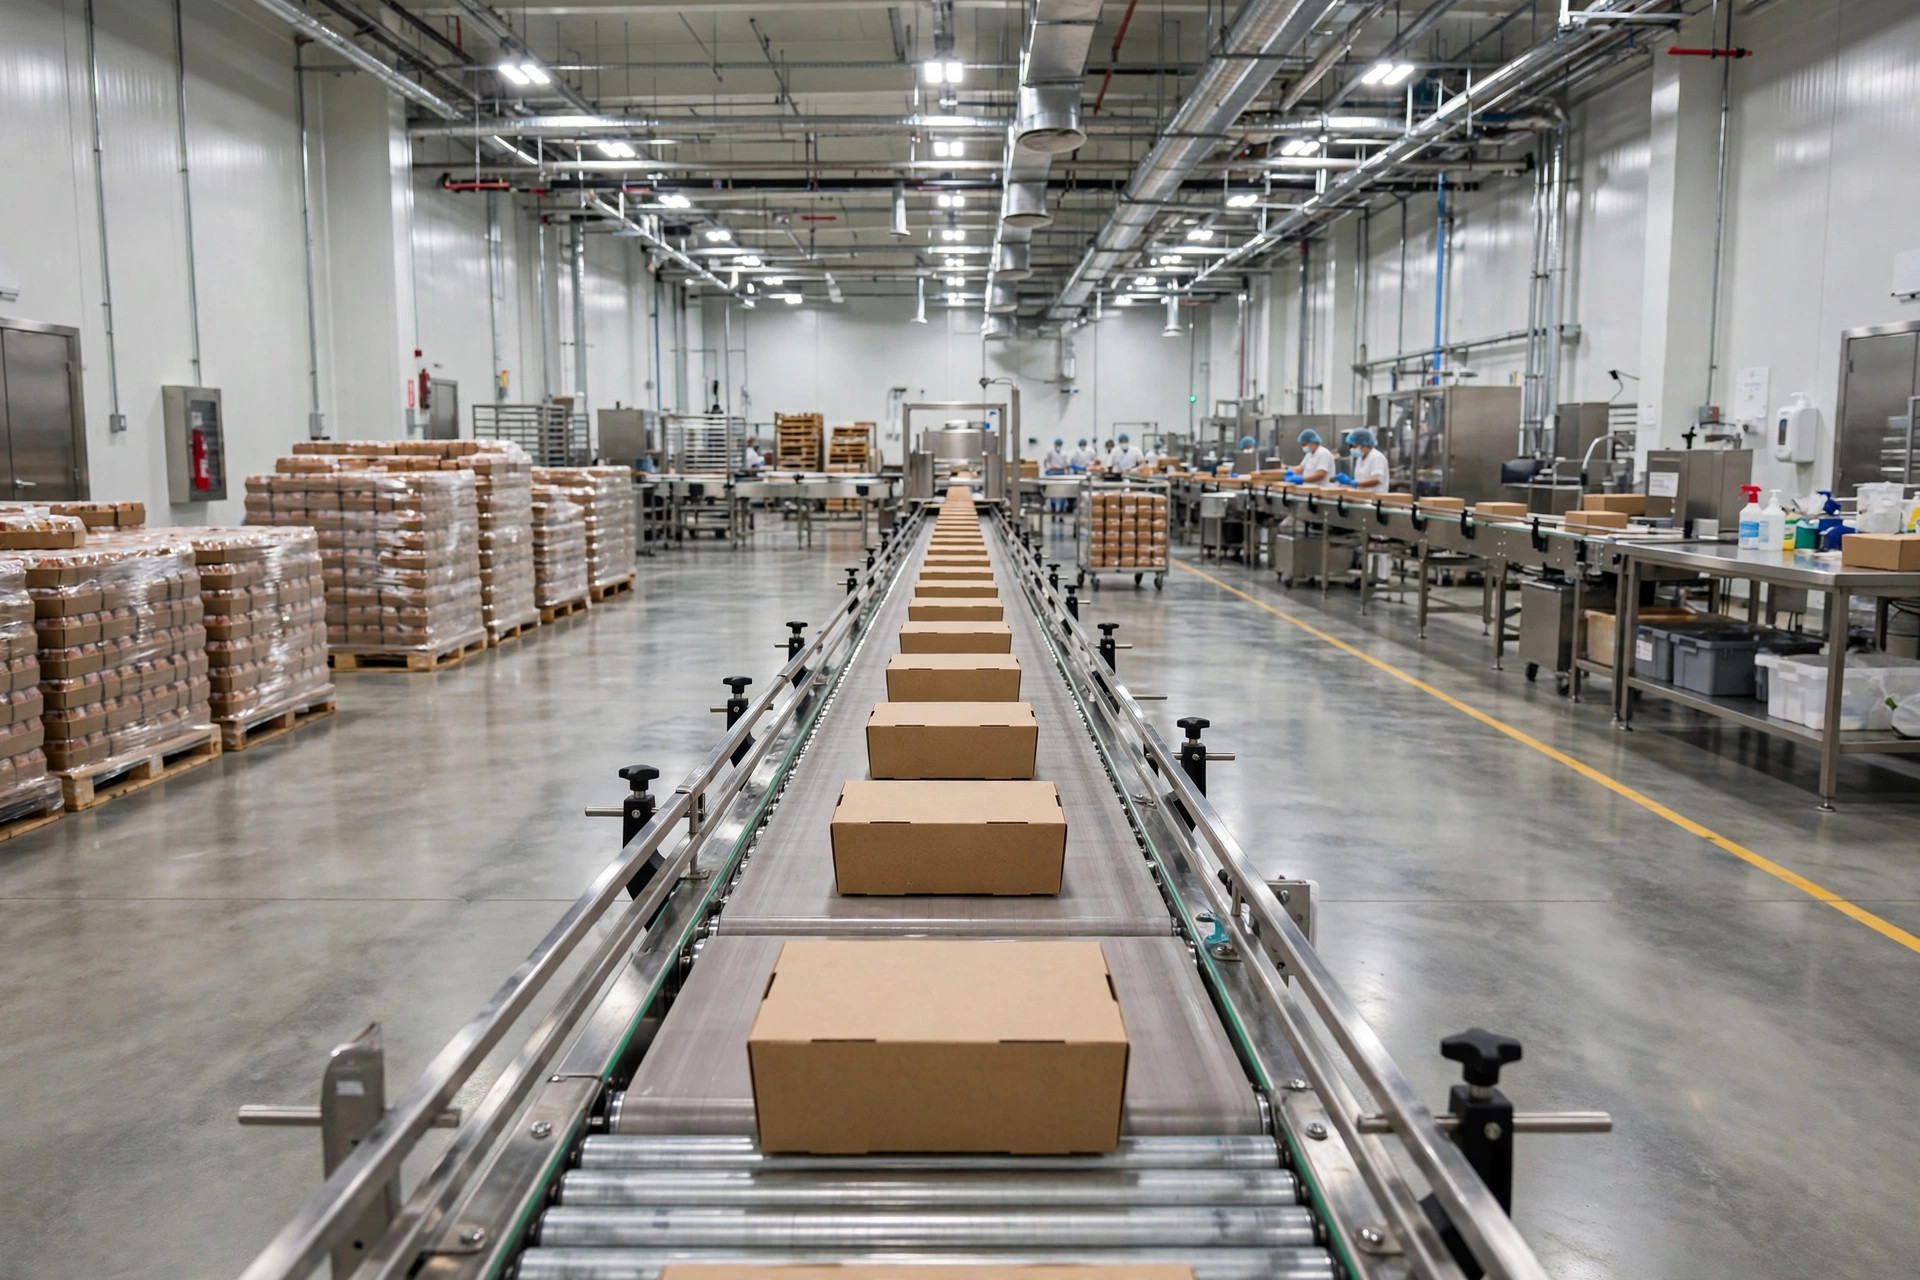
Le contrôle d'espacement est l'autre tueur silencieux. Une fois les colis sur la boucle, il leur faut un pas constant — la distance entre deux articles consécutifs. Trop serrés, et le scanner lit deux cartons comme un seul, ou le second colis arrive à la goulotte avant que le premier l'ait dégagée et ils se percutent. Trop espacés, et vous jetez de la capacité de ligne principale par la fenêtre. Le bon pas, c'est la longueur de votre colis le plus long plus une marge de sécurité, convertie en intervalle de libération sur le contrôleur de la bande doseuse. Dans beaucoup d'entrepôts, ce paramètre n'a pas été touché depuis le jour de la mise en service — le mix produits a changé, les dimensions des colis ont changé, et le réglage dort toujours dans le PLC. Évidemment, ça tourne mal.
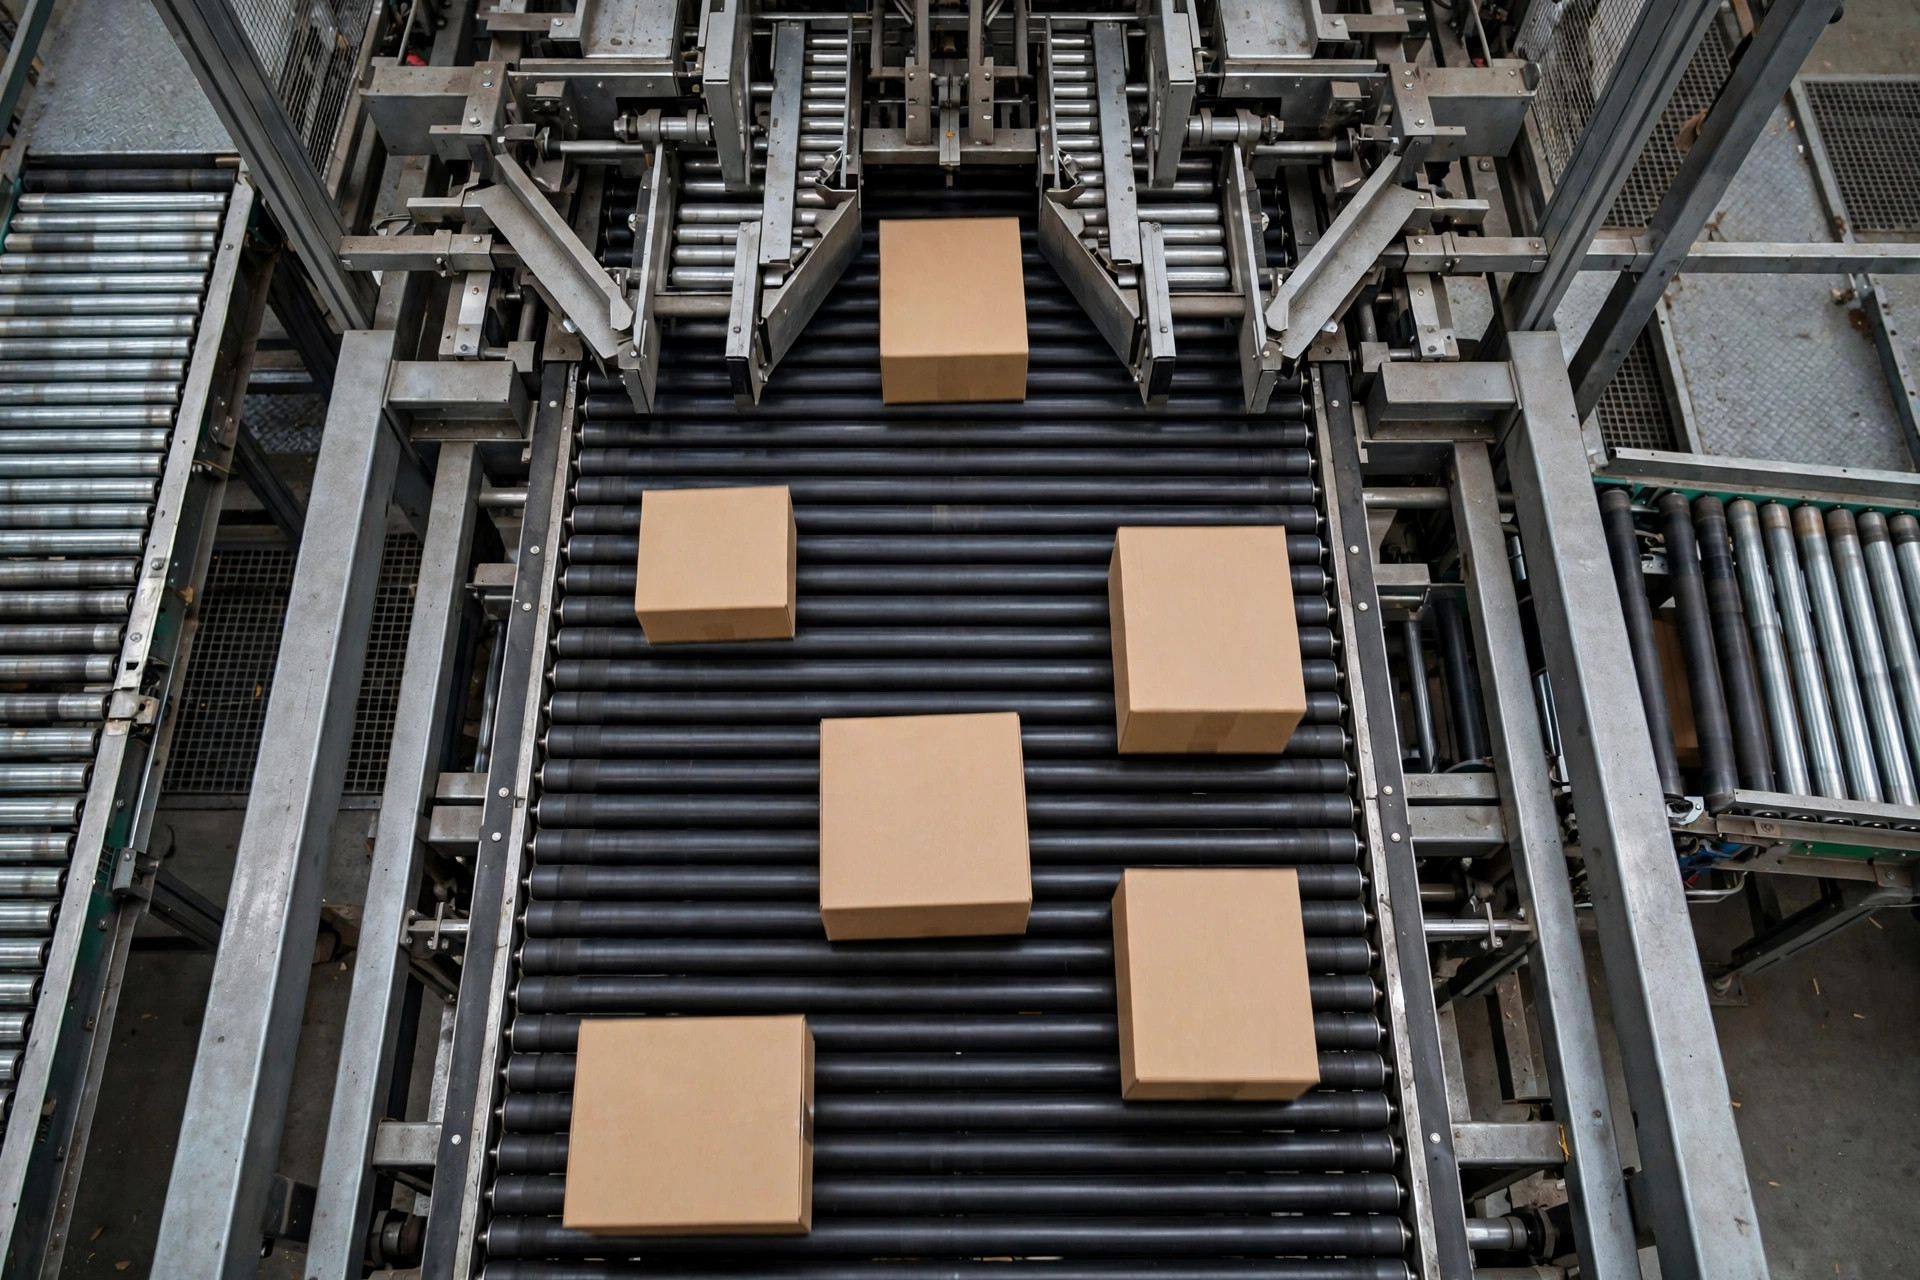
La première chose que j'ai fait faire à cet entrepôt de Riverside, c'est de recalculer le pas à partir de leurs flux réels : prendre les 5 % les plus longs des colis expédiés le mois dernier, mesurer la longueur moyenne, ajouter 30 centimètres de marge, et le convertir en intervalle de libération de la bande doseuse. Ce seul changement a réduit spectaculairement les plaintes d'erreurs de tri en une semaine. Les 30 centimètres ne sont pas une norme — c'est un point de départ. L'idée, c'est que le pas doit suivre vos flux, pas les réglages d'usine de votre intégrateur.
Un détail que presque tout le monde rate : la logique de libération de la bande doseuse dépend de cellules photoélectriques, et les cellules photoélectriques détestent la poussière. Dans cet entrepôt de Riverside, l'induction était juste à côté des portes de quai — la poussière s'accumulait, les capteurs donnaient des faux signaux, et la bande doseuse libérait quand elle n'aurait pas dû et retenait quand elle aurait dû libérer. Aucun réglage de pas ne survit à ça. Ils ont fini par instaurer un rituel du lundi matin : le chef d'équipe souffle chaque cellule photoélectrique de l'induction au pistolet à air, dix minutes, terminé. Les déclenchements intempestifs ont chuté immédiatement. L'automatisation, c'est soixante-dix pour cent de réglages fins et trente pour cent de nettoyage.
Combien de postes d'induction — et l'induction automatique vaut-elle le coup ?
Dimensionner l'induction pour la boucle, c'est de l'arithmétique simple : la boucle a besoin de N colis par heure, un poste manuel en produit M de façon fiable, donc il vous faut N divisé par M postes, plus un de réserve. Celui de réserve n'est pas du gaspillage — les gens prennent des pauses, tournent les équipes et dégagent les articles biscornus coincés. Sans redondance, toute la ligne s'arrête parce qu'une personne s'est absentée.
Faisons le calcul pour une boucle de 12,000 par heure : à 700 colis par poste manuel, il faudrait 17 postes. Impensable. Donc en pratique, il y a deux réponses.
La première : accepter que la boucle ne tournera jamais à plein régime. Beaucoup d'entrepôts n'avaient de toute façon jamais le volume de la capacité nominale. Six à huit postes manuels traitant 5,000 à 7,000 colis par heure, c'est bien. N'ajoutez pas de postes juste pour « remplir la boucle » — une fois le coût de la main-d'œuvre calculé, c'est vous qui perdez de l'argent.
La seconde : acheter de l'induction automatique. Une unité d'induction automatique traite de façon fiable 1,500 à 2,000 colis par heure, avec une cadence stable et un espacement constant — elle règle le dosage et le contrôle d'espacement d'un seul coup. Mais ce n'est pas donné : l'unité plus les travaux de génie civil et l'intégration du contrôle commencent à plusieurs centaines de milliers de dollars. Ma règle de décision tient en une ligne : si votre courbe de volumes plafonne toute l'année sur les limites de l'induction manuelle et que la haute saison rime avec intérimaires et heures supplémentaires, l'induction automatique se rentabilise toute seule. Si vos volumes oscillent fortement — basse saison au tiers de la haute — cette machine devient un ornement coûteux. La flexibilité humaine est quelque chose que la machine ne peut pas vous donner. Quatre postes en basse saison, six en haute, la main-d'œuvre qui suit la vague — c'est aussi pour ça que je préfère l'induction manuelle : la flexibilité elle-même a une vraie valeur.
L'entrepôt de Riverside n'a pas acheté d'induction automatique. Ils sont passés de quatre à six postes, ont réajusté le pas et ont tenu 9,000 colis par heure pendant toute la haute saison. Peu d'argent, gros résultat.
Check-list de configuration de l'induction
Imprimez-la et affichez-la au mur à l'induction :
- Capacité nominale vs volume réel : si vous êtes chroniquement sous les 70 % de la capacité nominale, n'ajoutez pas d'équipement
- Réglage du pas : recalculer à partir des dimensions actuelles des colis, revoir chaque trimestre
- Cellules photoélectriques et capteurs de la bande doseuse : nettoyer chaque semaine — la poussière est la première cause de déclenchements intempestifs
- Redondance des postes : N+1, toujours garder un poste de réserve
- Cadence d'induction manuelle : contrôle ponctuel de 10 minutes toutes les heures, compter les pièces — intervenir si la variation dépasse 30 %
- Voie des articles bizarres : dédier un poste aux articles surdimensionnés, ultralégers et cylindriques — les garder hors de l'alimentation principale
- Alarme de sous-alimentation : si le taux de chariots vides dépasse 40 % pendant 10 minutes d'affilée, le système doit alerter quelqu'un — ne pas se fier à l'œil
Une chose à faire dès demain : allez à l'induction avec un chronomètre pendant une heure. Notez le comptage de pièces toutes les 10 minutes et tracez la courbe. Les pics et les creux vous diront exactement où vit la sous-alimentation — manque de personnel, arrivées irrégulières ou mauvais réglage de pas. Les données ne mentent pas. L'instinct, si.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.