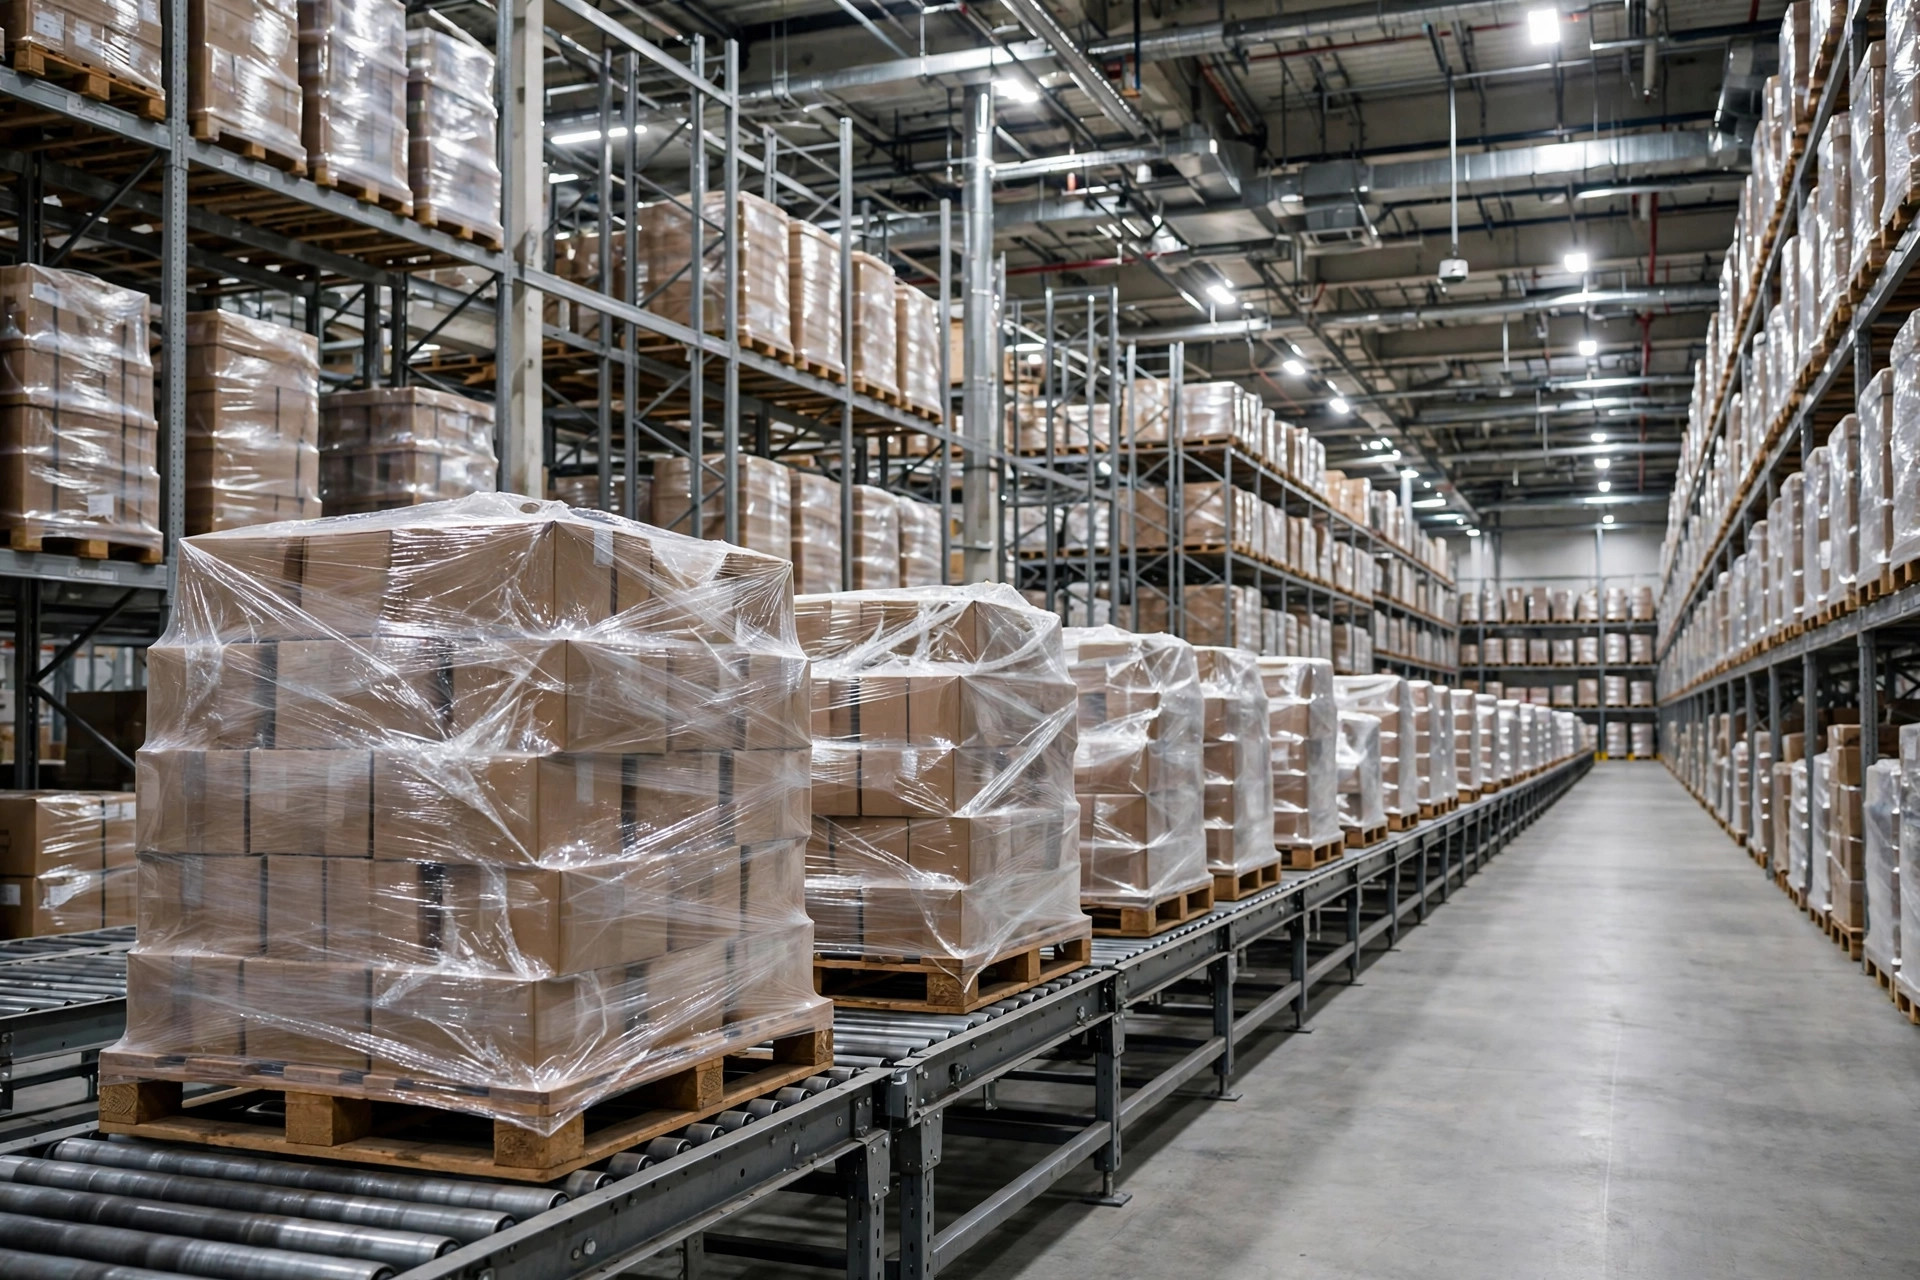
L'été dernier, un client de la distribution alimentaire m'a appelé et a démarré comme ça : « Da Liu, on déplace plus de 500 palettes par jour entre la réception et la zone de préparation du deuxième étage. Les caristes n'arrêtent pas de se plaindre des files d'attente, et on ne peut pas recruter pour la haute saison. Et si on mettait un convoyeur ? »
Je lui ai demandé trois chiffres : quelle est la distance d'un trajet ? Combien de shifts ? Cette route existera-t-elle encore dans trois ans ? Ses réponses : soixante-dix mètres à l'aller, deux shifts, et la route n'a pas bougé depuis trois ans. « D'accord », ai-je dit. « Celle-là vaut la peine de faire le calcul. »
Les convoyeurs ne gagnent pas en vitesse. Ils gagnent parce qu'ils ne s'arrêtent jamais.
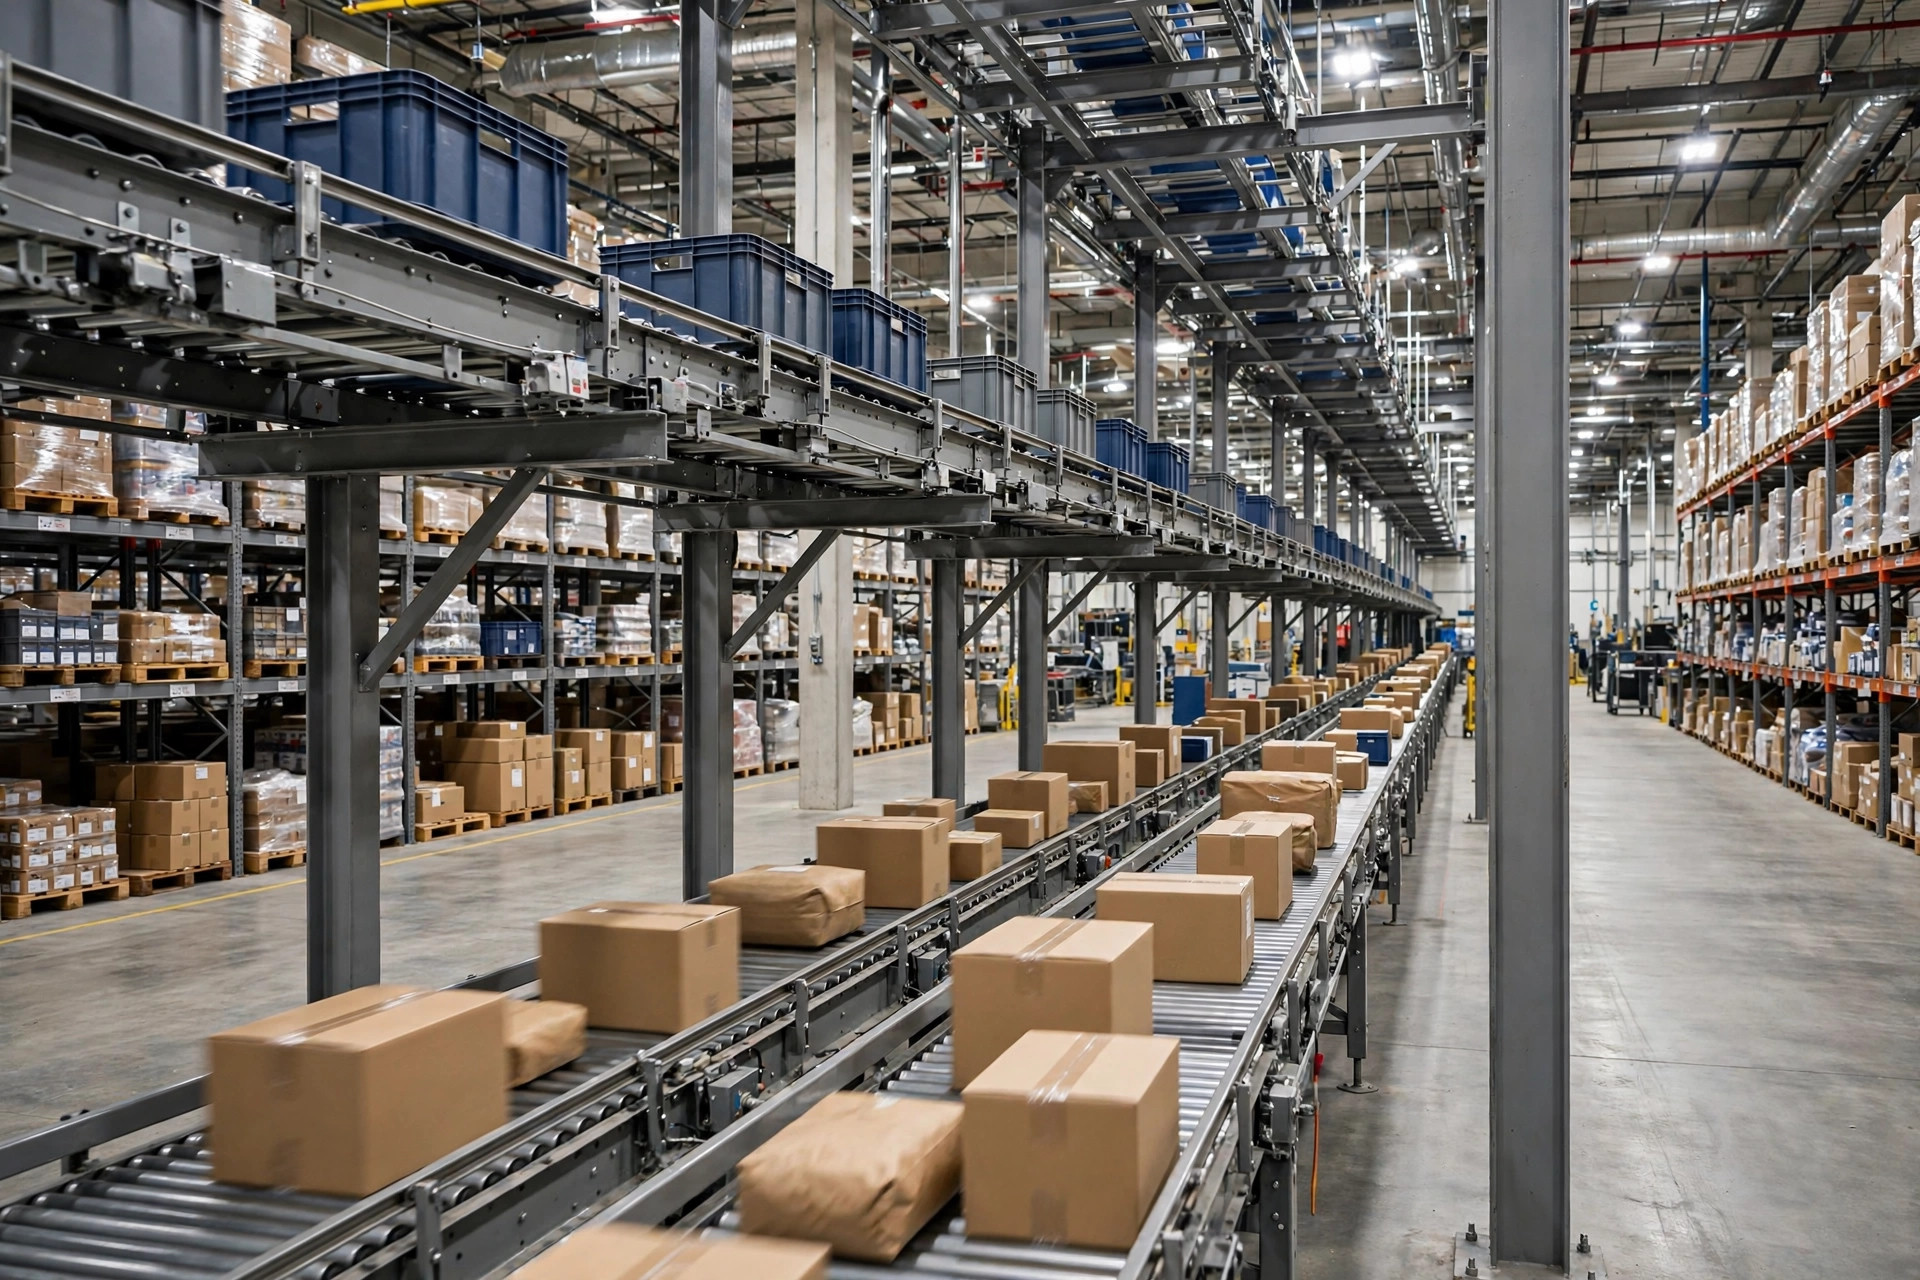
D'abord le principe. Les convoyeurs à palettes existent en version chaîne et rouleaux, et une ligne à palettes à chaîne tourne à environ 10 à 20 mètres par minute — plus lentement qu'une personne qui marche. Un chariot élévateur monte à 15 km/h à vide et laisse le convoyeur sur place même à pleine charge.
Mais voyez les choses ainsi : le chariot élévateur est un taxi, le convoyeur est un métro. Le taxi est plus rapide par trajet, mais on l'attend, le conducteur fait des pauses, et il y a de la circulation. Le métro avance lentement, mais un train arrive chaque minute, dix-huit heures par jour. Le convoyeur est ce métro : il gagne par le flux continu. Un aller-retour de chariot — prise, conduite, dépose, retour — dure environ 2 à 4 minutes selon la distance (règle empirique). Sur un convoyeur, les palettes avancent nez à queue à une cadence fixe. Pas d'arrêts maladie, pas d'embouteillages, personne n'attend personne.
On peut y voir de la manutention par lots face à de la manutention en continu. À faible volume, le lot gagne en flexibilité. Passé un certain volume, l'économie unitaire du flux continu commence à tout écraser.
La deuxième chose qui compte : la disponibilité. Une ligne bien conçue devrait dépasser 95 % de disponibilité système, et les bonnes atteignent 98 % (expérience terrain, pas un chiffre de catalogue). Ça semble bas ? Un parc de chariots élévateurs ne fait pas mieux — sur cinq engins, un est généralement à l'atelier ou en maintenance programmée. La différence, c'est qu'un convoyeur est tout ou rien : soit toute la ligne tourne, soit rien ne tourne. Gardez cette phrase en tête quand on parlera maintenance.
La ligne de rentabilité : trois calculs
Calcul un : le calcul de la cadence. La formule est simple :
Chariots nécessaires ≈ palettes par heure × temps de cycle (minutes) ÷ 60, avec un facteur de marge de 1.2.
Reprenons les chiffres de mon client : 70 mètres à l'aller, environ 3 minutes par aller-retour, chargement et déchargement compris. Cinq cents palettes sur deux shifts (16 heures), soit environ 31 palettes à l'heure. 31 × 3 ÷ 60 ≈ 1.55, fois 1.2 ≈ 1.9. Il lui faut donc deux chariots dédiés à cette voie à temps plein, et un troisième à la haute saison. Pendant ce temps, un convoyeur à chaîne de 70 mètres à 12 mètres par minute garde une palette en transit pendant 6 minutes — mais avec 8 à 10 palettes sur la ligne en même temps, la capacité horaire avoisine 60 à 80 palettes. Ses 31 palettes à l'heure n'en utiliseraient même pas la moitié.
Calcul deux : le calcul de la main-d'oeuvre. C'est le gros morceau. L'engin est bon marché ; le conducteur ne l'est pas. Le coût annuel complet d'un cariste aux États-Unis n'est pas un petit chiffre (il varie beaucoup selon le marché — mettez votre salaire local), et deux shifts signifient deux effectifs. Le convoyeur ? L'investissement est vraiment effrayant — une ligne à palettes de 70 mètres, installée et mise en service, est de l'ordre de plusieurs centaines de milliers de dollars (ça varie énormément selon la complexité du projet). Mais il remplace un coût de main-d'oeuvre récurrent, plus l'électricité et la maintenance, avec une maintenance annuelle d'environ 5 à 8 % de l'investissement initial (estimation terrain). La version au dos de l'enveloppe : économies de main-d'oeuvre annuelles × 3 ans, comparées à l'investissement total du convoyeur. Ma règle empirique : route fixe, deux shifts ou plus, et plus de 300 palettes par shift-jour — c'est là que le calcul du convoyeur commence à devenir intéressant.
Calcul trois : le calcul de la flexibilité. La plupart des gens le sautent, mais il décide de la vie ou de la mort. Une fois le convoyeur en place, la route est soudée. Le plan de l'entrepôt change, le mix de clients change, l'entreprise pivote — et votre métro à plusieurs centaines de milliers de dollars devient une sculpture très chère. Un chariot ? La réception aujourd'hui, les expéditions demain, les inventaires tournants le jour d'après. La ligne de rentabilité a donc besoin d'une contrainte stricte : cette route doit rester en place pendant les 3 à 5 prochaines années. S'il y a plus de 30 % de chances qu'elle bouge, ne construisez pas la ligne.
En réunissant les trois calculs, on obtient un tableau de décision :
| Scénario | Plutôt |
|---|---|
| Route fixe, 300+ palettes par shift-jour, deux shifts | Convoyeur — le calcul fonctionne |
| Route fixe, moins de 150 palettes par shift-jour | Chariot élévateur — ajouter un engin coûte un ordre de grandeur de moins |
| La route change souvent, plan en mouvement | Chariot élévateur — ne pensez même pas à un convoyeur |
| Volume de pointe 3× le volume normal | Chariots plus main-d'oeuvre temporaire — dimensionner un convoyeur pour la pointe est du pur gaspillage |
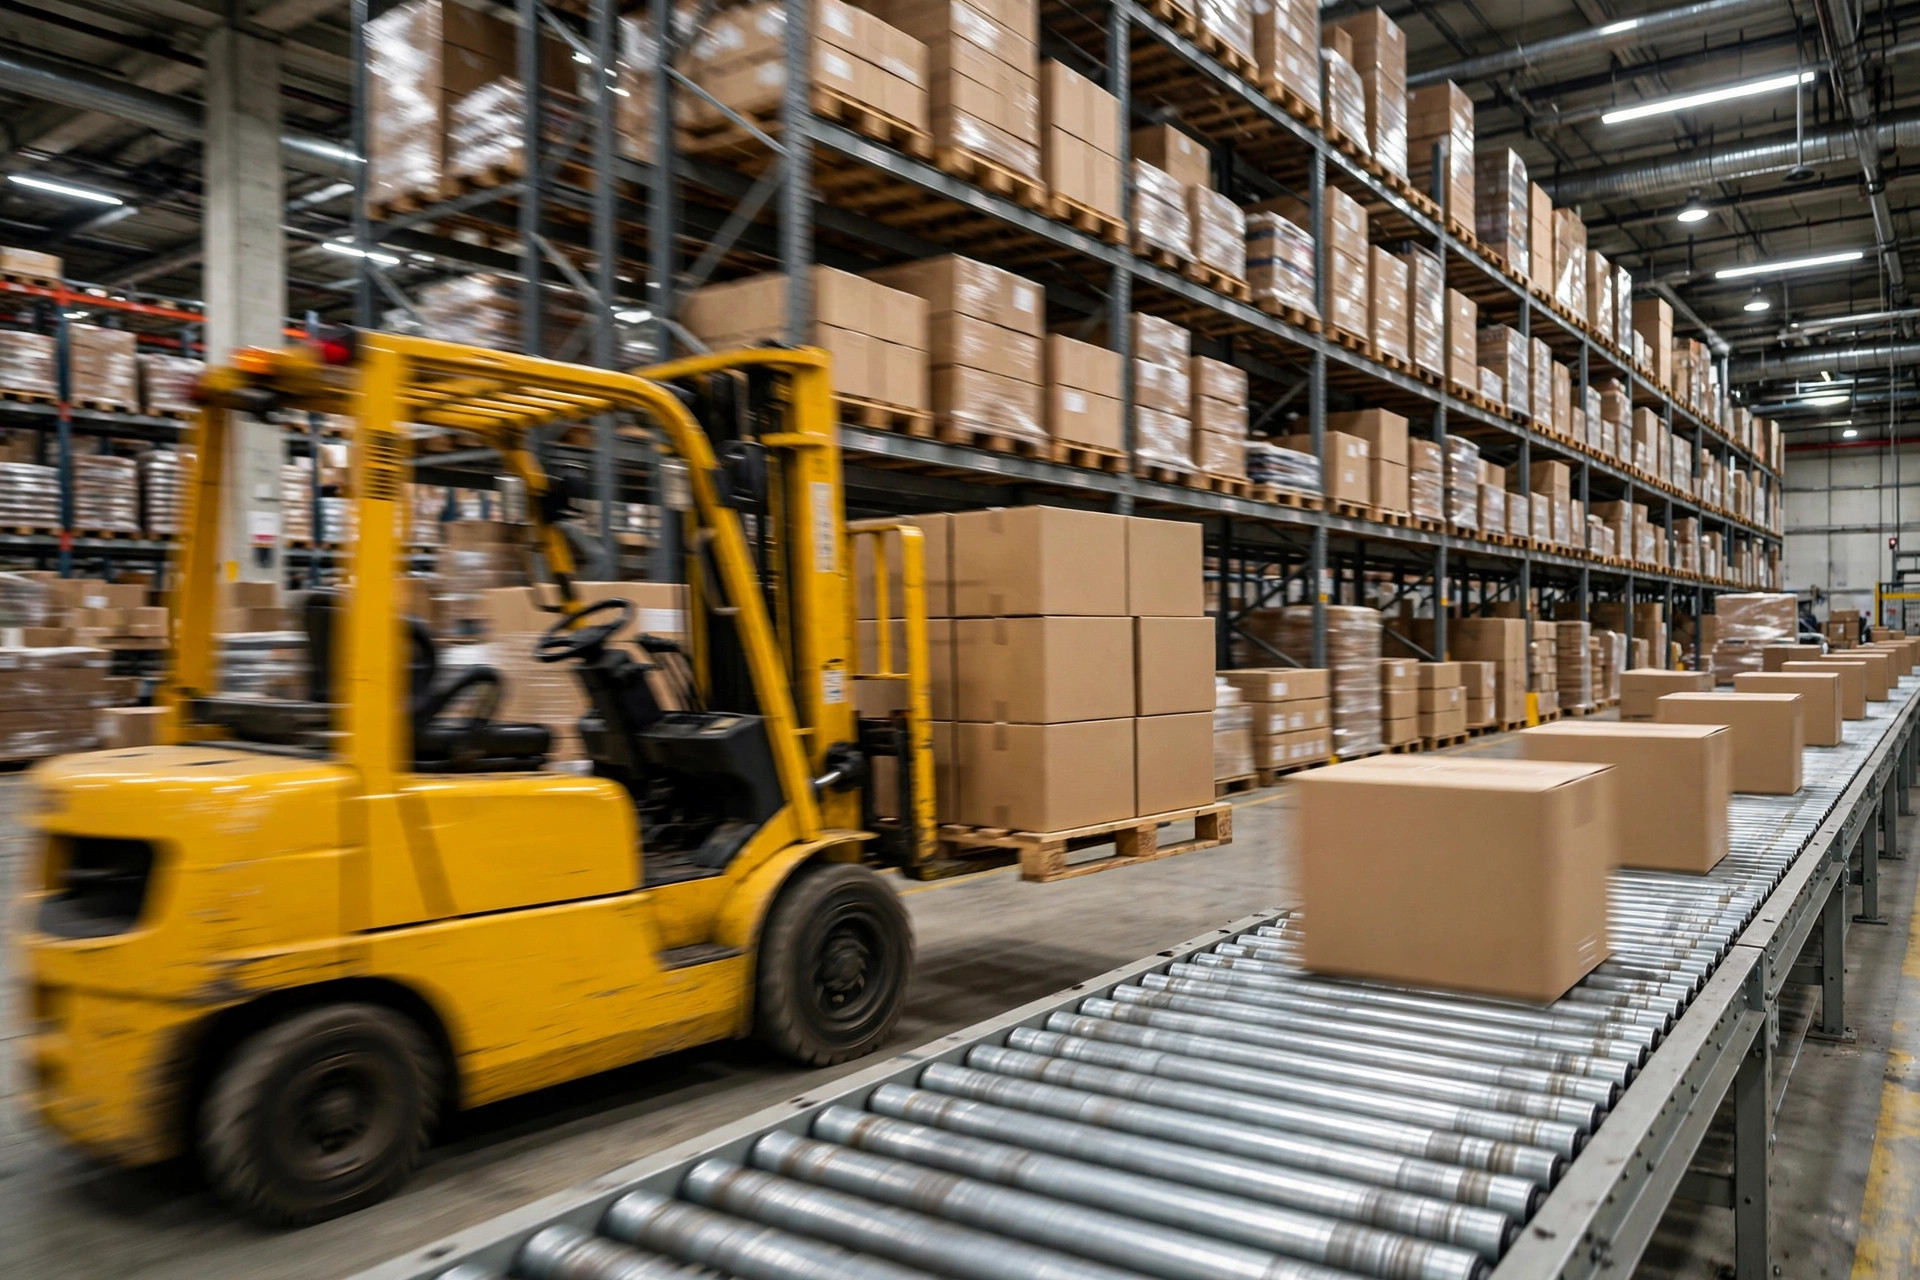
Maintenant, parlons des projets d'apparat, parce que j'en ai trop vu. Un petit 3PL qui déplace 150 palettes par jour voulait absolument un convoyeur parce que « ça impressionne quand les clients visitent le site ». Je lui ai dit franchement : à votre volume, un chariot faisant 150 allers-retours en un shift de 8 heures a de la capacité en réserve. Installer un convoyeur ici, c'est comme construire une autoroute pour un vélo — bien sûr, c'est impressionnant, et ça brûlera votre argent tout aussi vite. L'automatisation existe pour résoudre des problèmes, pas pour impressionner les visiteurs. En dessous du seuil de volume, un convoyeur est la décoration la plus chère que vous puissiez acheter.
Les pièges de maintenance que personne ne met dans le devis
Vous avez donc décidé de le construire. Félicitations — le vrai plaisir commence maintenant. Un convoyeur est un système en série : une section de chaîne bloquée, une cellule photoélectrique sale, et toute la ligne s'arrête. Un parc de chariots se dégrade en douceur ; un convoyeur non. La maintenance d'un convoyeur, ce n'est donc pas réparer — c'est prévenir.
Piège un : l'allongement de la chaîne. Faites tourner un convoyeur à chaîne six mois à un an et la chaîne s'allonge (c'est ce que font les chaînes). On règle le tendeur, et quand le tendeur n'a plus de course, on remplace la chaîne. Sautez le réglage et vous aurez des sauts de dents et des palettes coincées — un arrêt non planifié vous gâchera la semaine. L'inspection de la chaîne va sur la liste mensuelle de maintenance préventive.
Piège deux : les capteurs sales. La détection des palettes et l'anticollision fonctionnent avec des cellules photoélectriques, et la poussière de l'entrepôt les recouvre vite. Quand le taux de fausses alarmes grimpe, c'est presque toujours la poussière. Leçon apprise à la dure : le nettoyage des capteurs va sur la liste hebdomadaire. N'attendez pas une fausse alarme pour les essuyer. La moitié des plaintes « ce convoyeur est toujours en panne » que j'ai examinées se sont terminées avec un chiffon et de la poussière.
Piège trois : les moto-réducteurs. Sur les lignes lourdes à palettes (1,000 kg par palette, c'est la routine), le réducteur vit la vie d'un consommable. Changez l'huile en fonction des heures de fonctionnement, pas au feeling. Et la liste de pièces de rechange — réducteur, chaîne, capteurs, module de contrôle — gardez-en au moins un de chaque sur l'étagère. Si vous commandez après la panne, vous attendez un délai de 4 à 6 semaines avec la ligne à l'arrêt pendant 4 à 6 semaines. Pour les chiffres de MTBF, un bon intégrateur vous donnera des valeurs mesurées après la mise en service ; s'il ne le fait pas, planifiez avec des règles empiriques du secteur et prévoyez le pire.
Piège quatre : la logique de contrôle. Ce qui tue les convoyeurs n'est généralement pas le matériel — ce sont les bogues de logique. Des palettes qui se rentrent dedans, des blocages aux confluences, une palette surdimensionnée ou endommagée coincée dans un virage. Lors de la réception, faites un test « palette anormale » : envoyez délibérément des palettes de travers, trop hautes et cassées sur la ligne et regardez si le système les détecte et alarme. Beaucoup de projets passent la réception avec des palettes parfaites et se font piéger par une seule palette de travers dès la première semaine.
Voici la partie contre-intuitive : environ 70 % du coût réel d'un convoyeur se décide avant de l'acheter — dans la sélection, le plan et la conception de la logique de contrôle. Après la mise en service, le seul levier restant est la maintenance. Les chariots sont l'image miroir : bon marché à l'achat, avec le vrai coût qui arrive plus tard dans la main-d'oeuvre. Choisir un convoyeur, c'est racheter l'incertitude future d'avance et la convertir en qualité de conception aujourd'hui. Si la conception est ratée, tout ce qui suit est un piège.
Le seul chiffre
Ne vous laissez pas effrayer par un devis à six chiffres, et ne vous laissez pas non plus convaincre par le battage médiatique de « l'automatisation ». Regardez un seul chiffre : le volume quotidien de palettes sur cette route fixe.
Plus de 300 palettes par shift-jour, route stable depuis trois ans, deux shifts ou plus — le convoyeur se paie probablement. En dessous, ou si la route risque de bouger — chariots. Mettez l'argent là où est le travail.
Que l'argent soit bien dépensé se résume à ce seul chiffre : votre volume mérite-t-il le métro ?
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.