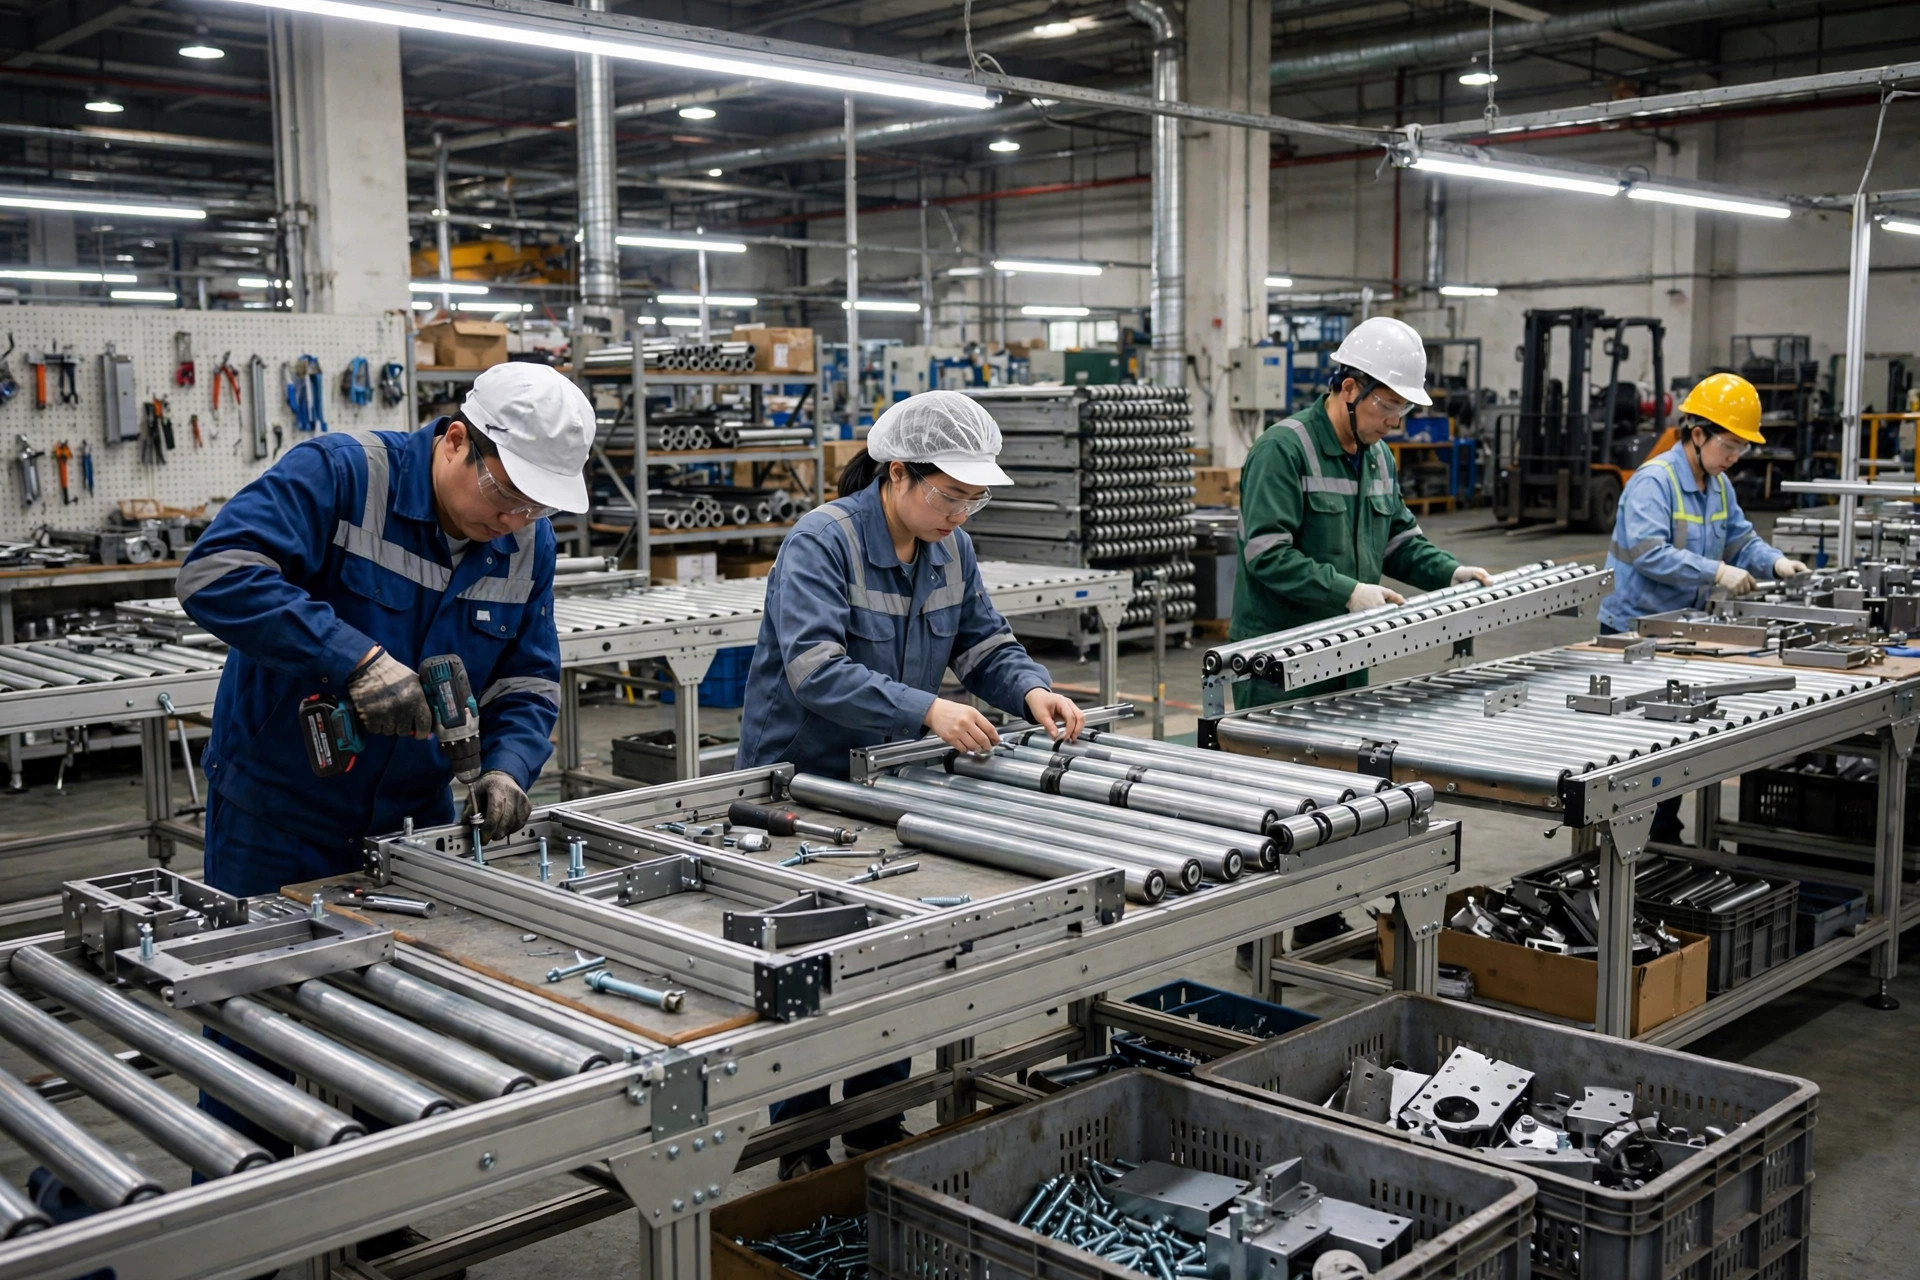
L'automne dernier, j'ai accompagné un client dans une usine de chariots élévateurs AGV à Dongguan. La présentation en salle de conférence était impeccable, trois unités de démonstration brillaient dans le showroom, et le directeur commercial jurait qu'ils expédiaient deux cents unités par mois. Mon client était prêt à parler prix sur-le-champ. J'ai demandé à voir d'abord l'atelier de production. Quarante minutes plus tard, notre lecture de ce fournisseur avait complètement changé.
Ignorez la visite guidée. Comptez plutôt les têtes.
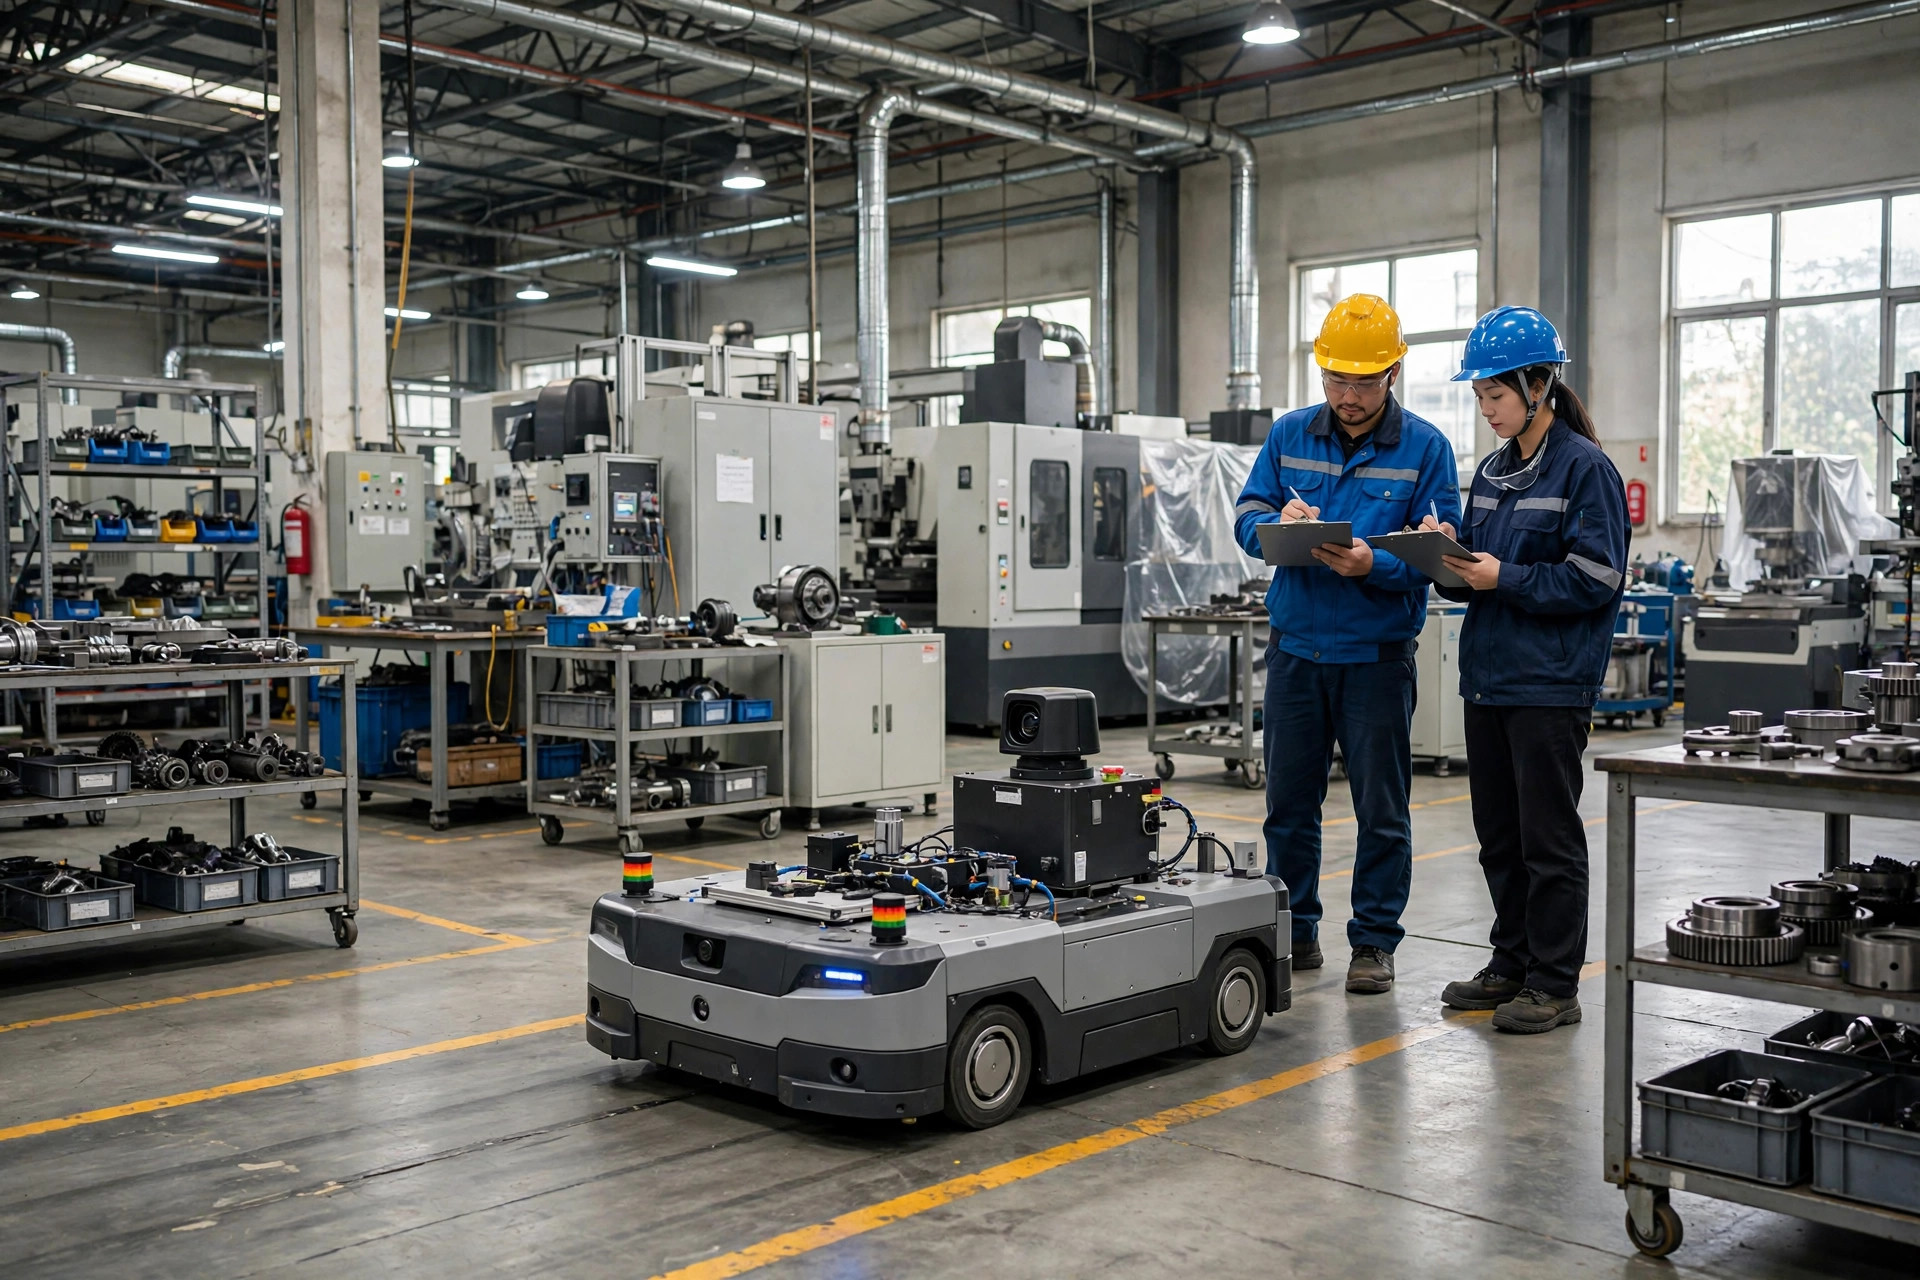
Les usines chinoises ont un rituel immuable pour les acheteurs en visite : salle de conférence, showroom, mur des distinctions, dîner. Tout dans ce rituel, c'est ce qu'ils veulent vous montrer. L'information réelle se trouve en dehors. Dès que j'entre dans une usine, je fais deux choses. D'abord, je compte les gens. Combien d'ouvriers sont réellement dans l'atelier par rapport à ceux qui sont assis dans les bureaux ? Un atelier qui prétend produire deux cents AGV par mois avec une douzaine de personnes sur la ligne d'assemblage échoue aux maths élémentaires — un AGV n'est pas une marchandise banale, et les heures de travail depuis la soudure du châssis jusqu'à la mise en service des commandes ne se compriment pas. Ensuite, je regarde l'encours de production. Trois unités brillantes dans le showroom ne prouvent rien ; les unités en cours d'assemblage, les châssis à moitié finis empilés dans la zone de préparation, les machines en caisse avec leurs étiquettes d'expédition dans la zone de dispatch — voilà le vrai carnet de commandes. À Dongguan, la zone de dispatch contenait deux machines et la zone de préparation était à moitié vide. La formule « carnet plein jusqu'en mars » est morte sur place.
J'ai maintenant un profil mental de l'usine Potemkine : le bureau est plus beau que l'atelier ; le showroom présente une gamme de produits plus large que ce qui est réellement en production ; chaque demande de voir un test non planifié reçoit un « l'ingénieur n'est pas là aujourd'hui » ; et les armoires électriques sont à regarder mais pas à toucher. Toute usine qui ne vous laisse pas ouvrir une armoire a quelque chose à cacher. Un vrai fabricant veut que vous regardiez de plus près.
Un coin que les acheteurs sautent presque toujours : l'entrepôt de matières premières et la zone de réception. Un coup d'œil à l'acier, aux profilés et aux câbles sur les rayonnages vous dit si l'usine gère vraiment ses sous-traitants — marques mélangées, lots chaotiques, aucune étiquette, aucun contrôle à la réception. La moitié de la qualité d'un système d'automatisation s'achète, elle ne se fabrique pas. S'ils montent un réducteur sans marque, la durée de vie de la machine est fixée par le composant le moins cher. Je demande toujours : combien de fournisseurs qualifiés avez-vous pour les pièces critiques, et les auditez-vous chaque année ? S'ils ne peuvent pas répondre, le risque pièces de rechange vous retombera dessus dans trois ans.
Quarante minutes dans l'atelier : cinq choses qui décident de vos trois prochaines années
Le temps est court, alors n'essayez pas de tout auditer. Concentrez-vous sur les cinq choses qui déterminent votre facture de maintenance des trois prochaines années.
D'abord, la soudure et l'assemblage mécanique. Sur un châssis d'AGV ou un montant de rayonnage, la qualité des soudures fait la différence entre une machine de dix ans et une machine de trois ans. Accroupissez-vous et regardez : les cordons sont-ils réguliers et continus, y a-t-il des caniveaux, de la porosité, des projections non nettoyées ? Les soudures ne mentent pas. Sur l'assemblage, vérifiez les boulons des assemblages critiques pour les marques de scellage de couple — cette ligne peinte en travers de l'écrou signifie que quelqu'un a pensé au desserrage et a intégré un recontrôle dans le processus.
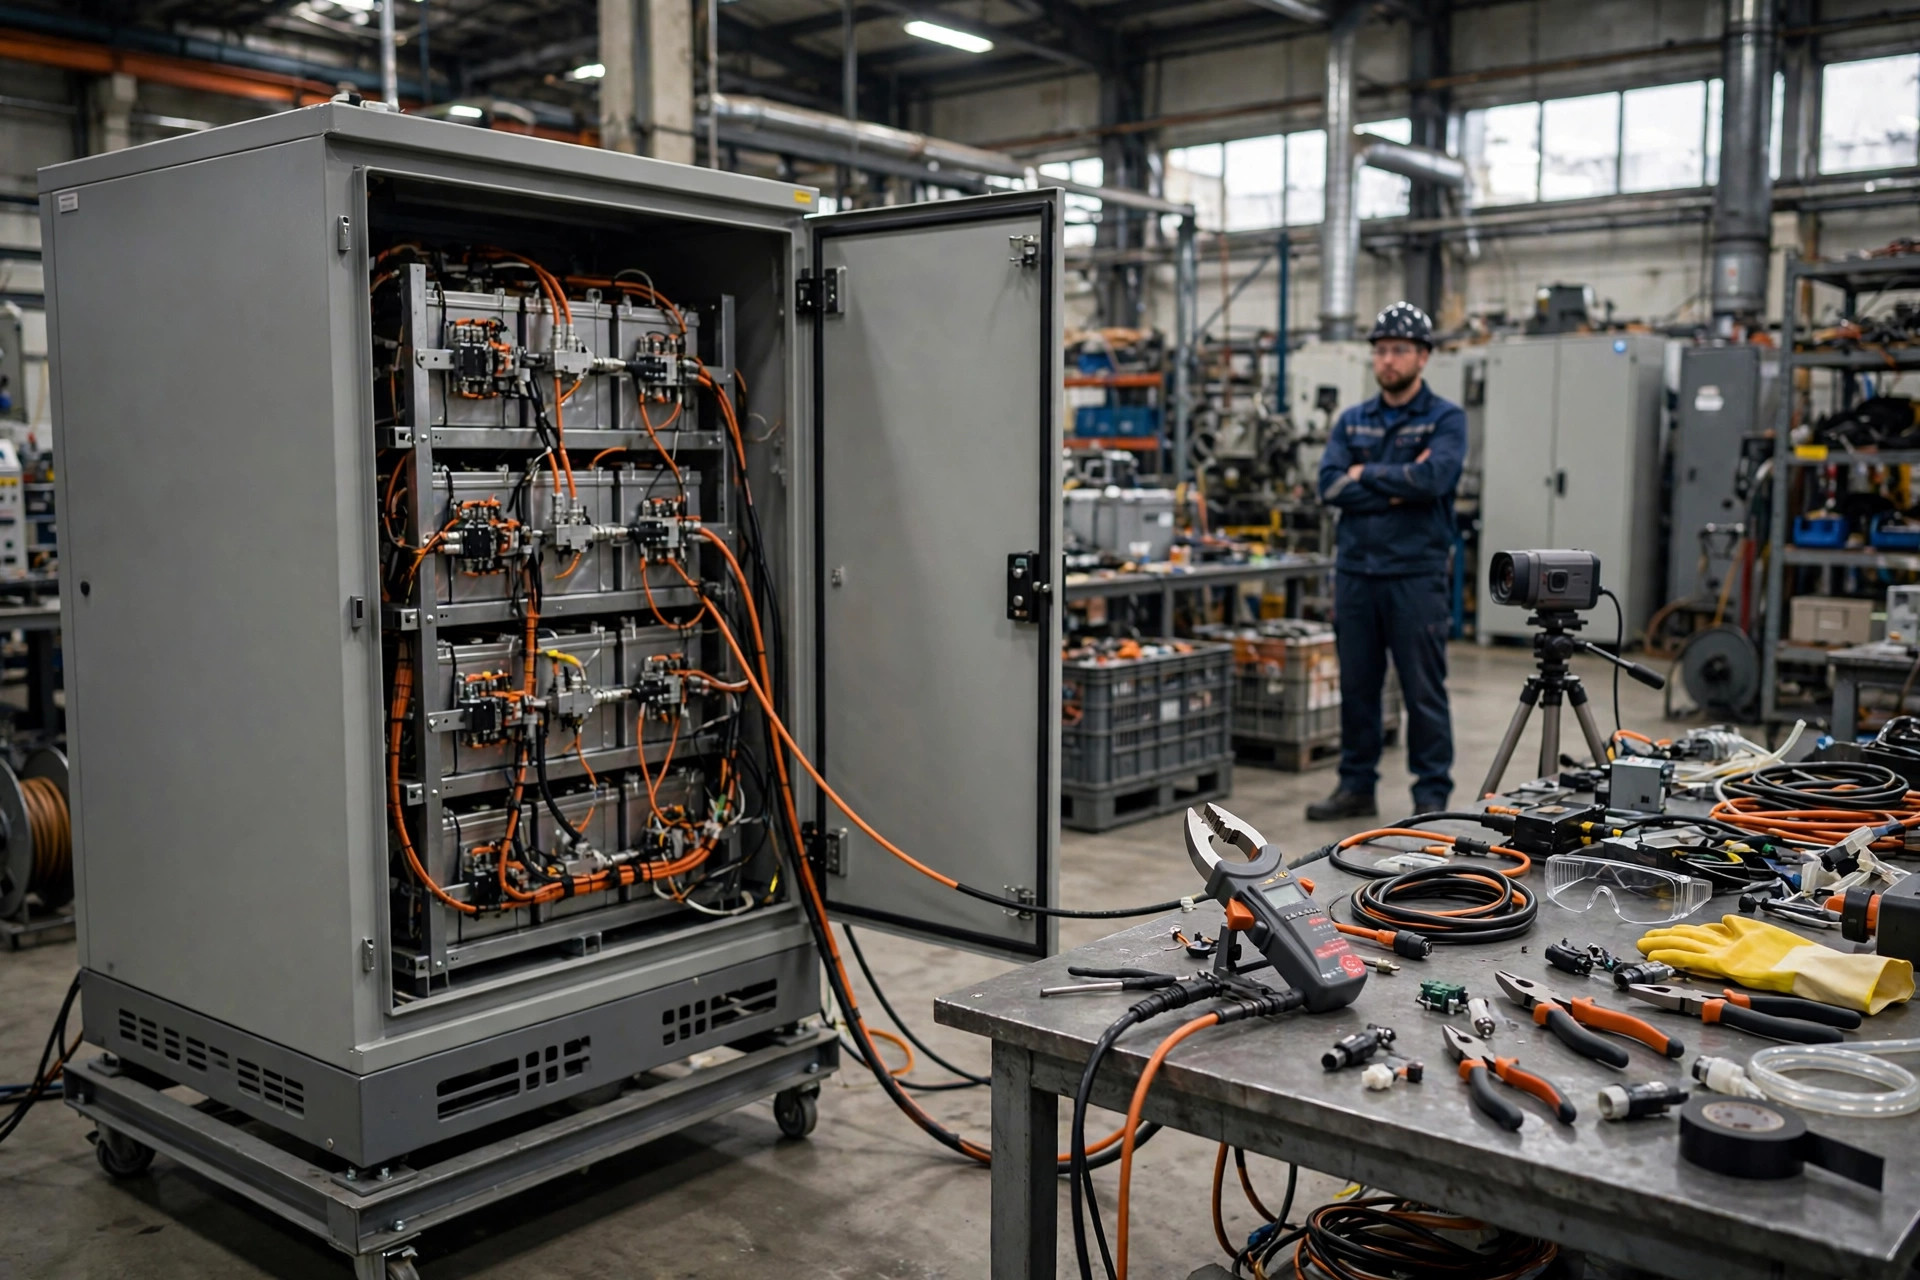
Ensuite, le câblage des armoires. Ouvrez une armoire de commande au hasard et trente secondes vous disent la discipline électrique de l'atelier : les conducteurs dans les goulottes sont-ils droits et bien rangés, les borniers sont-ils numérotés et étiquetés, la puissance est-elle séparée du signal, y a-t-il des extrémités de fils libres dans l'armoire ? Les équipements destinés au marché américain doivent avoir des panneaux de commande industriels construits selon des normes comme UL 508A — demandez directement s'ils détiennent une certification ou réalisent des évaluations sur site, et n'acceptez pas une promesse verbale sans papier. Un atelier qui câble mal vous remettra des pannes électriques à la mise en service. J'ai déjà payé ces frais d'apprentissage sur le site d'un client.
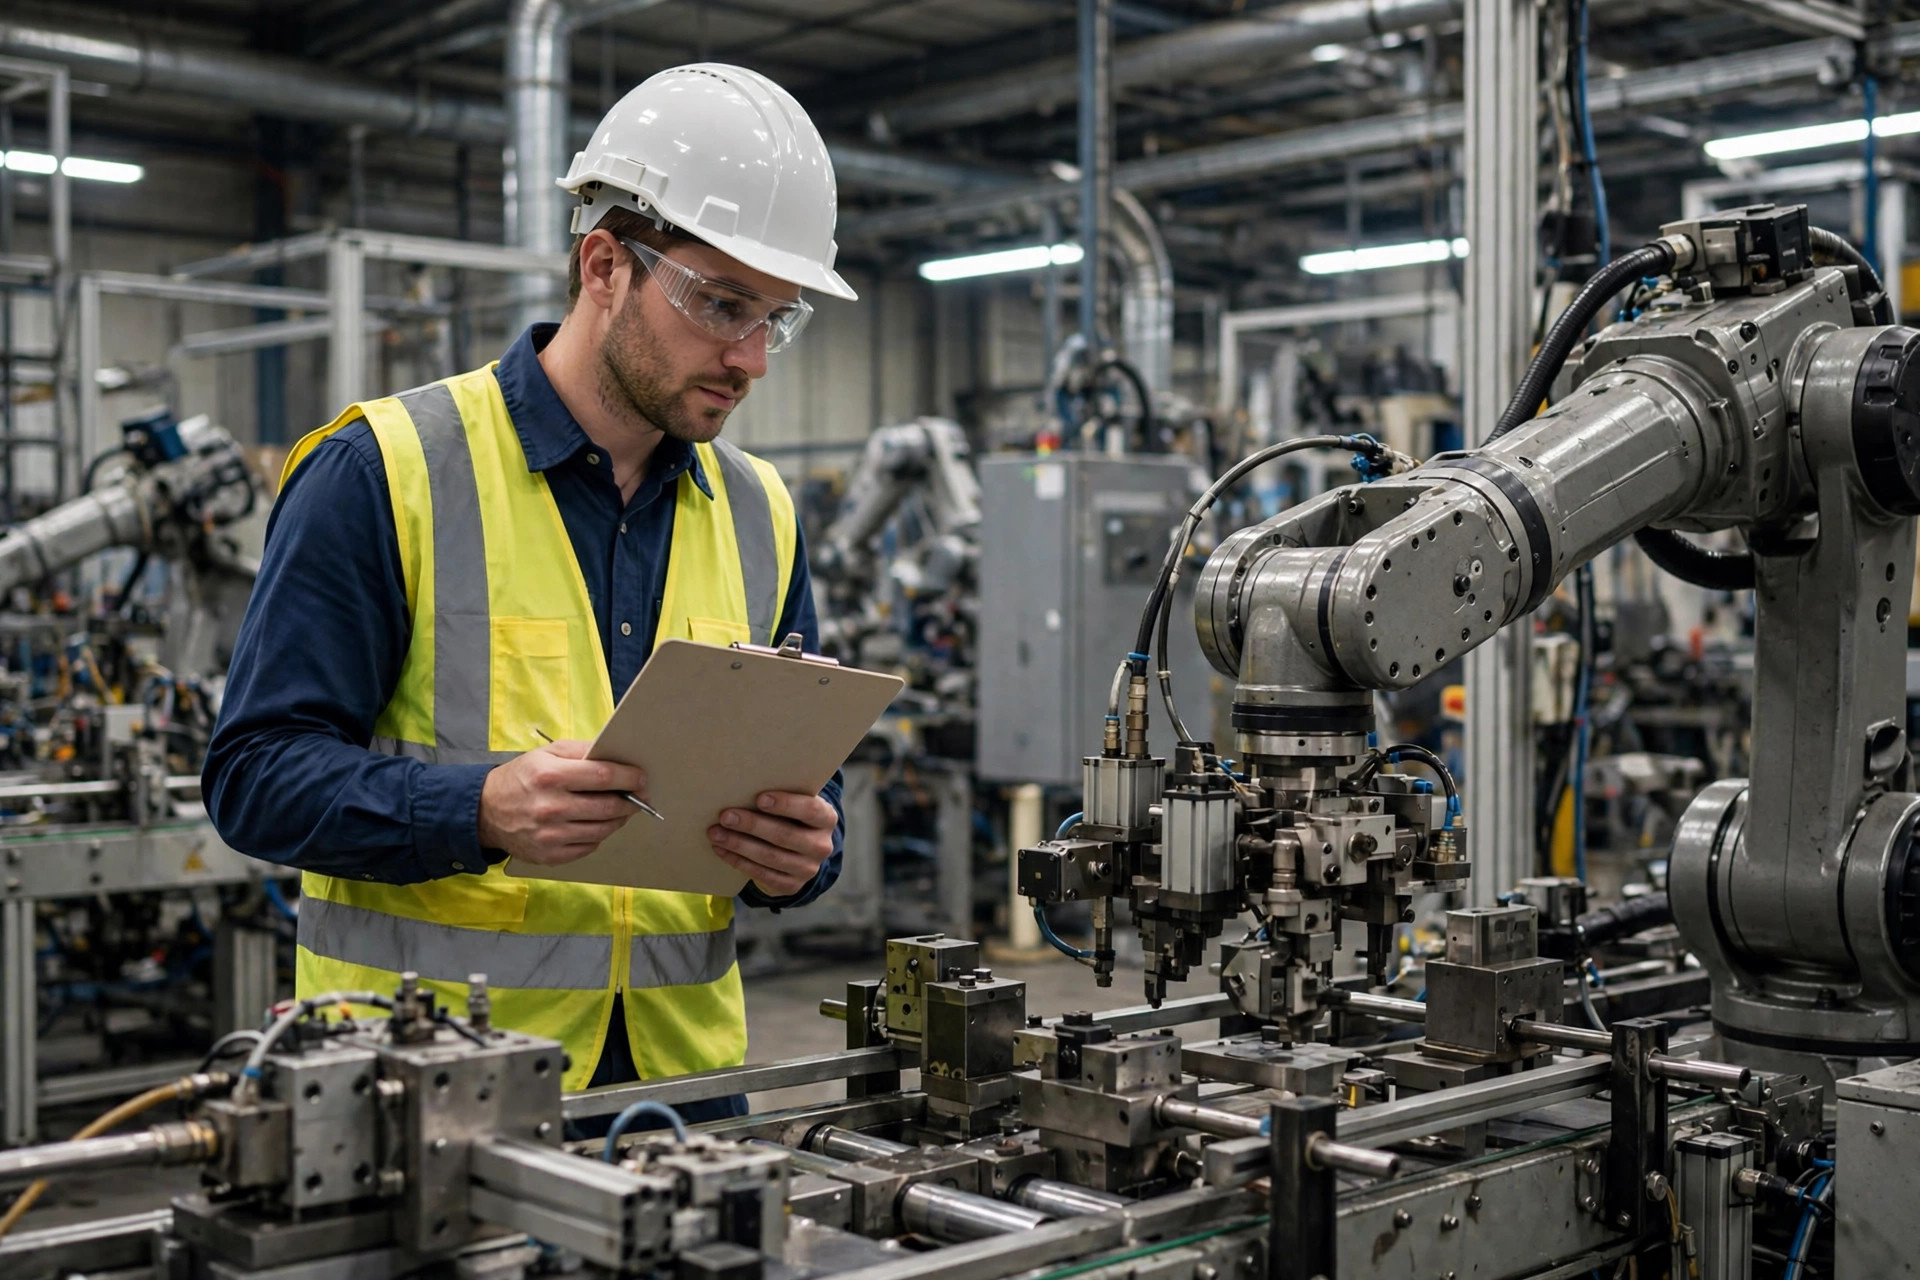
Troisièmement, la routine d'essais de l'usine. Trois questions : chaque unité passe-t-elle un essai de fonctionnement continu en charge avant expédition ? Puis-je voir les registres d'essais du mois dernier ? Quelle est la boucle de reprise quand un essai révèle un problème ? Beaucoup d'ateliers définissent « tester » comme allumer la machine et faire un tour. Un atelier sérieux a une zone d'essais fixe, un plan d'essais écrit, des feuilles d'enregistrement et un processus de reprise en boucle fermée. J'ai vu un jour un registre montrant trois mois d'affilée de « 100 % de réussite, zéro reprise » — c'est le signe révélateur. La production réelle n'a jamais zéro reprise.
Quatrièmement, les enregistrements qualité et la traçabilité. Demandez à voir les enregistrements de contrôle à la réception et la traçabilité par lot des pièces critiques. Moteurs, réducteurs, contrôleurs, unités LiDAR — peuvent-ils remonter du numéro de série d'une machine jusqu'aux lots de composants ? S'ils ne peuvent pas, le système qualité est décoratif. Mettez cela dans le contrat et vous aurez sur quoi vous appuyer quand un problème de lot surgira plus tard.
Cinquièmement, les ingénieurs et les gens du service après-vente. Posez à l'ingénieur en face de vous deux questions : qu'est-ce qui a changé dans la dernière révision de ce modèle et pourquoi ; et quelle est la panne terrain la plus fréquente que voient vos clients américains, et comment l'assistez-vous à distance ? Des réponses vagues signifient que l'atelier a probablement acheté le design de quelqu'un d'autre. Bonne chance pour trouver des pièces de rechange dans trois ans.
Mettez l'audit dans le contrat, ou il n'a jamais existé
Le plus grand gaspillage dans les audits d'usine, c'est un rapport qui meurt dans la boîte de réception de quelqu'un. Ma règle : chaque constat du rapport d'audit devient une phrase dans le contrat d'achat. Un câblage d'armoire bâclé devient « les panneaux de commande seront conformes à UL 508A ; le fournisseur fournira la certification ou la documentation d'évaluation ». L'absence de registres d'essais devient « chaque unité est expédiée avec son rapport d'essais d'usine ; l'acheteur pourra assister au réessai d'unités échantillonnées avant expédition ». Liez aussi les conditions de paiement à l'audit — acompte, paiement d'acceptation avant expédition, retenue — chacun libéré contre un jalon vérifiable.
Quelques lignes juridiques à dire clairement. D'abord, déclarez les droits de douane honnêtement. La plupart des équipements d'automatisation relèvent des listes américaines de la Section 301 — les listes 1 à 3 à 25 % et la liste 4A à 7.5 % sont en place depuis des années, les États-Unis ont ajouté des hausses ciblées sur les véhicules électriques et les batteries en 2024, et le traitement de minimis pour les petits colis en provenance de Chine a été suspendu en 2025. Demandez à votre courtier en douane de vérifier votre produit exact par rapport aux listes en vigueur ; ne budgétisez pas sur des taux mémorisés, et ne songez ni à la sous-évaluation ni aux jeux d'expéditions fractionnées. Les pénalités et les droits rétroactifs d'un seul examen douanier vous coûteront dix fois ce que vous avez « économisé ». Deuxièmement, les plans et la propriété intellectuelle. Inscrivez la propriété et les restrictions d'usage de chaque plan et spécification de processus que vous partagez dans les clauses de confidentialité et de propriété intellectuelle — ne comptez pas sur une poignée de main pour « c'est notre design ». Troisièmement, les documents d'origine. Exigez du fournisseur des certificats d'origine authentiques. Le transbordement et le réétiquetage via des pays tiers sont une ligne à ne pas franchir.
La liste de contrôle à retenir
- Entrez et comptez les têtes ; comparez la capacité annoncée aux heures de travail et aux commandes visibles
- Accroupissez-vous devant les soudures ; cherchez les marques de scellage de couple sur les boulons critiques
- Ouvrez une armoire au hasard : cheminement, étiquetage, séparation puissance/signal ; demandez la documentation UL 508A
- Récupérez les journaux d'essais d'usine du mois dernier et les enregistrements de reprise
- Remontez un numéro de série jusqu'à ses lots de composants critiques
- Demandez à l'ingénieur : qu'est-ce qui a changé dans la dernière révision, et quelle est la principale panne terrain aux États-Unis
- Traduisez chaque constat d'audit en clause contractuelle ; liez chaque paiement à un jalon vérifiable
- Demandez à votre courtier de confirmer les droits par rapport aux listes en vigueur — pas de sous-évaluation, pas d'expéditions fractionnées ; verrouillez la propriété des plans et les documents d'origine dans le contrat
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.