Si vous voulez vendre un AGV dans un entrepôt américain, prévoyez six à douze mois et un montant entre des dizaines de milliers et quelques centaines de milliers de dollars. C'est ce qu'indiquait la facture les dernières fois que j'ai accompagné un fabricant chinois tout au long du processus. Et ce n'est que le prix d'entrée — le développement du produit est une autre facture.
Commencez par le fait de base : les États-Unis ne reconnaissent pas le marquage CE. Les règles de l'OSHA exigent que les équipements électriques sur les lieux de travail soient adaptés à leur installation et à leur usage, et en pratique — aux yeux des inspecteurs, des assureurs et des électriciens — "adapté" se prouve d'une seule façon : une marque d'homologation d'un NRTL, un laboratoire d'essais nationalement reconnu. Quand votre AGV entre dans l'entrepôt du client, personne ne lit votre dossier technique. On cherche la petite étiquette.
Deux voies : homologation complète ou évaluation sur site
Il existe deux façons de franchir la porte de la sécurité électrique, et se tromper de voie brûle de l'argent.
La première est la certification complète (listing). Vous envoyez un échantillon au laboratoire, il subit tout le programme d'essais contre les normes applicables et, s'il réussit, le produit entre au répertoire — avec des inspections d'usine chaque année ensuite pour vérifier que chaque unité de production correspond toujours à celle qui a été testée. C'est la voie des ventes en volume, des livraisons sur plusieurs sites et de tout projet dont le dossier d'appel d'offres dit "NRTL listed". La plupart des exploitants d'entrepôts américains et leurs assureurs écrivent exactement cela dans leurs cahiers des charges.
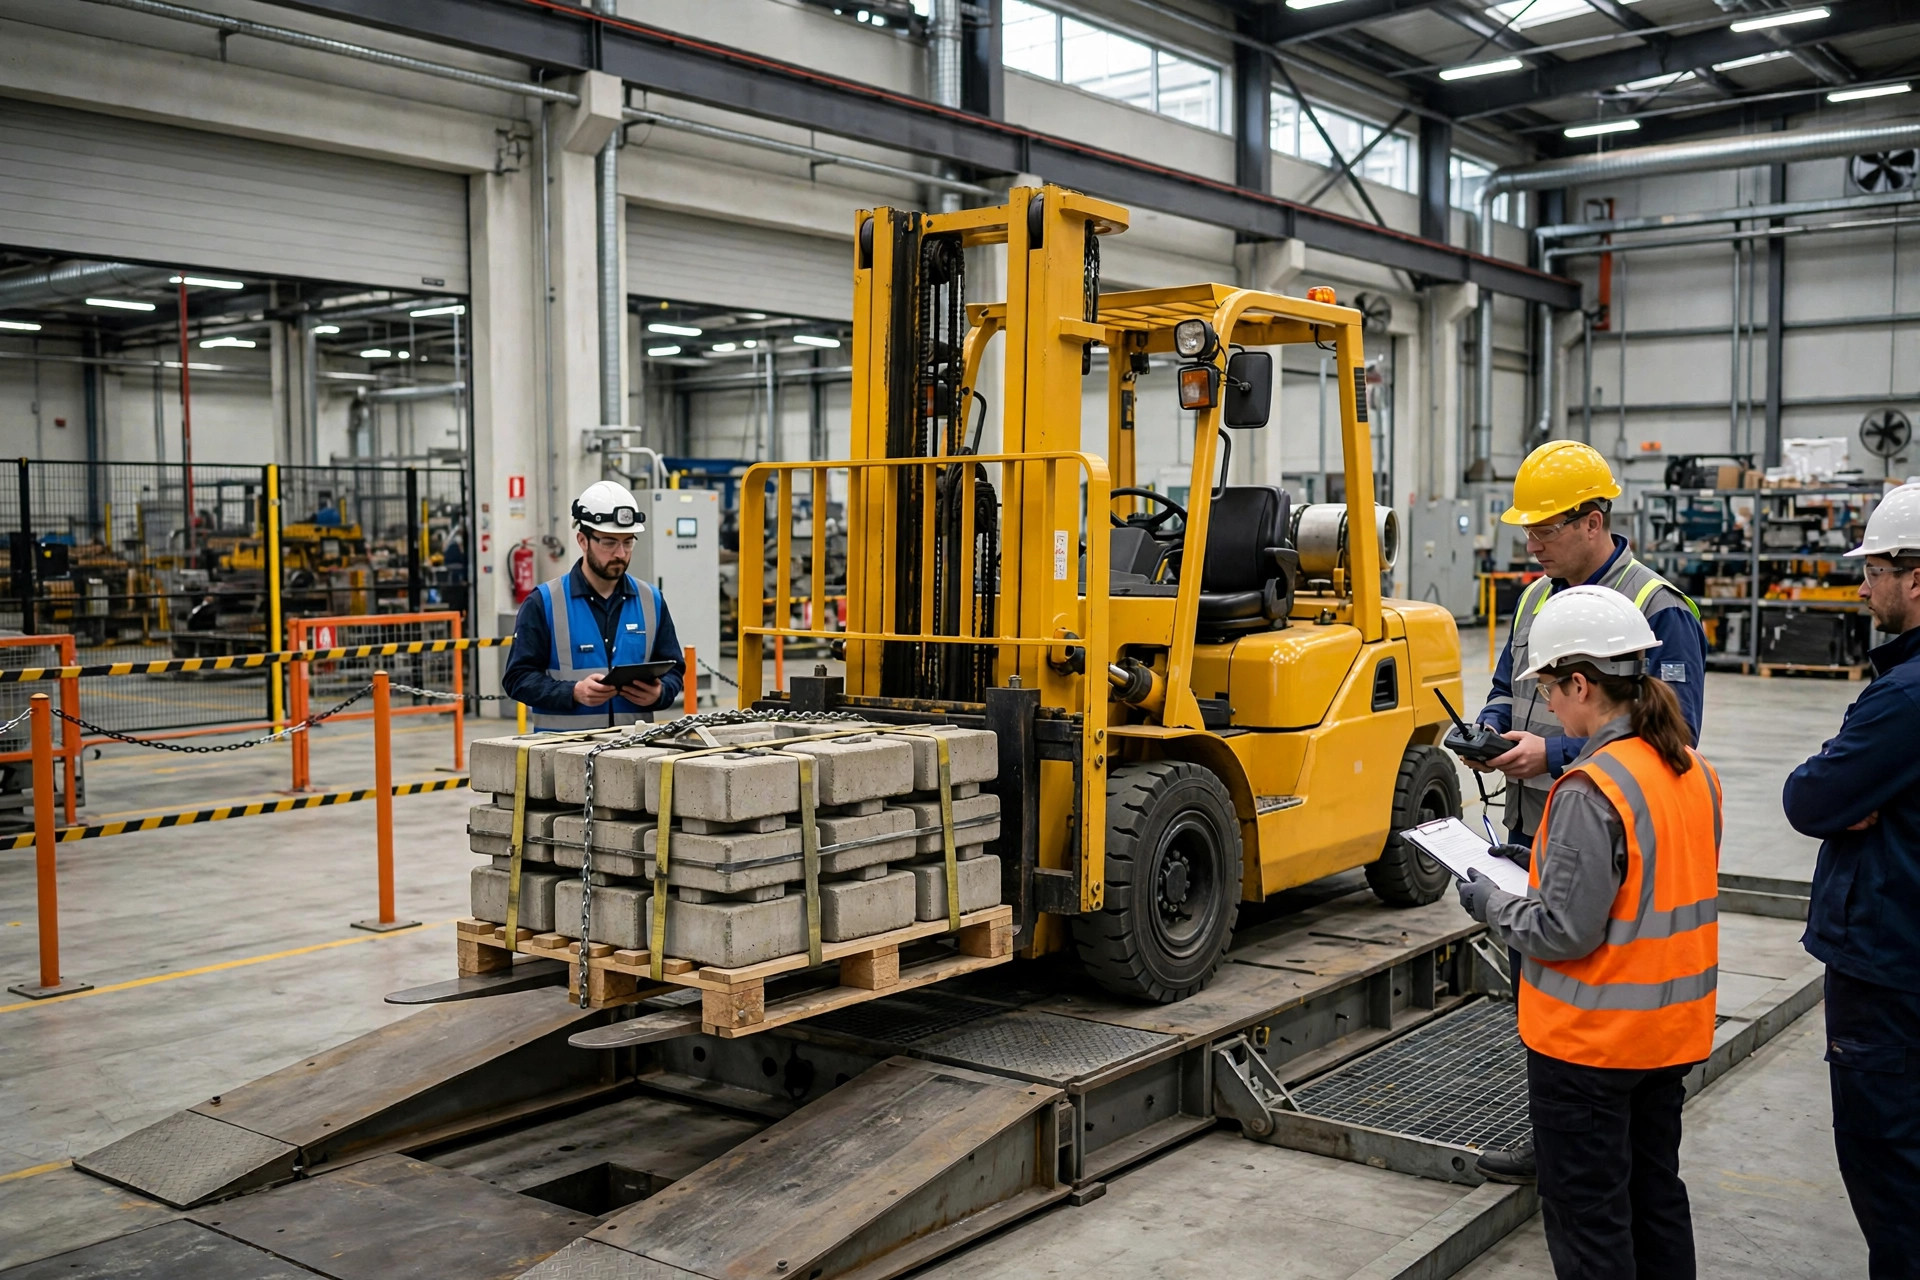
La seconde est l'évaluation sur site (field evaluation). Une fois la machine expédiée, installée et en place à sa position finale sur le site du client, un organisme d'évaluation envoie un ingénieur l'inspecter et apposer un label de terrain, une machine à la fois. Cela convient aux équipements sur mesure, aux commandes de quelques unités et aux livraisons par projet. C'est facturé par machine, par visite, sans inspections d'usine de suivi.
L'économie tire dans des directions opposées. L'évaluation sur site semble moins chère pour une machine, mais chaque machine vendue déclenche une nouvelle visite d'ingénieur. La certification coûte plus cher et prend plus de temps au départ, mais le coût marginal s'effondre en volume — et il y a un avantage plus subtil qui apparaît dans les vraies conversations commerciales : un certificat de listing change la façon dont l'équipe d'ingénierie de l'acheteur vous regarde.
Deux détails que les gens apprennent généralement à leurs dépens. D'abord, une évaluation sur site ne peut pas être faite à l'avance et expédiée avec la machine — elle n'a lieu qu'après l'installation de l'équipement à son emplacement final, et le label y est apposé sur place. Ensuite, tous les laboratoires ne peuvent pas faire des évaluations sur site. Les essais en laboratoire et l'évaluation sur site sont deux accréditations distinctes ; un organisme d'évaluation sur site doit satisfaire aux exigences de compétence de la NFPA 790 et être reconnu par un organisme d'accréditation comme A2LA ou IAS. Vérifiez cela séparément quand vous choisissez un prestataire.
Mon verdict est franc : si vous prévoyez de vendre plus qu'une poignée d'unités aux États-Unis, visez la certification dès le premier jour. "Faisons une évaluation sur site pour couvrir cette commande" paraît pragmatique jusqu'à ce que les deuxième et troisième commandes arrivent et que vous payiez le même péage encore et encore.
Le calendrier et la facture
Du lancement de la certification à la réception du certificat, la fourchette normale est de six à douze mois, dictée surtout par l'arriéré du laboratoire et la gravité de votre liste de remédiations. Voici comment les étapes se décomposent généralement.
Préparation documentaire : un à deux mois. Plans, nomenclature (BOM), dossiers de certification de chaque composant, graphisme de la plaque signalétique, manuel en anglais. Cette étape a l'air facile et c'est celle qui dérape le plus — j'ai perdu le compte des fabricants chinois dont les plans ne correspondaient pas à l'armoire physique, et chaque cycle de "veuillez renvoyer" au laboratoire coûte des semaines.
Essais sur échantillon : deux à quatre mois. L'échantillon est expédié à un laboratoire américain, et la file d'attente est la plus grande variable — deux mois d'attente en haute saison, c'est normal. Le programme d'essais se déroule norme par norme. Pour un AGV, les deux incontournables sont UL 508A, qui régit la construction et la sécurité du panneau de commande industriel, et NFPA 79, la norme électrique des machines industrielles, qui couvre tout, du sectionneur d'alimentation et de l'arrêt d'urgence au câblage vers les moteurs et les capteurs.
Remédiation : des semaines à des mois, selon la gravité. Les corrections de paperasse se bouclent en semaines. Les modifications structurelles, les remplacements de composants, le recâblage — l'échantillon peut repartir à l'usine et revenir pour un nouvel essai.
Délivrance : deux à quatre semaines. Une fois chaque essai réussi et chaque constat clôturé, l'organisme lance son processus interne, délivre le certificat et homologue le produit.
La facture comporte quatre parties. Les essais en laboratoire sont facturés par projet ou à l'heure, dans les dizaines de milliers de dollars — demandez le devis actuel du laboratoire, car cela bouge. La redevance annuelle de listing est due chaque année. Les inspections d'usine ont lieu au moins une fois par an dans la plupart des programmes (certains trimestrielles), et le déplacement de l'ingénieur est facturé en plus. La remédiation est l'inconnue : nouveaux composants et retouches structurelles, c'est de l'argent réel. En tout, la facture complète du premier certificat atterrit généralement quelque part entre les dizaines de milliers et quelques centaines de milliers de dollars.
Une dernière chose qui mérite d'être dite clairement : ce n'est qu'après avoir le certificat en main que les unités de série doivent entrer dans le conteneur. La paperasse qui a fait passer votre échantillon au laboratoire n'est pas celle qui dédouane la production de masse — la facture commerciale, la liste de colisage et la déclaration de conformité pour l'expédition en volume sont un exercice distinct. Ne réutilisez pas le jeu de l'échantillon.
Les trois chocs de remédiation que tout le monde encaisse
Les lettres de non-conformité envoyées par les laboratoires tombent dans les mêmes trois catégories, à chaque fois.
D'abord, les distances électriques. Les armoires conçues avec les habitudes CE échouent systématiquement aux exigences de lignes de fuite et de distances dans l'air d'UL. Le remède habituel : des distances plus grandes, des borniers de plus fort calibre, ou une refonte de l'agencement de l'armoire — et celui-ci a tendance à se propager, forçant parfois un changement de taille d'enceinte.
Ensuite, l'arrêt d'urgence et les circuits de sécurité. La NFPA 79 est explicite : l'arrêt d'urgence doit couper tout mouvement dangereux, et la machine ne doit pas redémarrer d'elle-même quand l'arrêt d'urgence est réarmé — une action de redémarrage délibérée est requise. Je continue à voir des AGV dont l'arrêt d'urgence tue la traction mais laisse le circuit de commande vivant, ou qui redémarrent dès que le bouton est relâché. Les deux échouent au premier essai.
Enfin, les marquages et les manuels. Plaques sans identité du fabricant, sans caractéristiques, sans SCCR (pouvoir de coupure en court-circuit) ; pas de manuel en anglais. La catégorie la moins chère, et la plus embarrassante — quelques centaines de dollars de travail qui attendent d'une façon ou d'une autre la semaine précédant la délivrance.
Et trois pièges au niveau commercial.
Quand commencer : dès que vous avez un prospect américain sérieux et que la conversation technique commence — pas quand le bon de commande arrive. Six à douze mois de certification tueront votre date de livraison si vous commencez à la commande. Le cas le plus douloureux que j'ai vu : un fabricant qui a perdu le client après dix mois d'attente.
Comment choisir un laboratoire : cherchez-le dans le répertoire NRTL de l'OSHA et vérifiez deux choses — que le laboratoire figure sur la liste, et que son périmètre de reconnaissance couvre les normes contre lesquelles vous devez tester. Un "oui, on peut le faire" au téléphone ne vaut rien ; si le laboratoire n'est pas dans le répertoire, le certificat est du papier à recycler.
Le plus grand piège de tous : l'échantillon doré contre la production de masse. L'échantillon est construit par le technicien chevronné, avec amour. La production change la marque du disjoncteur pour économiser, change un calibre de fil, change un fournisseur — et l'inspecteur d'usine ouvre la BOM, découvre qu'elle ne correspond pas, et la certification est suspendue. La réinspection et la remédiation coûtent bien plus que ce qui a été économisé. Ma règle : ce qui est entré dans l'échantillon entre en production. Figez la BOM, et faites passer toute substitution par un processus de changement formel.
Voici donc la chose à faire demain matin : sortez le dossier UL de chaque composant de l'armoire électrique de votre AGV et mettez-le dans un tableau. Ce qui n'a pas de dossier, remplacez-le par un composant listé à votre prochain achat. Ce tableau ne coûte rien, et c'est la seule partie de toute la certification que vous pouvez commencer aujourd'hui. Quand viendra le jour des essais, vous constaterez qu'un peu de travail préparatoire rachète des mois de remédiation.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.