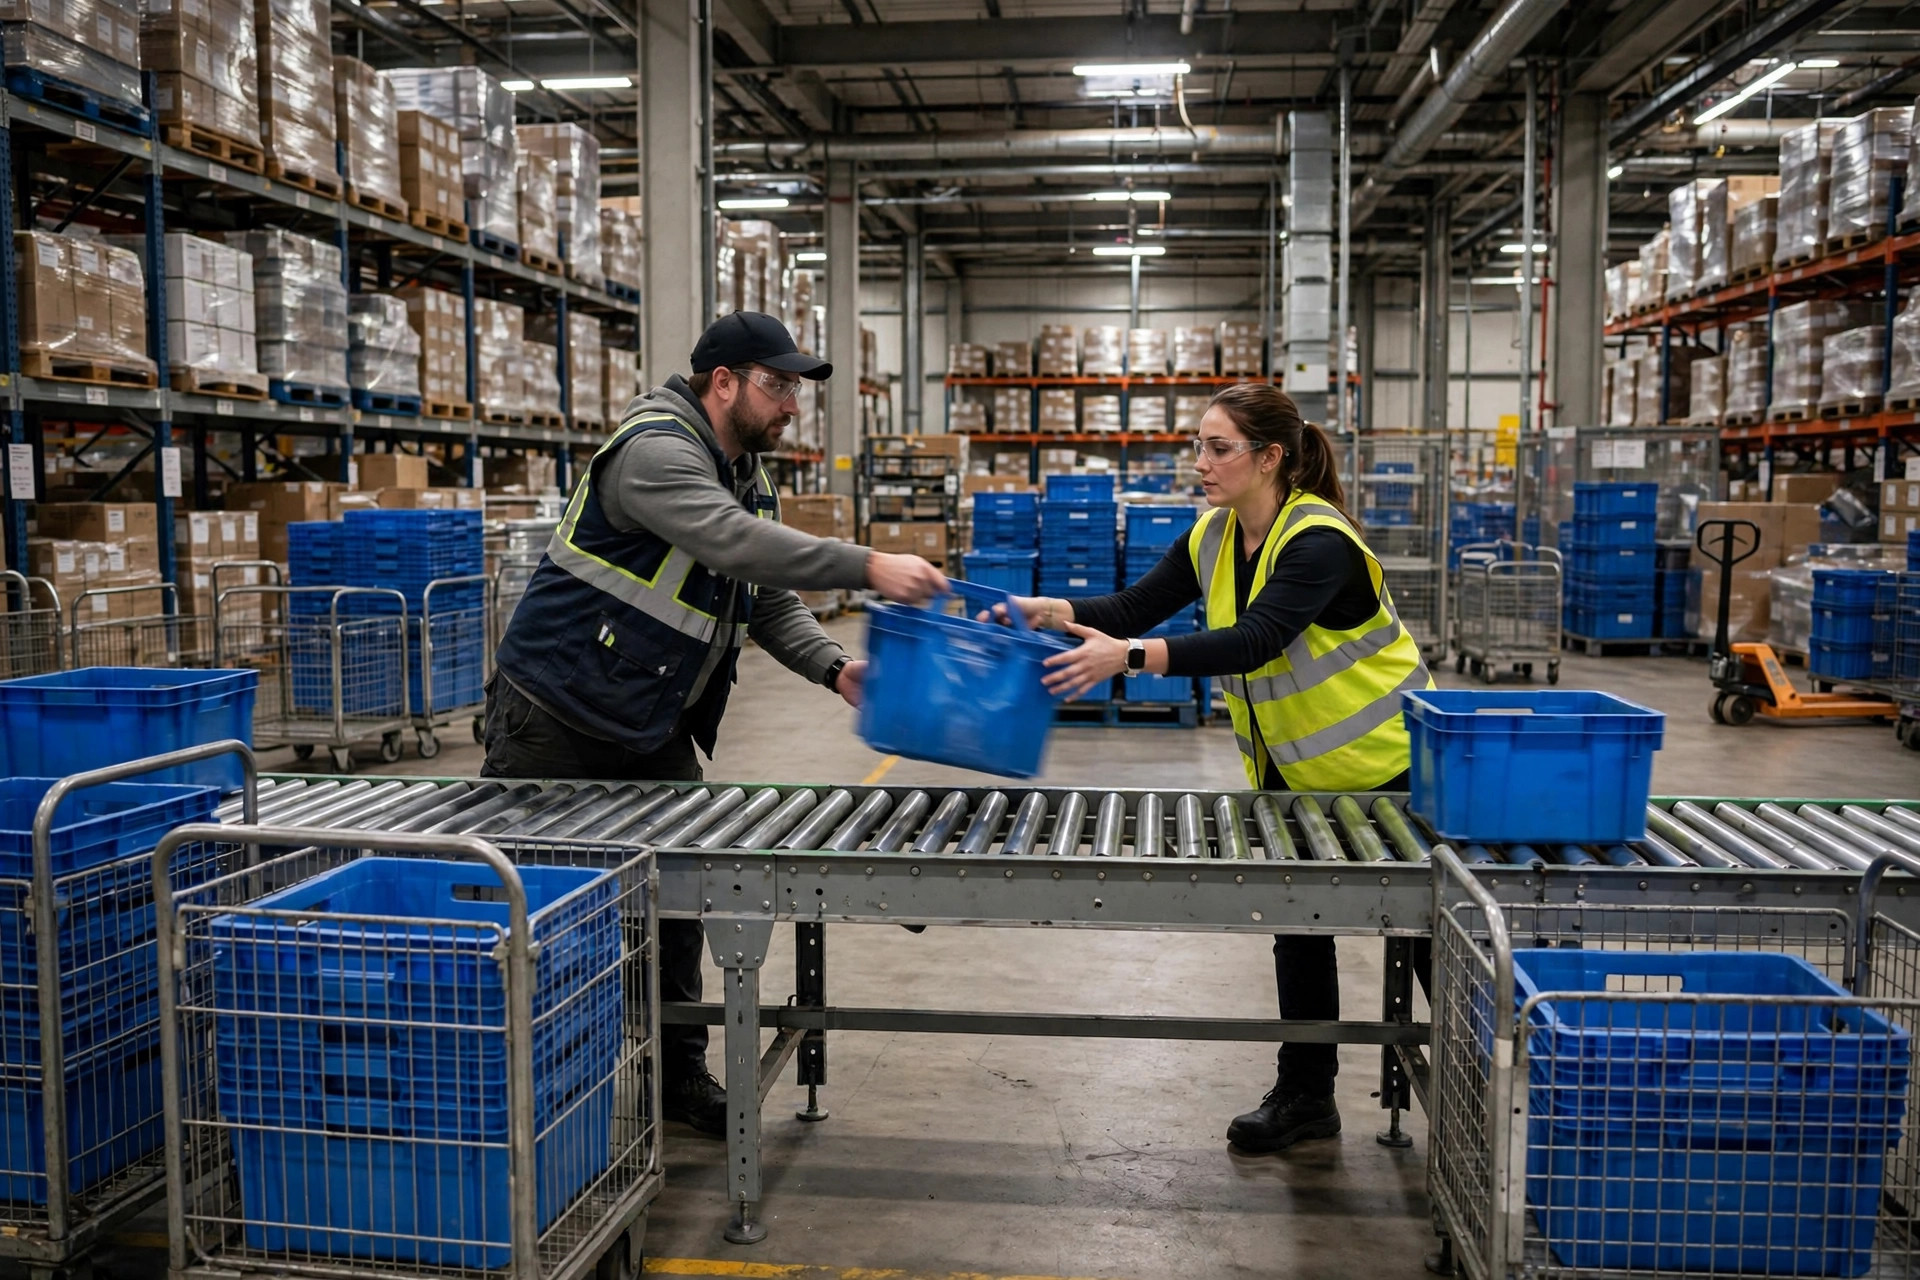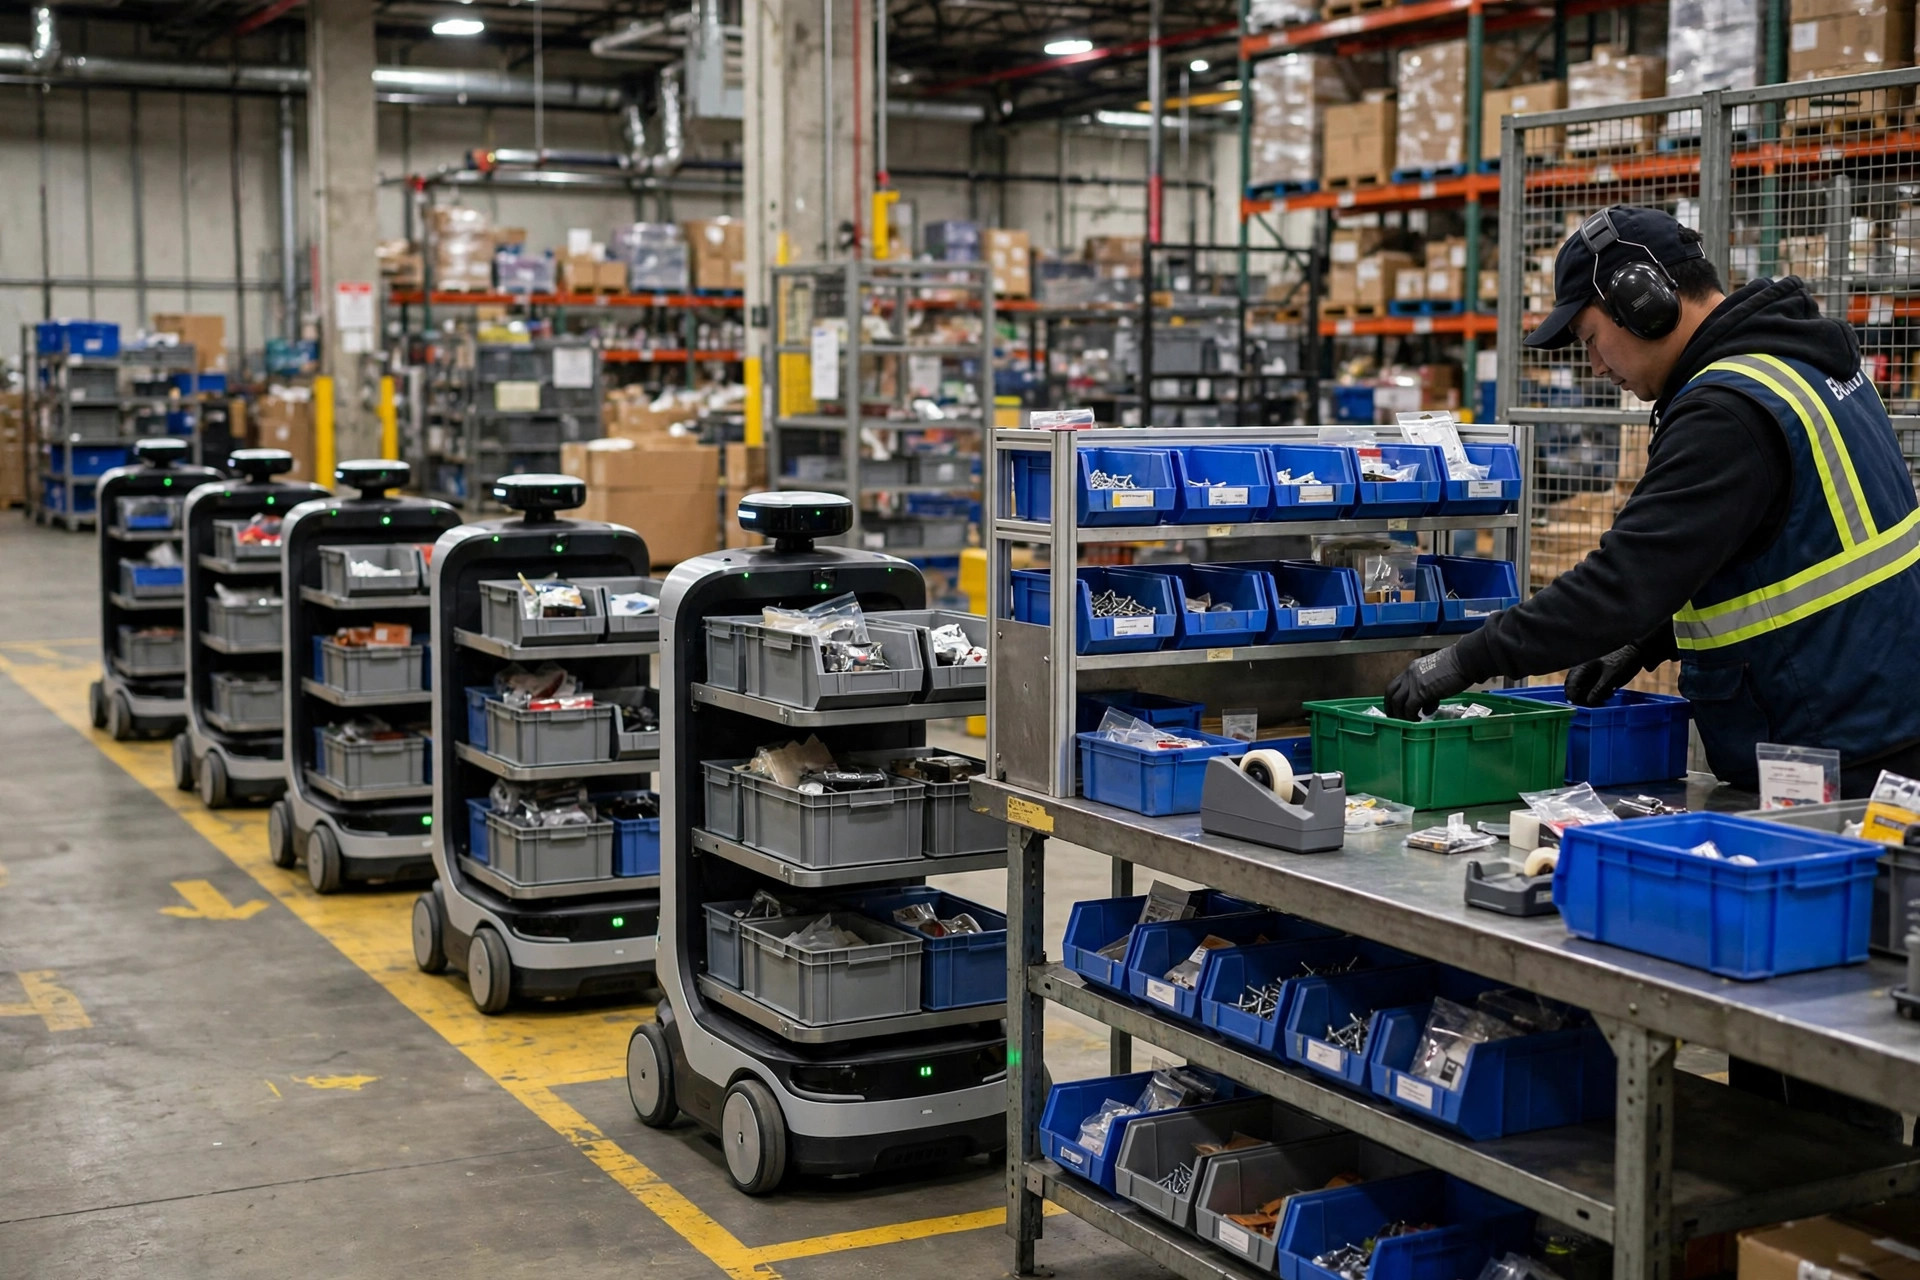
Verdict dès l'entrée : sur dix projets goods-to-person que j'ai vus, sept fois sur dix le goulot d'étranglement n'est pas le robot. C'est la personne debout devant la station de picking. Les robots peuvent livrer 40-60 bacs par heure à une station de picking goods-to-person ; un humain prépare 150-250 unités dans la même heure, selon la complexité des SKU. Les deux rythmes se désynchronisent, les robots font la queue devant la station, et vous avez construit un embouteillage hors de prix.
Une station de picking goods-to-person est une ligne de production en série où le takt machine rencontre le takt humain — deux engrenages qui s'emboîtent. Le robot est la roue motrice : régulier, réglable. L'humain est la roue menée : sa vitesse dépend de l'endurance, du mix de SKU et de l'humeur de l'équipe. Faites tourner la roue motrice plus vite et la roue menée patine ; le débit se verrouille sur l'engrenage le plus lent. Et voici ma première charge : beaucoup de conceptions dimensionnent la flotte de robots au centième avec de belles simulations, tandis que le taux de picking humain tient en une ligne — « supposé 200 UPH » — sans que personne ne regarde jamais le profil des SKU. Concevoir une station de picking comme si la capacité humaine était infinie est la plus chère des fausses exigences des projets goods-to-person.
Commencez par le calcul : comment fonctionne le déséquilibre de takt
La production de la station suit une formule simple :
Production effective de la station = min(capacité de présentation des robots, taux du préparateur x effectif)
En 2023, j'ai travaillé sur un projet 3PL à Ontario, en Californie : 8 stations de picking, 6 robots à bacs par station. Mesuré : un cycle robot — aller chercher, livrer, revenir — durait en moyenne 75 secondes, soit environ 48 présentations par station et par heure. Chaque bac comptait en moyenne 4.2 picks, donc la demande côté robot était d'environ 200 picks par heure. Les préparateurs prenaient en moyenne 18 secondes par pick, scan, vérification et dépôt compris — 200 unités par heure et par personne. Sur le papier, parfaitement équilibré.
Mais c'était la moyenne. La haute saison a poussé le temps par pick à 26 secondes — le débit par personne est tombé à environ 140 unités par heure, pendant que les robots continuaient de livrer 48 bacs par heure. Résultat : 3-4 robots en file à chaque station, l'utilisation de la flotte est tombée de 82% à 55%, le taux d'erreur est passé de 0.3% à 1.1%. L'intégrateur disait que les robots fonctionnaient bien ; le client disait que le volume ne bougeait pas. Les deux avaient raison — personne n'avait modélisé le plancher du taux de picking humain.
Le takt robot est une valeur de conception, stable ; le takt humain varie avec le mix de SKU, l'équipe et la saison. Dimensionnez sur la moyenne et la première oscillation casse tout.
Solution 1 : positions doubles et emplacements tampon — ne faites plus attendre les robots
La première solution, c'est le découplage : ne forcez pas le robot et l'humain à s'engrener brutalement ; mettez un tampon entre eux.
En pratique, construisez la station « un préparateur, deux positions de présentation » — une active plus un ou deux emplacements tampon. Le robot dépose son bac sur une position libre et repart ; il n'attend jamais le préparateur. Le changement passe de 20-30 secondes à 3-5 secondes — un pivot du corps.
Un entrepôt e-commerce d'habillement à Houston a fait cela en 2022. Six stations à position unique, avec des files de robots au quotidien. La modernisation : une position de présentation parallèle par station, environ $4,000 chacune, racking, put-to-light et tronçon de convoyeur compris (ordre de grandeur). Après le changement : la production par station est passée de 165 à 235 unités par heure, et le temps d'attente des robots est tombé de 31% à 9% du temps total. Pas un robot ajouté. Pas une personne remplacée.
La ligne de partage : quand l'attente des robots dépasse 20% du temps total, ajoutez des positions tampon avant d'ajouter des robots. Ajouter des robots à une station engorgée, c'est ouvrir une bretelle supplémentaire vers un péage saturé — les voitures ne passent toujours pas. Trop de projets font l'inverse : des files à la station, première réaction « pas assez de robots, achetons-en deux de plus », des dizaines de milliers de dollars par unité, et la file ne bouge pas d'un pouce. Voilà une fausse exigence, si j'en ai jamais vu une.
Solution 2 : pré-affectation des tâches et alignement du takt des vagues à la station de picking goods-to-person
La solution un est un tampon physique ; la solution deux est un tampon de planification : faites en sorte que les bacs arrivant à la station soient des bacs qu'un humain peut préparer confortablement.
Le WES décide quel bac va à quelle station et quand. Sa logique par défaut — le plus proche plus l'équilibrage — ne distingue pas un bac mixte de 12 pièces sur 5 SKU (trois minutes de travail) d'un bac de 2 pièces sur un seul SKU (vingt secondes). Le rythme du préparateur est déchiqueté par cet aléa.
La solution, c'est la notation de difficulté dans le WES : notez chaque tâche selon pièces × nombre de SKU × complexité de taille, puis équilibrez la difficulté à la libération des vagues — chaque station, chaque fenêtre de 15 minutes, reçoit un ratio fixe de tâches difficiles et faciles. Pensez à une file de cantine : le serveur ne peut pas servir une portion en 3 secondes et la suivante en 30 et garder la file en mouvement. Alternez les plats durs à servir avec les faciles.
Ce 3PL d'Ontario l'a appliqué : notation de difficulté dans le WES, avec les vagues à plus de 40% de bacs difficiles scindées en deux libérations. Le temps par pick est retombé de 26 secondes à 19 — les gens ne sont pas devenus plus rapides, les tâches sont devenues plus fluides. La production de la station s'est stabilisée autour de 210 unités par heure avec deux fois moins de variance.
Ma feuille de travail d'alignement du takt — remplissez-la avec vos propres chiffres mesurés, ne copiez pas les miens :
| Élément | Comment remplir | Exemple (ordre de grandeur) |
|---|---|---|
| Temps de cycle robot | Aller chercher, livrer, revenir — moyenne mesurée | 75 sec |
| Présentations par station et par heure | 3600 / cycle x facteur de parallélisme | 48 |
| Picks moyens par bac | D'après le profil des commandes, moyenne hebdomadaire | 4.2 |
| Demande côté robot | Présentations x picks par bac | 200 unités/h |
| Temps par pick par difficulté | Mesurer par niveau de difficulté, pas de moyennes paresseuses | Facile 12 sec / difficile 30 sec |
| Production effective du préparateur | 3600 / temps moyen pondéré par pick | 150-200 unités/h |
| Écart de takt | Demande moins production du préparateur | Écart positif = les robots feront la queue |
| Emplacements tampon nécessaires | Écart / production du préparateur, arrondi au supérieur | Écart de 50 -> au moins 1 emplacement tampon |
Utilisez-la dans cet ordre : la solution deux pour faire baisser le temps par pick, puis la solution un pour le tampon, et les stations supplémentaires en dernier. Inversez l'ordre et vous brûlez de l'argent.
Solution 3 : ergonomie — relever le plafond humain à la station de picking goods-to-person
Les deux premières solutions empêchent la machine d'attendre ; celle-ci rend l'humain plus rapide. Le takt humain a un plafond clair, et la plupart des conceptions de stations n'en atteignent même pas la moitié.
Trois leviers, classés par retour sur effort :
Premièrement, la zone dorée. L'enveloppe de portée sans se pencher ni s'étirer : environ 20-80 centimètres au-dessus de la surface de travail, dans un rayon de 60-centimètres devant le corps. La hauteur de présentation des bacs, le placement des cartons, l'étui du scanner — tout y appartient. J'ai vu des stations avec des bacs à hauteur de genou, des préparateurs se penchant 800 fois par jour. Ce n'est pas un problème d'efficacité ; c'est une demande d'indemnisation d'accident du travail en formation. Relevez le rack et le temps par pick chute de 2-4 secondes — à 2,000 picks par jour, cela fait deux heures.
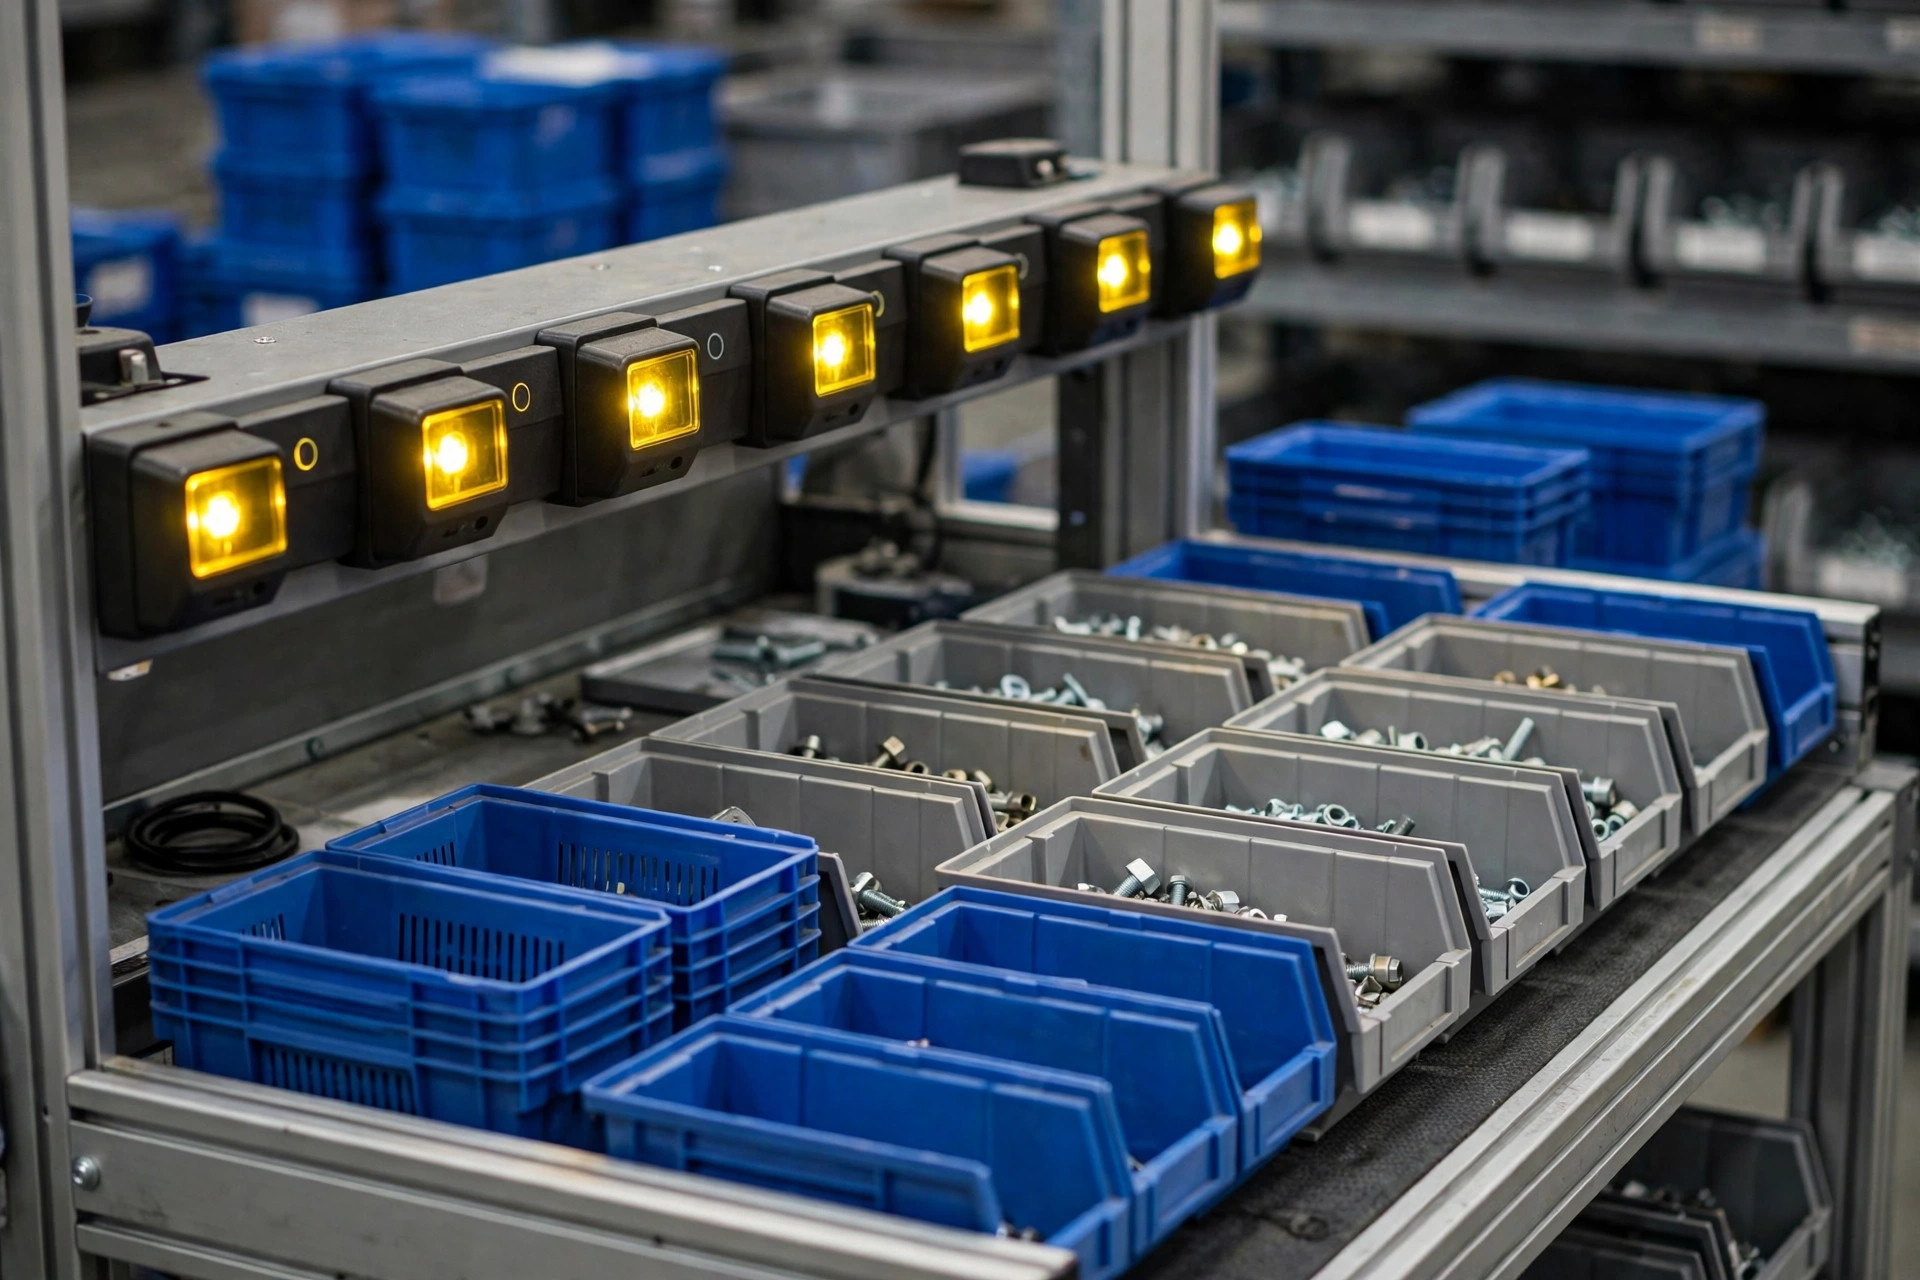
Deuxièmement, le put-to-light. Dans le picking parallèle multi-commandes, le plus gros poste de temps n'est pas la prise — c'est la réflexion : dans quel carton va cette pièce ? Une rangée de voyants lumineux transforme « réfléchir » en « regarder », réduisant le temps de décision par pièce de 3-5 secondes à moins d'une. Un module lumineux coûte quelques milliers de dollars par station (ordre de grandeur), et il se rentabilise à chaque commande, à chaque équipe.
Troisièmement, l'affichage d'information. Gros caractères, étape en cours uniquement — « prenez-en tant, mettez-le dans ce casier ». La surcharge d'information ralentit les gens exactement comme l'absence d'information.
L'avis contre-intuitif : dans un projet goods-to-person, des robots plus rapides peuvent faire perdre de l'argent plus vite. La taille de la flotte est configurée pour des robots à pleine utilisation. Si la station ne peut absorber que 60% de la capacité de présentation, les 40% de robots supplémentaires que vous avez achetés font la queue et se déprécient devant la station. Avant d'accélérer quoi que ce soit, demandez-vous : est-ce que plus de robots font la queue à la station, ou est-ce que les préparateurs attendent les bacs les bras croisés ? Si c'est le premier cas, le goulot est humain, et ajouter des robots, c'est ajouter des voitures à une route embouteillée.
Le piège de la maintenance : les trois solutions mortes en trois mois
La mise en service n'est que la mi-temps. Les trois solutions déployées, de beaux chiffres de réception — puis retour à la case départ six mois plus tard. Les pièges sont toujours les mêmes :
Un : des voyants put-to-light morts que personne ne remplace. Les lampes sont des consommables — quand la moitié d'une rangée est éteinte, les préparateurs retournent à la « réflexion ». Les pièces de rechange et les inspections appartiennent à la SOP.
Deux : l'emplacement tampon devient un tas de bric-à-brac. Les retours et le matériel d'emballage atterrissent en position B « juste temporairement », le découplage meurt, et la file revient aussitôt. Le chef d'équipe vide chaque station au début du poste. Règle dure.
Trois : la notation de difficulté des vagues jamais recalibrée. Le mix de SKU est vivant ; les profils de haute et basse saison peuvent différer d'un facteur deux. Recalibrez les seuils chaque trimestre ou le WES ordonnance selon la définition de l'an dernier du difficile et du facile.
Alors, l'argent en valait-il la peine ? Surveillez ce seul chiffre : le coût de main-d'œuvre par station divisé par la production effective de la station — votre coût de main-d'œuvre par unité préparée. Après les trois solutions, ce chiffre devrait baisser de 15-30 pour cent (ordre de grandeur, selon votre point de départ). S'il n'a pas bougé, l'argent est allé au mauvais endroit — très probablement, quelqu'un a encore acheté plus de robots.
Par Da Liu, ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.