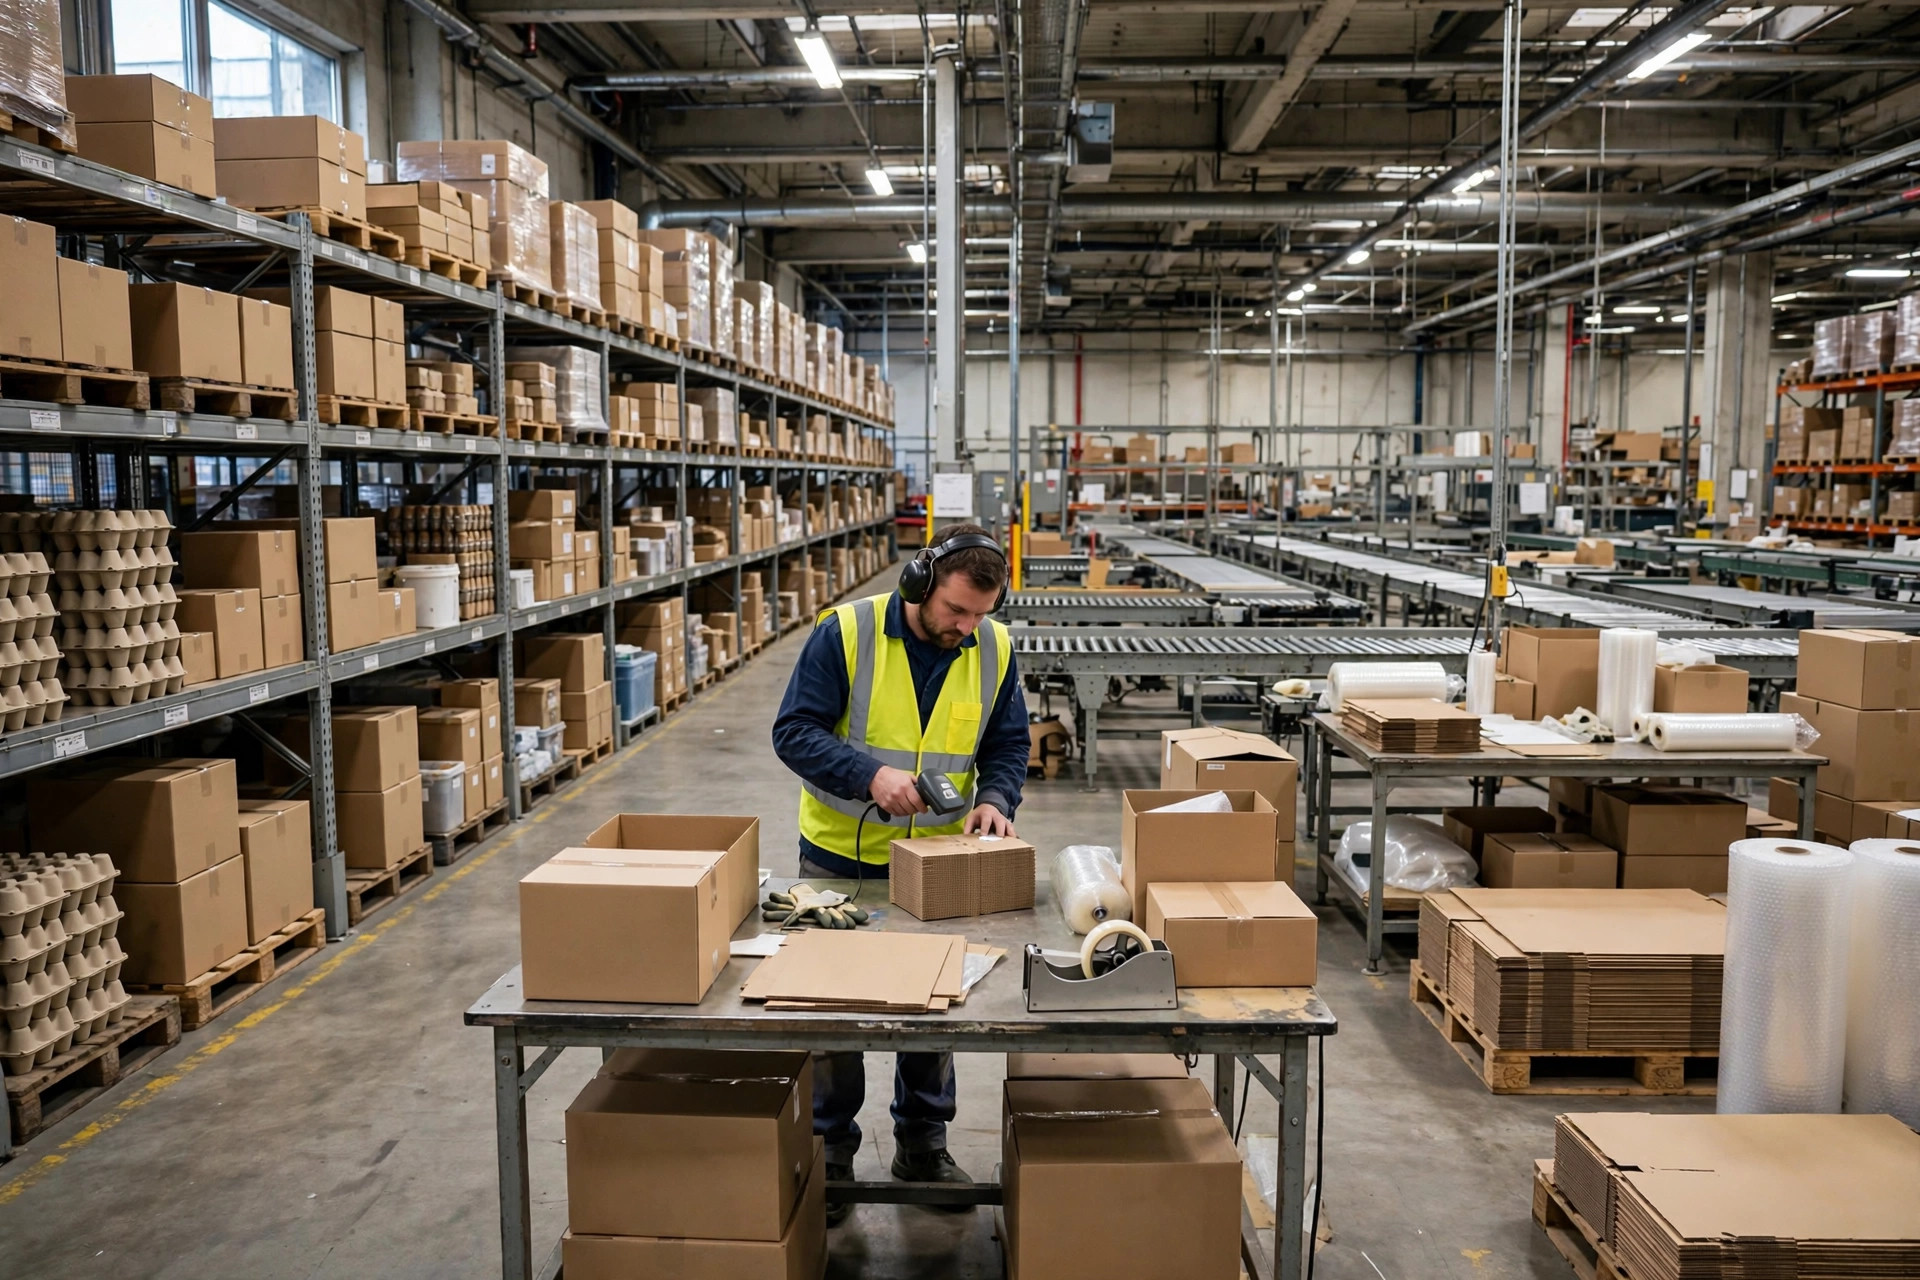
La table de contrôle qualité de cet entrepôt est à un endroit tout simplement ridicule.
Deux semaines avant le Black Friday de novembre dernier, je suis allé voir notre 3PL partenaire en Californie. Cinquante mille pieds carrés, environ 1,200 commandes par jour. La zone de picking à l'extrémité est, l'emballage à l'extrémité ouest. Et la table de contrôle qualité ? Collée contre le mur nord, loin des deux.
J'ai suivi un picker pendant deux tournées et mes jambes brûlaient. Pousser le chariot 40 mètres vers le nord jusqu'à la table de QC, scanner, faire demi-tour et traverser la moitié de la zone de picking jusqu'à l'emballage à l'ouest. Ensuite, les cartons emballés sont repoussés tout au long du chemin vers l'est jusqu'au convoyeur. Une commande « visite » près de 150 mètres d'entrepôt avant d'être terminée.
Notre délai d'expédition était tombé à 36 heures de la commande à la sortie, et les clients déposaient des réclamations en menaçant de demander des remboursements. Je pensais que c'était un manque d'effectifs lié à la haute saison. L'entrepôt disait la même chose : « on ne peut embaucher personne en ce moment ».
Puis j'ai passé une demi-journée sur le terrain et j'ai compris : personne ne restait les bras croisés. Tout le monde ne faisait que marcher.
Personne n'était inactif — tout le monde marchait
J'ai pris un mètre ruban avec le responsable des opérations : 38 mètres de la sortie du picking à la table de QC, 52 mètres de QC à l'emballage, 55 mètres de l'emballage à l'entrée du convoyeur. Additionnez et chaque commande marche 145 mètres rien qu'en transferts. Les podomètres des pickers affichaient 24,000 pas par jour.
« Vous n'avez pas un problème d'effectifs. Vous avez un problème de ligne droite. » C'est ce que je lui ai dit.
Sa défense était un classique : la table de QC avait été mise contre le mur nord pour « ne pas bloquer l'allée ». Bien sûr — elle ne bloquait pas l'allée, elle faisait juste marcher tout le monde deux kilomètres de plus par jour. Voilà ce qui arrive quand on optimise un coin au détriment de tout le flux.
La solution : une table, une ligne droite
La solution était embarrassante de simplicité. Déplacer la table de QC entre la sortie du picking et la zone d'emballage : picking → contrôle → emballage en une seule ligne droite, un seul sens, pas de retour en arrière. Déplacer l'entrée du convoyeur à la sortie de l'emballage pour que les cartons emballés aillent directement sur le tapis. L'ancien emplacement contre le mur nord est devenu la zone d'attente des exceptions — qui est exactement l'endroit des exceptions, loin du flux principal.
Nous avons aussi établi une règle dure : les exceptions, les retours et les cartons vides n'entrent jamais dans la zone de QC par la porte principale. Ils passent par la voie de service du mur nord. Un seul sens de flux à travers QC. Celui qui enfreint la règle paie le bubble tea à l'équipe.
Tout le déménagement a pris un week-end. Pas de nouvel équipement, pas de changement de logiciel, pas de consultants. Juste une table, un mètre ruban et la volonté d'admettre que l'ancien emplacement était stupide.
La semaine du Black Friday a été le vrai test. Le volume a bondi à 2,100 commandes par jour — 1.75x la normale — et le délai d'expédition est resté sous les 24 heures. L'entrepôt m'a dit plus tard qu'ils n'avaient pas ajouté un seul intérimaire pendant cette haute saison ; la ligne droite les a portés. C'est ça, le flux : un jour normal, il fait économiser des pas ; en haute saison, il fait économiser des effectifs.
Les chiffres parlent
Deux semaines avant et après, mêmes effectifs, même mix de commandes :
| Indicateur | Avant | Après |
|---|---|---|
| Pas quotidiens par picker | 24,000 | 16,000 |
| Temps de picking + contrôle par commande | environ 4.5 min | environ 3 min |
| Commandes expédiées par jour | 1,200 | 1,700 |
| Taux d'erreurs de picking | 0.8% | 0.5% |
| Commande à expédition | 36 h | 20 h |
Le plus drôle : le taux d'erreurs de picking a baissé. L'équipe de QC scannait avant sur le pouce, à moitié, entre deux sprints. Une fois qu'ils ont arrêté de courir des marathons, ils ont vraiment commencé à scanner correctement. Réparez le flux et la qualité suit toute seule.
Et voici le point contre-intuitif : la plupart des gens pensent que la table de QC doit être bien visible et indépendante — « facile à superviser ». Faux. La table de QC n'est pas un point de contrôle, c'est un maillon de la ligne, et son emplacement n'a qu'un seul job : se coller au plus près de ses deux voisins. Une étape de QC lente, pas de problème. Le reflux, c'est ce qui vous tue. Un carton d'exception qui remonte le courant et toute la ligne lui cède le passage.
Et il y a un vrai arbitrage à réfléchir : QC centralisé contre contrôle à chaque poste d'emballage. J'ai vu les deux bien fonctionner. Des milliers de SKUs avec des erreurs coûteuses — des articles chers où une mauvaise expédition vous coûte un client — centralisez, une porte, pas d'exceptions. Peu de SKUs, produits phares, commandes simples ? Contrôlez au poste d'emballage et sautez carrément un transfert. Nous sommes multi-SKUs, donc centralisé. Mais ne fusionnez pas le QC avec le rôle d'emballage pour économiser un poste — c'est une autre décision et elle se retourne presque toujours contre vous.
Trois pièges — n'y mettez pas les pieds
Piège un : garer la table de QC contre le mur pour « gagner de la place ». Vous gagnez de la place au mur et vous dépensez les jambes de tout le monde. La place au mur, c'est pour les choses qu'on touche rarement.
Piège deux : fusionner le QC avec le rôle d'emballage pour économiser des effectifs. L'entrepôt d'un ami en Arizona a fait exactement ça au début de l'année dernière — 900 commandes par jour, le taux d'erreurs a doublé de 0.6% à 1.3%, et ils ont absorbé des milliers de dollars de frais de retour supplémentaires en un seul mois. Les emballeurs chassent la vitesse ; le contrôle devient du théâtre — demander à quelqu'un de sprinter et d'inspecter en même temps, c'est garantir qu'aucune vraie inspection n'a lieu. Il a fini par réinstaurer le rôle de QC dédié, et le taux d'erreurs est retombé à 0.7% en deux semaines. Quelques centaines de commandes par jour ? Bien sûr, fusionnez les rôles. Au-delà de 800 par jour, séparez-les. C'est une ligne tracée dans le sang.
Piège trois : s'obséder sur la vitesse de picking en ignorant les transferts. Vos pickers peuvent sprinter toute la journée — si les commandes s'accumulent au transfert, tout est vain. Sur une ligne pick–check–pack, le métronome est toujours au transfert, jamais dans la zone de picking. Mesurez le transfert, pas seulement le picking.
Une dernière chose, pour mes collègues vendeurs, sur la façon d'aborder le sujet avec votre 3PL. N'entrez pas en criant « votre layout est nul ». Personne n'écoute ça. Apportez des chiffres : les pas économisés se convertissent en heures de travail, les heures en commandes, les commandes en délai d'expédition, le délai d'expédition en taux de défauts. C'est comme ça que je l'ai présenté, et ils ont déplacé la table le lendemain. Le layout, c'est le territoire de l'entrepôt, mais le délai d'expédition, c'est la bouée de sauvetage du vendeur — les deux côtés savent faire ce calcul.
La prochaine fois que vous visiterez votre entrepôt partenaire, ne vous contentez pas d'admirer les racks bien rangés. Suivez un picker pendant deux tournées. Vos jambes vous diront la vérité.
Celle-là, je l'ai testée moi-même — ça marche.
Par Ah K, Vendeur e-commerce (5 ans)
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.