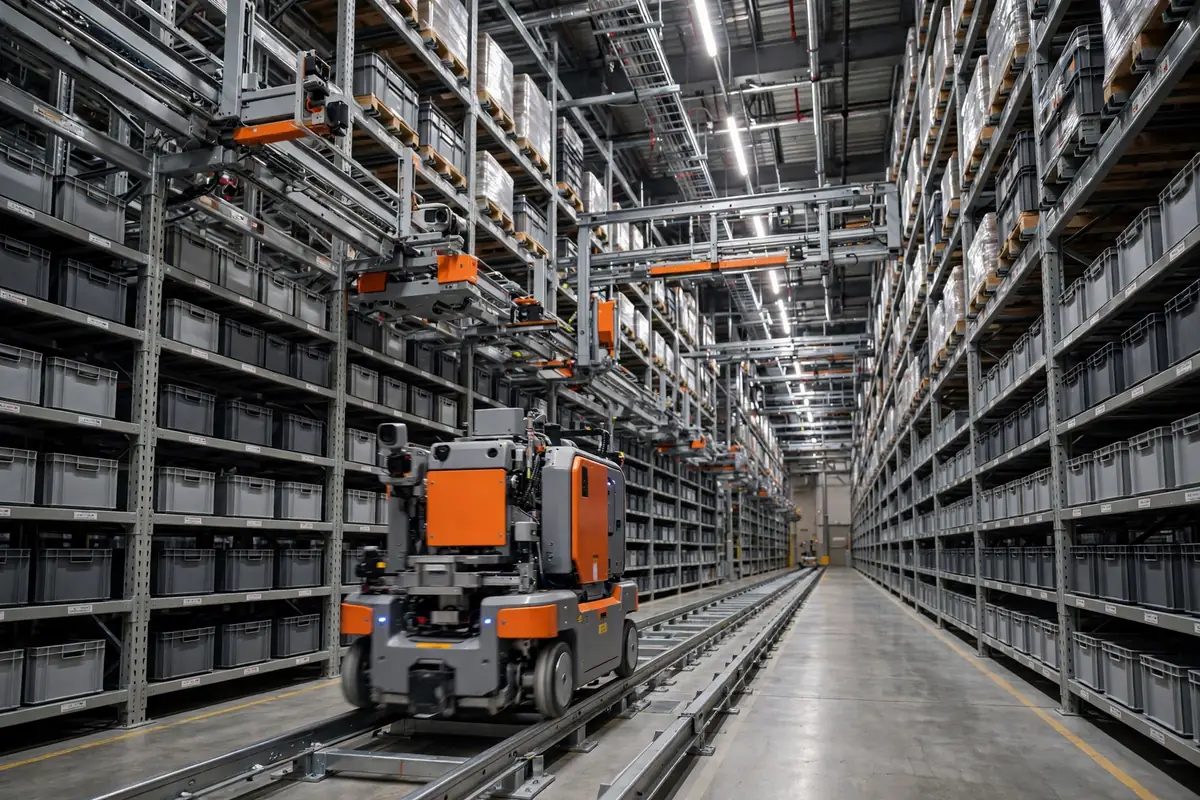
L'automne dernier, un ami intégrateur m'a appelé, furieux. Son système de navettes quadridirectionnelles était entièrement installé dans un entrepôt 3PL du New Jersey — navettes en marche, rayonnage monté, armoire câblée et sous tension — et la mise en service était prévue dans une semaine. Puis l'inspecteur électrique local a fait le tour du site, a pointé l'armoire de commande et a dit cinq mots : pas de marque NRTL, pas de courant.
L'équipement fonctionnait bien — le problème, c'était la règle : selon l'OSHA, l'équipement électrique d'un lieu de travail américain doit être listé par un Laboratoire d'essais national reconnu (NRTL), ou passer par une évaluation sur site. L'armoire avait été construite comme d'habitude au pays — les composants à l'intérieur étaient certifiés, mais l'armoire elle-même ne l'était pas. La navette avait un certificat. Le moteur de l'élévateur avait un certificat. Comment tout pouvait-il se bloquer à l'armoire ?
C'est ainsi qu'un système de navettes quadridirectionnelles meurt en route vers les États-Unis : en traitant « le système » comme une seule chose à certifier.
Découper le système en quatre pièces avant de parler de certification
Voyez-le comme un jeu de Lego, sauf que chaque brique porte son propre statut de certification. Décomposez-le, et il y a quatre pièces.
La première pièce est la navette elle-même — batterie, entraînement, communications sans fil, se déplaçant dans les quatre directions dans l'allée. Le « véhicule » du système, et la pièce qui ressemble le plus à un produit, ce qui en fait la meilleure candidate pour un listage NRTL selon une norme produit. Il existe un précédent dans la même famille : un AMR bin-to-person a obtenu la certification ETL selon la norme UL 3100, une norme pour les équipements mobiles industriels. La logique pour une navette quadridirectionnelle suit la même ligne, mais la norme qui s'applique à votre produit relève de l'organisme de certification — ne copiez jamais le numéro de certificat de quelqu'un d'autre.
La deuxième pièce est l'élévateur — moteur, réducteur, chaîne ou courroie, frein. La logique de sécurité se concentre ici : c'est l'élévateur qui décide si une charge tombe. Son moteur et ses pièces électriques clés ont besoin de leur propre listage ; le volet sécurité mécanique est couvert par l'évaluation de la machine complète.
La troisième pièce est le rayonnage en acier — la pièce que tout le monde oublie, parce qu'elle ne consomme pas d'électricité. Pas d'électricité ne veut pas dire pas de travail de certification : le rayonnage doit passer des contrôles de sécurité structurelle et sismique, et les exigences varient selon l'État — les règles sismiques de la Californie ne jouent pas dans la même catégorie que celles du Texas. Les plans doivent être recalculés selon le code local ; un jeu générique venu du pays ne vaut presque plus rien une fois arrivé aux États-Unis.
La quatrième pièce est le système de commande : armoire, variateurs de fréquence, automate (PLC) et logiciel WCS. L'armoire est l'endroit où les problèmes de certification se multiplient — l'intégrateur l'assemble sur site. Disjoncteurs, contacteurs, borniers — remplacez-en un par un autre modèle et le statut de certification de l'armoire peut changer. Le logiciel WCS lui-même n'est pas listé, mais sa logique de sécurité — arrêt d'urgence, verrouillages, protection contre la survitesse — doit tout de même être vérifiée lors des essais.
Là où s'arrête la certification machine complète et où commence le listage des sous-systèmes
Beaucoup d'équipes croient qu'un seul certificat machine complète règle tout — faux. Le certificat machine complète et le listage des sous-systèmes sont deux couches différentes, qui régissent deux choses différentes. Le listage des sous-systèmes signifie que chaque pièce a sa carte d'identité ; la certification machine complète signifie que le véhicule assemblé est autorisé à rouler — et un véhicule apte à rouler ne le reste pas si on y monte une pièce non certifiée.
| Sous-système | Portée de la certification | Voie habituelle | Défaillance la plus courante | | Unité de navette | Niveau produit | Listage NRTL, échantillon testé selon la norme produit | Seul l'échantillon a été testé ; la production a changé de fournisseur de batteries sans mettre à jour le dossier | | Élévateur | Niveau produit + niveau système | Pièces électriques clés listées individuellement, sécurité mécanique intégrée à l'évaluation de la machine complète | Un modèle de frein a été remplacé sur site et la chaîne de sécurité n'a jamais été revérifiée | | Rayonnage en acier | Niveau projet | Calcul structurel et réception selon le code local du site du projet | Plans génériques soumis tels quels, rejetés sur les seules exigences sismiques | | Système de commande | Niveau armoire + niveau système | Armoire listée selon la norme des panneaux de commande industriels, logique de sécurité vérifiée sur site | Un recâblage sur site ou un remplacement de pièce annule la marque de l'armoire |
Avant de signer, faites remplir par l'intégrateur la voie et le statut du certificat de chaque ligne — la ligne vide est l'endroit où le projet explose plus tard.
Le deuxième cas tient en deux mots : recâblage sur site. La navette d'un autre fournisseur avait son listage ETL et le projet se déroulait sans accroc — jusqu'à la mise en service, quand un ingénieur a remplacé le module d'alimentation par une autre marque de même spécification, jugeant que l'original avait trop peu de marge. Le système fonctionnait bien ; tous les essais ont passé. Le jour de la réception, l'inspecteur a ouvert l'armoire, a vu un modèle de module qui ne correspondait pas au dossier de certification, et a déclaré invalide toute la marque de l'armoire. Il a fallu modifier le dossier, refaire les essais, reprogrammer une évaluation sur site. Une armoire a retenu le projet pendant plus d'un mois.
Le recâblage sur site n'est pas de « l'optimisation ». C'est « changer le statut de certification ». Avant de remplacer une pièce électrique, posez une seule question — figure-t-elle dans le dossier de certification ? — et alors seulement prenez vos outils.
Quand recourir à l'évaluation sur site, et comment y recourir rarement
L'évaluation sur site est la voie de secours : l'équipement sans listage, ou dont le listage a été rompu par une modification, est évalué sur place par un organisme d'évaluation sur site accrédité selon les normes NFPA 790 et NFPA 791 — examen des documents, inspection, vérification de l'installation selon le National Electrical Code, essais, rapport et étiquette d'évaluation sur site.
Trois points comptent. Premièrement, c'est par unité et par site : l'étiquette couvre une unité sur une installation, et la déplacer, c'est recommencer. Deuxièmement, elle ne peut pas re-lister un équipement — le listage n'a lieu qu'au niveau de l'usine. Troisièmement, la portée est limitée : si un produit dépend fortement de composants sans approbation individuelle, ou si la norme elle-même exige beaucoup d'essais, l'évaluation sur site devient pénible, et son délai comme son coût s'envolent.
L'évaluation sur site est donc un sauvetage, pas un plan. Dans un projet sain, le nombre est à un chiffre, connu et planifié à l'avance. Si un plan dit « on fera l'évaluation sur site », la traduction est « on n'a pas encore réglé la certification ».
Les frais et les délais suivent la dernière politique publiée de l'organisme de certification, donc je ne cite aucun chiffre ici — seulement ceci : l'évaluation sur site est facturée par unité, et une fois le nombre en hausse, le total dépasse vite ce qu'aurait coûté un listage précoce. Faites ce calcul avant de signer, pas une fois le site à l'arrêt.
Se tromper d'ordre et la reprise coûte six mois
Voici maintenant le jugement le plus contre-intuitif de cet article : certifier d'abord la machine complète puis découper les sous-systèmes ensuite, c'est à l'envers.
Beaucoup d'équipes pensent : obtenir d'abord le certificat machine complète pour que le projet « ait un certificat », puis compléter lentement les sous-systèmes. Cela semble sûr. En réalité, on construit sur du sable — une certification machine complète repose sur une combinaison précise de sous-systèmes listés, et en changer un change la base du certificat. Au mieux, on ajoute des essais ; au pire, toute la machine est réévaluée.
L'ordre correct est l'inverse : d'abord verrouiller les listages des sous-systèmes, puis certifier la machine complète. D'abord l'essai de l'échantillon de navette, d'abord le listage de l'armoire, les pièces clés figées dans le dossier par numéro de modèle, le rayonnage calculé d'abord selon le code local. Une fois chaque sous-système en main, la certification machine complète consiste surtout à assembler des pièces vérifiées et à tester la sécurité au niveau système — les interfaces et les verrouillages, pas à revérifier chaque pièce.
J'ai vu le pire cas : une équipe détenant le certificat machine complète s'est vu demander de changer la batterie de la navette quand le fournisseur d'origine a manqué le planning. Le modèle de batterie du dossier a changé, les essais associés ont dû être refaits — deux mois pour obtenir des créneaux d'essai, un autre mois pour le rapport, puis un tour d'évaluation sur site. Six mois, envolés. Verrouiller d'abord le modèle de batterie, a dit le chef de projet, aurait valu de retarder le certificat de deux mois.
Avant de commencer les travaux, posez quatre questions — ne commencez pas si vous ne pouvez pas y répondre. Premièrement, la navette a-t-elle un listage NRTL, et le certificat couvre-t-il ce modèle de cette usine ? Deuxièmement, l'armoire de commande est-elle listée comme une armoire entière ou traitée par évaluation sur site, et chaque pièce électrique à l'intérieur figure-t-elle dans le dossier ? Troisièmement, selon le code de quel État le rayonnage a-t-il été calculé, et qui signe le point sismique ? Quatrièmement, quel est le processus de changement quand on remplace le modèle d'un sous-système, et qui a le pouvoir de l'approuver ?
Une question sans réponse, c'est là qu'on dépense de l'argent tôt — toujours moins cher que de le dépenser site à l'arrêt.
L'argent en vaut-il la peine ? Regardez un chiffre : les unités nécessitant une évaluation sur site, en proportion de tout l'équipement électrique du système. Plus d'une sur dix, et le découpage initial était faux — l'argent et le temps de reprise se cachent déjà dans le projet. Maintenu à un chiffre, et le découpage était bon.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.