Mon verdict d'entrée : savoir si une boucle de retour de palettes vaut le coup n'a rien à voir avec la taille de votre entrepôt. Tout se résume à un seul chiffre — le nombre d'heures par jour que vos caristes passent à déplacer des palettes vides. Plus d'une heure par jour, la discussion vaut la peine. Moins d'une demi-heure, laissez tomber et dépensez l'argent ailleurs.
Ça marche dans les deux sens. D'un côté, le coût caché de la manutention manuelle : heures de conduite, palettes abîmées, allées encombrées de vides, exposition aux risques. De l'autre, le prix du remède : investissement en capital, surface au sol, maintenance, et une ligne qui arrête tout quand elle tombe en panne. Pour le dire simplement, vous échangez une dépense certaine contre des économies incertaines. Mettons chaque poste sur la table.
D'abord un peu d'eau froide : trois types de bâtiments ne devraient jamais toucher à une boucle de retour. Un, les palettes louées avec des tailles imposées par la société de pooling — ces palettes louées colorées ont leur propre système de récupération, et votre ligne serait redondante. Deux, réception et expédition du même côté, à moins de 50 mètres — les opérateurs portent à la main sans réfléchir, et une ligne serait du pur spectacle. Trois, les bâtiments très saisonniers — dimensionnez-vous la ligne pour la pointe ou pour la moyenne ? Dans les deux cas vous avez tort. Ces trois-là devraient rester en manuel et garder l'argent.
Ce que j'ai vu trop souvent : comment les palettes vides font couler un bâtiment
2021, un 3PL en Ontario. Réception à l'est, expédition à l'ouest, plus de 200 mètres d'écart. Les palettes vides revenaient en chariot « quand un conducteur se trouvait aller dans cette direction ». En basse saison, ça marchait. La haute saison est arrivée, et plus personne n'allait dans cette direction. L'expédition se noyait dans des vides empilés près des sprinklers tandis que la réception avait de la marchandise fraîche sans rien pour la porter. Le responsable des opérations est monté lui-même sur un chariot. Il me l'a dit, sur place : « Lao Mi, mon bâtiment n'est pas écrasé par les commandes. Il est écrasé par les palettes vides. »
L'autre cas était pire, d'une autre manière. Ils ont mis de l'argent sérieux dans une boucle de retour motorisée — du bon matériel — mais n'ont jamais standardisé les tailles de palettes. Des palettes GMA 48×40 mélangées avec des 42×42, qui coinçaient à chaque virage, le technicien de maintenance devenu la personne la plus occupée du bâtiment. Finalement les opérateurs contournaient simplement la ligne. Un investissement à six chiffres est devenu un monument, et tout le monde a commencé à dire « l'automatisation est une arnaque ». L'était-elle ? Non. L'arnaque, c'était de sauter le travail ingrat de standardiser les palettes avant de couler le béton.
Deux pièges : l'un est de ne jamais faire le calcul de la main-d'œuvre, l'autre de ne jamais faire le calcul de la physique. Faisons les deux.
Trois niveaux : du bricolage bon marché à la boucle motorisée complète
Je divise le retour de palettes en trois niveaux. Bâtiments différents, niveaux différents — ne forcez pas.
Niveau un : manuel plus chariot, zéro capital. Convient aux bâtiments avec peu de flux de palettes vides et une courte distance entre réception et expédition. Une règle : faites de « ramener les vides » une responsabilité assignée, pas une faveur. La bonne volonté s'évapore le premier jour de la haute saison.
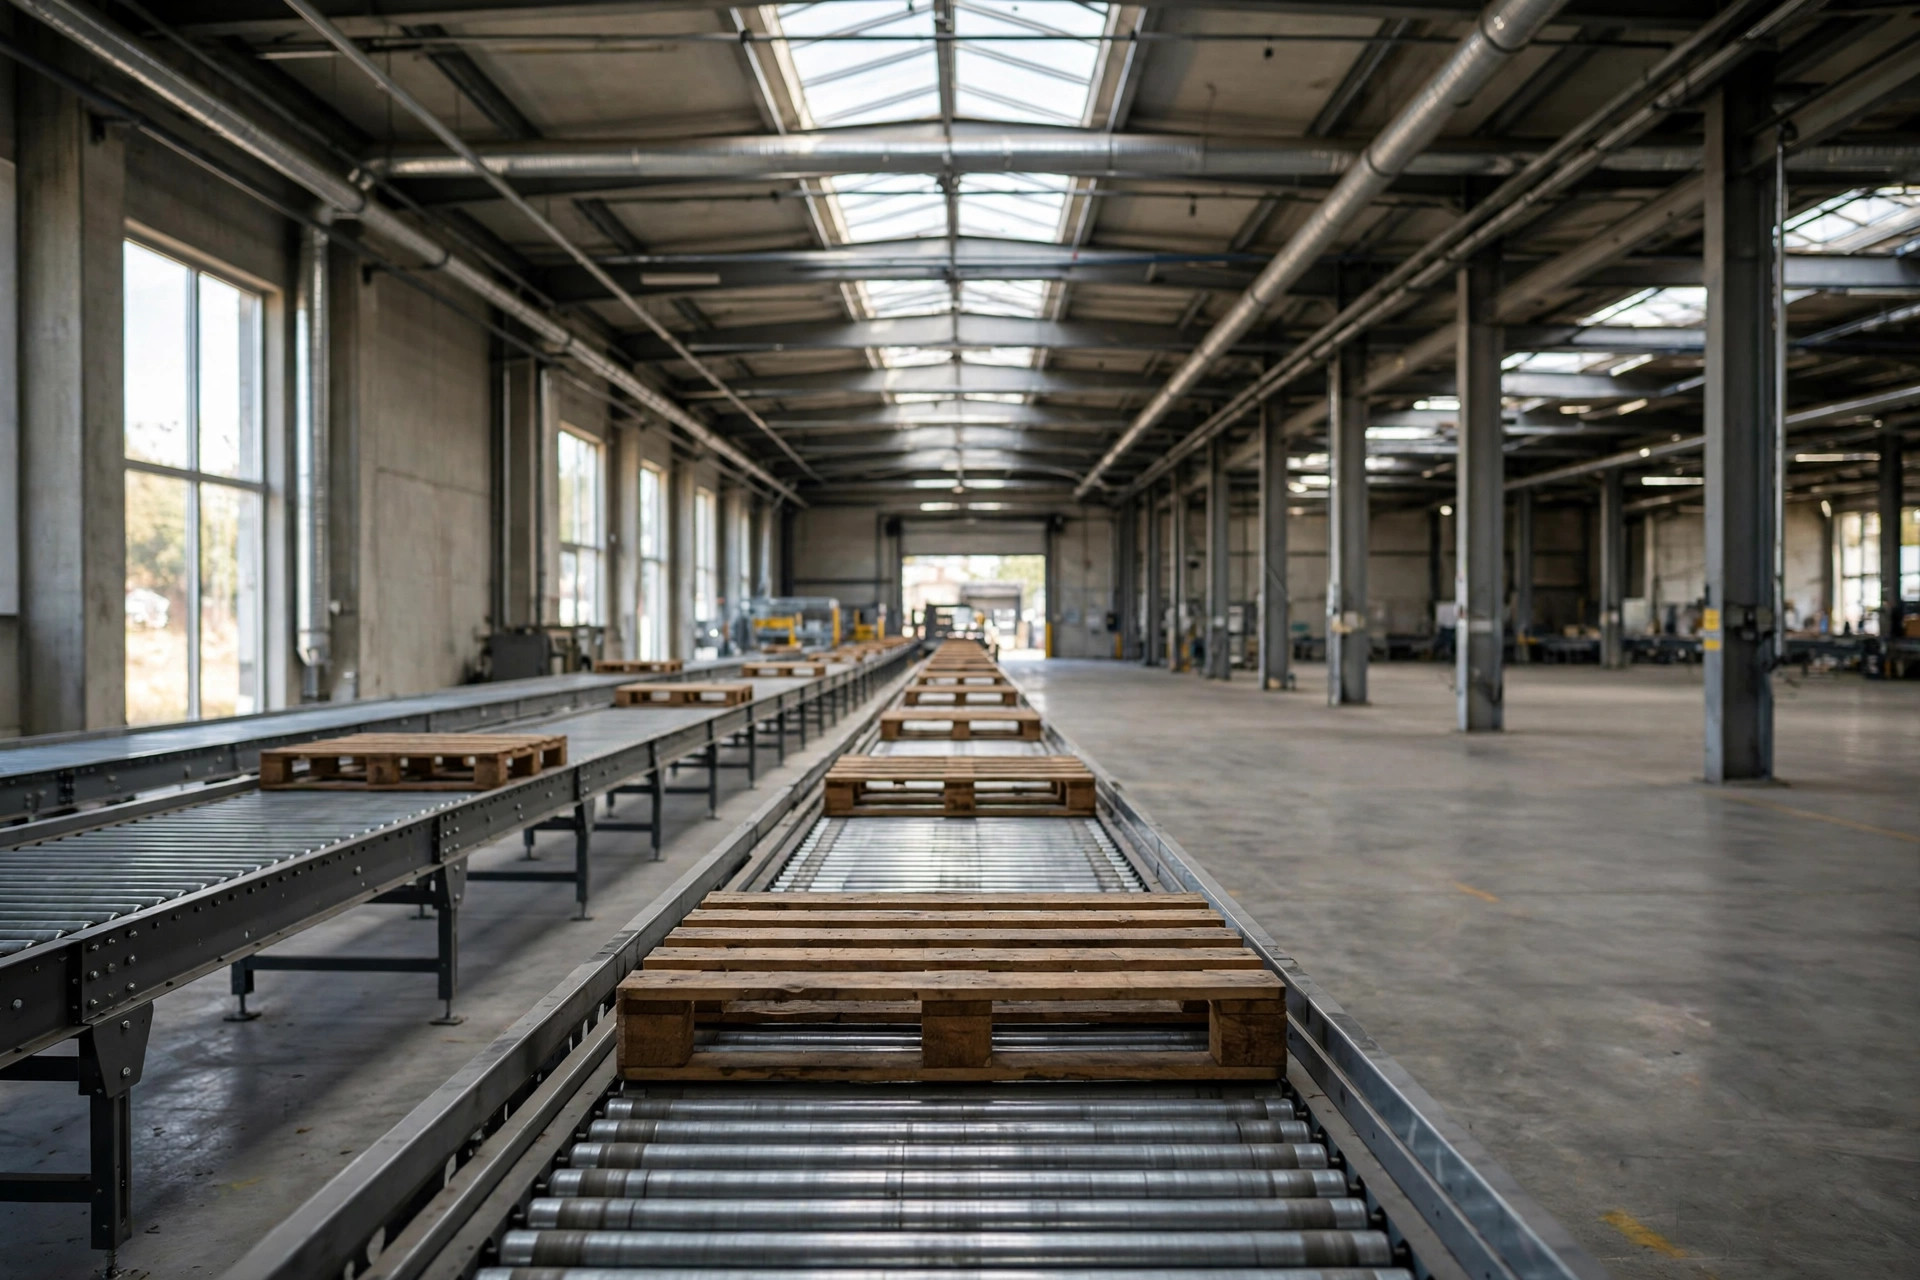
Niveau deux : ligne gravitaire plus chariot aux deux extrémités. Posez un tronçon de rouleaux gravitaires entre réception et expédition ; les chariots ne font que charger et décharger les extrémités, la gravité fait le milieu. Pas cher, presque rien qui casse, ça marche pendant une coupure de courant. Limite : tronçons droits uniquement, pas de virages, et le contrôle de la pente devient pointilleux sur les longues distances.
Le réaménagement le moins cher que j'ai jamais fait : un entrepôt alimentaire au Texas, 120 mètres en ligne droite entre réception et expédition. Plus de cent mètres de rouleaux gravitaires, un tampon de palettes à chaque extrémité, dépense totale inférieure à $20,000. Les conducteurs ont récupéré une heure par jour ; retour sur investissement en 11 mois. Le propriétaire dit à tout le monde que c'était les meilleurs $20,000 qu'il ait jamais dépensés. La solution humble, au bon endroit, bat l'impressionnante.
Niveau trois : boucle motorisée complète avec empileur/désempileur automatique. C'est la vraie « boucle de retour » — les vides voyagent sur la ligne motorisée, l'empileur les monte en piles, l'expédition désempile au besoin. L'empileur est l'âme de tout le système. Sans lui, vous gardez des gens aux deux extrémités pour empiler à la main, et les économies de main-d'œuvre s'évaporent.
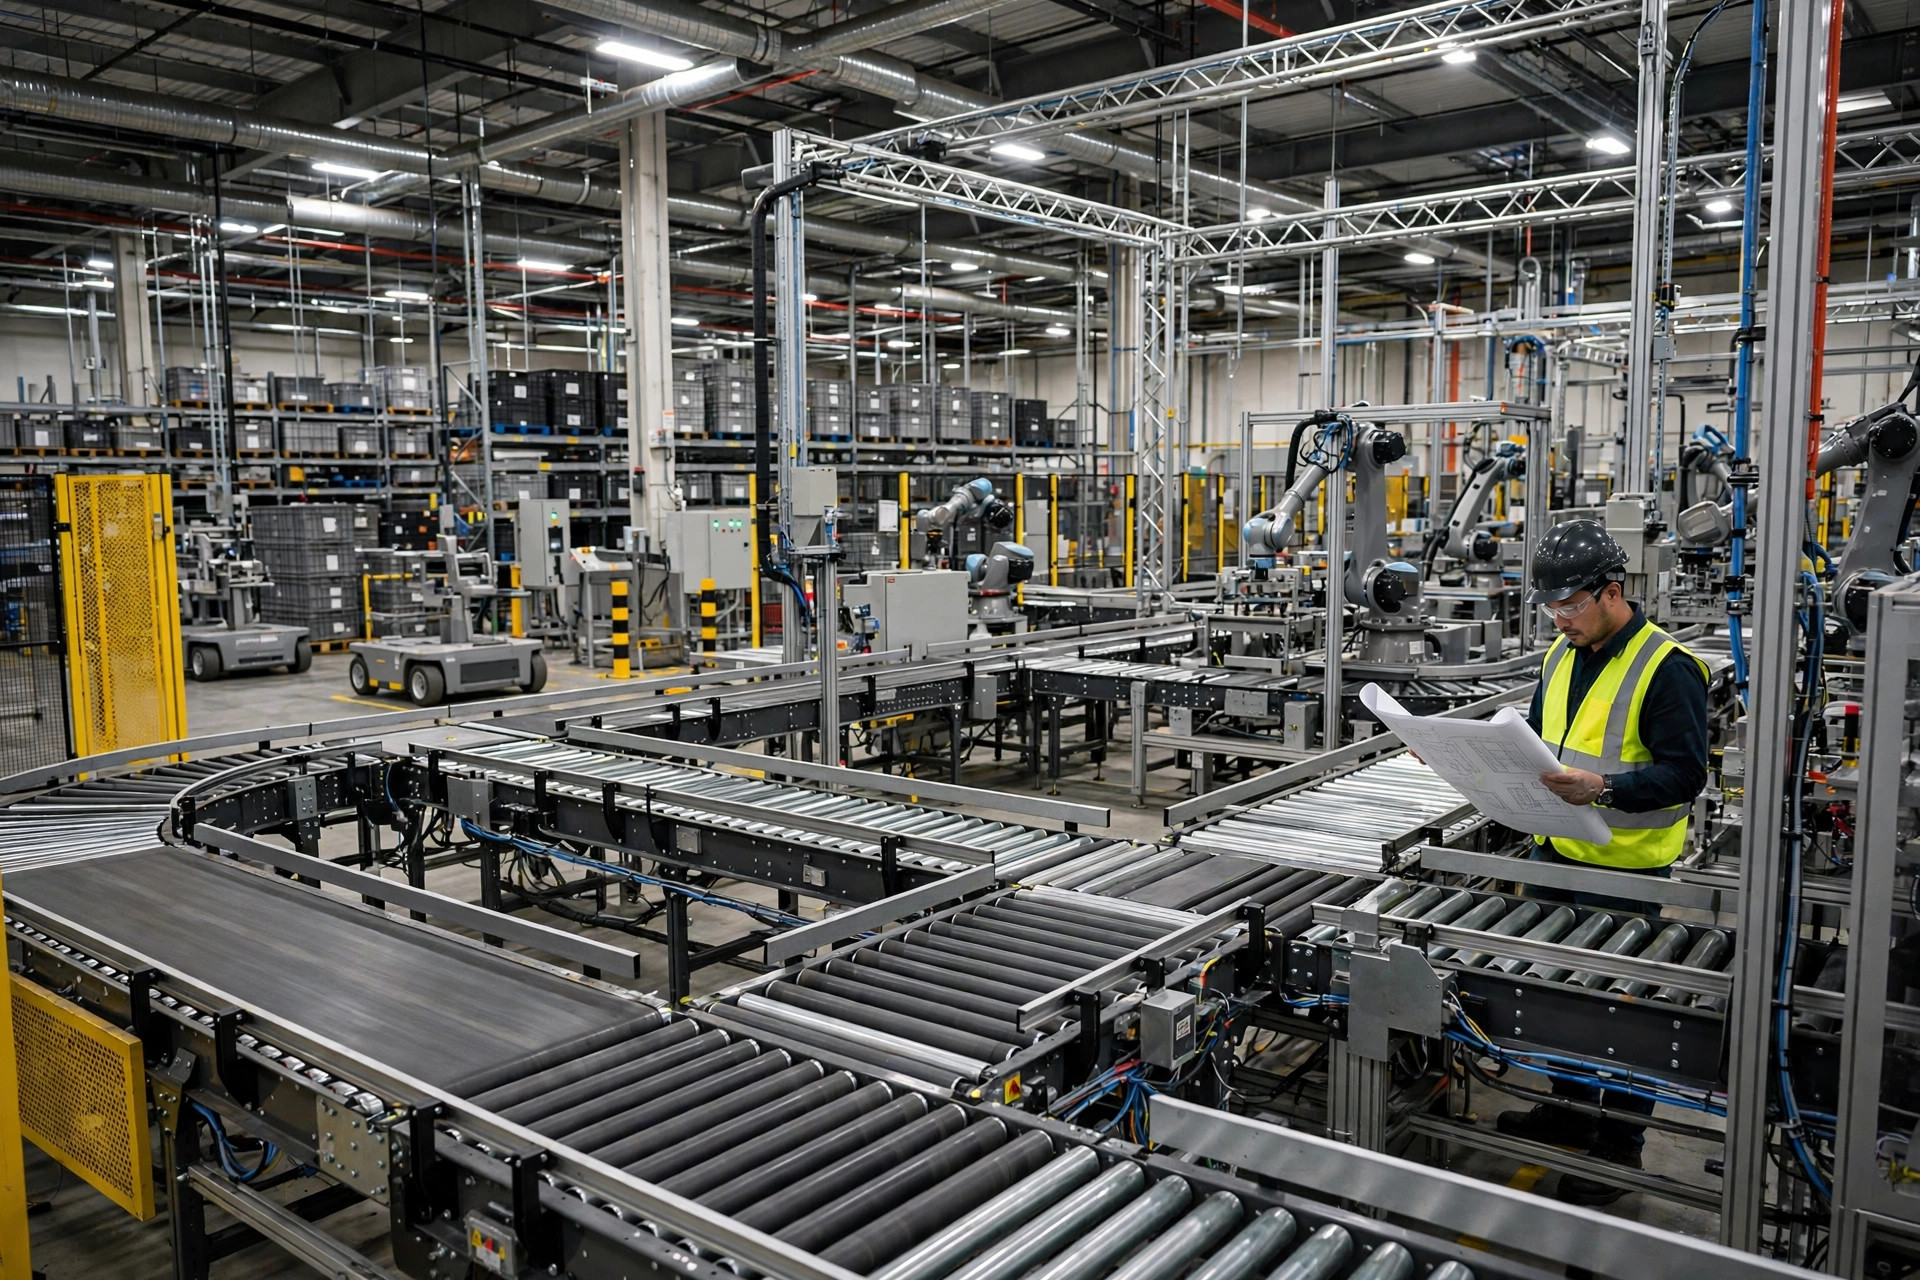
Quelques règles de fer de la conception — enfreignez-en une et la ligne est de l'argent jeté : ne faites jamais traverser la ligne par une artère principale de chariots, ou vous aurez fabriqué un point d'accident ; utilisez des plaques tournantes ou des merges aux virages, jamais de virages durs à 90 degrés — les palettes ne sont pas des cartons, les virages durs coincent toujours ; standardisez d'abord les tailles de palettes, parce que mélanger 48×40 et des tailles bizarres battra n'importe quel ingénieur ; et donnez aux palettes vides un emplacement d'inventaire virtuel dans le WMS — si le système ne peut pas voir les palettes, la boucle est aveugle.
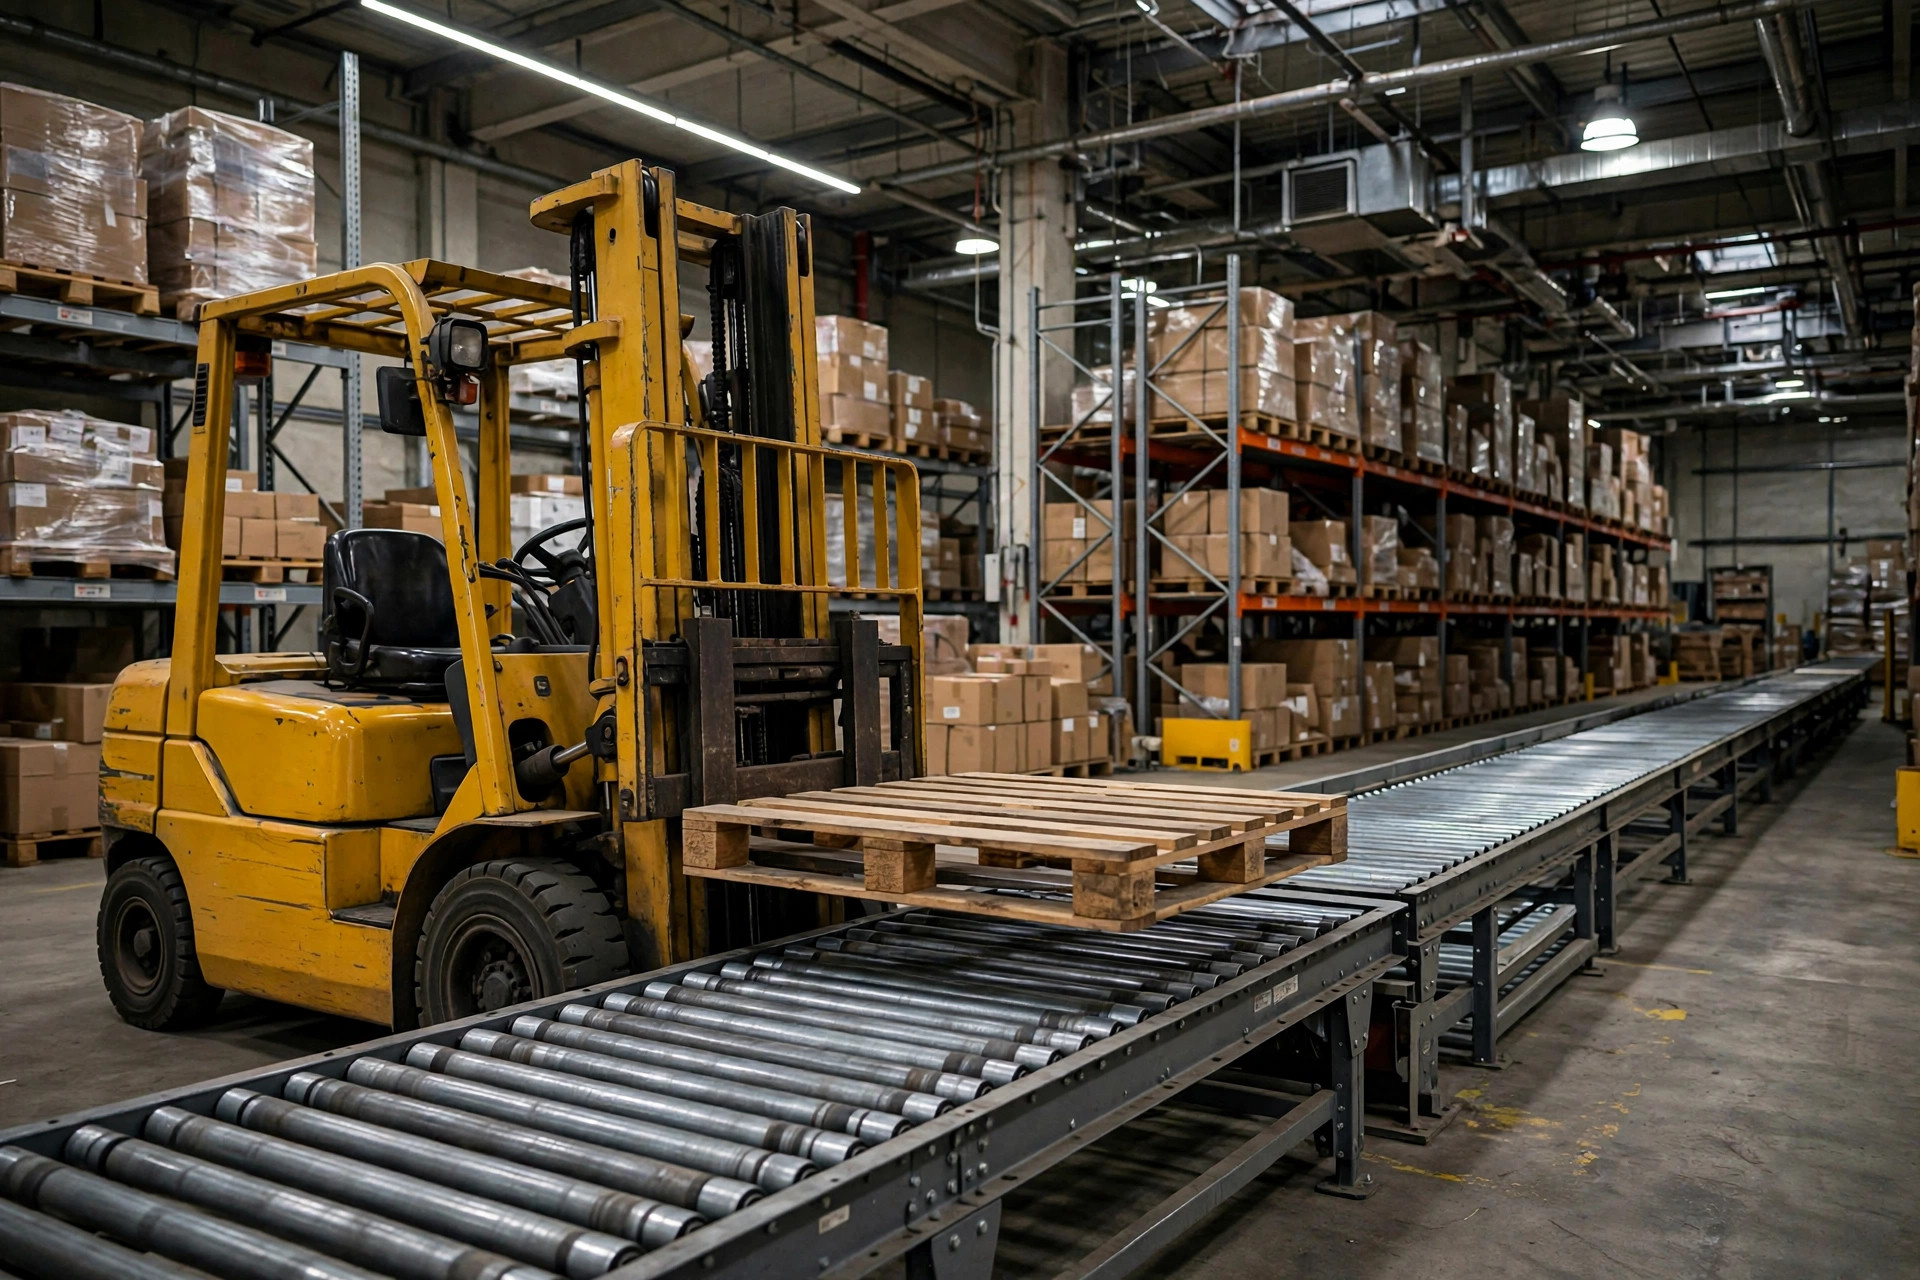
Le calcul des coûts : trois niveaux côte à côte
| Manuel/Chariot | Gravitaire + court transport | Boucle motorisée complète + empileur | |
|---|---|---|---|
| Capital | Zéro | Ligne gravitaire, dizaines de dollars par pied | Convoyeur de palettes motorisé, équipement plus installation à des centaines de dollars par pied — demandez un vrai devis d'intégrateur |
| Surface au sol | Zéro | Un tronçon droit | La boucle plus l'empileur a besoin d'au moins deux largeurs de voie |
| Main-d'œuvre | 0.5–2 heures-conducteur/jour | 10–20 min de chargement/déchargement à chaque extrémité | Presque sans personnel, rondes d'inspection uniquement |
| Points de défaillance | Le conducteur est malade | Presque aucun | Moteurs, capteurs, cellules photoélectriques de l'empileur |
| Flux quotidien de palettes vides adapté | Moins de ~100 | ~100–400 | 400+, avec une vraie distance entre les quais |
Le calcul concret pour un bâtiment de taille moyenne. Deux caristes, 1.5 heure par jour chacun à déplacer des vides, coût conducteur tout compris à $30/heure, 250 jours ouvrés : 2 × 1.5 × 30 × 250 = $22,500 par an — avant les palettes abîmées et le coût invisible des allées bloquées. Une boucle de retour motorisée de 200 pieds avec un empileur tombe dans le bas des six chiffres ; amortie sur 5 ans, environ $30,000 par an. On dirait un match nul, peut-être légèrement négatif — mais les coûts de main-d'œuvre grimpent chaque année tandis que le coût de l'équipement est fixé une fois pour toutes. C'est l'autre face de l'échange : vous n'achetez pas des économies, vous achetez de la certitude.
Voici la partie contre-intuitive : la plupart des gens pensent que l'argent est le plus grand ennemi d'une boucle de retour. Faux. Ce sont les palettes non standardisées et le fait que personne ne s'en occupe après. Les cellules photoélectriques de l'empileur s'encrassent de poussière, un capteur se dérègle, personne ne nettoie ni n'ajuste rien, et la ligne s'arrête. Le pire ennemi de l'automatisation n'est pas le prix — c'est l'abandon le lendemain de la mise en service.
Une ligne pour conclure
Faites une chose en revenant : demandez à un superviseur de suivre un cariste pendant un poste et de compter combien d'allers de palettes vides il fait et combien de minutes prend chacun. Multipliez par le taux horaire, multipliez par 250 jours ouvrés. Si ce chiffre fait mal, la boucle de retour est prête pour une proposition. Sinon, votre bâtiment n'y est pas encore — et c'est très bien. Parfois la décision de capital la plus intelligente est de ne pas le dépenser.
Par Lao Mi, vétéran de la chaîne d'approvisionnement (20 ans)
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.