Je commence par le verdict, puis le raisonnement.
Si vous triez moins de 30,000 commandes par jour, ne touchez pas à un trieur crossbelt. Je l'ai dit à au moins dix propriétaires d'entrepôts. Neuf m'ont contredit sur le champ. Huit sont revenus sous trois ans me dire que j'avais raison.
Ce n'est pas que les crossbelt soient mauvais. Ils sont excellents — la Ferrari du tri. Le problème, c'est qu'on n'achète pas une Ferrari pour faire les courses. L'essence, la maintenance, l'assurance vous dévoreront. C'est exactement l'erreur des entrepôts de taille moyenne : acheter du matériel de course pour des volumes de courses.
Voici les calculs complets : où les deux technologies diffèrent vraiment, quel volume justifie un crossbelt, quoi acheter à la place, et les pièges que les vendeurs ne vous diront pas.
Le principe, en une phrase chacun
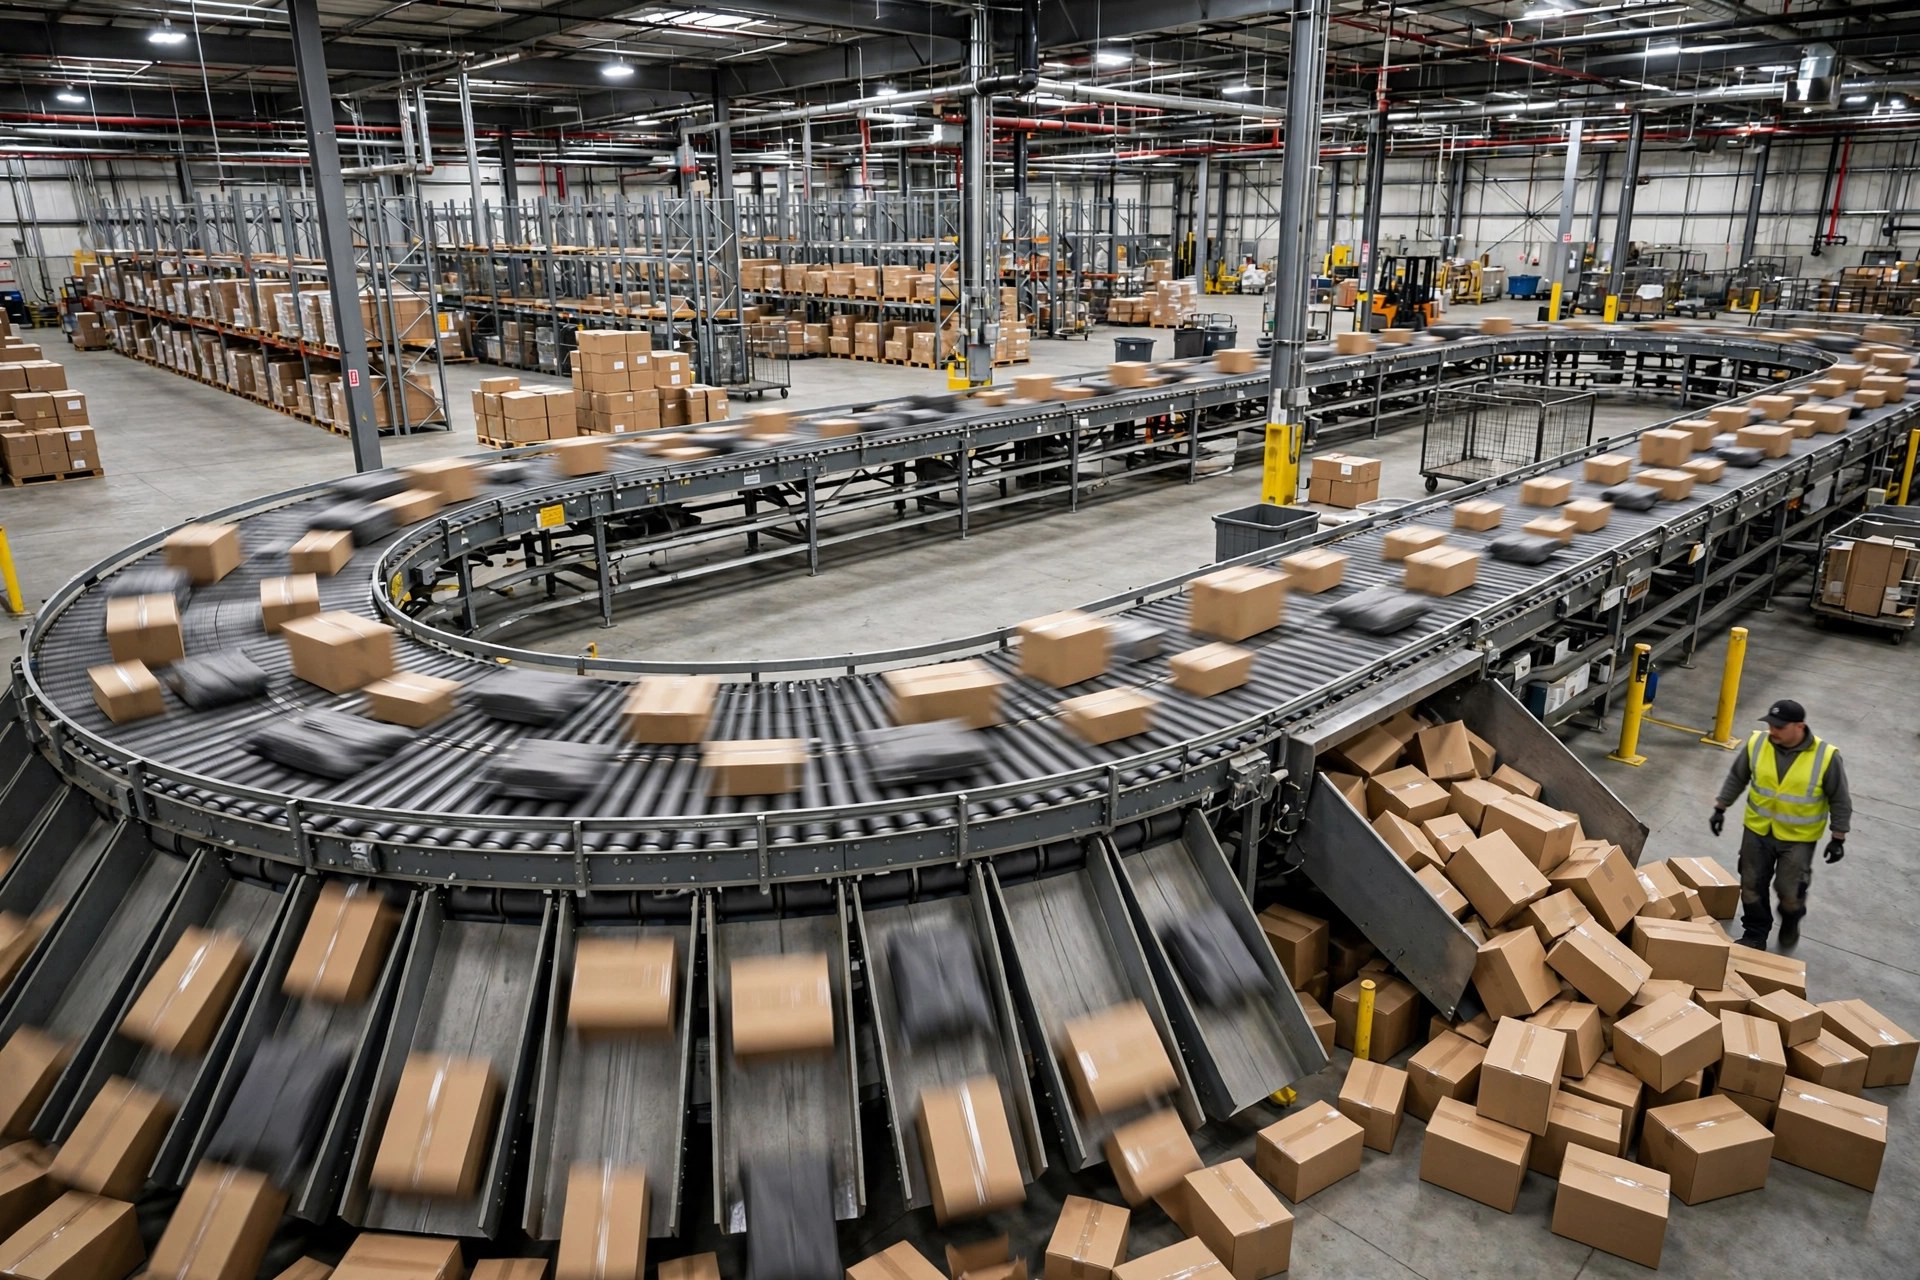
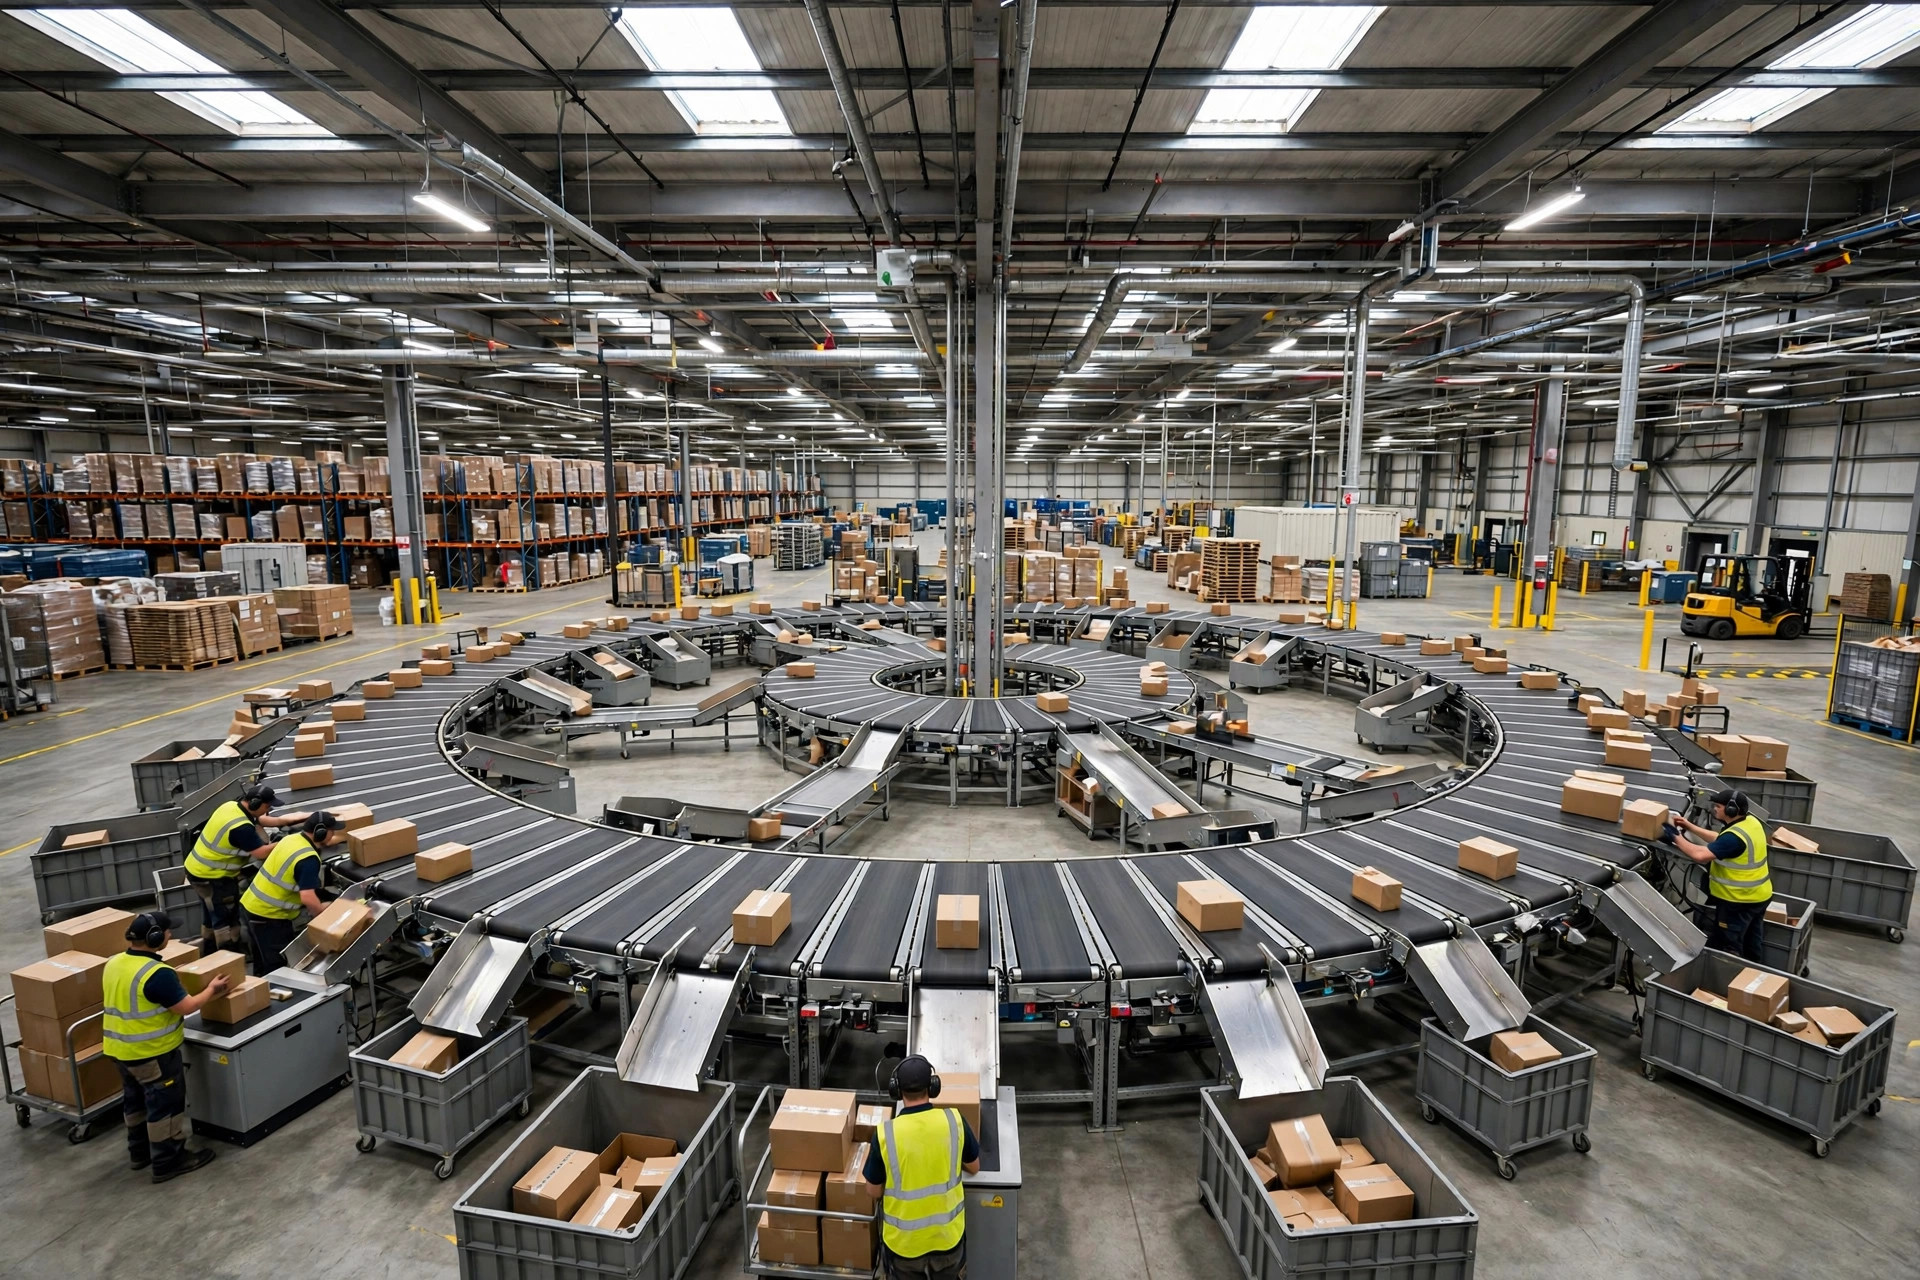
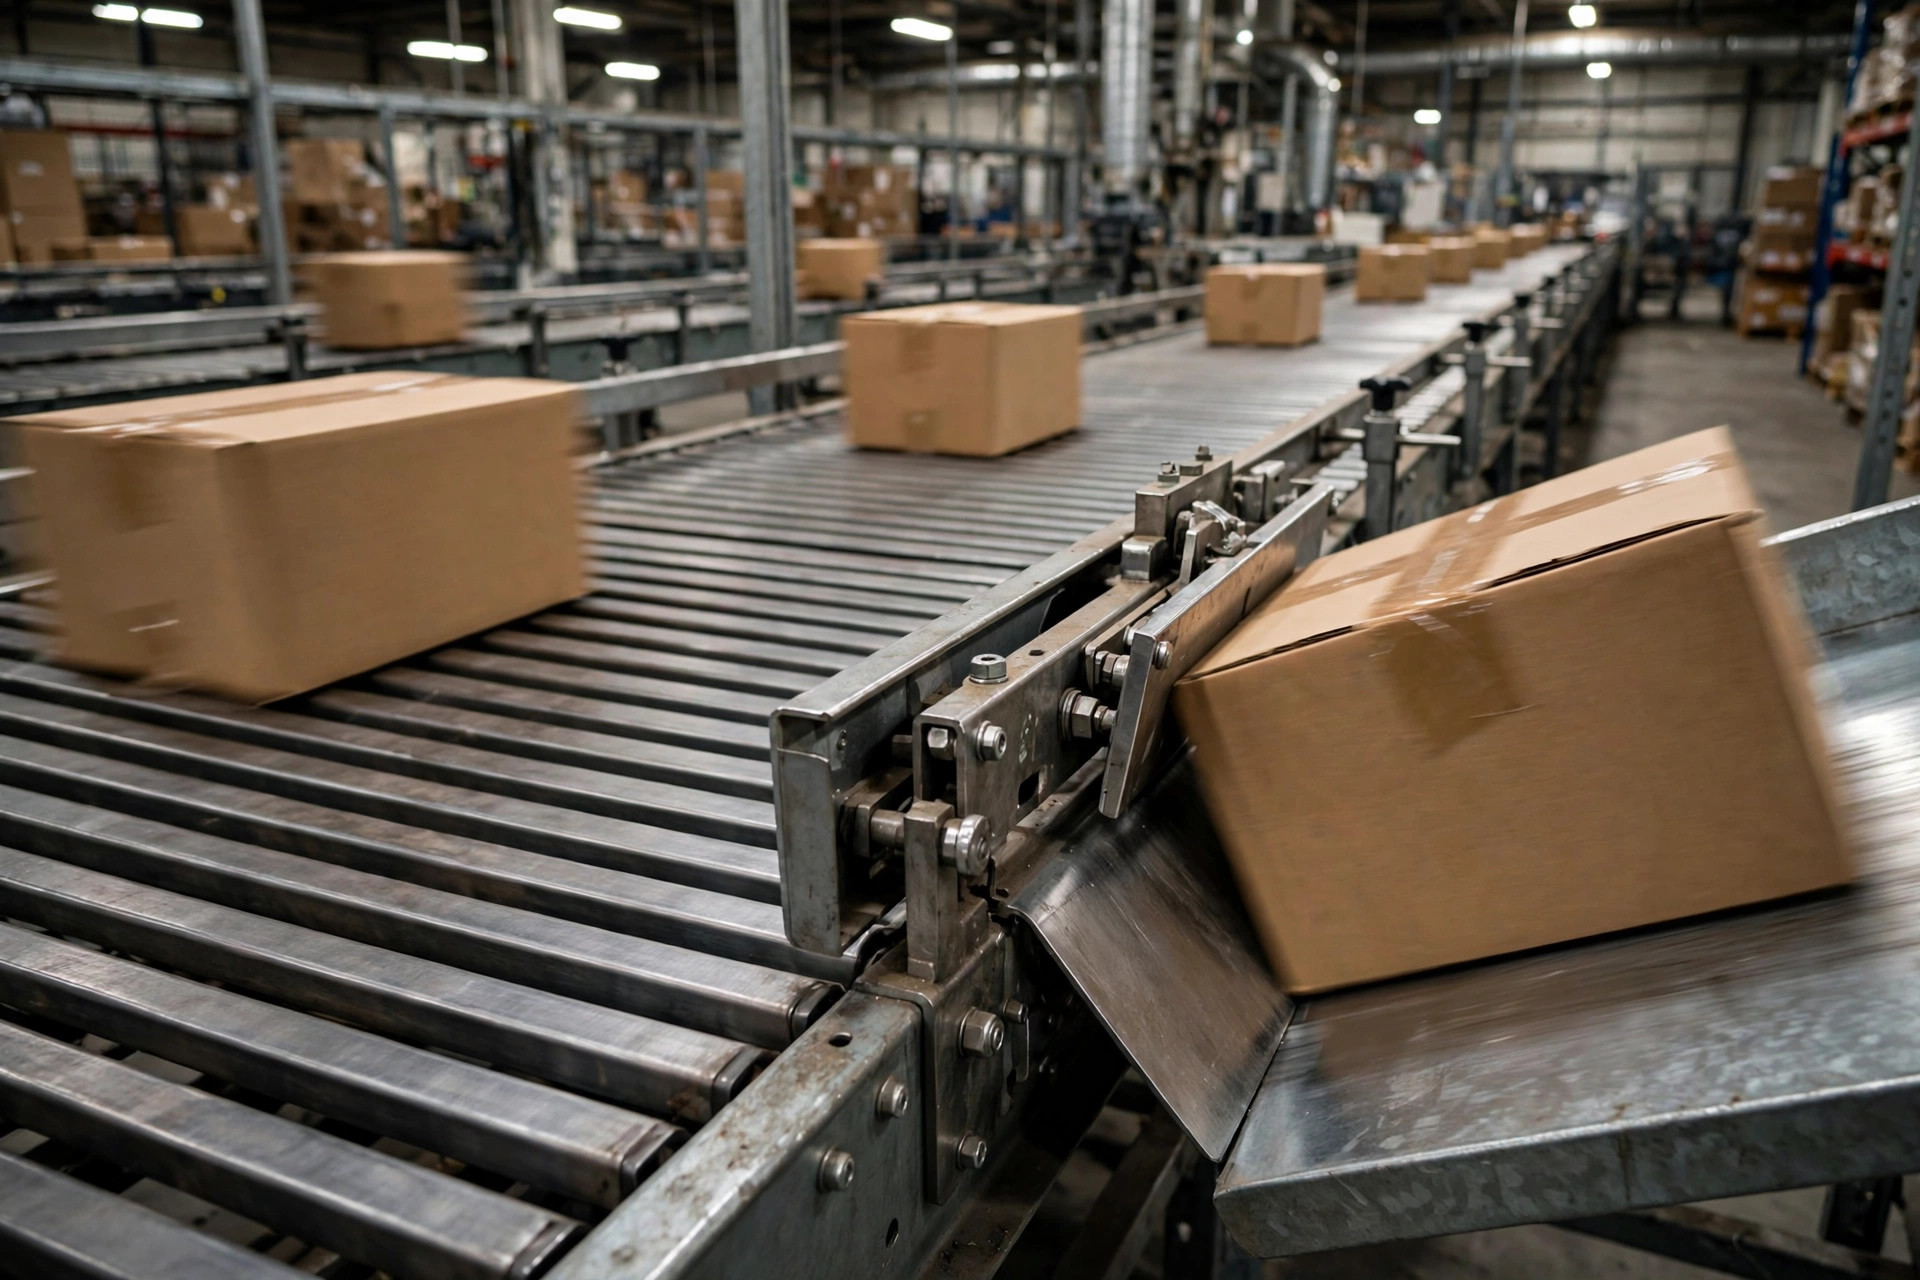
Crossbelt : une boucle de petits chariots, chacun avec sa propre petite bande. Quand le colis arrive à sa goulotte, la bande se déclenche et "crache" l'article à gauche ou à droite. Décharge bidirectionnelle, pas de demi-tour.
Sliding shoe : un convoyeur à lamelles avec une rangée de "sabots" montés dessus. Quand le carton arrive à son aiguillage, plusieurs sabots glissent sur le côté et le poussent dans le bras. Poussée unidirectionnelle.
En une ligne : le crossbelt se décharge tout seul ; le sliding shoe se fait pousser dehors. Tout ce qui suit découle de cette différence.
Quatre dimensions, face à face
D'abord le débit. Le tableau de référence standard de l'industrie place les crossbelt à 80–200+ cycles par minute et les sliding shoe à 80–350, les deux à 200–600 pieds par minute. Sur le papier, le plafond du shoe semble plus haut — ne vous laissez pas piéger par les chiffres. Un cycle de crossbelt signifie que chaque chariot peut décharger indépendamment, en gérant aussi bien les petits colis que les irréguliers. Un shoe pousse, donc la forme, le centre de gravité et la friction influent sur la réussite de l'aiguillage. Le livre blanc de Dematic note que son dernier trieur à sabots coulissants peut atteindre 18,000 cartons par heure sur une seule machine — notez bien le mot "peut". C'est un pic, pas votre moyenne d'un mardi.
Le mix produit est la vraie ligne de démarcation. Les crossbelt traitent de tout, des enveloppes et livres aux cartons de quatre pieds, et la décharge bidirectionnelle est clémente avec les formes irrégulières. Les sliding shoe vivent dans le monde des cartons et bacs standards — grand, lourd, uniforme, c'est leur zone de confort. Les sachets plastiques étaient leur zone interdite ; les fabricants ont fait des progrès ces dernières années, mais cela reste leur flanc faible. De l'autre côté : les articles fragiles préfèrent le shoe. Une poussée est plus douce qu'un lancer, et on peut ralentir la ligne. Un crossbelt à pleine vitesse, c'est un crossbelt à pleine vitesse.
Le bruit. Les trieurs à sabots coulissants traditionnels sont fameusement bruyants — à plein régime toute la ligne rugit, et certains projets budgètent en plus pour l'insonorisation. Les conceptions plus récentes tournent moins vite avec de meilleurs entraînements et le bruit diminue, mais allez écouter une ligne en activité avant d'acheter. Le showroom ment. Les crossbelt sont relativement plus silencieux, mais ce "relativement" fait beaucoup de travail — des milliers de moteurs de chariots tournant en même temps, ce n'est la bibliothèque de personne.
La maintenance. Un crossbelt est une mer de chariots : des centaines, chacun avec un moteur, une bande, une carte de commande. Catalogue de pièces de rechange profond ; un chariot mort peut arrêter la ligne. Les sliding shoe sont mécaniquement plus simples, mais les sabots et les lamelles sont des pièces d'usure — à force de tourner vite, le remplacement devient un coût permanent. Ni l'un ni l'autre n'est à installer et oublier. Les deux exigent des techniciens dédiés, des pièces en rayon et des rondes préventives. La différence : la maintenance du crossbelt est un travail de précision ; celle du shoe, un travail de bras.
Les calculs d'argent : combien, combien de commandes, quel retour
Les chiffres. Un crossbelt de milieu de gamme (5,000–12,000 colis par heure) coûte $1.8–2.4 millions selon les études de marché ; le très haute capacité (20,000+/heure) coûte $3.5–5.2 millions. Un autre rapport de l'industrie chiffre les installations complètes de tri de colis jusqu'à $2–5 millions. Rien de tout cela n'inclut le gros oeuvre, les modifications du WMS, ni les convoyeurs de sortie derrière les goulottes.
Maintenant votre volume. Trente mille commandes par jour, ça semble beaucoup. Réparti sur un poste de 8 heures, cela fait 3,750 à l'heure. Un crossbelt de milieu de gamme fait 5,000–12,000 à l'heure — votre machine à $2M+ termine le travail du jour en trois à quatre heures et bronze au soleil le reste du temps. L'amortissement ne fait pas de pause parce que la ligne est arrêtée.
Alors quel volume le justifie ? Ma règle est grossière mais elle marche : un crossbelt a besoin de 6–8 heures chargées par jour. À 8,000 colis à l'heure sur un seul poste, cela fait 50,000–60,000 commandes par jour minimum. En dessous, l'utilisation ne porte pas l'amortissement. Les calculs ne tombent jamais juste.
Le nombre de goulottes compte aussi. Un crossbelt est une boucle ; chaque goulotte mange de la longueur de boucle. Plus de goulottes, plus grande boucle, plus grande emprise, plus grand prix. Si vous triez vers vingt ou trente destinations, un crossbelt est un canon antiaérien braqué sur un moustique. Cent destinations et plus avec du vrai volume — c'est son terrain de jeu.
Et le coût caché : l'induction. Un crossbelt a besoin de postes d'induction manuels ou automatisés, et plus il tourne vite, plus l'induction devient exigeante. Une Ferrari sans carburant coûte quand même de l'argent de Ferrari. Bien des propositions omettent simplement la ligne de main-d'oeuvre d'induction. Ne laissez pas la vôtre l'omettre.
Pas les moyens du crossbelt ? Regardez ces trois-là
Un volume en dessous du crossbelt ne veut pas dire trier à la main pour toujours. Trois options plus légères que les entrepôts de taille moyenne achètent vraiment :
Tri manuel avec put-to-light (PTL). Chaque goulotte a une étiquette LED ; un opérateur dans une configuration put-wall trie des centaines de commandes par heure. Le capex le plus bas des trois, flexible — nouvelles catégories, nouvelles goulottes, sans travaux. Le plafond, c'est l'humain : au-delà d'environ 10,000 commandes par jour, ça commence à forcer.
Wheel sorters. Des rangées de roues pivotantes le long de la bande ; à l'aiguillage, les roues tournent et sortent le carton en biais. Quarante à soixante-dix pièces par minute, silencieux, simples à entretenir, une fraction du prix du crossbelt. Point idéal : cartons standards, moins de trente aiguillages.
Pop-up wheel diverters. Soixante à quatre-vingts aiguillages par minute, encore plus simples, pour des volumes moindres et moins de destinations. Les versions 24V DC sont quasi silencieuses et consomment peu — dans la tranche en dessous de 40 pièces par minute, les rois du rapport qualité-prix.
Point commun : peu d'argent, retour rapide, pas de travaux. Quand le volume atteindra le territoire crossbelt, les remplacer ne fera pas mal — parce qu'il n'y avait pas grand-chose à amortir.
Quatre choses que les vendeurs ne vous diront pas
Pic ou moyenne — une différence de coût de 2x. Les vendeurs dimensionnent toujours selon votre pic. Un équipement surdimensionné reste à l'arrêt la plupart des jours. Mais dimensionner selon la moyenne signifie que la haute saison vous enterre. Ma pratique : dimensionner à 1.5x la moyenne, couvrir les pics avec les heures supplémentaires et la main-d'oeuvre temporaire. L'équipement est un coût fixe ; la main-d'oeuvre est variable. Faites les calculs ainsi.
Les goulottes ne suffisent jamais. Trente destinations aujourd'hui, cinquante l'an prochain à mesure que l'activité grandit — et la longueur de boucle est du béton coulé. Ajouter des goulottes plus tard signifie reconstruire. Dimensionnez la boucle pour trois ans de croissance des destinations. Mieux vaut une boucle légèrement surdimensionnée maintenant.
Embauchez la maintenance avant l'arrivée de l'équipement. Les techniciens doivent être sur site trois mois avant, en train d'installer et de mettre en service aux côtés de l'équipe du vendeur. Apprendre sur une ligne en panne en plein pic, c'est la façon de perdre des clients. Stockez les pièces d'usure critiques dès le premier jour — ne comptez pas sur la livraison en 48-hour du vendeur quand la ruée des fêtes bat son plein.
Visitez le client de référence, pas le showroom. Les machines du showroom sont astiquées. Un site en activité, c'est la vérité : écoutez le bruit, regardez le taux de bourrages, et demandez au technicien de maintenance "ce que vous détestez le plus réparer". Trois questions, et le vrai caractère de la machine se révèle.
Un dernier mot franc
L'erreur de tri la plus courante n'est pas de choisir le mauvais modèle. C'est de choisir la mauvaise catégorie.
J'ai vu trop de propriétaires de taille moyenne visiter l'installation d'un grand opérateur et rentrer chez eux en exigeant un crossbelt. Volume quotidien : dans les dix mille. Destinations : dans les vingt. Je pose une question : à votre volume, le crossbelt tourne deux heures par jour — que payez-vous les vingt-deux autres ? La vue ?
L'équipement sert le volume, pas l'ego. En dessous de 30,000 commandes par jour, mettez l'argent dans les gens, le put-to-light et les wheel sorters. Dépensez le reste dans les catégories et les clients — le retour est bien meilleur. Le jour où votre volume atteindra vraiment cinquante, soixante mille par jour, le commercial crossbelt vous trouvera. Achetez alors, et l'équipement attendra le volume. Achetez maintenant, et le volume attendra l'équipement. Cette différence, c'est la différence entre gagner de l'argent et en perdre.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.