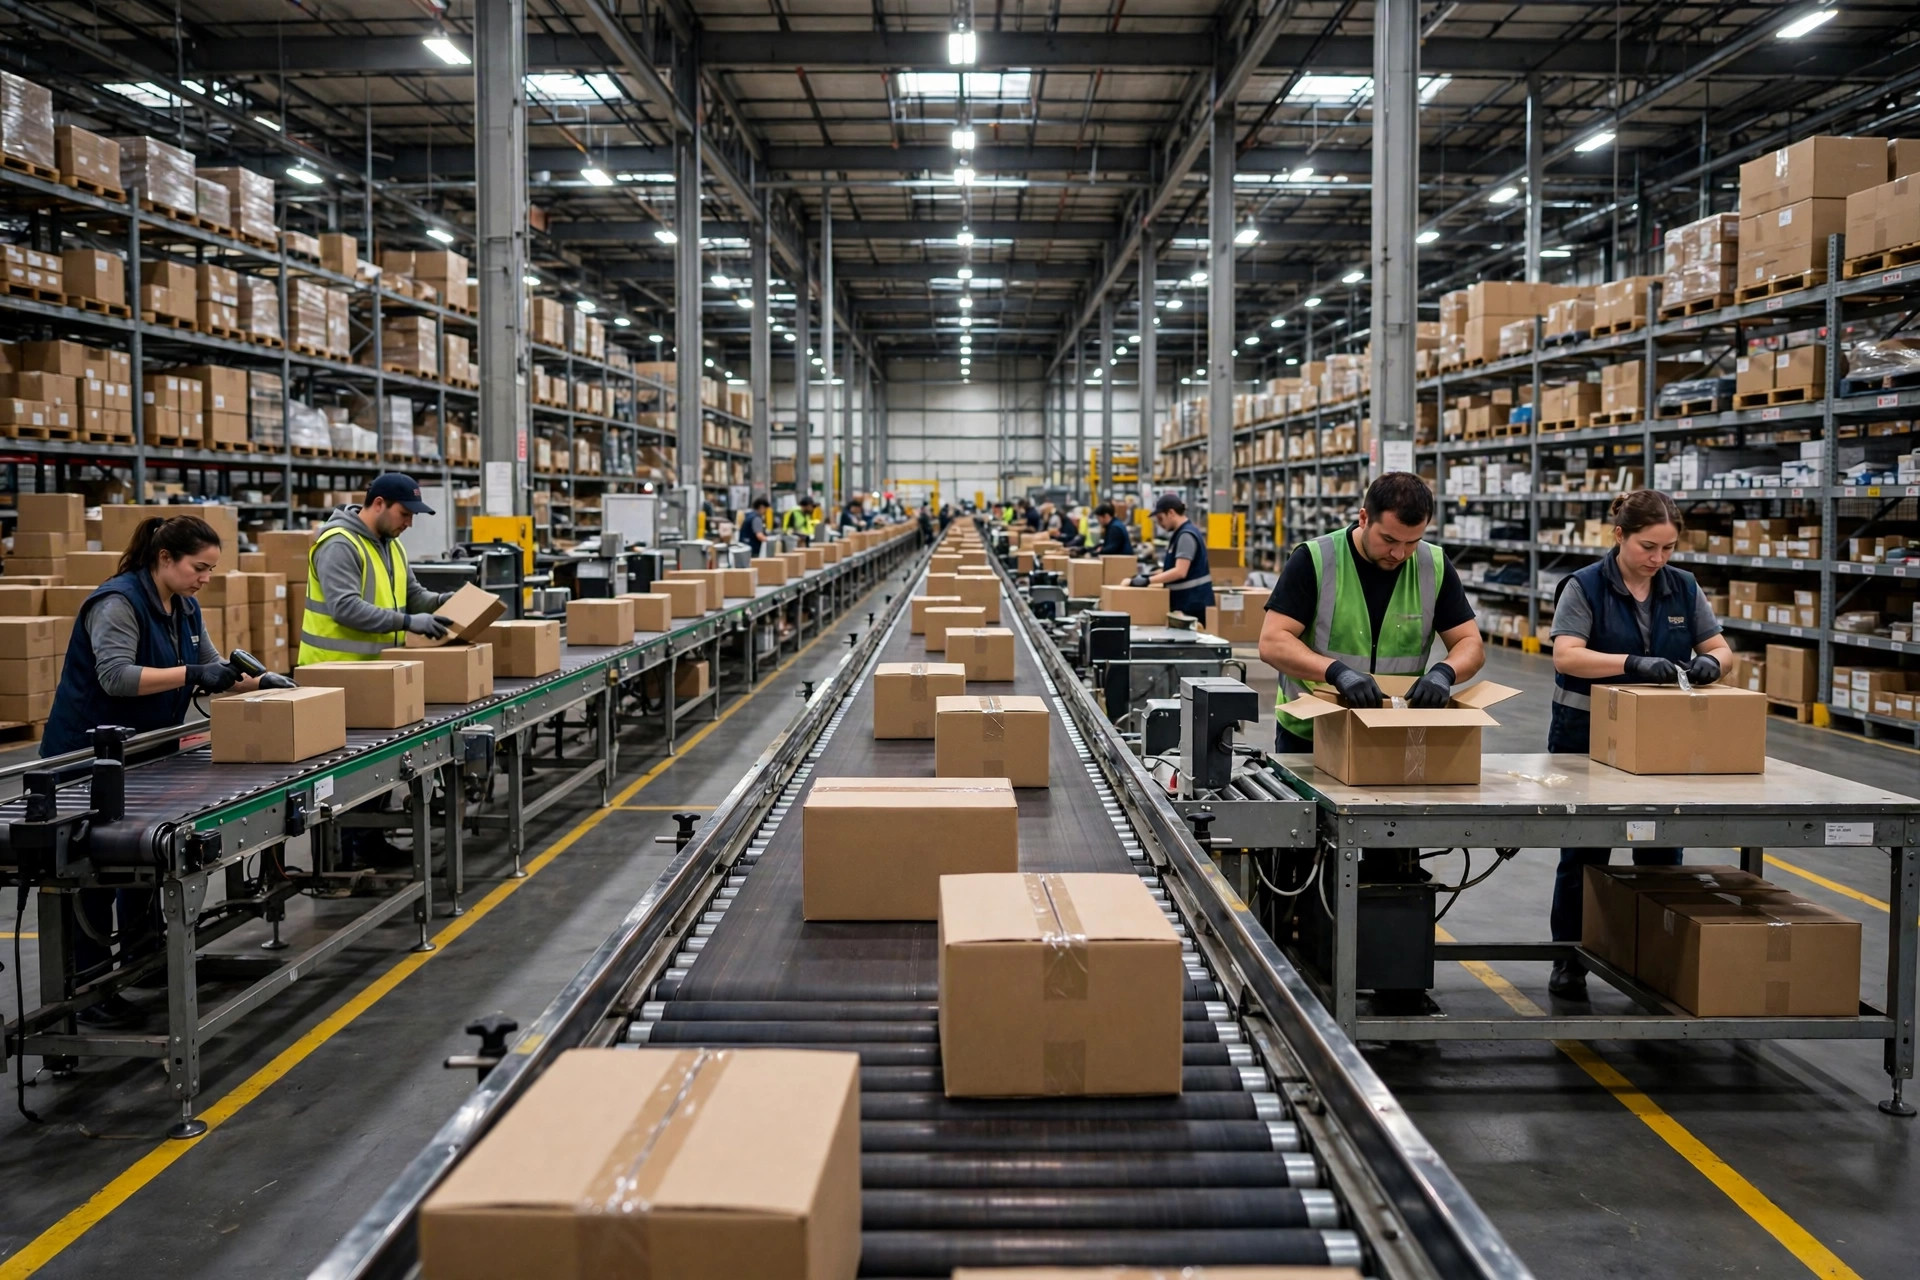
Un convoyeur est un métronome, pas une voiture de course. Réglez la vitesse de ligne au rythme réel de vos opérateurs, sinon chaque mètre par minute ajouté ne fera qu'acheter un embouteillage plus grand.
L'automne dernier, j'ai visité un 3PL de 120 000 pieds carrés à Columbus, en Ohio, spécialisé dans les pièces détachées automobiles. Le responsable des opérations m'a fait longer plus de 300 mètres de convoyeur, m'a montré une section où les cartons s'étaient empilés en un mur compact, et m'a dit : « On vient d'accélérer cette ligne de 18 à 24 mètres par minute. Le débit a baissé. »
J'ai identifié le problème d'un coup d'œil. Le tapis allait plus vite ; les postes de prélèvement, non. Les cartons arrivaient à chaque poste plus vite que personne ne pouvait les traiter. Les cartons d'amont continuaient d'arriver, l'aval ne parvenait pas à évacuer, et toute la section s'est engorgée jusqu'à ce que quelqu'un appuie sur le bouton d'arrêt.
C'est un piège que je vois sans cesse : traiter un convoyeur comme une autoroute où plus vite est toujours mieux. Le vrai rôle d'un convoyeur n'est pas de déplacer les cartons vite, c'est de garder un rythme régulier. La vitesse de ligne doit s'aligner sur trois choses : le rythme réel des opérateurs, le rythme de l'alimentation en amont, et la capacité de la zone d'emballage en aval. Si l'un des trois est désynchronisé, plus de vitesse fait seulement arriver le chaos plus tôt.
Où se trouve vraiment le goulot d'étranglement
La vitesse d'un convoyeur se mesure généralement en mètres par minute. La même ligne peut très bien tourner à 20–30 m/min sur une section de transport, mais elle doit ralentir fortement aux postes de prélèvement — non pas parce que le moteur ne peut pas suivre, mais parce que les personnes ne peuvent pas.
Regardez un opérateur expérimenté à son poste : scanner pour confirmer, localiser l'article, le saisir, le déposer dans le carton, le pousser. J'ai chronométré ce geste des dizaines de fois. Le prélèvement à l'unité se stabilise à 35–50 secondes par carton ; un poste d'emballage et de contrôle prend 40–60 secondes. Cela fait 70–100 cartons par opérateur et par heure.
Faites maintenant le calcul sur une ligne à 24 m/min alimentant des postes espacés des habituels 1,5 mètre : un nouveau carton percute chaque poste toutes les 3,75 secondes, soit environ 960 cartons par heure. Votre opérateur en traite 80. Ce n'est pas de l'efficacité ; c'est un accident au ralenti. La contrainte, c'est toujours l'humain, jamais le moteur.
Première étape donc : arrêtez de lire les fiches techniques des moteurs et commencez à lire les gens. Mesurez d'abord le rythme réel à chaque poste, puis remontez jusqu'à la vitesse de ligne.
Mesurer le rythme, puis régler la vitesse
La méthode de mesure est rudimentaire et elle fonctionne. Chronomètre en main, pendant un poste normal de haute saison, chronométrez un poste sur 30 commandes consécutives. Écartez les 5 plus rapides et les 5 plus lentes, faites la moyenne du reste. C'est le takt en régime stable du poste. Les mesures hors saison ne valent rien : sans rien d'urgent à faire, les gens paraissent plus rapides qu'ils ne sont.
La formule de la vitesse de ligne est simple : vitesse de ligne = espacement des postes ÷ takt du poste. Si les postes sont espacés de 2 mètres et que le takt en régime stable est de 45 secondes par carton : 2 ÷ 45 ≈ 0,044 m/s, soit environ 2,7 m/min. Ça paraît absurdement lent, n'est-ce pas ? Mais c'est la bonne vitesse pour une section de prélèvement : chaque carton arrive juste quand l'opérateur termine le précédent. Ni embouteillage, ni attente.
Voici le point clé : les sections de transport et les sections de prélèvement tournent à des vitesses différentes. Le transport déplace simplement des cartons d'un point A à un point B : 20–30 m/min, c'est très bien. Les sections de prélèvement se calculent avec la formule et tombent généralement à 3–6 m/min. Entre les deux, placez une section d'accumulation sans pression comme tampon : les cartons font la queue sans se pousser, et chaque poste a toujours du travail à portée de main.
Les variateurs de fréquence (VFD) existent exactement pour cela. Même ligne, moteurs différents, vitesses différentes par section. Ma routine de réglage :
Démarrez chaque section à une vitesse prudente et faites-la tourner une semaine, en notant où les cartons s'empilent et où les postes manquent de travail. Puis ajustez uniquement les sections de prélèvement, par paliers de 0,5 m/min, en observant deux jours après chaque changement. Réglez le transport en dernier, en gardant toujours 2–3 cartons en attente dans la section d'accumulation. Ces 2–3 cartons sont votre matelas : plus, c'est que l'amont va trop vite ; moins, c'est que l'aval va trop lentement.
Un détail que l'on oublie toujours : les rampes d'accélération des entraînements. Si un carton passe brutalement de rapide à lent au passage entre sections, les cartons légers glissent et se décalent, les lourds percutent le carton de devant. Réglez l'accélération sur 3–5 secondes. Le fluide bat le rapide, à tous les coups.
Haute saison : faut-il toucher aux vitesses ?
Oui — mais pas à l'aveugle.
La haute saison change le profil des commandes : plus d'unités par commande, ce qui ralentit naturellement les opérateurs. Laissez la vitesse de ligne inchangée et l'engorgement remonte en amont depuis la section de prélèvement. La bonne méthode : remesurer le takt en régime stable environ deux semaines avant la haute saison, avec le profil de commandes prévu, et recalculer la vitesse de ligne à partir de là.
Il y a aussi une erreur classique : jeter de la main-d'œuvre temporaire sur la haute saison. Plus de bras augmente le débit total, mais les nouvelles recrues ont un rythme instable : rapides une heure, lentes l'heure suivante. Contre-intuitivement, il vaut mieux des vitesses de ligne plus prudentes pendant les premières semaines des nouvelles recrues, pour absorber cette variabilité. Une fois leur rythme stabilisé (généralement 2–3 semaines), remontez la vitesse.
Comment le site de Columbus s'en est-il sorti ? Les sections de prélèvement sont passées de 24 à 5 m/min, le transport est resté à 22 m/min, et ils ont ajouté une section d'accumulation sans pression de 12 mètres. La mise à niveau a coûté moins de 20 000 $, essentiellement des VFD et une section de convoyeur à rouleaux. Le volume de haute saison s'est maintenu à 16 000 commandes par jour, et les arrêts de ligne sont passés de 4–5 par jour à pratiquement zéro. Ils ont ralenti la ligne et la production a augmenté.
Liste de contrôle avant le poste
- Avez-vous mesuré le takt en régime stable à chaque poste de prélèvement et d'emballage (30 commandes consécutives à intensité de pointe, moyenne tronquée) ?
- Les sections de transport et de prélèvement sont-elles sous contrôle de vitesse séparé (un VFD par section) ?
- La section d'accumulation maintient-elle une file stable de 2–3 cartons ?
- Les rampes d'accélération des entraînements sont-elles réglées sur 3–5 secondes ?
- Avez-vous remesuré le takt et recalculé la vitesse de ligne deux semaines avant la haute saison ?
- Les vitesses de ligne sont-elles prudentes pendant les deux premières semaines des nouvelles recrues ?
Une phrase à retenir : votre convoyeur est un métronome, pas un accélérateur. Trouvez le bon rythme et toute la ligne se mettra au pas.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.