Une « simple bande » qui a coulé trois projets
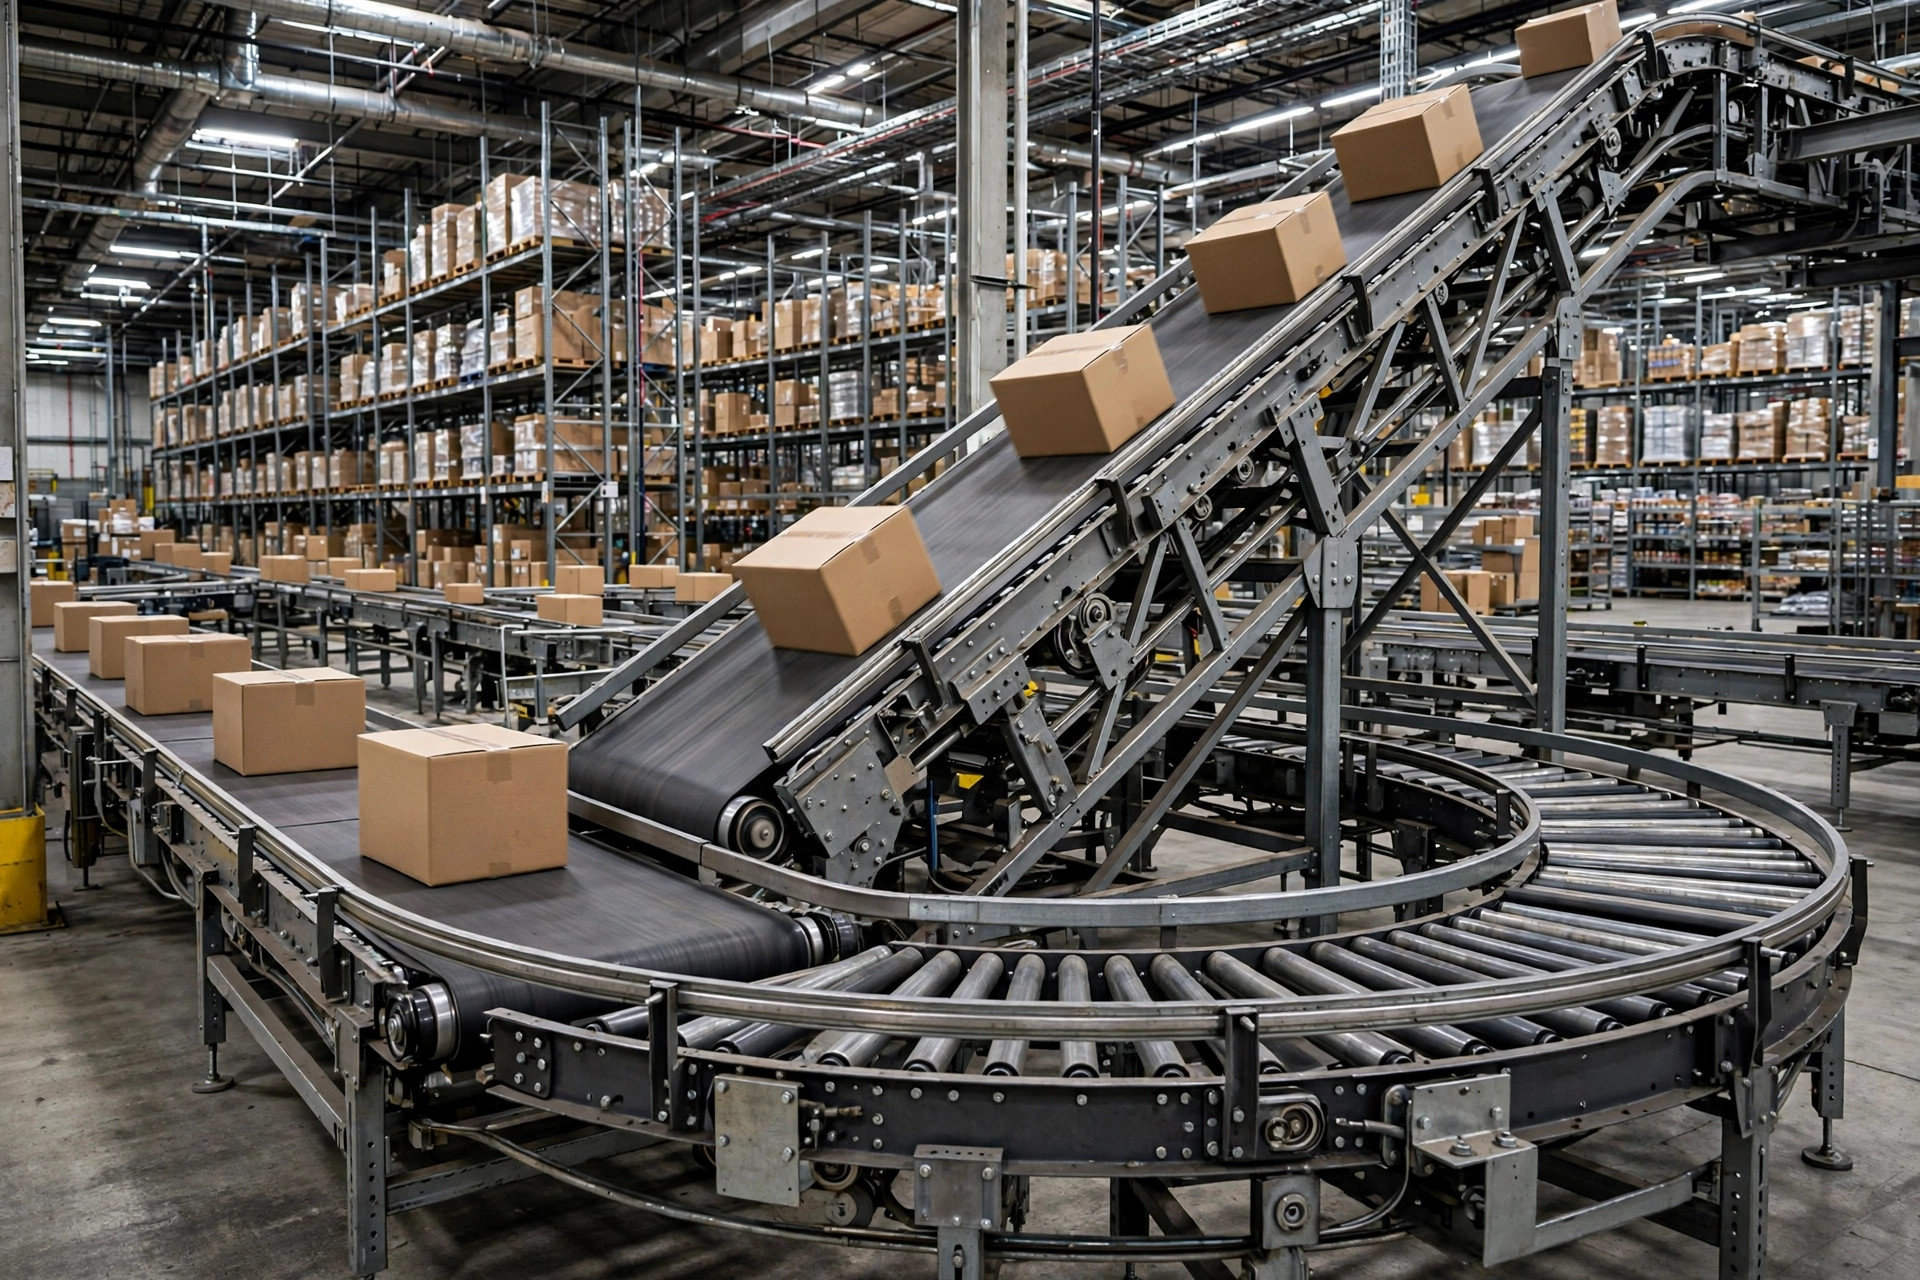
La leçon la plus chère que j'aie vue sur les convoyeurs : le nouveau centre de distribution d'un client comportait une montée de 12 mètres entre le tri et l'emballage. Pour économiser, la conception utilisait un convoyeur standard à bande plate avec une inclinaison de 22 degrés. Dès le premier jour, les cartons ont glissé vers le bas les uns après les autres et bloqué toute la section. La reprise — passer à une bande à tasseaux avec un maintien supérieur — a coûté $90K de plus et un mois de retard.
Les convoyeurs sont les artères d'un entrepôt automatisé. Ils semblent simples, mais un paramètre mal réglé entraîne le débit et la fiabilité de toute la ligne. Vitesse, inclinaison et courbes sont les trois points où les conceptions se trompent le plus souvent.
Trois fondamentaux d'ingénierie, décortiqués
1. Vitesse : plus rapide n'est pas mieux — 1.2–2.0 m/s est le point idéal
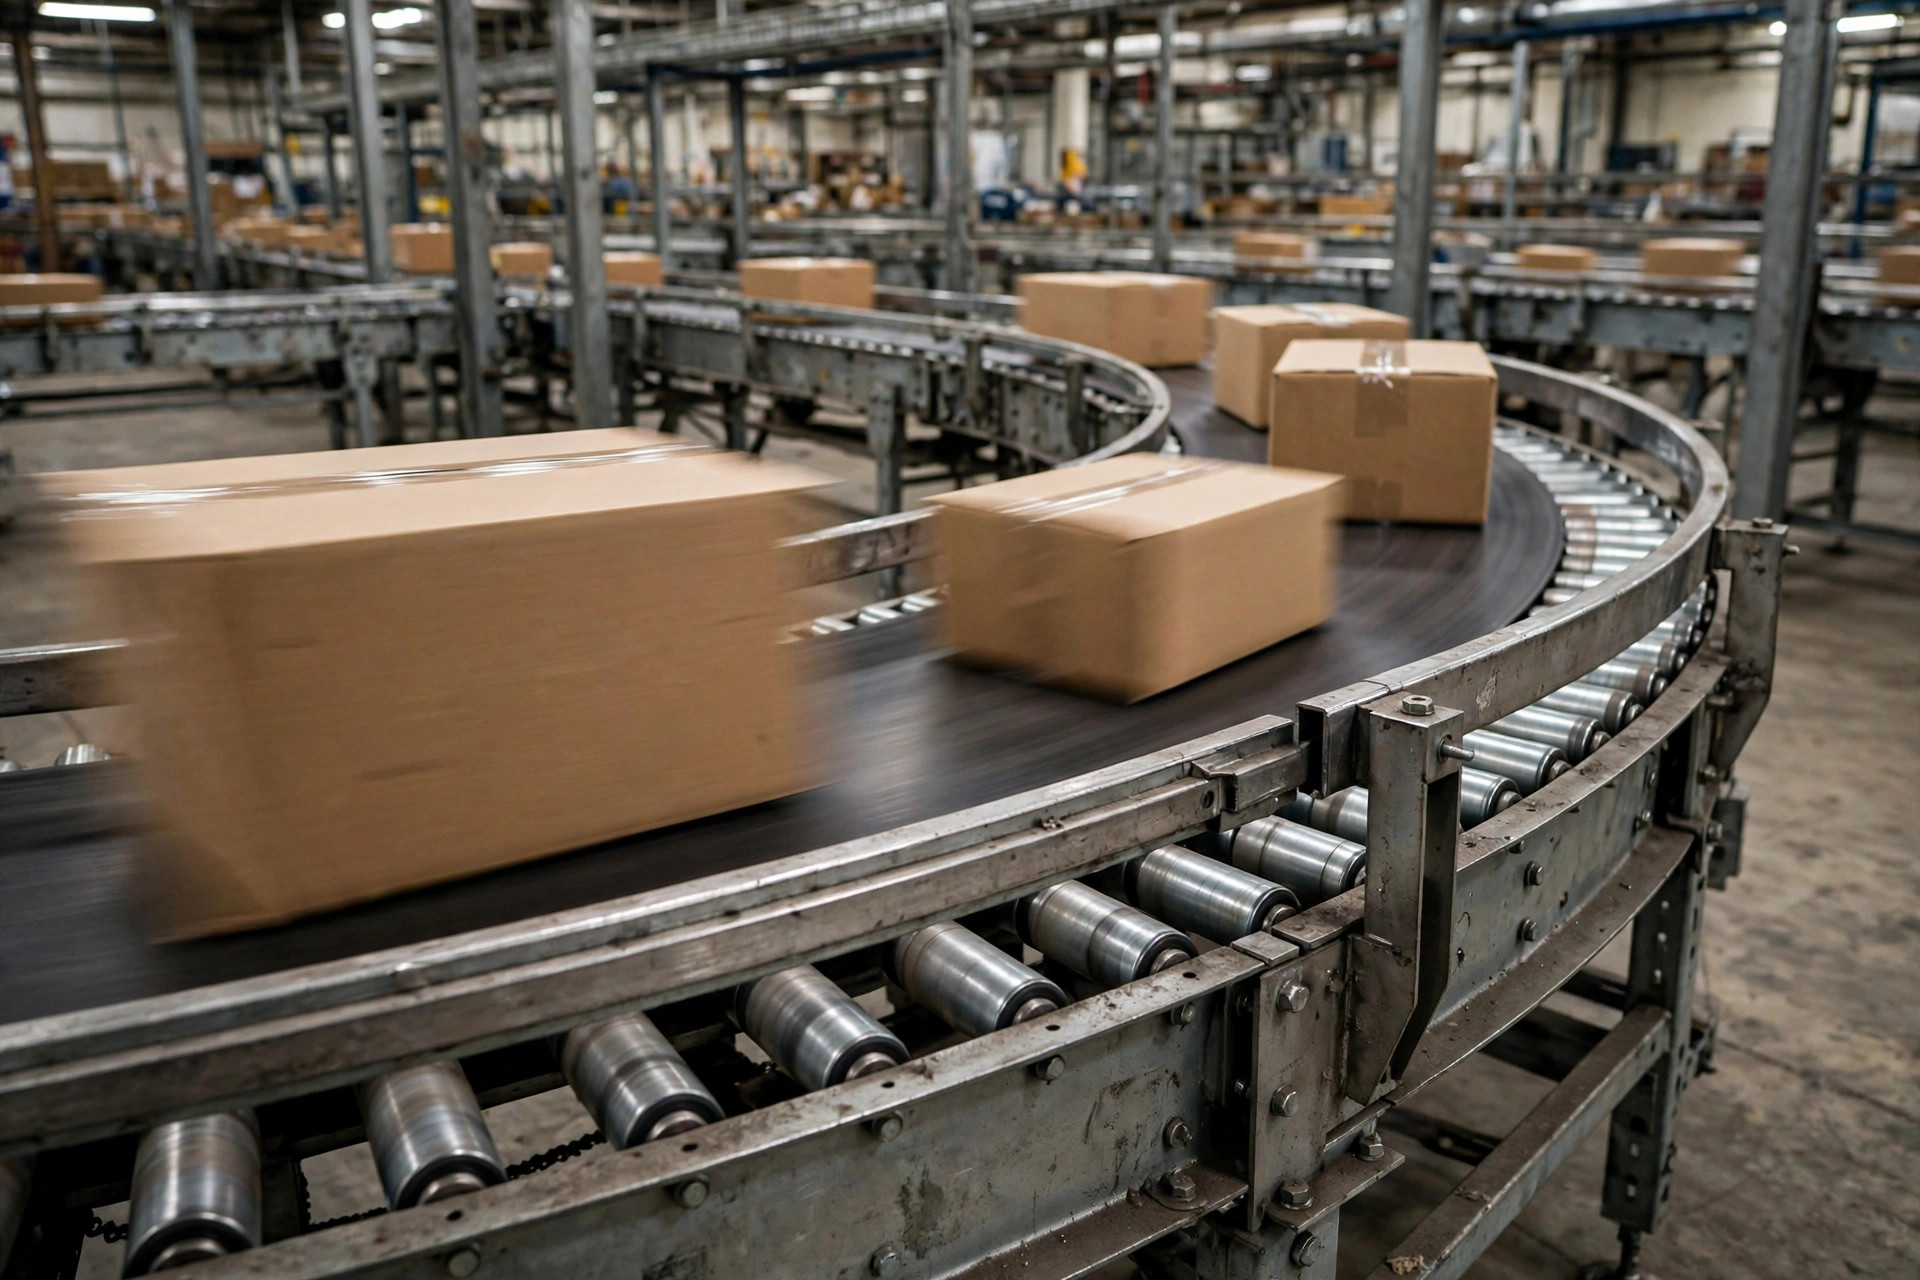
La vitesse de ligne détermine directement le débit horaire : débit = 3,600 × vitesse ÷ espacement des articles. Une ligne à 1.5 m/s avec 0.6 m d'espacement traite théoriquement 9,000 articles/heure.
Mais la vitesse a un coût :
- La précision de tri chute : les cellules photoélectriques ont besoin d'un temps de réponse, les mécanismes déviateurs d'un temps d'actionnement — au-delà de 2.0 m/s, la précision des déviateurs à roues tombe de 99.5% à moins de 98%.
- Bruit et usure : chaque 0.5 m/s supplémentaire augmente l'usure des rouleaux et de la bande d'environ 40%.
- Distances d'arrêt d'urgence plus longues : les normes de sécurité imposent des distances d'arrêt — les lignes rapides exigent des barrières immatérielles de sécurité placées plus en arrière, ce qui mange de la surface au sol.
Ma règle de sélection : lignes principales à 1.5–2.0 m/s, sections de tri à 1.2–1.5 m/s, zones de travail manuel (induction, contrôle qualité) à 0.8–1.2 m/s. Des vitesses zonées battent une vitesse unique sur l'énergie comme sur la stabilité.
2. Inclinaison : au-delà de 15 degrés, changez d'équipement
La capacité de montée varie énormément selon le type de convoyeur — c'est la loi d'airain de la sélection :
| Type | Limite d'inclinaison sûre | Notes |
|---|---|---|
| Bande plate standard | 12–15° | Glisse au-delà, surtout avec des fonds de carton lisses |
| Bande à tasseaux/texturée | 25–30° | Les jupes latérales empêchent les déversements ; bien pour les petits articles |
| Rouleau motorisé | 5–8° | Entraînement par friction ; glisse vite en pente |
| Convoyeur à chaîne | 30°+ | Pour palettes ; les taquets de chaîne font le travail |
| Élévateur à spirale | Vertical | Faible emprise au sol ; idéal pour les transferts vers mezzanine |
La leçon douloureuse : le coefficient de friction d'un carton sur la bande est d'environ 0.4 à sec, mais seulement d'environ 0.25 lorsqu'il est humide ou filmé. À 0.25, arctan(0.25) ≈ 14° — c'est de là que vient le plafond de 15 degrés. En climat humide ou en chambre froide avec condensation, soyez 2–3 degrés plus conservateur.
Pour les montées au-delà de 15 degrés, trois options : passer à une bande à tasseaux, ajouter une bande supérieure de maintien qui « prend en sandwich » le produit en montée, ou utiliser un élévateur. Ne croyez pas que « grossir le moteur suffit » — les moteurs résolvent la puissance, pas le glissement.
3. Courbes : les 10 % les plus chers de votre ligne
Les sections droites sont bon marché ; les courbes sont chères. Sur une ligne typique, 80 % des pannes et 50 % du temps de mise en service viennent des courbes.
- Courbes de bande : des rouleaux coniques gèrent le virage, rayon typique de 600–1,000 mm, bonnes pour les petits colis — gardez la vitesse sous 1.5 m/s ou la force centrifuge éjecte le produit.
- Courbes de rouleaux : différentiel de rouleaux coniques, rayon plus grand, plus de surface au sol, mais plus grande capacité de charge.
- Élévation et transfert : le spécialiste de l'angle droit — soulève, pivote de 90°, repose, ~8–12 secondes par cycle. Attention, c'est un goulot : le débit de la ligne équivaut à son rythme de cycle ; n'en mettez pas plus de 2–3 en série.
Trois règles d'airain pour la planification des courbes : rayon de courbe ≥ 1.5x la plus grande dimension du produit ; gardez 2 m de convoyeur droit avant et après chaque courbe pour stabiliser le flux ; protégez les deux côtés de chaque courbe sur au moins deux tiers de la hauteur du produit.
Quand vous pouvez monter au lieu de tourner, faites-le. Dans les implantations en U ou en L, une courbe de bande à 90° coûte autant que 8–10 m de bande droite. Si la hauteur sous plafond le permet, deux montées de bande à tasseaux avec un tronçon droit surélevé remplacent les courbes au sol — vous ajoutez de la hauteur de levage mais éliminez les courbes sujettes aux pannes, et la maintenance à long terme coûte moins cher.
Bonus : ne laissez pas l'électricité distancer la mécanique
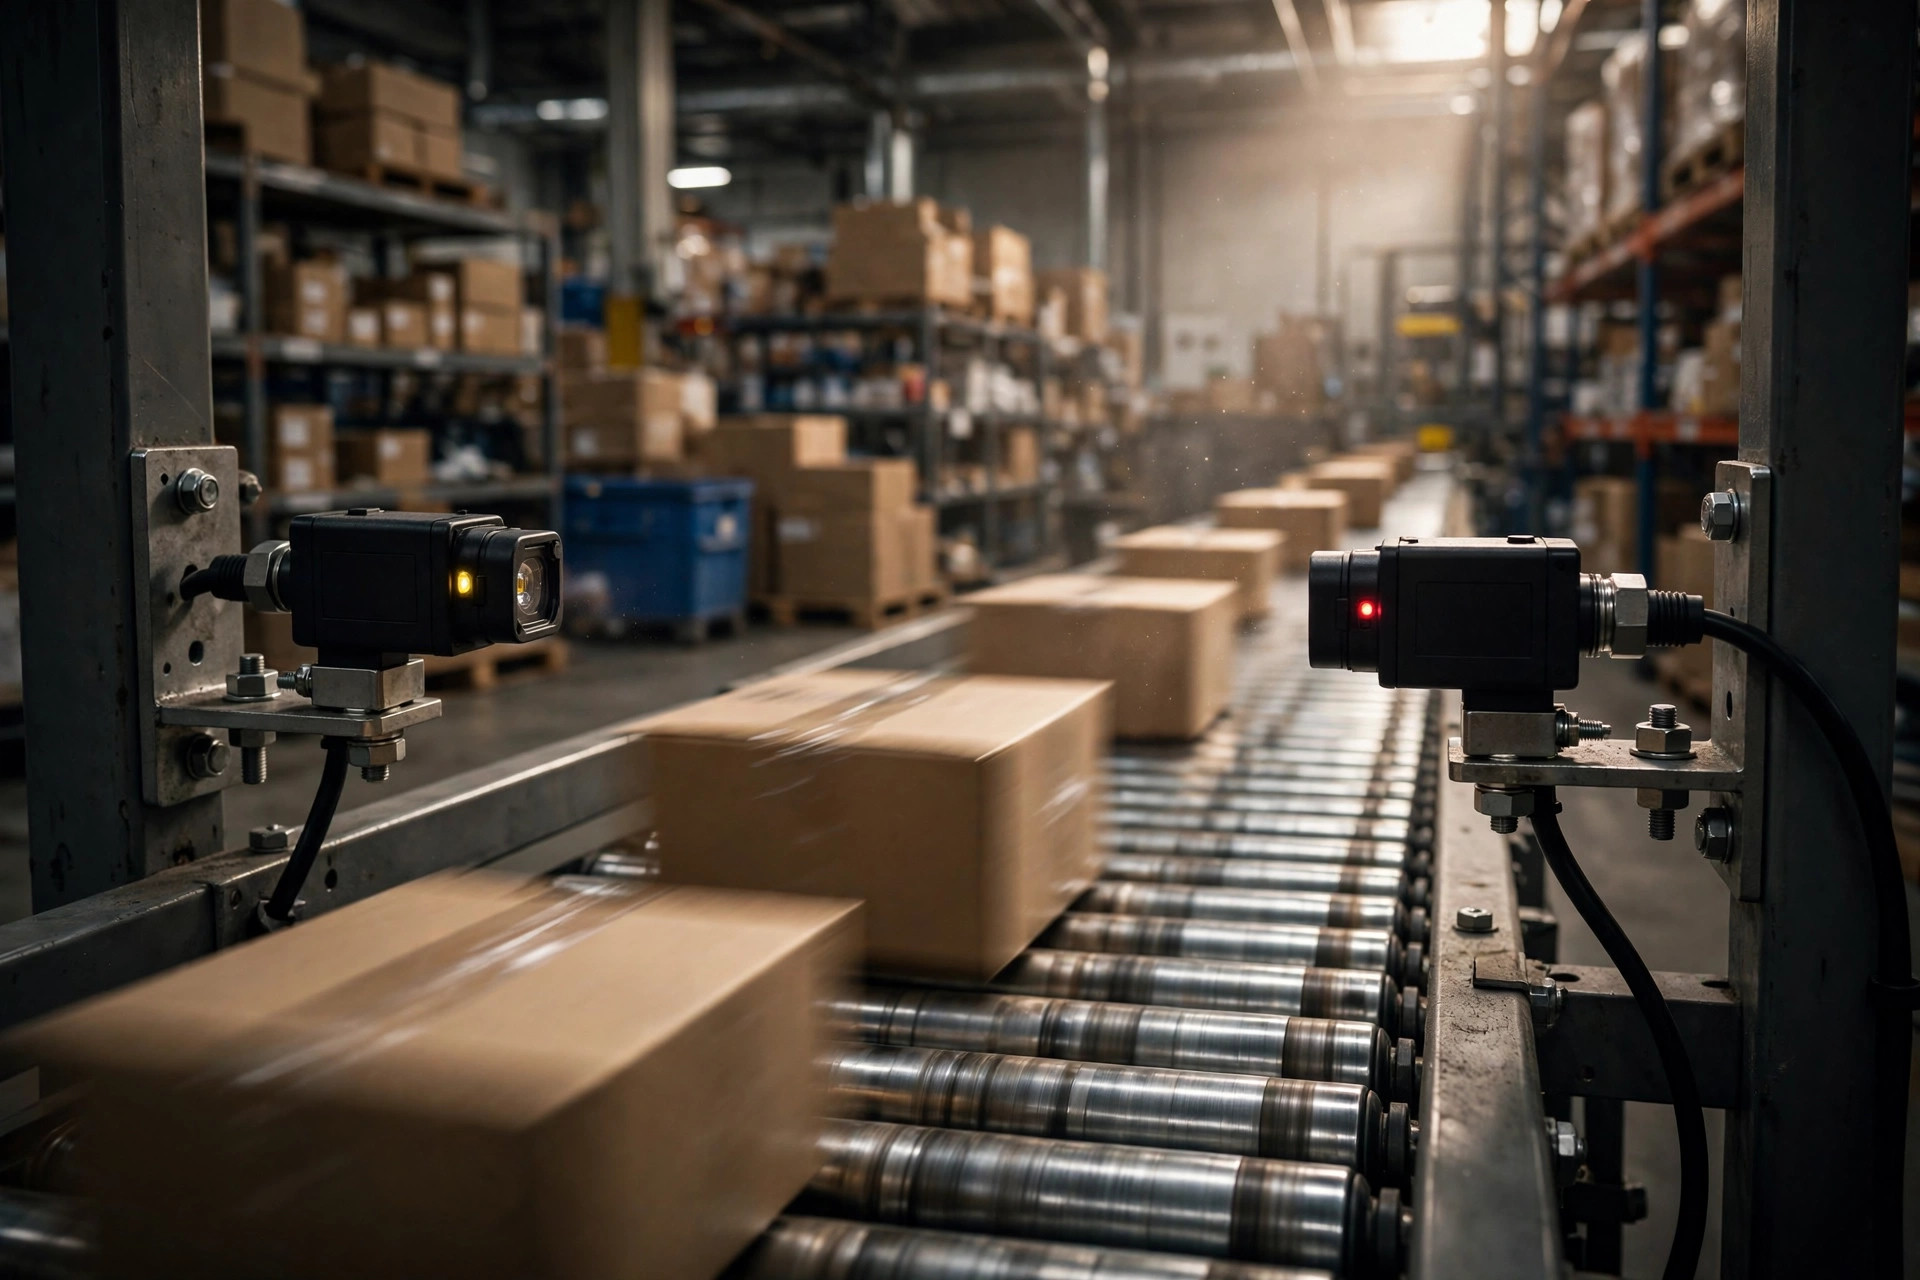
Les convoyeurs sont électromécaniques — une fois la mécanique fixée, l'électricité doit suivre : un variateur par ligne (ne partagez pas un entraînement entre plusieurs moteurs pour économiser — le choc de démarrage/arrêt étire les bandes) ; utilisez des cellules photoélectriques à faisceau direct, pas à réflexion diffuse (dans les entrepôts poussiéreux, les capteurs diffus déclenchent à tort en quelques mois) ; laissez 20 % d'E/S libres dans les armoires de commande pour que les ajouts futurs n'exigent pas une nouvelle armoire. Chaque détail coûte peu — moins de 5 % du total — mais décide si vous mettez en service du premier coup ou débuguez pendant trois mois.
Cas réel : une décision de courbe a économisé $400K
Un 3PL du Texas avec une implantation en U devait faire tourner sa ligne de tri à 180°. La conception d'origine utilisait quatre courbes de bande à 90° pour $520K. J'ai visité le site, vu des plafonds de 12 m, et proposé « montée + tronçon surélevé + descente » : deux montées de bande à tasseaux de 18 m jusqu'à 6 m d'élévation, 40 m de tronçon droit aérien, puis retour au sol. Total : $380K — $140K économisés, et surtout quatre points de panne éliminés ; deux ans d'exploitation sans aucun arrêt en section de courbe. Parfois la meilleure courbe, c'est pas de courbe du tout — montez.
Pièges : quatre pannes à haute fréquence
- Cellules photoélectriques dans la courbe : le changement d'attitude du produit dans les courbes provoque des déclenchements intempestifs. Montez les cellules uniquement sur sections droites, à 2+ m de toute courbe.
- Moteur dimensionné pour le plat : les moteurs d'inclinaison doivent couvrir le travail de levage plus la friction — gardez 30 % de marge sinon la dégradation thermique d'été fait déclencher les surcharges.
- Pas de joints de dilatation : les tronçons droits de plus de 30 m voilent leurs supports par dilatation thermique — laissez des joints de 5 cm tous les 20–30 m.
- Un bouton pour toute la ligne : l'amont continue d'alimenter quand l'aval se bloque. Le contrôle par zones avec détection d'accumulation est obligatoire — les blocages doivent arrêter l'amont automatiquement.
Résumé
La planification des convoyeurs se résume à trois chiffres : vitesse zonée à 1.2–2.0 m/s, 15° comme ligne rouge d'inclinaison, rayon de courbe à 1.5x la longueur du produit. Plus un état d'esprit : minimisez les courbes partout où c'est possible — et quand le plafond le permet, passez par-dessus plutôt que contourner. Les convoyeurs tournent 24/7 ; 10 % d'attention en plus au moment de la conception épargne 50 % de vos appels d'urgence nocturnes après le démarrage.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.