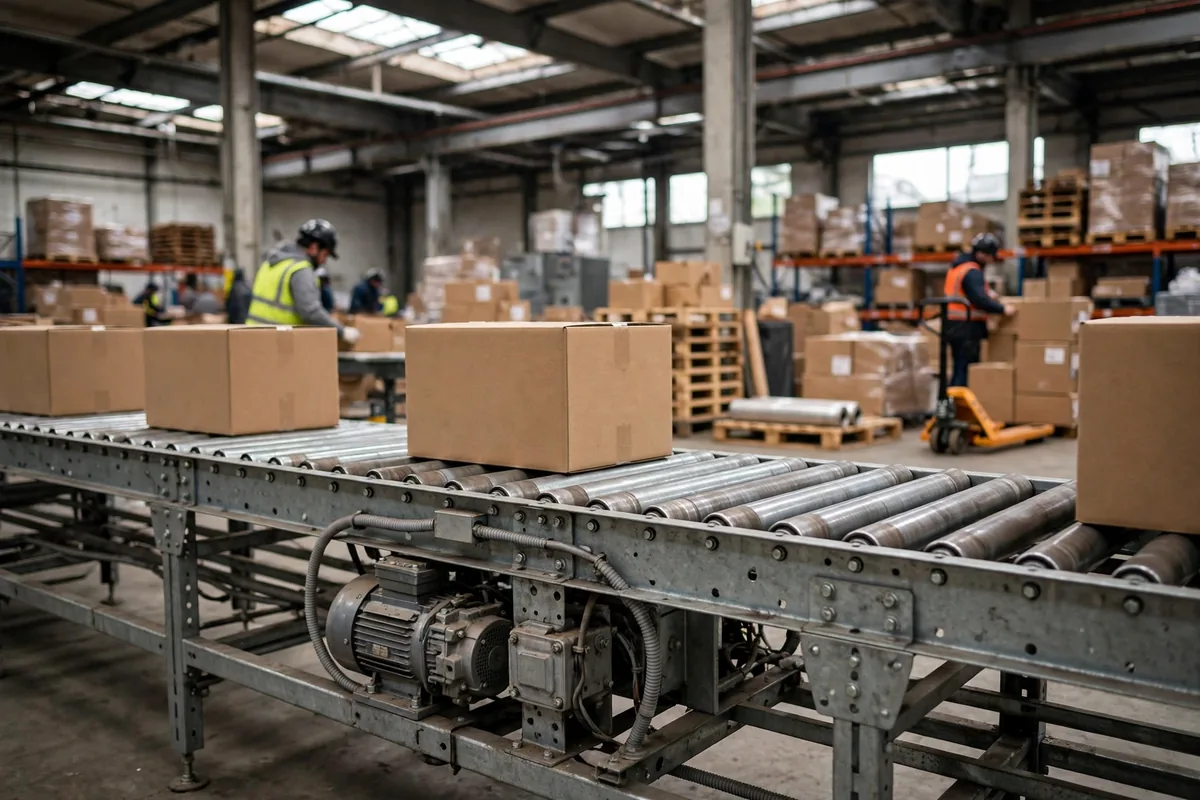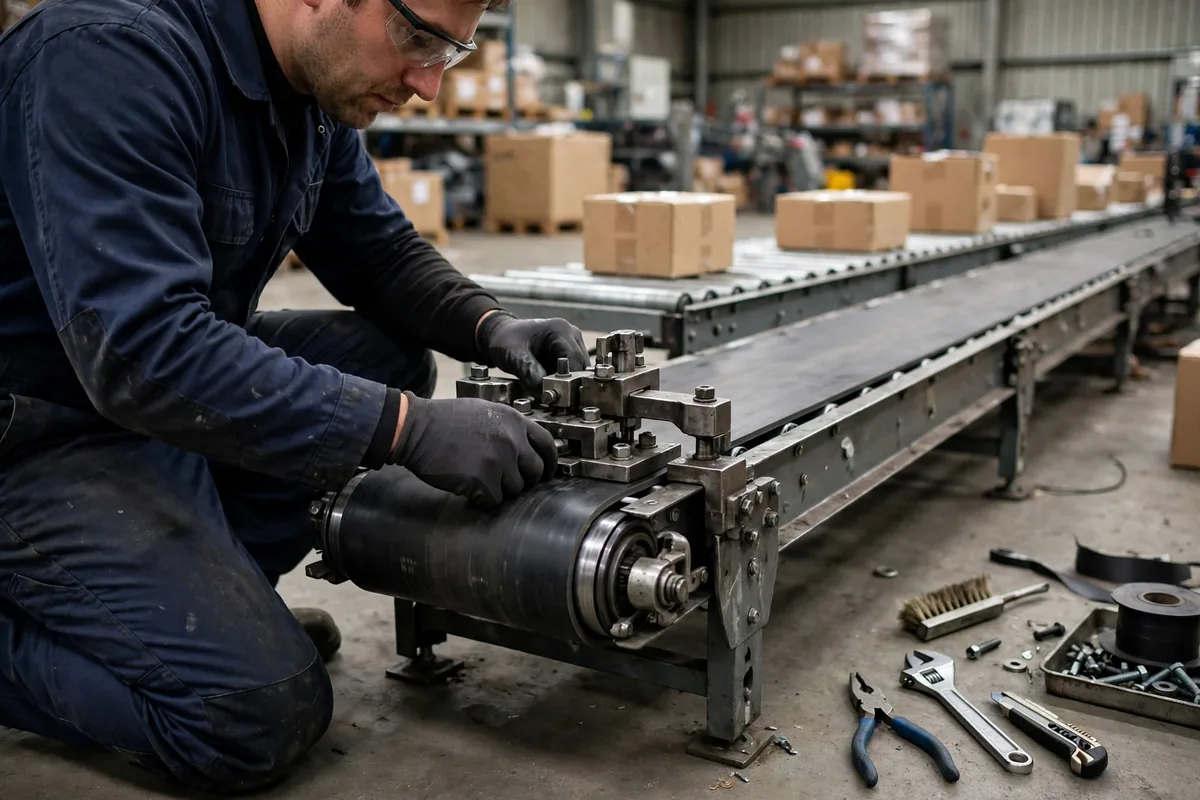
Une jonction de bande transporteuse est le genre de détail dont personne ne parle jusqu'à ce qu'elle casse, et alors toute la ligne s'arrête pour la regarder. Une bande transporteuse effectue des milliers de cycles par jour, se pliant, montant, démarrant et s'arrêtant, et le point le plus faible est rarement la bande elle-même. C'est la jonction, une bande de quelques dizaines de centimètres de large seulement, qui maintient les deux extrémités ensemble. Choisissez la mauvaise méthode de jonction et la qualité de la bande n'a guère d'importance, car c'est la jonction qui cassera.
Selon l'expérience de maintenance largement rapportée dans l'industrie du convoyage, les défaillances de jonction arrivent rarement sans prévenir. Le plus souvent, le problème a été planté au stade du choix, puis a grandi silencieusement pendant l'exploitation. La jonction à froid et la vulcanisation à chaud joignent toutes deux les deux extrémités d'une bande, mais la logique qui les sous-tend est entièrement différente, et les situations auxquelles elles conviennent se chevauchent à peine. Comprendre cette différence coûte moins cher que de réparer la même jonction encore et encore.
Jonction à froid et vulcanisation à chaud : deux façons de réaliser une jonction de bande transporteuse
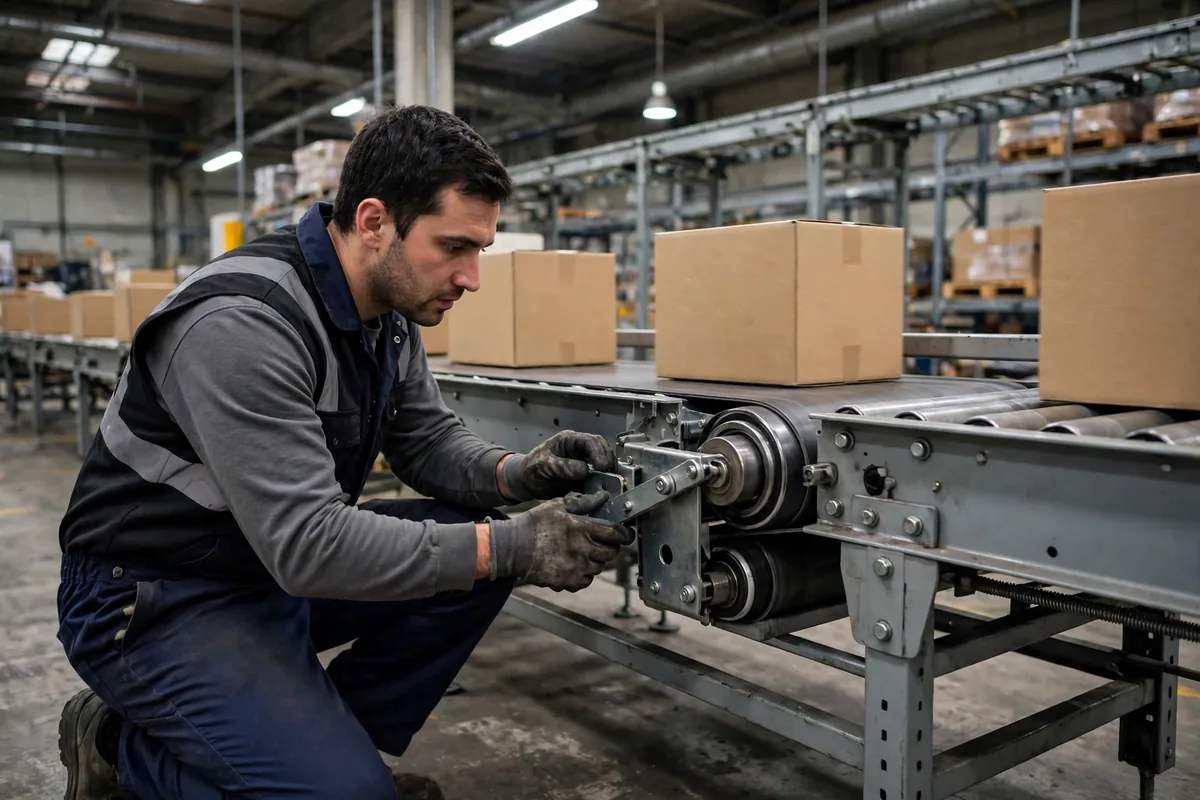
La jonction à froid, ou collage à froid, joint les extrémités de la bande avec un adhésif à température ambiante. Le travail nécessite des outils relativement simples, pas de grande presse de vulcanisation, et une courte fenêtre d'arrêt, et il tolère des conditions de chantier modestes. Sa faiblesse est tout aussi claire. La résistance du collage dépend fortement de l'adhésif, du soin apporté au ponçage et à la préparation des extrémités de la bande, et des conditions de durcissement. La température ambiante, l'humidité et la poussière affectent toutes le résultat, et la résistance à la fatigue à long terme est comparativement limitée.
La vulcanisation à chaud fonctionne différemment. Sous l'effet de la chaleur et de la pression, le caoutchouc se réticule de nouveau en une seule pièce, de sorte que la jonction se comporte structurellement beaucoup plus près d'une bande non coupée. Le coût, c'est la complexité. Le travail nécessite une presse de vulcanisation, un arrêt plus long et des opérateurs formés, et de petits écarts dans la procédure peuvent compromettre le résultat.
Mises côte à côte, le compromis devient visible.
| Dimension | Jonction à froid | Vulcanisation à chaud |
|---|---|---|
| Conditions de travail | Température ambiante, outils simples | Presse de vulcanisation, chaleur et pression |
| Fenêtre d'arrêt | Courte, adaptée à la réparation d'urgence | Longue, nécessite une planification |
| Résistance et durée de vie de la jonction | Relativement limitées, dépendantes du procédé | Généralement supérieures, plus proches de la bande elle-même |
| Sensibilité à l'environnement | Élevée, la température, l'humidité et la poussière comptent | Plus faible, mais exige toujours une procédure rigoureuse |
| Idéale pour | Charges légères, réparation temporaire, bandes légères | Charges lourdes, fonctionnement à long terme, bandes lourdes |
Une mise en garde mérite d'être énoncée clairement. Le pourcentage exact de résistance de la bande qu'une jonction peut atteindre, ainsi que la température de vulcanisation et le temps de durcissement précis, varient selon le fabricant, le type de bande et le mélange. Ces chiffres doivent être tirés du manuel du fabricant de l'équipement, et le travail sur site doit suivre la fiche de procédé de ce manuel plutôt qu'un chiffre retenu par expérience.
Deux entrepôts, deux chemins différents
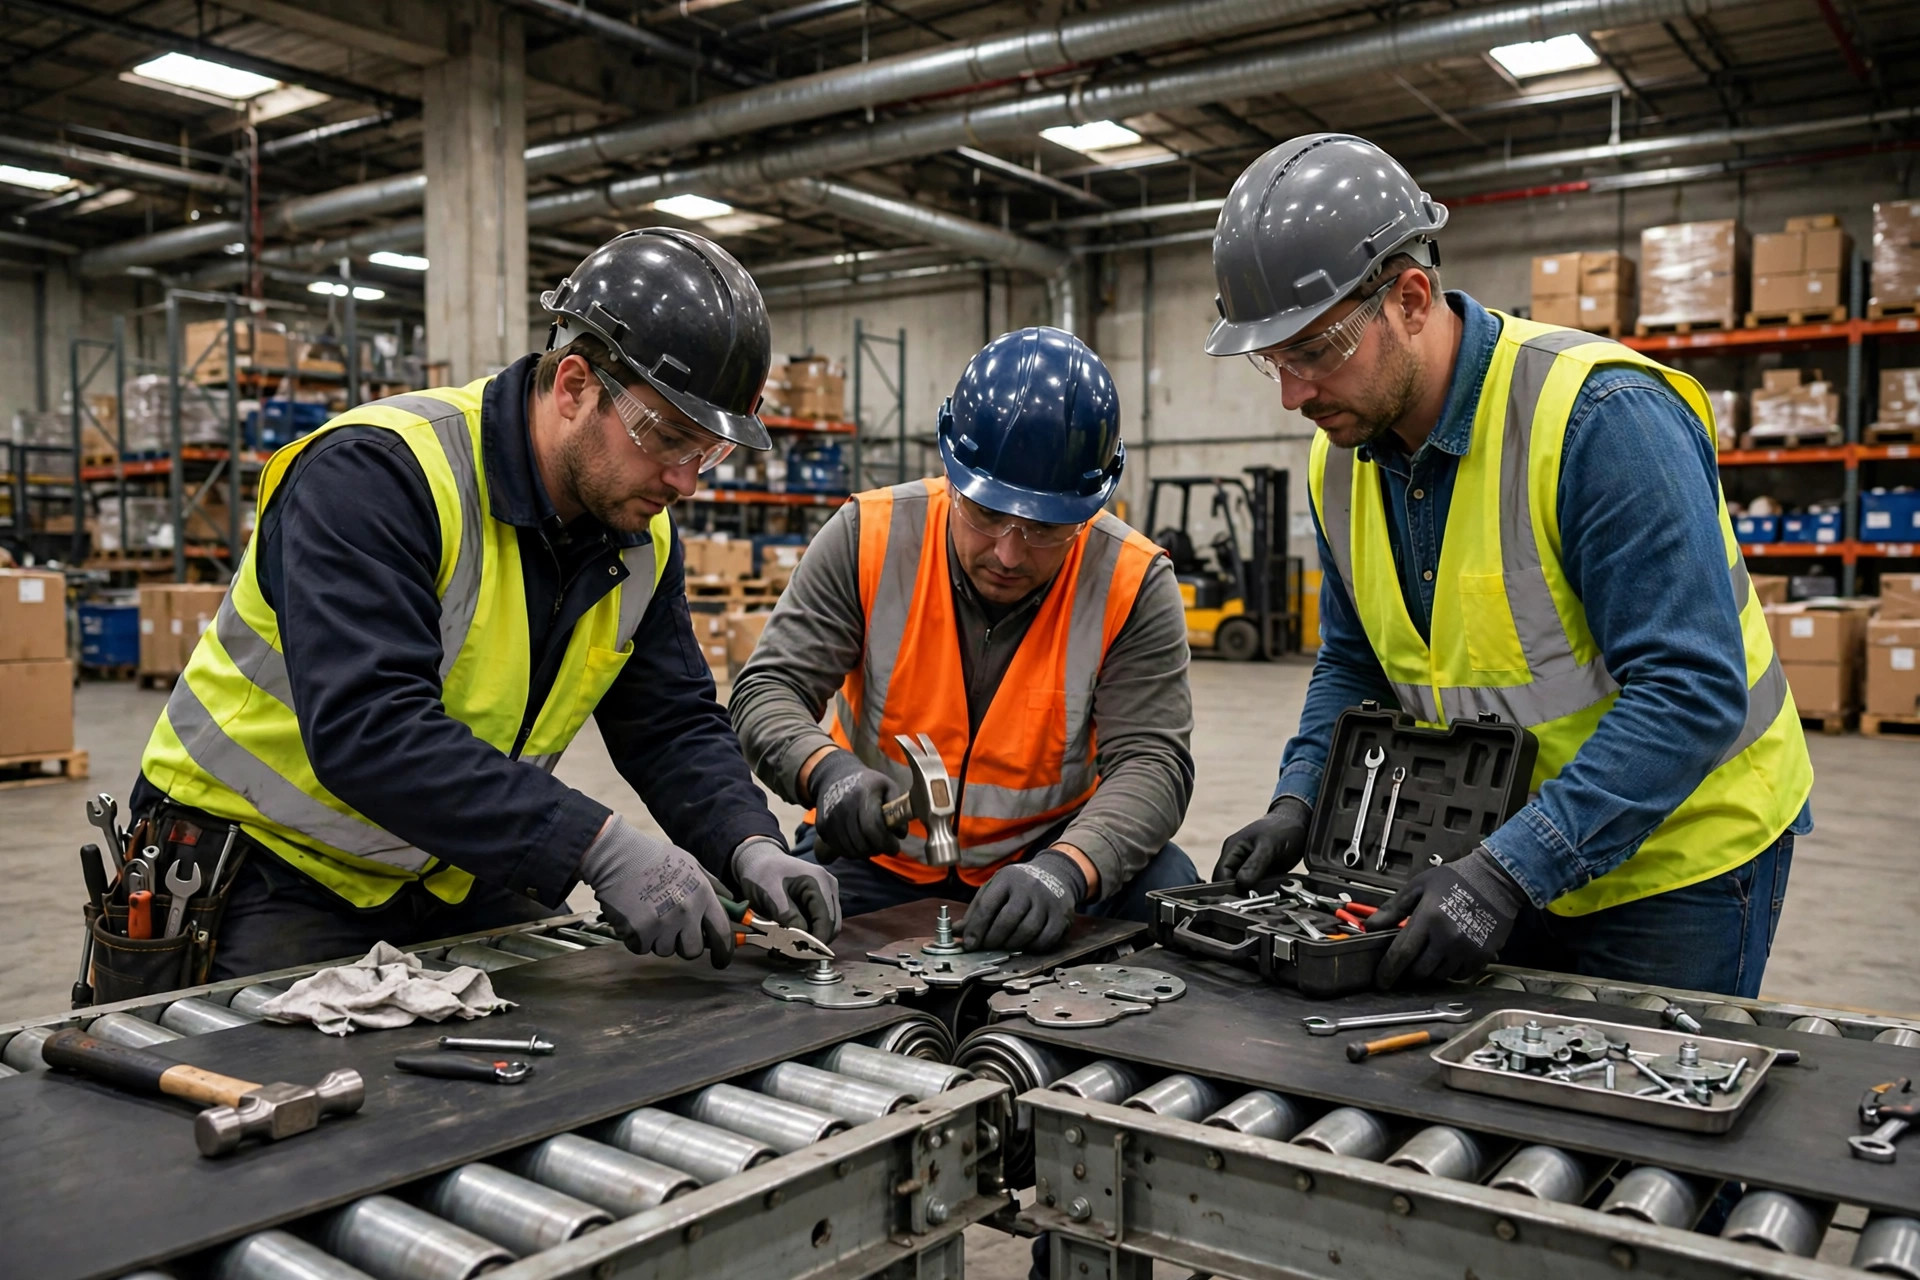
À l'automne 2024, un entrepôt de tri e-commerce dans l'est de la Chine s'est heurté à un problème de jonction classique. Sa bande transportait des colis de la zone de tri vers le quai de chargement. La vitesse de la bande était modérée et la charge n'était pas lourde. Le problème, c'était la jonction. Une jonction à froid a commencé à se soulever sur les bords après quelques mois de fonctionnement, et le bord soulevé a été raclé à plusieurs reprises par les rouleaux jusqu'à ce que la bande se rompe un week-end juste avant la haute saison. Une équipe de réparation a travaillé toute la nuit et a réalisé une nouvelle jonction à froid, ce qui a remis la ligne en service, mais le même endroit a recommencé à montrer des signes similaires peu de temps après. La leçon n'était pas que la jonction à froid est mauvaise. C'était qu'une méthode de réparation temporaire avait été utilisée comme solution permanente sur une jonction qui fonctionne à haute fréquence pendant longtemps.
Un entrepôt de distribution alimentaire a fait le choix inverse au début de 2025. Lors de la planification d'une nouvelle ligne de convoyage, son fournisseur d'équipements a recommandé la vulcanisation à chaud pour chaque jonction, le travail étant programmé dans la fenêtre d'installation et de mise en service. L'arrêt initial a été plus long et faire venir l'équipe a été plus compliqué, mais une fois la ligne mise en service, la jonction n'est plus jamais redevenue une entrée régulière de la liste de maintenance. La comparaison pointe vers une règle simple : le coût d'une méthode de jonction ne doit pas se mesurer seulement aux heures passées le jour du travail, mais à la fréquence à laquelle elle arrêtera toute la ligne au cours des prochaines années.
Selon les discussions publiées sur la maintenance des bandes transporteuses, les premiers signes de défaillance d'une jonction sont généralement repérables. La bande dérive, la jonction émet un bruit inhabituel, les bords commencent à se délaminer, ou de fines fissures apparaissent en surface. Ces signaux apparaissent souvent bien avant une rupture complète. Le problème, c'est que beaucoup d'entrepôts classent l'inspection des jonctions tout en bas de la liste de contrôle, et personne ne regarde de près tant que la bande ne dérive pas déjà beaucoup ou ne fait pas de bruit.
Choisir une jonction de bande transporteuse : la vraie ligne de partage, c'est le coût de l'arrêt
En surface, la ligne de partage entre la jonction à froid et la vulcanisation à chaud ressemble à un ensemble de paramètres techniques : vitesse de la bande, charge et type de bande. En pratique, c'est une ligne tracée par le coût de l'arrêt. Si une heure d'arrêt coûte peu, la flexibilité de la jonction à froid est un véritable avantage. Si une heure d'arrêt signifie des retards de tri, des chargements différés et des commandes en retard, alors l'arrêt planifié supplémentaire que la vulcanisation à chaud exige d'avance est l'option la moins chère.
D'un point de vue de recherche, la décision peut se décomposer en quatre questions. Premièrement, quelle est l'intensité du service : la vitesse et la charge de la bande sont-elles durablement élevées ? Deuxièmement, est-il facile de planifier les arrêts, ou chaque réparation doit-elle avoir lieu tard le soir ou le week-end ? Troisièmement, la jonction se trouve-t-elle dans une zone de forte contrainte, comme une montée, un virage ou un tronçon avec des démarrages et des arrêts fréquents ? Quatrièmement, la ligne fonctionnera-t-elle plus durement dans les années à venir, avec des volumes de haute saison supérieurs aux niveaux actuels ? Si la plupart des réponses pointent vers une forte intensité, des arrêts difficiles à planifier et une forte contrainte, la vulcanisation à chaud est le choix le plus sûr. Sinon, la rapidité et la flexibilité de la jonction à froid ont une vraie valeur.
Il y a aussi un point contre-intuitif qu'il est facile de manquer. Une jonction plus forte ne rend pas automatiquement toute la ligne plus sûre. Une jonction vulcanisée à chaud est presque aussi résistante que la bande elle-même, ce qui signifie que, sous une contrainte anormale, le point de rupture peut se déplacer vers un autre endroit plus difficile à réparer. Une jonction à froid est comparativement plus faible, et dans certaines situations elle se comporte davantage comme un fusible : elle montre le problème en premier et on la remarque en premier. Ce n'est certainement pas un argument selon lequel la jonction à froid serait meilleure. C'est un rappel que le choix de la jonction doit être jugé au sein de tout le système de contraintes et de maintenance de la ligne, et non en comparant quelle jonction est la plus résistante isolément.
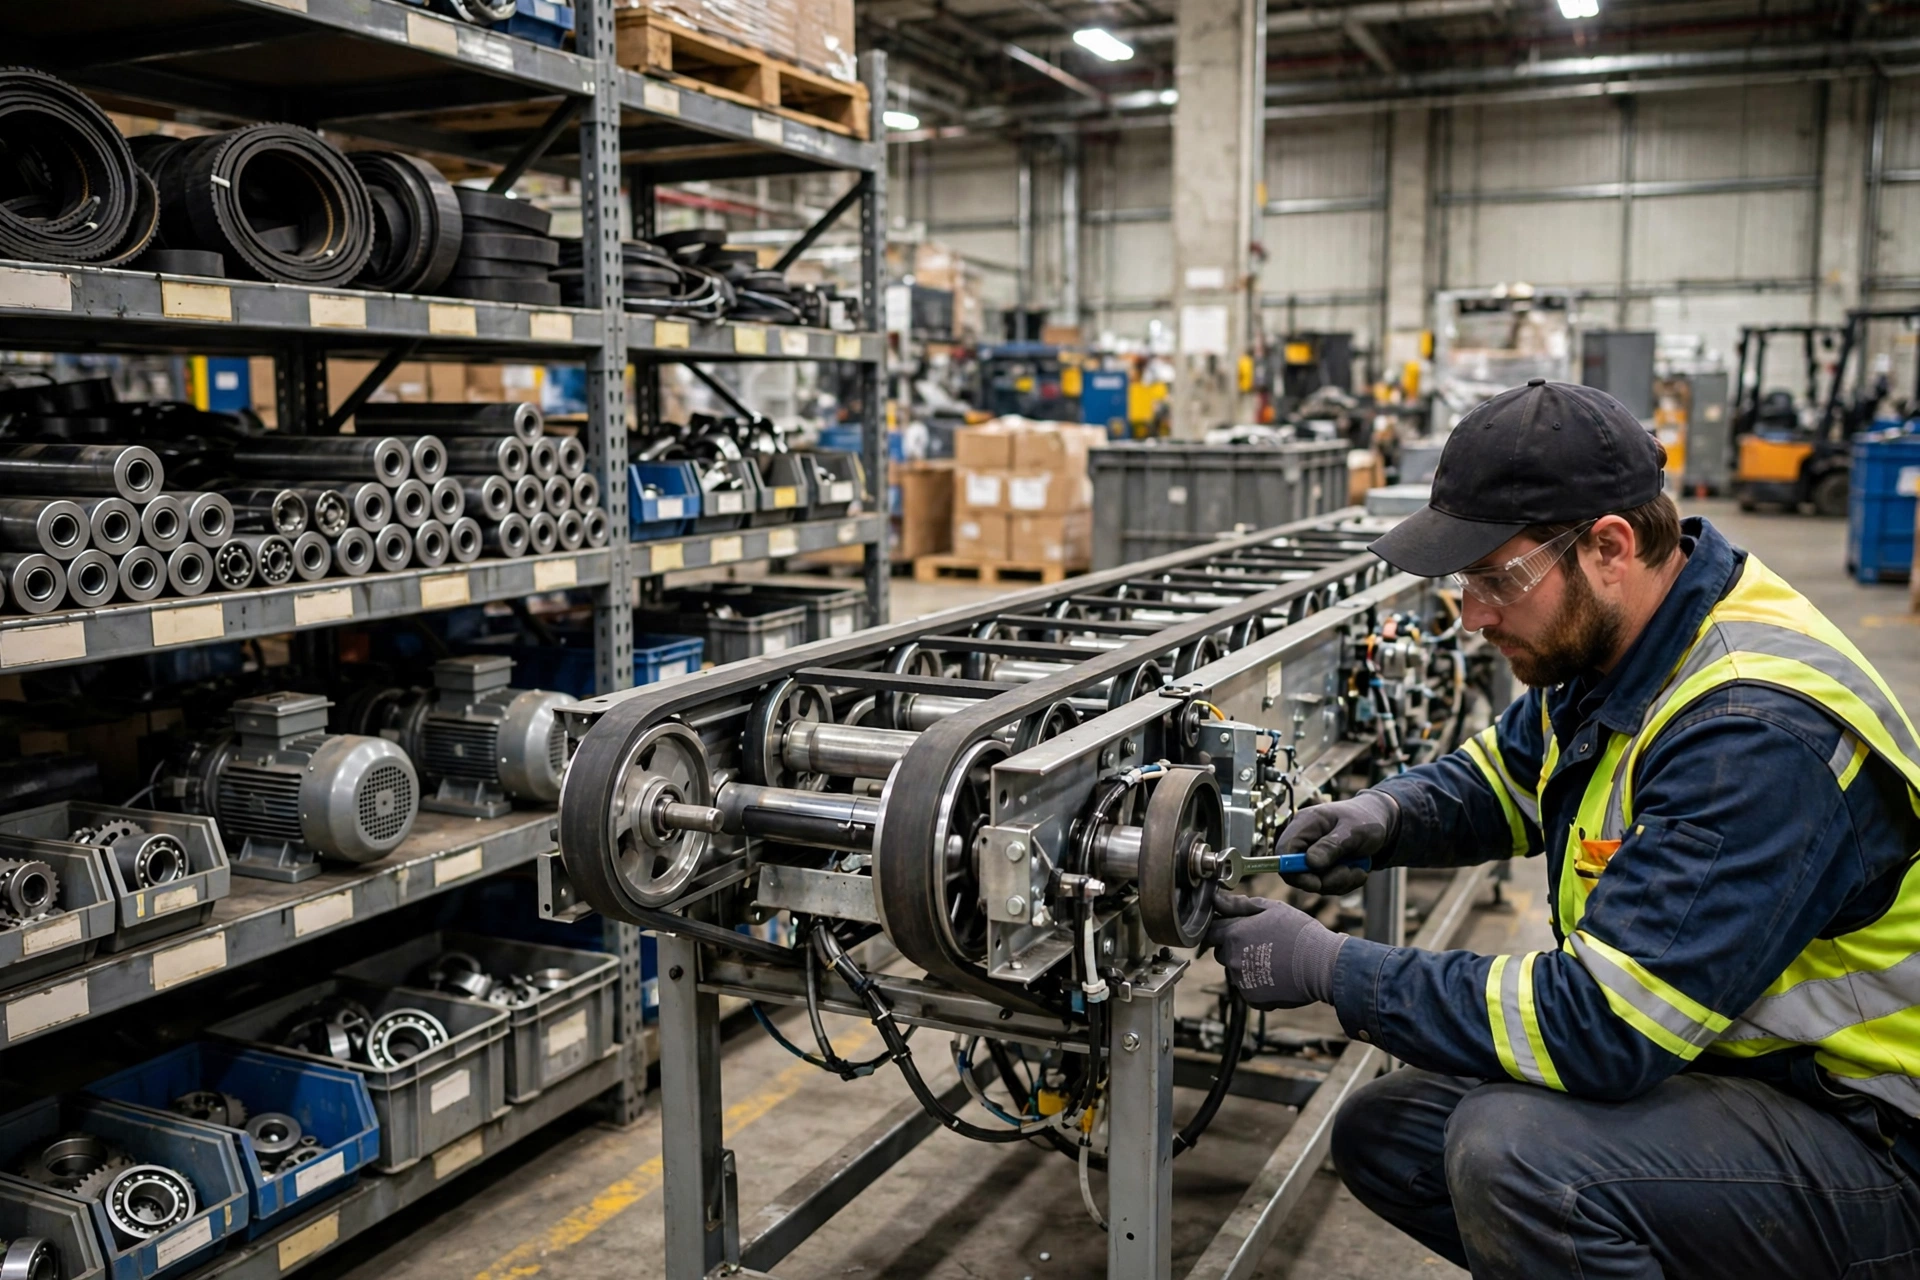
En matière de rythme de maintenance, le conseil pratique est d'inscrire l'inspection des jonctions dans la liste de contrôle fixe des rondes plutôt que de la laisser à l'expérience individuelle. Chaque inspection doit examiner trois choses : si le bord de la jonction se soulève ou se délamine, si la trajectoire de la bande se décale au niveau de la jonction, et si les rouleaux et les galets proches de la jonction montrent une usure anormale. Quand un problème apparaît, notez-le, évaluez-le, puis décidez s'il faut le surveiller ou arrêter la ligne, plutôt que d'attendre une rupture. Les relevés eux-mêmes ont de la valeur. L'historique d'inspection d'une jonction, lu comme une série, est la preuve la plus directe de la durée de vie restante de cette bande.
En regardant vers l'avenir, l'automatisation des entrepôts continue de pousser la charge des bandes vers le haut, tandis que la fréquence des inspections manuelles est difficile à augmenter au même rythme. La surveillance des jonctions passe des contrôles manuels programmés à la surveillance en ligne et aux alertes basées sur l'état. Quelle que soit la méthode de surveillance à venir, le jugement de base pris au moment du choix ne changera pas : la jonction n'est pas un détail que l'on peut corriger après coup. C'est là que commence la fiabilité de toute la ligne.
Qu'une ligne fonctionne régulièrement ou s'arrête tous les quelques jours se décide souvent au moment où la méthode de jonction est choisie.
Par Dr. Chen, Chercheur en chaîne d'approvisionnement
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.