J'ai appris à prendre l'épissure des bandes transporteuses au sérieux vers deux heures du matin, sur une ligne de tri qui venait de s'arrêter sans raison évidente. Un bac a cahoté sur un rouleau, un opérateur s'est approché, et c'était là : le joint s'était soulevé comme une page arrachée d'un livre. La bande n'avait pas cassé. Le joint avait cédé en premier, et la ligne est restée à l'arrêt plus de quarante minutes pendant qu'on appelait l'équipe de maintenance. Au redémarrage, l'arriéré avait déjà repoussé le départ du matin d'une demi-heure.
C'est le schéma que je voyais sans cesse quand je dirigeais des travaux techniques pour un intégrateur. Sur un bon de commande, une bande est une largeur, une longueur et un matériau, et le joint est traité comme un supplément gratuit. Une équipe le coupe sur place, fait tourner la bande pendant deux tours et déclare le travail terminé. Puis la haute saison arrive, et le joint commence à se venger : il pèle, il craque, il dérive et, dans le pire des cas, il s'ouvre d'un coup sur un rouleau. Chaque minute gagnée à l'installation se paie ensuite en temps d'arrêt.
L'épissure des bandes transporteuses échoue rarement au niveau de l'épissure elle-même
Au cours de l'hiver 2023, un entrepôt tiers à Kunshan, dans le Jiangsu, m'a demandé d'examiner une ligne principale qui s'arrêtait une ou deux fois par mois à cause de son joint. L'équipe avait déjà essayé des fixations mécaniques puis un collage à froid, et aucun des deux n'avait tenu. Je n'ai pas commencé par le joint. J'ai commencé par les rouleaux. La poulie de queue était petite, si bien que le joint était forcé de passer dans un virage serré à chaque révolution. Pliez une carte de visite d'avant en arrière suffisamment de fois et elle casse toujours au pli. Un joint de bande se comporte de la même façon.
Nous avons mesuré trois choses : le diamètre de la poulie, l'épaisseur de la bande et le rayon de courbure subi par le joint à cette poulie. Le problème n'était pas la méthode. C'était l'implantation. Le joint se trouvait dans une zone de flexion à haute fréquence, et aucune méthode ne survit longtemps à cet emplacement. Nous avons déplacé le joint vers une section droite plus longue et monté une poulie de plus grand diamètre. Avec la même bande et la même équipe, la ligne a ensuite fonctionné pendant trois mois avec un seul arrêt, causé par un corps étranger coincé. Bien des soi-disant défaillances de joint sont en réalité des défaillances d'implantation, et le joint n'est que la pièce qui porte le blâme.
À l'été 2024, un entrepôt d'électronique à Dongguan m'a enseigné l'autre moitié de la leçon. Sa ligne transportait de petits bacs en plastique aux pieds inégaux, et chaque bac heurtait le joint à son passage. Le joint lui-même était vulcanisé, et sa résistance n'était pas en question. Mais il était légèrement plus épais que la bande, si bien que chaque pied de bac l'accrochait des milliers de fois par jour, le bord s'effilochait, et le cycle s'auto-entretenait. Mon jugement a été franc : assez résistant ne veut pas dire adapté. Dans cette exploitation, l'épaisseur et la planéité comptaient plus que la résistance brute. Nous sommes passés à une fixation mécanique fine aux bords chanfreinés, les bacs ont circulé sans accroc, et le joint a duré plus longtemps que le plus résistant qu'il remplaçait.
Vulcanisés, mécaniques et collés à froid : trois factures différentes pour l'épissure des bandes transporteuses
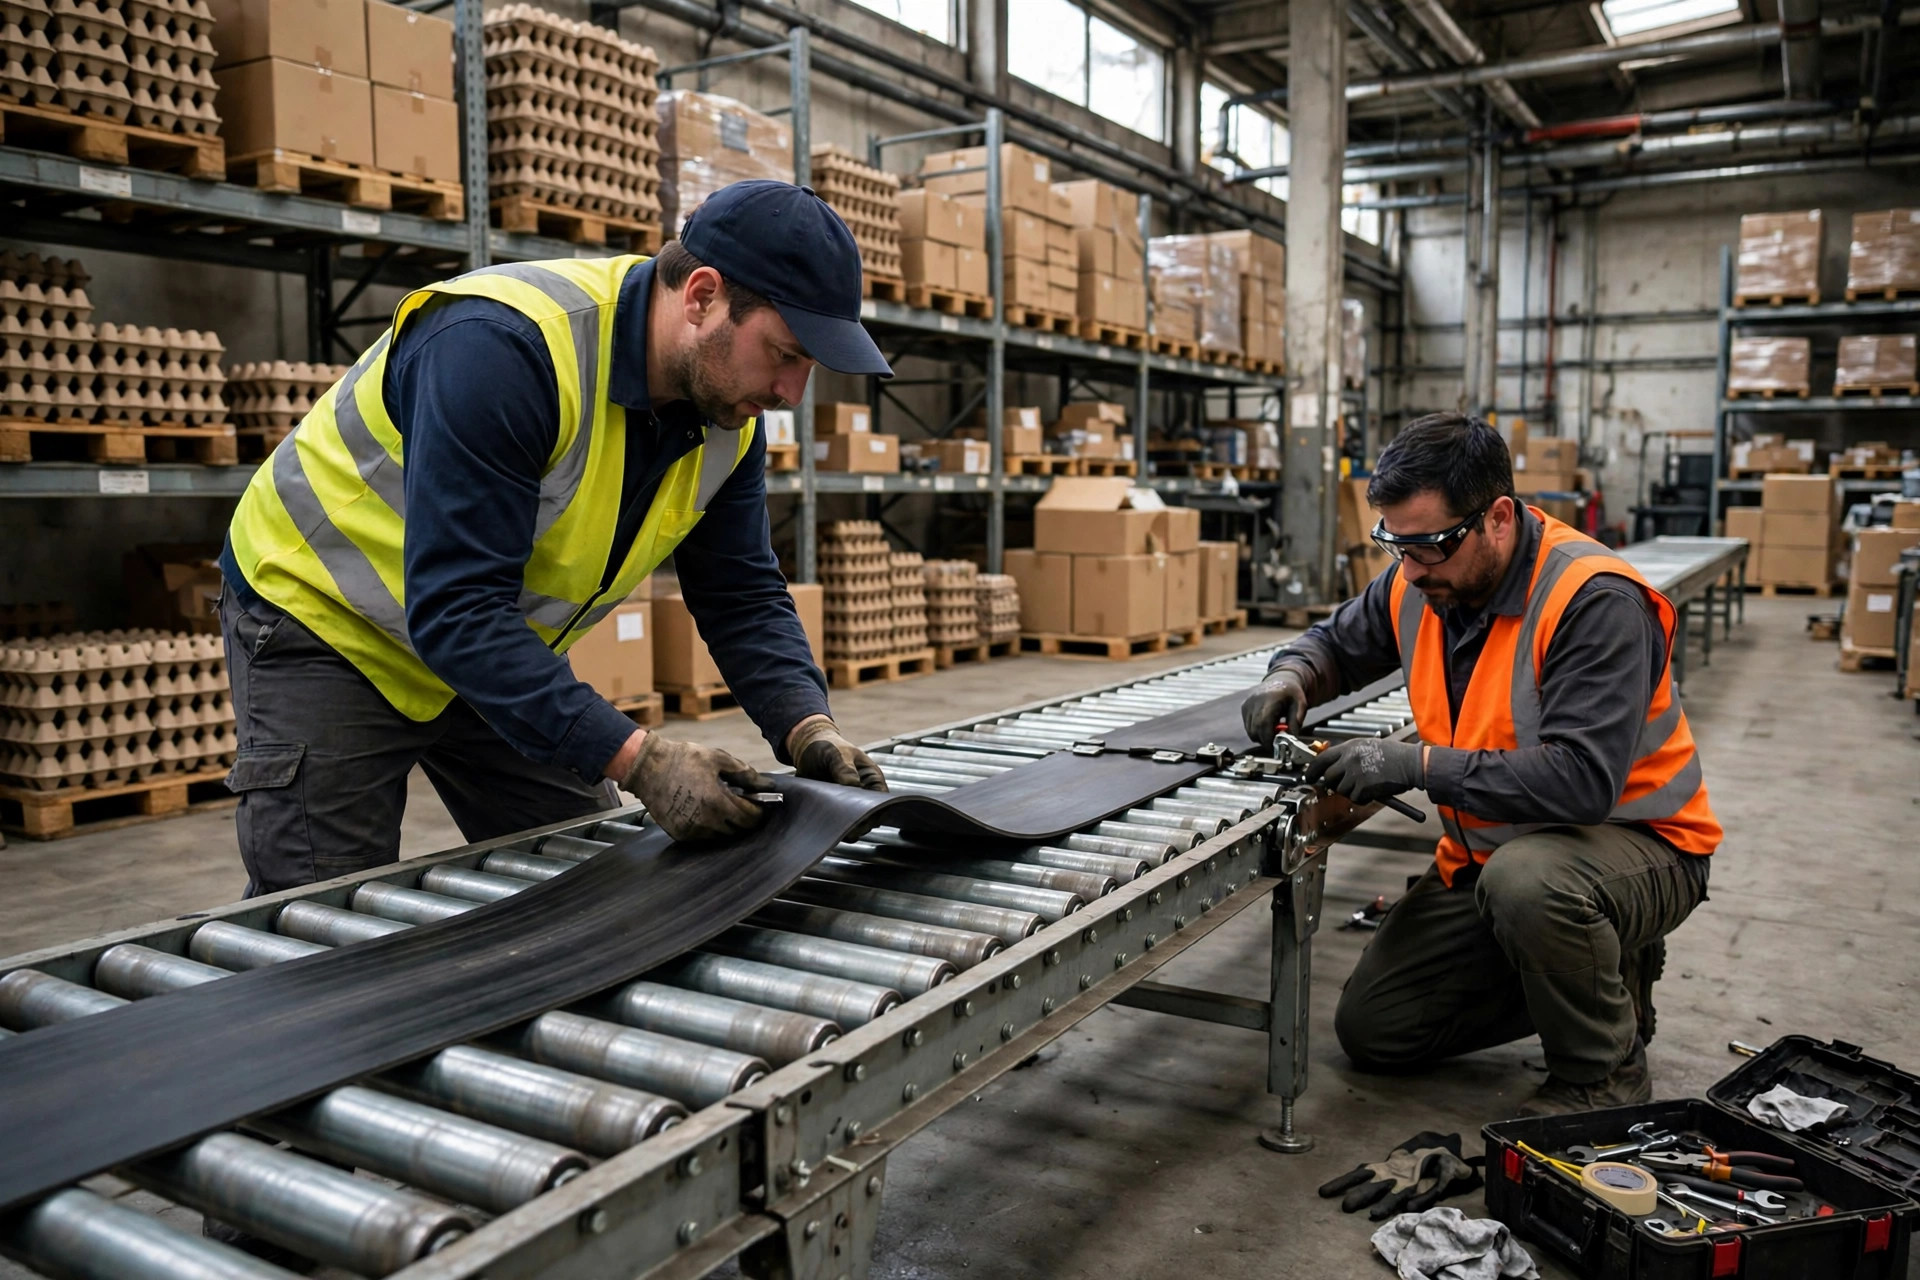
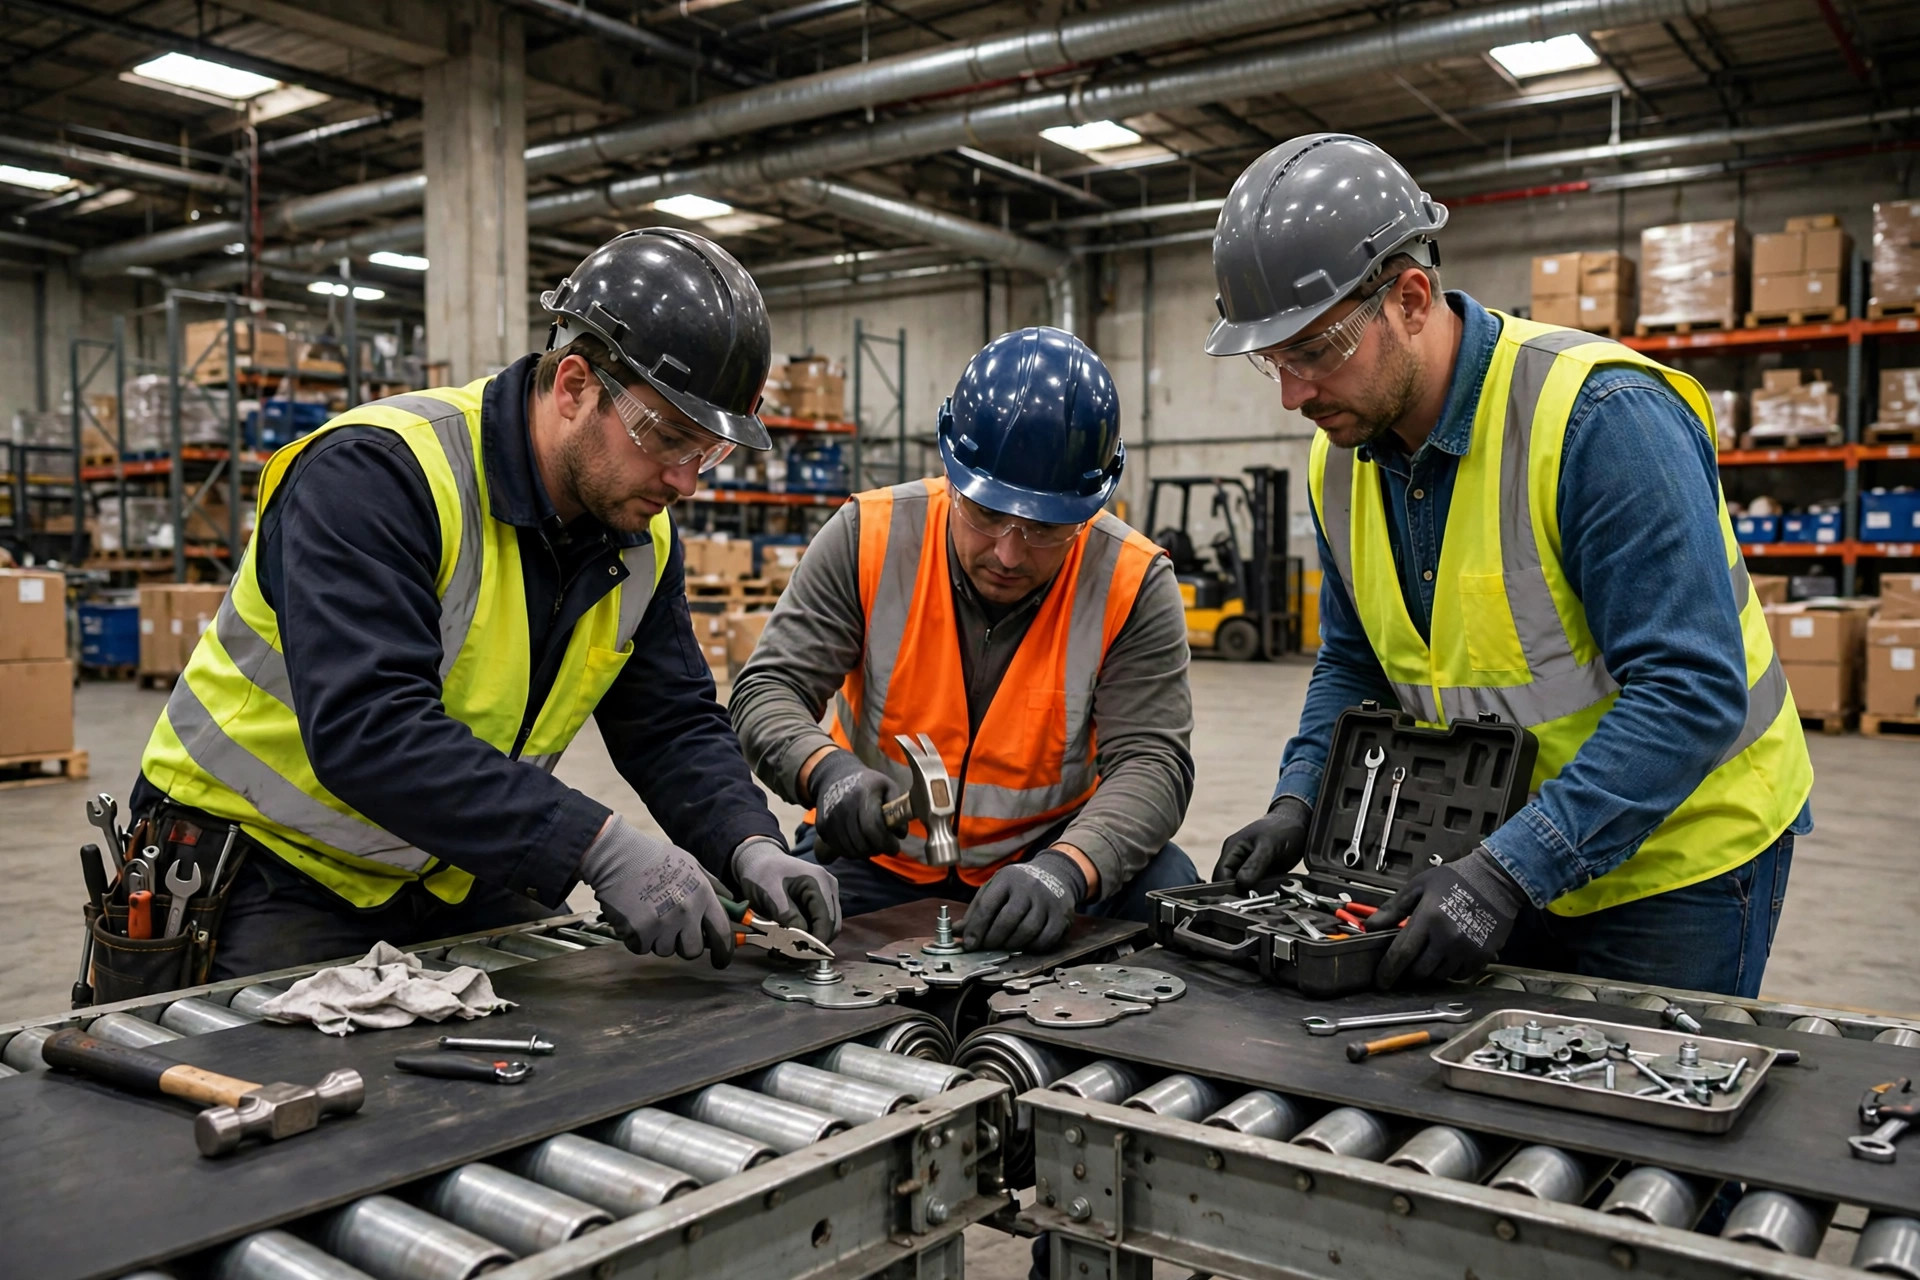
Les trois méthodes ne sont pas trois degrés de bon, meilleur et excellent. Ce sont trois marchés différents. La vulcanisation meule les deux extrémités en gradins, insère du caoutchouc neuf et utilise chaleur et pression pour les refondre en une seule pièce continue. Une fixation mécanique agrafe les extrémités avec des clips métalliques, comme une boucle de ceinture pour la bande elle-même. C'est la plus rapide à installer et la plus facile à remplacer. Le collage à froid colle les extrémités à température ambiante avec un adhésif spécial. Il ne nécessite pas de presse chauffante, se situe entre les deux autres en performance et exige le plus de soin de la part de celui qui fait le travail.
Quand je chiffre l'épissure des bandes transporteuses, je ne compare pas les méthodes sur le seul temps d'installation. Je les compare jusqu'au prochain arrêt planifié. Je pose trois questions à chaque site avant de recommander quoi que ce soit. D'abord, de quoi la bande est-elle faite, et peut-elle supporter la chaleur du tout ? Ensuite, quelle est la durée de la fenêtre d'arrêt : une demi-journée, ou à peine une heure ? Enfin, le joint passera-t-il à répétition sur une petite poulie, ou sera-t-il heurté par des pieds de bacs et de palettes ? Une fois ces trois réponses claires, la ligne de partage se trace presque d'elle-même.
| Méthode | Idéale pour | Fenêtre d'arrêt | Résistance et planéité | Plus grand piège |
|---|---|---|---|---|
| Vulcanisée | Lignes principales, longs parcours, charges lourdes, joints qu'on ne prévoit pas de toucher | La plus longue, nécessite chauffage, pressage et refroidissement | La plus proche de la résistance d'origine, la surface la plus plane | La précipitation laisse des bulles et des liaisons faibles |
| Mécanique | Reprise rapide, inspection fréquente, joints temporaires | La plus courte, souvent de retour en service en une heure | Assez résistante, mais la surface présente un ressaut | Les fixations s'usent, accrochent les pieds de bacs et fatiguent sur les petites poulies |
| Collée à froid | Pas de presse de vulcanisation, pas de travail à chaud autorisé, bandes sensibles à la chaleur | Intermédiaire, nécessite un temps de polymérisation | Entre les deux autres, très dépendante de la technique | Une température ou une humidité inadaptées, ou une couche de colle mal pressée, signifient qu'elle n'a jamais vraiment adhéré |
L'inadéquation classique consiste à utiliser la vulcanisation pour réparer une urgence. J'ai vu une équipe de nuit bâcler un joint avec un réchauffeur de fortune, piéger des bulles d'air dans le caoutchouc et le voir se fendre le lendemain dès que le volume a augmenté. L'erreur inverse est tout aussi courante : faire fonctionner une ligne principale lourde sur des fixations mécaniques, laisser les clips s'amincir sans qu'on le remarque, et les voir lâcher lors d'un changement d'équipe. On ne réparerait pas un pneu avec un pansement, et on n'enverrait pas un camion entier en atelier de reconstruction pour un pneu crevé.
Voici la partie contre-intuitive de l'épissure des bandes transporteuses. La méthode la plus chère n'est pas toujours la moins chère sur la durée, et la moins chère n'est pas toujours la plus chère. Un joint vulcanisé coûte le plus cher à installer, mais si une ligne ne s'arrête que deux fois par an, le faire une fois et correctement peut être le choix le moins perturbant. Une fixation mécanique coûte le moins cher par intervention, mais si le joint se plie des dizaines de milliers de fois par jour, la fréquence d'inspection et de remplacement inverse rapidement le total. Le calcul honnête compte les arrêts, le temps de reprise et la main-d'œuvre d'inspection sur toute la durée de vie du joint. Un simple devis d'installation ne vous dira jamais cette vérité.
Trois moments qui décident si l'épissure des bandes transporteuses tient
Le premier moment est la fin de l'installation elle-même. Avec la vulcanisation, vérifiez que le chauffage a été uniforme et le refroidissement complet ; démarrer la bande alors qu'elle est encore chaude invite les bulles. Avec le collage à froid, vérifiez que le meulage a été approfondi et que la couche de colle a été fermement pressée ; paraître collé en surface ne veut pas dire adhérer en dessous. Avec les fixations mécaniques, vérifiez que chaque clip est bien en place et que les bords sont chanfreinés ; une bavure laissée derrière est un futur accroc. Mon test de réception consiste à passer la main le long des deux côtés du joint, puis à faire tourner la bande à vide pendant trois tours et à écouter un cognement répété.
Le deuxième moment est la première semaine après le retour de la ligne à plein volume. Un joint neuf échoue rarement d'un coup. Il dérive. Si la bande dévie légèrement, un côté est tiré plus fort que l'autre. Le côté lâche pèle en premier, le côté tendu fatigue en premier, et le joint meurt de façon inégale. Pendant cette première semaine, je demande à l'équipe de poste de regarder les deux bords à la relève et de conserver une photo au dossier. Une usure symétrique signifie une charge uniforme. Si un côté est brillant et l'autre effiloché, la tension ou l'alignement de la poulie est déréglé. Corrigez d'abord la ligne. Ne blâmez pas le joint pour un problème de guidage.
Le troisième moment est un changement de saison ou de produit. Les variations de température modifient l'allongement de la bande, donc la tension doit être ajustée en conséquence. Un passage de cartons légers à lourds, ou de fonds plats à des bacs à pieds, change entièrement la façon dont le joint est sollicité. Trop d'entrepôts ajustent la tension au changement de saison mais ne revérifient jamais le joint, qui lâche alors en un mois dans les nouvelles conditions. Ma règle est simple : chaque changement de produit et chaque ajustement saisonnier doivent inclure un contrôle du joint sur la fiche de maintenance, avec une photo et un contrôle d'épaisseur. Si cette ligne ne figure pas sur la fiche, la maintenance n'est pas terminée.
Donc, avant de choisir une méthode pour l'épissure des bandes transporteuses, regardez la ligne elle-même : le diamètre de la poulie est-il suffisant, le joint se trouve-t-il dans une zone de forte flexion, les pieds de bacs ou de palettes le frapperont-ils, et quelle est réellement la durée de la fenêtre d'arrêt ? Répondez honnêtement à ces quatre questions, et une seule méthode aura encore du sens. Que l'argent ait été bien dépensé se résume à un seul chiffre : ce joint peut-il survivre jusqu'au prochain arrêt planifié sans vous rappeler par un appel en pleine nuit ?
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.