Conclusion d'emblée : la préparation de commandes par robots à bacs et caisses convient aux entrepôts avec beaucoup de lignes de commande, des petits articles et des milliers de SKU — et elle convient mal aux entrepôts qui expédient des marchandises grandes et lourdes en quelques lignes. Si cet appel est faux, chaque décision ultérieure, de l'aménagement au calcul du ROI, part fausse avec lui. J'ai vu deux entrepôts prendre des directions opposées sur cette question : l'un a réduit sa main-d'œuvre de préparation d'environ moitié, l'autre a arrêté ses robots après trois mois et est revenu à la préparation manuelle. L'équipement n'était pas la différence. Le profil de commandes l'était.
Pourquoi la préparation par robots à bacs fait économiser de la marche, pas de la préparation
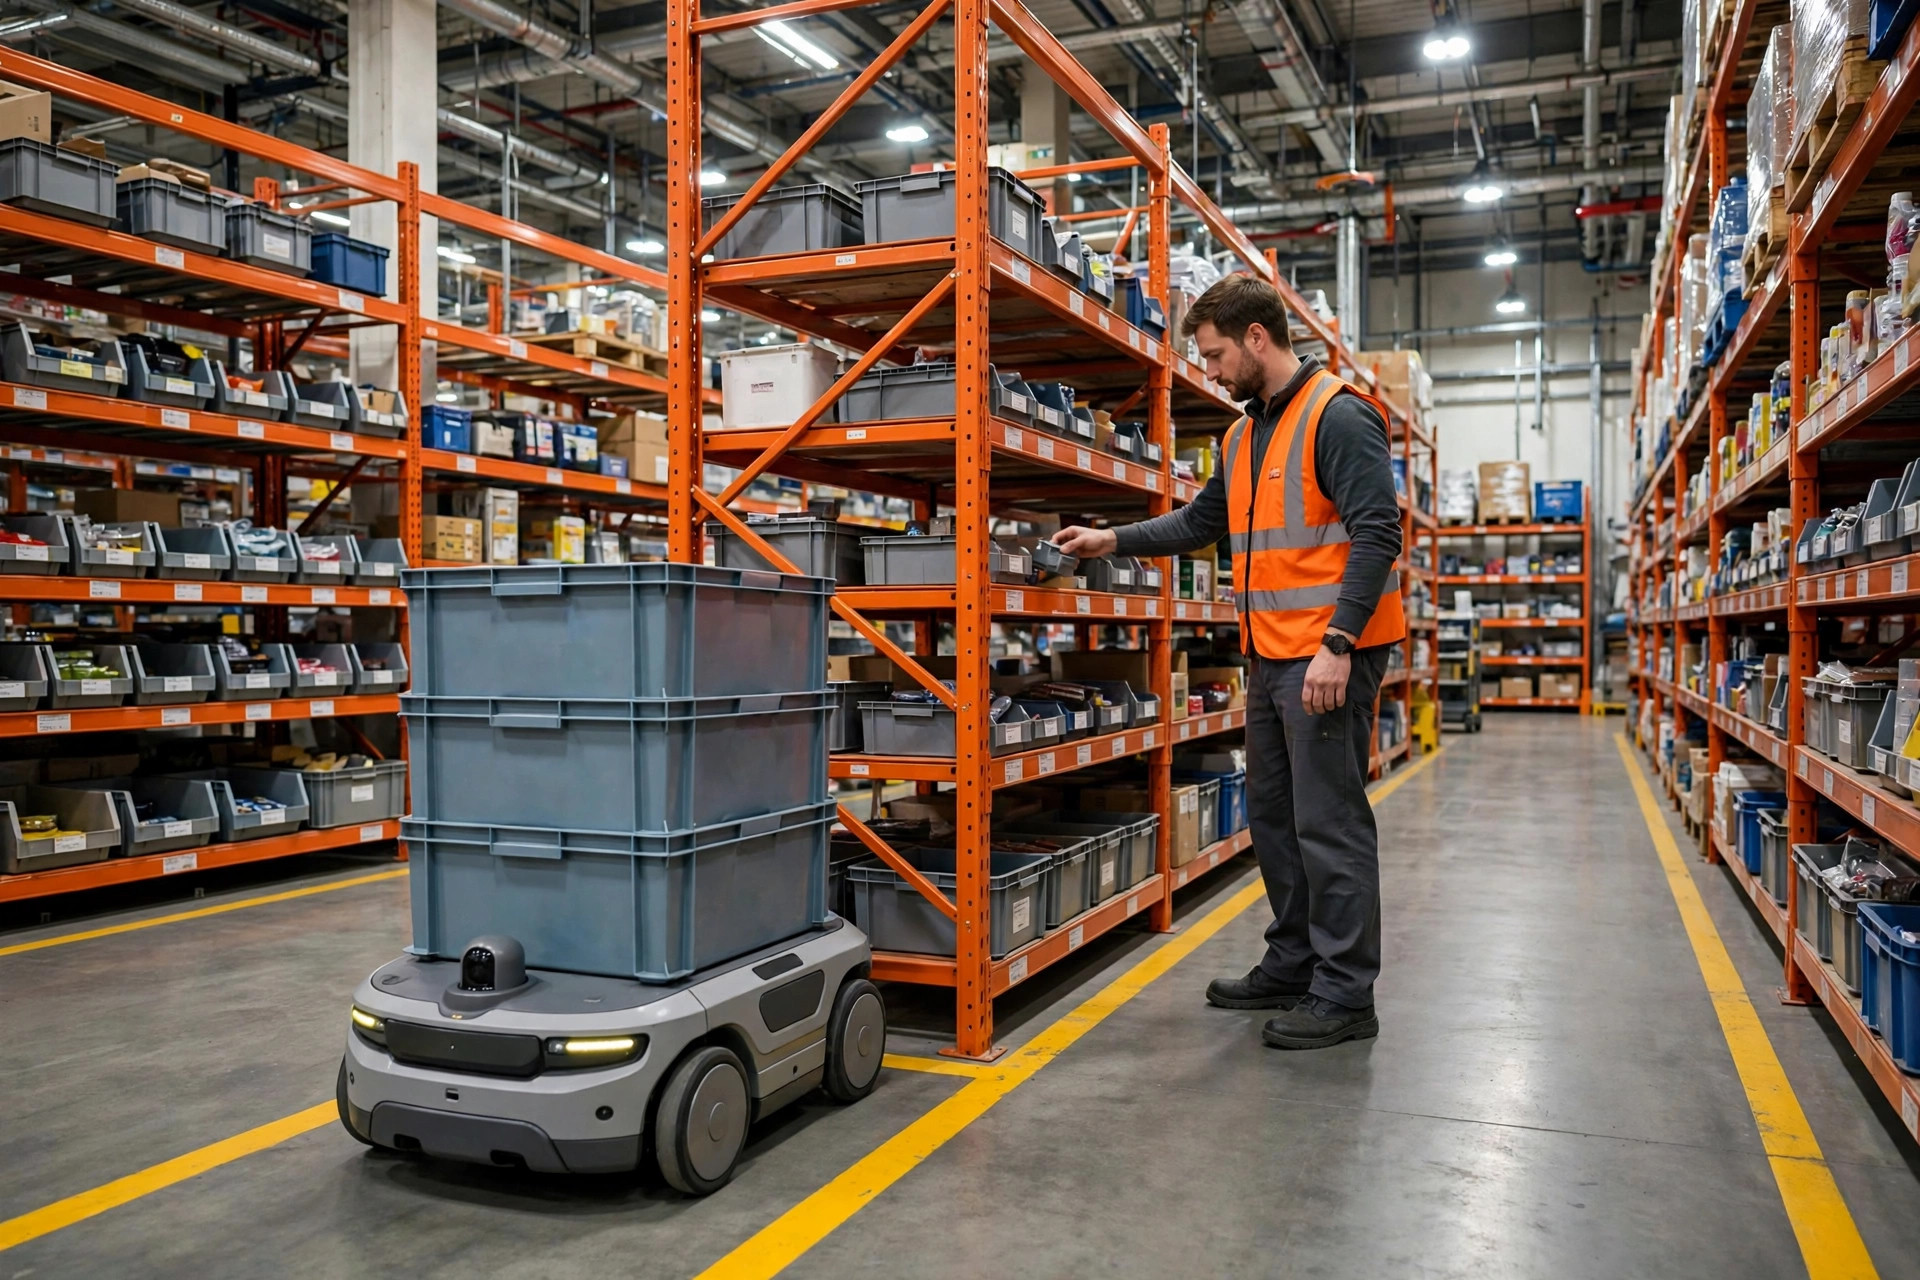
En préparation manuelle, la marche est la taxe. Les robots qui déplacent les rayonnages apportent tout un rayonnage au préparateur ; un système à bacs apporte un seul bac. Regardez une vidéo de démonstration et les deux semblent élégants. Confrontez-les à un vrai profil de commandes et la différence apparaît vite.
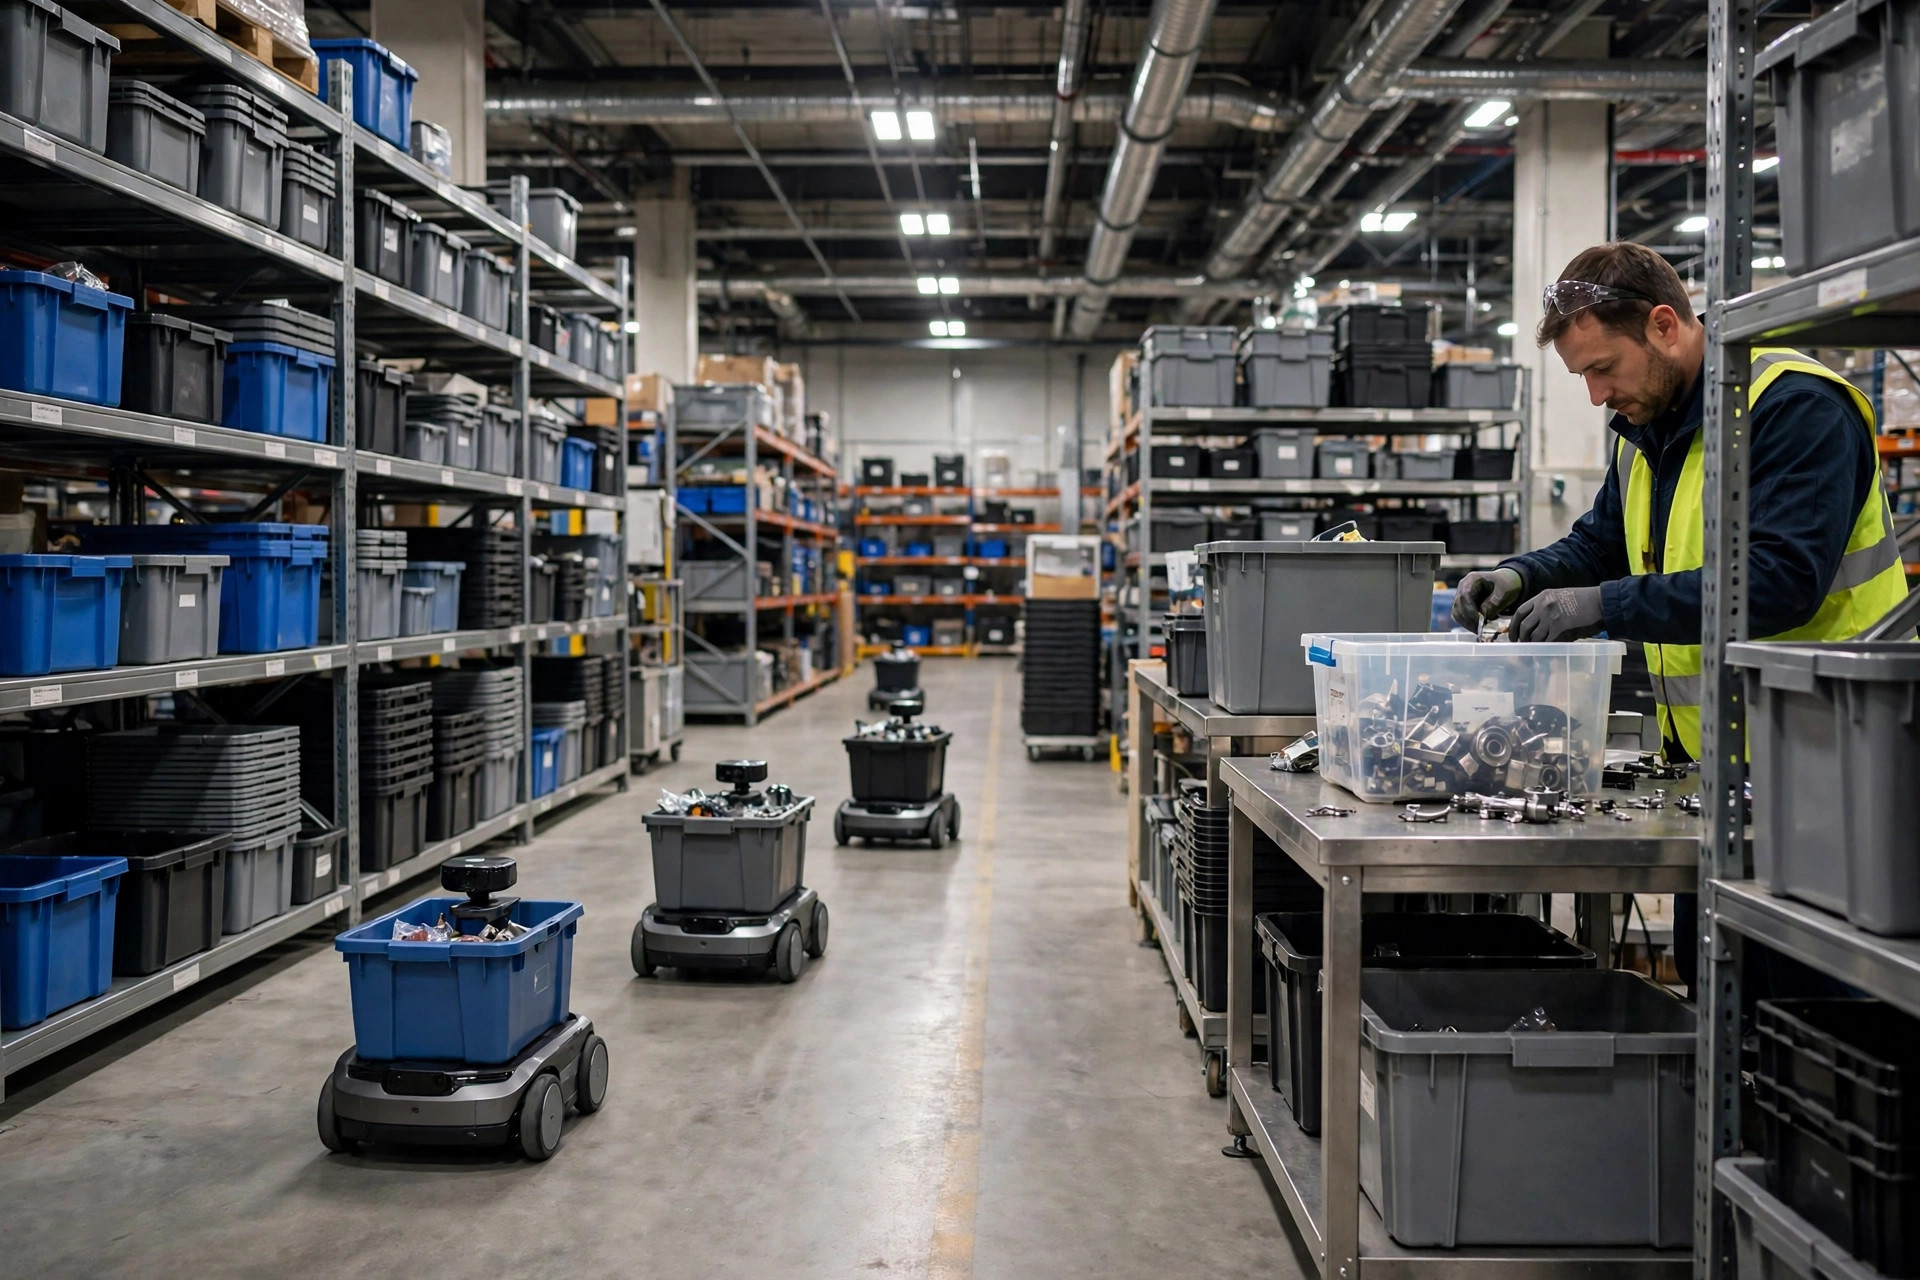
À l'automne 2023, un entrepôt d'accessoires d'électronique grand public à Ningbo m'a demandé d'évaluer ses options. Il comptait bien plus de dix mille SKU, et une commande typique comportait de trois à cinq lignes à une ou deux unités par ligne. Les préparateurs parcouraient des distances de l'ordre de dix kilomètres par jour, d'après les traces du système. Une conception à rayonnages mobiles avait un défaut concret : les cinq lignes d'une commande pouvaient se trouver sur trois rayonnages différents, donc déplacer des rayonnages entiers revenait à transporter une grande quantité de produits sans rapport pour chaque commande. Un système à bacs ne déplaçait que le bac contenant l'article réellement commandé, donc le travail évoluait avec les lignes de commande plutôt qu'avec le contenu des rayonnages, et une erreur restait dans un seul bac au lieu de se propager sur un rayonnage.
Un entrepôt de pièces de petit électroménager à Dongguan était l'image miroir. Peu de lignes par commande, de grandes quantités par ligne — souvent des dizaines du même article sur une commande. Faire aller et venir les bacs ne faisait rien gagner, parce que le préparateur attendait toujours l'arrivée du bac suivant, et l'utilisation n'a jamais atteint le niveau supposé par le business case. Je leur ai dit de ne pas acheter de système à bacs et de consacrer l'argent aux murs de tri (put walls) et à la vérification. Ils n'étaient d'abord pas d'accord, ont mené un essai de deux semaines et ont eux-mêmes abandonné la proposition. J'ai vu exactement cette erreur trois fois, et chaque fois la cause était la même : la décision avait été prise à partir d'une démonstration, pas à partir de la répartition des lignes de commande.
La méthode de sélection est simple et ne nécessite aucun logiciel de simulation. Prenez un mois de commandes et classez-les par lignes par commande : une ligne, deux à cinq, cinq à dix, plus de dix. Regardez ensuite la moyenne d'unités par ligne. Plus la part des commandes de deux à dix lignes avec peu d'unités par ligne est élevée, plus le dossier est solide. Plus la part des commandes mono-ligne en vrac est élevée, plus il s'affaiblit. Ce tableau de tranches est la première pièce du business case. Sans lui, ne parlez pas de fournisseurs.
| Option | Meilleur profil de commandes | Ce qui bouge | Faiblesse typique |
|---|---|---|---|
| Robots à bacs et caisses | Beaucoup de lignes, petits articles, beaucoup de SKU | Un seul bac | Mauvais pour les gros articles et les expéditions en cartons complets |
| AMR déplaçant les rayonnages | Lignes moyennes, articles regroupés par rayonnage | Un rayonnage entier | Des articles sans rapport sont transportés aussi |
| Préparation manuelle | Mix de commandes instable, faible volume | Le préparateur marche | Temps de marche, dépendance au personnel expérimenté |
Voici la partie contre-intuitive : le système ne rend pas le geste de préparation plus rapide. Le préparateur debout à la station se déplace à la même vitesse. Le débit augmente parce que l'attente, la marche et la recherche du bon bac disparaissent dans du temps machine. Retournez la situation et vous obtenez le piège : si le vrai goulot d'étranglement est en aval — vérification, emballage, étiquetage —, une face de préparation plus rapide ne change rien au volume total sortant. Mesurez d'abord le goulot, puis décidez où va l'argent. Cet ordre n'est pas négociable.
La liste de contrôle de mise en service : douze points avant de mettre sous tension
Les équipes qui évaluent la préparation de commandes par robots à bacs demandent généralement d'abord la vitesse ; les défaillances ci-dessous concernent les exceptions, pas la vitesse. Les projets à bacs échouent rarement à cause des robots. Ils échouent sur l'intégration au WMS, la gestion des bacs et l'aménagement au sol. Voici la liste que je passe en revue la veille de chaque mise en service, et je ne mets pas sous tension avec un point non coché.
Bacs et matériel : d'abord, la taille du bac doit être fixée par le plus grand article plus son calage, en laissant de la place pour une étiquette et un angle de scan propre. Ensuite, le circuit de retour des bacs vides doit être tracé sur le plan au sol — les vides qui s'empilent à côté de la station de préparation sont la défaillance au sol la plus courante que je voie. Troisièmement, chaque identifiant de bac doit correspondre un pour un à une fiche conteneur dans le WMS, pour qu'un scan aboutisse directement sur le détail de l'article de ce bac.
Systèmes et données : quatrièmement, une fois que le WMS libère une vague, les tâches des robots doivent suivre la priorité de la vague, pas la commodité du bac le plus proche. Cinquièmement, les bacs en rupture, verrouillés par inventaire tournant et endommagés ont chacun besoin d'un état de retenue, et les tâches retenues ne doivent pas bloquer la file derrière elles. Sixièmement, après une coupure réseau et une reconnexion, le statut des tâches doit reprendre automatiquement au lieu d'exiger que quelqu'un confirme les tâches une par une. Septièmement, le message de confirmation de préparation renvoyé à l'ERP doit comporter les champs quantité, lot et numéro de série, sans rien manquer.
Personnes et sol : huitièmement, la hauteur de station, l'éclairage et l'angle de scan doivent être testés avec du vrai personnel de vraies tailles — confortable en démonstration n'est pas la même chose que confortable pendant huit heures. Neuvièmement, les zones de charge et de maintenance doivent être délimitées comme interdites, pour qu'une file de charge ne bloque jamais l'allée principale. Dixièmement, les nouvelles recrues doivent effectuer un poste complet de vraies commandes en formation, pas seulement regarder une vidéo. Onzièmement, le responsable des exceptions doit être nommé par poste, avec un numéro de téléphone affiché au mur, nuits comprises. Douzièmement, la perte d'alimentation, la perte réseau et la mise à niveau du système doivent chacune avoir été répétées une fois. Un plan qui n'a jamais été répété n'est pas un plan.
Au printemps 2024, un entrepôt d'articles ménagers à Suzhou a buté sur le point six la veille de la mise en service. Lors du test de déconnexion-reconnexion, une douzaine de tâches de bacs déjà récupérés ont perdu leur statut : les robots restaient immobiles tandis que le WMS affichait les tâches comme terminées. Le fournisseur a mis deux jours sur site pour corriger la machine à états. Si nous avions mis sous tension ce soir-là, l'équipe du matin aurait trouvé des bacs arrivant pour des commandes que le système croyait déjà préparées. C'est à cela que sert une liste de contrôle : déplacer le chaos du jour de mise en service vers la veille, quand il reste encore le temps de corriger.
Où la préparation par robots à bacs va mal
La première défaillance est le mélange des bacs. Quand les bacs de plusieurs commandes alternent à une station, les préparateurs travaillent de mémoire et les erreurs de préparation grimpent. La solution est délibérément ennuyeuse : un seul bac en attente à la station à la fois, seules les lignes de commande de ce bac à l'écran, et une vérification par scan après la préparation plutôt qu'avant. Ne faites pas confiance à la mémoire. Donnez à la personne un seul travail à la fois et elle ne se trompera pas.
La deuxième défaillance est celle des vagues découpées trop grandes. On suppose que des vagues plus grandes occupent davantage les robots, mais une vague plus grande signifie qu'un bac bloqué retarde la confirmation de toute la vague, et l'emballage attend la vague complète avant de pouvoir commencer. Ma règle est de découper des petites vagues, dimensionnées selon le nombre de stations, et de garer les bacs en exception hors de la file principale pour qu'un bac ne puisse pas bloquer tout ce qui suit.
La troisième défaillance est de budgéter l'équipement et d'oublier la mise aux normes. Nivellement du sol, espacement des rayonnages, capacité des chargeurs, travail d'interface avec le WMS, formation du personnel — ensemble, ces postes ajoutent couramment une part importante au devis d'équipement. Un business case qui ne montre que le prix de l'équipement et un chiffre de débit idéal a un ROI fictif. Listez chaque ligne de mise aux normes, ramenez le débit au chiffre mesuré lors de l'essai, et le nombre que vous porterez à la direction survivra au contact avec la réalité.
Une dernière note honnête : la préparation de commandes par robots à bacs n'est pas la réponse par défaut à la modernisation de l'entrepôt. C'est la réponse spécifique à un profil de commandes spécifique. Beaucoup de lignes, petits articles, beaucoup de SKU — cela vaut une évaluation sérieuse. Peu de lignes, gros articles, un profil qui change chaque jour — corrigez d'abord le processus manuel et la gestion des vagues, et revenez à l'équipement plus tard. Si ce jugement est juste, le projet est à moitié fait.
Par Lin Xiao, Consultant en implémentation WMS
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.