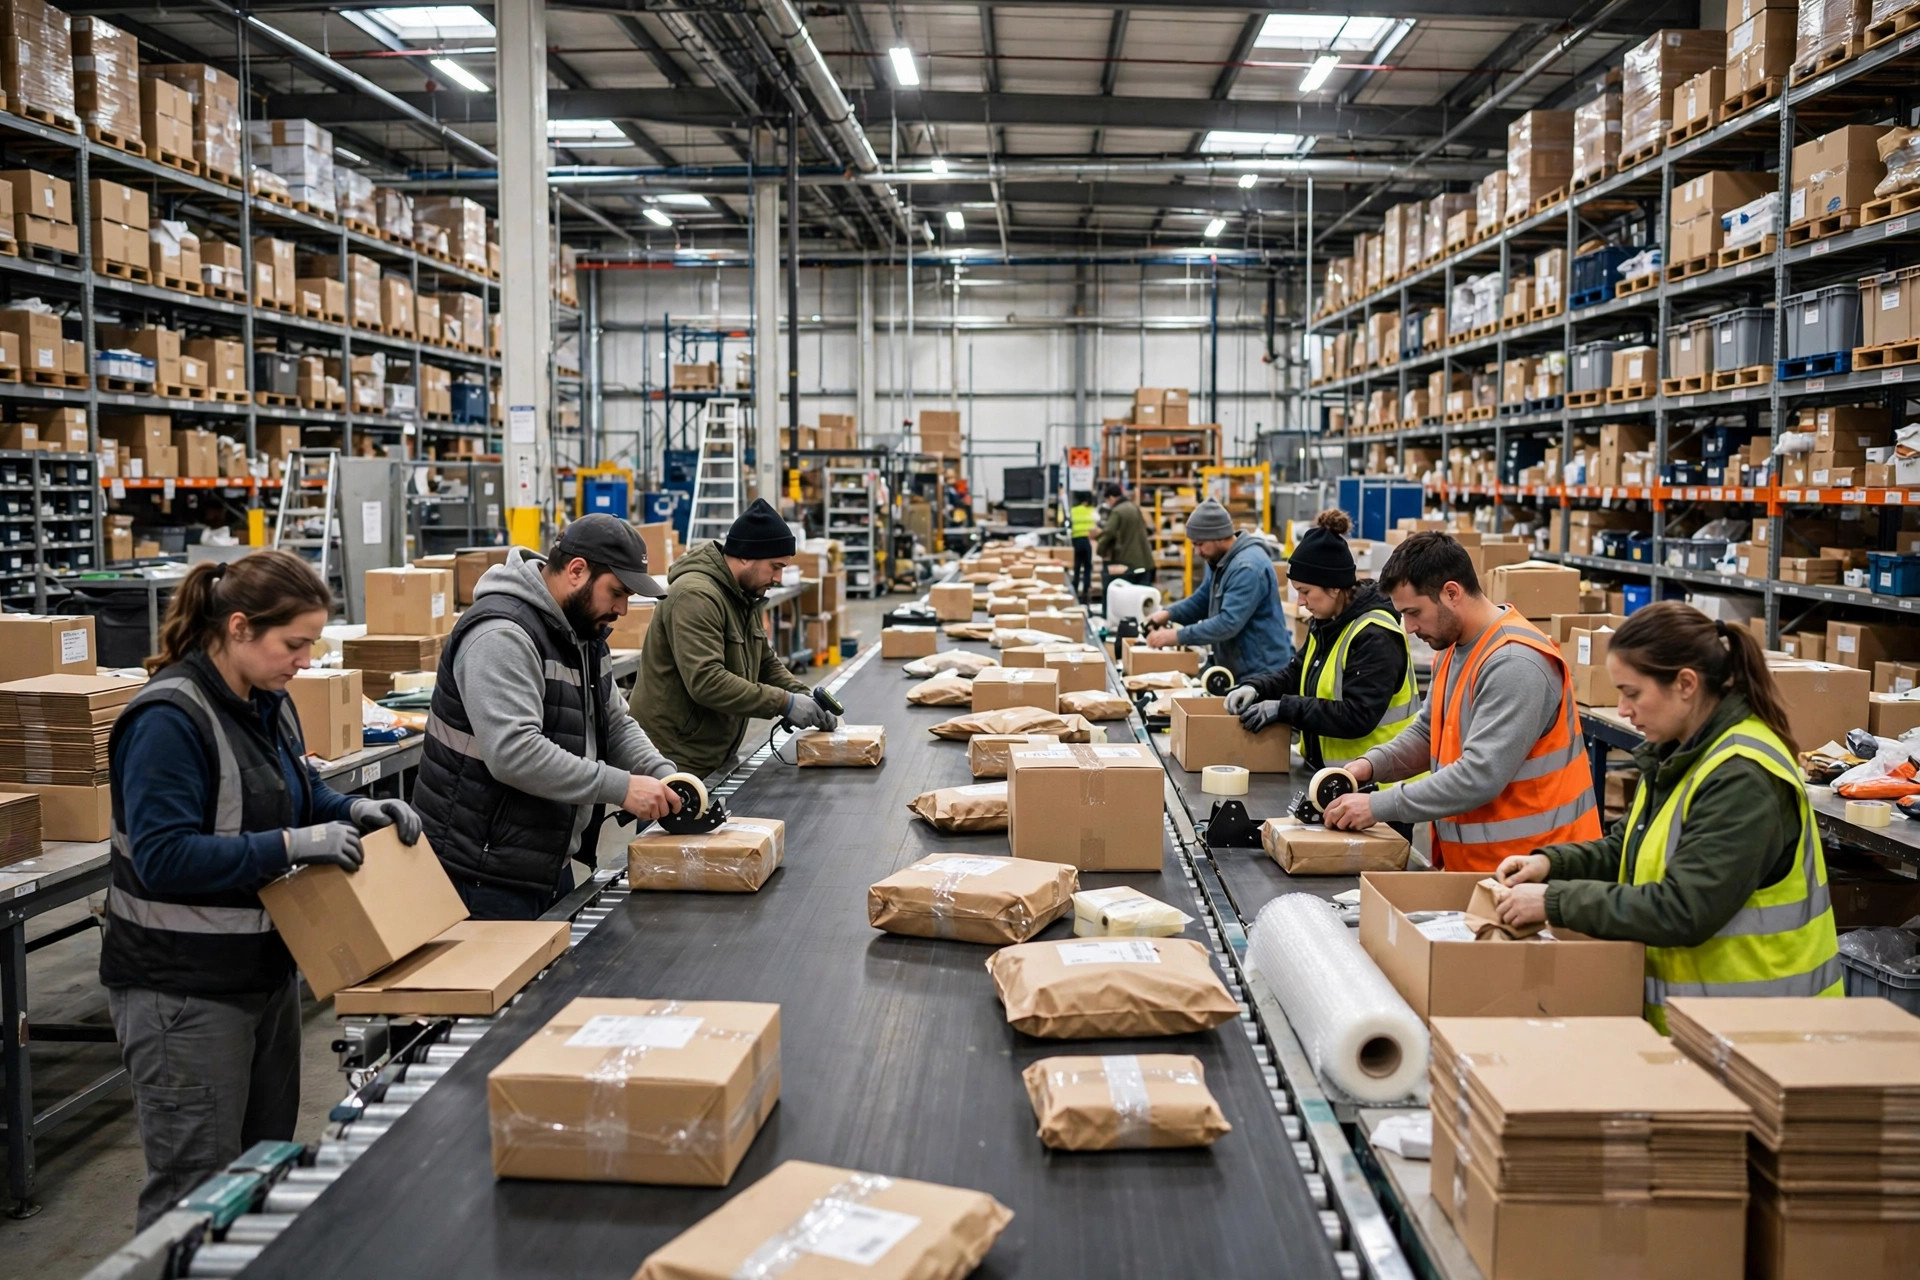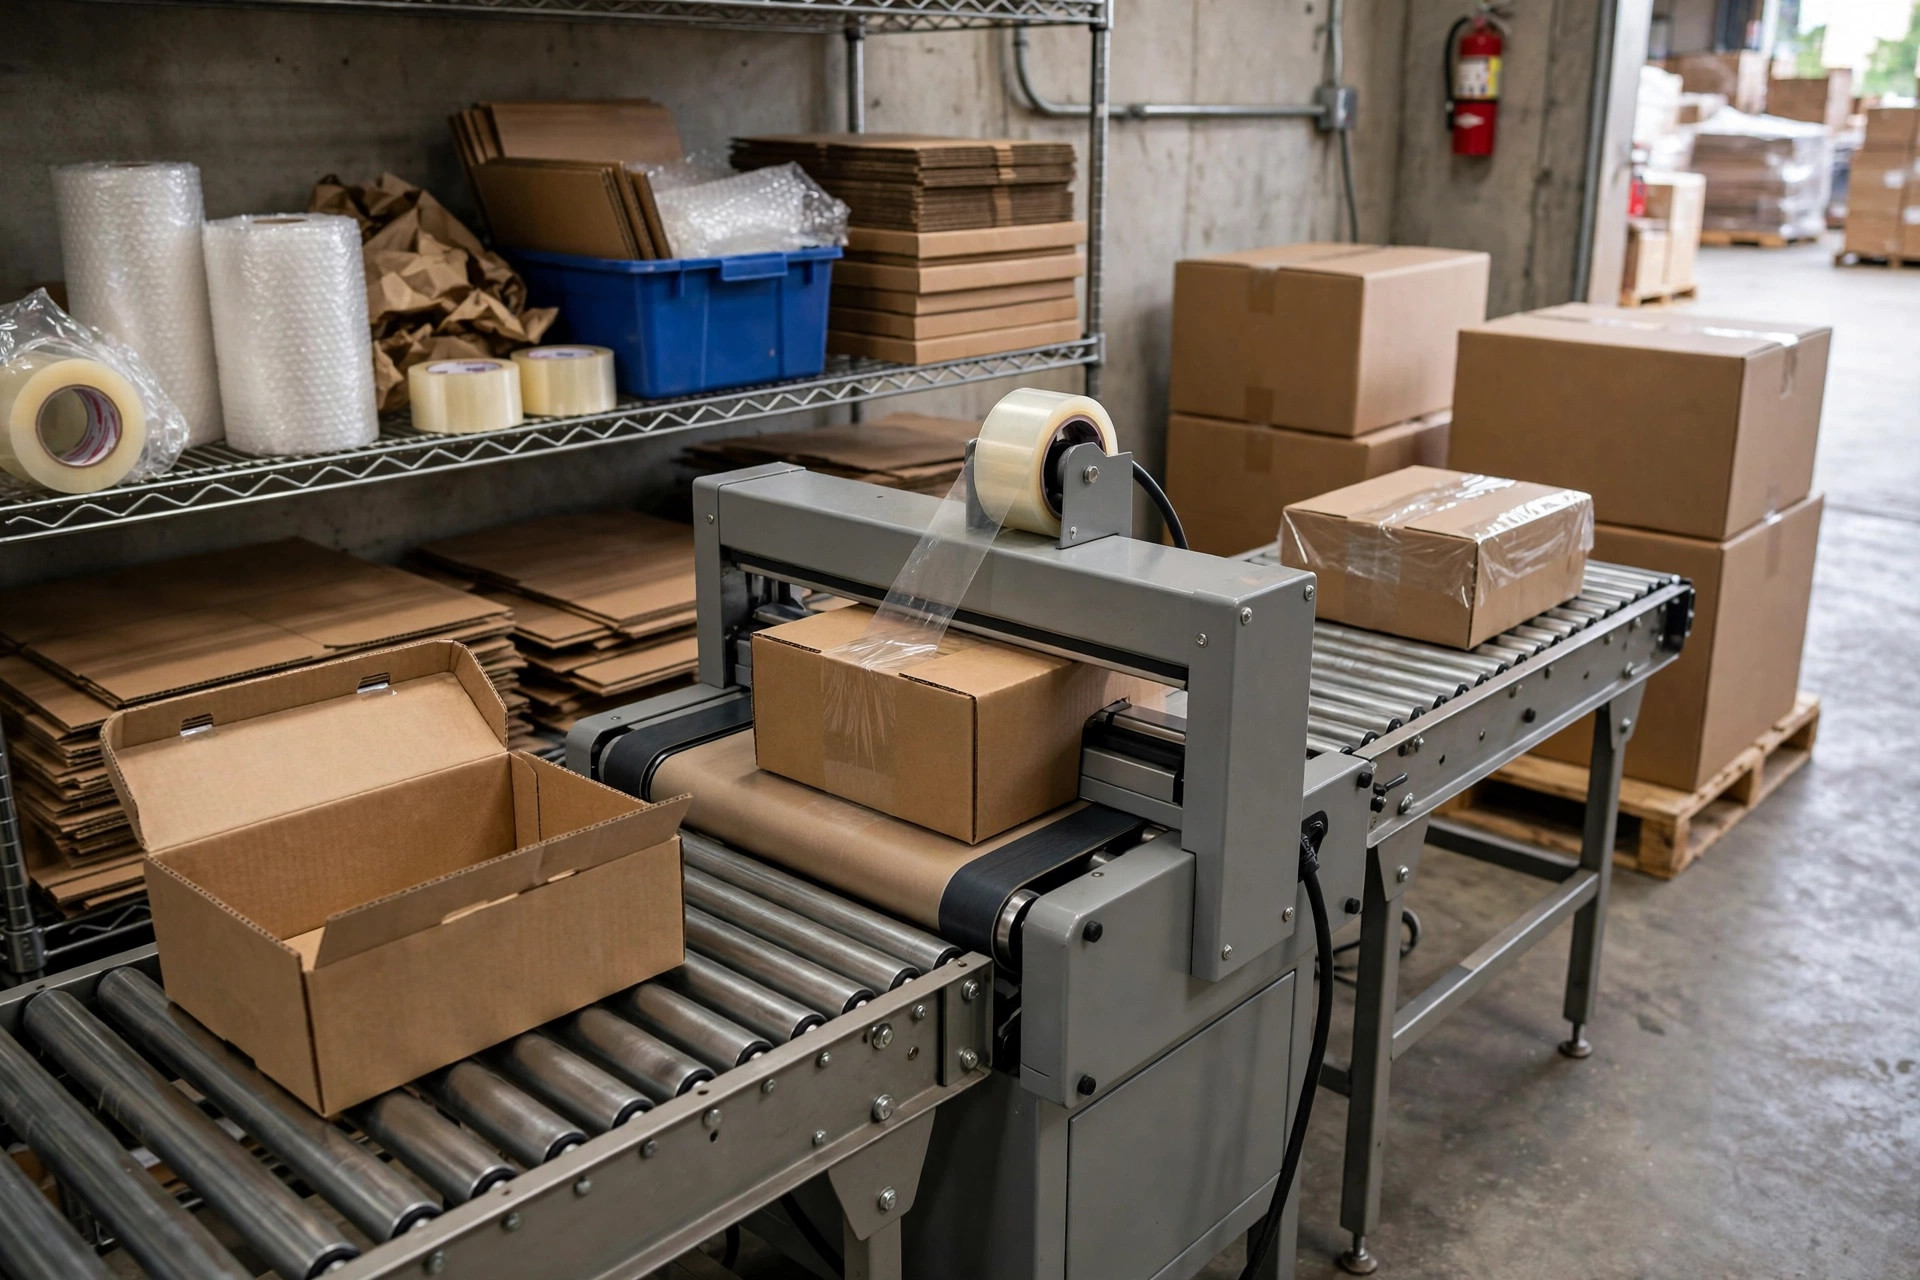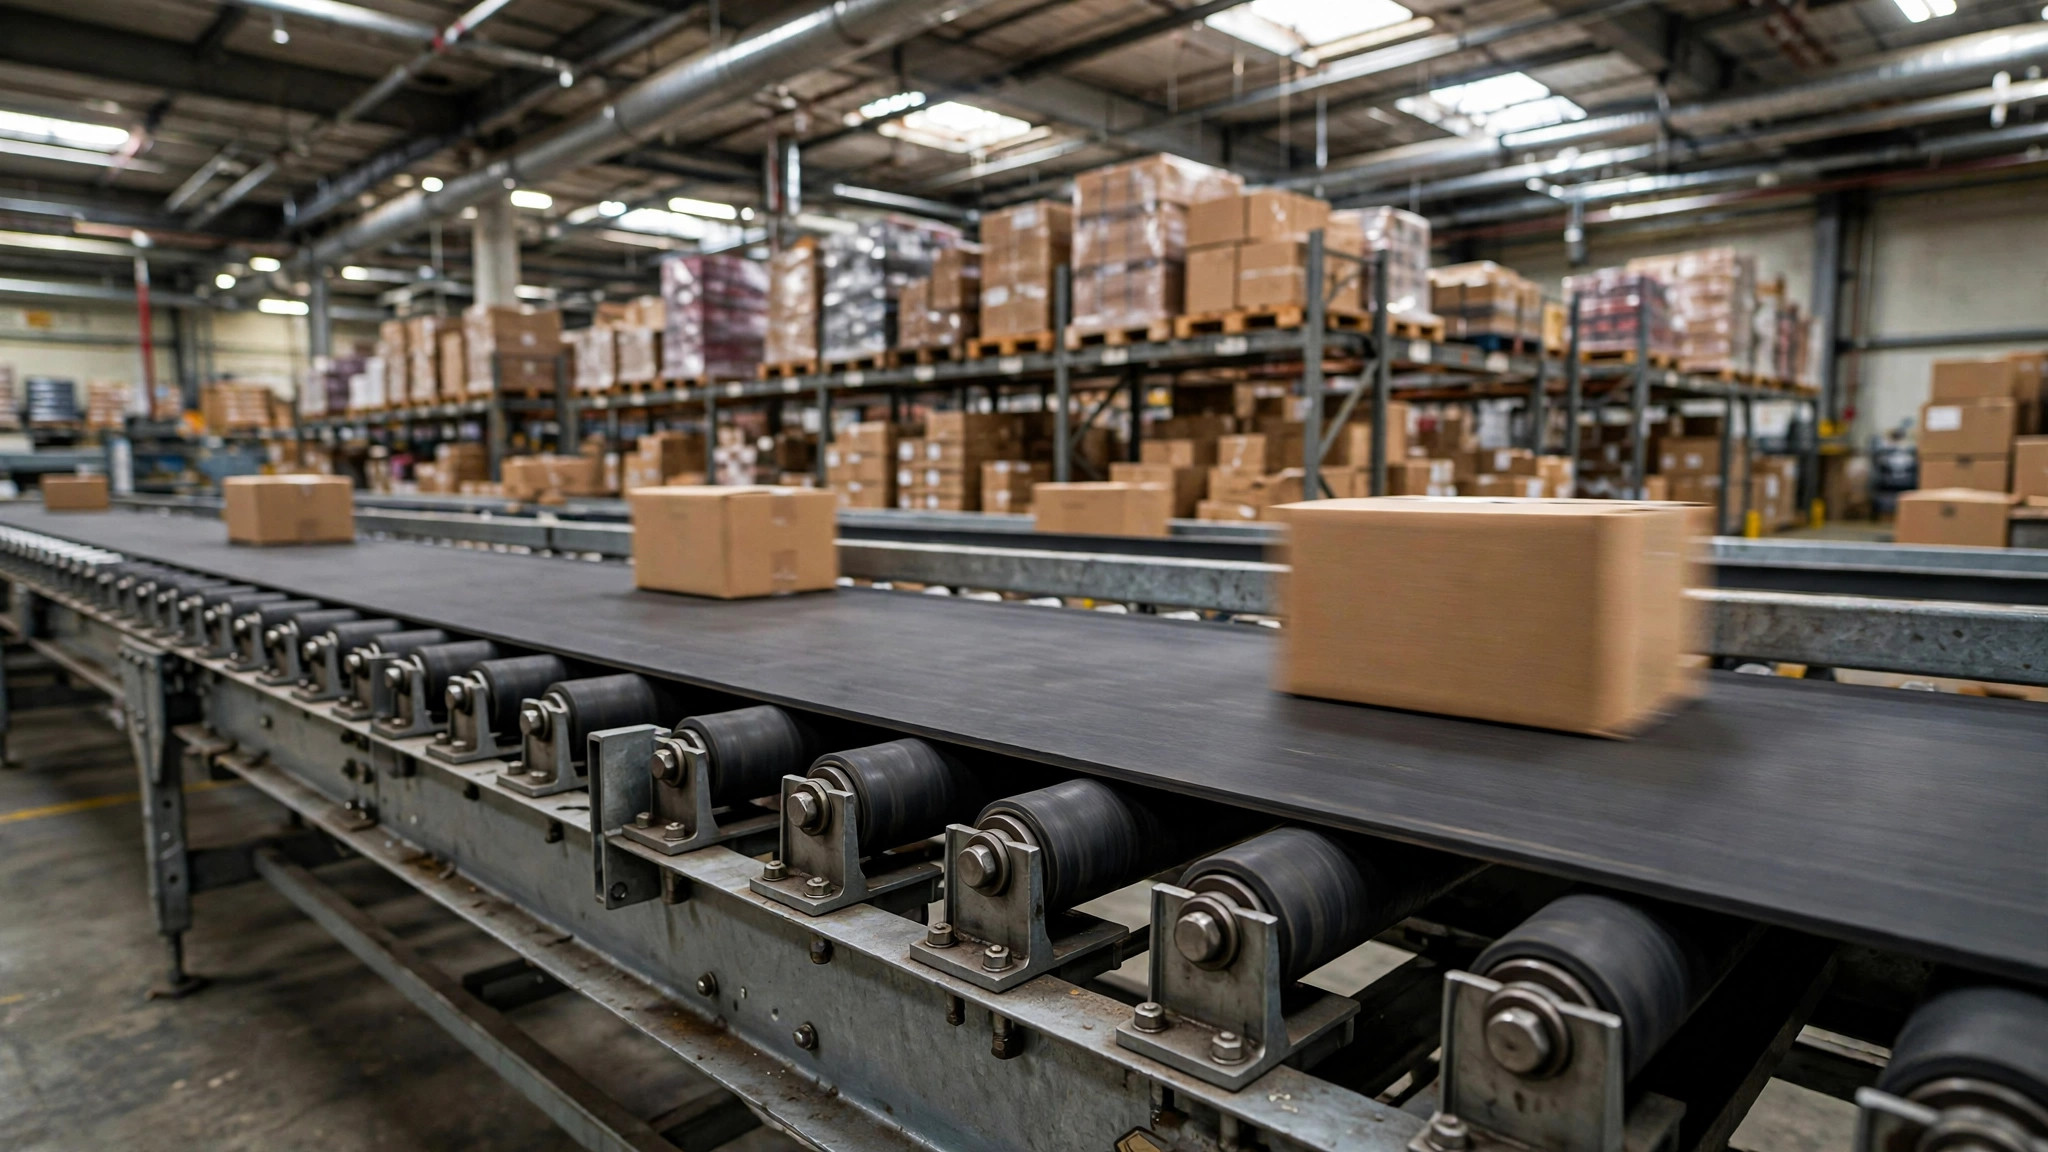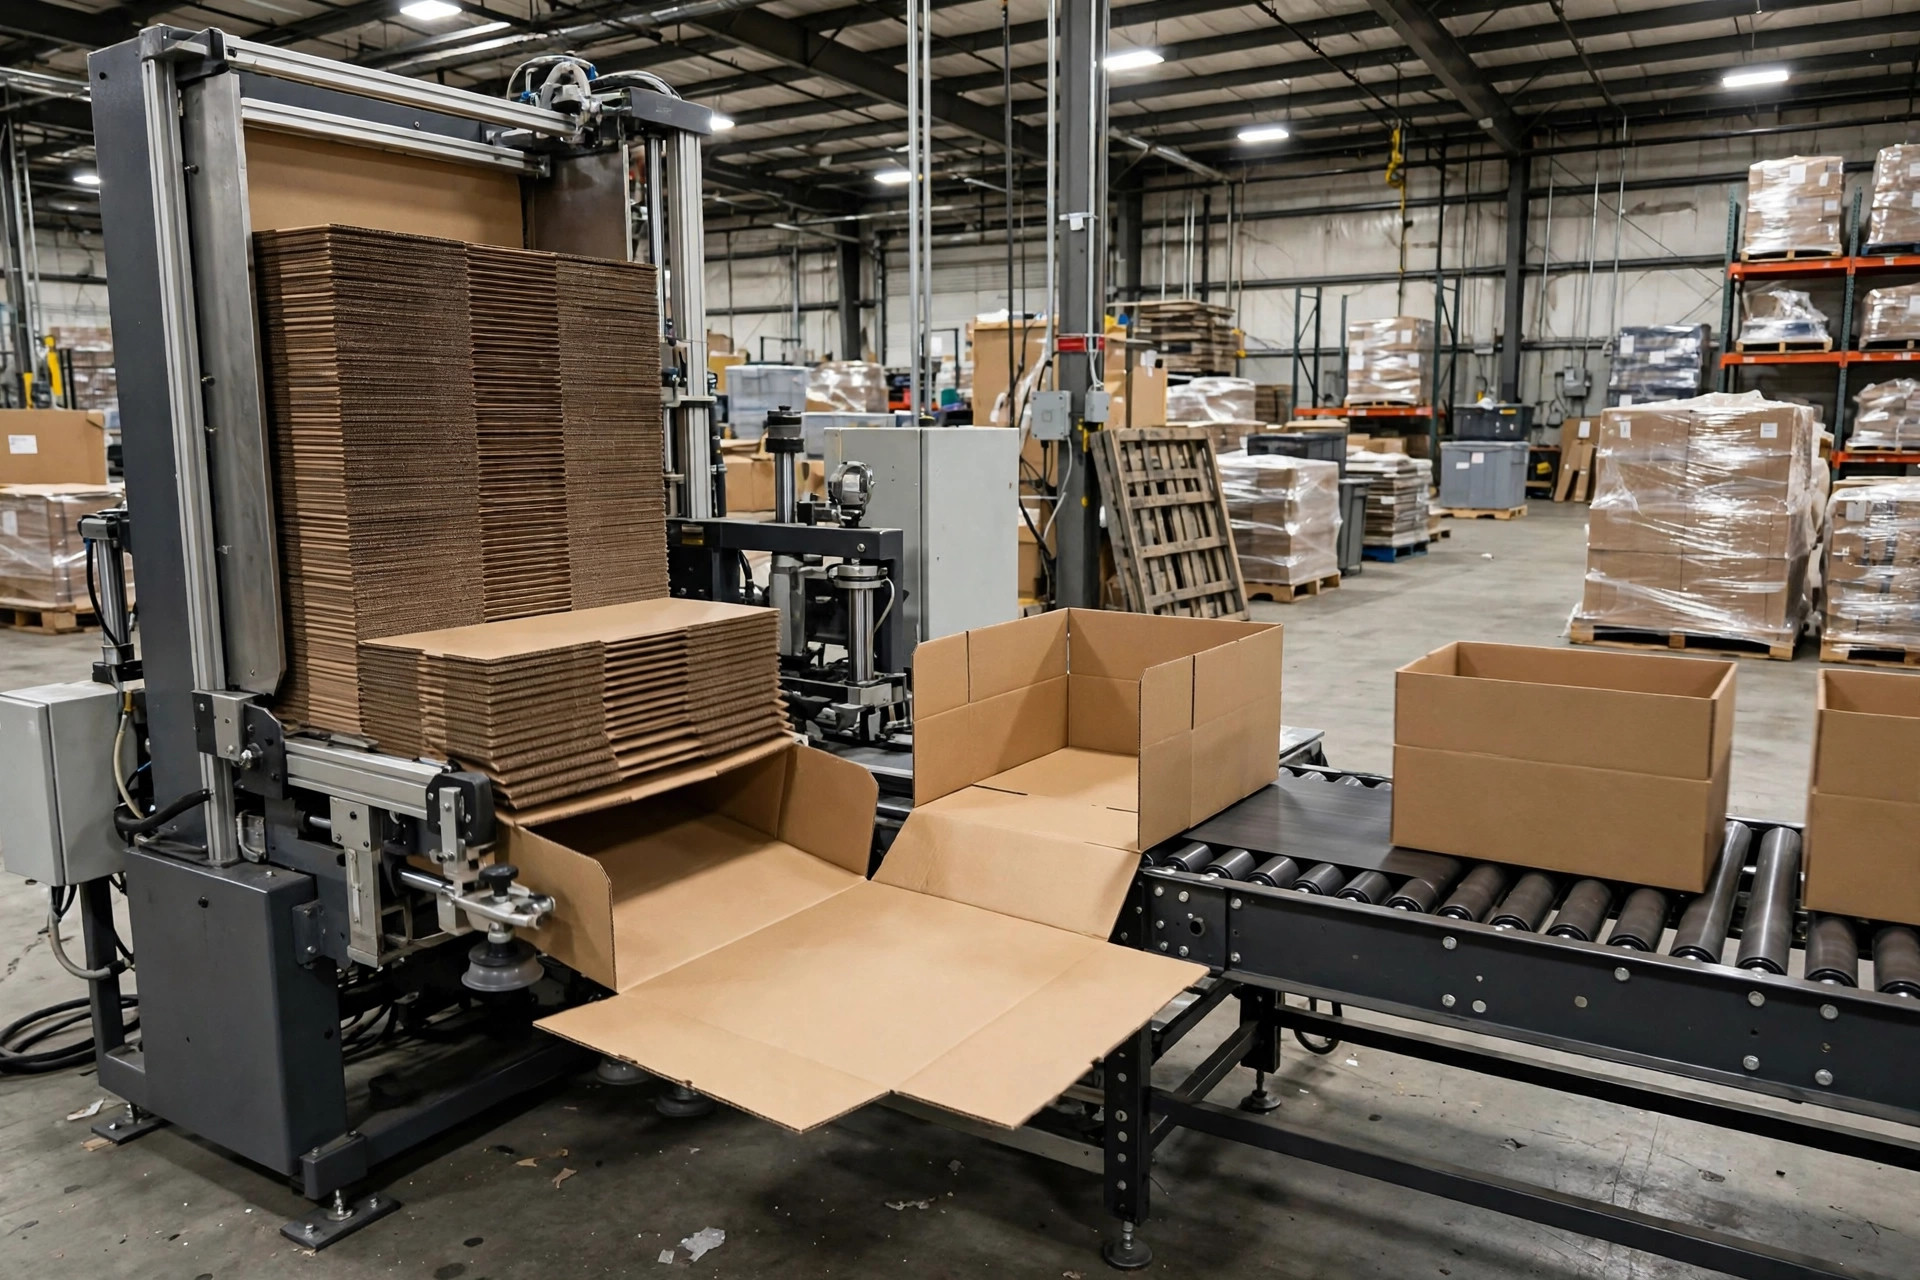
Même ligne d'emballage, deux entrepôts. Dans l'entrepôt A, la formeuse de cartons se bloque toutes les trois minutes et l'opérateur passe la moitié de son poste à sortir des cartons écrasés et à appuyer sur le bouton de réinitialisation. Dans l'entrepôt B, une machine de la même classe tourne toute la journée avec tout au plus un seul arrêt. B a-t-il payé $40,000 de plus ? Non. La différence, c'est que quelqu'un a fait les calculs sur les cartons et le débit avant d'acheter, et que quelqu'un est responsable de la machine après son arrivée.
Commençons par l'argent. Les références de prix publiées sont claires : le formage manuel des cartons, c'est environ une personne à 4 cartons par minute, soit à peu près $0.15 de main-d'œuvre par carton. Une formeuse entièrement automatique d'entrée de gamme coûte $35,000–$60,000 et traite 10–15 cartons par minute. À 4,000 cartons par jour, le formage manuel absorbe 1,000 minutes — près de 17 heures de travail, plus d'un poste complet juste pour ouvrir des cartons. Une machine à $40,000 qui économise $0.15 par carton s'amortit en un peu plus de deux mois à ce volume. Beaucoup d'entrepôts ont fait ce calcul. Puis la machine se bloque sans arrêt, les économies de main-d'œuvre partent à dégager des cartons, et l'investissement s'évapore en silence.
La formeuse de cartons est le maillon le plus négligé de la ligne d'emballage. Les budgets vont aux trieurs et aux palettiseurs ; la formeuse hérite du moins cher. Et puis la moitié des temps d'arrêt de la ligne commence à la formeuse. Voici tout le sujet d'une traite.
Commencez par le carton, pas par la machine
D'expérience, plus de sept fois sur dix, une machine à blocages chroniques s'avère être un problème de carton, pas de machine. Rainures désaxées, bords de fentes rugueux, carton ramolli par l'humidité, dimensions hors spécifications — aucune machine, si chère soit-elle, ne corrige cela. La première étape de la sélection n'est donc ni la marque ni le prix. Listez chaque carton que vous traitez : longueur, largeur, hauteur, nombre de cannelures, simple ou double cannelure, couché ou non.
Vérifiez ensuite la fenêtre de formats de la machine. Une classe de machine courante couvre environ 8 à 22 pouces de largeur de carton, avec aussi des limites en longueur et en hauteur. Vos cartons les plus petits et les plus grands doivent tous deux tenir dans cette fenêtre, avec de la marge. Beaucoup d'entrepôts dimensionnent la machine pour leur carton vedette, puis ajoutent un grand format promotionnel pour la haute saison et découvrent que la machine ne peut physiquement pas l'ouvrir. Mon conseil : listez tous les cartons que vous pourriez traiter l'année prochaine, packs promotionnels et formats atypiques inclus, et dimensionnez la fenêtre un cran au-dessus du plus grand.
La capacité du magasin compte plus qu'on ne le croit. Un magasin typique contient environ 100 flans à plat — à 12 cartons par minute, c'est un rechargement toutes les huit minutes. Vérifiez si les rechargements exigent d'arrêter la machine. Observez cela pendant la démonstration, pas dans la brochure.
Le stockage des cartons fait partie de l'équation. Le carton ramolli par l'humidité se déforme sous les ventouses et est une cause majeure de blocages. Gardez le stock de flans près de la ligne d'emballage et loin du coin humide du bâtiment. Et une règle d'or : envoyez des échantillons de cartons au fournisseur pour un essai avant d'acheter — au moins 50 flans, un mélange de bons et de mauvais. Regardez la vidéo complète de l'essai, pas seulement la minute la plus fluide. Faites entrer votre fournisseur de carton ondulé au contrat avec des tolérances de rainage écrites noir sur blanc. Économiser un centime par carton est un mauvais calcul quand un blocage vous coûte plus en temps d'arrêt qu'un camion entier de cartons.
Ne surdimensionnez pas la vitesse : adaptez votre fermeuse et votre cadence réelle
Les paliers de vitesse des formeuses sont bien documentés : entrée de gamme entièrement automatique à 10–15 cartons par minute ($30,000–$60,000), milieu de gamme à 15–25+ par minute ($60,000–$90,000), haute vitesse à 25–45+ par minute ($90,000–$150,000 et plus). J'ai recoupé ces fourchettes auprès de plusieurs fournisseurs ; les configurations font bouger les chiffres, mais les paliers tiennent.
Voici le piège : la plupart des lignes d'emballage e-commerce et 3PL ne tournent jamais vraiment à 20 cartons par minute. Le goulot d'étranglement, c'est généralement l'emballage manuel ou la fermeuse de cartons. Une formeuse à 25 cartons par minute alimentant une fermeuse à 12 cartons par minute gaspille les $30,000 supplémentaires. Une formeuse plus lente que la fermeuse affame toute la ligne. L'un ou l'autre de ces déséquilibres, c'est de l'argent brûlé.
Mon verdict est franc : dimensionnez la formeuse à la vitesse réelle de votre fermeuse plus 10%–20% de marge, et arrêtez-vous là. Un entrepôt qui expédie 20,000 cartons un jour de pointe est très bien servi par l'entrée de gamme. Seule une ligne quasi entièrement automatisée avec emballage automatique des cartons justifie le milieu ou le haut de gamme. Ne payez pas pour « et si on doublait la capacité un jour » — quand ce jour arrivera, votre mix de cartons et votre implantation auront changé et vous remplacerez probablement la machine de toute façon.
Deux points d'intégration avec la fermeuse, tous deux pratiques. D'abord, laissez un convoyeur tampon entre la formeuse et la fermeuse au lieu de les accoupler en dur. Quand la fermeuse s'arrête pour un changement de ruban adhésif ou un dégagement de blocage, la formeuse a besoin d'un endroit pour stocker les cartons formés vides, sinon toute la ligne s'arrête ensemble. Ensuite, câblez l'asservissement : quand la fermeuse est en défaut, la formeuse doit s'arrêter automatiquement et redémarrer à la reprise. Confirmez cela à la commande, pas le jour de l'installation quand cela coûte soudainement un supplément.
Ventouses à vide ou mâchoires mécaniques ? Laissez le carton décider
Une formeuse ouvre un flan plat soit avec des ventouses à vide, soit avec des mâchoires/pins mécaniques. Le choix ne dépend pas du prix de la machine — il dépend de votre carton.
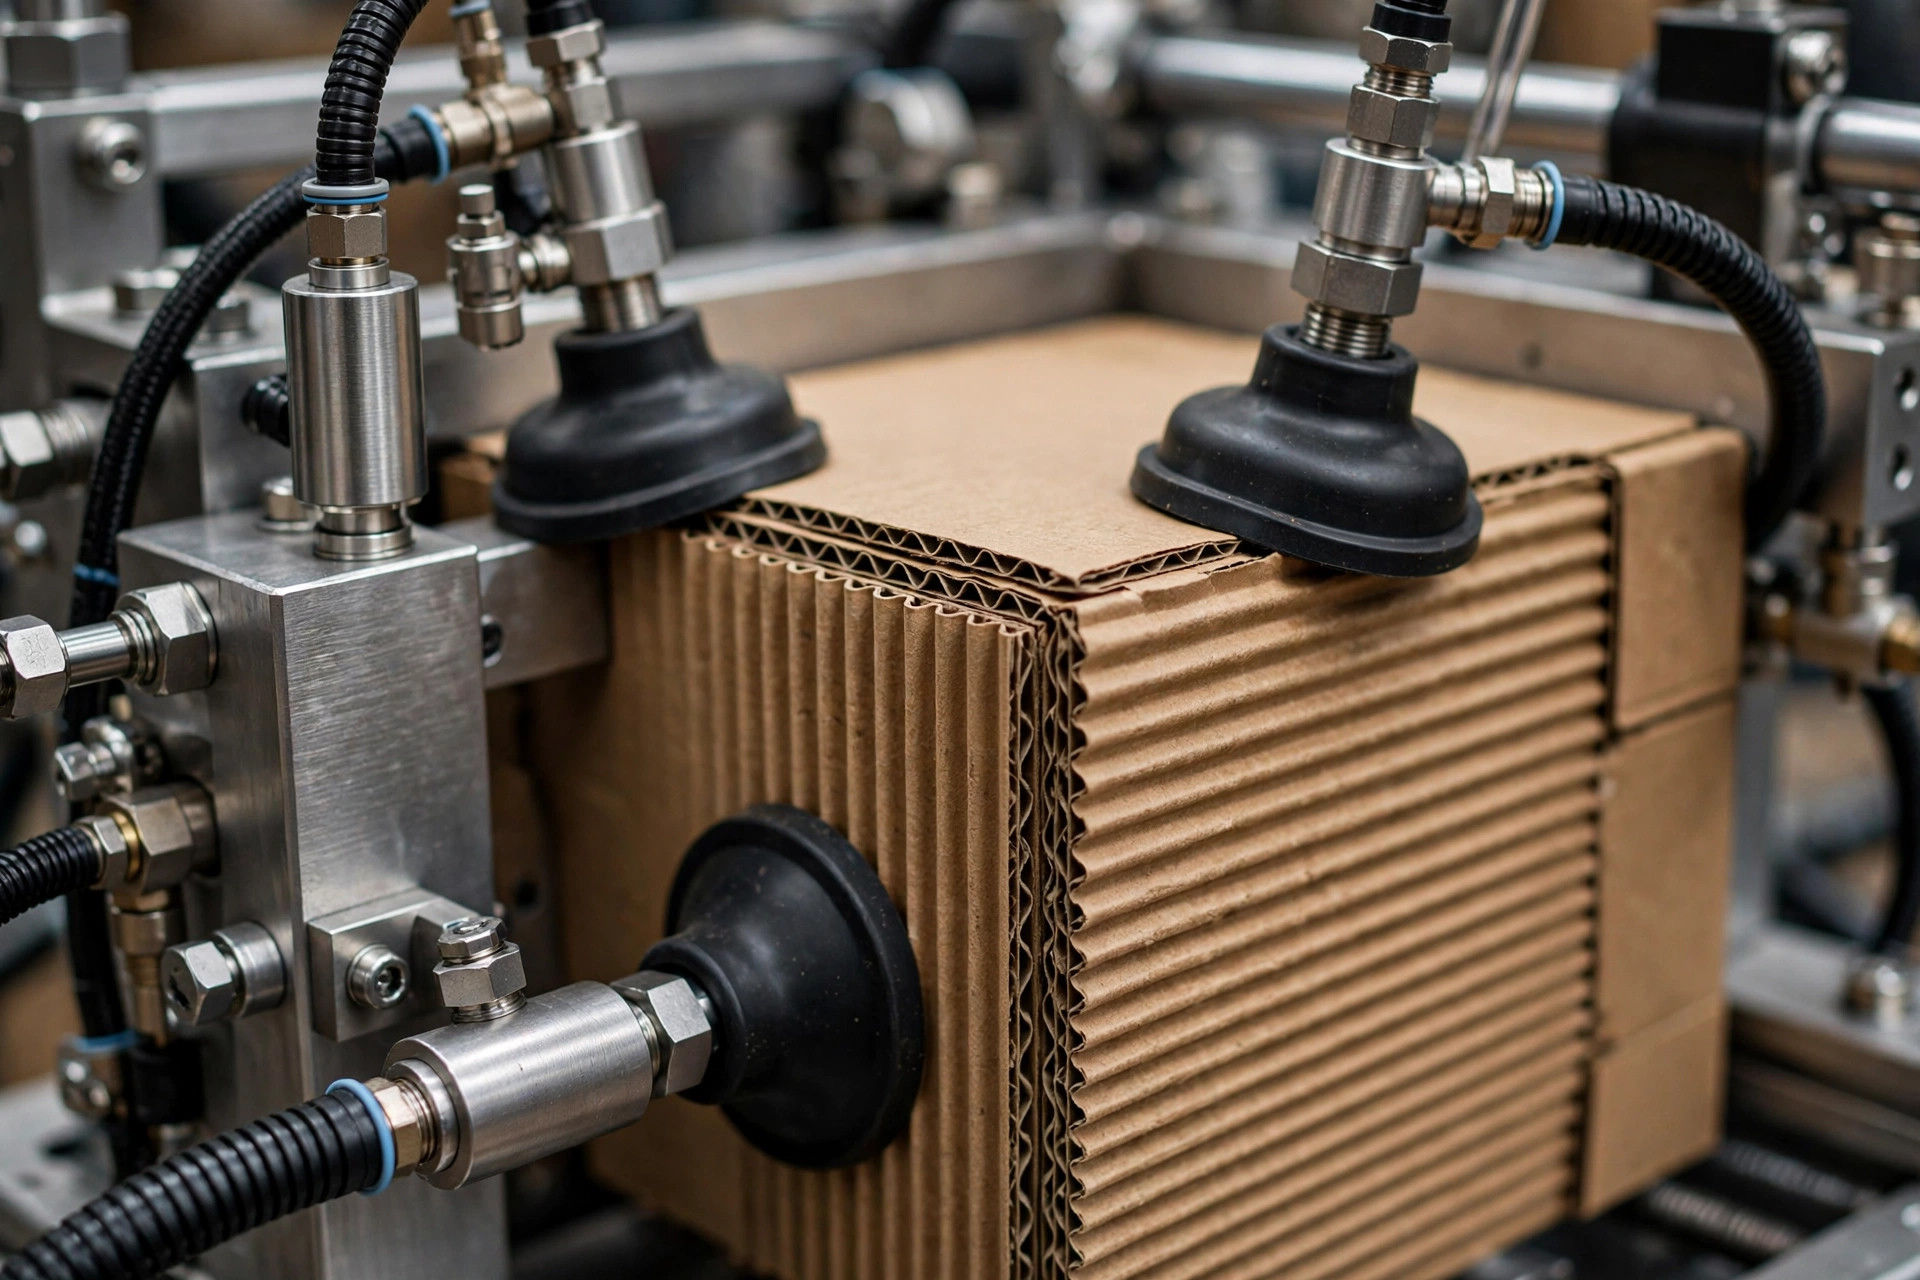
Les ventouses à vide conviennent au carton plat, proprement rainé, de poids standard. L'action est douce et n'abîme pas la surface. Mais les ventouses ont trois ennemis : le carton ramolli par l'humidité qui ne tient pas le vide et se déforme, les surfaces rugueuses ou à couchage irrégulier qui laissent fuir l'air, et le carton lourd double cannelure qui dépasse la prise des ventouses — et peut soulever deux flans à la fois. Les mâchoires mécaniques et les ouvreurs à pins gèrent le carton lourd de façon bien plus fiable et sont moins exigeants sur l'état du carton, mais ils sont sensibles aux variations dimensionnelles et écraseront les coins s'ils sont mal réglés.
La pression d'air est le nerf de la guerre d'une machine à vide. Les manuels des fabricants exigent couramment un minimum de 80 psi, et une conduite d'air qui fuit ou un compresseur sous-dimensionné réduisent directement la prise des ventouses. Beaucoup d'entrepôts partagent une prise d'air entre la formeuse, le codeur pneumatique et la fermeuse — en pointe, quand tout tourne en même temps, la pression s'effondre et la formeuse est la première à lâcher. Donnez à la formeuse sa propre prise d'air, ou à minima mettez un manomètre dessus et contrôlez-le au début de chaque poste.
L'arbitrage, dit franchement : qualité de carton stable, un ou deux formats de cartons, un partenaire carton ondulé de long terme — prenez le vide, c'est le choix sans histoire. Mix de formats de cartons, fournisseurs de cartons qui tournent, carton irrégulier — prenez le mécanique, c'est la machine la plus robuste. Aucune technologie ne gagne d'emblée ; seul l'ajustement avec vos cartons compte.
La maintenance est un travail de 15 minutes — jusqu'à ce qu'on la saute.
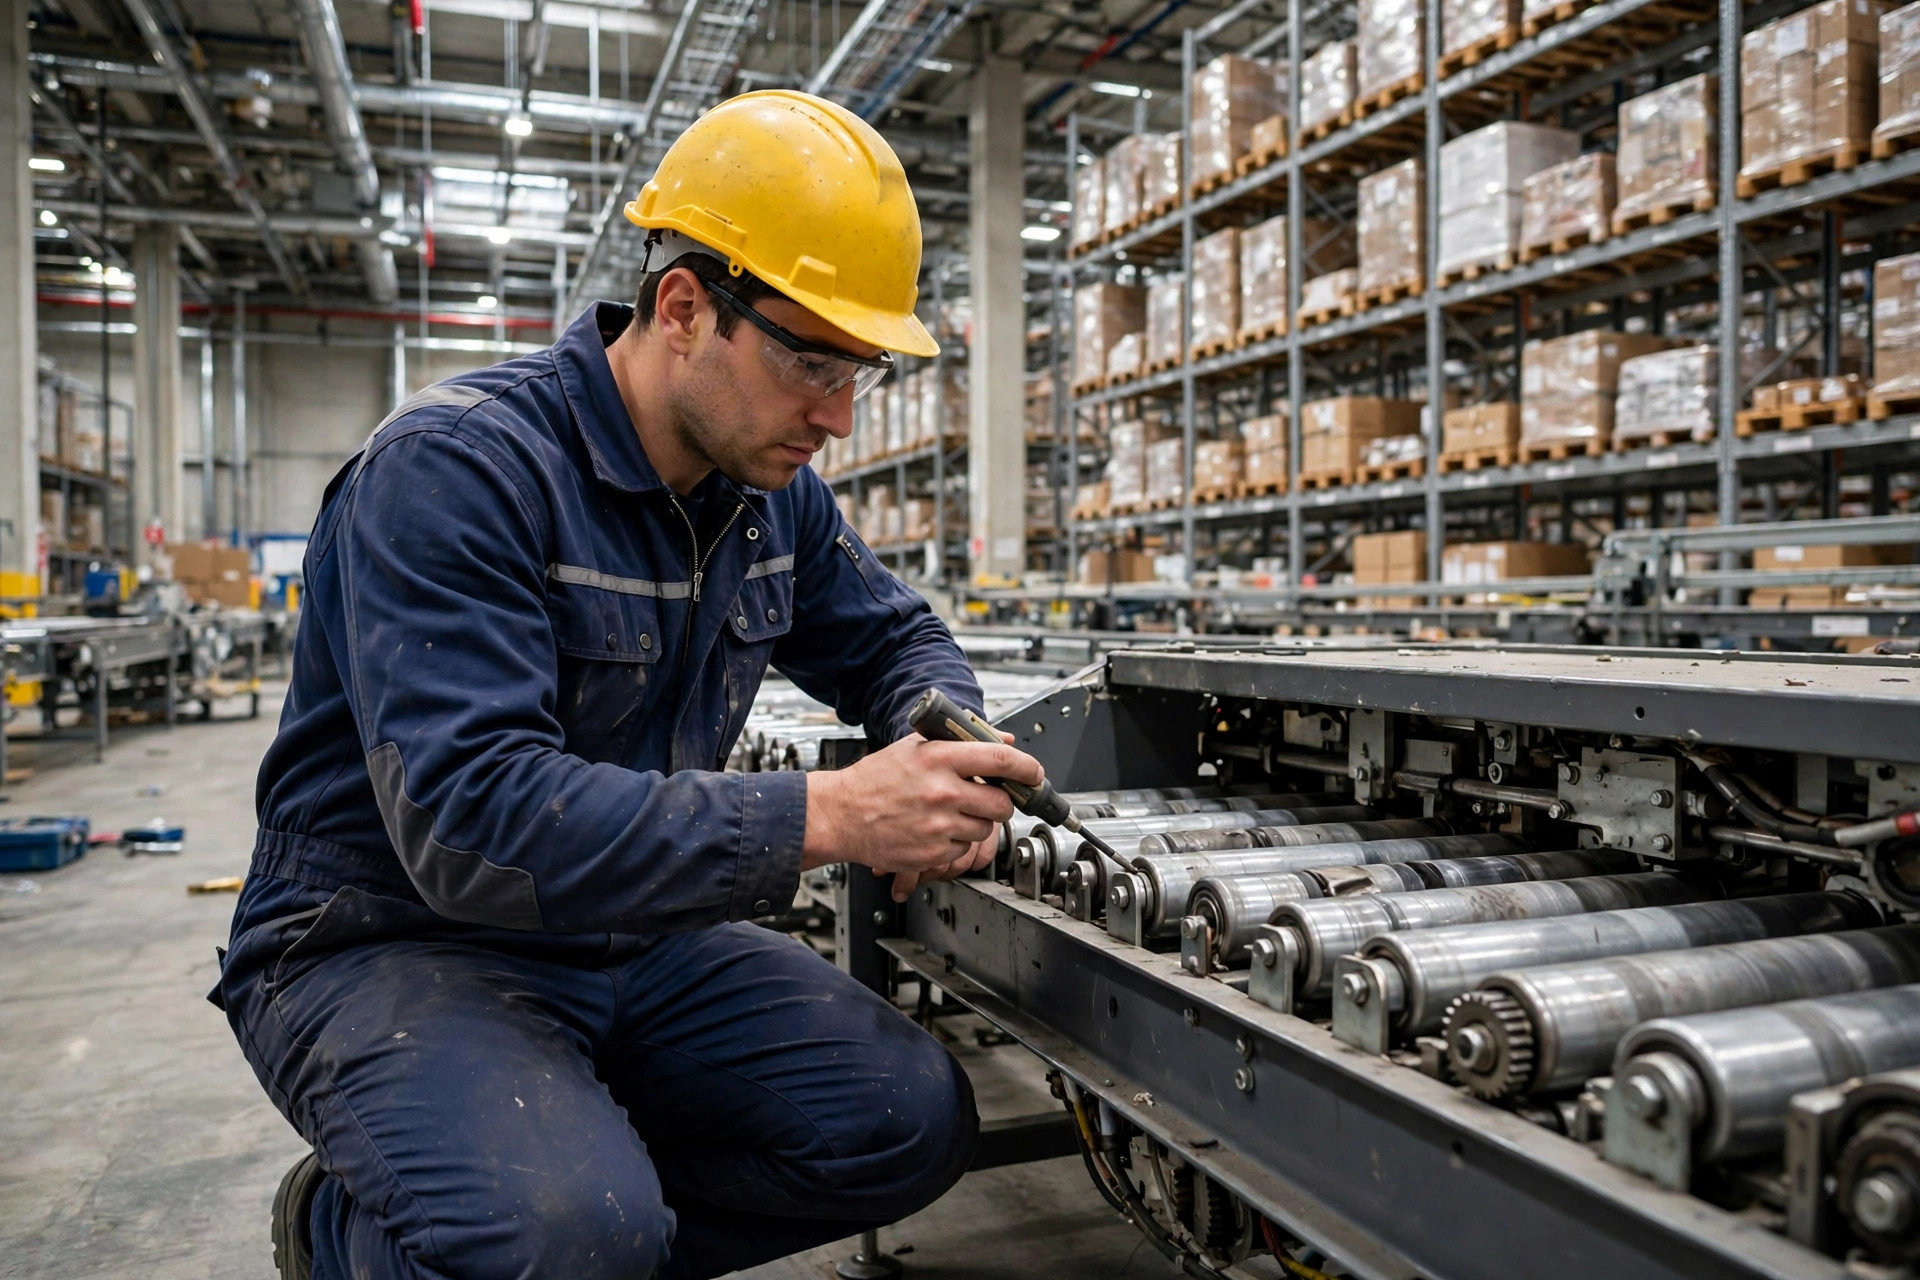
Une formeuse industrielle bien entretenue tient facilement 10–15 ans. Une formeuse négligée est une épave en trois. La différence n'est pas la machine ; c'est de savoir si quelqu'un suit une check-list.
Cinq minutes en début de poste : contrôlez le manomètre d'air, contrôlez le niveau du magasin, palpez les ventouses à la recherche de fissures et d'accumulation de poussière. Les ventouses sont des consommables — une ventouse en caoutchouc fissurée coûte des dizaines de dollars à remplacer, alors remplacez-la avant qu'elle ne lâche complètement. Quand le taux de blocage explose, changez les ventouses d'abord et enquêtez ensuite ; huit fois sur dix, c'est la solution.
Quinze minutes par semaine : lubrifiez les guides et les chaînes, contrôlez la tension des courroies, soufflez la poussière de papier des capteurs photoélectriques. Une courroie lâche patine, les cartons avancent de travers et le ruban de fond atterrit hors centre. Un capteur aveuglé par la poussière déclenche de fausses alarmes de magasin vide ou laisse la machine tourner à vide.
Quand ça se bloque, n'appelez pas d'abord le fournisseur. Suivez cette séquence : un, le carton — faites tourner dix minutes sur un lot de qualité connue ; si les blocages cessent, c'est un problème de lot de cartons, allez parler à votre fournisseur. Deux, l'air — le manomètre indique-t-il bien, les raccords fuient-ils ? Trois, la mécanique — positions des ventouses, réglages de largeur des courroies ; des courroies trop larges ou trop étroites provoquent toutes deux des blocages. Ce n'est qu'après que ces trois points sont propres qu'il est temps d'appeler l'usine. J'ai vu trop d'entrepôts immobiliser une ligne en attendant un technicien qui remplace une ventouse en dix minutes et facture $500 de déplacement.
Trois choses que vous pouvez faire dès demain : si vous êtes en phase de sélection, envoyez des échantillons de cartons pour un essai et ignorez le chiffre de vitesse de la brochure ; si vous en possédez déjà une, scotchez la check-list de maintenance sur la machine, désignez un responsable et protégez ces 15 minutes par semaine ; et faites entrer la qualité du rainage dans votre contrat de carton ondulé, car chaque centime économisé sur le carton peut revenir doublé en temps d'arrêt.
Une question à emporter : la dernière fois que votre formeuse s'est bloquée, était-ce la faute du carton ou de la machine ? Et si c'était le carton — combien de frais de scolarité en temps d'arrêt avez-vous déjà payés pour la qualité du carton ?
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.