En juin 2024, Amazon a décrit publiquement un programme interne au nom de code Project P.I. —des systèmes de vision par ordinateur à l'intérieur des centres de distribution qui inspectent l'état physique des colis, signalant ceux qui sont endommagés ou problématiques pour qu'un associé humain décide de les solder, de les donner ou de les mettre au rebut. La couverture médiatique l'a majoritairement présenté comme « Amazon économisant sur les retours », ce qui rate le signal le plus intéressant. Si la détection des dommages par vision fonctionne en sortie, déplacer la même technologie un maillon en amont —vers le quai de réception— n'est en grande partie qu'une question de temps, et c'est exactement l'objet du contrôle qualité d'entrée par IA. Ce guide examine où il en est réellement : ce que la vision artificielle peut voir de manière fiable, ce qu'elle ne peut pas, et quelles marchandises justifient l'investissement et lesquelles non.
Le contrôle qualité d'entrée par IA en chiffres : l'inspection de qualité est l'une des applications de vision à la croissance la plus rapide
Selon le cabinet d'études de marché Dataintelo, l'inspection de qualité représentait environ 22,1 % des revenus des applications de vision par ordinateur en entrepôt en 2025, et le cabinet projette une croissance à un taux annuel composé d'environ 17,6 % jusqu'en 2034 —ce qui en fait l'une des catégories à l'expansion la plus rapide du rapport. Cette catégorie couvre les quais de réception, les lignes de convoyeurs et le tri en sortie, englobant la détection de dommages, les défauts d'emballage et les erreurs d'étiquetage.
La logique d'investissement n'est pas difficile à décrypter. Dans l'industrie pharmaceutique et l'agroalimentaire, un seul rappel coûte bien plus cher qu'une installation d'inspection par vision. Dans la logistique de pièces automobiles, les communications de fournisseurs d'entreprises comme Cognex et Keyence revendiquent une précision de détection de défauts de surface bien au-delà de l'inspection manuelle. Le marché ne paie pas pour le concept d'« IA » ; il paie pour deux choses —une assurance contre un incident coûteux, et un remplaçant pour l'inconstance des contrôles ponctuels humains.
Le contrôle qualité d'entrée par IA en pratique : trois tâches à trois niveaux de maturité différents
L'inspection d'entrée se décompose en trois tâches dont la maturité réelle diffère davantage que la plupart des présentations de fournisseurs ne l'admettent. La première est la détection de dommages et de déformations de cartons. Les modèles reconnaissent les déchirures, les bosses, les coins écrasés, les perforations et les déformations, puis produisent un score de confiance ; tout ce qui dépasse le seuil déclenche une alerte, une dérivation ou un flux de reconditionnement. Cette tâche a mûri en premier pour une raison simple : les données d'entraînement sont faciles à collecter, parce que chaque entrepôt génère un approvisionnement régulier de cartons naturellement endommagés. Le Project P.I. d'Amazon est essentiellement ce pipeline, appliqué en sortie.
La seconde est la vérification de l'intégrité des étiquettes et de la lisibilité des codes-barres —plus mature que la détection de dommages, parce qu'elle hérite de deux décennies d'expérience industrielle en lecture de codes. Selon les dossiers de solutions de Zebra Technologies, les caméras fixes à balayage de zone offrent des taux de lecture plus élevés et une couverture de codes plus large que les scanners laser hérités, et elles peuvent lire des codes partiellement endommagés ou masqués. Un déploiement typique au quai de réception capture une palette sous plusieurs angles lors de son passage dans un portique de caméras, lit tous les codes-barres en masse et les recoupe avec l'ASN ou le bon de commande. Le PalletSCAN 360 de Vimaan fait exactement cela, selon le récit du fournisseur lui-même : une palette repose sur un plateau tournant, et en quelques secondes tous les codes-barres sont capturés et validés —les mauvais SKU et les quantités manquantes sont signalés sur-le-champ. Pour les 3PL qui traitent des dizaines de fournisseurs par jour, détecter une expédition erronée au quai est dramatiquement moins cher que de la découvrir après le stockage.
La troisième est le comptage des quantités au niveau de la palette —la plus difficile des trois, non pas à cause des algorithmes mais à cause de la physique. Les cartons s'occultent mutuellement ; une caméra ne voit que les faces externes, et aucun modèle ne peut compter des boîtes qu'il ne peut pas voir. Tout déploiement viable est donc un hybride « vision plus logique » : la vision compte les couches visibles et vérifie la structure d'empilage, tandis que la confirmation finale de la quantité dépend toujours de l'agrégation de codes-barres ou de la réconciliation par le poids. À tout fournisseur affirmant « une seule photo vous dit exactement combien de cartons sont sur la palette », il faut demander comment il gère le côté occulté.
Choix et positionnement des caméras : les déploiements échouent sur l'éclairage et le montage, pas sur les modèles
Dans les déploiements ratés que j'ai étudiés, la cause racine était l'éclairage ou le positionnement des caméras dans la grande majorité des cas —pas la qualité du modèle.
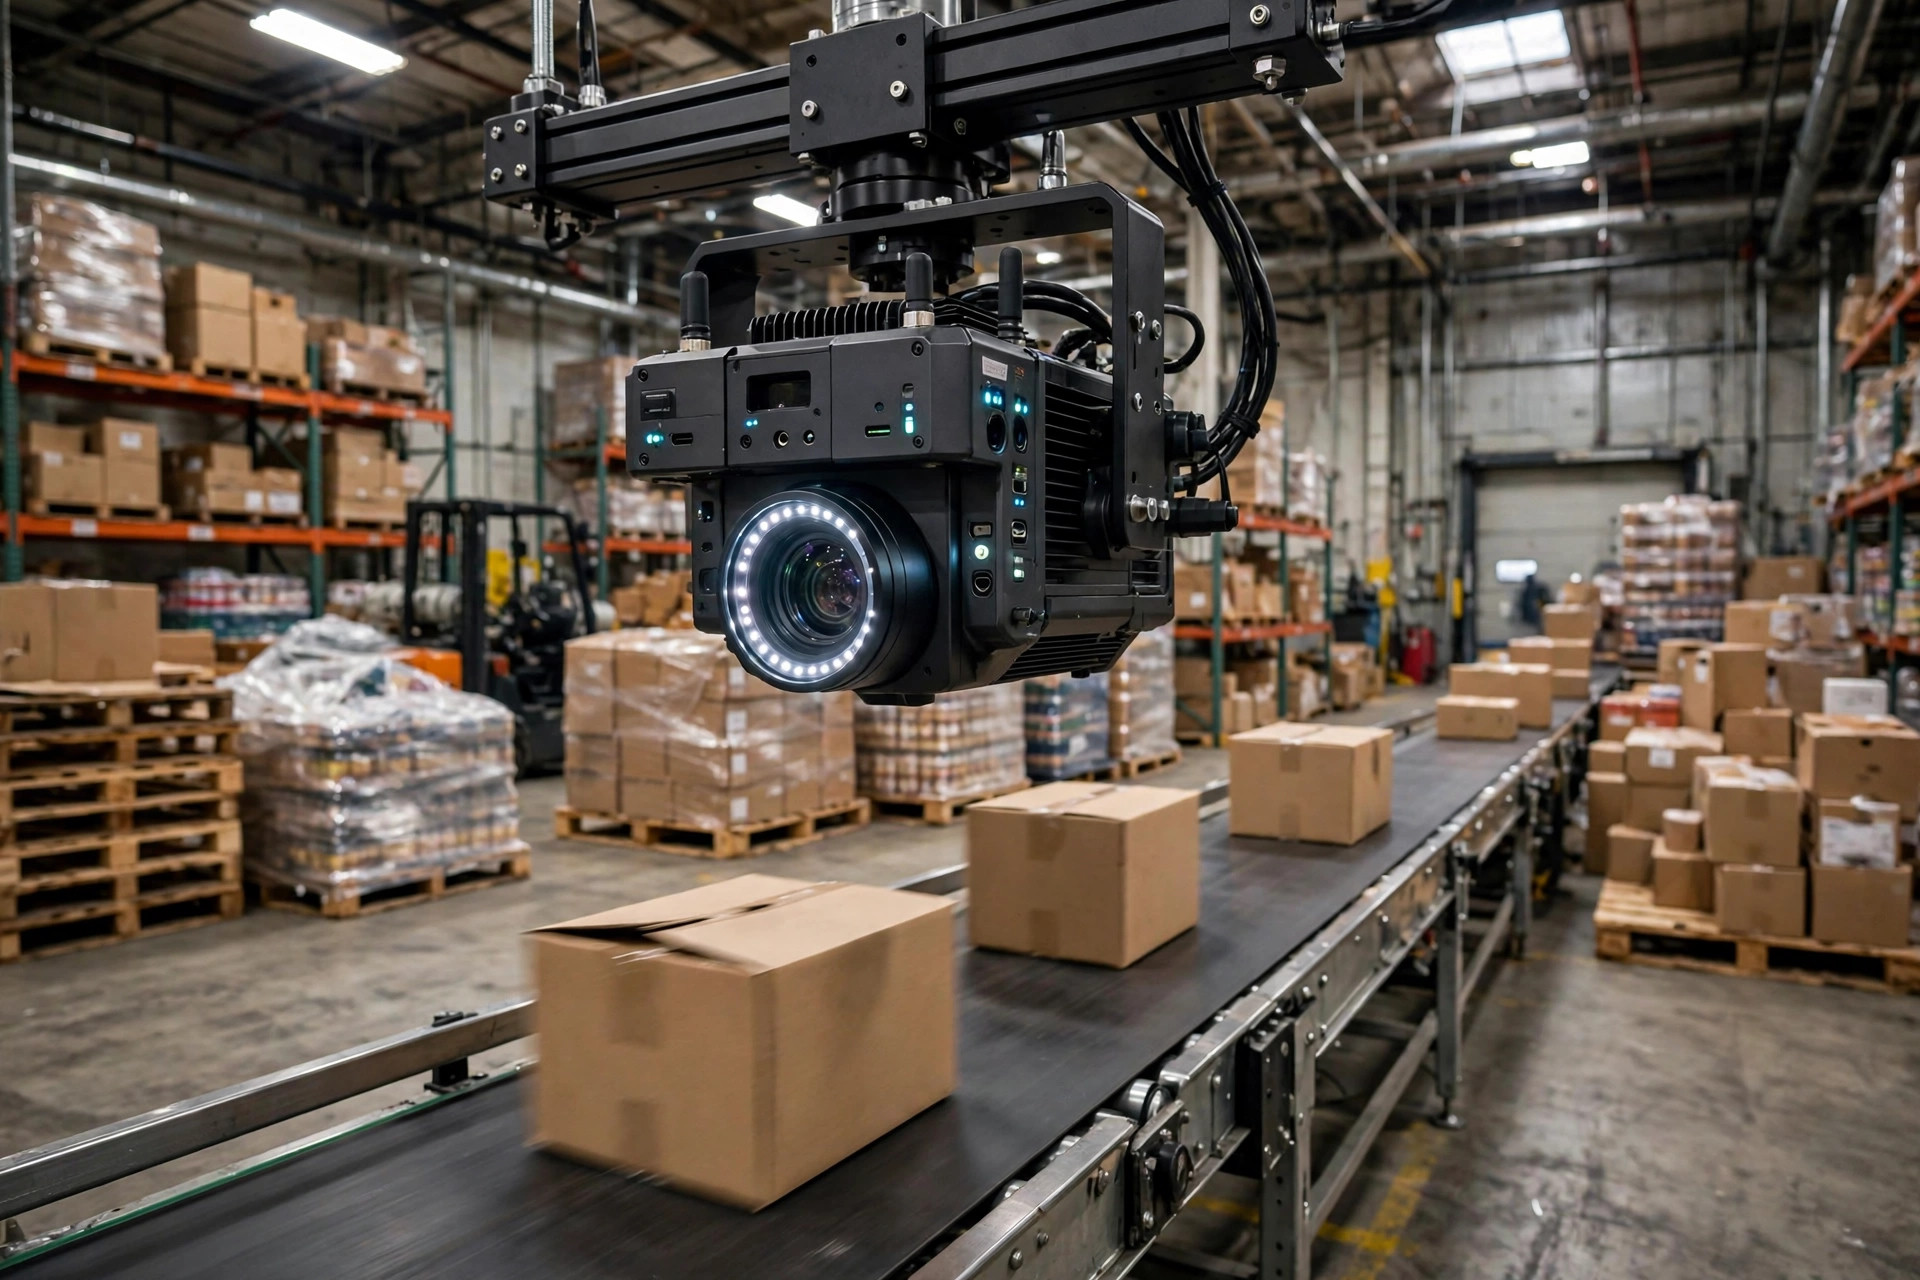
Le choix des caméras correspond aux trois tâches. La détection de dommages fonctionne avec des caméras industrielles RGB standard, avec résolution et fréquence d'images adaptées à la vitesse du convoyeur. La vérification de codes-barres nécessite des caméras haute résolution à obturateur global, car un obturateur déroulant transforme un carton en mouvement en une image tremblante et brouille le code-barres. Le comptage de qualité dimensionnement nécessite des caméras 3D ou de profondeur. Au quai, la géométrie standard est un portique multicaméra : une caméra au plafond pour la face supérieure, une de chaque côté, avec les angles des caméras latérales réglés sur les dimensions de carton les plus courantes —car c'est là que vivent les étiquettes.
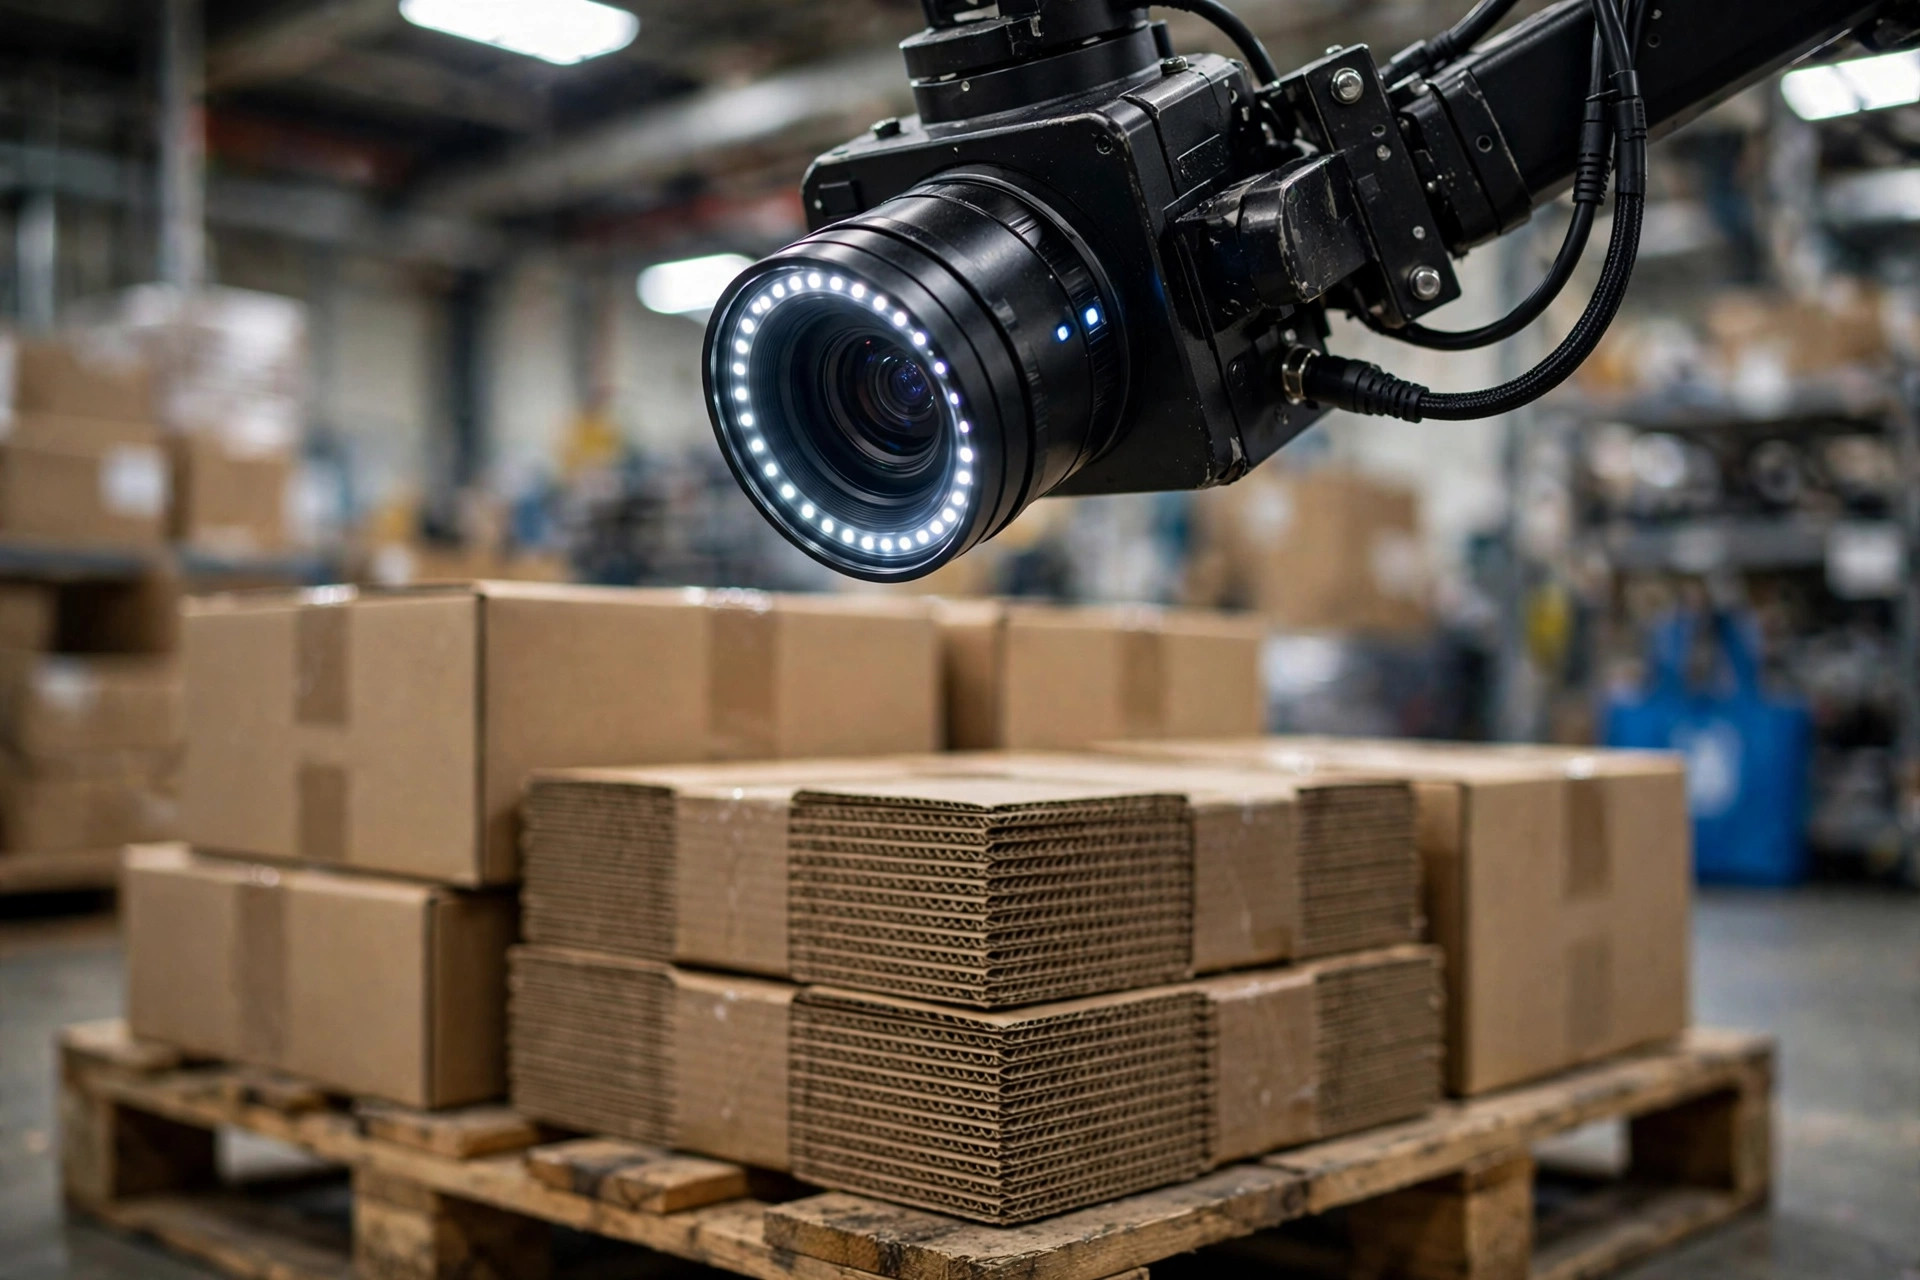
L'éclairage est le plus grand piège. Les entrepôts à grande hauteur sont conçus pour éclairer, pas pour imager : intensité inégale, dérive de la température de couleur et scintillement fluorescent qui apparaît comme des bandes sous les obturateurs déroulants. L'approche mature donne à la station d'inspection son propre éclairage industriel —des lumières annulaires ou en barre qui rendent l'éclairage uniforme et stable. Une leçon de terrain contre-intuitive : l'éclairage et la main-d'œuvre d'installation finissent souvent par coûter plus cher que les caméras elles-mêmes, donc tout budget ne listant que les prix des caméras dérapera à la mise en œuvre.
Le réglage des faux positifs est la partie la plus éreintante de l'exploitation. Réglez le seuil de confiance trop lâche et les ratés augmentent ; réglez-le trop strict et les fausses alarmes ralentissent la cadence de réception jusqu'à ce que les camions fassent la queue au quai. Voici un compromis qui piège les débutants : en réception, un faux positif coûte généralement plus cher qu'un raté. Un carton endommagé manqué peut encore être intercepté au stockage ou à la préparation ; un faux positif arrête la palette entière, et le superviseur de réception fera éteindre le système avant le déjeuner. La bonne stratégie pour le contrôle qualité d'entrée est permissive —laisser l'IA rejeter automatiquement uniquement les défauts graves à haute confiance, et étiqueter tout le reste avec des photos pour revue humaine. Dans ce rôle, l'IA est la seconde paire d'yeux de l'inspecteur, pas le juge.
Cinq questions à résoudre avant de connecter le QC par IA à votre WMS
Avant d'intégrer un système de QC par vision au flux d'inspection du WMS, cinq questions doivent trouver réponse. Premièrement, à quelle granularité les événements de détection entrent-ils dans le WMS —palette, carton ou ligne de réception ? Deuxièmement, quel est le flux d'exception —une mise en quarantaine ou un ticket d'exception automatique ? Troisièmement, où et pendant combien de temps les images de preuve sont-elles stockées, et peuvent-elles être récupérées pour une réclamation fournisseur ? Quatrièmement, la qualité des données ASN est-elle suffisante —si les ASN des fournisseurs sont systématiquement erronés, les discordances de codes-barres noieront les vrais problèmes dans le bruit ? Cinquièmement, qui maintient le modèle —qui réentraîne et réajuste les seuils quand de nouveaux SKU et emballages apparaissent ? La cinquième question est la plus négligée, et c'est elle qui détermine si le système est abandonné au bout de trois mois ou fonctionne encore au bout de trois ans.
La question d'argent : quelles marchandises le justifient, lesquelles non
Le coût total de possession d'une station de QC par vision en réception comporte environ cinq composantes : le matériel caméras et éclairage, l'installation et la mise en service, la main-d'œuvre de formation et de réglage du modèle, le développement d'intégration au WMS, et la maintenance annuelle continue. Côté retour, il y en a trois : la main-d'œuvre d'inspection manuelle remplacée, les expéditions erronées, manquants et réclamations pour dommages interceptés, et l'actif de données lui-même —un enregistrement d'images de chaque palette reçue.
Le cadre de décision se simplifie en une comparaison :
| Vaut l'investissement | Ne le vaut pas encore |
|---|---|
| Marchandises de grande valeur où une unité endommagée coûte cher (électronique, pièces de précision) | Fret banal à faible marge où le coût du dommage est inférieur à l'amortissement du système |
| Les erreurs d'étiquette déclenchent des pénalités en aval (contredemandes de conformité distributeur, traçabilité pharmaceutique) | Les erreurs d'étiquette n'affectent que l'efficacité interne et sont bon marché à corriger |
| De nombreux fournisseurs avec une mauvaise qualité ASN et des expéditions erronées fréquentes | Une base de fournisseurs stable où les contrôles ponctuels suffisent déjà |
| Les processus de retours et de réclamations dépendent de preuves photographiques | Faibles taux de réclamation sans exigence de chaîne de preuve |
| Volume de réception trop important pour une inspection manuelle complète | Quelques dizaines de palettes par jour, où un coup d'œil humain est plus rapide |
La logique de ce tableau est tout l'enjeu : ce qui justifie le système n'est jamais « à quel point la technologie est avancée », mais « combien coûte une erreur ». Un 3PL recevant 200 palettes par jour de 40 fournisseurs et un entrepôt captif recevant 30 palettes par jour de fournisseurs fixes arriveront à des réponses opposées —à juste titre.
Où cela mène : l'inspection d'entrée passe de l'échantillonnage à la couverture totale
En reliant le phénomène, les données et l'attribution, la direction est claire : l'inspection d'entrée passe de l'échantillonnage manuel à la couverture totale par machine avec collaboration homme-machine. Les moteurs ne sont pas la percée d'un seul fournisseur mais trois choses qui se produisent en même temps —le coût du matériel de vision en baisse, les flux de réception du WMS de plus en plus numérisés, et les réclamations fournisseurs exigeant de plus en plus de preuves photographiques. D'ici trois à cinq ans, un enregistrement d'images joint à chaque palette reçue sera probablement la norme chez les grands 3PL et les centres de distribution de la distribution, tout comme la pesée-et-photographie en sortie l'est aujourd'hui.
Je laisserai une question ouverte plutôt que de conclure : quand chaque palette arrive avec un enregistrement d'images complet et horodaté, qu'advient-il de la structure de pouvoir de la gestion des fournisseurs ? Aujourd'hui, les litiges pour dommages et manquants se règlent avec les notes du réceptionnaire et la version des faits de chaque partie. Demain, ils se régleront face à une chaîne de preuves générée par machine. La technologie ne change jamais seulement l'efficacité —elle change qui a le dernier mot à la table des négociations.
Par Dr. Chen, Chercheur en Chaîne d'Approvisionnement
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.