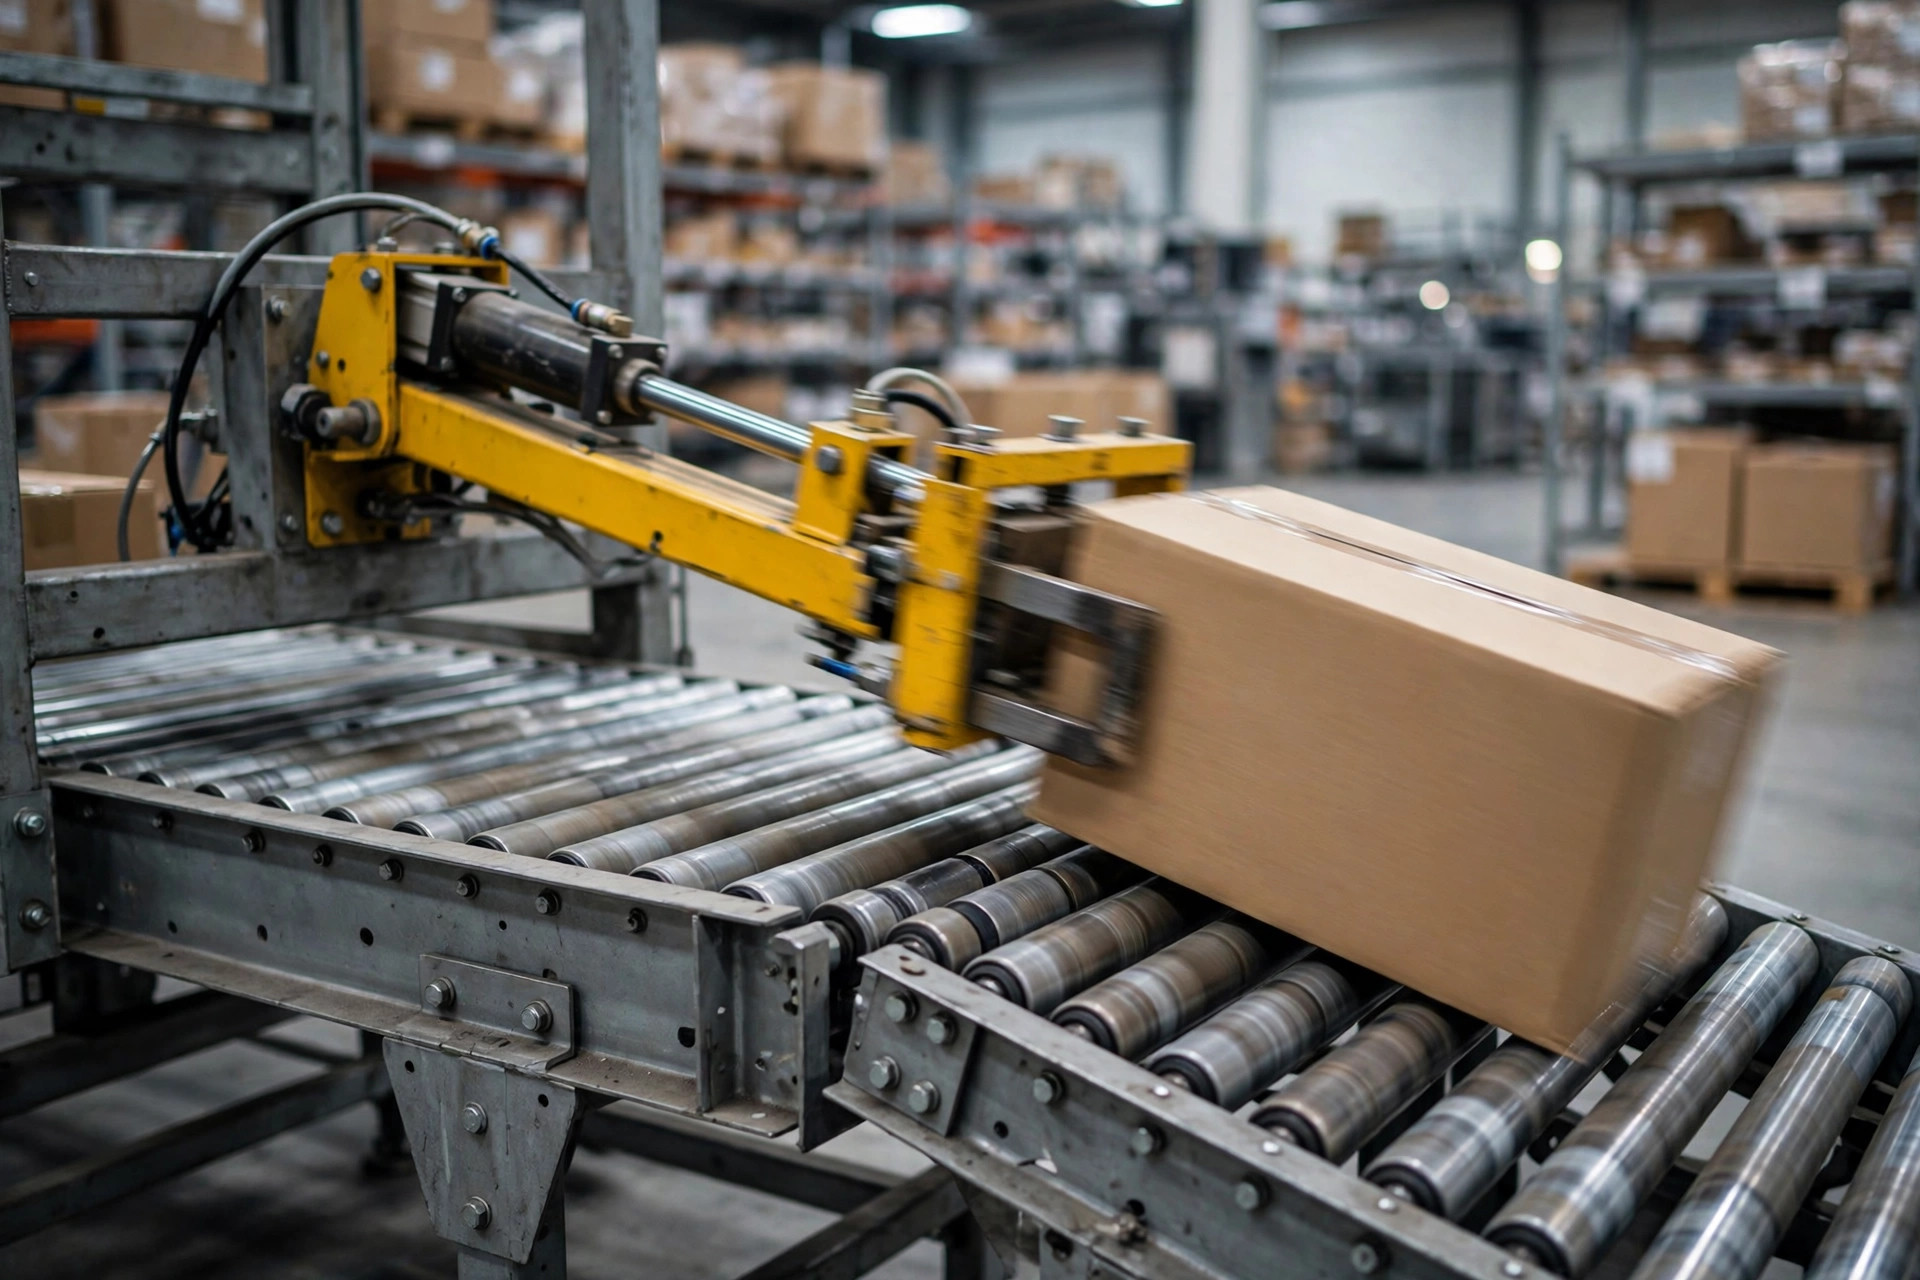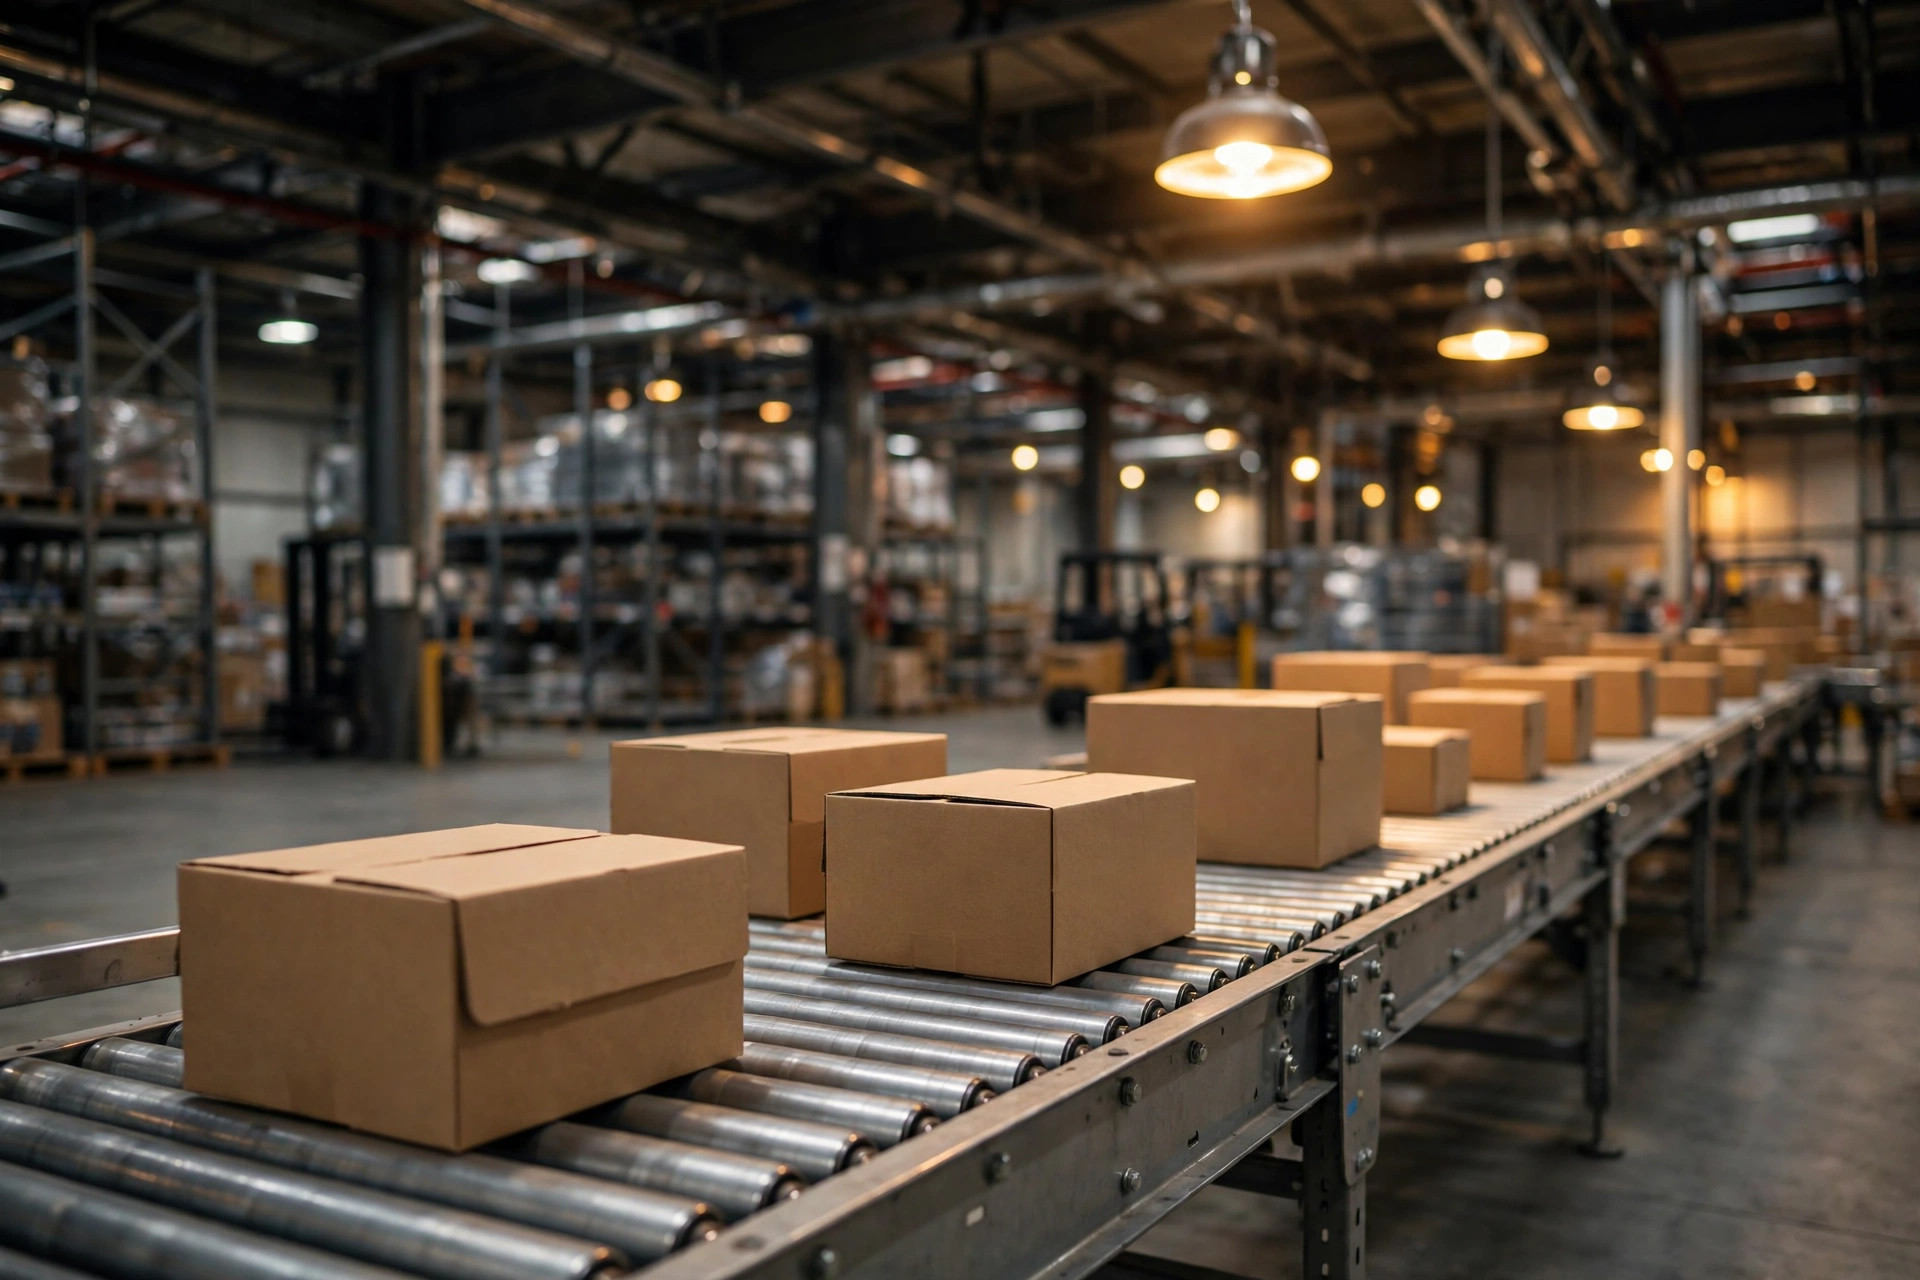
Una tarde de otoño de 2022, entré a un almacén 3PL en Ontario, California — 120,000 pies cuadrados, moviendo 15,000 pedidos al día en temporada alta. Se había juntado un grupo al final de la línea de clasificación. Las cajas se habían embestido en la banda: siete u ocho cajas empotradas unas contra otras, la caja del frente aplastada y deformada, partida por un costado, con dos tazas adentro hechas añicos. El supervisor de operaciones me dijo que era la tercera vez esa semana, y que los reclamos por daño lo estaban matando.
Pero el producto roto ni siquiera era lo peor. Apretadas unas contra otras, todas las etiquetas de envío estaban torcidas. Los escáneres fallaban una tras otra, los errores de clasificación se acumulaban en el desviador, y buscar cada caja mal clasificada quemaba tres horas-hombre extra al día.
Esa línea era banda de rodillos motorizada simple — sin ninguna lógica de acumulación. Las cajas se colaban en el clasificador mientras las de atrás seguían avanzando, cada una empujando a la siguiente. Eso es la presión de línea. Y esta es mi conclusión: dondequiera que tu línea tenga que hacer cola — esperando un sort, una aplicadora de etiquetas, un tráiler — los embestidos no son mala suerte. Es física. No va a mejorar solo, y la temporada alta solo lo empeora.
Por qué las cajas se embisten: entender la presión de línea
La banda de rodillos motorizada tiene un rasgo terco: los rodillos nunca dejan de girar. Una caja choca contra el atasco y se detiene, pero la caja de atrás sigue siendo impulsada hacia adelante — una empujando a la siguiente hasta que toda la cola es una sola serpiente comprimida.
El daño viene en tres sabores, ordenados por cuánto duelen. Lo peor es el producto aplastado — las cajas ligeras y frágiles sufren más; la caja se deforma y lo que haya adentro paga el precio. Lo siguiente es el daño a las etiquetas: aprieta una caja y la etiqueta de envío se arruga o se tuerce, las tasas de lectura caen en picada, y la clasificación vuelve a depender del ojo humano. Lo menos doloroso pero más molesto es una línea atascada: una caja se ladea en el amontonamiento y toda la línea se detiene hasta que alguien camina hasta ahí y la vuelve a poner de pie.
En ese edificio de Ontario, en temporada alta los errores de lectura eran tan malos que pusieron a dos personas en el desviador solo para re-verificar escaneos. Dos personas, toda la temporada alta — salarios y horas extra que habrían comprado varias secciones de banda de acumulación. Hice los números para el supervisor ahí mismo. Su cara dijo el resto.
Qué acumula realmente la acumulación de presión cero
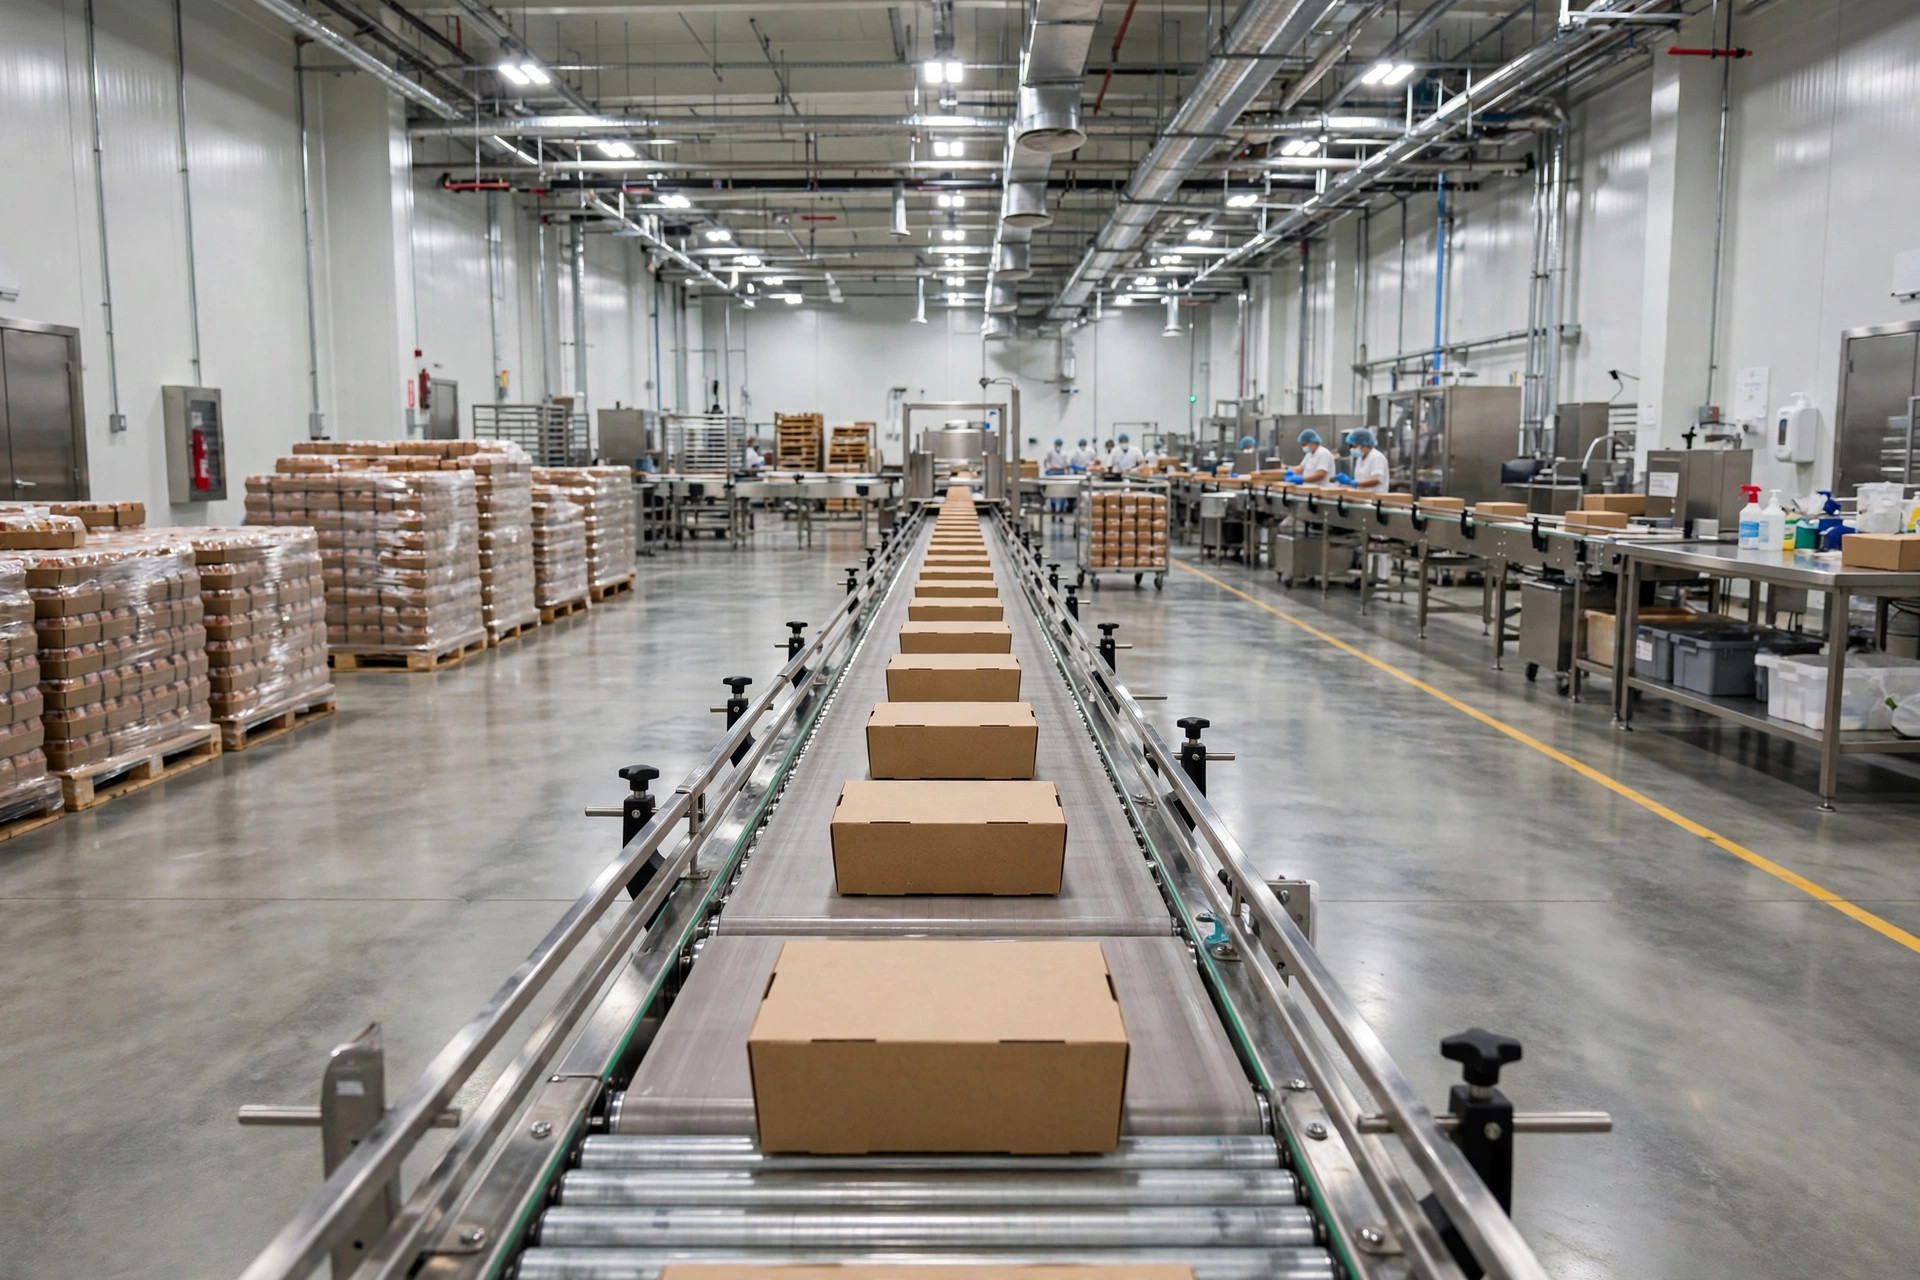
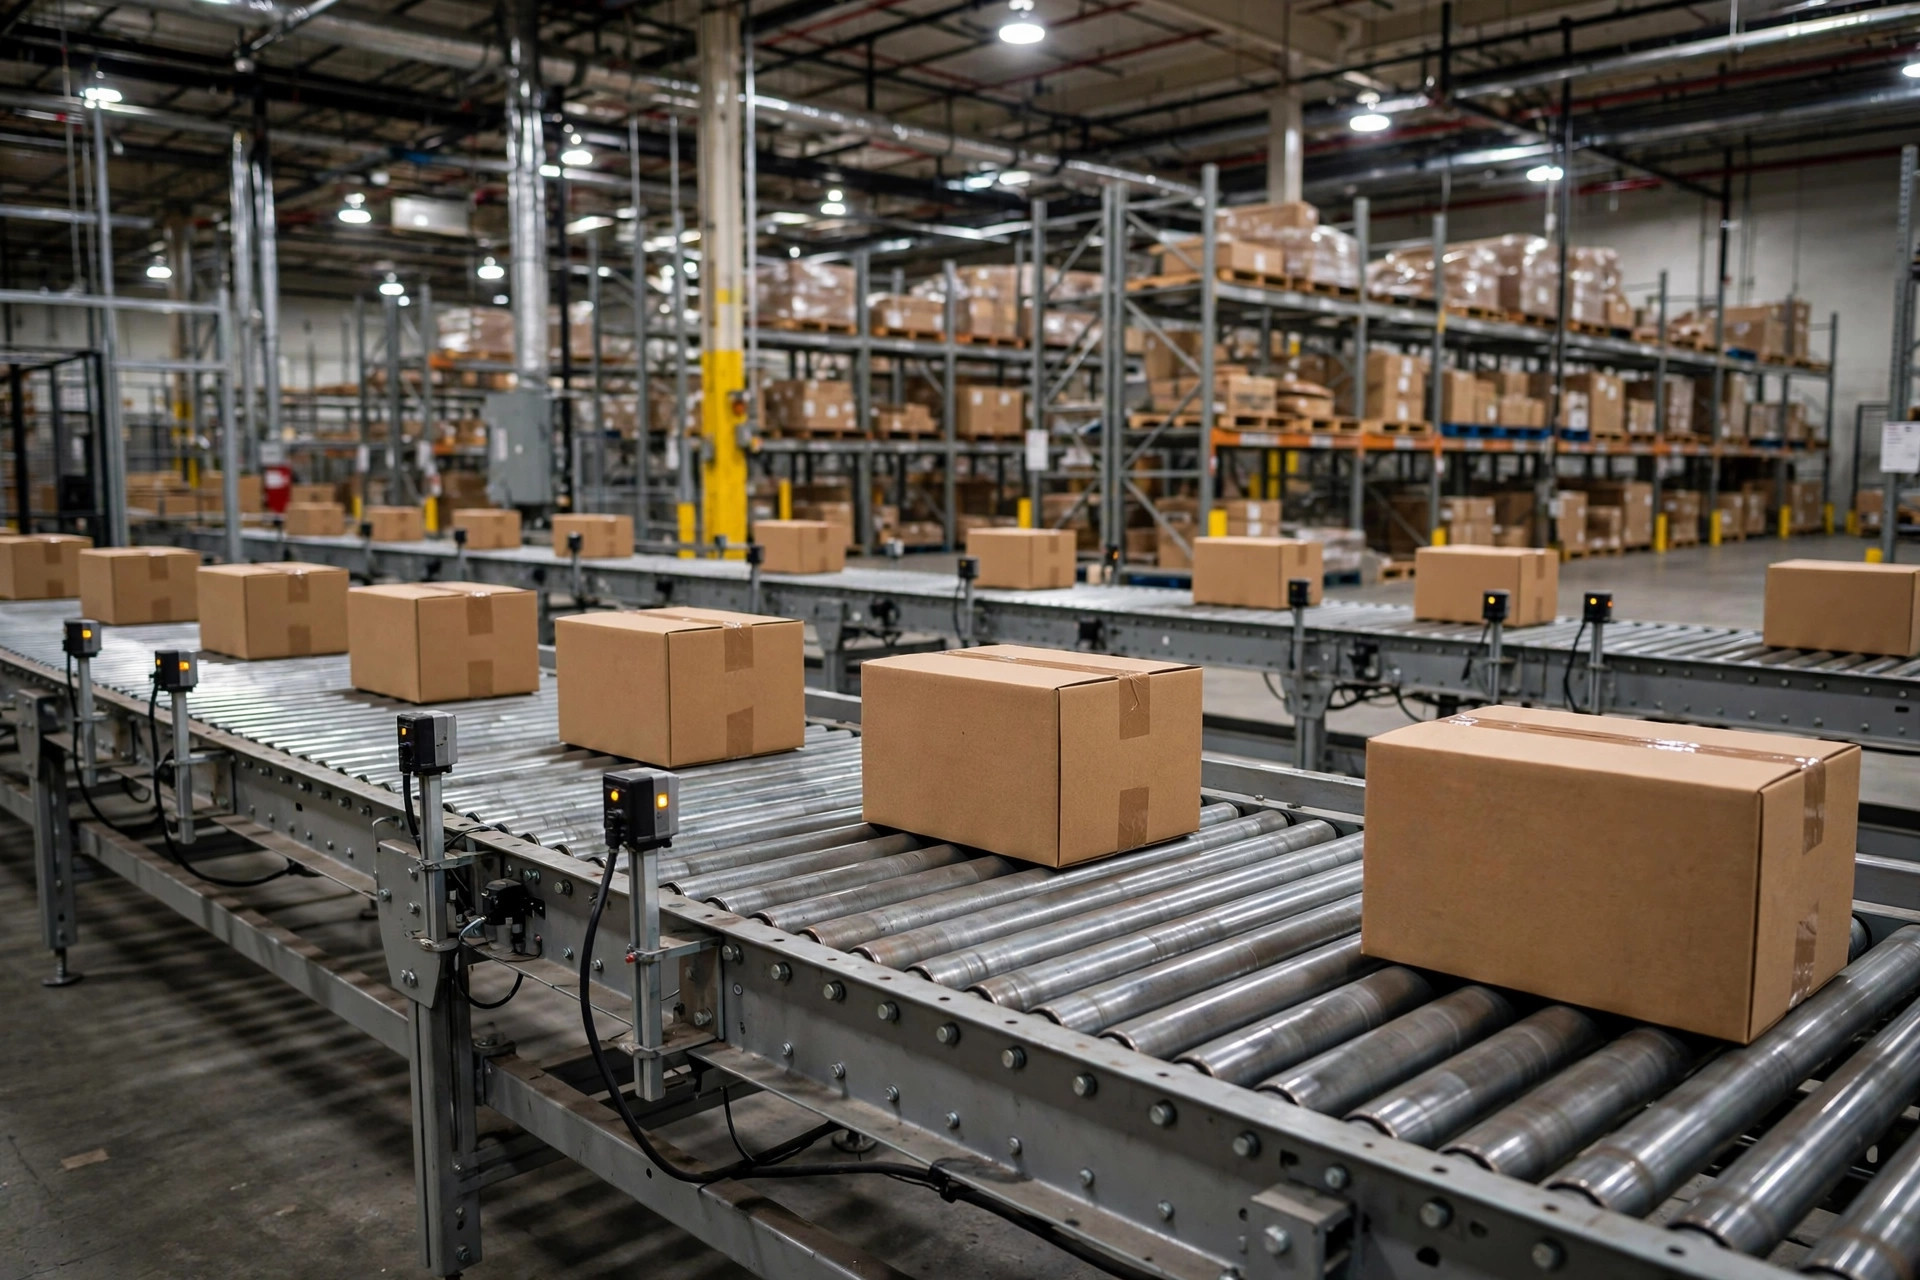
El nombre suena elegante; la idea es una frase: cortar la banda en zonas independientes, cada una con su propio accionamiento y su propio arranque/parada. Si la zona de aguas abajo está ocupada, la zona de aguas arriba se detiene. Cuando la de aguas abajo se libera, la de aguas arriba suelta. Cada caja tiene su propio espacio, sin tocar a su vecina — de ahí la presión cero.
Fíjate en las palabras: presión cero, no espacio cero. Las zonas necesitan aire para que la caja de atrás solo arranque cuando la caja del frente haya despejado por completo la zona. Mucha gente lo entiende al revés, aprieta las zonas, y termina de vuelta en los embestidos.
Cuatro decisiones de configuración, en orden — y el orden importa.
El tamaño de zona va primero, y es la decisión más importante de toda la instalación. Cada zona debe ser un poco más larga que la caja más larga de tu línea. Si la zona es demasiado grande, estás tirando dinero; si es demasiado pequeña, una caja larga queda a caballo entre dos zonas y la lógica de control se cae. Mide tus cajas primero, y luego dimensiona las zonas — nunca al revés.
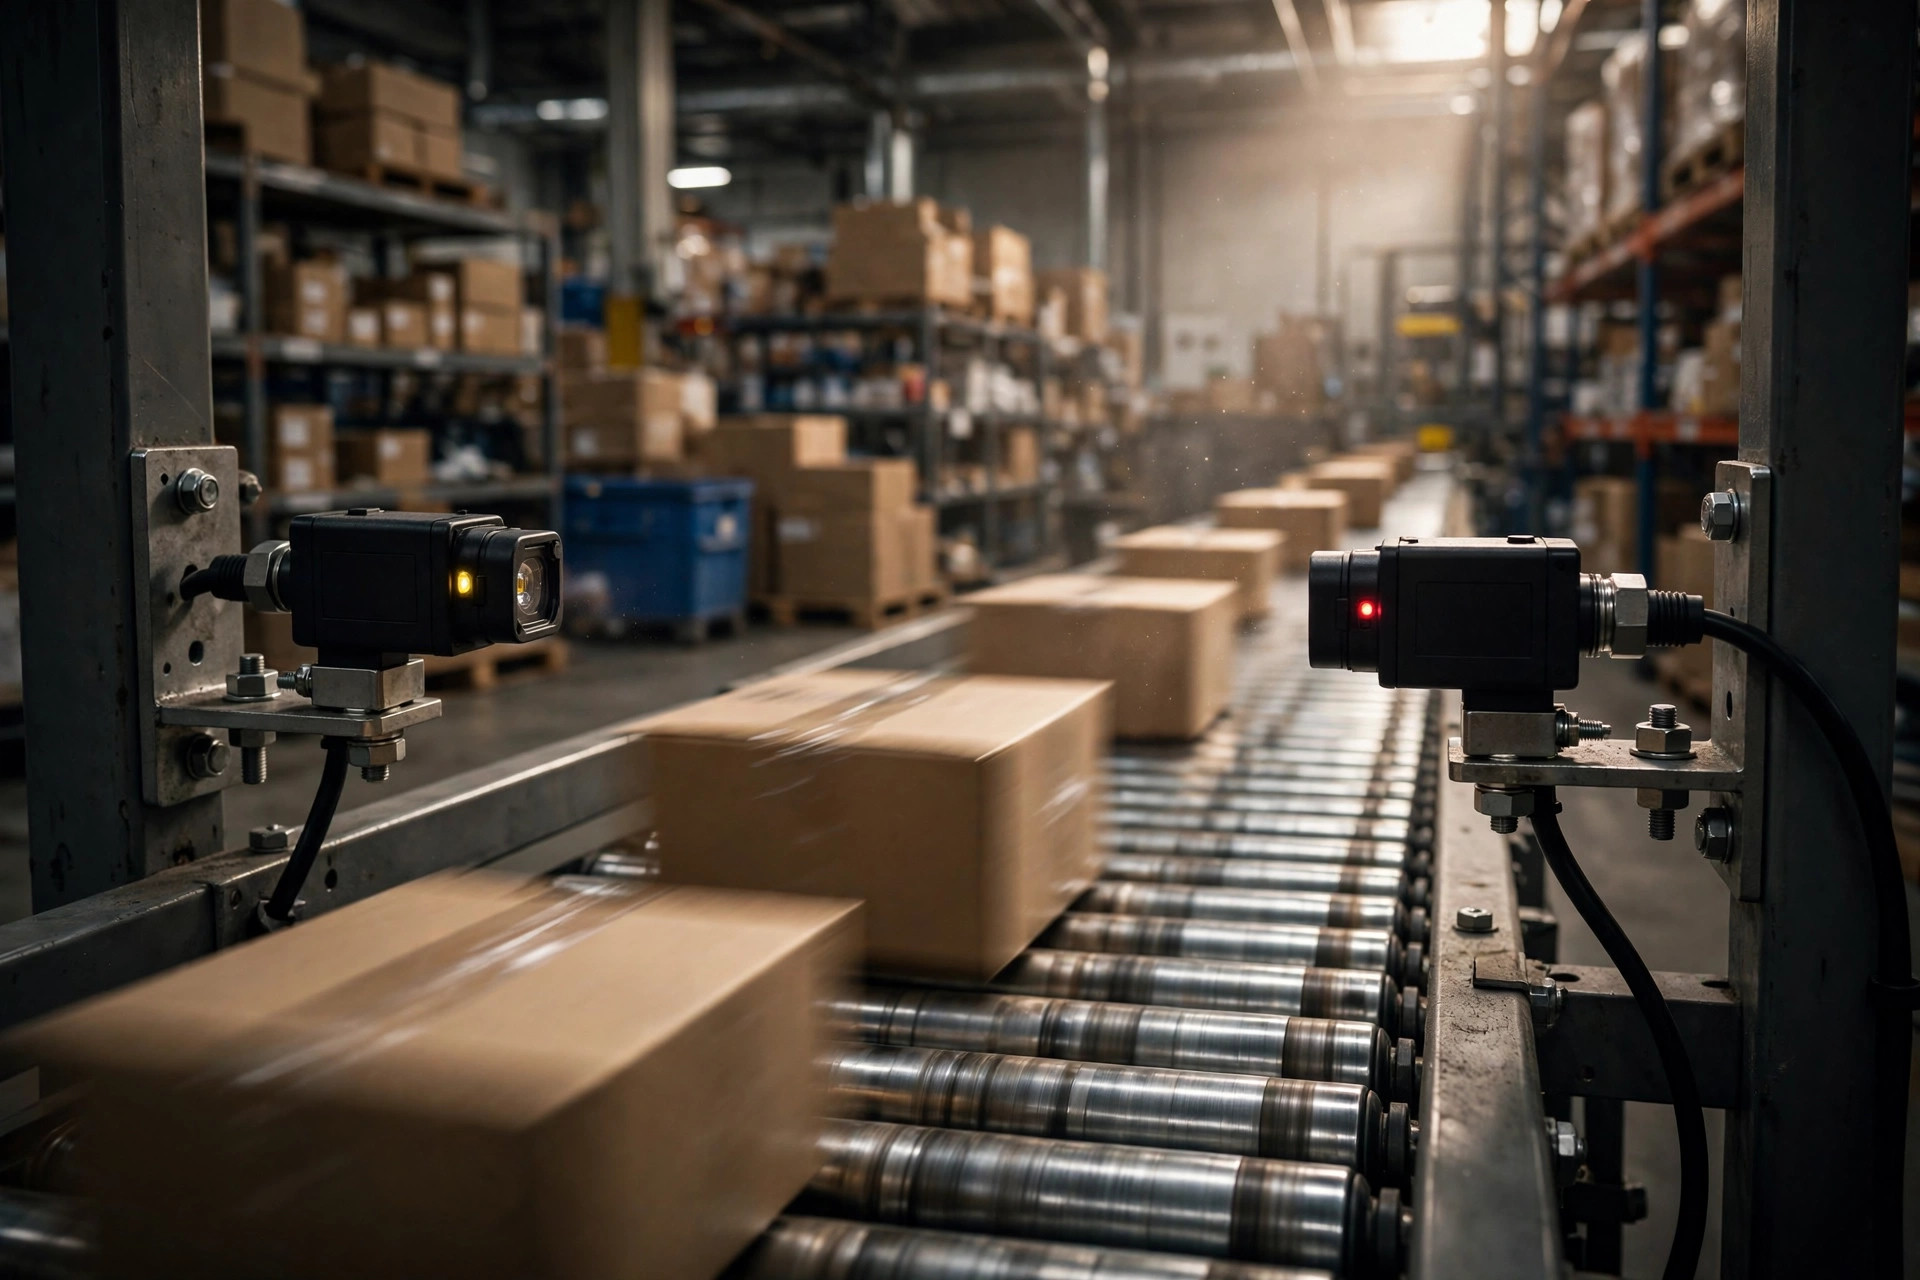
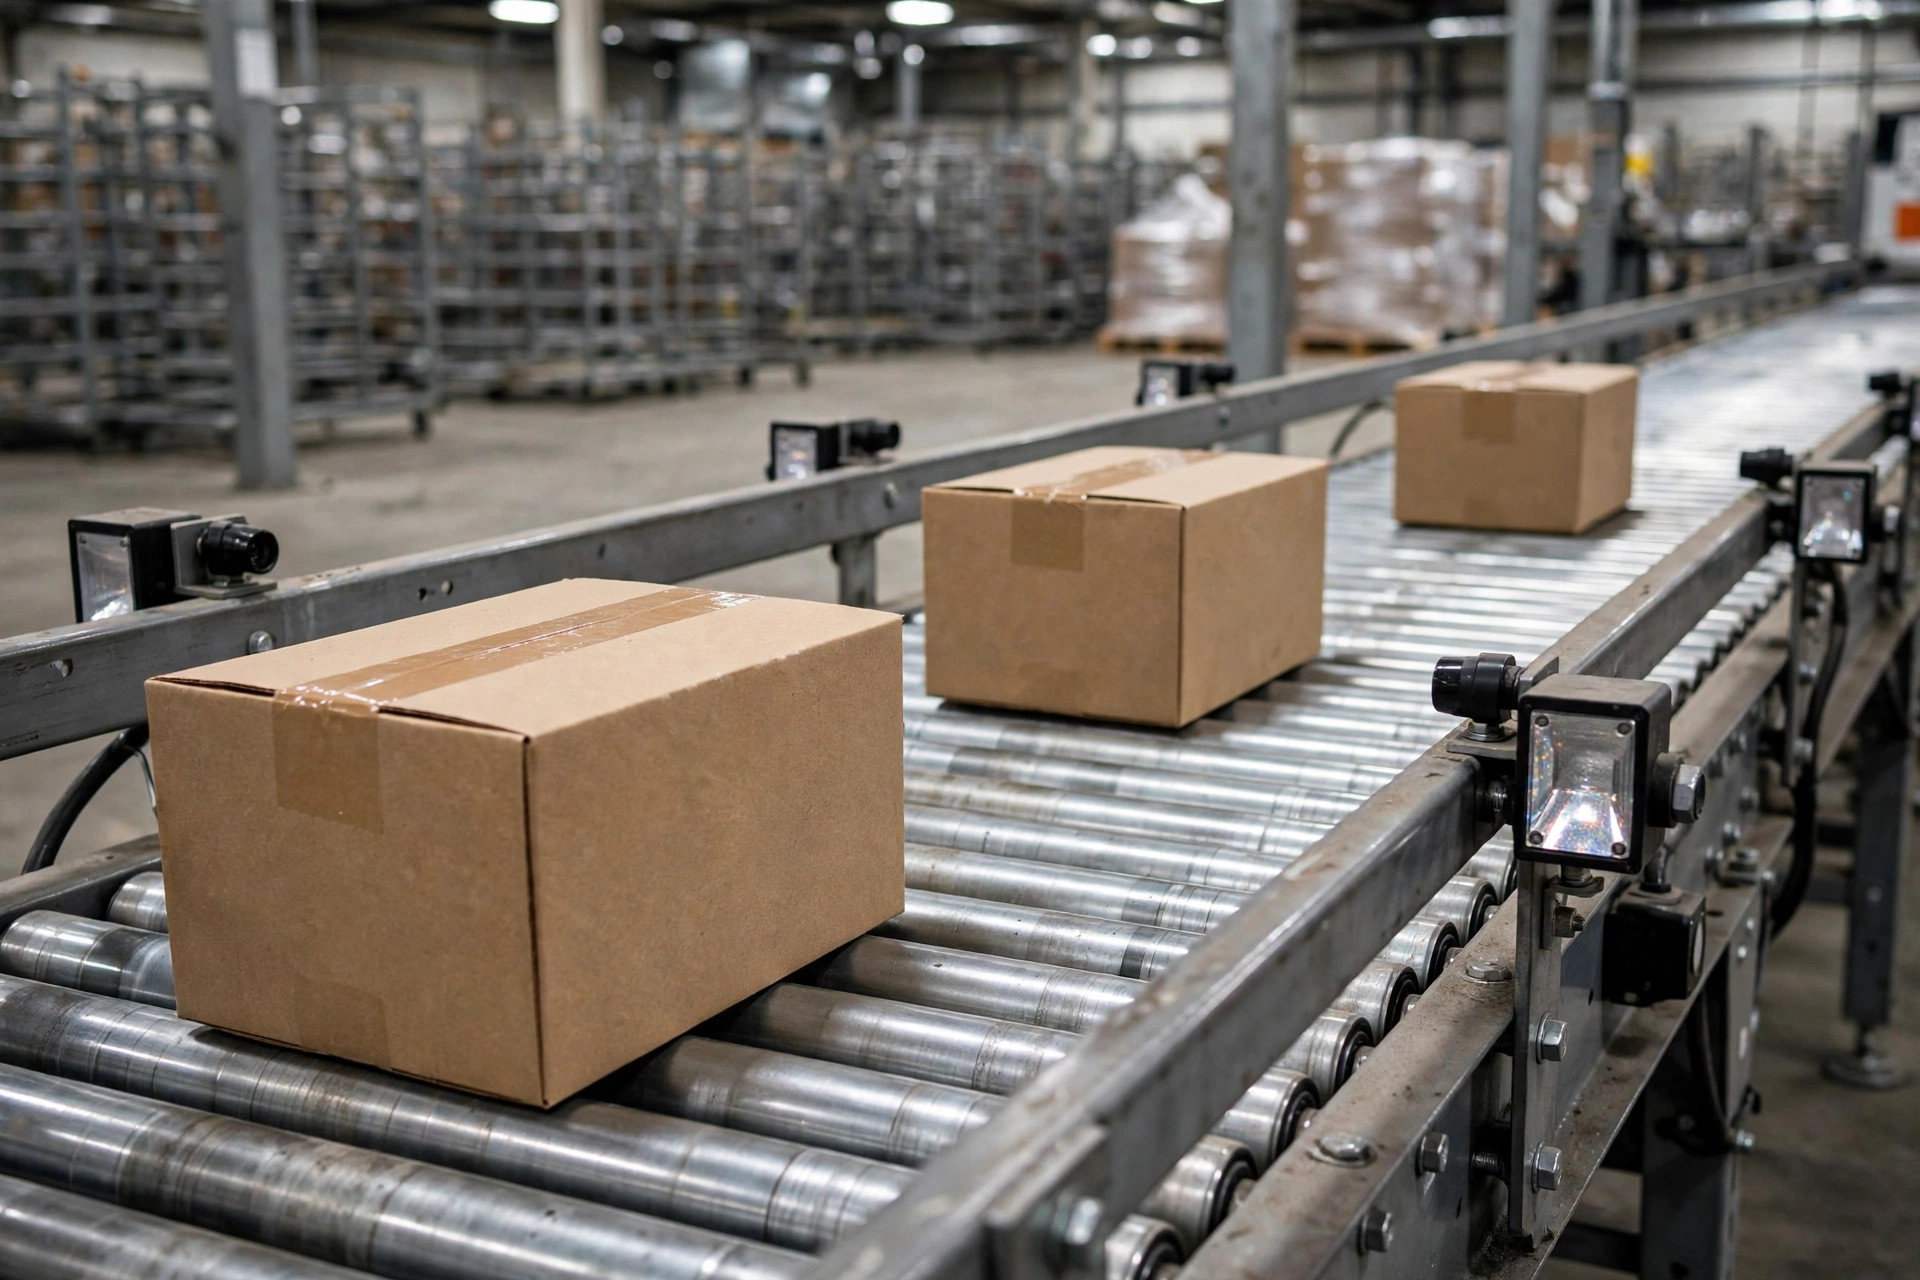
Luego, la colocación de sensores. Un par de fotocélulas por zona, respondiendo una sola pregunta: ¿está ocupada esta zona? Dos lecciones del campo. Apunta al centro del cuerpo de la caja, no a las costuras. Y si tu operación usa mucha cinta clara o transparente, prueba en piso — el reflejo de la cinta hace que los sensores vean fantasmas, y perseguirás atascos fantasma por semanas antes de descubrirlo.
Después, el espacio mínimo. La regla de trabajo es una caja por zona, impuesta por la longitud de zona más el tiempo de liberación; no hay un valor mágico en centímetros que memorizar. El principio a retener: la cola de la caja del frente sale por completo de la zona antes de que la nariz de la caja de atrás entre.
Finalmente, el modo de liberación — elige uno. La liberación individual suelta las cajas de una en una para escaneo y clasificación: preciso, a costa de rendimiento. La liberación por lote manda todo un grupo de una vez para cargar tráileres o hacer buffer: rápido, pero solo si aguas abajo hay espacio para recibirlo. Ajusta el modo a lo que haya después de la sección de acumulación — clasificador, individual; puerta de muelle, lote. Si lo inviertes, lo sentirás el primer día.
La lista de verificación que paso antes de poner cualquier cosa en marcha
Lista corta. Cada punto pagado en dinero real.
Mide tres cajas: tu más larga, tu más corta, tu más pesada. Dimensiona las zonas según la más larga, con margen. Pasa la más corta en la puesta en marcha para asegurarte de que los sensores realmente la vean — las cajas pequeñas que desaparecen entre fotocélulas son un clásico. Usa la más pesada para la prueba de carga; tiene que detenerse y arrancar limpio, sin arrastrarse.
Cuida la transición desde la banda simple. Aguas arriba de la sección de acumulación, agrega un tramo de transición que baje la velocidad gradualmente — no dejes que las cajas se estrellen contra la zona de acumulación a toda velocidad. Aguas abajo, en el clasificador, iguala el ritmo: el ritmo de individualización y el del clasificador tienen que ser el mismo ritmo, o el clasificador se queda hambriento entre liberaciones.
No escatimes en accionamientos. Un accionamiento por zona; el rodillo motorizado es la respuesta habitual. Agrupar varias zonas en un solo accionamiento ahorra un poco de dinero que la puesta en marcha te cobrará con intereses — una zona falla, toda la sección cae con ella, y buena suerte aislando el problema a las 2 a.m. en temporada alta.
Los controles deben sobrevivir un corte de energía. Después de una interrupción o un paro de emergencia, el sistema tiene que recordar qué zonas están ocupadas — nada de liberaciones masivas a ciegas al reiniciar. Pruébalo durante la aceptación. No te fíes de la palabra de nadie; he visto líneas volcar toda su cola al piso porque nadie lo verificó.
La puesta en marcha corre en cuatro pasadas: veinte minutos en vacío, viendo cada zona arrancar y detenerse con nitidez; luego una prueba de estrés a plena carga, la línea llena de punta a punta, escuchando embestidos y ruidos raros; luego docenas de ciclos con tus cajas más grandes y más pequeñas; y finalmente, fija un calendario de limpieza de sensores — el polvo de cartón es el enemigo natural de las fotocélulas, y si no está en la lista de mantenimiento preventivo, te encontrará en tres meses.
Ahora el compromiso honesto. La acumulación de presión cero no es gratis: accionamientos y sensores independientes por zona cuestan bastante más que la banda simple, y la lógica de arranque y parada muerde el rendimiento. Mi veredicto: una línea pequeña de unos pocos miles de pedidos al día, tamaños de caja uniformes, sin escaneo para clasificar — la banda simple con un tope mecánico bastará. Pero en cuanto tengas clasificación basada en escaneo, pesos de caja mixtos, o una temporada alta que sobrevivir, el dinero está bien gastado. Esa modernización en Ontario salió por menos de cincuenta mil dólares, y una vez que cayó la tasa de errores de clasificación, la mano de obra de re-verificación ahorrada la pagó en una sola temporada alta.
Una pregunta para llevar a tu piso: párate al final de tu línea de clasificación diez minutos y cuenta cuántas cajas se tocan entre sí mientras esperan la liberación. Si es más de la mitad del tiempo, no vayas a comprar equipo todavía — mide tu caja más larga, luego mide tu longitud de zona. Hay ocho de diez probabilidades de que el problema sea que esos dos números no se ponen de acuerdo.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.